Op deze pagina
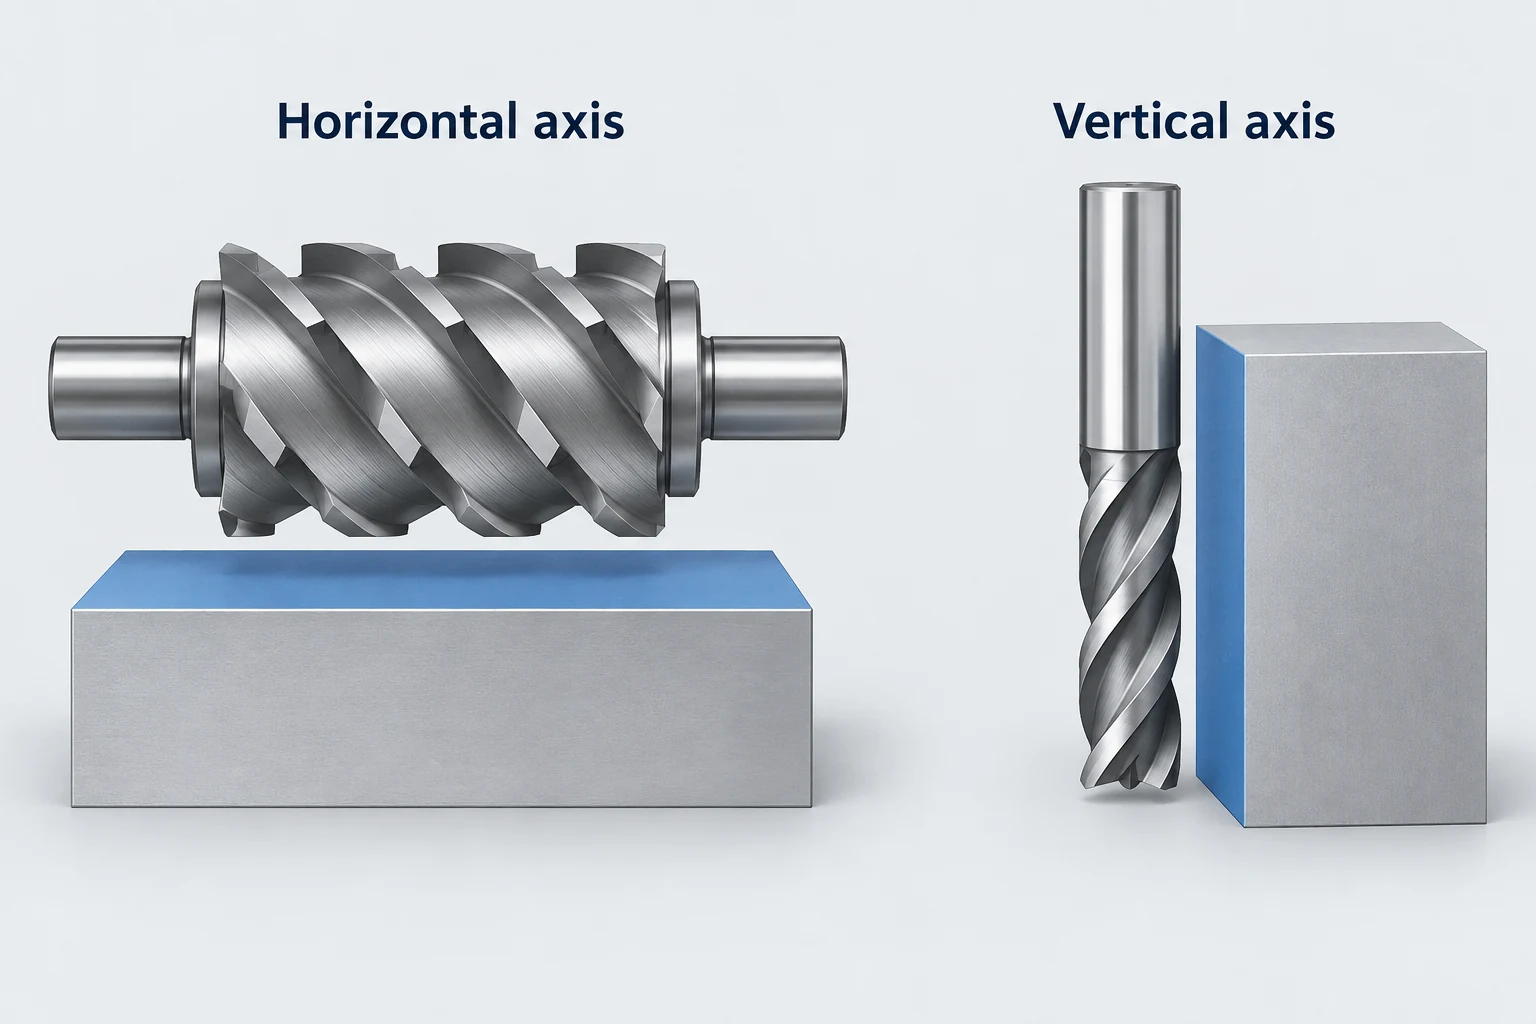
Bij zijfrezen wordt materiaal verwijderd met snijkanten rondom de buitenkant van een roterend freesgereedschap. Bij een rechte cilindrische frees die een vlakke oppervlakte genereert, ligt dat oppervlak parallel aan de as van de frees. Hetzelfde principe kan een horizontaal vlak produceren met een horizontale frees of een verticale wand met een rechtopstaande frees. [1]
„Zij-” verwijst naar het snijgebied van het freesgereedschap. Het beperkt het proces niet tot de buitenrand van het werkstuk. Interne wanden kunnen eveneens worden bewerkt met dezelfde zijkant-snijactie.
Volg de as van het freesgereedschap en het oppervlak dat het genereert
In de klassieke plaat- of vlakfresearrangement draait een cilindrische frees rond een horizontale as terwijl de relatieve voeding zijn zijtanden over het werkstuk voert. De breedte ervan bestrijkt het te bewerken oppervlak. Bij zijkantfrezen met een freesbeitel staat de frees naast een wand en genereren zijn zijdelingse snijkanten die wand terwijl gereedschap en werkstuk zich ten opzichte van elkaar verplaatsen.
De machine kan de tafel, de spindelopbouw of een combinatie van assen verplaatsen. Wat de snijverhouding definieert, is hun relatieve beweging en contact, niet welke opbouw toevallig in beweging is.
Bij vlakfrezen is de verhouding anders: de as van de frees staat loodrecht op het hoofdvlak dat wordt gegenereerd. Een schouderfresebewerking kan vlak- en zijfrezen combineren om tegelijkertijd een aanslagvlak en een wand te maken. [2] De CNC-fresehandleiding legt uit hoe deze bewerkingen passen in een volledige verspaningsvolgorde.
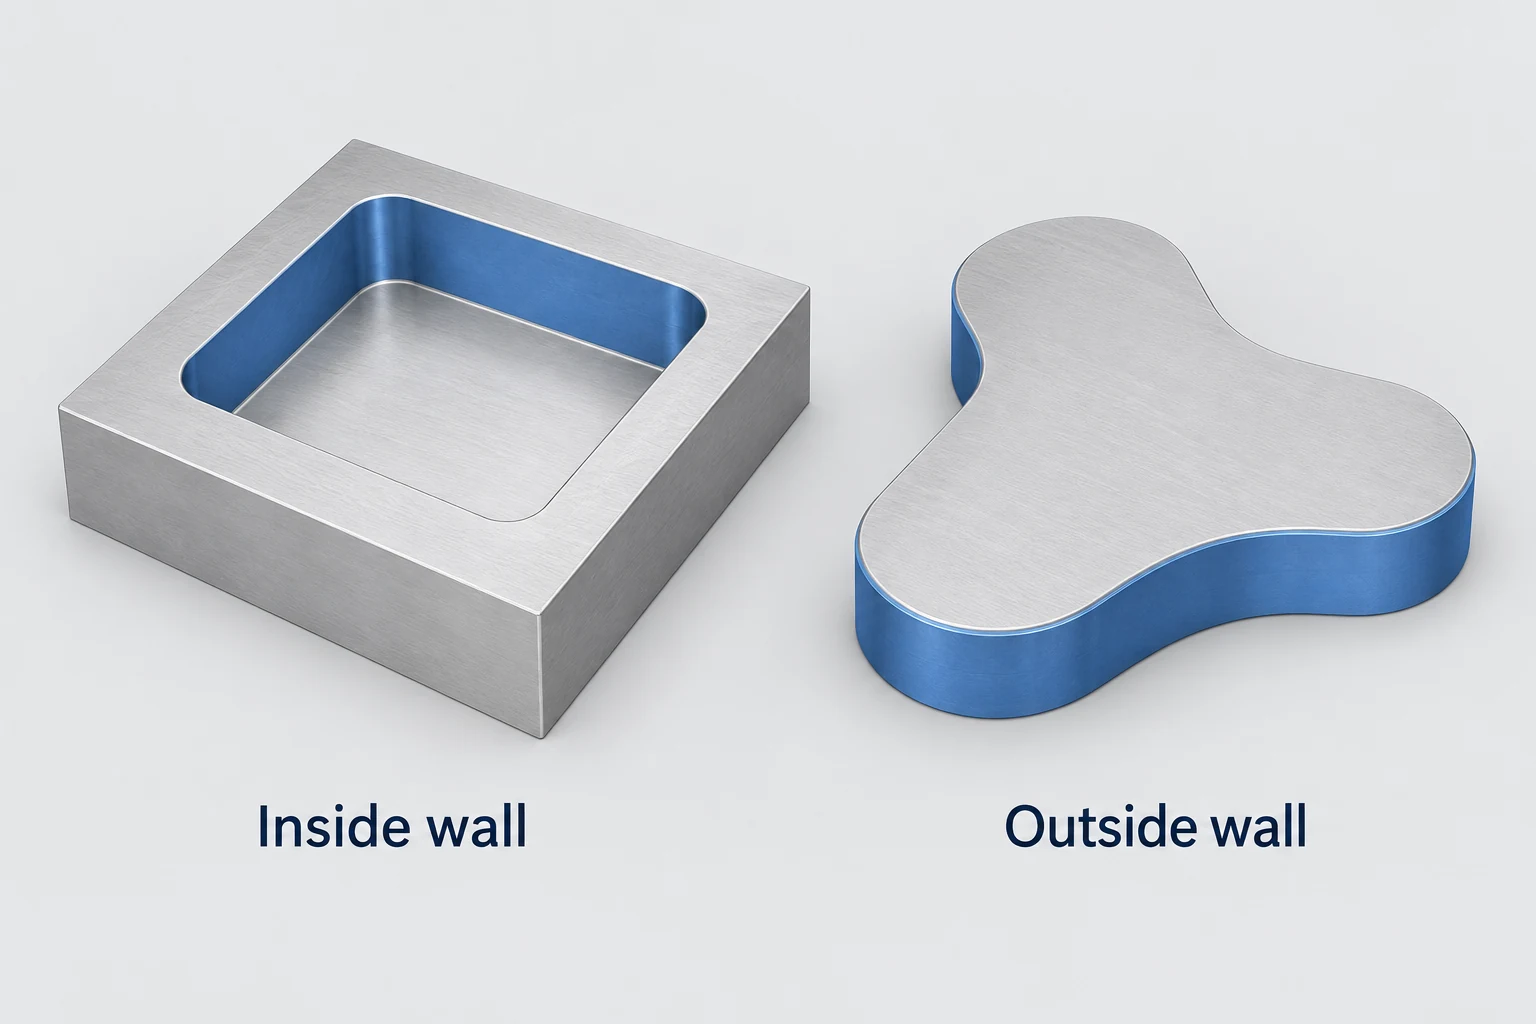
Interne wanden en externe profielen kunnen zijfrezen gebruiken
Een extern contouren geeft de frees open ruimte aan één kant van de afgewerkte wand. Bij een uitsparing bevindt de frees zich binnen een begrenzing, waar de tegenoverliggende wand, hoeken en resterend materiaal de beweging kunnen beperken. In beide gevallen kan het snijgebied nog steeds de zijkant van een freesbeitel zijn.
Bijvoorbeeld moet een geleideblok mogelijk zijn buitenzijden vierkant worden gemaakt en een interne uitsparing worden gefreesd voor een passende inzetstuk. Beide taken kunnen perifere verspaning omvatten, maar de toegang van de frees en de ingrijping verschillen. De kleinere interne opening kan de freesdiameter beperken, zelfs wanneer een grotere frees wel bij de buitenzijde kan komen.
Bij een sleuf of schouder kan ook de kop van de frees materiaal verwijderen. Het noemen van de bewerking als perifere frezen beschrijft de relevante zijdelingse snijactie; het betekent niet dat de kopranden gedurende de gehele bewerkingsweg inactief moeten blijven. [3]
Geschikte onderdelen hebben toegankelijke oppervlakken en ondersteuning voor de verspaning
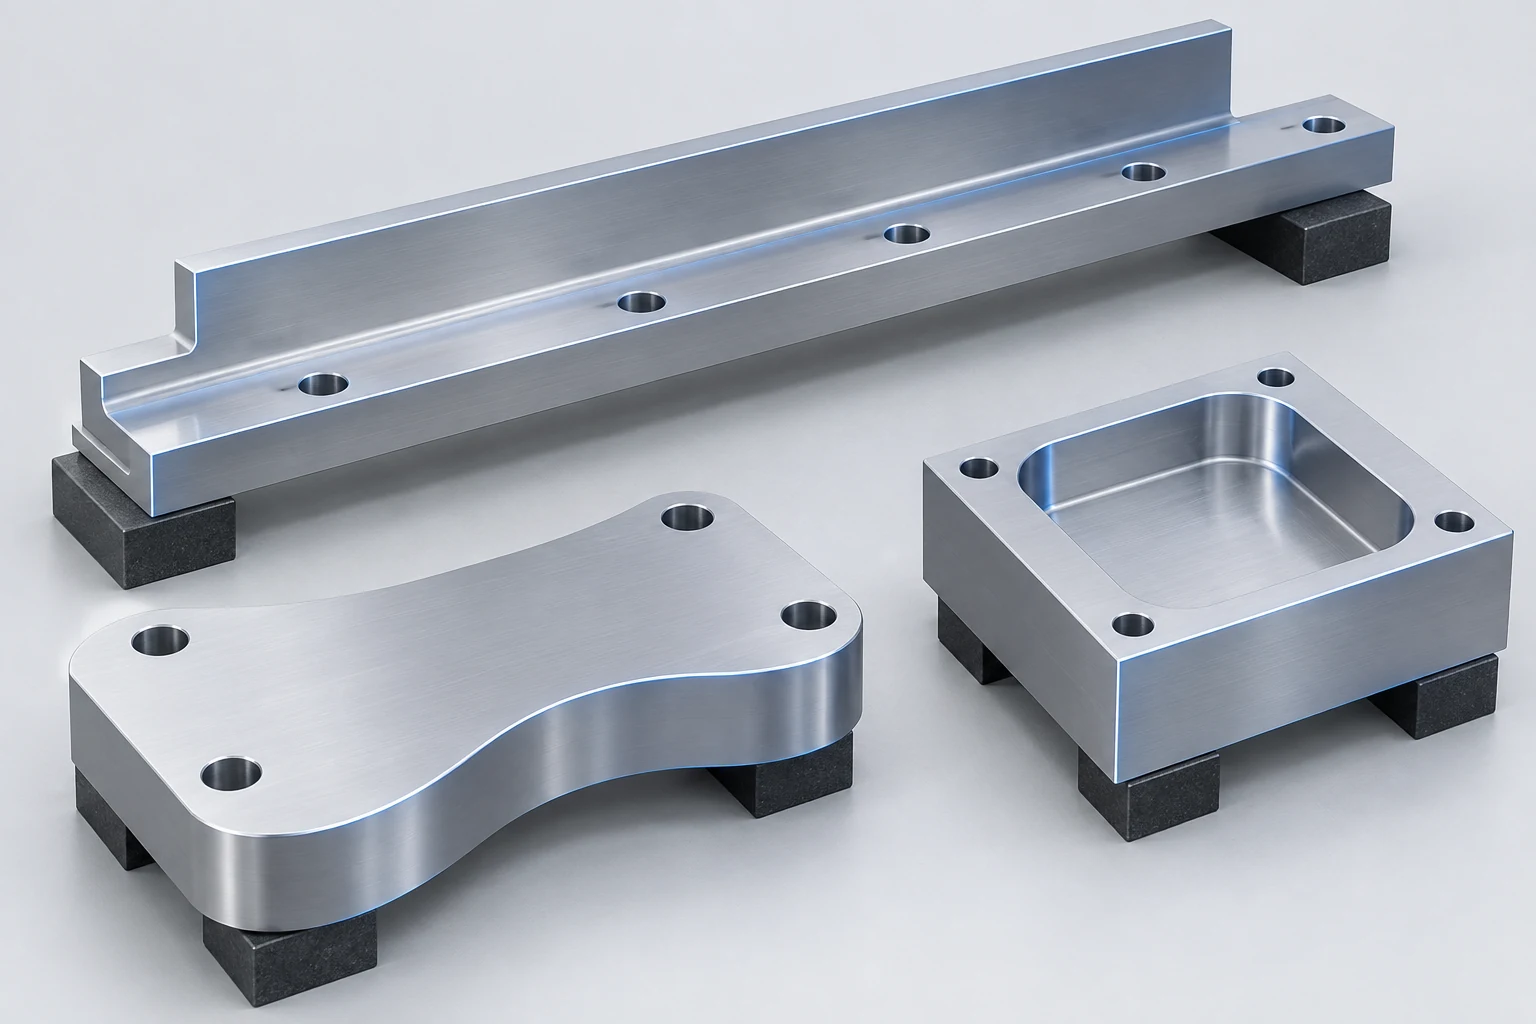
Begin met het functie-element en overweeg vervolgens de opspanningsopstelling. Een onderdeel hoeft geen specifiek industrie-onderdeel te zijn om te profiteren van perifere frezen.
| Onderdeelkenmerk | Typische verspaningsopstelling | Belangrijkste beperking |
|---|---|---|
| Vlakke, open vlakte op een blok of rail | Plaatsfrees over het blootliggende vlak | Toegang tot de frees en ondersteuning van het werkstuk |
| Rechte schouder op een geleiderail | Zijkanten van een freeskop langs de wand | Bereik en resterende wandstijfheid |
| Buitenvorm van een plaat | Perifere randen volgens de begrenzing | Opspanruimte terwijl de omtrek wordt afgewerkt |
| Interne wand van een zak | Freeskop die zich binnen de opening beweegt | Breedte van de opening, hoeken en vrij ruimte voor de houder |
Hetzelfde functie-element kan meer dan één bewerkingsroute toestaan. Een brede vlakte kan bijvoorbeeld worden vervaardigd door plaatsfrezen of vlakfrezen, afhankelijk van de toegankelijkheid, de beschikbare machines en het gewenste resultaat. De naam van het proces alleen stelt niet vast welke methode sneller of nauwkeuriger is voor die specifieke opdracht.
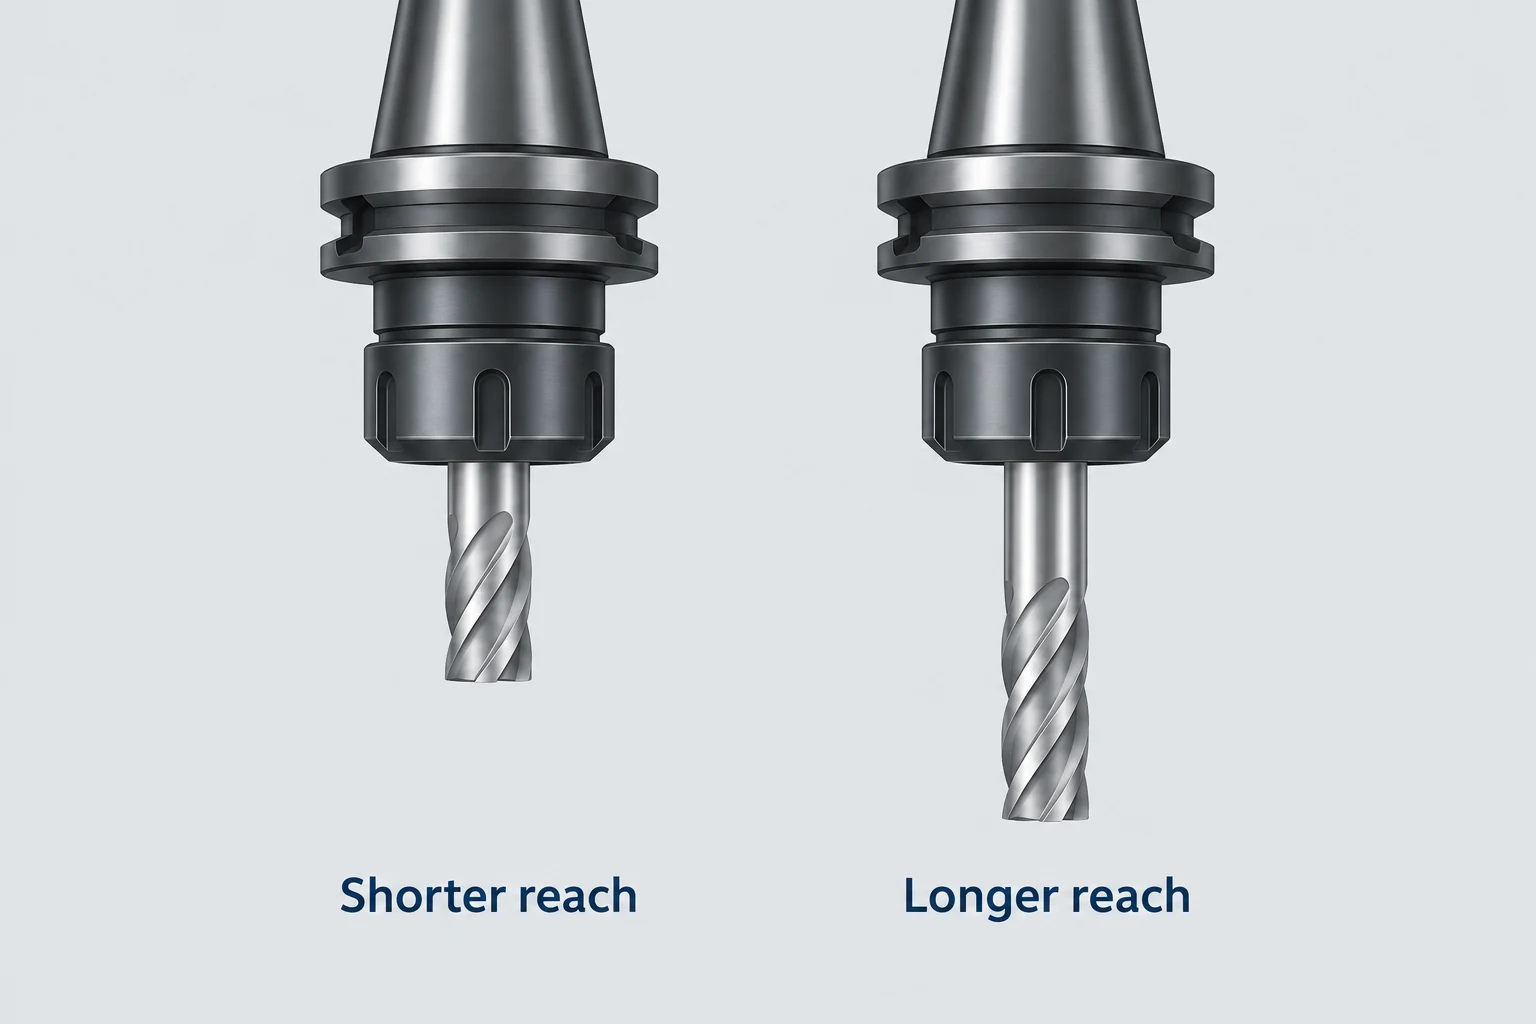
De bereikbaarheid van de frees en de ingrijpende lengte zijn afzonderlijke beslissingen
Uitsteeklengte van de frees is de niet-ondersteunde lengte die uit de houder steekt. Ingrijpende snijlengte is het deel dat actief tegen het materiaal werkt. Een lange frees kan een ondiepe snede maken, en een diepe wand kan een aanzienlijke lengte van de snijkant inwerken. Deze omstandigheden veroorzaken niet noodzakelijkerwijs dezelfde belasting- of stijfheidsproblemen.
Een lineair model van een klein-afbuigende vrijdragende balk illustreert waarom bereik belangrijk is. Voor een ideale uniforme balk die aan één uiteinde star is ingeklemd en aan het vrije uiteinde dezelfde dwarskracht draagt, is de uiteinde-afbuiging evenredig met de derde macht van de niet-ondersteunde lengte. Als die lengte wordt verdubbeld, levert het model 2³ = 8 keer zo veel afbuiging op, mits materiaal en doorsnede ongewijzigd blijven. [4]
Een echt freesysteem omvat ook de freeskammen, de houder en de spindelgevoeligheid, wisselende snedebelastingen en het werkstuk zelf. [6] Het model verklaart de gevoeligheid voor de reikwijdte; het kiezen van een gereedschap vereist nog steeds de werkelijke assemblage en de bewerking.
De ondersteuning van het werkstuk is ook aan de andere kant van het contact van belang. Naarmate een uitsparing wordt geopend, kunnen de wanden of de bodem gemakkelijker vervormen. Het frezen van een lange zijwand in één pas kan meer snijkant blootleggen aan het materiaal, terwijl gestapelde passen het contact wijzigen en overgangen kunnen achterlaten. De richtlijnen voor schouderfrezen van Sandvik bespreken deze keuzes met betrekking tot diepte en ondersteuning. [2] Er bestaat geen enkele pass-aantal die geschikt is voor elke wand.
Controleer interne hoeken, de volledige assemblagevrijheid en het opspanoppervlak.
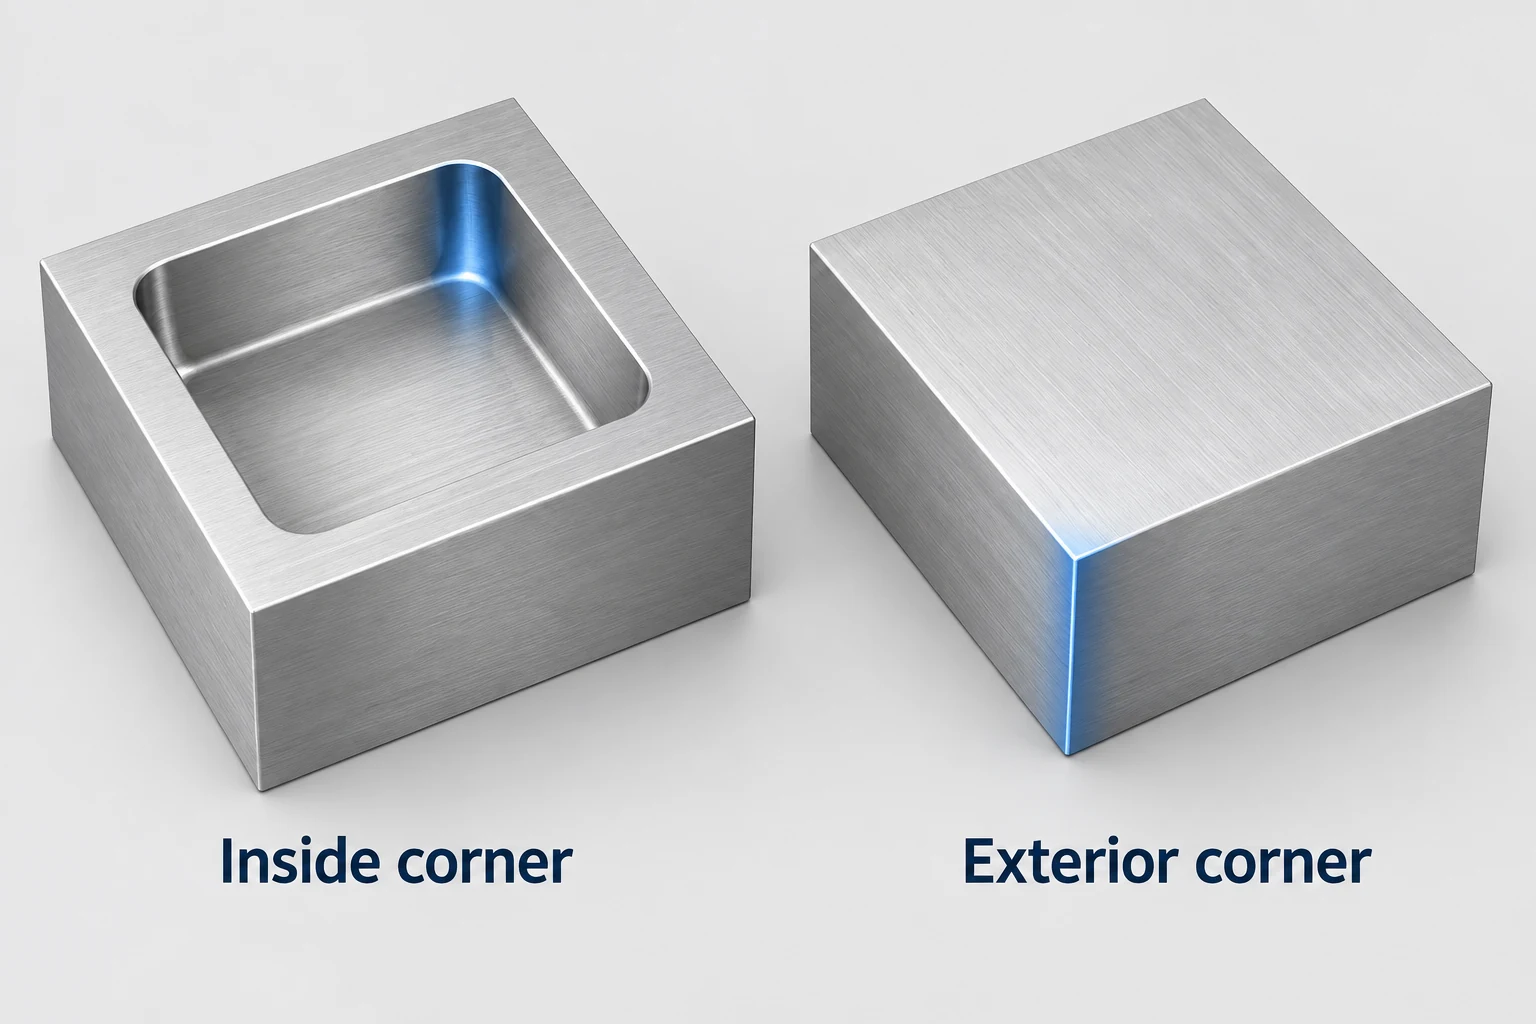
Een interne hoek beperkt de frees. Een roterende cilindrische frees laat een radius achter in een conventionele uitsparingshoek. Een kleiner gespecificeerde radius kan een kleiner gereedschap dwingen in een functie die nog steeds een aanzienlijke reikwijdte vereist. Een toegankelijke externe hoek legt niet dezelfde beperking op wat betreft de omsluitende radius. Elke voorgestelde ontlasting, radiuswijziging of alternatieve bewerking moet de goedgekeurde onderdeelgeometrie behouden. [5]
Ook de houder moet toegang hebben. Een freeskamdiameter die in een uitsparing past, bewijst nog niet dat de nek, de houder en de assemblage aan de spindelzijde voldoende vrijheid hebben ten opzichte van het omliggende onderdeel of de opspaninrichting. Controleer de volledige assemblage langs de beoogde route. [7] De verspaningsmaterialen en ontwerpgids behandelt deze vragen rond hoeken, diepte en toegang tot wanden.
Houd materiaal beschikbaar voor opspanning totdat dit niet langer nodig is. Het afwerken van de buitenzijden van een plaat kan juist de oppervlakken verwijderen die gebruikt worden om deze vast te zetten. De bewerkingsvolgorde kan een ander opspanoppervlak, geprofileerde klemklauwen of een geplande tweede opspanning vereisen. Opspan- en snedekrachten moeten gezamenlijk worden beoordeeld.
Voor een perifere gefreesde functie is de nuttige startinformatie de oppervlaktegeometrie, referentiefuncties, toegang en eisenvoorwaarden voor de afwerking. Onze CNC-frezenservice biedt de relevante context voor het beoordelen van deze functies en de opspanvolgorde.
Veelgestelde vragen over perifere frezen
Gebeurt randfrezen alleen op een horizontale machine?
Nee. Horizontaal plaatfrezen is een bekende opstelling, maar de zijranden van een rechtopstaande freesbeitel kunnen randfrezen uitvoeren op een verticale wand. Identificeer het snijgebied en het gegenereerde oppervlak, in plaats van uitsluitend te vertrouwen op de machine-oriëntatie.
Betekent randfrezen dat het buitenoppervlak van een onderdeel wordt bewerkt?
Nee. De term verwijst naar de omtrek van de frees. Een wand van een interne pocket kan ook worden bewerkt met behulp van de omtrekranden van een freesbeitel.
Is randfrezen hetzelfde als klimfrezen?
Nee. Rand identificeert het snijgebied. Klimfrezen en conventioneel frezen beschrijven de relatie tussen rotatie en voeding bij de snit. Een randbewerking vereist nog steeds een geschikte strategie voor de voedingsrichting.
Kan een kleinere freesbeitel elk toegangsprobleem oplossen?
Nee. Hij past wellicht in een kleinere interne radius, maar de vereiste reikwijdte, gereedschapsstijfheid, houdervrijheid en spaanruimte moeten nog steeds worden gecontroleerd. Een kleinere snijdiameter alleen garandeert geen uitvoerbare bewerkingsroute.
Technische bronnen
- NPTEL. Ontwerp voor verspaning: freesbewerkingen, Module 3, Lezing 5. Rand- en frontfrezengeometrie.
- Sandvik Coromant. Schouderfrezen. Rand- en frontcontact, diepe schouders en ondersteuning van dunne wanden.
- Sandvik Coromant. Freesgaten en holten/pockets. Interne schouders en toegang tot pockets; gebruikt samen met de bovengenoemde richtlijnen voor schouderfrezen.
- MIT OpenCourseWare. Verbuigingen door buiging, Engineering Mechanics for Structures, Hoofdstuk 10, blz. 268. Model van een vrijdragende balk met belasting aan het uiteinde.
- Sandvik Coromant. Frezen van binnenhoeken. Hoekradius en gereedschapinspanning.
- Sandvik Coromant. Hoe trillingen bij frezen te verminderen. Uitsteeklengte van het gereedschap, stijfheid van de houder en ondersteuning van het werkstuk.
- Autodesk Fusion Help. Referentie voor as- en houdermodi. Vrijheid rond de as en de houder.



