Op deze pagina
Live tooling stelt een draaibank in staat om een boor, frees of andere aangedreven snijtool te laten draaien terwijl het werkstuk in zijn opspaninrichting blijft. Met geschikte spindelpositionering en asbeweging kunnen hiermee gaten, vlakken en sleuven aan een gedraaid onderdeel worden toegevoegd. Mill-turn verspaning combineert draaien en frezen in één machine, maar de benaming alleen beschrijft niet de toegang tot de gereedschappen of de freesmogelijkheden.
De kern is om drie zaken te scheiden: de richting waarin de tool wijst, de beweging die deze op de gewenste functie plaatst, en de oppervlakken die beschikbaar zijn voor het opspannen van het onderdeel.
De snijdende rotatie kan van het onderdeel naar de tool verplaatsen
Bij gewoon draaien roteert het werkstuk en voedt de snijtool langs het vereiste profiel. Bij een typische live-tool booroperatie draait de snijtool terwijl het werkstuk wordt gepositioneerd en vastgehouden onder een geselecteerde hoek. Tijdens sommige freesbanen wordt gecontroleerde rotatie van het werkstuk zelf onderdeel van de voedingbeweging.
Een live-tool aandrijving vervangt daarom niet de spindelpositionering. Het levert de rotatie van de tool; de machine heeft nog steeds de juiste manier nodig om het onderdeel ten opzichte van die snijtool te lokaliseren en te verplaatsen. De vergelijking tussen draaibank en freesmachine legt het fundamentele procesverschil uit.
Axiale en radiale gereedschappen naderen verschillende oppervlakken
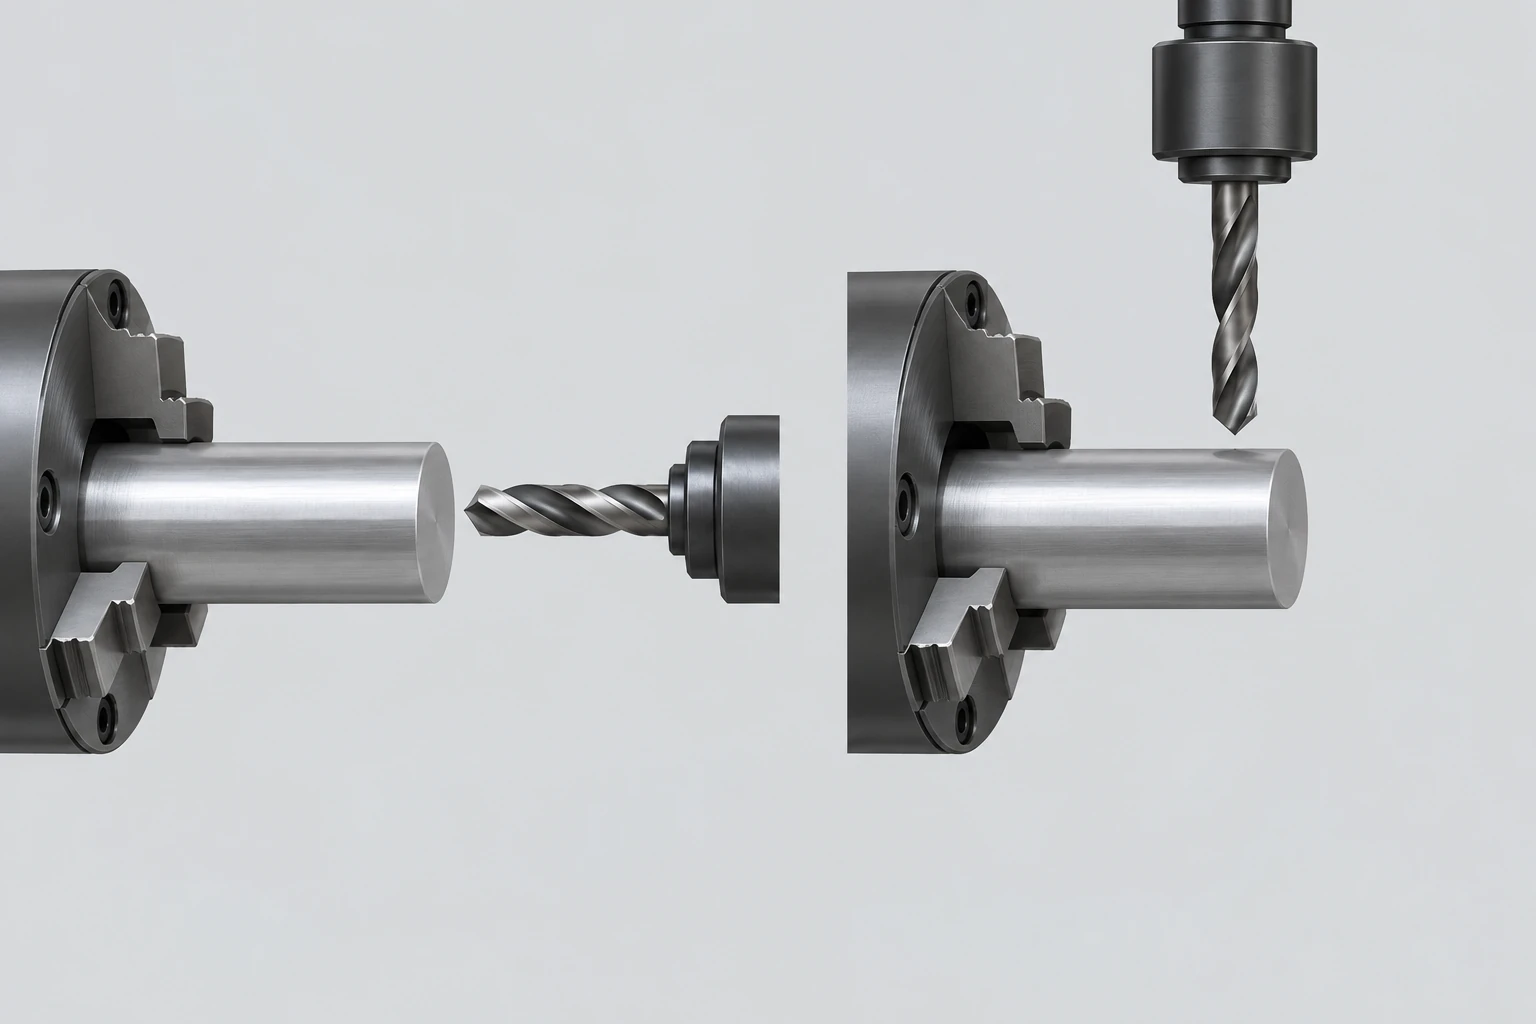
Een axiaal gereedschap wijst langs de spindelas, richting een eindvlak. Een radiaal gereedschap wijst dwars op die as, richting de omtrek. Deze termen beschrijven de oriëntatie, niet of het resulterende gat gecentreerd, uit het midden, blind of doorlopend is. [1]
C-as besturing regelt de hoekpositie van het werkstuk. Twee toepassingen zijn van belang:
- Indexeren: verplaatsen naar een hoek, die oriëntatie tijdens de bewerking vasthouden, dan opnieuw positioneren voor een andere functie.
- Contourbewerken: hoekbeweging coördineren met lineaire voeding tijdens het volgen van een baan.
Een machine die kan stoppen bij een opgegeven hoek, moet niet automatisch worden verondersteld alle gecoördineerde freesbanen te ondersteunen. De aandrijving, besturingsfuncties en geïnstalleerde gereedschappen bepalen de beschikbare bewerkingen.
| Onderdeelkenmerk | Typisch gereedschap | Beweging of toegang om op te lossen |
|---|---|---|
| Dwarsgat gericht op het midden van de as | Radiale boor | Axiale positie en geïndexeerde hoekpositie |
| Een niet-centrisch geplaatste boring in een eindvlak | Axiale boor | Radiale offset en hoekpositie, of geschikte X–Y-positionering |
| Vlak aan de buitenzijde van een as | Geschikte frees en houder | Snijbaan, breedte, ondersteuning en oriëntatie |
| Gevormd onderdeel op een eindvlak | Axiale frees | Compatibele X–C-interpolatie of X–Y-beweging |
De houderafstand, gereedschapslengte en omringende geometrie kunnen de in de tabel vermelde benadering wijzigen.
Y-asbeweging en een freeskop voegen verschillende mogelijkheden toe
Een Y-as voegt een lineaire richting loodrecht op het gebruikelijke X–Z-vlak toe, dwars door de draaias heen. Hiermee kan een snijgereedschap worden gepositioneerd voor niet-centrisch werk en kunnen freesbanen worden ondersteund die profijt hebben van directe lineaire beweging. Dat betekent niet dat elke niet-centrische boring een Y-as vereist.
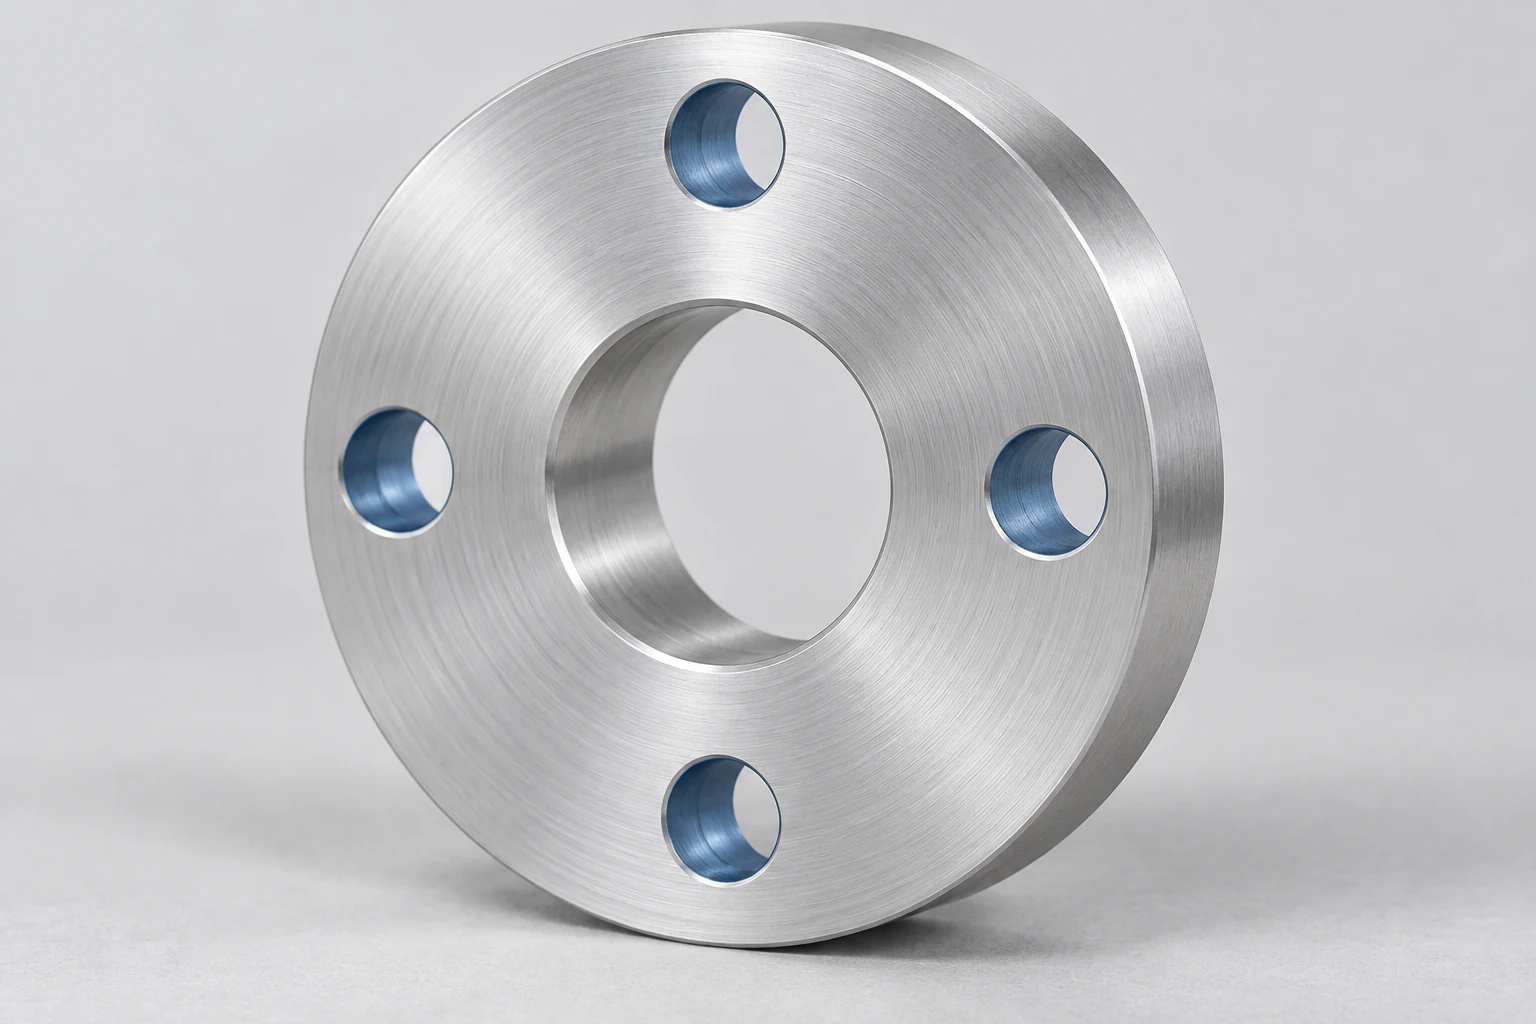
Bijvoorbeeld kan een axiaal boorgereedschap worden geplaatst op een boutcirkelstraal terwijl de C-as elke boring in positie indexeert, indien de configuratie dit toelaat. Voor geschikte eindvlakfrezen combineert X–C-interpolatie een lineaire verplaatsing met werkstukrotatie om een baan te genereren. De Y-as-oefenhandleiding van Haas demonstreert expliciet een X–C-voorbeeld dat geen fysieke Y-as vereist. Dit is een ondersteunde besturingsfunctie, geen belofte dat elke contour praktisch is zonder Y-as. [2]
Een revolverkop met aangedreven houders verschilt ook van een machine met een specifieke freespijn. Sommige mill-turn-opstellingen voegen een zwenkende freeskop, een gereedschapsmagazijn of extra gereedschapssystemen toe. De INTEGREX i-500-familie van Mazak illustreert een freespijn-opstelling met B-as-besturing en diverse spindel-/revolverkopconfiguraties. Deze kenmerken behoren tot de gespecificeerde machineconfiguratie; ze worden niet impliciet meegegeven door elke ‘mill-turn’-beschrijving. [3]
Voor een voorgestelde bewerkingsroute dient u de werkelijke gereedschapsrichting en gecoördineerde bewegingen te identificeren. De handleiding voor wat machineassen betekenen legt uit waarom een groot totaal aantal assen niet bepaalt wat één snijgereedschap kan doen.
Eén machine kan nog steeds twee keer opspannen
Live tooling kan geen oppervlak bereiken dat zich binnen de spanklauw bevindt. Een secundaire as (subspindle) kan een geschikt onderdeel overnemen en het eerder ingespannen uiteinde blootleggen voor verdere bewerking. Bij deze overdracht vindt een nieuwe opspanning plaats, zelfs als alles binnen één machine gebeurt.
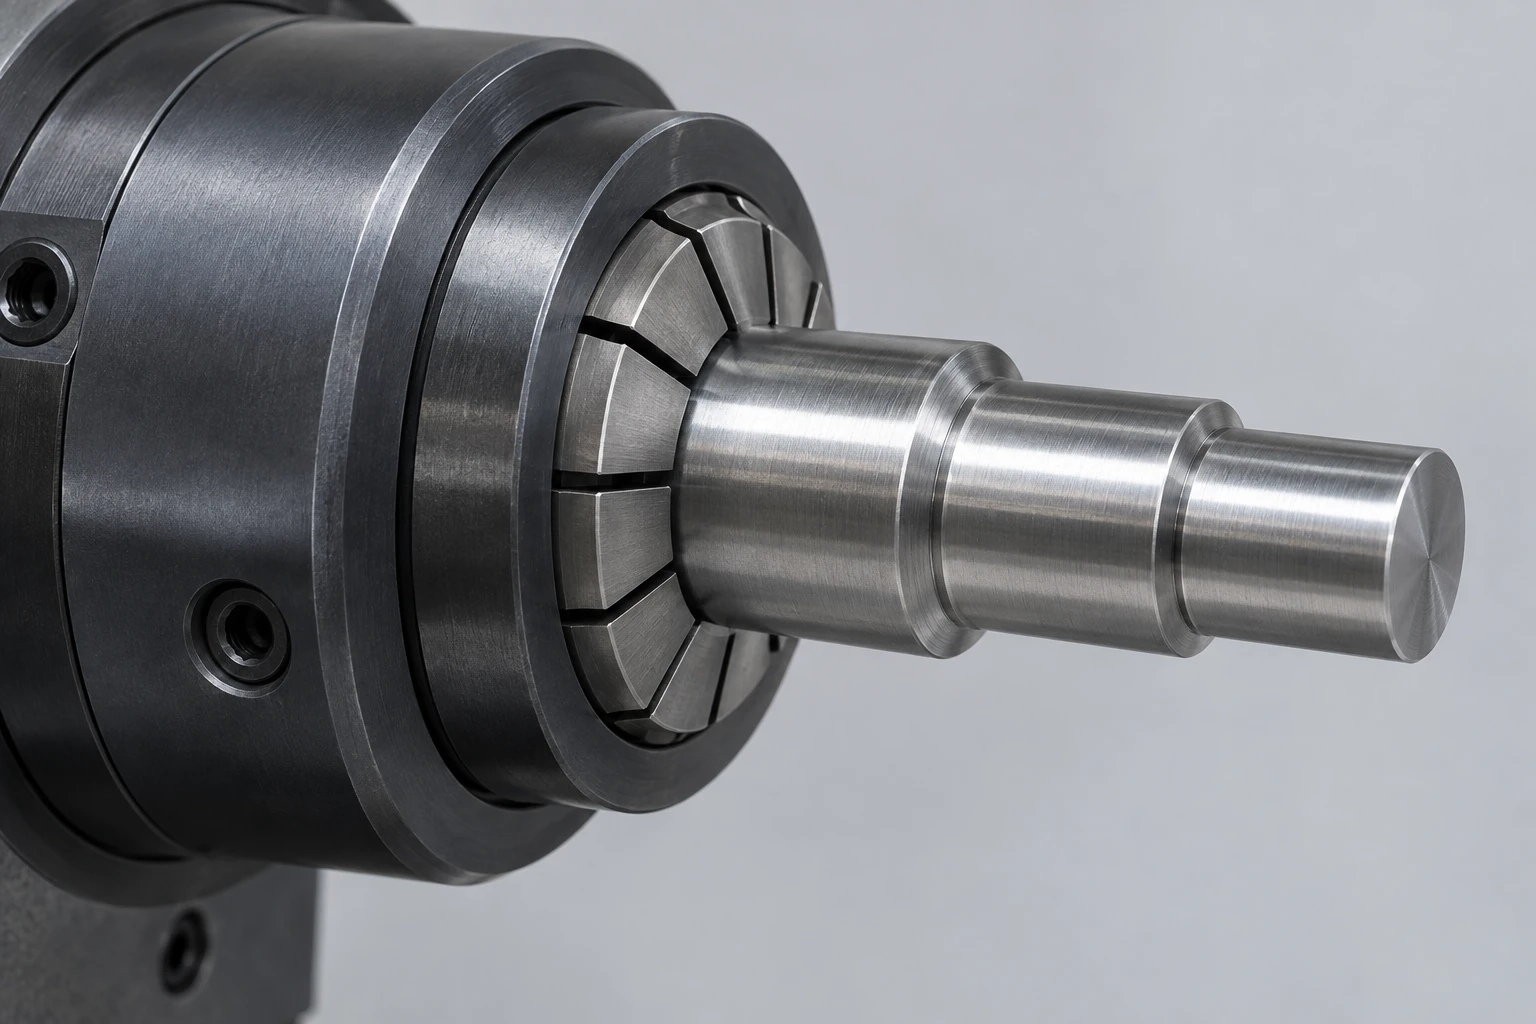
Overweeg een adapter met gedraaide diameters, een radiale aansluiting en een afdichtende achterzijde. De blootliggende diameters en de aansluiting kunnen in de eerste opspanning worden bewerkt. Voor het afwerken van de achterzijde is vervolgens een andere manier nodig om het onderdeel vast te zetten. De ontvangende opspanning mag de afgewerkte oppervlakken niet beschadigen, en de vereiste onderlinge positie tussen de achterzijde en de locatiediameter dient nog steeds te worden gecontroleerd.
Daarom zijn de uitspraken „volledig op één machine” en „volledig zonder heropspanning” verschillend. In een CNC draaibewerkingsoverzicht identificeert u de functies die in elke opspanning worden gemaakt en de oppervlakken die worden gebruikt voor de positionering. Als een overdracht onvoldoende ondersteuning of toegang biedt, kan een afzonderlijke opspanning nog steeds de verstandige keuze zijn.
Veelgestelde vragen
Is live tooling vereist om een gecentreerd gat te boren op een draaibank?
Nee. Een stationaire boor kan een gecentreerd axiaal gat maken terwijl het werkstuk draait. Live tooling wordt nuttig bij andere configuraties, zoals boren op geselecteerde posities terwijl het onderdeel hoekgewijs wordt vastgehouden. Het woord „boren” alleen geeft niet aan welk onderdeel de snijdende rotatie levert.
Is een draaiend steunpunt hetzelfde als een live tool?
Nee. Een draaiende steunpunt (live center) is een roterende werkstukondersteuning, veelal gebruikt aan de losse kop. Aangedreven gereedschappen drijven een snijdend gereedschap. Een draaibank met een draaiend steunpunt verkrijgt hierdoor niet automatisch aangedreven freescapaciteit of dwarsboorcapaciteit. [4]
Kan live tooling schroefdraad snijden?
Geschikte aangedreven gereedschappen kunnen tapschroeven of schroefdraadfrezen ondersteunen, mits de machine, de houder, de synchronisatie en het gereedschapsbaanpad compatibel zijn. Dit verschilt van gewone enkel-puntschroefdraadsnijding. Geef de schroefvorm en de nuttige ingreepslengte op; de productiemethode bepaalt het gereedschap en de beweging.
Technische bronnen
- Haas Automation. Gebruikershandleiding voor draaibanken, Next Generation Control, revisie U, december 2024. Secties over C-as, dubbele spindel en aangedreven gereedschappen.
- Haas Automation. Opleiding Y-as-draaibanken, revisie D. Voorbeeld van X–C-interpolatie.
- Haas Automation. 4000-rpm aangedreven gereedschappen met 12-positie BMT65 revolverkop en C-as; Mazak. INTEGREX i-500. Voorbeelden van geïnstalleerde gereedschap- en asconfiguraties.
- Royal Products. Royal Live Centers; Sandvik Coromant. Catalogus voor diepboorbewerking. Ondersteuning van het werkstuk en rotatie van de boor.
Over VETCNC
VETCNC combineert een familieachtergrond in de maakindustrie met online CNC-inkoop. Kevin heeft tien jaar ervaring in de CNC-sector en werkt samen met de fabrieken van zijn familie in China en een breder partnernetwerk. Het doel is om de productieafspraken, technische eisen en verantwoordelijkheden duidelijk te maken voordat een bestelling wordt geplaatst.
Lees Kevins verhaal →


