In questa pagina
Il live tooling consente a un tornio di far ruotare un trapano, una fresa frontale o un altro utensile azionato mentre il pezzo rimane fissato nel suo dispositivo di presa. Con un opportuno posizionamento del mandrino e movimento degli assi, è possibile aggiungere fori, piani e scanalature a un componente tornito. La fresatura-tornitura combina tornitura e fresatura in una singola macchina, ma l’etichetta da sola non descrive l’accessibilità degli utensili né le sue capacità di fresatura.
L’aspetto fondamentale è separare tre elementi: la direzione verso cui punta l’utensile, il movimento che lo posiziona sulla caratteristica da lavorare e le superfici disponibili per il serraggio del pezzo.
La rotazione di taglio può passare dal pezzo all’utensile.
Nella tornitura ordinaria, il pezzo ruota e l’utensile di taglio avanza lungo il profilo richiesto. In un’operazione tipica di foratura con live tooling, l’utensile ruota mentre il pezzo viene posizionato e tenuto a un angolo selezionato. Durante alcuni percorsi di fresatura, la rotazione controllata del pezzo diventa parte del movimento di avanzamento.
Pertanto, l’azionamento del live tooling non sostituisce il posizionamento del mandrino. Fornisce la rotazione dell’utensile; la macchina deve comunque disporre del metodo corretto per localizzare e muovere il pezzo rispetto a tale utensile. Il confronto tra tornio e fresatrice spiega la differenza di processo sottostante.
Gli utensili assiali e quelli radiali si avvicinano a superfici diverse.
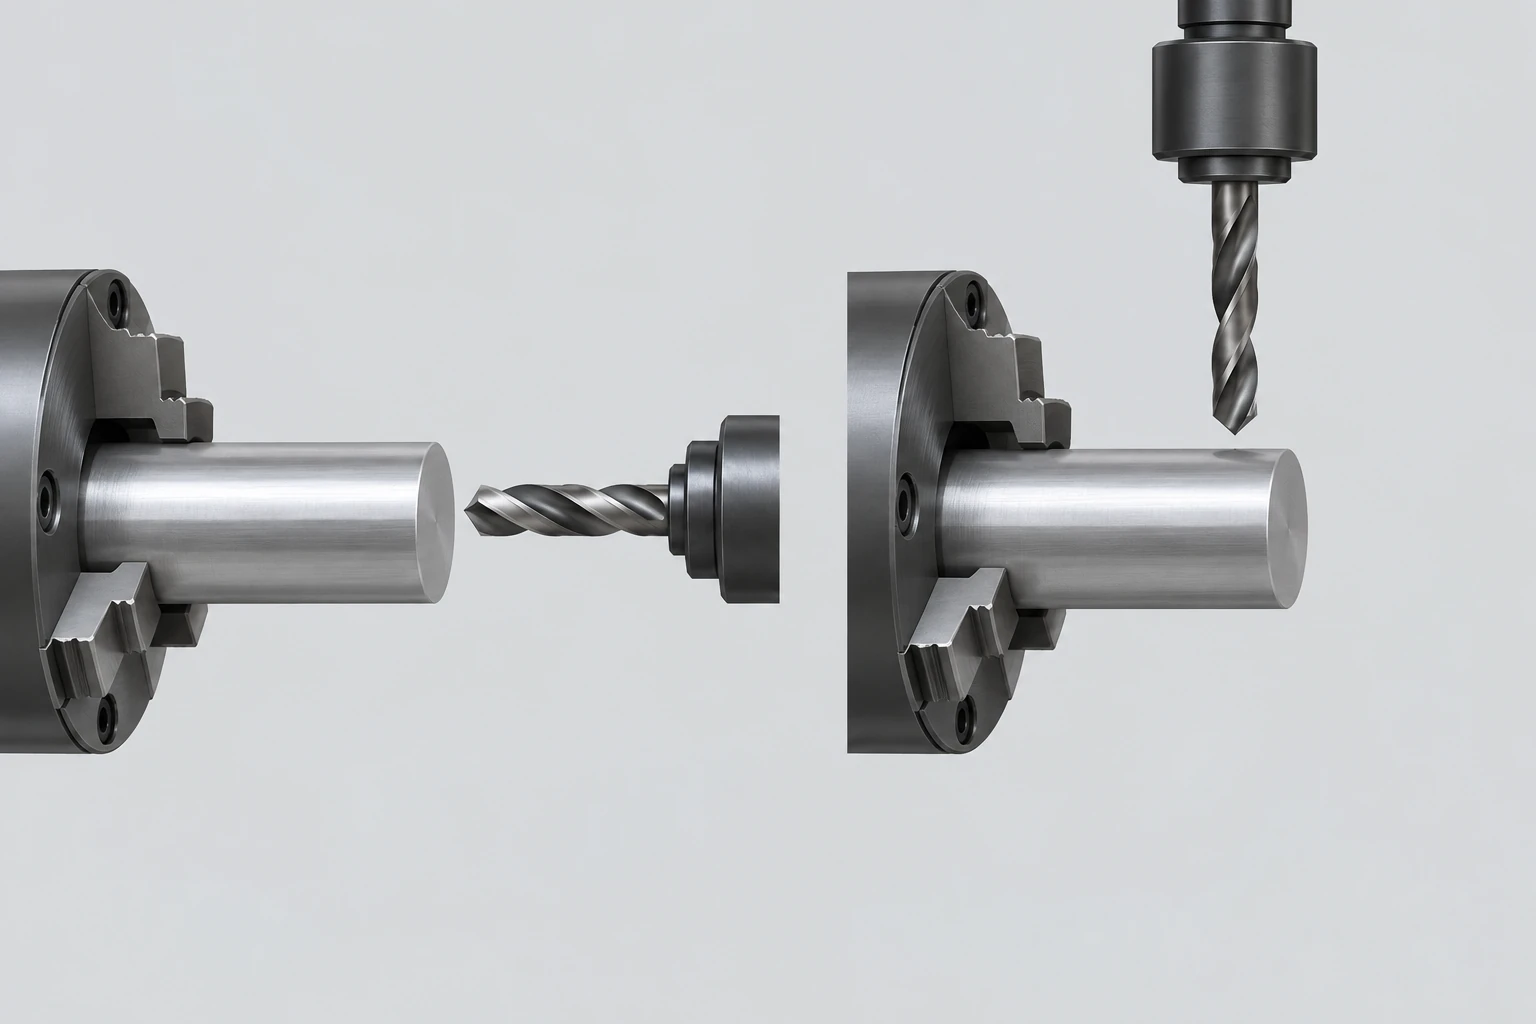
Un utensile assiale punta lungo l’asse del mandrino, verso una faccia terminale. Un utensile radiale punta attraverso tale asse, verso la circonferenza. Questi termini descrivono l’orientamento, non se il foro risultante sia centrato, sfalsato, cieco o passante.
Il controllo dell’asse C regola la posizione angolare del pezzo. Due utilizzi sono rilevanti:
- Indicizzazione: muoversi fino a un angolo specifico, mantenere tale orientamento durante la lavorazione, quindi riposizionarsi per un’altra caratteristica.
- Contornatura: coordinare il movimento angolare con l’avanzamento lineare durante la lavorazione di un percorso.
Una macchina in grado di arrestarsi a un angolo comandato non deve essere automaticamente considerata in grado di eseguire ogni percorso di fresatura coordinata. Il motore, le funzioni di controllo e gli utensili installati determinano l’operazione disponibile.
| Caratteristica del componente | Tipologia di utensili più comune | Movimento o accessibilità necessari per risolvere |
|---|---|---|
| Foro trasversale diretto verso il centro dell’albero | Trapano radiale | Posizionamento assiale e posizione angolare indicizzata |
| Foro decentrato su una faccia terminale | Trapano assiale | Offset radiale e posizione angolare, oppure opportuno posizionamento X–Y |
| Piano lungo la superficie esterna di un albero | Fresa per fresatura e portautensile adeguati | Percorso di taglio, larghezza, supporto e orientamento |
| Elemento sagomato su una faccia terminale | Fresa per fresatura assiale | Interpolazione X–C compatibile o movimento X–Y |
La tabella elenca domande da porre in fase di impostazione; non costituisce un assegnamento universale di utensili. Il gioco del portautensile, la lunghezza dell’utensile e la geometria circostante possono modificare l’approccio.
Il movimento sull’asse Y e una testa fresatrice aggiungono capacità differenti
Un asse Y aggiunge una direzione lineare trasversale rispetto all’asse del mandrino, perpendicolare al piano X–Z abituale. Può posizionare un utensile per lavorazioni decentrate e supportare percorsi di fresatura che traggono vantaggio da un movimento lineare diretto. Ciò non implica che ogni foro decentrato richieda necessariamente un asse Y.
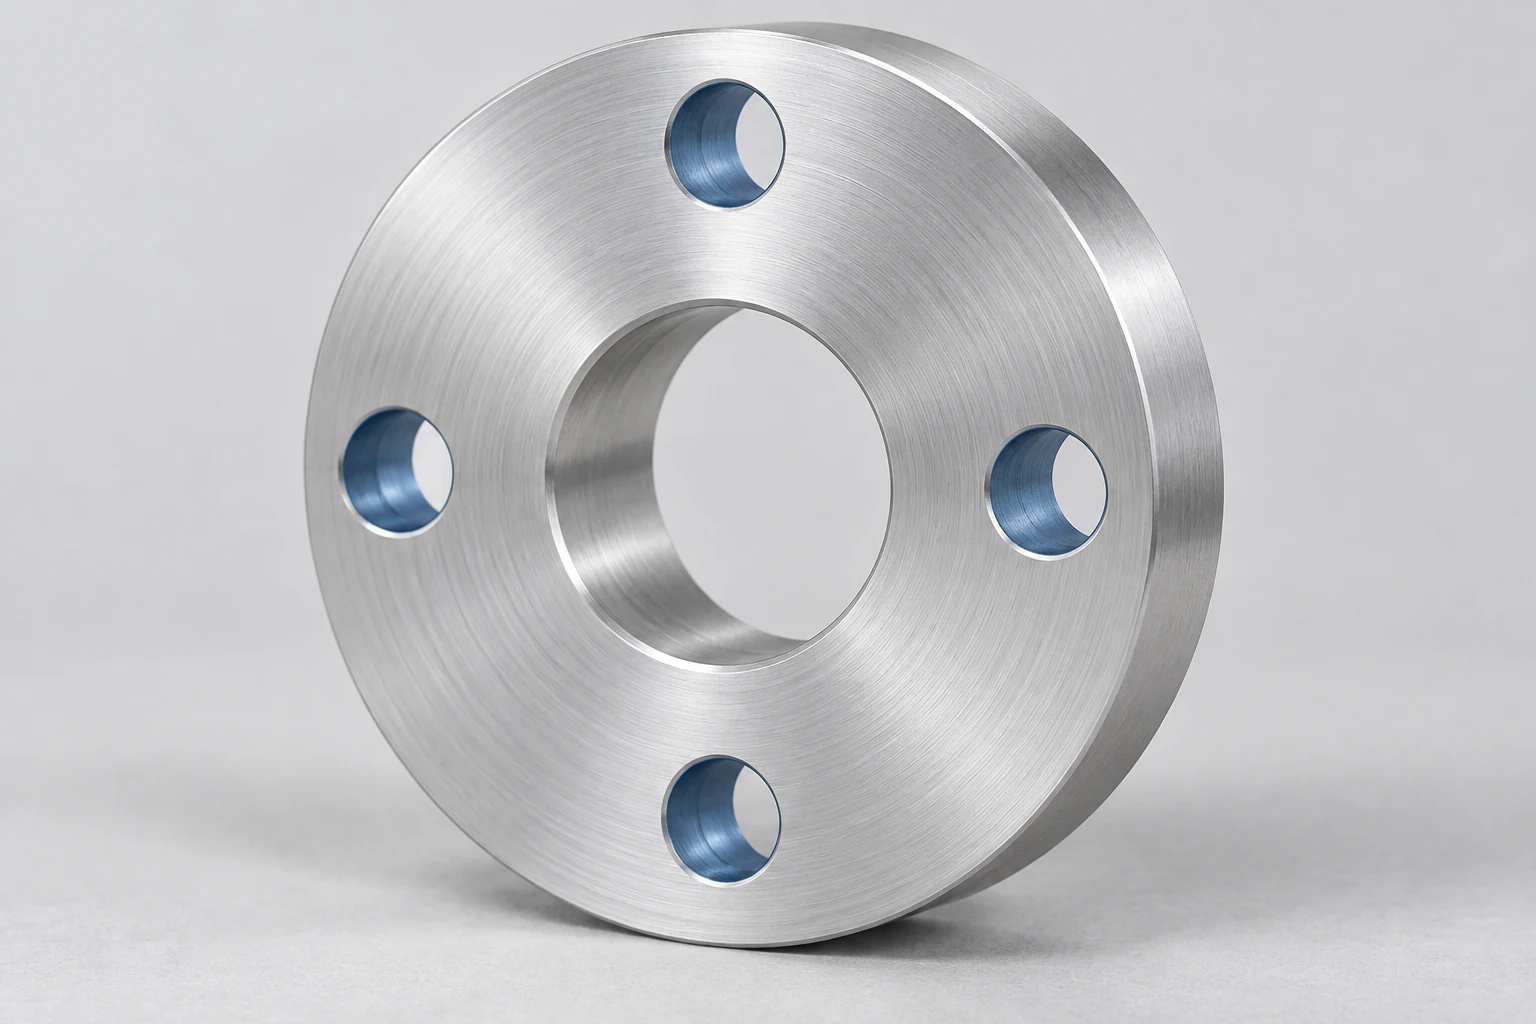
Ad esempio, un trapano assiale può essere posizionato a una distanza pari al raggio del cerchio di fori, mentre l’asse C indice ciascun foro nella posizione corretta, purché la configurazione lo consenta. Per una fresatura adeguata su faccia terminale, l’interpolazione X–C combina una slitta lineare con la rotazione del pezzo per generare il percorso desiderato. Il manuale formativo di Haas sull’asse Y illustra esplicitamente un esempio X–C che non richiede un asse Y fisico. Si tratta di una funzione di controllo supportata, non di una garanzia che ogni sagomatura sia realizzabile praticamente senza asse Y.
Una torretta equipaggiata con portautensili motorizzati è diversa da una macchina dotata di un mandrino fresatore dedicato. Alcune configurazioni mill-turn prevedono inoltre una testa fresatrice orientabile, un magazzino utensili o ulteriori sistemi utensile. La famiglia Mazak INTEGREX i-500 illustra una configurazione con mandrino fresatore dotato di controllo sull’asse B e diverse combinazioni di mandrino/torretta. Queste caratteristiche appartengono alla specifica configurazione della macchina; non sono implicite in ogni descrizione di «mill-turn».
Per un percorso proposto, identificare effettivamente la direzione dell’utensile e i movimenti coordinati. La guida a cosa significano i nomi degli assi delle macchine spiega perché un numero elevato complessivo non determina ciò che un singolo utensile è in grado di fare.
Una macchina può comunque utilizzare due prese
La tecnologia live tooling non raggiunge superfici nascoste all’interno del mandrino. Un mandrino secondario (o subspindle) può ricevere un pezzo adatto ed esporne la faccia precedentemente bloccata per ulteriori lavorazioni. Il trasferimento introduce un’ulteriore presa, anche quando tutte le operazioni avvengono all’interno di una singola macchina.
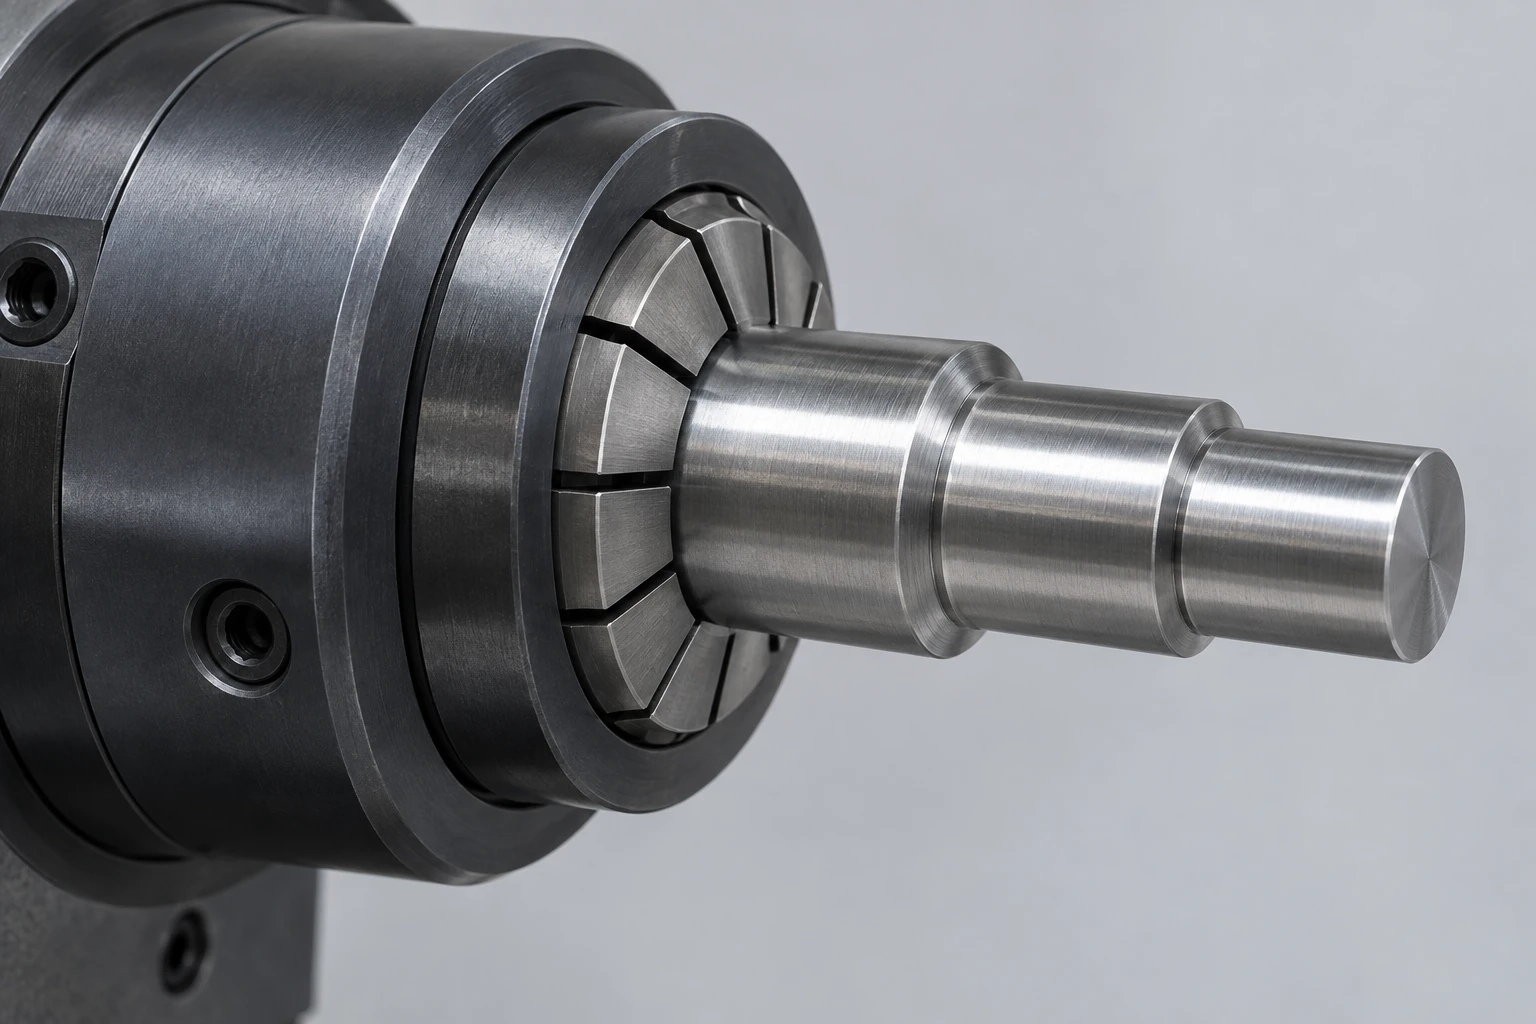
Si consideri un adattatore con diametri torniti, un foro radiale e una superficie di tenuta posteriore. I diametri e il foro esposti possono essere lavorati nella prima presa. La finitura della superficie posteriore richiede quindi un ulteriore metodo di fissaggio del componente. La presa di ricezione deve evitare danneggiamenti alle superfici già finite, e la relazione richiesta tra la superficie posteriore e il diametro di posizionamento deve comunque essere verificata.
Questo è il motivo per cui «completo su una sola macchina» e «completo senza riavvitaggio» sono affermazioni diverse. In una CNC revisione del tornio, identificare le caratteristiche realizzate in ciascuna presa e le superfici utilizzate per il loro posizionamento. Se un trasferimento non garantisce un supporto o un accesso adeguati, un montaggio separato potrebbe rimanere la soluzione più ragionevole.
Domande frequenti
La perforazione di un foro centrato su un tornio richiede necessariamente utensili attivi?
No. Una punta fissa può realizzare un foro assiale centrato mentre il pezzo ruota. Gli utensili attivi diventano utili per altre configurazioni, ad esempio per la perforazione in posizioni selezionate mentre il pezzo è bloccato in posizione angolare. Il semplice termine «perforazione» non specifica quale componente fornisce la rotazione di taglio.
Un contropunto rotante è la stessa cosa di un utensile attivo?
No. Un contropunto rotante è un supporto rotante per il pezzo, comunemente utilizzato sul contrappunto. Gli utensili attivi azionano un utensile da taglio. Un tornio dotato di contropunto rotante non acquisisce di per sé la capacità di fresatura alimentata o di perforazione trasversale.
Gli utensili attivi possono realizzare filettature?
Un utensile azionato idoneo può supportare la maschiatura o la fresatura di filettature, purché macchina, portautensile, sincronizzazione e traiettoria di lavorazione siano compatibili. Questo differisce dalla normale tornitura monopunto di una filettatura. Specificare il tipo di filettatura e la lunghezza utile di impegno; il processo produttivo determina l’utensile e il movimento impiegati.
Fonti tecniche
Haas Automation, Manuale dell’operatore per torni, Controllo di nuova generazione, revisione U, dicembre 2024: sezioni relative all’asse C, ai torni a doppio mandrino e agli utensili attivi; Formazione sulle applicazioni dei torni con asse Y, revisione D: esempio di interpolazione X–C. Haas, 4000-rpm Utensili attivi con torretta BMT65 da 12 postazioni e asse C, e Mazak, INTEGREX i-500, forniscono esempi di configurazione. Royal Products, Royal Live Centers, e Sandvik Coromant, Catalogo per la foratura profonda, chiariscono il supporto del pezzo in lavorazione e la rotazione della punta di foratura. Questi riferimenti descrivono le attrezzature dei rispettivi produttori, non un elenco di attrezzature VETCNC.



