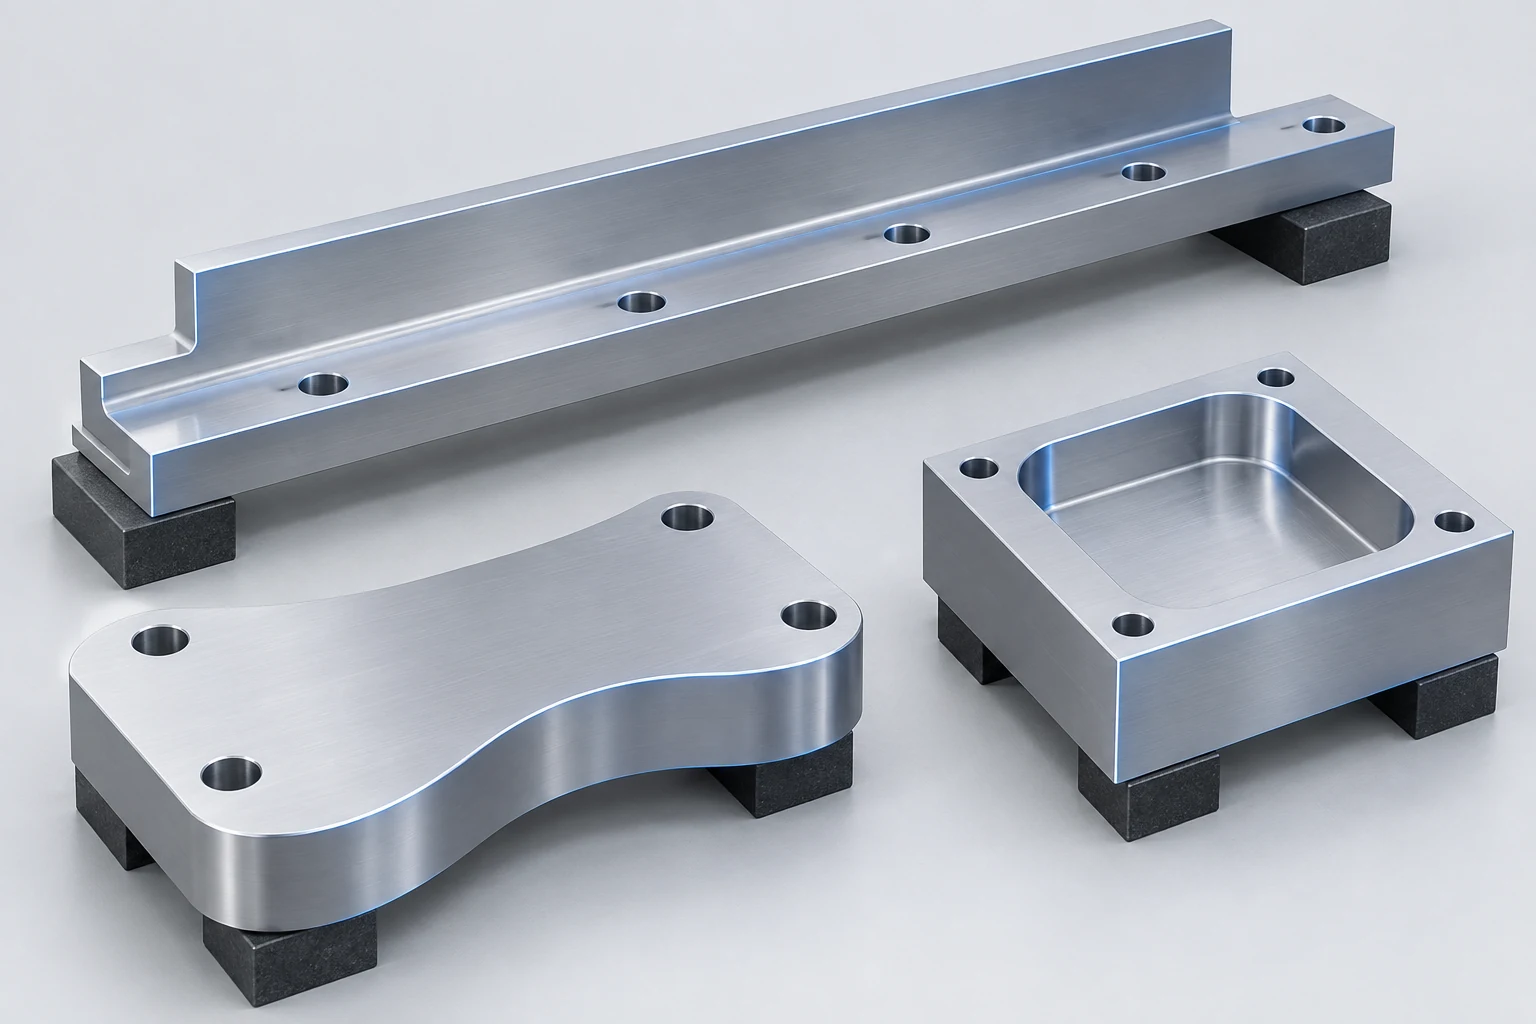
In questa pagina
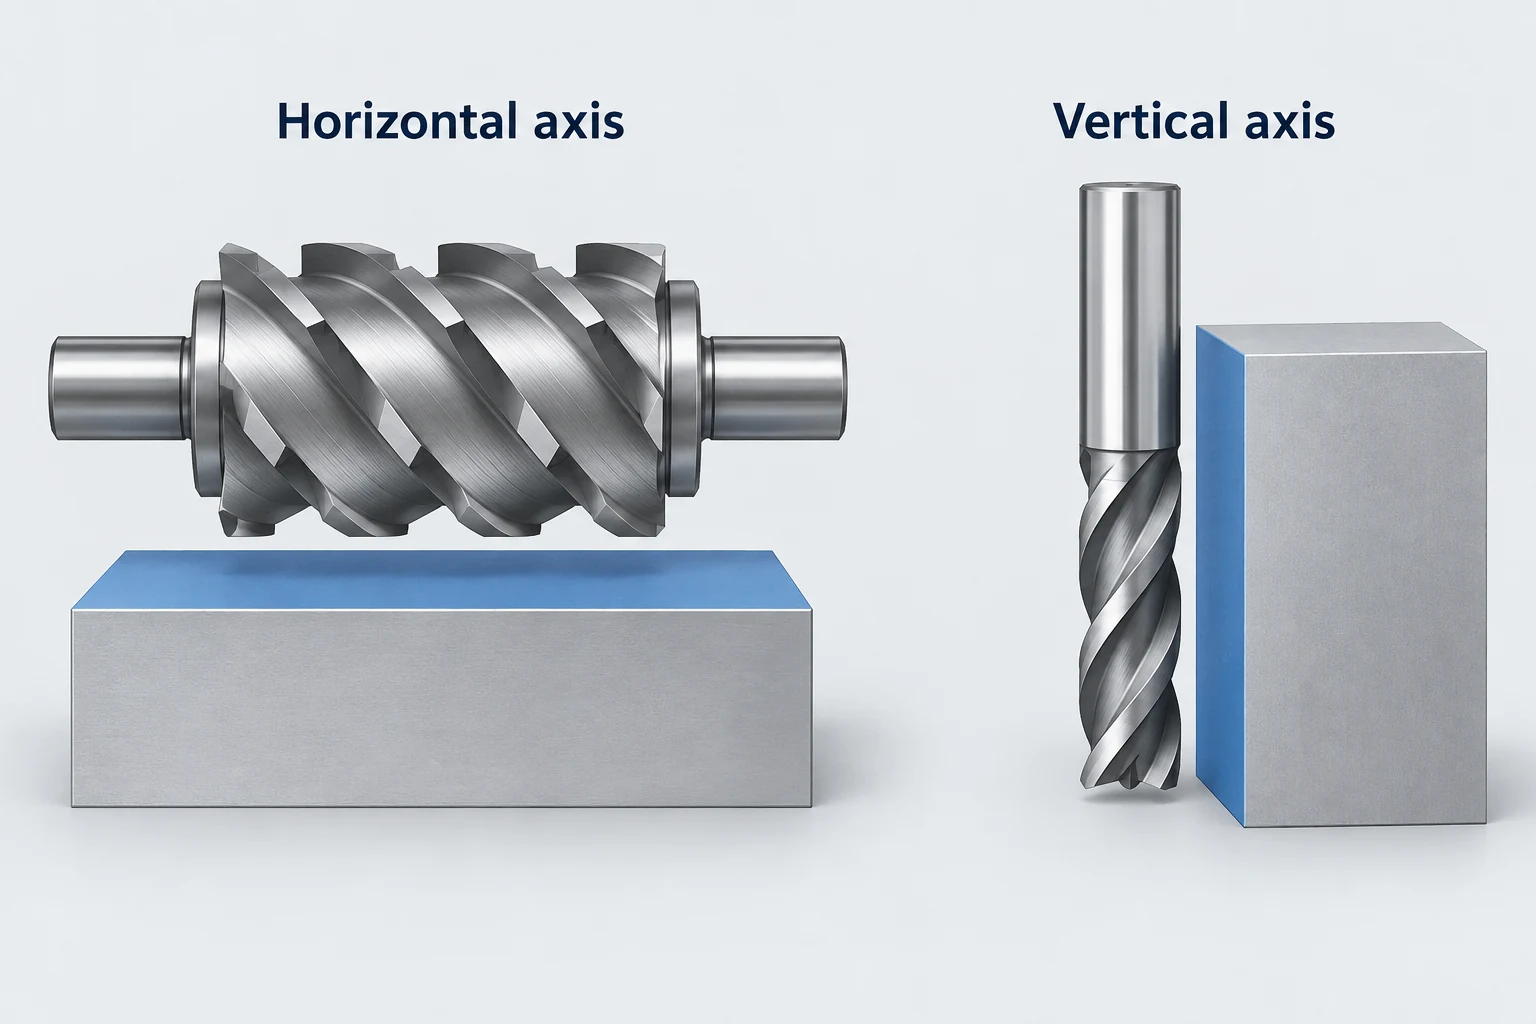
La fresatura periferica asporta materiale mediante i taglienti disposti sulla circonferenza esterna di un utensile rotante. Per un utensile cilindrico rettilineo che genera una superficie piana, tale superficie giace parallela all’asse dell’utensile. Lo stesso principio consente di realizzare un piano orizzontale con un utensile orizzontale o una parete verticale con una fresa frontale verticale. [1]
«Periferica» si riferisce alla zona di taglio dell’utensile. Non implica che il processo sia limitato al perimetro esterno del pezzo in lavorazione. Pareti interne possono essere lavorate mediante la stessa azione di taglio laterale.
Segui l’asse dell’utensile e la superficie da esso generata
Nella classica configurazione di fresatura a slabbo o semplice, un utensile cilindrico ruota attorno a un asse orizzontale mentre l’avanzamento relativo fa scorrere i suoi denti periferici sul pezzo in lavorazione. La sua larghezza copre l’intera superficie da lavorare. Nella fresatura laterale con fresa frontale, l’utensile è posizionato lateralmente rispetto a una parete e i suoi taglienti periferici generano tale parete mentre utensile e pezzo si muovono relativamente l’uno rispetto all’altro.
La macchina può muovere il tavolo, l’alloggiamento del mandrino o una combinazione di assi. Ciò che definisce la relazione di taglio è il loro moto relativo e il contatto, non quale dei due componenti si muova effettivamente.
La fresatura frontale ha una relazione diversa: l’asse dell’utensile è perpendicolare alla faccia principale da generare. Una lavorazione a spalla può combinare fresatura frontale e periferica per realizzare contemporaneamente uno spallamento e una parete. [2] La CNC guida alla fresatura spiega come queste operazioni si inseriscono in una sequenza completa di lavorazione.
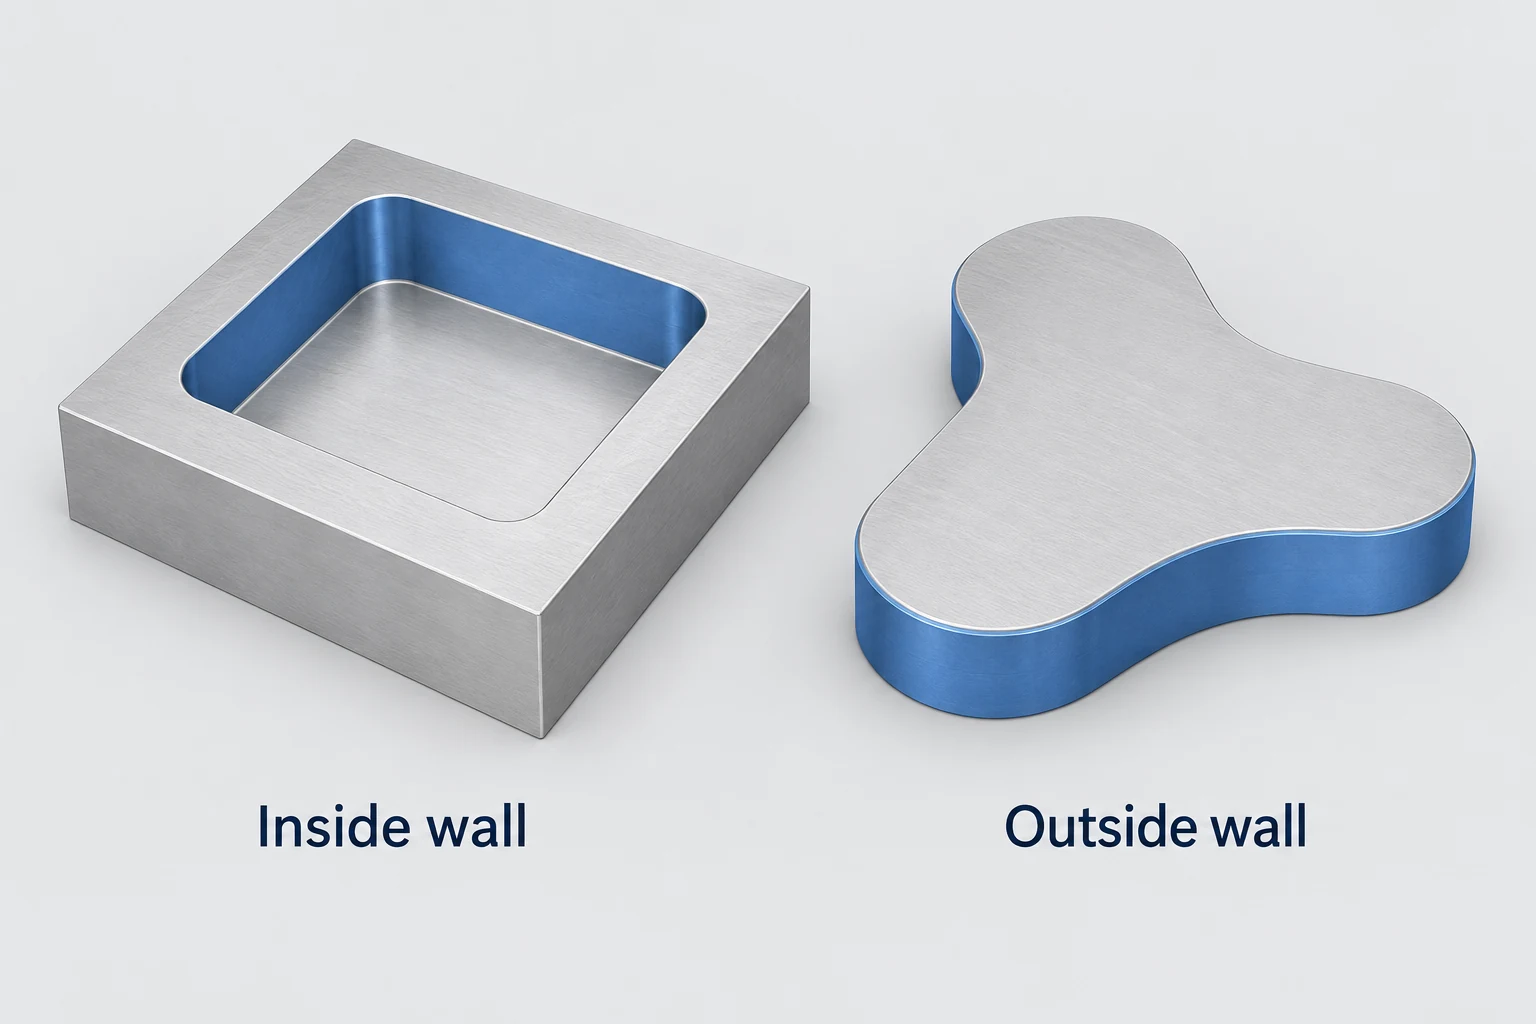
Pareti interne e profili esterni possono essere realizzati mediante fresatura periferica
Un contorno esterno lascia allo strumento spazio libero su un lato della parete finita. Una tasca colloca invece l’utensile all’interno di un contorno, dove la parete opposta, gli spigoli e il materiale residuo possono limitarne il movimento. In entrambi i casi, la zona di taglio può comunque corrispondere al fianco di una fresa frontale.
Ad esempio, un blocco guida potrebbe richiedere che i suoi lati esterni siano squadrati e che una rientranza interna sia dimensionata per accogliere un inserto di accoppiamento. Entrambe le operazioni possono coinvolgere la fresatura periferica, ma l’accesso dell’utensile e il suo impegno differiscono. L’apertura interna più piccola potrebbe limitare il diametro della fresa, anche quando uno strumento più grande riesce a raggiungere la superficie esterna.
In una scanalatura o una spalla, anche il tagliente frontale della fresa può rimuovere materiale. Definire l’operazione come fresatura periferica descrive l’azione di taglio laterale rilevante; non significa che i taglienti frontali debbano rimanere inattivi per l’intero percorso. [3]
I pezzi adatti presentano superfici accessibili e un adeguato supporto per la lavorazione
Partire dalla caratteristica geometrica da realizzare, quindi valutare la soluzione di fissaggio. Un componente non deve necessariamente appartenere a una specifica categoria industriale per trarre vantaggio dalla fresatura periferica.
| Caratteristica del componente | Disposizione tipica della lavorazione | Vincolo principale |
|---|---|---|
| Piano aperto su un blocco o una rotaia | Fresa a disco che lavora sulla faccia esposta | Accesso dell’utensile e supporto del pezzo |
| Spalla rettilinea su una rotaia guida | Taglienti laterali della fresa a tazza che lavorano lungo la parete | Portata dell’utensile e rigidezza residua della parete |
| Contorno esterno di una piastra | Bordi periferici che seguono il contorno | Spazio per il fissaggio mentre il contorno viene completato |
| Parete interna di una tasca | Fresa a tazza che opera all’interno dell’apertura | Larghezza dell’apertura, raccordi d’angolo e gioco del portautensile |
La stessa caratteristica geometrica può ammettere più di un percorso di lavorazione. Una superficie ampia potrebbe essere realizzata mediante fresatura a disco o fresatura frontale, a seconda dell’accessibilità, delle attrezzature disponibili e del risultato richiesto. Il semplice nome del processo non determina quale soluzione sarà più rapida o più precisa per quel particolare lavoro.
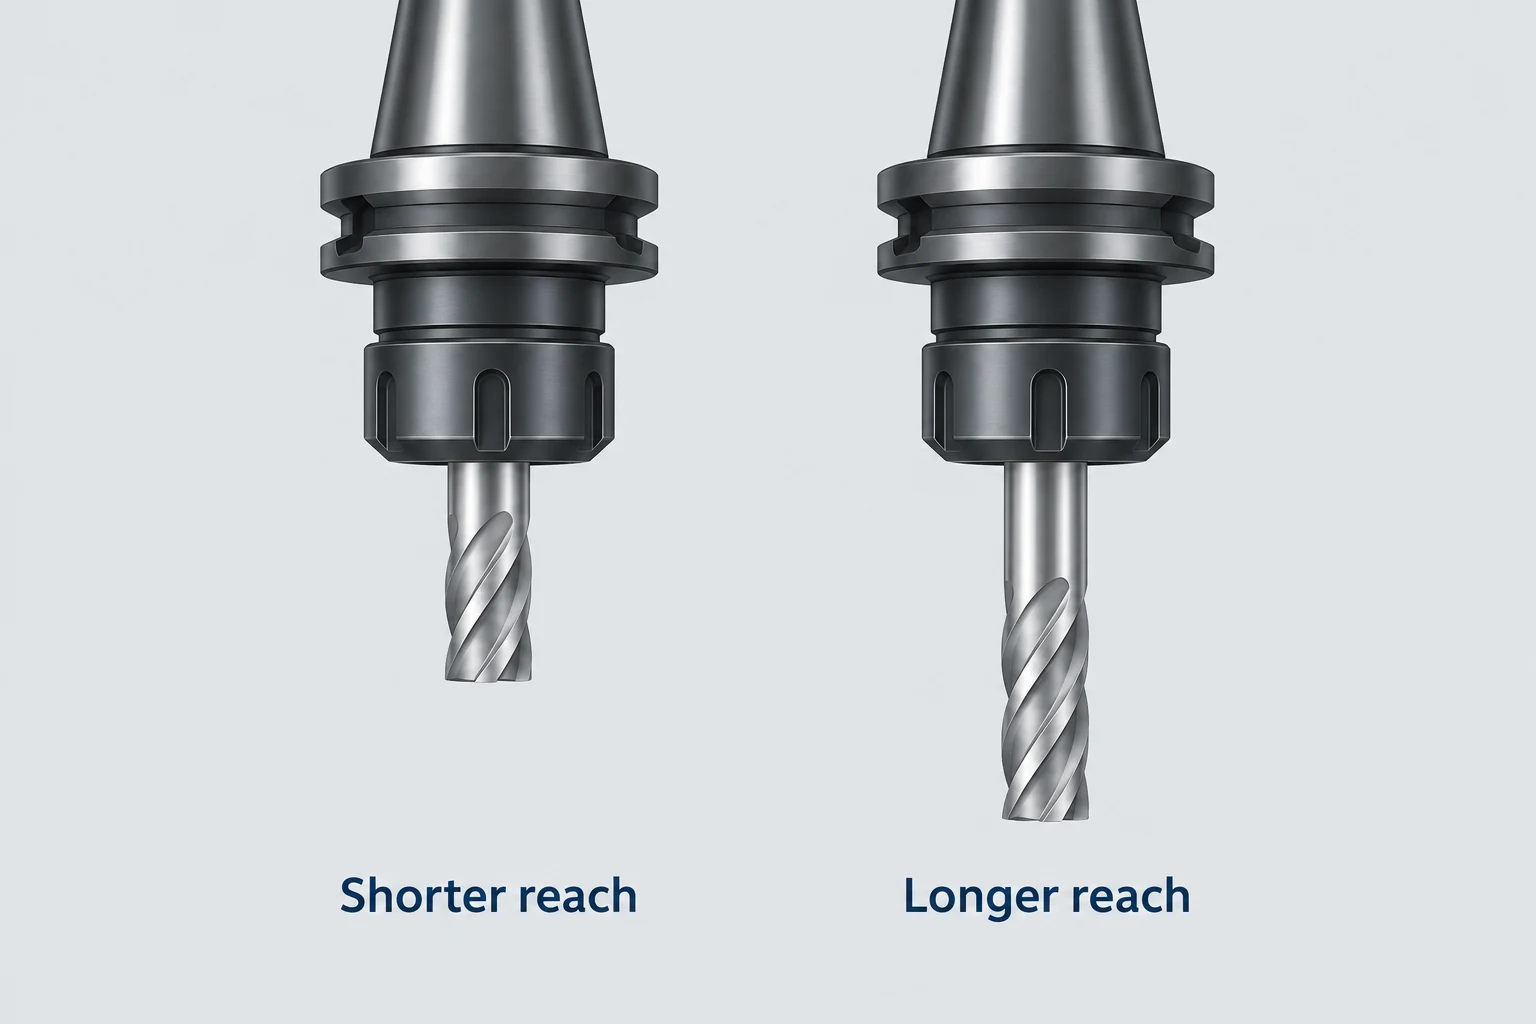
La portata dell’utensile e la lunghezza impegnata sono scelte distinte
Sbordo dell’utensile è la lunghezza non supportata che sporge dal portautensile. Lunghezza di taglio impegnata è la porzione effettivamente a contatto con il materiale. Un utensile lungo può eseguire un taglio poco profondo, mentre una parete profonda può impegnare una notevole lunghezza del tagliente. Queste condizioni non generano lo stesso carico né lo stesso problema di rigidezza.
Un modello lineare di trave a mensola con piccole deformazioni illustra perché la portata è fondamentale. Per una trave ideale uniforme, rigidamente fissata a un’estremità e soggetta alla stessa forza trasversale all’estremità libera, la deformazione alla punta è proporzionale al cubo della sua lunghezza non supportata. Raddoppiare tale lunghezza comporta 2³ = 8 volte la deformazione prevista dal modello, a parità di materiale e sezione trasversale. [4]
Un vero sistema di fresatura comprende anche le scanalature, il portautensile e la deformabilità del mandrino, i carichi di taglio variabili e il pezzo in lavorazione stesso. [6] Il modello spiega la sensibilità alla lunghezza di sbalzo; la scelta dell’utensile richiede comunque l’assemblaggio reale e l’operazione di taglio.
Anche il supporto del pezzo è fondamentale sul lato opposto del contatto. Man mano che viene aperta una tasca, le sue pareti o la sua base possono diventare più facili da deformare. Fresare una parete laterale lunga in un’unica passata espone una maggiore lunghezza di tagliente al materiale, mentre passate successive modificano il contatto e possono lasciare transizioni. Le linee guida di Sandvik per la fresatura a spalla trattano queste scelte relative alla profondità e al supporto. [2] Nessun numero fisso di passate è adatto a ogni parete.
Verificare gli angoli interni, lo spazio libero per l’intero assemblaggio e la superficie di presa.
Un angolo interno vincola l’utensile. Una fresa cilindrica rotante lascia un raggio negli angoli convenzionali di una tasca. Un raggio specificato più piccolo può imporre l’uso di un utensile più piccolo in una caratteristica che richiede comunque una notevole lunghezza di sbalzo. Un angolo esterno accessibile non impone lo stesso limite di raggio di chiusura. Ogni eventuale smusso proposto, modifica del raggio o operazione alternativa deve preservare la geometria del pezzo approvata. [5]
Anche il portautensile necessita di accesso. Il fatto che il diametro delle scanalature entri in una tasca non garantisce che collo, portautensile e assemblaggio sul lato del mandrino possano superare il pezzo circostante o il dispositivo di fissaggio. Esaminare l’intero assemblaggio lungo il percorso previsto. [7] La guida ai materiali e alla progettazione per la lavorazione approfondisce questi aspetti relativi ad angoli, profondità e accesso alle pareti.
Mantenere il materiale disponibile per la presa fino a quando non è più necessario. La finitura dei lati esterni di una piastra può rimuovere proprio le superfici utilizzate per la sua immobilizzazione. Il percorso di lavorazione potrebbe richiedere una diversa superficie di presa, morse sagomate o un secondo montaggio pianificato. Forze di serraggio e forze di taglio devono essere considerate congiuntamente.
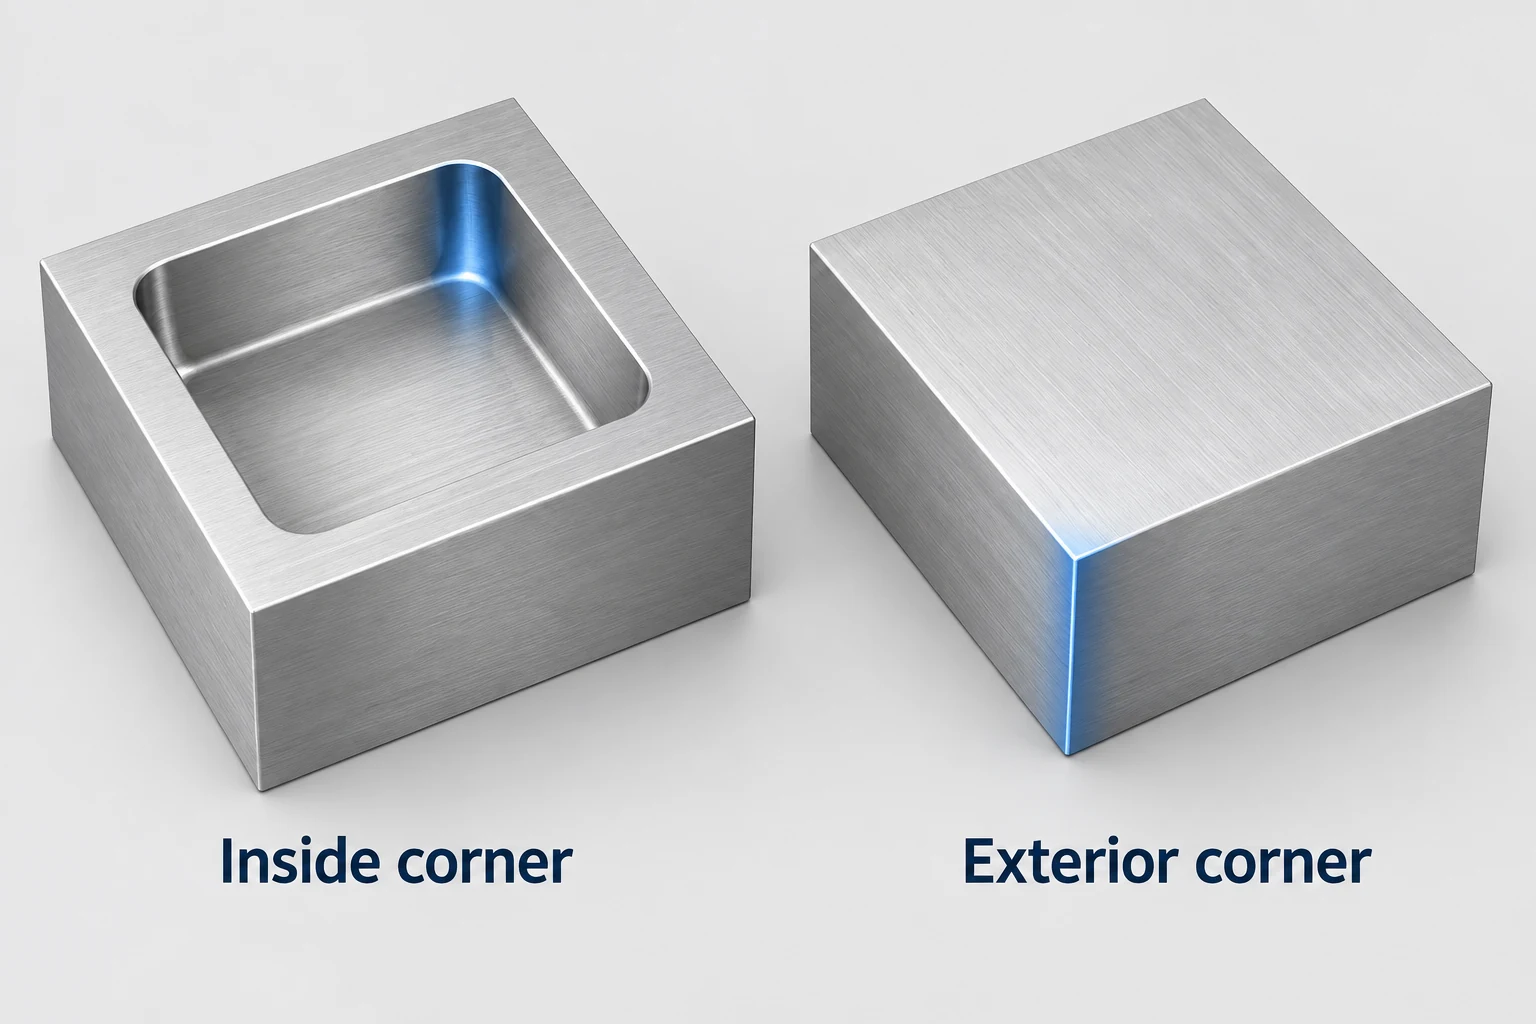
Per una caratteristica ottenuta mediante fresatura periferica, le informazioni iniziali utili sono la sua geometria superficiale, le caratteristiche di riferimento, l’accesso e i requisiti di finitura. Il nostro CNC servizio di fresatura fornisce il contesto pertinente per esaminare tali caratteristiche e la sequenza di presa.
Domande frequenti sulla fresatura periferica
La fresatura periferica viene eseguita esclusivamente su una macchina orizzontale?
No. La fresatura a slitta orizzontale è una configurazione familiare, ma i bordi laterali di una fresa frontale verticale possono eseguire una fresatura periferica su una parete verticale. Identificare la zona di taglio e la superficie generata, piuttosto che basarsi unicamente sull’orientamento della macchina.
La fresatura periferica significa lavorare l’esterno di un pezzo?
No. Il termine si riferisce alla periferia dell’utensile. Anche la parete interna di una tasca può essere lavorata utilizzando i bordi periferici di una fresa frontale.
La fresatura periferica equivale alla fresatura in salita?
No. Il termine «periferica» identifica la zona di taglio, mentre «in salita» e «in discesa» descrivono la relazione tra rotazione e avanzamento nel punto di taglio. Un’operazione periferica richiede comunque una strategia adeguata per la direzione di avanzamento.
Una fresa frontale più piccola risolve tutti i problemi di accessibilità?
No. Potrebbe entrare in un raggio interno più stretto, ma occorre comunque considerare la lunghezza di sbalzo richiesta, la rigidità dell’utensile, lo spazio di sgancio del portautensile e lo spazio per i trucioli. Un diametro di taglio ridotto da solo non garantisce un percorso operativo praticabile.
Fonti tecniche
- NPTEL. Progettazione per la lavorazione: operazioni di fresatura, Modulo 3, Lezione 5. Geometria di fresatura periferica e frontale.
- Sandvik Coromant. Fresatura a spalla. Contatto periferico e frontale, spalle profonde e supporto per pareti sottili.
- Sandvik Coromant. Fresatura di fori e cavità/tasche. Spalle interne e accesso alle tasche; utilizzato insieme alle indicazioni sulla fresatura a spalla riportate sopra.
- MIT OpenCourseWare. Deformazioni dovute alla flessione, Meccanica applicata alle strutture, Capitolo 10, pag. 268. Modello di mensola caricata all’estremità.
- Sandvik Coromant. Fresatura degli angoli interni. Raggio dell’angolo e impegno dell’utensile.
- Sandvik Coromant. Come ridurre le vibrazioni nella fresatura. Sbalzo dell’utensile, rigidità del portautensile e supporto del pezzo.
- Autodesk Fusion Help. Riferimento alle modalità Albero e Portautensile. Spazio di sgancio intorno all’albero e al portautensile.



