Auf dieser Seite
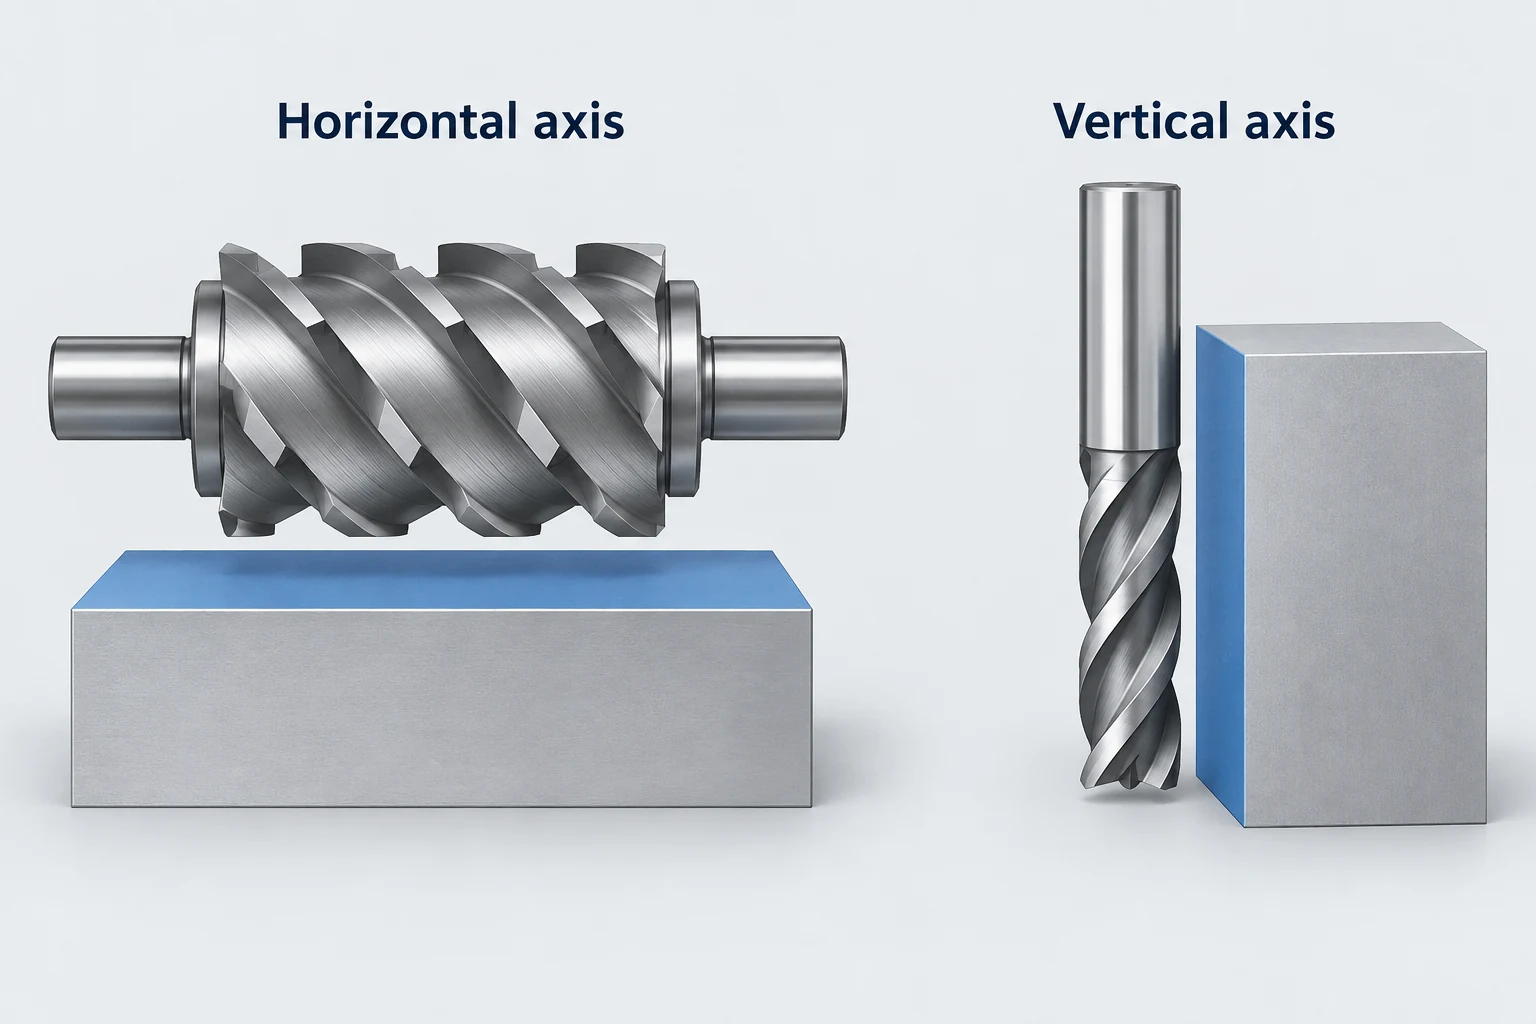
Beim peripheren Fräsen wird Material mit den schneidenden Kanten am Umfang eines rotierenden Fräsers abgetragen. Bei einem geraden zylindrischen Fräser, der eine ebene Fläche erzeugt, verläuft diese Fläche parallel zur Fräserachse. Nach demselben Prinzip lässt sich mit einem horizontal ausgerichteten Fräser eine horizontale Ebene oder mit einer aufrechten Stirnfräse eine vertikale Wand herstellen. [1]
„Peripher“ bezieht sich auf den schneidenden Bereich des Fräsers. Damit ist nicht zwingend gemeint, dass der Prozess auf den äußeren Umfang des Werkstücks beschränkt ist. Auch innenliegende Wände können durch dieselbe seitliche Schneidwirkung bearbeitet werden.
Verfolgen Sie die Fräserachse und die von ihr erzeugte Fläche
Bei der klassischen Platten- oder Planfräs-Anordnung dreht sich ein zylindrischer Fräser um eine horizontale Achse, während die relative Vorschubbewegung seine peripheren Zähne über das Werkstück führt. Die Breite des Fräsers deckt die zu bearbeitende Fläche ab. Beim seitlichen Schneiden mit einer Stirnfräse steht der Fräser neben einer Wand, und seine peripheren Schneiden erzeugen diese Wand, während sich Werkzeug und Werkstück relativ zueinander bewegen.
Die Maschine kann den Tisch, die Spindelbaugruppe oder eine Kombination aus Achsen bewegen. Entscheidend für das Schneidverhältnis ist deren relative Bewegung und Kontakt – nicht die Frage, welche Baugruppe sich tatsächlich bewegt.
Beim Stirnfräsen besteht ein anderes Verhältnis: Die Fräserachse steht senkrecht zur Hauptfläche, die erzeugt wird. Ein Schulterfräs-Schnitt kann Stirn- und Peripherfräsen kombinieren, um gemeinsam eine Absatzfläche und eine Wand herzustellen. [2] Der CNC-Fräs-Leitfaden erläutert, wie diese Operationen in eine vollständige Bearbeitungssequenz eingebunden werden.
Innenwände und Außenkonturen können peripheres Fräsen nutzen
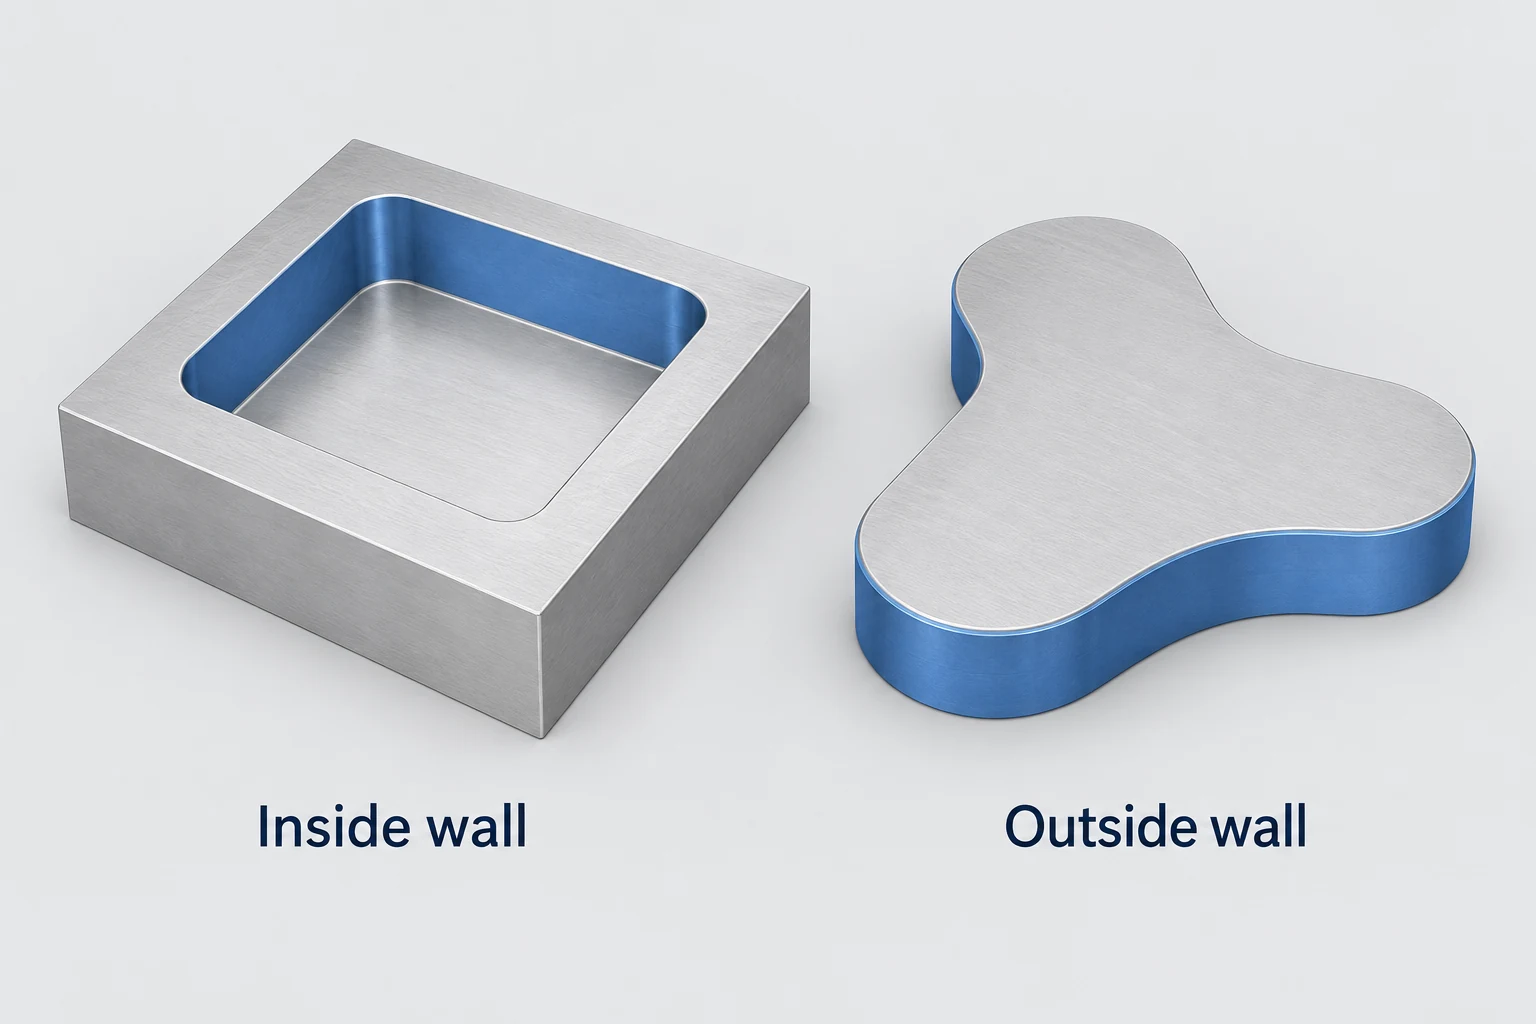
Bei einer Außenkontur hat der Fräser auf einer Seite der fertigen Wand freien Raum. Bei einer Tasche befindet sich der Fräser innerhalb einer Begrenzung, wobei die gegenüberliegende Wand, Ecken und verbleibender Werkstoff die Bewegungsfreiheit einschränken können. In beiden Fällen kann der schneidende Bereich dennoch die Seitenfläche einer Stirnfräse sein.
Beispielsweise muss ein Führungsblock möglicherweise seine äußeren Seiten plan geschliffen und eine innere Aussparung für einen passenden Einsatz dimensioniert werden. Beide Aufgaben können Schnittvorgänge mit dem Umfang eines Werkzeugs umfassen, doch unterscheiden sich der Werkzeugzugang und die Eingriffssituation. Die kleinere innere Öffnung kann den Fräserdurchmesser einschränken, selbst wenn ein größeres Werkzeug problemlos an die Außenfläche heranreicht.
Bei einer Nut oder einer Schulter kann auch die Stirnseite des Fräsers Material abtragen. Die Bezeichnung „Umfangsfräsen“ beschreibt die maßgebliche seitliche Schnittwirkung; sie bedeutet nicht, dass die Stirnkanten während der gesamten Bearbeitungsstrecke inaktiv bleiben müssen. [3]
Geeignete Bauteile weisen zugängliche Oberflächen und ausreichende Stützung für den Schnitt auf.
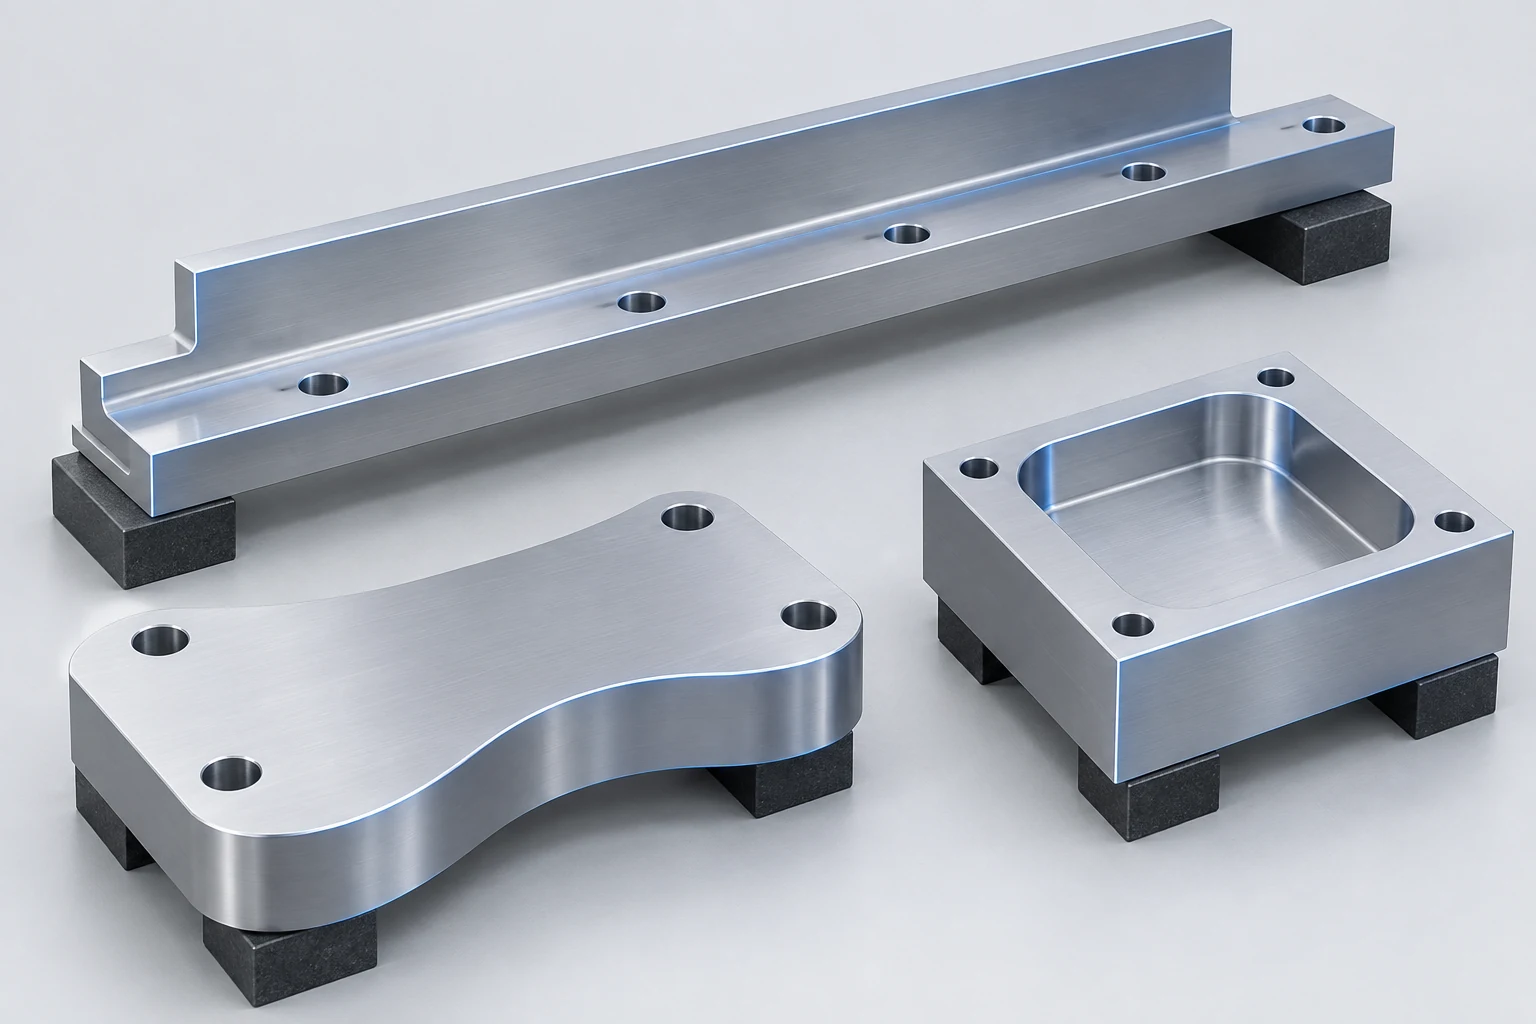
Beginnen Sie mit der geometrischen Merkmalsdefinition und berücksichtigen Sie anschließend die Spannvorrichtung. Ein Bauteil muss kein typisches Industrieteil einer bestimmten Branche sein, um von Umfangsfräsen zu profitieren.
| Teilmerkmal. | Typische Schnittanordnung | Hauptbeschränkung |
|---|---|---|
| Offene Ebene an einem Block oder einer Führungsschiene | Plattenfräser über die freiliegende Fläche | Werkzeugzugang und Werkstückstützung |
| Gerade Schulter an einer Führungsschiene | Seitenkanten einer Fräse entlang der Wand | Erreichbarkeit und verbleibende Steifigkeit der Wand |
| Außenkontur einer Platte | Umfangsseiten entlang der Kontur | Spannraum während der Fertigstellung der Kontur |
| Innenseite einer Tasche | Fräse bewegt sich innerhalb der Öffnung | Öffnungsbreite, Eckradius und Freiraum für den Werkzeughalter |
Dasselbe Merkmal kann mehr als eine Bearbeitungsroute zulassen. Eine breite Fläche lässt sich je nach Zugänglichkeit, verfügbarem Maschinenpark und gefordertem Ergebnis durch Plattenfräsen oder Stirnfräsen herstellen. Der Prozessname allein legt nicht fest, welcher Verfahrensweg für diese Aufgabe schneller oder genauer ist.
Werkzeugüberstand und eingegriffene Länge sind getrennte Entscheidungen.
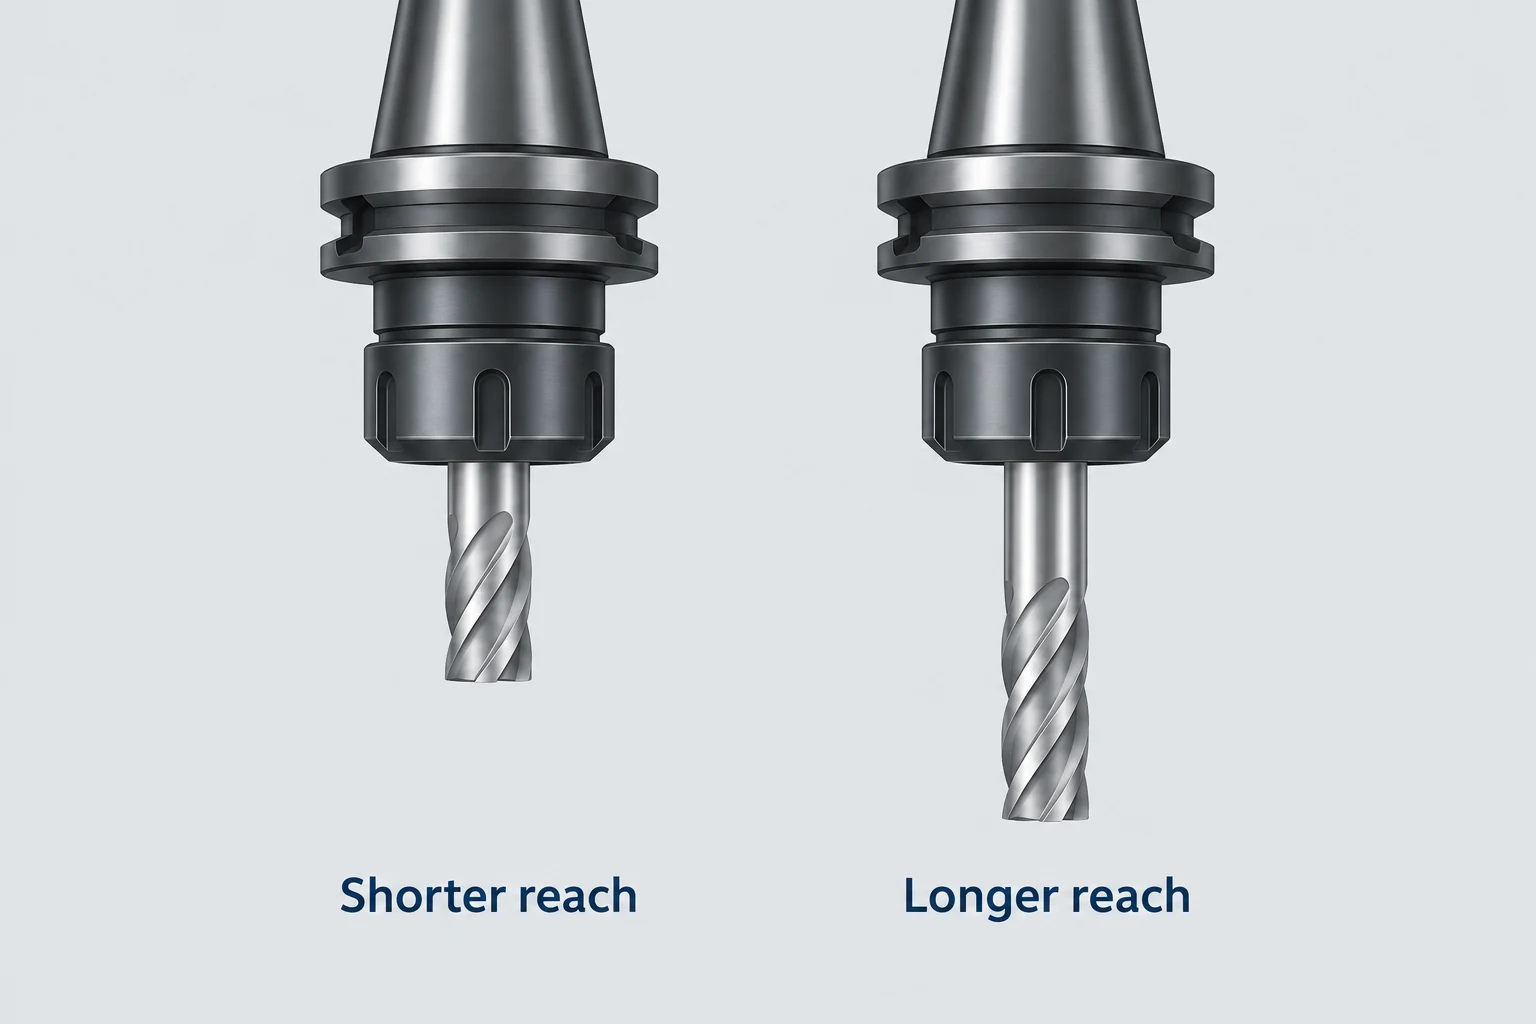
Werkzeugüberstand ist die nicht gestützte Länge, die aus dem Halter herausragt. Eingegriffene Schnittlänge ist der Teil der Schneide, der aktiv gegen das Werkstoffmaterial arbeitet. Ein langes Werkzeug kann einen flachen Schnitt ausführen, und eine tiefe Wand kann einen erheblichen Teil der Schneidenlänge einbinden. Diese Bedingungen führen nicht zwangsläufig zu denselben Belastungs- oder Steifigkeitsproblemen.
Ein lineares Kragträgermodell mit kleiner Durchbiegung verdeutlicht, warum die Erreichbarkeit entscheidend ist. Für einen idealen, gleichförmigen Balken, der an einem Ende starr eingespannt ist und am freien Ende dieselbe Querkraft trägt, ist die Durchbiegung an der Spitze proportional zur dritten Potenz seiner nicht gestützten Länge. Verdoppelt man diese Länge, ergibt sich bei unverändertem Werkstoff und Querschnitt 2³ = 8-fach die Durchbiegung des Modells. [4]
Ein echtes Frässystem umfasst außerdem die Schneiden, den Schaft und die Verformbarkeit der Spindel, wechselnde Schnittlasten sowie das Werkstück selbst. [6] Das Modell erklärt die Empfindlichkeit gegenüber der Reichweite; die Auswahl eines Werkzeugs erfordert jedoch weiterhin die tatsächliche Werkzeugmontage und den konkreten Schnitt.
Die Werkstückaufnahme ist auf der anderen Seite der Kontaktfläche entscheidend. Wenn eine Tasche geöffnet wird, können ihre Wände oder ihr Boden leichter verformt werden. Das Fräsen einer langen Seitenwand in einem Durchgang kann mehr Schneidenlänge dem Material aussetzen, während gestufte Durchgänge den Kontakt verändern und Übergänge hinterlassen können. Sandviks Anleitung zum Schulterfräsen behandelt diese Entscheidungen hinsichtlich Schnitttiefe und Werkstückaufnahme. [2] Keine feste Anzahl an Durchgängen eignet sich für jede Wand.
Prüfen Sie innere Ecken, die vollständige Montagefreiheit sowie die Aufspannfläche.
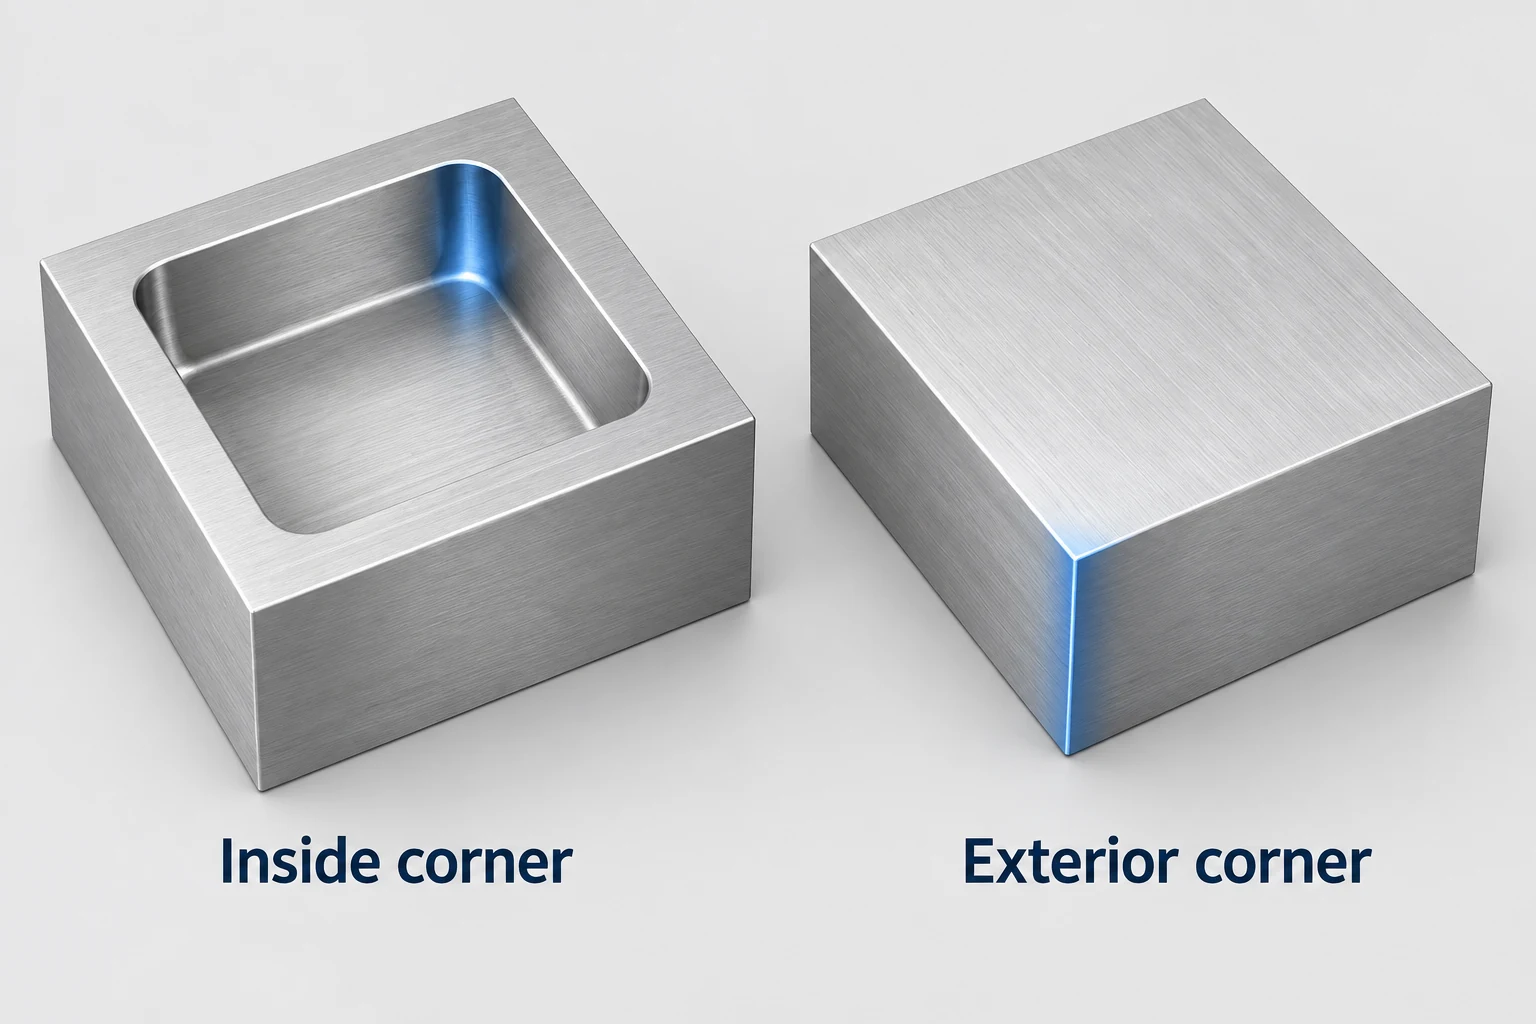
Eine innere Ecke begrenzt den Fräser. Ein rotierender zylindrischer Fräser hinterlässt in einer herkömmlichen Taschenecke einen Radius. Ein kleinerer vorgegebener Radius kann zwingen, einen kleineren Fräser in eine Geometrie einzusetzen, die dennoch eine erhebliche Reichweite erfordert. Eine zugängliche Außenkante stellt keine vergleichbare einschränkende Radiusgrenze dar. Jede vorgeschlagene Entlastung, Radiusänderung oder alternative Bearbeitung muss die freigegebene Bauteilgeometrie bewahren. [5]
Auch der Schaft benötigt Zugang. Ein Schaftdurchmesser, der in eine Tasche passt, beweist nicht, dass Hals, Schaft und die spindelseitige Montage den umgebenden Werkstück- oder Spannvorrichtungsraum freigeben. Prüfen Sie die gesamte Montage entlang ihres vorgesehenen Weges. [7] Der Werkstoff- und Konstruktionsleitfaden vertieft diese Fragen zu Ecken, Tiefe und Zugang zu Wänden.
Halten Sie Material für die Aufspannung bereit, bis es nicht mehr benötigt wird. Das Fertigfräsen der äußeren Seiten einer Platte kann gerade die Flächen entfernen, die zur Aufspannung genutzt wurden. Der Bearbeitungsweg erfordert möglicherweise eine andere Aufspannfläche, speziell geformte Spannbacken oder eine geplante zweite Aufspannung. Spann- und Schnittkräfte müssen gemeinsam berücksichtigt werden.
Für eine peripher gefräste Geometrie sind als nützliche Ausgangsinformationen deren Oberflächengeometrie, Bezugsmerkmale, Zugangsmöglichkeiten sowie die fertigen Anforderungen maßgeblich. Unser CNC Frässervice liefert den relevanten Kontext zur Überprüfung dieser Merkmale und der Aufspannreihenfolge.
FAQ zum Peripherfräsen
Wird Stirnfräsen ausschließlich an einer Horizontalmaschine durchgeführt?
Nein. Das horizontale Planfräsen ist eine bekannte Anordnung, doch die Seitenkanten eines aufrechten Fräserkopfes können auch an einer vertikalen Wand stirnseitig schneiden. Identifizieren Sie den Schneidbereich und die erzeugte Fläche – nicht allein an der Maschinenausrichtung.
Bedeutet Stirnfräsen, dass die Außenseite eines Werkstücks bearbeitet wird?
Nein. Der Begriff bezieht sich auf den Umfang des Fräsers. Auch die Innenwand einer Tasche kann mit den peripheren Schneiden eines Fräserkopfes bearbeitet werden.
Ist Stirnfräsen dasselbe wie Gegenlauf-Fräsen?
Nein. Stirn- bezeichnet den Schneidbereich; Gegenlauf und Mitlauf beschreiben das Verhältnis zwischen Drehrichtung und Vorschub am Schnitt. Eine Stirnbearbeitung erfordert trotzdem eine geeignete Strategie für die Vorschubrichtung.
Kann ein kleinerer Fräserkopf jedes Zugangsproblem lösen?
Nein. Er passt möglicherweise in einen engeren Innenradius, doch Reichweite, Steifigkeit des Werkzeugs, Freiraum des Spannfutters und Späneraum müssen weiterhin berücksichtigt werden. Ein kleinerer Schneidendurchmesser allein garantiert noch keinen funktionsfähigen Bearbeitungsweg.
Technische Quellen
- NPTEL. Konstruktion für die Bearbeitung: Fräsoperationen, Module 3, Lecture 5. Umfangs- und Stirnfräsgeometrie.
- Sandvik Coromant. Schulterfräsen. Stirn- und Flächenkontakt, tiefe Schultern und Stützung dünnwandiger Bereiche.
- Sandvik Coromant. Fräsen von Bohrungen und Hohlräumen/Taschen. Innenschultern und Taschenzugang; verwendet zusammen mit der oben genannten Schulterfräs-Anleitung.
- MIT OpenCourseWare. Verformungen durch Biegung, Engineering Mechanics for Structures, Chapter 10, p. 268. Modell eines einseitig eingespannten Trägers mit Endlast.
- Sandvik Coromant. Fräsen von Innenecken. Eckradius und Eingriff des Fräsers.
- Sandvik Coromant. Wie man Vibrationen beim Fräsen reduziert. Werkzeugüberstand, Steifigkeit des Spannfutters und Werkstückabstützung.
- Autodesk Fusion Help. Referenz zu Wellen- und Spannfutter-Modi. Freiraum um Welle und Spannfutter.



