Nesta página
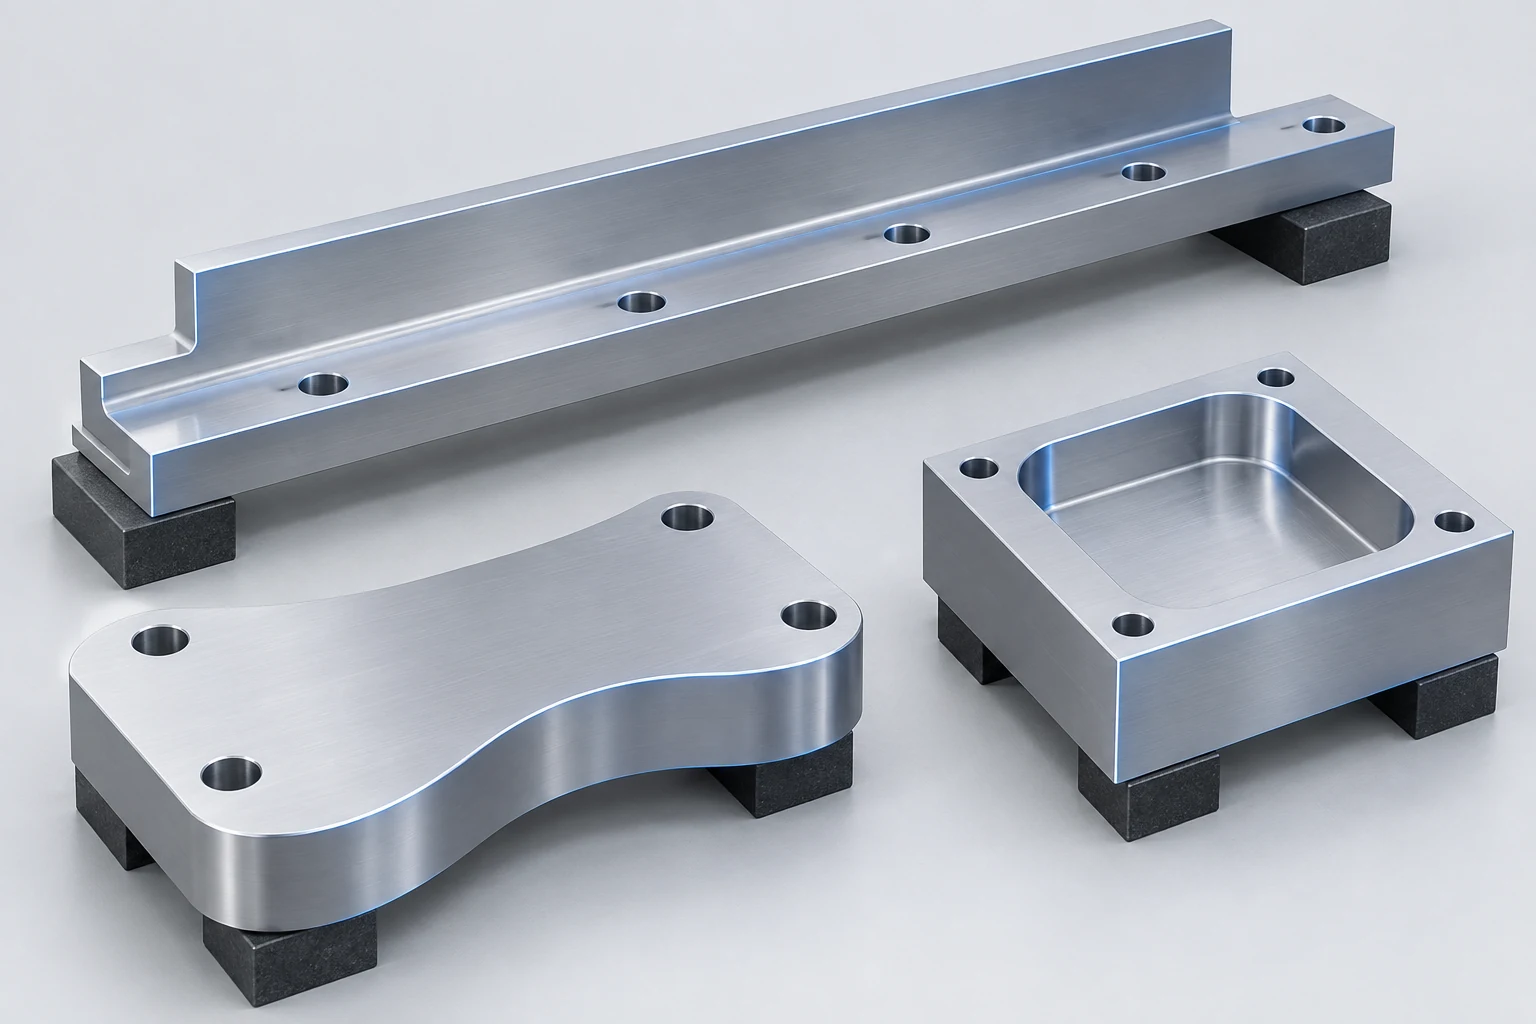
O fresamento periférico remove material com arestas de corte ao redor da parte externa de uma fresa rotativa. Para uma fresa cilíndrica reta que gera uma superfície plana, essa superfície fica paralela ao eixo da fresa. O mesmo princípio pode produzir um plano horizontal com uma fresa horizontal ou uma parede vertical com uma fresa de topo ereta. [1]
“Periférico” refere-se à região de corte da fresa. Não restringe o processo ao perímetro externo da peça. Paredes internas podem ser usinadas pela mesma ação de corte lateral.
Siga o eixo da fresa e a superfície que ela gera
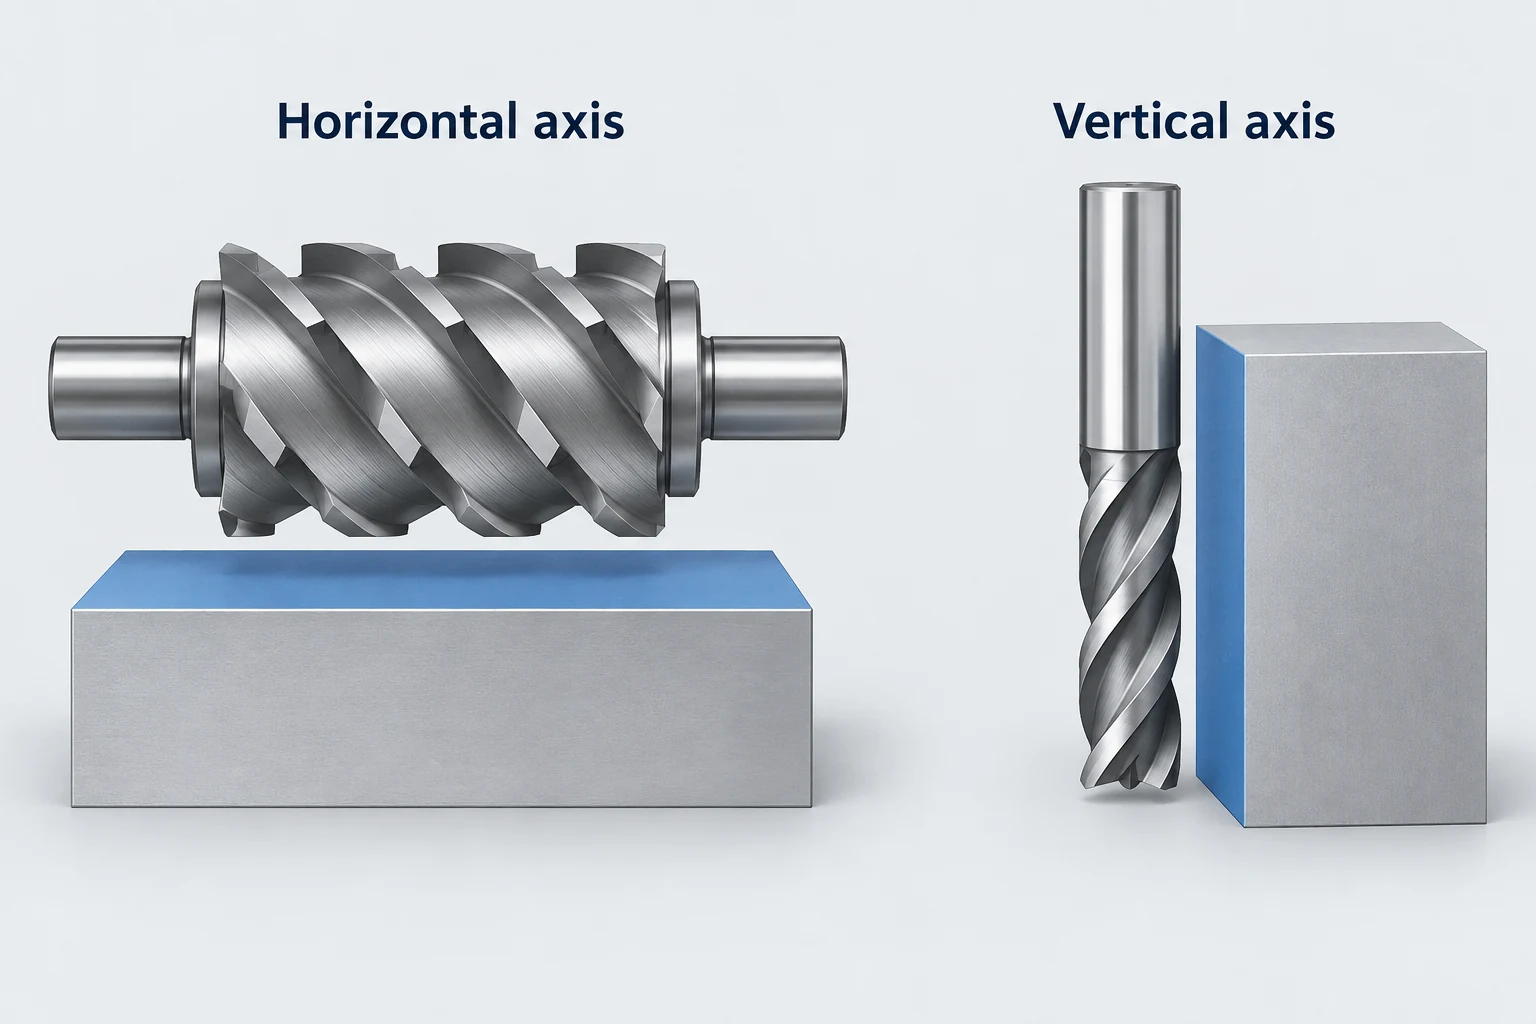
Na configuração clássica de fresamento de bloco ou fresamento simples, uma fresa cilíndrica gira em torno de um eixo horizontal enquanto a alimentação relativa desloca seus dentes periféricos sobre a peça. Sua largura abrange toda a superfície sendo usinada. No corte lateral com fresa de topo, a fresa fica ao lado de uma parede e suas arestas periféricas geram essa parede conforme a ferramenta e a peça se movem relativamente uma à outra.
A máquina pode mover a mesa, o conjunto do eixo ou uma combinação de eixos. O que define a relação de corte é seu movimento relativo e contato, e não qual conjunto está efetivamente em movimento.
O fresamento frontal tem uma relação diferente: o eixo da fresa é perpendicular à face principal sendo gerada. Um corte de ombro pode combinar fresamento frontal e periférico para criar simultaneamente um ressalto e uma parede. [2] O guia de fresamento CNC explica como essas operações se encaixam em uma sequência completa de usinagem.
Paredes internas e contornos externos podem usar corte periférico
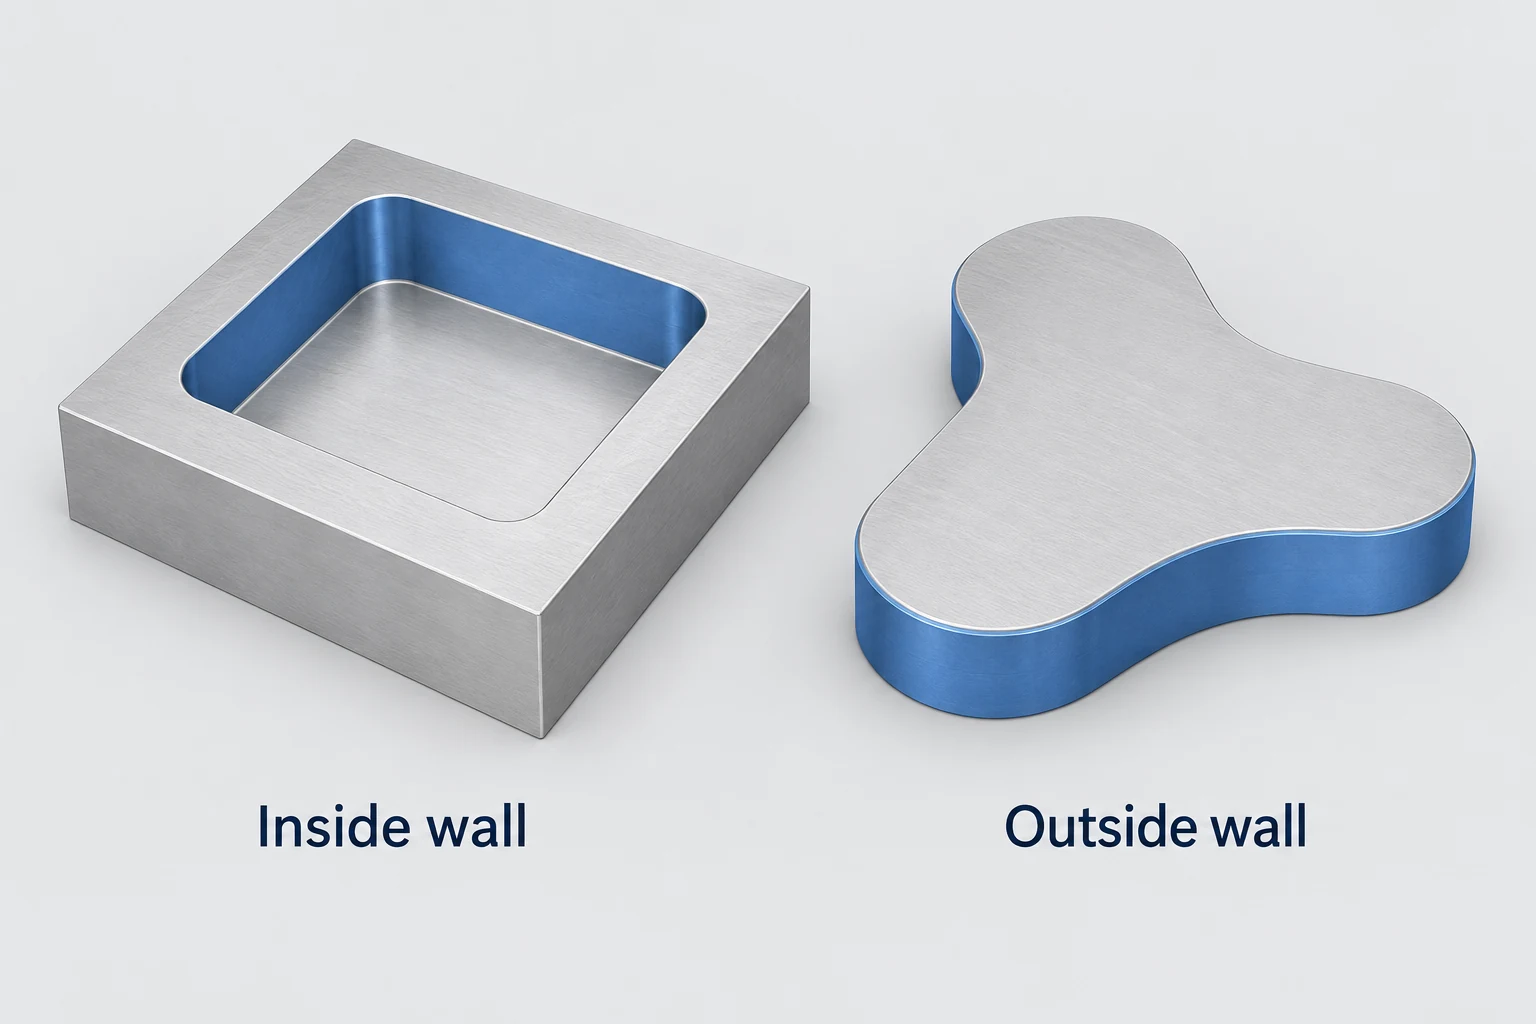
Um contorno externo oferece à fresa espaço livre em um lado da parede finalizada. Um rebaixo posiciona a fresa dentro de um limite, onde a parede oposta, os cantos e o material remanescente podem restringir o movimento. A região de corte ainda pode ser o lado de uma fresa de topo em ambos os casos.
Por exemplo, um bloco-guia pode necessitar que seus lados externos sejam usinados com precisão de ângulo reto e que um recesso interno seja dimensionado para acomodar uma peça de encaixe. Ambas as tarefas podem envolver usinagem periférica, mas o acesso da ferramenta e seu engajamento diferem. A abertura interna menor pode limitar o diâmetro da fresa, mesmo quando uma ferramenta maior consegue alcançar a superfície externa.
Em uma ranhura ou ombro, a ponta da fresa também pode remover material. Denominar a operação como usinagem periférica descreve a ação relevante de corte lateral; isso não significa que as arestas da ponta devem permanecer inativas durante todo o percurso. [3]
Peças adequadas possuem superfícies acessíveis e suporte para a usinagem
Comece pela característica geométrica a ser usinada e, em seguida, considere o arranjo de fixação. Um componente não precisa pertencer a uma categoria específica de peça industrial para se beneficiar da usinagem periférica.
| Característica da peça | Arranjo típico de usinagem | Restrição principal |
|---|---|---|
| Plano aberto em um bloco ou trilho | Fresa de disco atravessando a face exposta | Acesso da ferramenta e suporte da peça |
| Ombro reto em um trilho-guia | Arestas laterais de uma fresa de topo seguindo a parede | Alcance e rigidez remanescente da parede |
| Contorno externo de uma chapa | Arestas periféricas seguindo o contorno | Espaço de fixação à medida que o contorno é concluído |
| Parede interna de um bolsão | Fresa de topo movendo-se no interior da abertura | Largura da abertura, cantos e folga do porta-ferramenta |
A mesma característica pode admitir mais de uma trajetória. Uma face ampla pode ser produzida por fresagem de disco ou fresagem de face, dependendo do acesso disponível, dos equipamentos e do resultado exigido. O nome do processo isoladamente não determina qual será mais rápido ou mais preciso para essa tarefa.
O alcance da ferramenta e o comprimento engajado são decisões independentes
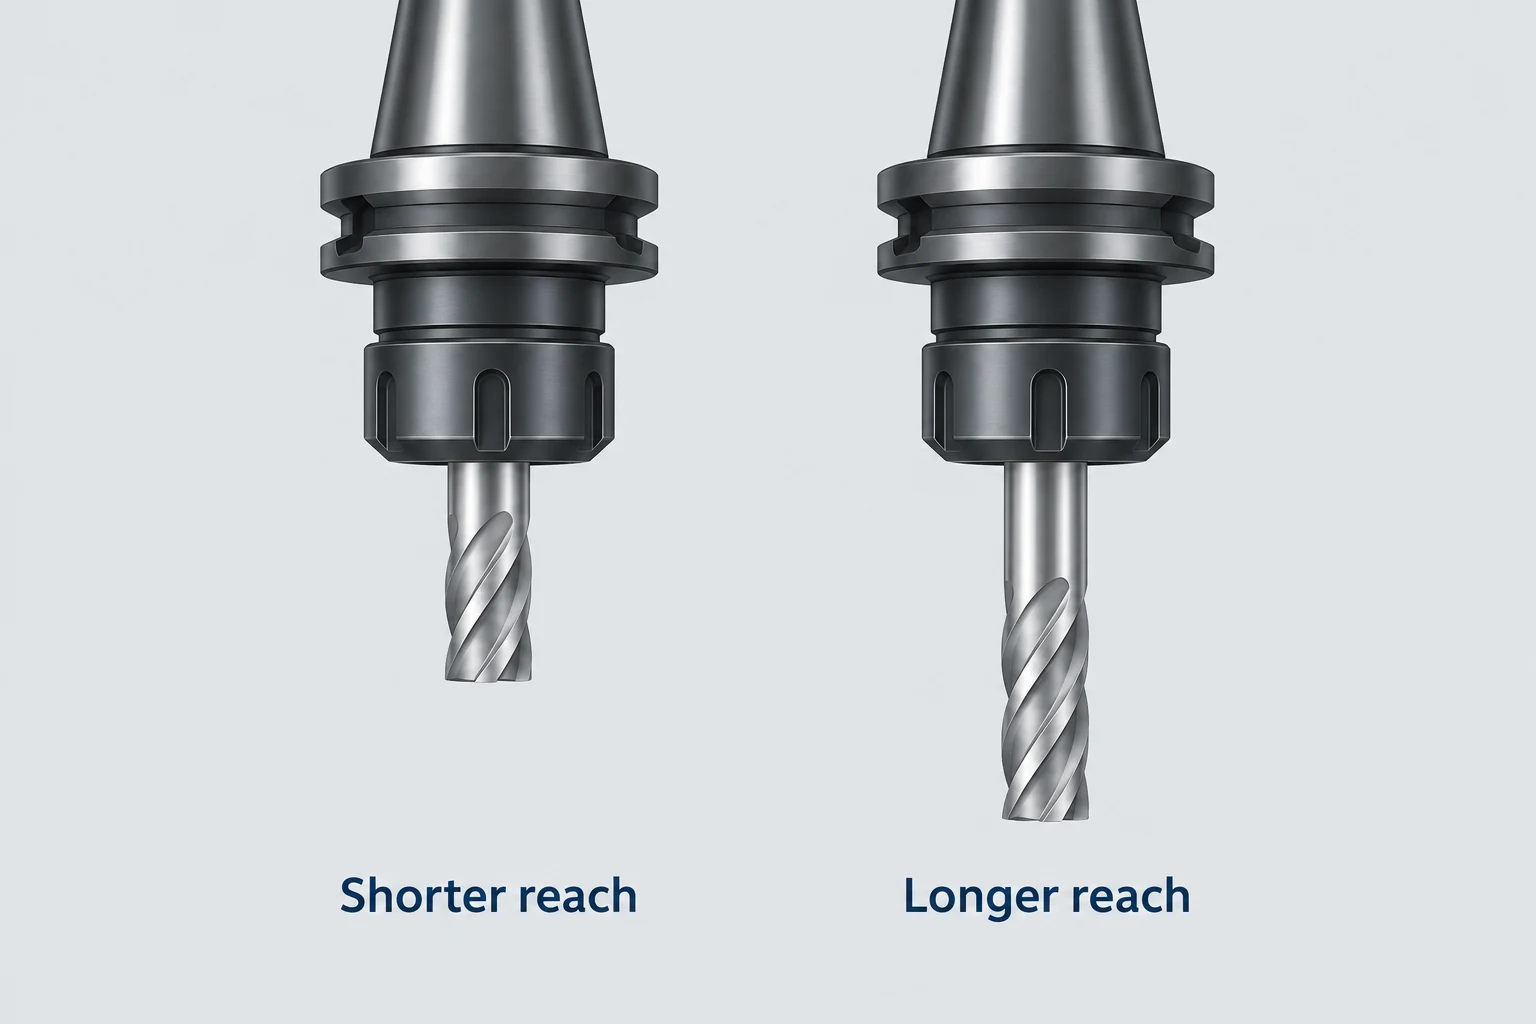
Saliência da ferramenta é o comprimento não apoiado que se projeta a partir do porta-ferramenta. Comprimento de corte engajado é a porção que atua contra o material. Uma ferramenta longa pode realizar um corte raso, e uma parede profunda pode engajar um comprimento substancial da aresta cortante. Essas condições não impõem o mesmo problema de carga ou rigidez.
Um modelo idealizado de viga em balanço linear com pequena deflexão ilustra por que o alcance é relevante. Para uma viga uniforme ideal, rigidamente fixada em uma extremidade e submetida à mesma força transversal em sua extremidade livre, a deflexão na ponta é proporcional ao cubo de seu comprimento não apoiado. Dobrar esse comprimento resulta em 2³ = 8 vezes a deflexão prevista pelo modelo, quando o material e a seção transversal permanecem inalterados. [4]
Um sistema real de fresagem também inclui canais helicoidais, porta-ferramenta e flexibilidade do eixo-árvore, cargas de corte variáveis e a própria peça. [6] O modelo explica a sensibilidade ao alcance; a escolha de uma ferramenta ainda exige a montagem real e o corte.
O suporte da peça é relevante no outro lado do ponto de contato. Ao abrir um rebaixo, suas paredes ou fundo podem tornar-se mais suscetíveis à deformação. Fresar uma parede lateral longa em uma única passada pode expor mais borda ao material, enquanto passadas escalonadas alteram o contato e podem deixar transições. As orientações da Sandvik para fresagem de face discutem essas escolhas relativas à profundidade e ao suporte. [2] Nenhum número fixo de passadas é adequado para todas as paredes.
Verifique os cantos internos, a folga total da montagem e a superfície de fixação.
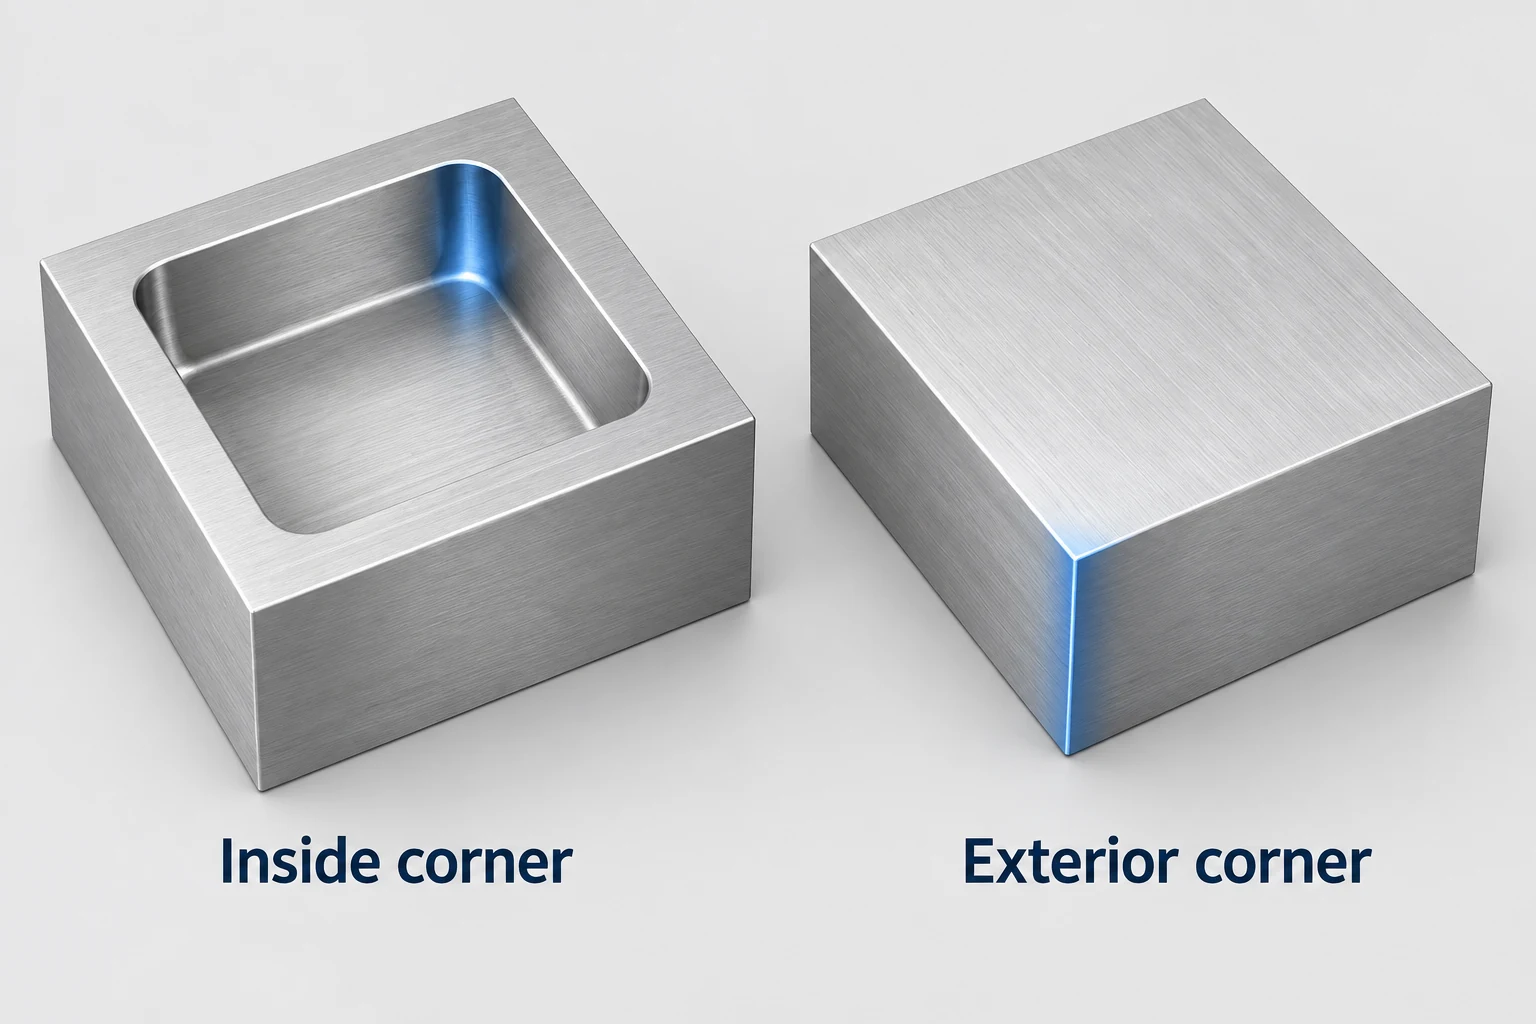
Um canto interno restringe a fresa. Uma fresa cilíndrica rotativa deixa um raio em um canto convencional de rebaixo. Um raio especificado menor pode exigir uma ferramenta menor em um recurso que ainda requer um alcance substancial. Um canto externo acessível não impõe o mesmo limite de raio envolvente. Qualquer alívio proposto, alteração de raio ou operação alternativa deve preservar a geometria aprovada da peça. [5]
O porta-ferramenta também precisa de acesso. Um diâmetro de canal helicoidal que cabe em um rebaixo não comprova que o pescoço, o porta-ferramenta e a montagem do lado do eixo-árvore conseguirão desviar da peça ou do dispositivo de fixação circundantes. Revise toda a montagem ao longo de sua trajetória prevista. [7] O guia de materiais e projeto para usinagem aprofunda essas questões relativas a cantos, profundidade e acesso às paredes.
Mantenha material disponível para fixação até que ele deixe de ser necessário. O acabamento dos lados externos de uma chapa pode remover exatamente as superfícies utilizadas para sua fixação. A trajetória pode exigir uma superfície de fixação diferente, mandíbulas moldadas ou uma segunda montagem planejada. As forças de fixação e de corte devem ser consideradas em conjunto.
Para um recurso usinado por fresagem periférica, as informações iniciais úteis são sua geometria superficial, características de referência, acesso e requisitos finais. Nosso CNC serviço de fresagem fornece o contexto relevante para revisar essas características e a sequência de fixação.
Perguntas frequentes sobre fresagem periférica
A fresagem periférica é realizada apenas em uma máquina horizontal?
Não. A fresagem horizontal de fresas de face é uma configuração familiar, mas as arestas laterais de uma fresa de topo vertical podem realizar corte periférico em uma parede vertical. Identifique a região de corte e a superfície gerada, em vez de confiar apenas na orientação da máquina.
Fresagem periférica significa usinar o exterior de uma peça?
Não. O termo refere-se à periferia da ferramenta de corte. Uma parede interna de um recesso também pode ser usinada utilizando as arestas periféricas de uma fresa de topo.
Fresagem periférica é a mesma coisa que fresagem ascendente?
Não. Periférica identifica a região de corte. Ascendente e convencional descrevem a relação entre rotação e avanço no ponto de corte. Uma operação periférica ainda exige uma estratégia adequada de direção de avanço.
Uma fresa de topo menor resolve todos os problemas de acesso?
Não. Ela pode se encaixar em um raio interno mais apertado, mas o comprimento útil exigido, a rigidez da ferramenta, o folga do porta-ferramenta e o espaço para evacuação de cavacos ainda precisam ser considerados. Um diâmetro de corte menor isoladamente não garante uma trajetória viável.
Fontes técnicas
- NPTEL. Projeto para Usinagem: Operações de Fresagem, Módulo 3, Aula 5. Geometria de corte periférico e frontal.
- Sandvik Coromant. Fresagem de ombro. Contato periférico e frontal, ombros profundos e suporte para paredes finas.
- Sandvik Coromant. Fresagem de furos e cavidades/recessos. Ombros internos e acesso ao recesso; utilizada em conjunto com as orientações sobre fresagem de ombro acima.
- MIT OpenCourseWare. Deformações devidas à flexão, Mecânica dos Sólidos para Estruturas, Capítulo 10, p. 268. Modelo de viga em balanço com carga na extremidade.
- Sandvik Coromant. Fresagem de cantos internos. Raio do canto e engajamento da ferramenta.
- Sandvik Coromant. Como reduzir vibrações na fresagem. Saliente da ferramenta, rigidez do porta-ferramenta e suporte da peça.
- Autodesk Fusion Help. Referência dos modos Eixo e Porta-ferramenta. Folga ao redor do eixo e do porta-ferramenta.



