W tym artykule
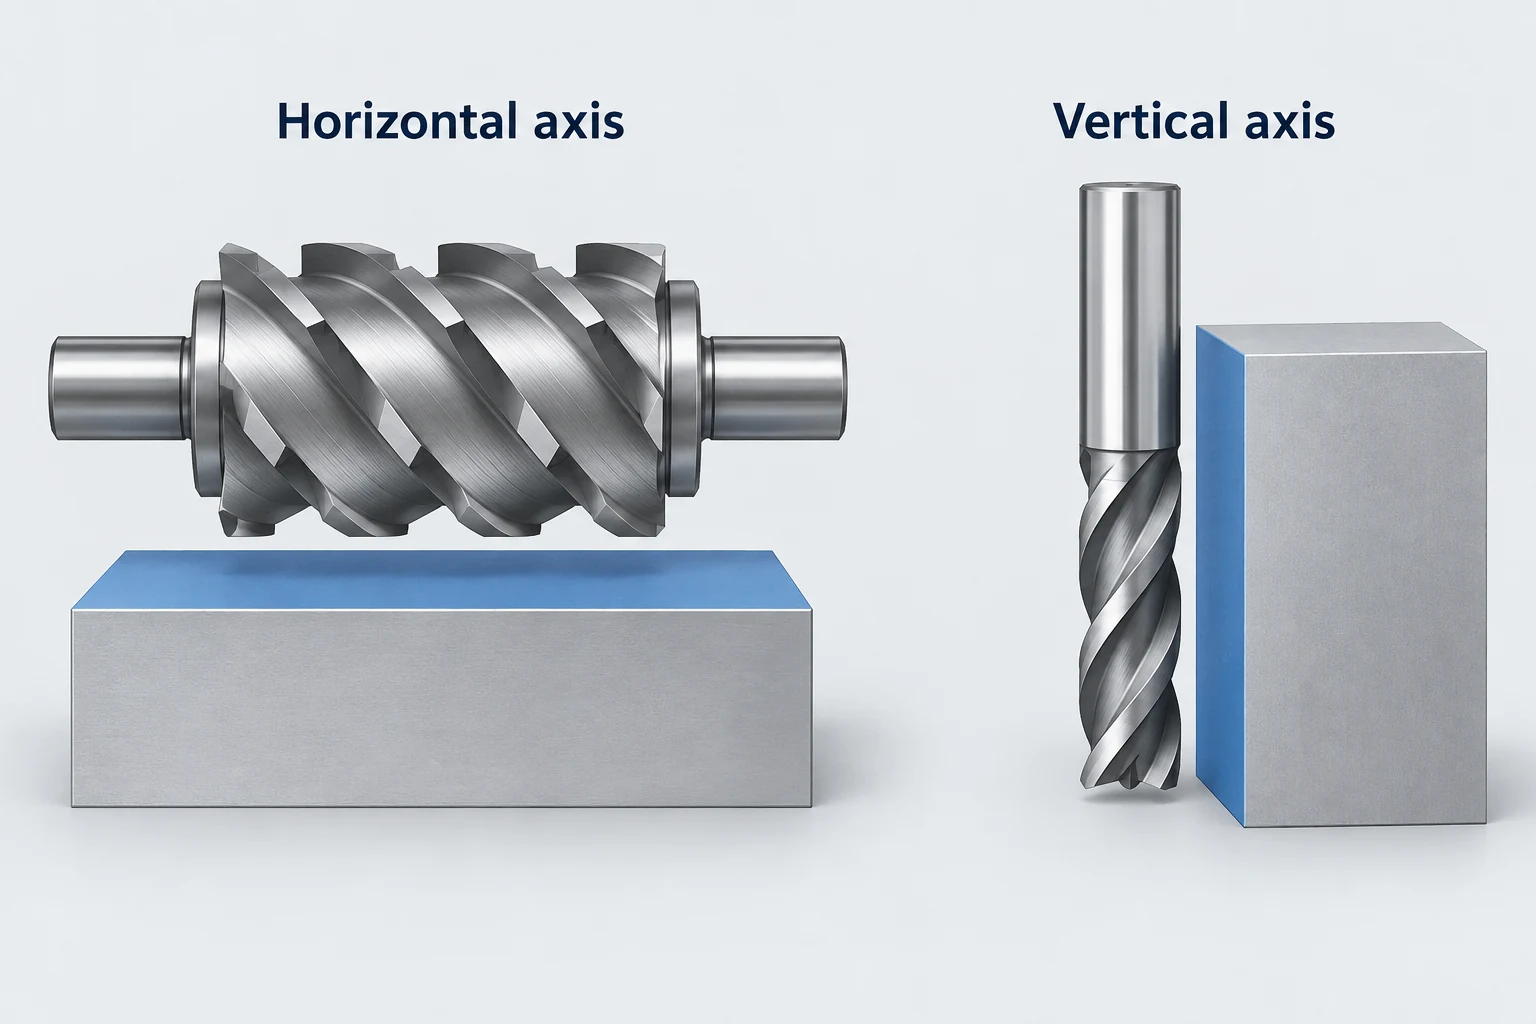
Frezowanie obwodowe usuwa materiał za pomocą krawędzi tnących położonych na obwodzie obracającego się frezu. W przypadku prostego frezu walcowego generującego płaską powierzchnię, ta powierzchnia jest równoległa do osi frezu. Tę samą zasadę można zastosować do wytworzenia poziomej płaszczyzny przy użyciu poziomego frezu lub pionowej ściany przy użyciu pionowego frezu czołowego. [1]
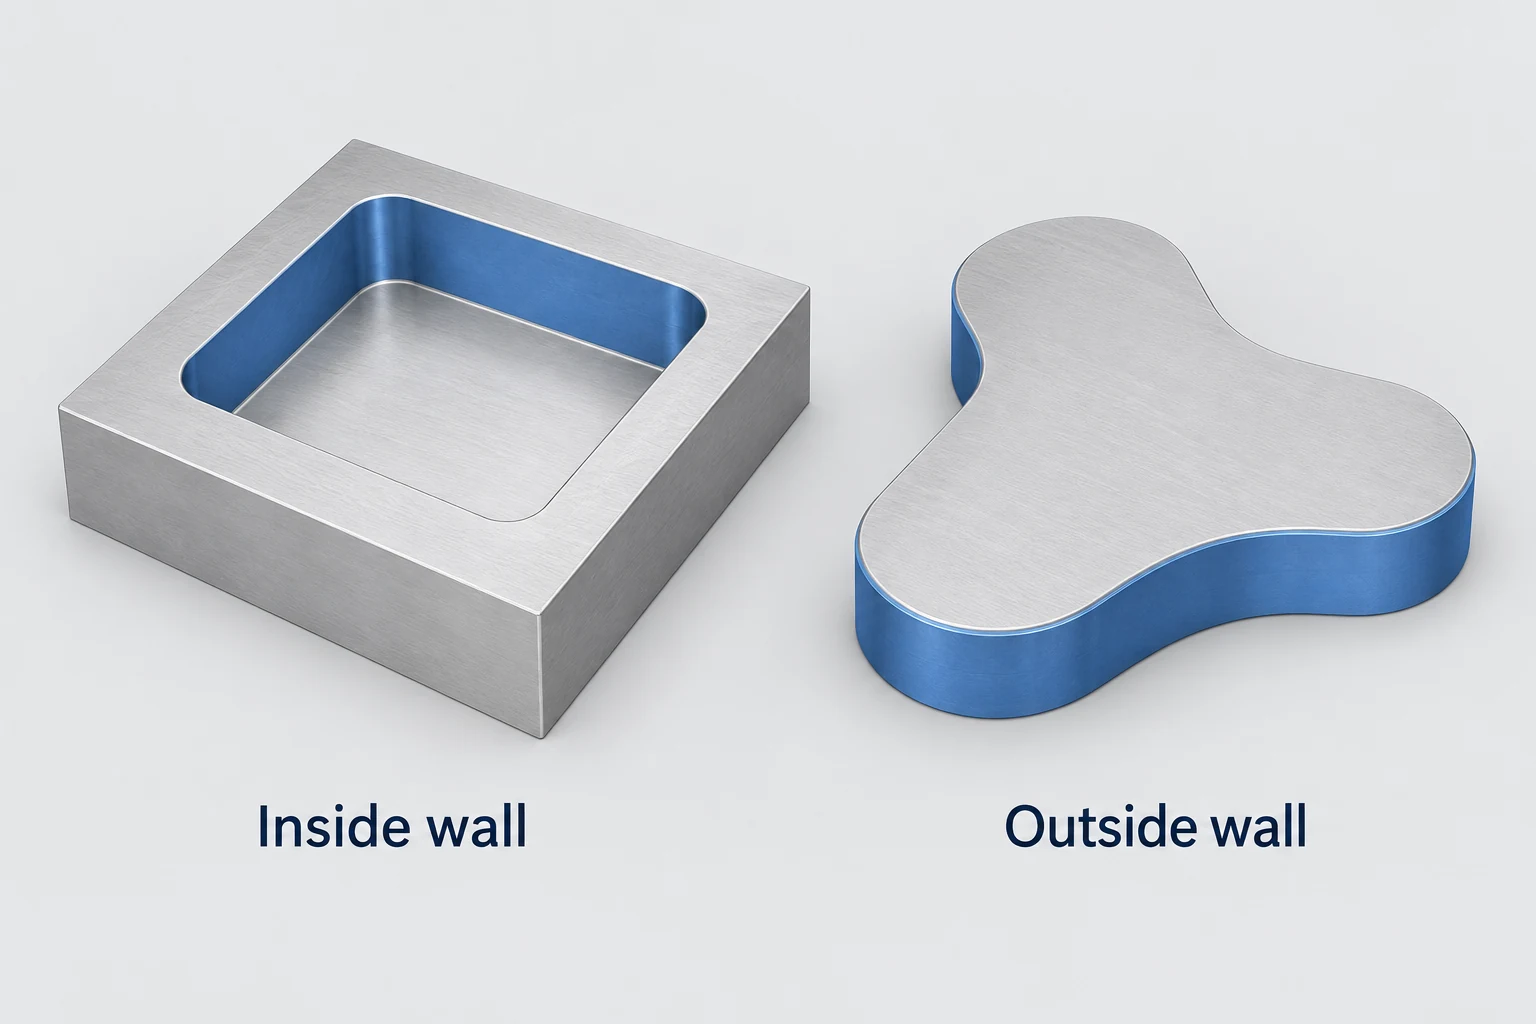
„Obwodowy” odnosi się do obszaru tnącego frezu. Nie oznacza to, że proces ograniczony jest wyłącznie do zewnętrznego obwodu przedmiotu obrabianego. Ściany wewnętrzne mogą być również frezowane za pomocą tej samej czynności tnącej bocznie.
Śledź oś frezu i powierzchnię przez niego generowaną
W klasycznej konfiguracji frezowania płytowego (lub zwykłego) frez walcowy obraca się wokół poziomej osi, podczas gdy względny posuw przesuwa jego obwodowe zęby nad przedmiotem obrabianym. Szerokość frezu obejmuje całą powierzchnię podlegającą obróbce. W przypadku frezowania bocznego frezem czołowym frez znajduje się obok ściany, a jego krawędzie obwodowe generują tę ścianę w trakcie względnego ruchu narzędzia i przedmiotu obrabianego.
Maszyna może przesuwać stół, zespoły wrzeciona lub kombinację osi. Decydujące znaczenie ma względny ruch i kontakt między nimi, a nie to, który z zespołów faktycznie się przemieszcza.
Frezowanie czołowe charakteryzuje się innym ułożeniem: oś frezu jest prostopadła do głównej powierzchni tworzonej na detalu. Cięcie barkowe może łączyć frezowanie czołowe i obwodowe, aby jednocześnie wykonać występ i ściankę. [2] Przewodnik po frezowaniu CNC wyjaśnia, jak te operacje wpisują się w pełny cykl obróbki.
Ściany wewnętrzne i zewnętrzne kontury mogą być frezowane metodą obwodową
Zewnętrzny kontur zapewnia frezowi wolną przestrzeń po jednej stronie gotowej ściany. W przypadku kieszeni frez znajduje się wewnątrz granicy, gdzie przeciwległa ściana, narożniki i pozostały materiał mogą ograniczać jego ruch. Obszar tnący może nadal stanowić boczna powierzchnia frezu czołowego w obu przypadkach.
Na przykład blok prowadzący może wymagać sfrezowania zewnętrznych ścianek pod kątem prostym oraz wykonania wewnętrznej wnęki dopasowanej do wkładki montażowej. Obie te czynności mogą obejmować frezowanie obwodowe, ale dostęp narzędzia i sposób jego współpracy z materiałem różnią się w każdym przypadku. Mniejszy otwór wewnętrzny może ograniczać średnicę frezu, nawet jeśli większy frez ma wystarczający dostęp do powierzchni zewnętrznej.
W rowku lub przy barku końcówka frezu może również usuwać materiał. Określenie „frezowanie obwodowe” odnosi się do istotnego działania bocznymi krawędziami tnącymi; nie oznacza to, że krawędzie czołowe muszą pozostawać całkowicie nieaktywne przez cały czas trwania przebiegu. [3]
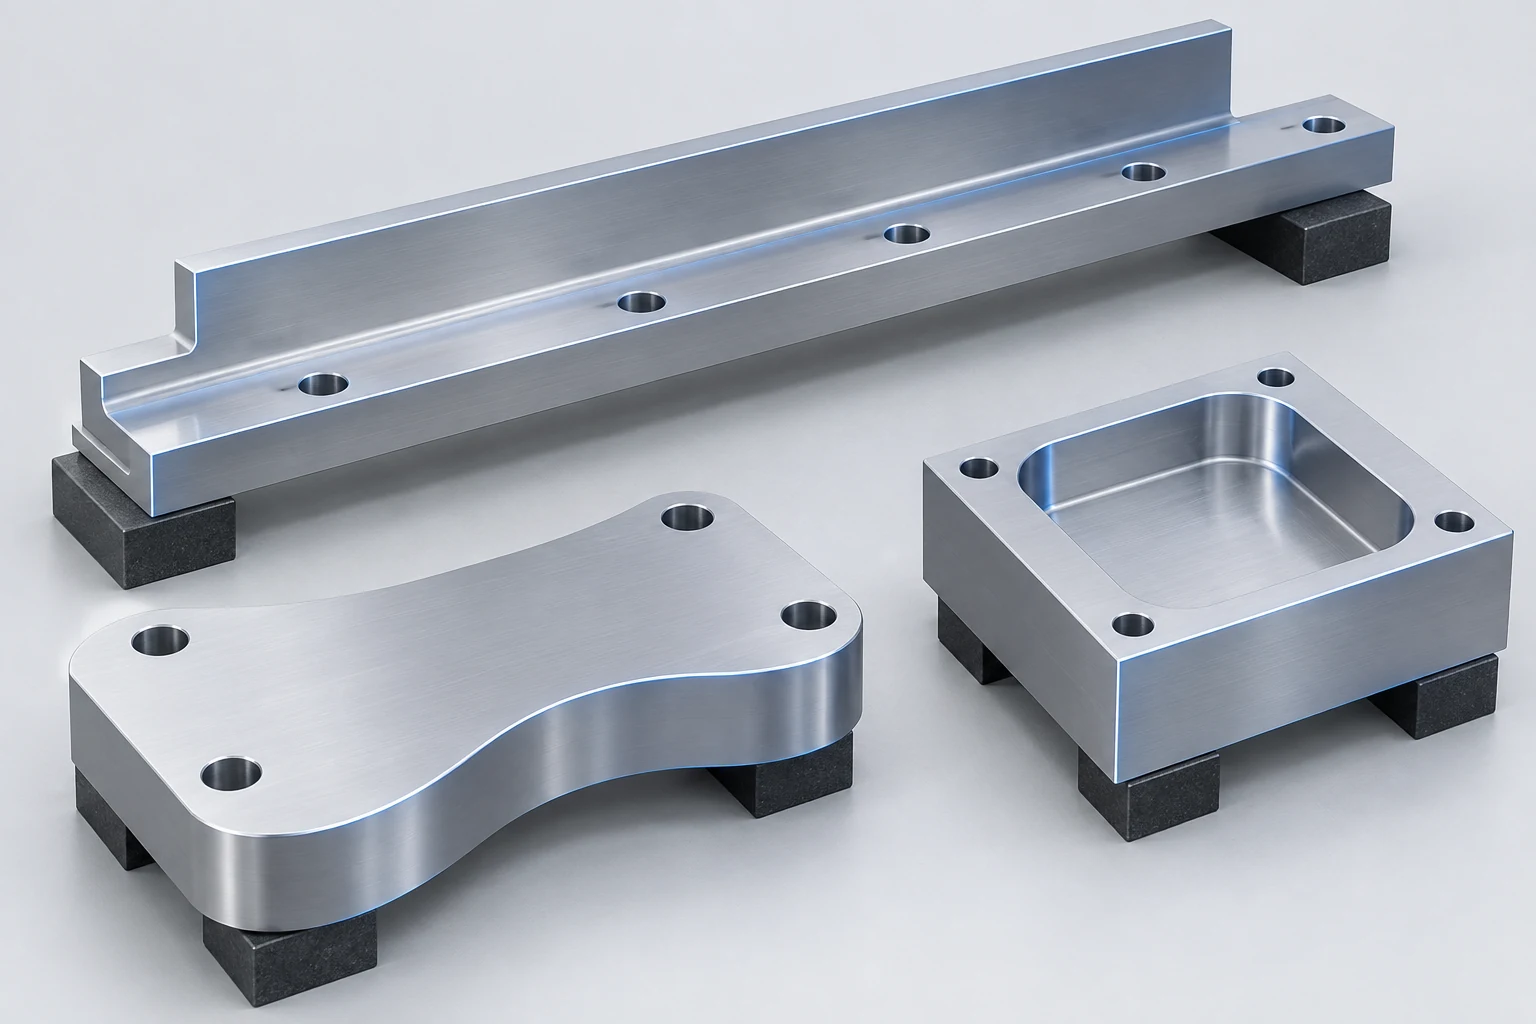
Do odpowiednich detali należą te, które posiadają łatwo dostępne powierzchnie oraz zapewniają stabilne zamocowanie podczas cięcia.
Zacznij od analizy cechy geometrycznej, a następnie rozważ układ zamocowania. Detal nie musi być typowym elementem branżowym, aby korzystać z frezowania obwodowego.
| Cecha części | Typowy układ cięcia | Główny ogranicznik |
|---|---|---|
| Otwarta płaszczyzna na bloku lub szynie | Frez płytkowy na odsłoniętej powierzchni | Dostęp narzędzia i podparcie detalu |
| Prosty bark na szynie prowadzącej | Krawędzie boczne frezu end-mill wzdłuż ścianki | Zasięg narzędzia i sztywność pozostałej części ścianki |
| Zewnętrzny kontur płyty | Krawędzie obwodowe wzdłuż granicy konturu | Przestrzeń na zamocowanie podczas finalizowania konturu |
| Ścianka wewnętrzna kieszeni | Frez end-mill poruszający się wewnątrz otworu | Szerokość otworu, zaokrąglenia narożników i luz pomiędzy trzpieniem a uchwytem |
Ta sama cecha geometryczna może być realizowana różnymi trasami. Szeroką powierzchnię można wykonać metodą frezowania płytkowego lub frezowania czołowego – wybór zależy od dostępności, wyposażenia maszyny oraz wymaganych parametrów końcowych. Same nazwy procesów nie określają, która metoda będzie szybsza lub dokładniejsza w danym przypadku.
Zasięg narzędzia i długość jego aktywnego udziału w cięciu są niezależnymi decyzjami.
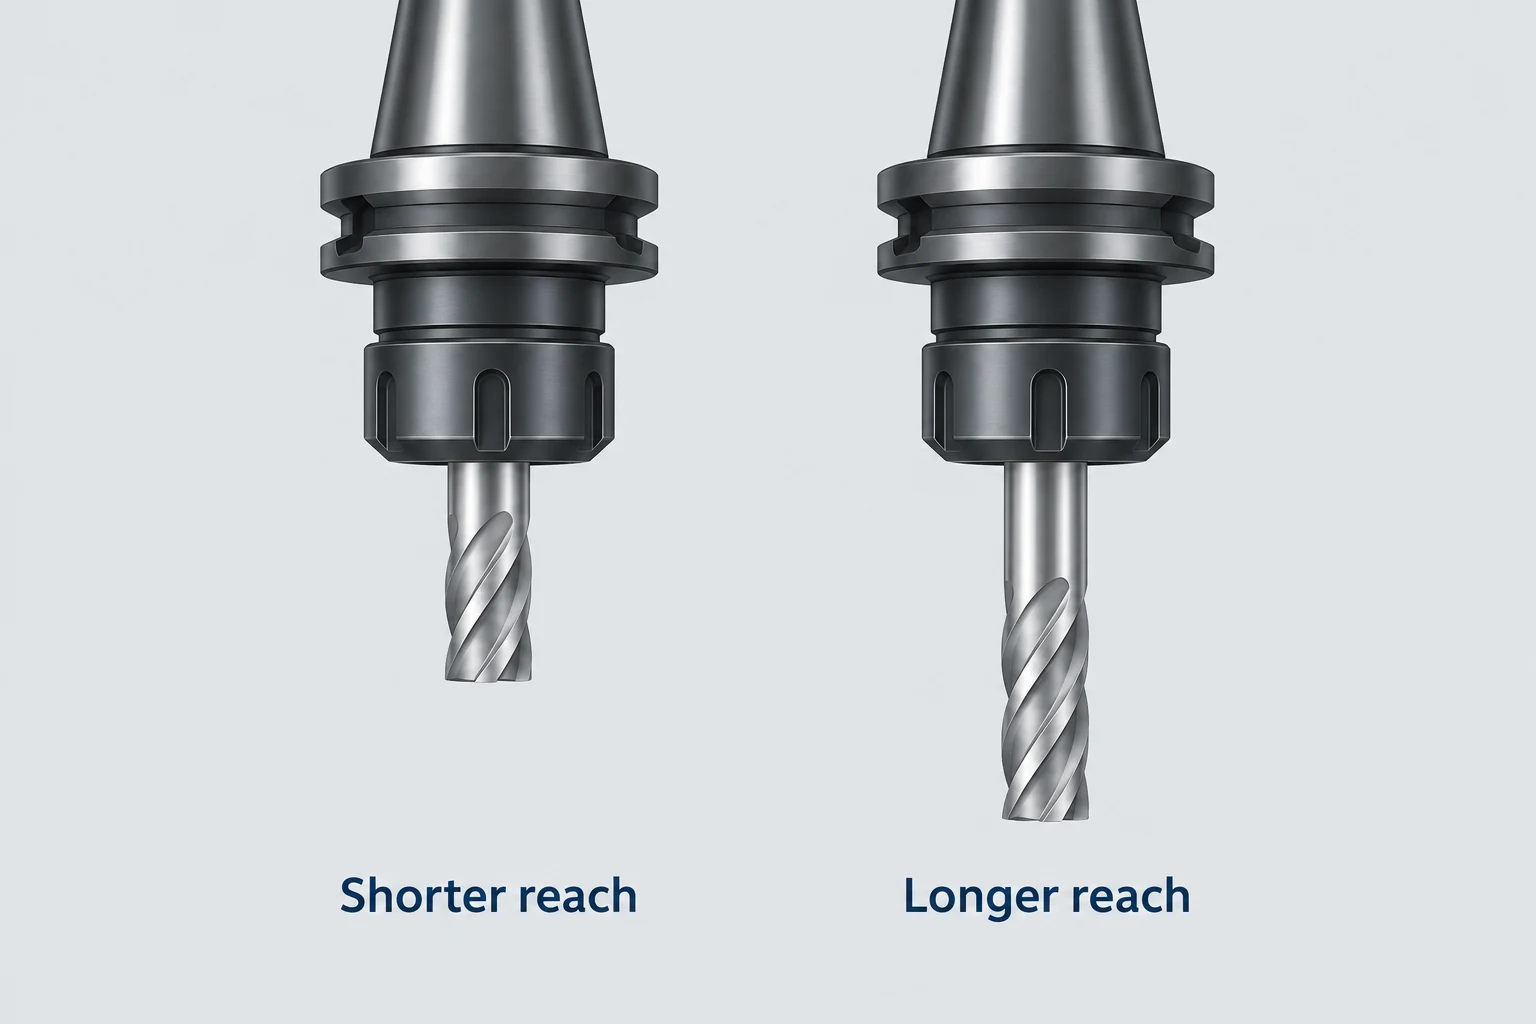
Nadmiar narzędzia to długość jego niepodpartej części wystającej ze z夹u. Długość aktywnego cięcia to część krawędzi tnącej bezpośrednio współpracująca z materiałem. Długie narzędzie może wykonywać płytkie cięcie, a głęboka ścianka może angażować znaczną długość krawędzi tnącej. Te warunki nie generują jednak tych samych problemów związanych z obciążeniem czy sztywnością.
Liniowy model konsole o małych ugięciach ilustruje, dlaczego długość wystającego fragmentu narzędzia ma znaczenie. Dla idealnej jednorodnej belki sztywno zamocowanej na jednym końcu i obciążonej tą samą siłą poprzeczną na swobodnym końcu, ugięcie końca belki jest proporcjonalne do sześcianu jej niepodpartej długości. Podwojenie tej długości daje 2³ = 8 razy większe ugięcie modelu przy niezmienionym materiale i przekroju poprzecznym. [4]
Rzeczywisty system frezarski obejmuje także zęby freza, uchwyt oraz podatność wrzeciona, zmieniające obciążenia skrawające oraz sam przedmiot obrabiany. [6] Model wyjaśnia wrażliwość na długość wystającego fragmentu; wybór narzędzia wymaga jednak analizy rzeczywistej zestawionej konfiguracji i warunków skrawania.
Wsparcie przedmiotu obrabianego ma znaczenie również po przeciwnej stronie strefy kontaktu. W miarę otwierania kieszeni jej ściany lub dno mogą stać się łatwiejsze do ugięcia. Frezowanie długiej ściany bocznej w jednym przejściu może uwidocznić większy odcinek krawędzi w kontakcie z materiałem, podczas gdy przejścia etapowe zmieniają charakter kontaktu i mogą pozostawić przejścia. Wskazówki Sandvika dotyczące frezowania czołowego omawiają te wybory związane z głębokością i wsparciem. [2] Żadna pojedyncza liczba przejść nie nadaje się do każdej ściany.
Sprawdź naroża wewnętrzne, całkowitą luzowość całej zestawionej konfiguracji oraz powierzchnię chwytu.
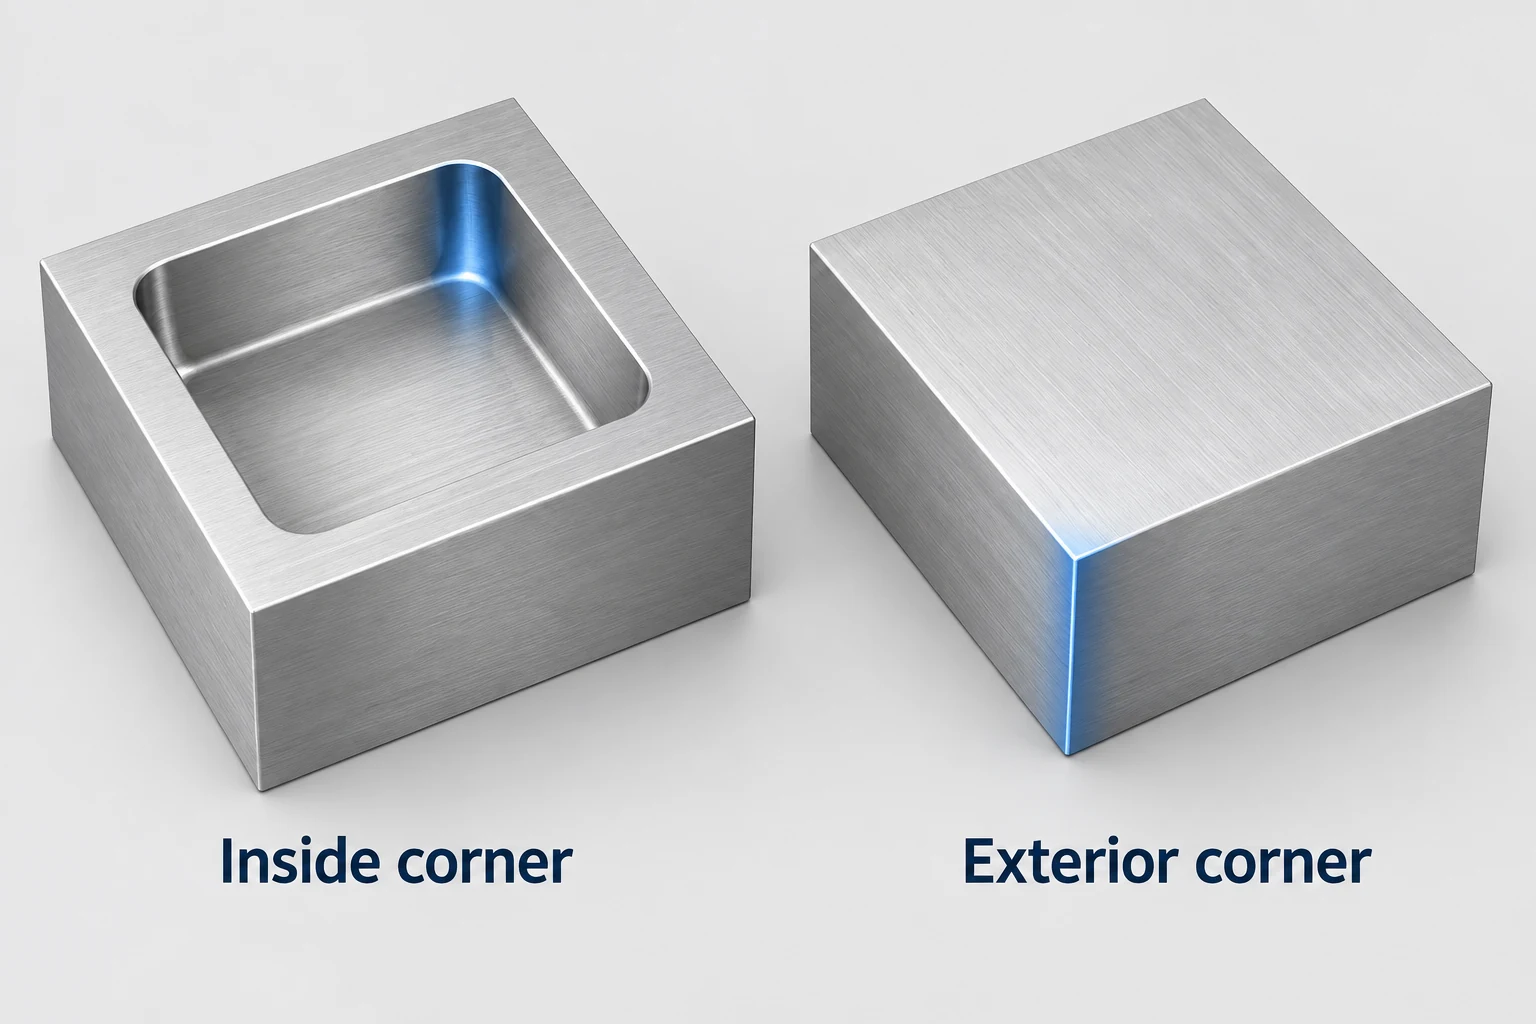
Naroże wewnętrzne ogranicza frez. Obracający się frez cylindryczny pozostawia promień w narożu typowej kieszeni. Mniejszy określony promień może wymusić użycie mniejszego freza w elemencie, który nadal wymaga znacznej długości wystającego fragmentu. Dostępne zewnętrzne naroże nie nakłada takiego samego ograniczenia wynikającego z promienia otaczającego. Każda proponowana ulga, zmiana promienia lub alternatywna operacja musi zachować zatwierdzoną geometrię części. [5]
Uchwyt również wymaga dostępu. Średnica zębów freza mieszcząca się w kieszeni nie dowodzi, że szyjka, uchwyt oraz cała konfiguracja po stronie wrzeciona będą miały wystarczający luz względem otaczającej części lub uchwytu. Przeanalizuj całą zestawioną konfigurację wzdłuż zaplanowanej trasy. [7] Przewodnik po materiałach i projektowaniu do obróbki rozwija te pytania dotyczące naroży, głębokości i dostępu do ścian.
Zachowaj materiał przeznaczony do chwytu aż do momentu, w którym nie będzie on już potrzebny. Wykończenie zewnętrznych stron płyty może usunąć właśnie te powierzchnie, które były używane do jej chwytu. Trasa obróbki może wymagać innej powierzchni chwytu, specjalnie ukształtowanych szczęk lub zaplanowanego drugiego ustawienia. Siły chwytu i skrawania należy rozpatrywać łącznie.
Dla cechy wykonanej metodą frezowania obwodowego przydatnymi początkowymi informacjami są jej geometria powierzchni, cechy odniesienia, dostęp do obszaru obróbki oraz wymagania dotyczące gotowej powierzchni. Nasza CNC usługa frezowania zapewnia odpowiedni kontekst do analizy tych cech oraz kolejności zamocowania.
Często zadawane pytania dotyczące frezowania obwodowego
Czy frezowanie obwodowe wykonywane jest wyłącznie na maszynie poziomej?
Nie. Frezowanie płaskie na maszynie poziomej to znane ułożenie, ale boczne krawędzie pionowego frezu końcowego mogą wykonywać cięcie obwodowe na pionowej ścianie. Należy zidentyfikować obszar cięcia i powierzchnię generowaną, a nie polegać wyłącznie na orientacji maszyny.
Czy frezowanie obwodowe oznacza obróbkę zewnętrznej powierzchni detalu?
Nie. Termin ten odnosi się do obwodu frezu. Ścianę wewnętrznej kieszeni można również obrabiać za pomocą obwodowych krawędzi frezu końcowego.
Czy frezowanie obwodowe jest tym samym co frezowanie w kierunku postępu (climb milling)?
Nie. Termin „obwodowy” określa obszar cięcia, podczas gdy „frezowanie w kierunku postępu” i „frezowanie przeciwne” opisują zależność między kierunkiem obrotu frezu a kierunkiem posuwu w miejscu cięcia. W operacji obwodowej nadal wymagana jest odpowiednia strategia kierunku posuwu.
Czy mniejszy frez końcowy rozwiązuje każdy problem dostępu?
Nie. Może on zmieścić się w ścisłej wewnętrznej krzywiźnie, jednak nadal należy uwzględnić wymaganą długość wysadzenia narzędzia, jego sztywność, luz pomiędzy trzpieniem a uchwytem oraz przestrzeń na wióry. Samo zmniejszenie średnicy roboczej frezu nie gwarantuje praktycznej ścieżki obróbki.
Źródła techniczne
- NPTEL. Projektowanie z myślą o obróbce: operacje frezowania, Moduł 3, Wykład 5. Geometria frezowania obwodowego i czołowego.
- Sandvik Coromant. Frezowanie barków. Kontakt obwodowy i czołowy, głębokie barki oraz wsparcie cienkich ścian.
- Sandvik Coromant. Frezowanie otworów i wnęk/kieszeni. Barki wewnętrzne i dostęp do kieszeni; stosowane razem z wytycznymi dotyczącymi frezowania barków powyżej.
- MIT OpenCourseWare. Ugięcia spowodowane zginaniem, Mechanika konstrukcji, Rozdział 10, str. 268. Model wspornika obciążonego na końcu.
- Sandvik Coromant. Frezowanie wewnętrznych narożników. Promień narożnika i stopień współpracy frezu.
- Sandvik Coromant. Jak zmniejszyć drgania podczas frezowania. Długość wysadzenia narzędzia, sztywność uchwytu oraz podparcie przedmiotu obrabianego.
- Pomoc Autodesk Fusion. Dokumentacja trybów wału i uchwytu. Luz wokół wału i uchwytu.



