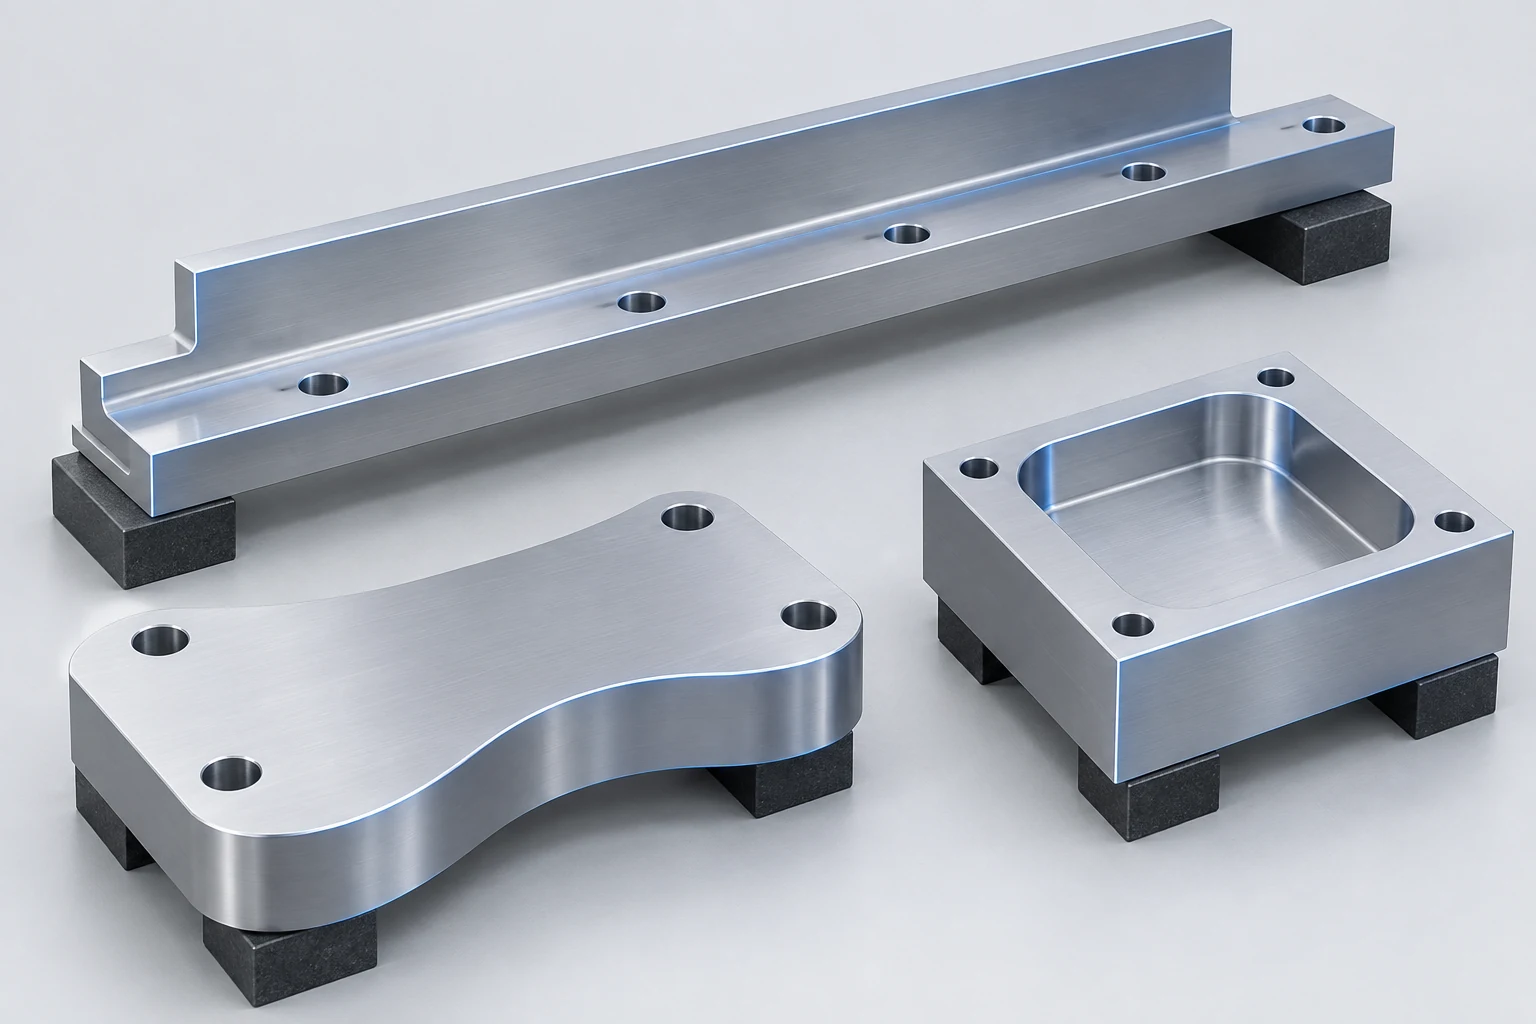
En esta página
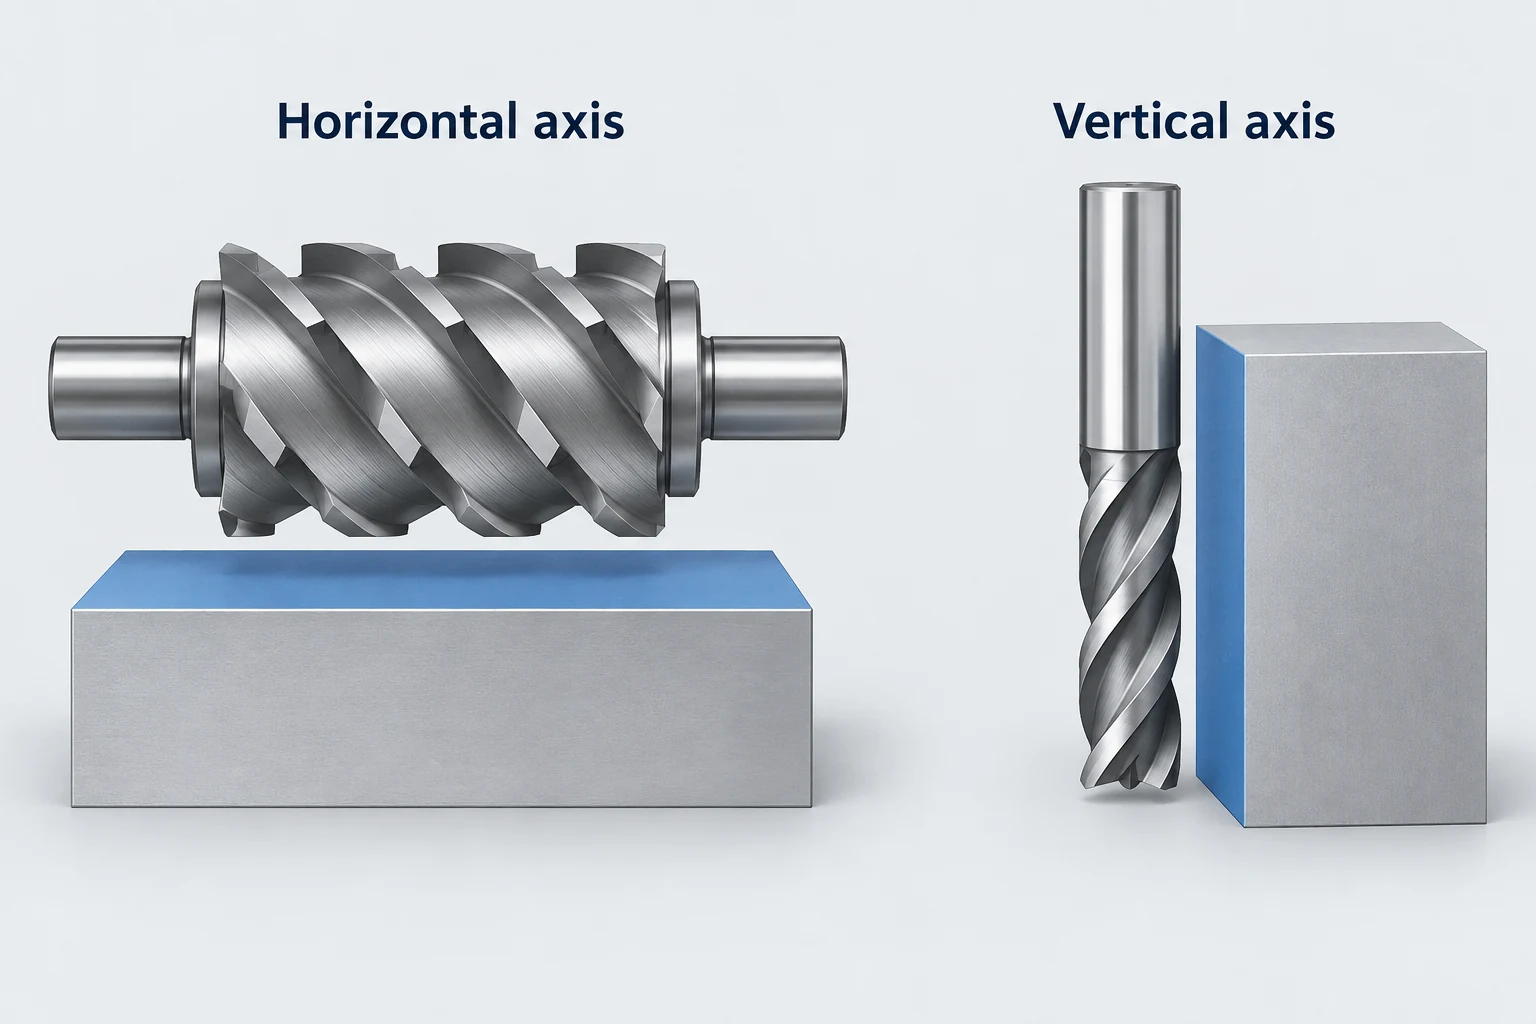
El fresado periférico elimina material mediante las aristas de corte situadas alrededor de la periferia de una fresa giratoria. En el caso de una fresa cilíndrica recta que genera una superficie plana, dicha superficie queda paralela al eje de la fresa. El mismo principio permite generar un plano horizontal con una fresa horizontal o una pared vertical con una fresa de punta vertical. [1]
«Periférico» hace referencia a la zona de corte de la fresa. No restringe el proceso al perímetro exterior de la pieza. Las paredes internas también pueden mecanizarse mediante la misma acción de corte lateral.
Siga el eje de la fresa y la superficie que genera
En la disposición clásica de fresado de bloque o fresado sencillo, una fresa cilíndrica gira sobre un eje horizontal mientras el avance relativo desplaza sus dientes periféricos a través de la pieza. Su anchura abarca toda la superficie que se está mecanizando. En el fresado lateral con fresa de punta, la fresa se sitúa al lado de una pared y sus aristas periféricas generan dicha pared mientras la herramienta y la pieza se desplazan relativa y mutuamente.
La máquina puede desplazar la mesa, el conjunto del husillo o una combinación de ejes. Lo que define la relación de corte es su movimiento relativo y el contacto entre herramienta y pieza, no cuál de los conjuntos se desplace efectivamente.
El fresado frontal tiene una relación distinta: el eje de la fresa es perpendicular a la cara principal que se está generando. Un corte de hombro puede combinar fresado frontal y periférico para crear simultáneamente un escalón y una pared. [2] La guía de fresado CNC explica cómo estas operaciones se integran en una secuencia completa de mecanizado.
Las paredes interiores y los contornos exteriores pueden utilizar corte periférico
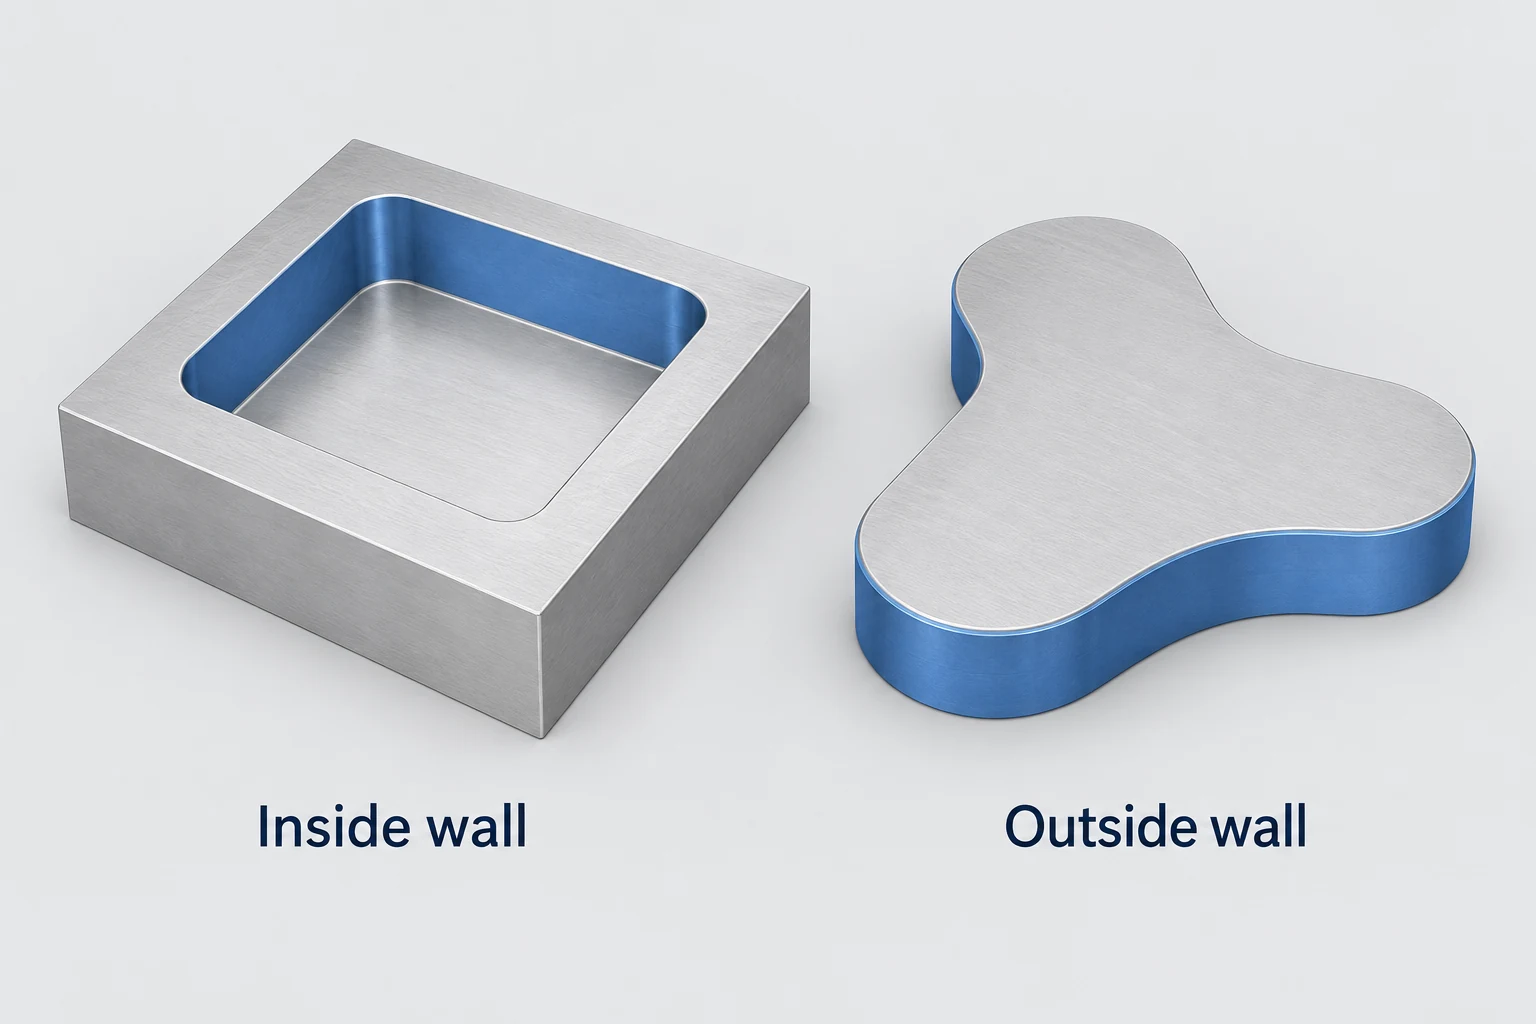
Un contorno exterior deja espacio libre a un lado de la pared terminada. Una cavidad sitúa la fresa dentro de un contorno, donde la pared opuesta, los vértices y el material restante pueden restringir su movimiento. En ambos casos, la zona de corte puede seguir siendo el lateral de una fresa de punta.
Por ejemplo, un bloque guía puede requerir que sus caras laterales externas queden rectificadas y que tenga un rebaje interno dimensionado para alojar una pieza de acoplamiento. Ambas tareas pueden implicar mecanizado periférico, pero el acceso de la herramienta y su participación difieren. La abertura interna más pequeña puede limitar el diámetro de la fresa, incluso cuando una herramienta de mayor tamaño pueda alcanzar la superficie exterior.
En una ranura o escalón, también pueden eliminar material los bordes extremos de la fresa. Denominar a la operación «mecanizado periférico» describe la acción de corte lateral relevante; no significa que los bordes extremos deban permanecer inactivos durante todo el recorrido. [3]
Las piezas adecuadas disponen de superficies accesibles y soporte para el corte
Comience por la característica geométrica y luego considere la disposición de sujeción. Un componente no necesita ser una pieza específica de una industria determinada para beneficiarse del mecanizado periférico.
| Característica de la pieza | Disposición típica de corte | Restricción principal |
|---|---|---|
| Plano abierto sobre un bloque o riel | Fresa de disco transversal sobre la cara expuesta | Acceso de la herramienta y soporte de la pieza |
| Escalón recto sobre un riel guía | Bordes laterales de una fresa de mango cilíndrico siguiendo la pared | Alcance y rigidez residual de la pared |
| Contorno exterior de una placa | Bordes periféricos que siguen el contorno límite | Espacio disponible para sujeción conforme se completa el contorno |
| Pared interna de un bolsillo | Fresa de mango cilíndrico desplazándose dentro de la abertura | Ancho de la abertura, esquinas y holgura del portaherramientas |
La misma característica puede admitir más de una trayectoria. Una cara amplia podría fabricarse mediante fresado de disco o fresado frontal, según el acceso disponible, el equipo y el resultado requerido. El nombre del proceso por sí solo no determina cuál será más rápido o más preciso para esa tarea.
El alcance de la herramienta y la longitud participante son decisiones independientes
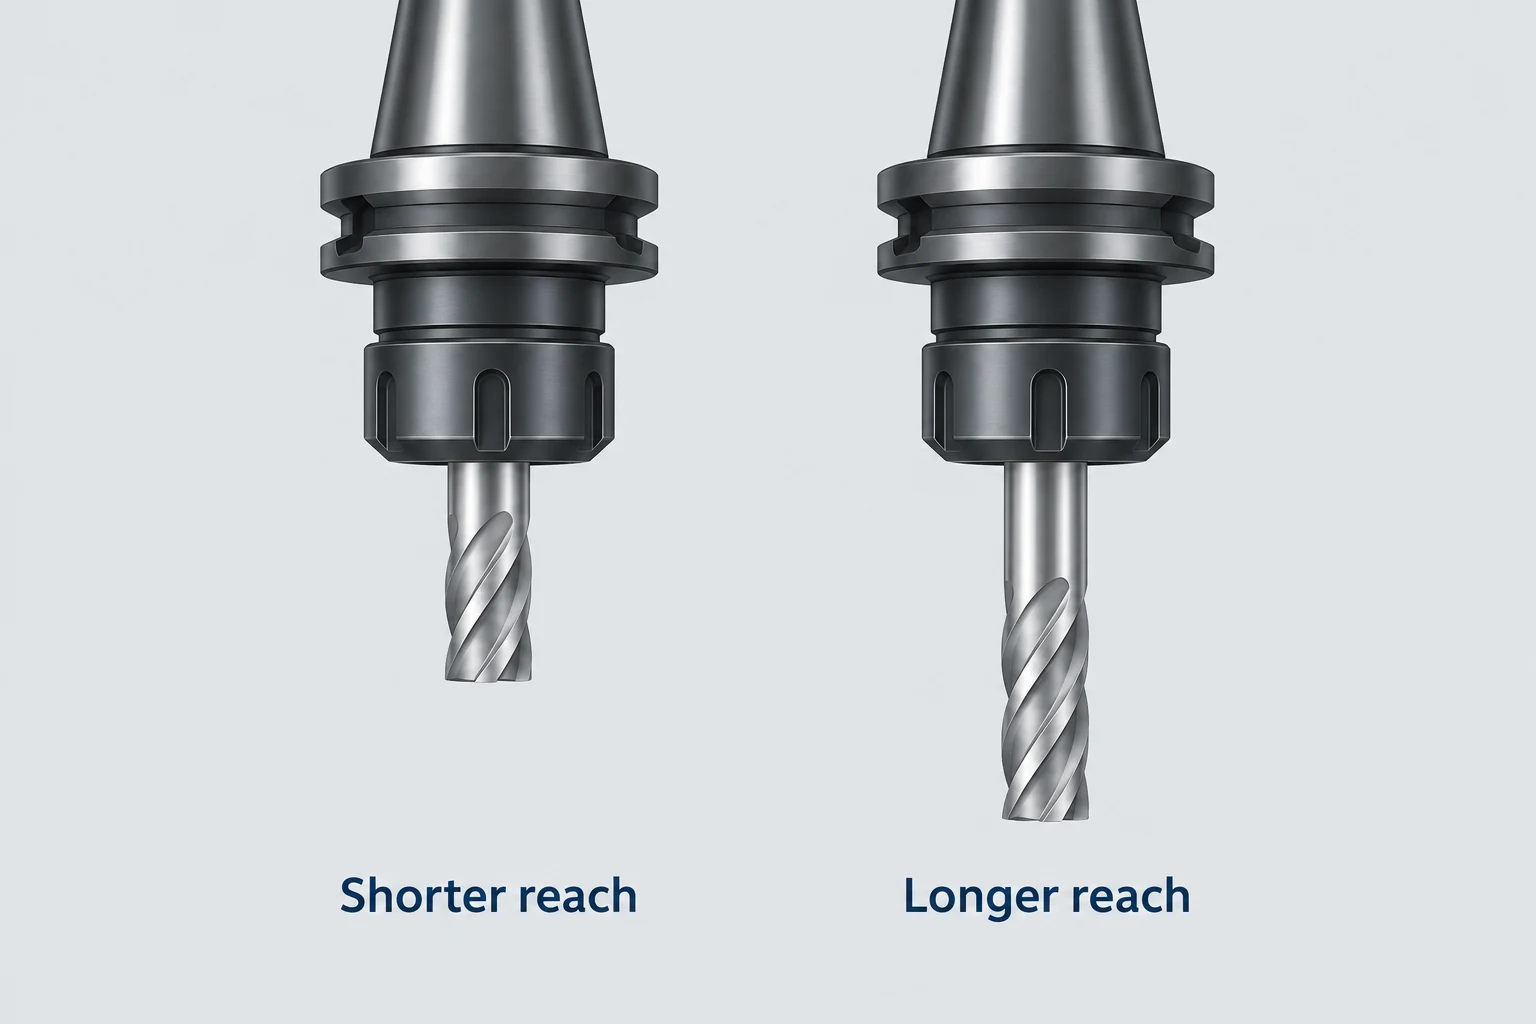
Voladizo de la herramienta es la longitud sin soporte que sobresale del portaherramientas. Longitud de corte participante es la porción que trabaja contra el material. Una herramienta larga puede realizar un corte poco profundo, y una pared profunda puede hacer participar una longitud considerable del filo cortante. Estas condiciones no generan el mismo problema de carga ni de rigidez.
Un modelo idealizado de viga en voladizo lineal con pequeña deformación ilustra por qué el alcance es relevante. Para una viga uniforme ideal, rígidamente fijada en un extremo y sometida a la misma fuerza transversal en su extremo libre, la deformación en el extremo es proporcional al cubo de su longitud sin soporte. Duplicar dicha longitud produce 2³ = 8 veces la deformación prevista por el modelo, siempre que el material y la sección transversal permanezcan inalterados. [4]
Un sistema real de fresado también incluye las ranuras, el portaherramientas y la flexibilidad del husillo, las cargas de corte variables y la propia pieza de trabajo. [6] El modelo explica la sensibilidad a la longitud de sobresaliente; elegir una herramienta sigue requiriendo el montaje real y la operación de mecanizado.
El soporte de la pieza es relevante en el lado opuesto del contacto. Al abrir un rebaje, sus paredes o su fondo pueden volverse más fáciles de deformar. Fresar una pared lateral larga en un solo pase puede exponer más filo al material, mientras que los pases escalonados modifican el contacto y pueden dejar transiciones. Las recomendaciones de Sandvik para el fresado de hombros analizan estas decisiones relativas a la profundidad y al soporte. [2] Ningún número fijo de pases resulta adecuado para todas las paredes.
Verifique las esquinas interiores, la holgura total del conjunto ensamblado y la superficie de sujeción.
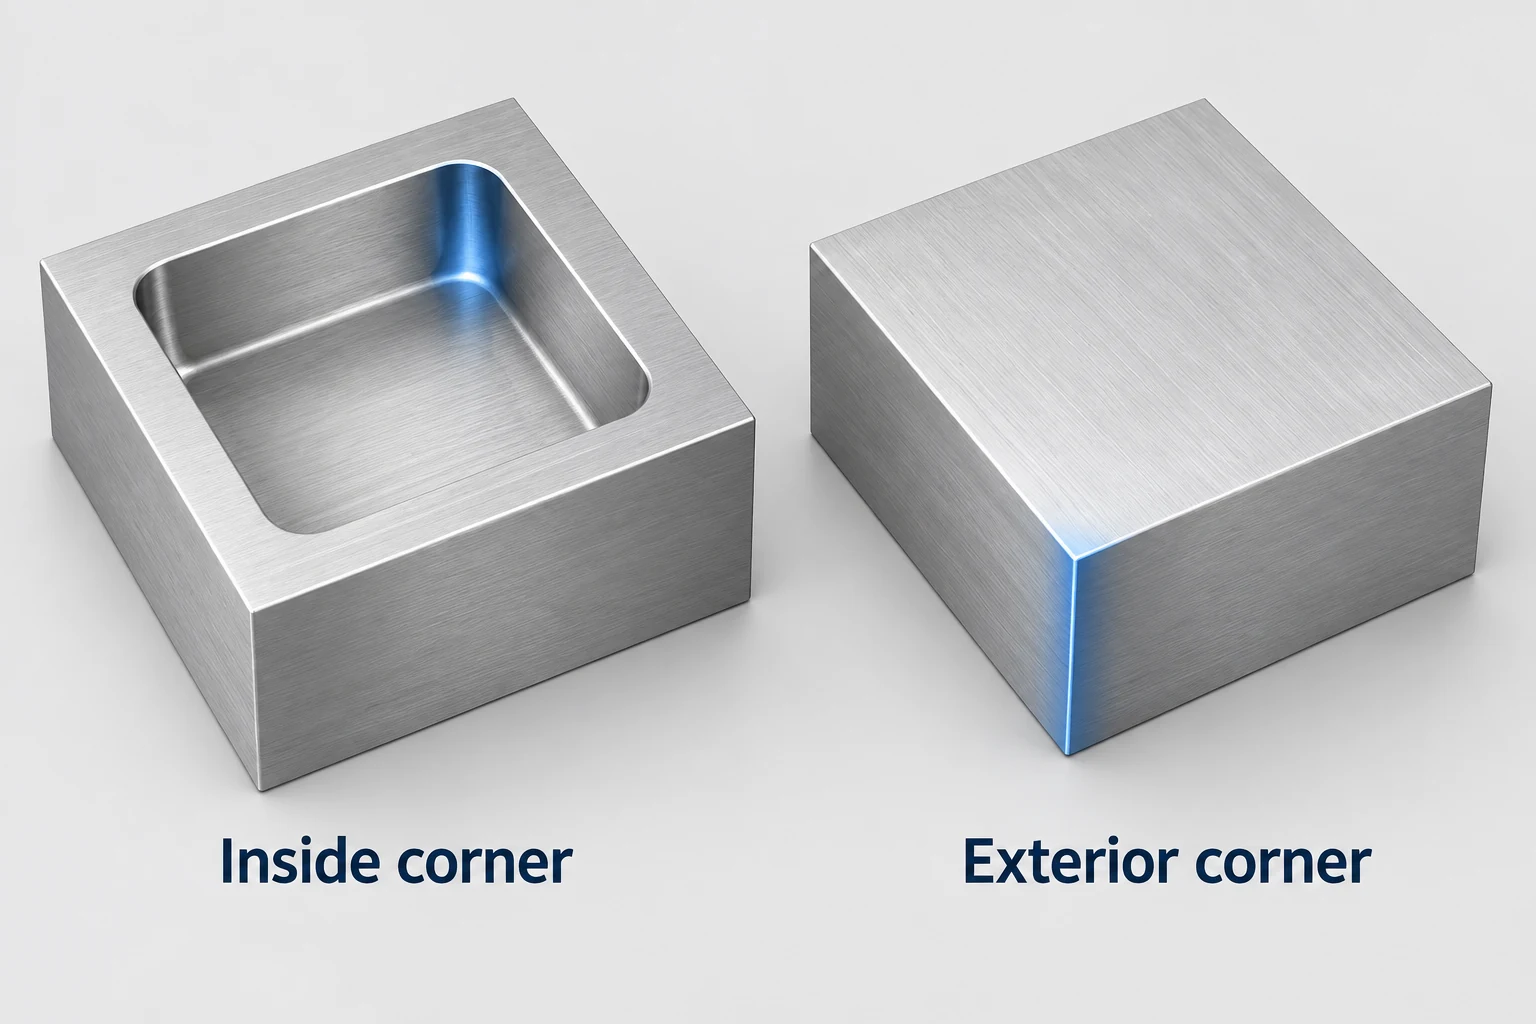
Una esquina interior restringe la fresa. Una fresa cilíndrica giratoria deja un radio en la esquina convencional de un rebaje. Un radio especificado más pequeño puede obligar a usar una herramienta más pequeña en una característica que aún requiere una longitud de sobresaliente considerable. Una esquina exterior accesible no impone el mismo límite de radio de confinamiento. Cualquier desbaste propuesto, cambio de radio u operación alternativa debe preservar la geometría aprobada de la pieza. [5]
El portaherramientas también necesita acceso. Que un diámetro de ranura se ajuste dentro de un rebaje no garantiza que el cuello, el portaherramientas y el conjunto del lado del husillo puedan despejar la pieza circundante o el dispositivo de sujeción. Revise el conjunto completo a lo largo de su recorrido previsto. [7] La guía de materiales y diseño para mecanizado desarrolla estas cuestiones relativas a esquinas, profundidad y acceso a paredes.
Mantenga material disponible para sujeción hasta que ya no sea necesario. Acabar los lados exteriores de una placa puede eliminar precisamente las superficies empleadas para sujetarla. Es posible que la secuencia de mecanizado requiera una superficie de sujeción distinta, mordazas conformadas o una segunda configuración planificada. Las fuerzas de sujeción y de corte deben considerarse conjuntamente.
Para una característica mecanizada mediante fresado periférico, la información inicial útil es su geometría superficial, sus características de referencia, su accesibilidad y sus requisitos finales. Nuestro CNC servicio de fresado proporciona el contexto pertinente para revisar dichas características y la secuencia de sujeción.
Preguntas frecuentes sobre fresado periférico
¿Se realiza el fresado periférico únicamente en una máquina horizontal?
No. El fresado horizontal de planchas es una configuración conocida, pero los bordes laterales de una fresa de extremo vertical pueden realizar un corte periférico sobre una pared vertical. Identifique la zona de corte y la superficie generada, en lugar de basarse únicamente en la orientación de la máquina.
¿Significa fresado periférico mecanizar el exterior de una pieza?
No. El término hace referencia a la periferia de la fresa. Una pared interna de un hueco también puede mecanizarse utilizando los bordes periféricos de una fresa de extremo.
¿Es lo mismo fresado periférico que fresado ascendente?
No. «Periférico» identifica la zona de corte, mientras que «ascendente» y «descendente» describen la relación entre el sentido de rotación y el avance en el punto de corte. Una operación periférica sigue requiriendo una estrategia adecuada de dirección de avance.
¿Puede una fresa de extremo más pequeña resolver todos los problemas de acceso?
No. Puede adaptarse a un radio interno más reducido, pero aún deben considerarse la longitud de sobresaliente requerida, la rigidez de la herramienta, el espacio libre del portaherramientas y el espacio disponible para las virutas. Un diámetro de corte menor por sí solo no garantiza una trayectoria factible.
Fuentes técnicas
- NPTEL. Diseño para mecanizado: operaciones de fresado, Módulo 3, Conferencia 5. Geometría de corte periférico y frontal.
- Sandvik Coromant. Fresado de hombros. Contacto periférico y frontal, hombros profundos y soporte para paredes delgadas.
- Sandvik Coromant. Fresado de agujeros y cavidades/huecos. Hombros internos y acceso al hueco; se utiliza junto con las indicaciones anteriores sobre fresado de hombros.
- MIT OpenCourseWare. Deformaciones debidas a flexión, Mecánica de estructuras aplicada, Capítulo 10, p. 268. Modelo de voladizo cargado en su extremo.
- Sandvik Coromant. Fresado de esquinas interiores. Radio de esquina y participación de la fresa.
- Sandvik Coromant. Cómo reducir las vibraciones en el fresado. Sobresaliente de la herramienta, rigidez del portaherramientas y soporte de la pieza.
- Ayuda de Autodesk Fusion. Referencia de los modos de eje y portaherramientas. Espacio libre alrededor del eje y del portaherramientas.



