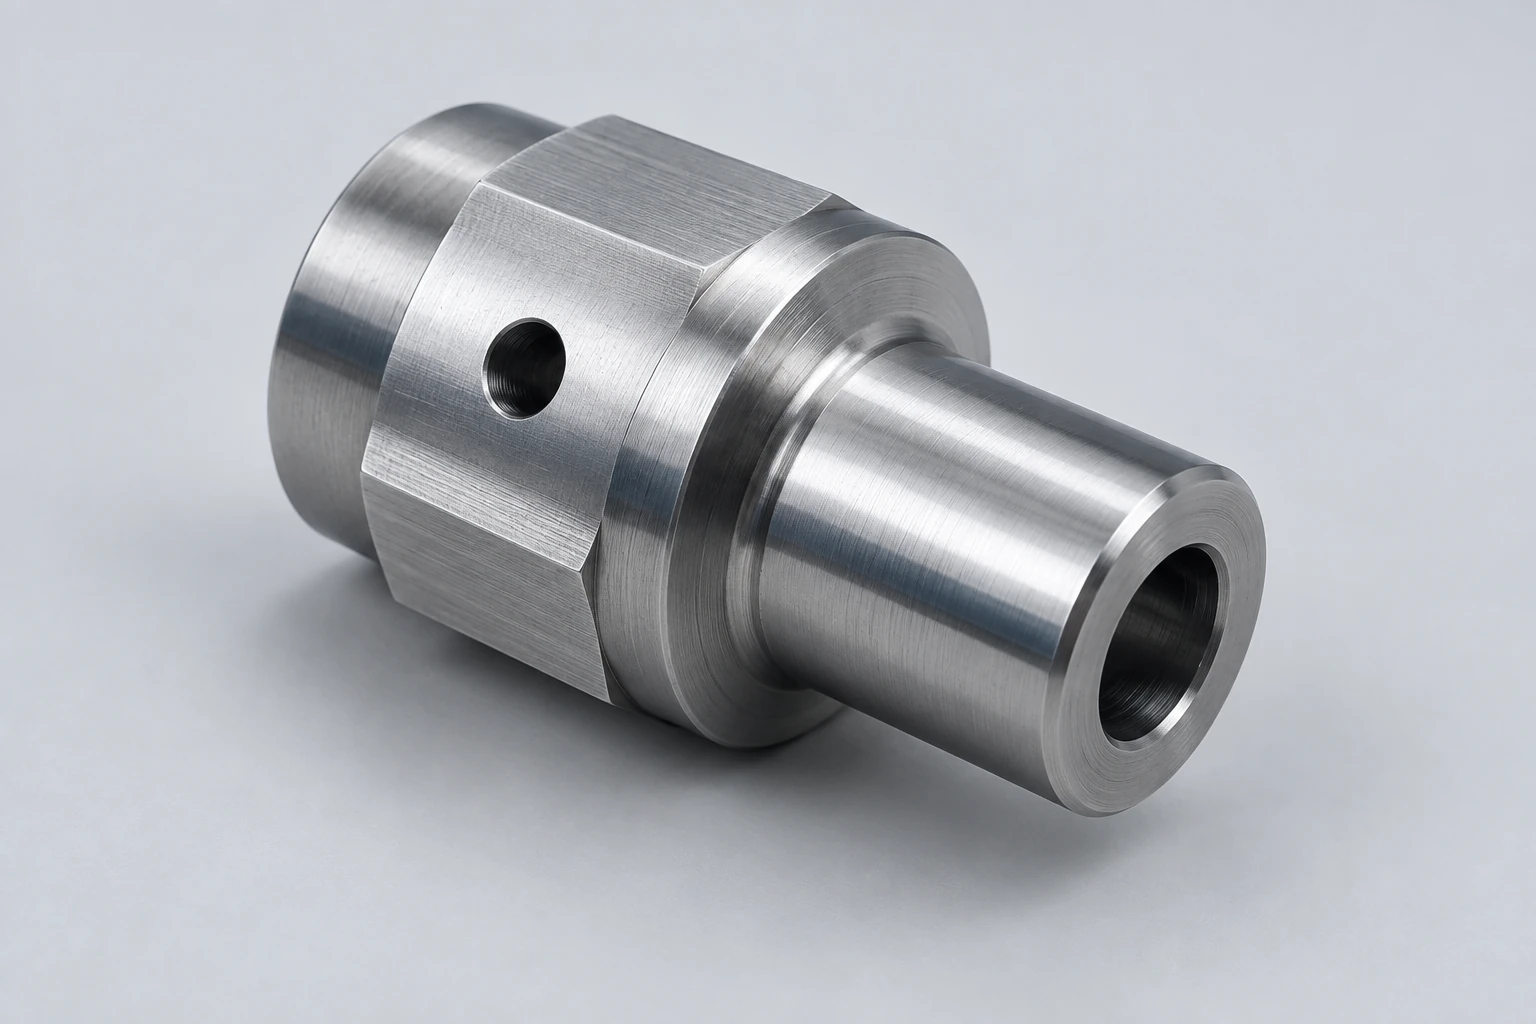
En esta página
Las herramientas activas permiten que un torno haga girar una broca, una fresa de extremo u otra herramienta motorizada mientras la pieza permanece sujeta en su dispositivo de sujeción. Con una posición adecuada del husillo y movimiento de los ejes, esto permite agregar agujeros, planos y ranuras a un componente torneado. El mecanizado combinado torneado-fresado integra torneado y fresado en una misma máquina, pero esta denominación por sí sola no describe su acceso a las herramientas ni su capacidad de fresado.
La clave consiste en separar tres aspectos: la dirección hacia la que apunta la herramienta, el movimiento que la posiciona sobre la característica y las superficies disponibles para sujetar la pieza.
La rotación de corte puede trasladarse desde la pieza hasta la herramienta
En el torneado convencional, la pieza gira y la herramienta de corte avanza siguiendo el perfil requerido. En una operación típica de taladrado con herramienta activa, la fresa gira mientras la pieza se posiciona y mantiene fija en un ángulo seleccionado. Durante ciertas trayectorias de fresado, la rotación controlada de la pieza pasa a formar parte del movimiento de avance.
Por tanto, la unidad motriz de herramienta activa no sustituye el posicionamiento del husillo. Proporciona la rotación de la herramienta; la máquina sigue necesitando el método adecuado para ubicar y desplazar la pieza respecto a dicha fresa. La comparación entre torno y fresadora explica la diferencia fundamental entre ambos procesos.
Las herramientas axiales y radiales acceden a superficies distintas
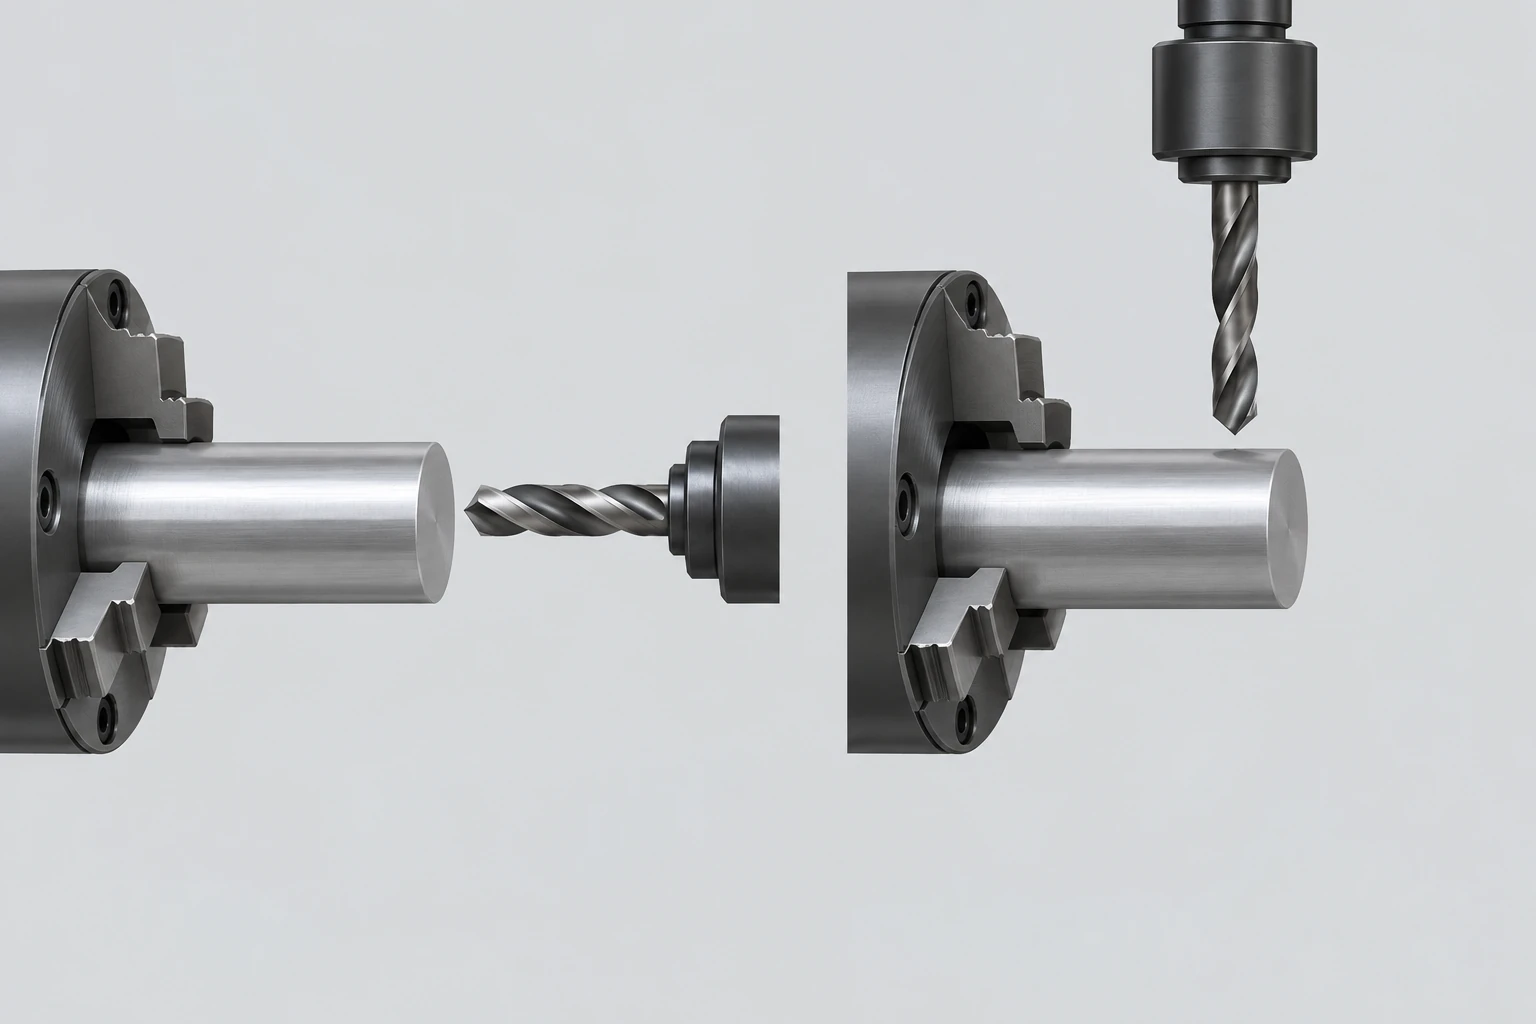
Una herramienta axial apunta a lo largo del eje del husillo, hacia una cara frontal. Una herramienta radial apunta perpendicularmente a ese eje, hacia la circunferencia. Estos términos describen la orientación, no si el agujero resultante está centrado, desplazado, ciego o pasante. [1]
El control del eje C regula la posición angular de la pieza. Dos usos son relevantes:
- Indexado: desplazarse a un ángulo determinado, mantener esa orientación durante el corte y luego reposicionar para otra característica.
- Contorneado: coordinar el movimiento angular con el avance lineal mientras se sigue una trayectoria de corte.
Una máquina capaz de detenerse en un ángulo programado no debe asumirse automáticamente que soporta todas las trayectorias de fresado coordinado. El accionamiento, las funciones de control y las herramientas instaladas determinan la operación disponible.
| Característica de la pieza | Herramental típico | Movimiento o acceso para resolver |
|---|---|---|
| Agujero transversal dirigido hacia el centro del eje | Taladro radial | Posicionamiento axial y posición angular indexada |
| Agujero descentrado en una cara frontal | Taladro axial | Desplazamiento radial y ubicación angular, o posicionamiento X–Y adecuado |
| Superficie plana a lo largo del exterior de un eje | Fresilla y portaherramientas adecuados | Recorrido de corte, anchura, soporte y orientación |
| Característica contorneada en una cara frontal | Fresilla axial | Interpolación X–C compatible o movimiento X–Y |
La holgura del portaherramientas, la longitud de la herramienta y la geometría circundante pueden modificar el enfoque indicado en la tabla.
El movimiento en eje Y y una cabeza de fresado añaden capacidades distintas
Un eje Y añade una dirección lineal transversal a la línea central del husillo, perpendicular al plano X–Z habitual. Puede posicionar una herramienta de corte para trabajos descentrados y soportar recorridos de fresado que se benefician de un movimiento lineal directo. No se deduce, sin embargo, que todo agujero descentrado requiera un eje Y.
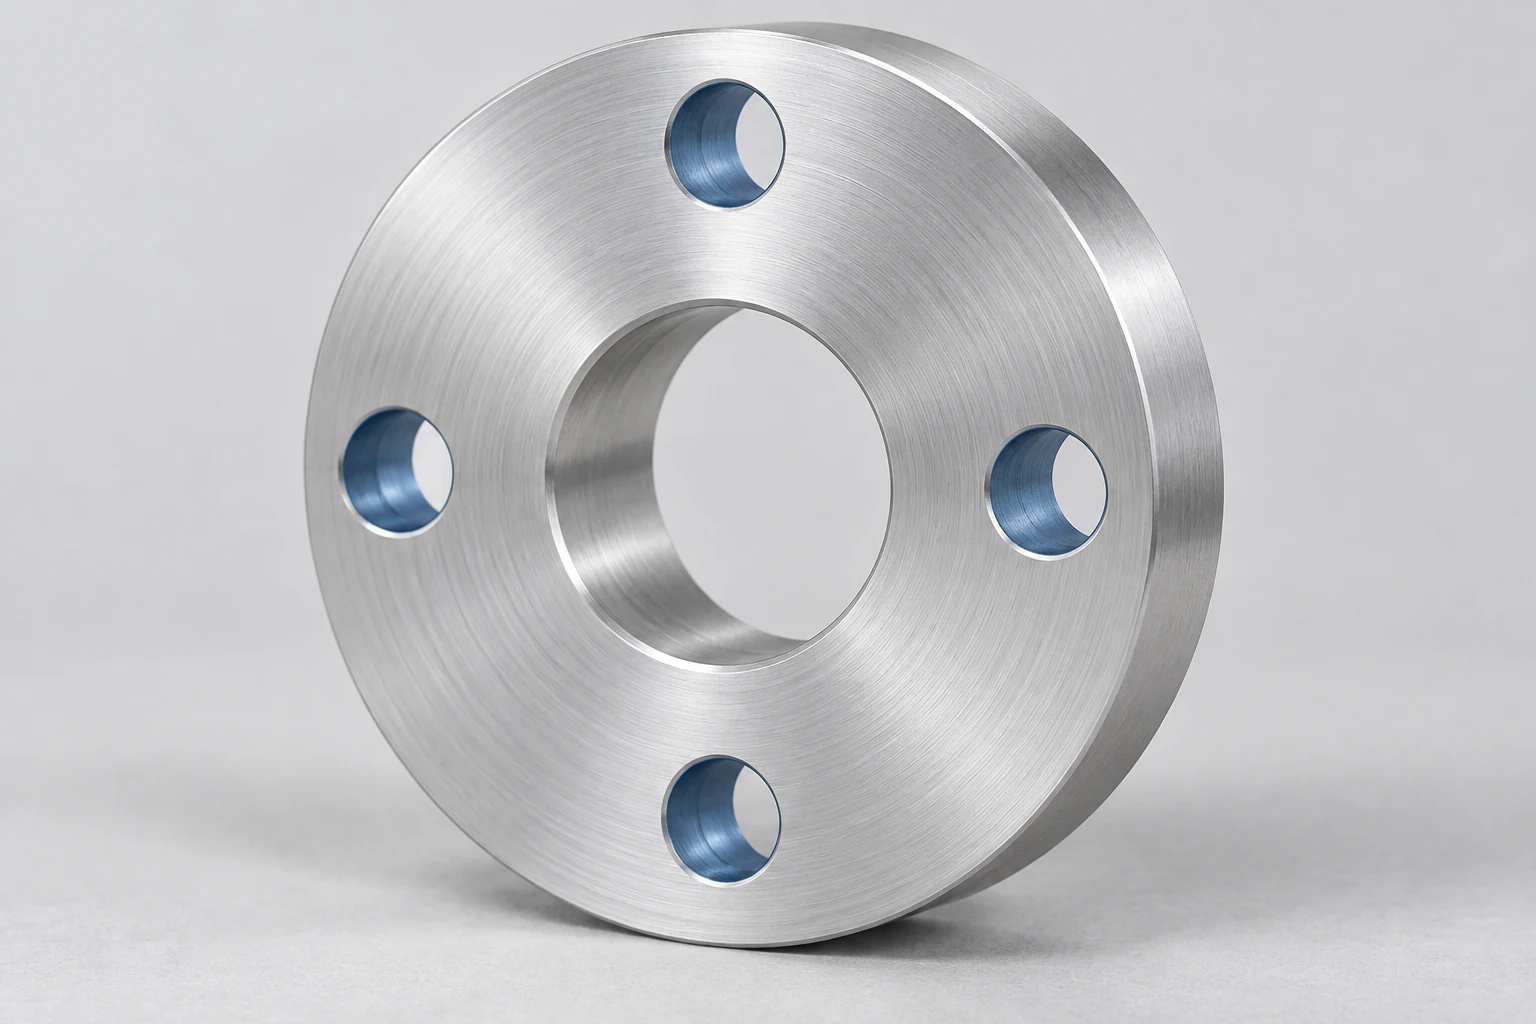
Por ejemplo, una broca axial puede colocarse en un radio de círculo de tornillos mientras el eje C indexa cada agujero en su posición, siempre que la configuración lo permita. Para un fresado adecuado de cara frontal, la interpolación X–C combina un deslizamiento lineal con la rotación de la pieza de trabajo para generar una trayectoria. El manual de formación en eje Y de Haas demuestra explícitamente un ejemplo de interpolación X–C que no requiere un eje Y físico. Esa es una función de control admitida, no una promesa de que todo contorno sea práctico sin eje Y. [2]
Un torretero que porta portaherramientas accionados también difiere de una máquina con un husillo de fresado dedicado. Algunas configuraciones de mecanizado combinado (mill-turn) incorporan una cabeza de fresado orientable, un magazine de herramientas o sistemas adicionales de herramientas. La familia Mazak INTEGREX i-500 ilustra una disposición con husillo de fresado, control del eje B y varias configuraciones de husillo/torretero. Esas características corresponden a la configuración específica de la máquina indicada; no se infieren automáticamente de toda descripción genérica de «mecanizado combinado (mill-turn)». [3]
Para una ruta propuesta, identifique la dirección real de la herramienta y los movimientos coordinados. La guía sobre qué significan los ejes de las máquinas explica por qué un número total elevado no determina lo que puede hacer una sola herramienta de corte.
Una máquina aún puede utilizar dos sujeciones
Las herramientas motorizadas no pueden acceder a una superficie situada dentro del plato de sujeción. Un husillo secundario (o subhusillo) puede recibir una pieza adecuada y exponer su extremo previamente sujeto para realizar más operaciones. Esta transferencia introduce otra sujeción, incluso cuando todo ocurre dentro de una única máquina.
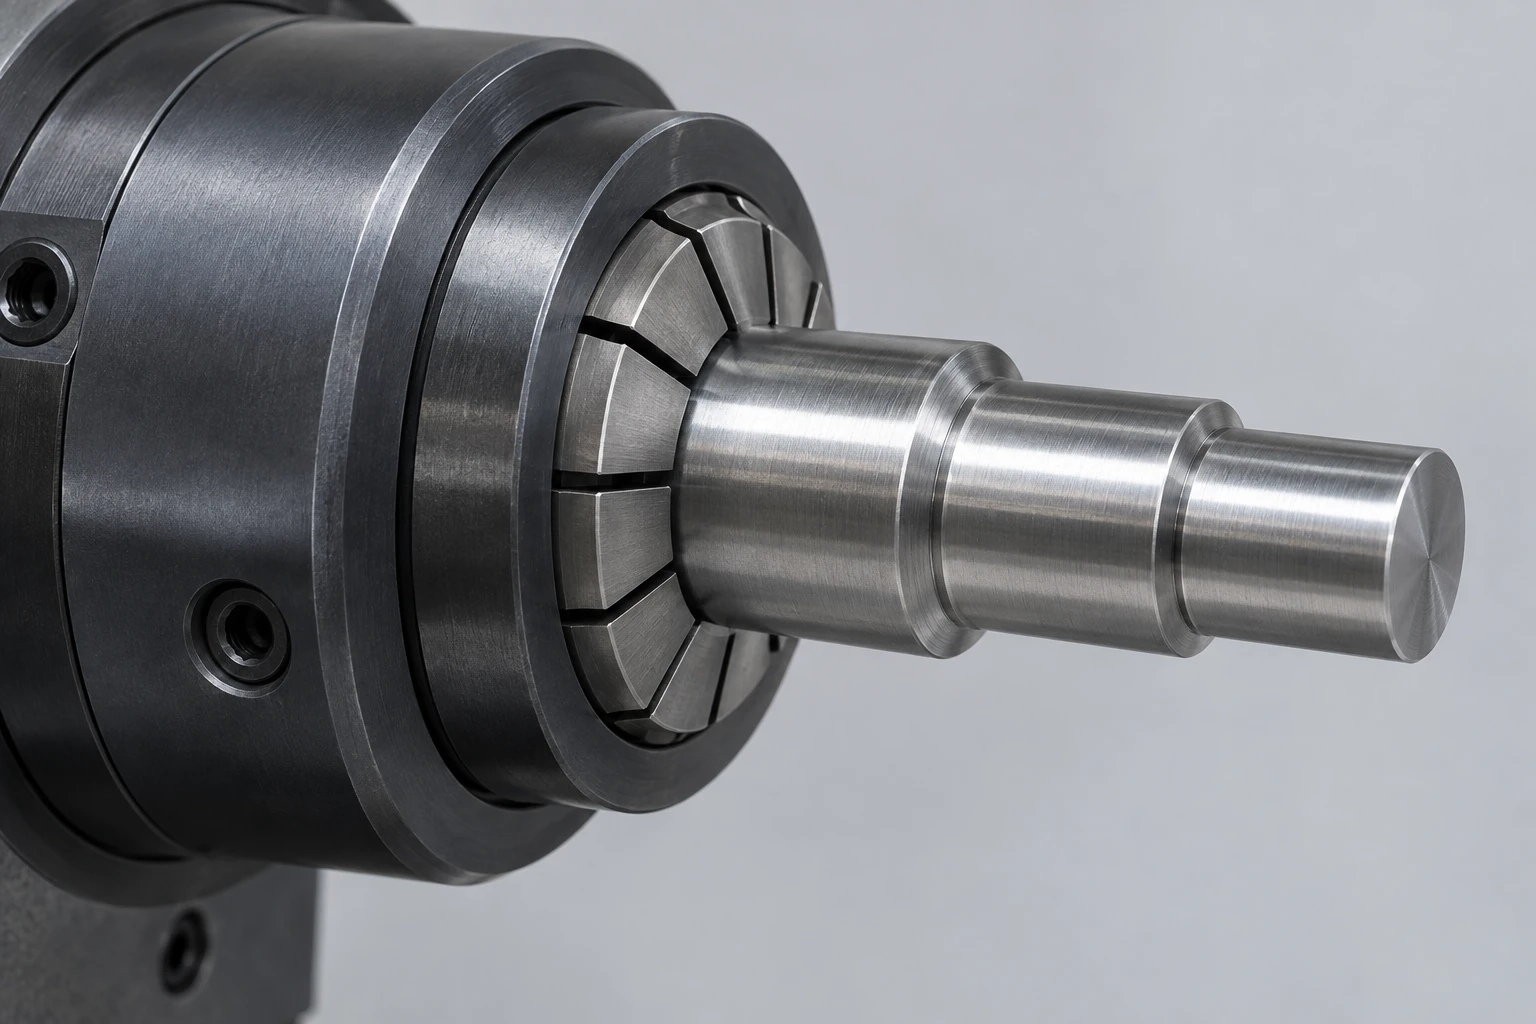
Considere un adaptador con diámetros torneados, un orificio radial y una cara de sellado trasera. Los diámetros expuestos y el orificio pueden mecanizarse en la primera sujeción. Para acabar la cara trasera se requiere entonces otra forma de sujetar la pieza. La sujeción receptora debe evitar dañar las superficies acabadas, y sigue siendo necesario verificar la relación requerida entre la cara trasera y el diámetro de localización.
Por eso «completo en una sola máquina» y «completo sin reajuste» son afirmaciones distintas. En una CNC revisión de torneado, identifique las características fabricadas en cada sujeción y las superficies utilizadas para su localización. Si una transferencia no puede proporcionar soporte ni acceso adecuados, una configuración independiente puede seguir siendo la opción más sensata.
Preguntas frecuentes
¿Requiere el taladrado de un agujero centrado en un torno herramientas activas?
No. Una broca fija puede realizar un agujero axial centrado mientras la pieza gira. Las herramientas activas resultan útiles para otras configuraciones, como el taladrado en posiciones seleccionadas mientras la pieza se mantiene angularmente. La palabra «taladrado» por sí sola no indica qué miembro aporta la rotación de corte.
¿Es un centro giratorio lo mismo que una herramienta activa?
No. Un contrapunto giratorio es un soporte giratorio para la pieza de trabajo, comúnmente utilizado en el contrapunto. Las herramientas motorizadas accionan una herramienta de corte. Un torno equipado con un contrapunto giratorio no adquiere por ello capacidad de fresado motorizado ni de taladrado transversal. [4]
¿Pueden las herramientas activas roscar?
Una herramienta impulsada adecuada puede soportar roscado con macho o fresado de roscas cuando la máquina, el portaherramientas, la sincronización y la trayectoria de la herramienta sean compatibles. Esto difiere del torneado ordinario de una rosca de un solo punto. Especifique el perfil de la rosca y la longitud útil de engrane; la ruta de fabricación determina la herramienta y el movimiento.
Fuentes técnicas
- Haas Automation. Manual del operador de torno, control de nueva generación, revisión U, diciembre 2024. Secciones sobre eje C, doble husillo y herramientas motorizadas.
- Haas Automation. Formación en aplicaciones de torno con eje Y, revisión D. Ejemplo de interpolación X–C.
- Haas Automation. Herramientas motorizadas de 4000 rpm con torretero BMT65 de 12 estaciones y eje C; Mazak. INTEGREX i-500. Ejemplos de configuraciones instaladas de herramientas y ejes.
- Royal Products. Centros de trabajo Royal Live; Sandvik Coromant. Catálogo de taladrado profundo. Soporte de la pieza y rotación de la broca.
Acerca de VETCNC
VETCNC aporta una experiencia familiar en fabricación al aprovisionamiento online de CNC. Kevin cuenta con diez años de experiencia en la industria CNC y colabora con las fábricas familiares en China, así como con una red más amplia de socios. El objetivo es clarificar los acuerdos de fabricación, los requisitos técnicos y las responsabilidades antes de realizar un pedido.
Lea la historia de Kevin →


