Nesta página
Ferramentas ativas permitem que um torno faça girar uma broca, fresa de topo ou outra ferramenta acionada enquanto a peça permanece fixada em seu dispositivo de fixação. Com posicionamento adequado do eixo principal e movimento dos eixos, isso adiciona furos, planos e ranhuras a um componente torneado. A usinagem combinada torneamento-fresamento integra torneamento e fresamento em uma única máquina, mas essa denominação isoladamente não descreve seu tipo de acesso às ferramentas nem sua capacidade de fresamento.
O ponto-chave é separar três elementos: a direção para a qual a ferramenta aponta, o movimento que a posiciona sobre a característica desejada e as superfícies disponíveis para fixação da peça.
A rotação de corte pode ser transferida da peça para a ferramenta.
No torneamento convencional, a peça gira e a ferramenta de corte avança ao longo do perfil desejado. Em uma operação típica de furação com ferramenta ativa, a ferramenta gira enquanto a peça é posicionada e mantida em um ângulo selecionado. Em certos trajetos de fresamento, a rotação controlada da peça torna-se parte do movimento de avanço.
Portanto, o acionamento de ferramenta ativa não substitui o posicionamento do eixo principal. Ele fornece a rotação da ferramenta; a máquina ainda precisa do método adequado para localizar e mover a peça em relação a essa ferramenta. A comparação torno-versus-fresadora explica a diferença fundamental entre esses processos.
Ferramentas axiais e radiais acessam superfícies diferentes.
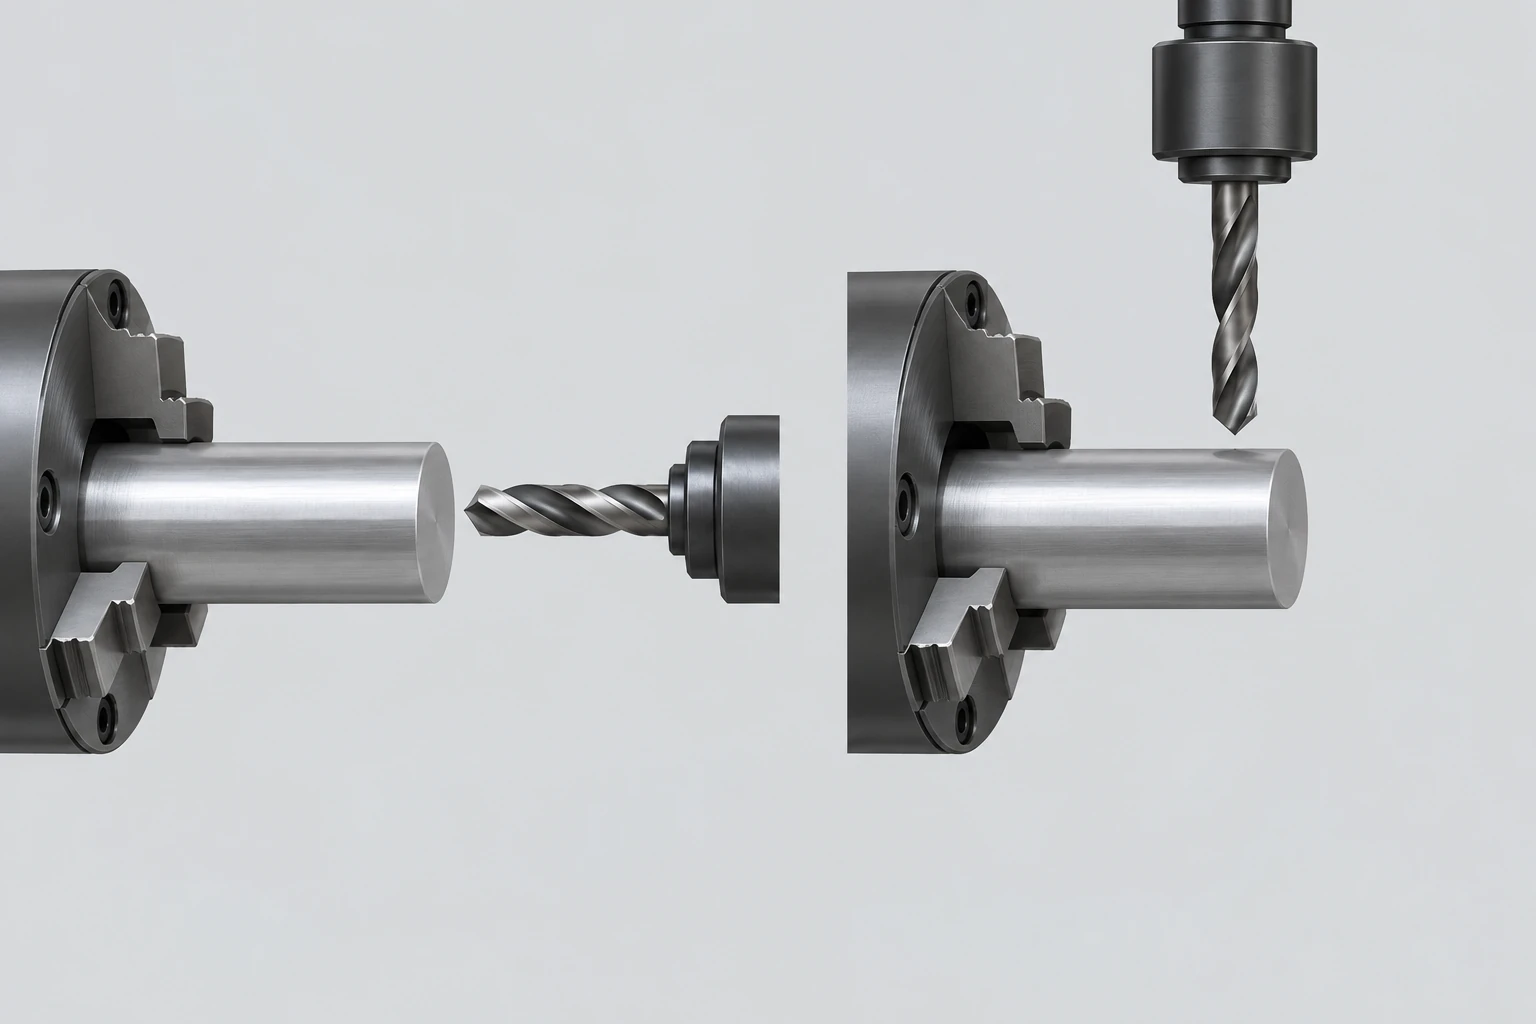
Uma ferramenta axial aponta ao longo do eixo do mandril, em direção a uma face de extremidade. Uma ferramenta radial aponta perpendicularmente a esse eixo, em direção à circunferência. Esses termos descrevem a orientação, não se o furo resultante é centrado, descentrado, cego ou passante. [1]
O controle do eixo C regula a posição angular da peça. Dois usos são relevantes:
- Indexação: mova-se para um ângulo específico, mantenha essa orientação durante o corte e, em seguida, reposicione para outra característica.
- Contornagem: coordene o movimento angular com o avanço linear enquanto executa um trajeto de corte.
Uma máquina capaz de parar em um ângulo comandado não deve ser automaticamente considerada apta a executar todos os trajetos coordenados de fresamento. O acionamento, as funções de controle e as ferramentas instaladas determinam a operação disponível.
| Característica da peça | Ferramental típico | Movimento ou acesso necessários para resolver |
|---|---|---|
| Furo transversal direcionado ao centro do eixo | Broca radial | Localização axial e posição angular indexada |
| Furo descentralizado em uma face final | Broca axial | Deslocamento radial e localização angular, ou posicionamento X–Y adequado |
| Superfície plana ao longo da parte externa de um eixo | Fresadora e porta-ferramenta adequados | Trajetória de corte, largura, suporte e orientação |
| Característica contornada em uma face final | Fresadora axial | Interpolação X–C compatível ou movimento X–Y |
A folga do porta-ferramenta, o comprimento da ferramenta e a geometria circundante podem alterar a abordagem listada na tabela.
O movimento no eixo Y e uma cabeça fresadora adicionam capacidades distintas
Um eixo Y adiciona uma direção linear transversal à linha de centro do eixo principal, perpendicular ao plano X–Z usual. Ele pode posicionar uma ferramenta para trabalho descentralizado e suportar trajetórias de fresagem que se beneficiam de movimento linear direto. Isso não implica que todo furo descentralizado exija um eixo Y.
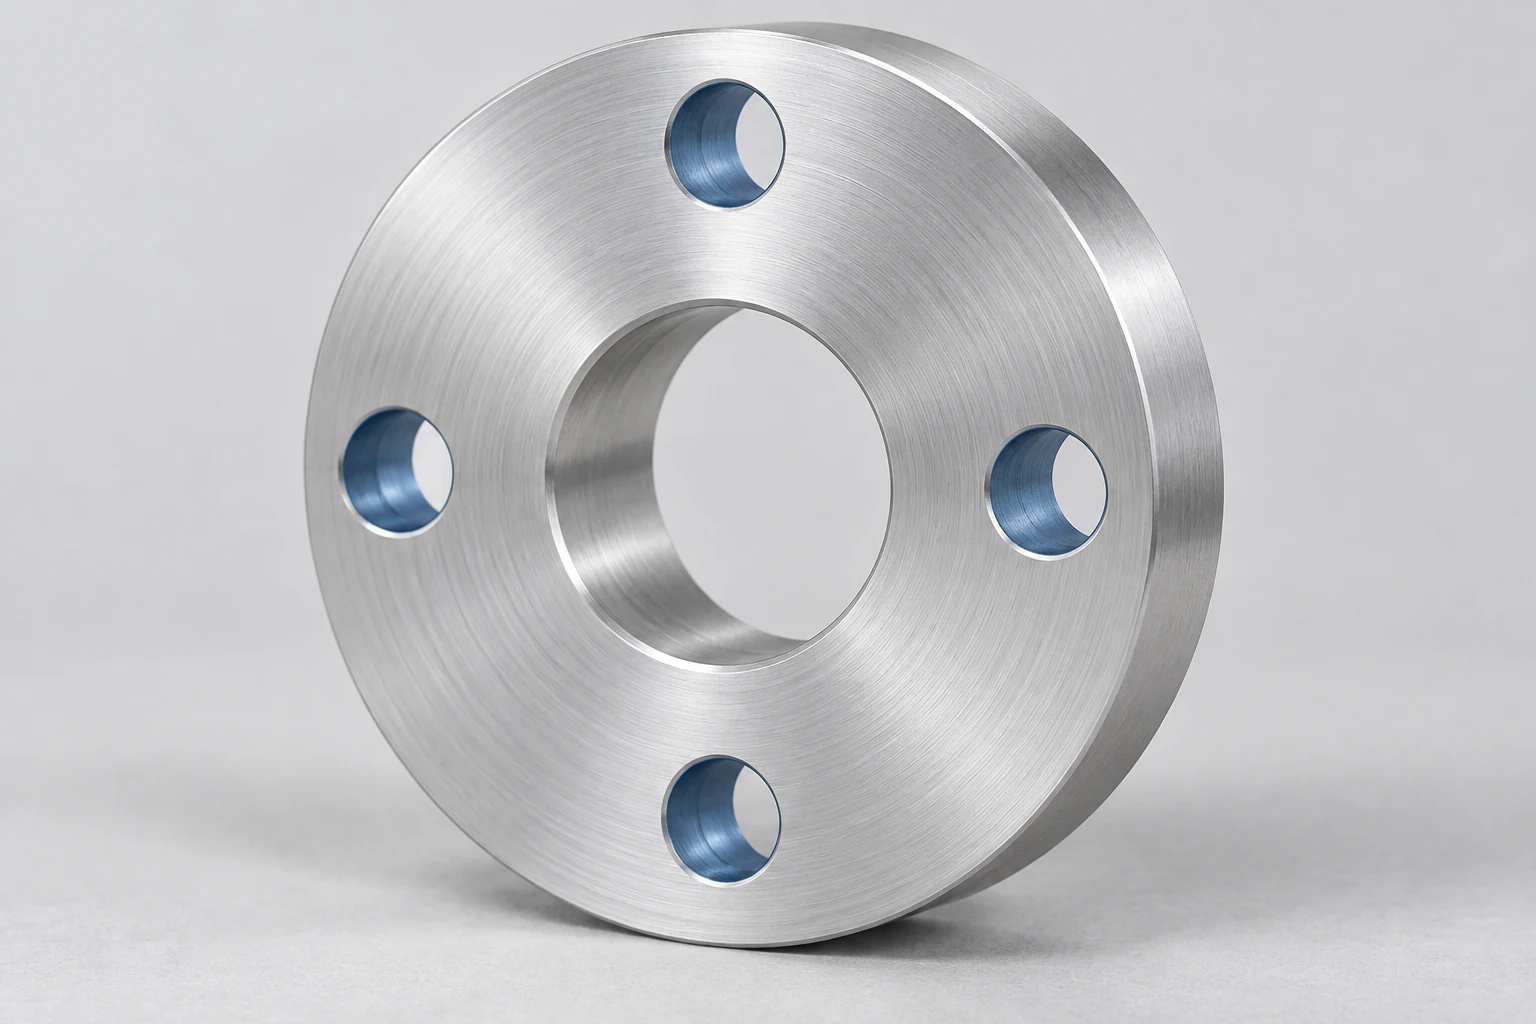
Por exemplo, uma broca axial pode ser posicionada em um raio de círculo de parafusos enquanto o eixo C indexa cada furo na posição correta, desde que a configuração o permita. Para fresamento adequado em face de extremidade, a interpolação X–C combina um deslizamento linear com a rotação da peça para gerar um percurso. O manual de treinamento do eixo Y da Haas demonstra explicitamente um exemplo de interpolação X–C que não exige um eixo Y físico. Trata-se de uma função de controle suportada, não uma promessa de que todos os contornos sejam práticos sem o eixo Y. [2]
Um torrelete que carrega porta-ferramentas acionados também difere de uma máquina com um mandril de fresamento dedicado. Algumas configurações de tornos-fresadoras incorporam uma cabeça de fresamento oscilante, um magazine de ferramentas ou sistemas adicionais de ferramentas. A família Mazak INTEGREX i-500 ilustra uma configuração com mandril de fresamento, controle do eixo B e diversas configurações de mandril/torrelete. Esses recursos pertencem à configuração específica da máquina; não são implícitos em toda descrição de “torno-fresadora”. [3]
Para uma rota proposta, identifique a direção real da ferramenta e os movimentos coordenados. O guia para o que significam as designações de eixos das máquinas explica por que um total elevado não estabelece o que uma única ferramenta pode realizar.
Uma máquina ainda pode utilizar dois pontos de fixação
As ferramentas acionadas não conseguem alcançar uma superfície embutida dentro do plato. Um eixo secundário (ou subeixo) pode receber uma peça adequada e expor sua extremidade anteriormente fixada para trabalho adicional. A transferência introduz outro ponto de fixação, mesmo quando tudo ocorre dentro de uma única máquina.
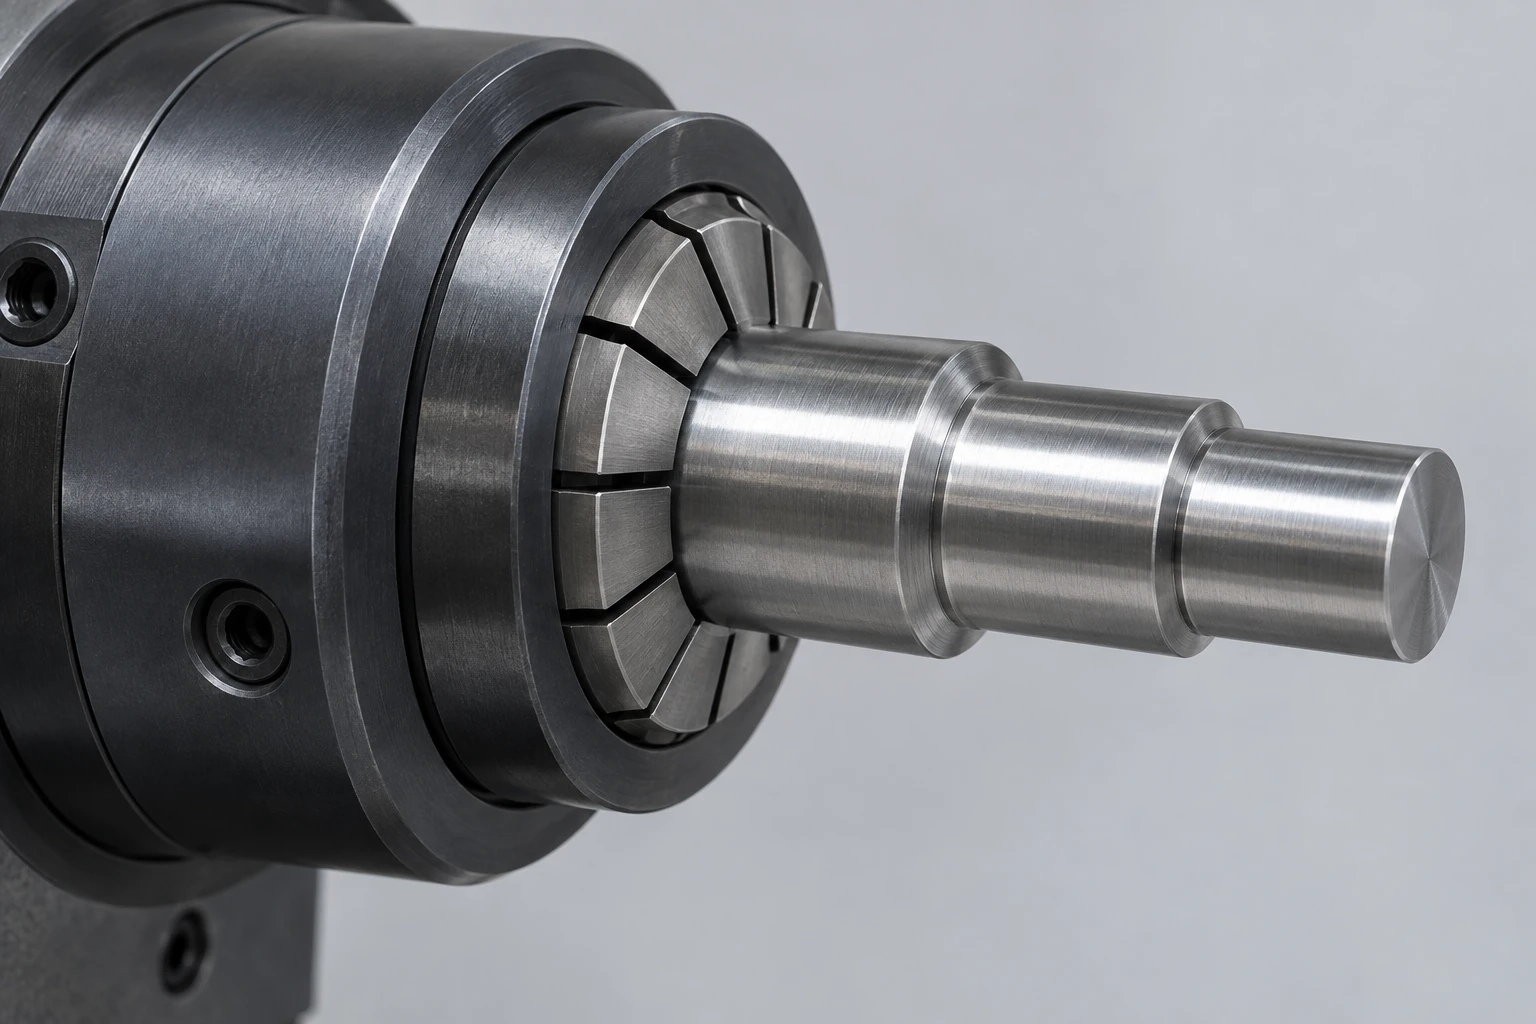
Considere um adaptador com diâmetros torneados, uma porta radial e uma face de vedação traseira. Os diâmetros expostos e a porta podem ser usinados na primeira fixação. O acabamento da face traseira exige, então, outra forma de segurar o componente. A fixação receptora deve evitar danificar superfícies acabadas, e a relação exigida entre a face traseira e o diâmetro de localização ainda precisa ser verificada.
É por isso que “completo em uma única máquina” e “completo sem re-fixação” são afirmações diferentes. Em uma CNC revisão de torneamento, identifique as características fabricadas em cada fixação e as superfícies utilizadas para sua localização. Se uma transferência não puder fornecer suporte ou acesso adequados, uma configuração separada pode continuar sendo a rota mais sensata.
Perguntas frequentes
Furar um furo centrado em um torno exige ferramenta ativa?
Não. Uma broca estacionária pode executar um furo axial centrado enquanto a peça gira. A ferramenta ativa torna-se útil em outras configurações, incluindo furação em posições específicas enquanto a peça é mantida angularmente. A simples palavra “furação” não identifica qual membro fornece a rotação de corte.
Um centro giratório é o mesmo que uma ferramenta ativa?
Não. Um contraponto giratório é um suporte rotativo para a peça, comumente utilizado no contraponto. A ferramenta viva aciona uma ferramenta de corte. Um torno equipado com um contraponto giratório não adquire, por isso mesmo, capacidade de fresamento motorizado ou de furação transversal. [4]
A ferramenta ativa pode usinar roscas?
Ferramentas motorizadas adequadas podem suportar roscamento ou fresagem de roscas quando a máquina, o porta-ferramenta, a sincronização e a trajetória da ferramenta forem compatíveis. Isso difere do torneamento convencional de rosca por ponto único. Especifique o perfil da rosca e o comprimento útil de engajamento; a rota de fabricação determina a ferramenta e o movimento.
Fontes técnicas
- Haas Automation. Manual do Operador de Torno, Controle da Nova Geração, revisão U, dezembro 2024. Seções sobre eixo C, duplo mandril e ferramenta viva.
- Haas Automation. Treinamento de Aplicações de Torno com Eixo Y, revisão D. Exemplo de interpolação X–C.
- Haas Automation. Ferramenta Viva de 4000 rpm com Torrelete de 12 Estações BMT65 e Eixo C; Mazak. INTEGREX i-500. Exemplos de configurações instaladas de ferramentas e eixos.
- Royal Products. Royal Live Centers; Sandvik Coromant. Catálogo de Furação Profunda. Suporte da peça e rotação da broca.
Sobre VETCNC
VETCNC traz uma experiência familiar em manufatura para a aquisição online de serviços de CNC. Kevin possui dez anos de experiência na indústria de CNC e trabalha com as fábricas familiares na China, além de uma rede mais ampla de parceiros. O objetivo é deixar claros os arranjos de manufatura, os requisitos técnicos e as responsabilidades antes da emissão de um pedido.
Leia a história de Kevin →


