W tym artykule
Narzędzia obrotowe pozwalają tokarce na obracanie wierteł, frezów czołowych lub innych napędzanych narzędzi, podczas gdy przedmiot obrabiany pozostaje w uchwycie. Dzięki odpowiedniemu pozycjonowaniu wrzeciona i ruchowi osiowemu umożliwia to wykonywanie otworów, płaszczyzn i rowków na elemencie tokarskim. Obróbka łączonej tokarkowo-frezarskiej łączy toczenie i frezowanie w jednej maszynie, ale sama nazwa nie opisuje dostępu do narzędzi ani możliwości frezowania.
Kluczem jest oddzielenie trzech elementów: kierunku, w którym wskazuje narzędzie; ruchu pozycjonującego je na danym elemencie; oraz powierzchni dostępnych do chwytu przedmiotu obrabianego.
Obrót tnący może przenosić się z przedmiotu obrabianego na narzędzie.
W zwykłym toczeniu przedmiot obrabiany obraca się, a narzędzie skrawające posuwa się wzdłuż żądanego profilu. W typowej operacji wiercenia z narzędziem obrotowym narzędzie obraca się, podczas gdy przedmiot obrabiany jest pozycjonowany i utrzymywany pod wybranym kątem. Podczas niektórych ścieżek frezowania kontrolowany obrót przedmiotu obrabianego staje się częścią ruchu posuwu.
Napęd narzędzi obrotowych nie zastępuje więc pozycjonowania wrzeciona. Zapewnia on jedynie obrót narzędzia; maszyna nadal musi dysponować odpowiednią metodą lokalizacji i przemieszczania przedmiotu obrabianego względem tego narzędzia. porównanie tokarki i frezarki wyjaśnia podstawową różnicę procesową.
Narzędzia osiowe i promieniowe zbliżają się do różnych powierzchni.
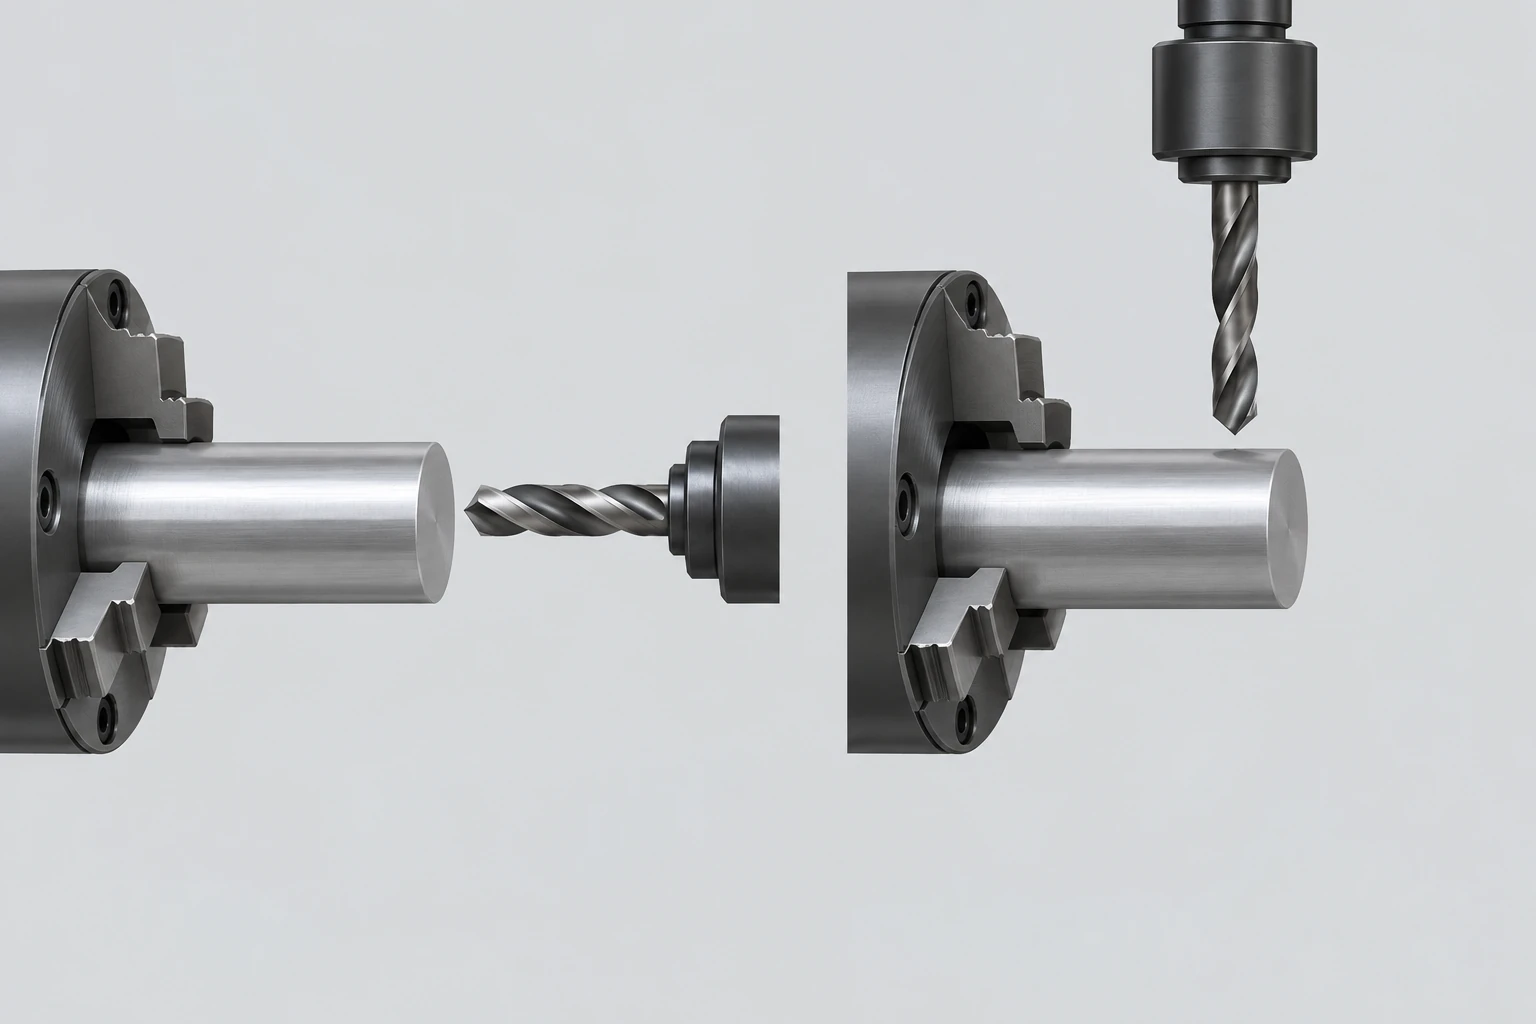
Narzędzie osiowe jest skierowane wzdłuż osi wrzeciona, ku powierzchni czołowej. Narzędzie promieniowe jest skierowane prostopadle do tej osi, ku obwodowi. Te terminy opisują orientację narzędzia, a nie to, czy powstały otwór jest współśrodkowy, przesunięty, ślepy czy przebijający. [1]
Sterowanie osią C określa kątową pozycję przedmiotu obrabianego. Istotne są dwa zastosowania:
- Indeksowanie: przesunięcie do określonego kąta, utrzymanie tej orientacji podczas cięcia, a następnie ponowne pozycjonowanie dla kolejnego elementu.
- Frezowanie konturowe: współdziałanie ruchu kątowego z liniowym posuwem podczas skrawania ścieżki.
Maszyna zdolna do zatrzymania się przy zadanej wartości kątowej nie powinna automatycznie być uznawana za wspierającą każdą współdziałającą ścieżkę frezowania. Dostępne operacje zależą od napędu, funkcji sterowania oraz zainstalowanych narzędzi.
| Cecha części | Typowe wyposażenie | Ruch lub dostęp do rozwiązania |
|---|---|---|
| Otwór poprzeczny skierowany ku środkowi wału | Wiertło promieniowe | Położenie osiowe i indeksowane położenie kątowe |
| Otwór przesunięty względem środka powierzchni czołowej | Wiertło osiowe | Przesunięcie radialne i położenie kątowe lub odpowiednie pozycjonowanie w płaszczyźnie X–Y |
| Płaska powierzchnia na zewnętrznej stronie wału | Odpowiedni frez i uchwyt frezu | Ścieżka skrawania, szerokość, podparcie i orientacja |
| Element o konturowanej geometrii na powierzchni czołowej | Frez osiowy | Zgodna interpolacja X–C lub ruch X–Y |
Wolna przestrzeń w uchwycie, długość narzędzia oraz geometria otaczająca mogą zmienić sposób podejścia podany w tabeli.
Ruch osi Y oraz głowica frezująca dodają różne możliwości obróbkowe
Oś Y dodaje kierunek liniowy prostopadły do osi wrzeciona i leżący poza standardową płaszczyzną X–Z. Pozwala ona na pozycjonowanie narzędzia do obróbki przesuniętej względem osi oraz wspiera ścieżki frezowania korzystające z bezpośredniego ruchu liniowego. Nie wynika z tego jednak, że każdy otwór przesunięty względem osi wymaga obecności osi Y.
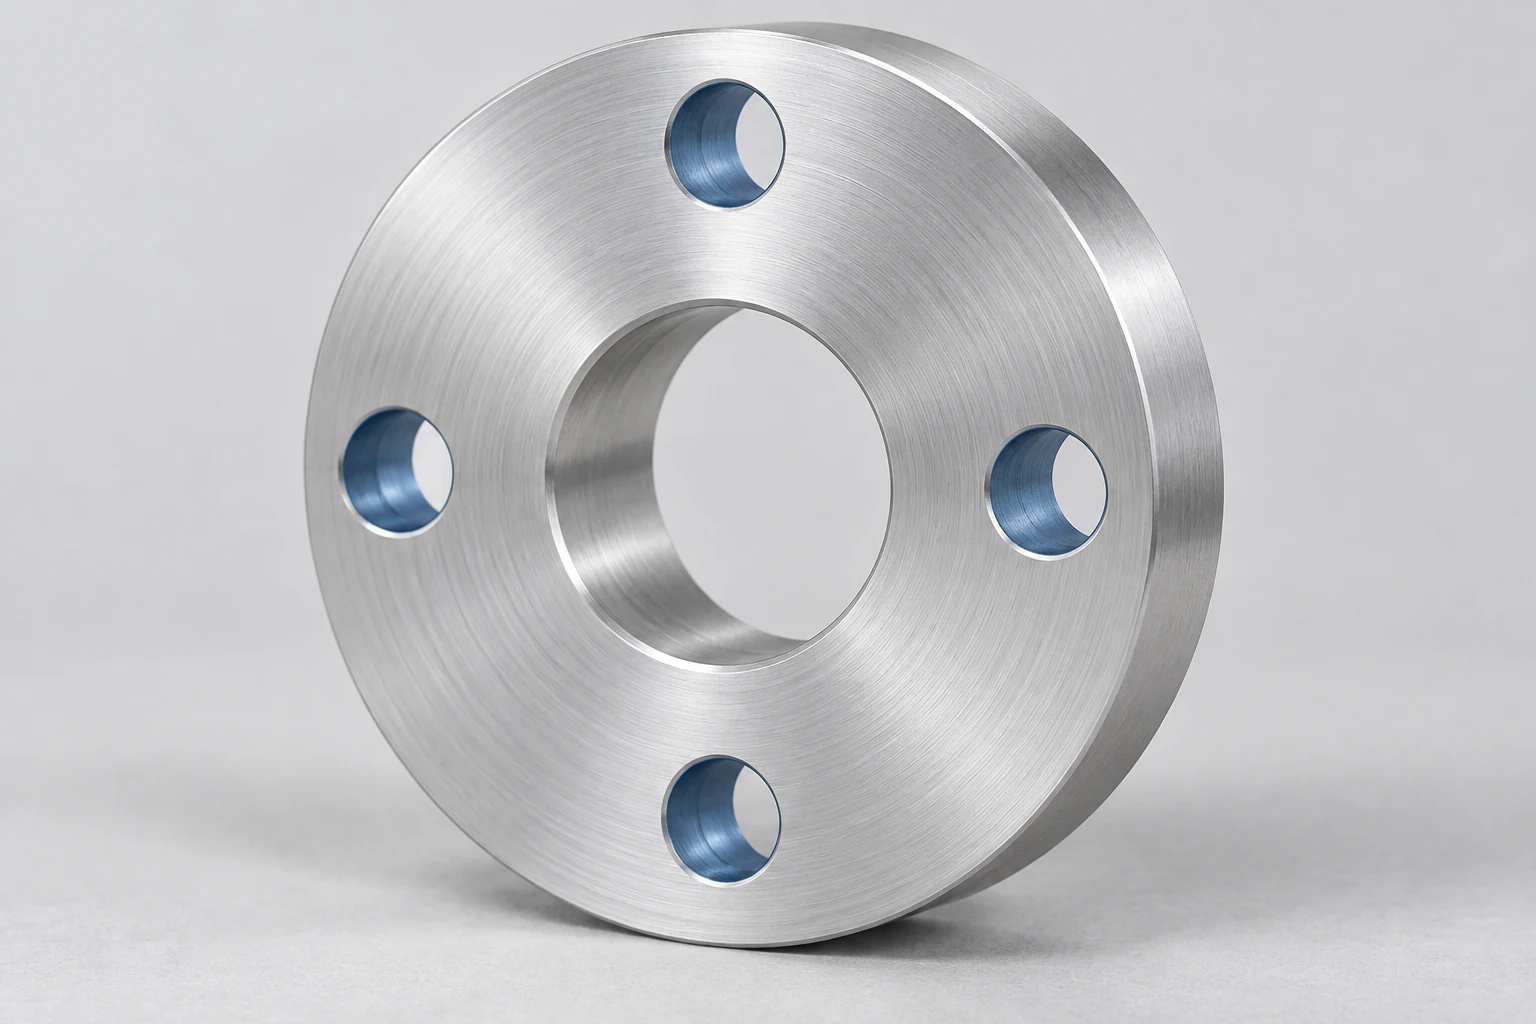
Na przykład wiertło osiowe może być umieszczone na promieniu okręgu śrubowego, podczas gdy oś C indeksuje każdy otwór do odpowiedniej pozycji — o ile konfiguracja maszyny na to pozwala. Do odpowiedniego frezowania powierzchni czołowej z wykorzystaniem interpolacji X–C łączy się liniowy ruch posuwu z obrotem przedmiotu obrabianego, generując odpowiednią ścieżkę narzędzia. Podręcznik szkoleniowy Haasa dotyczący osi Y zawiera wyraźny przykład interpolacji X–C, który nie wymaga fizycznej osi Y. Jest to obsługiwana funkcja sterowania, a nie zapewnienie, że każdy kontur można realizować praktycznie bez osi Y. [2]
Tureta wyposażona w napędzane uchwyty różni się od maszyny z dedykowanym wrzecionem frezarskim. Niektóre konfiguracje tokarko-frezarek dodatkowo wyposażone są w obrotową głowicę frezarską, magazyn narzędzi lub dodatkowe systemy narzędziowe. Rodzina maszyn Mazak INTEGREX i-500 ilustruje układ z wrzecionem frezarskim, sterowaniem osią B oraz kilkoma możliwymi konfiguracjami wrzecion i turet. Te cechy należą do konkretnej, określonej konfiguracji maszyny i nie wynikają automatycznie z ogólnego określenia „tokarko-frezarka”. [3]
Dla zaproponowanej trasy należy określić rzeczywisty kierunek narzędzia oraz zsynchronizowane ruchy. Przewodnik po znaczeniu osi maszyn wyjaśnia, dlaczego duża całkowita liczba osi nie określa możliwości pojedynczego frezu.
Jedna maszyna może nadal wykorzystywać dwa chwyty
Aktywne narzędzia (live tooling) nie mogą dotrzeć do powierzchni ukrytej wewnątrz imaka. Dodatkowy wrzeciono (subspindle) może przyjąć odpowiedni detal i odsłonić jego wcześniej chwycony koniec do dalszej obróbki. Przeniesienie wprowadza kolejny chwyt, nawet jeśli cała operacja odbywa się w obrębie jednej maszyny.
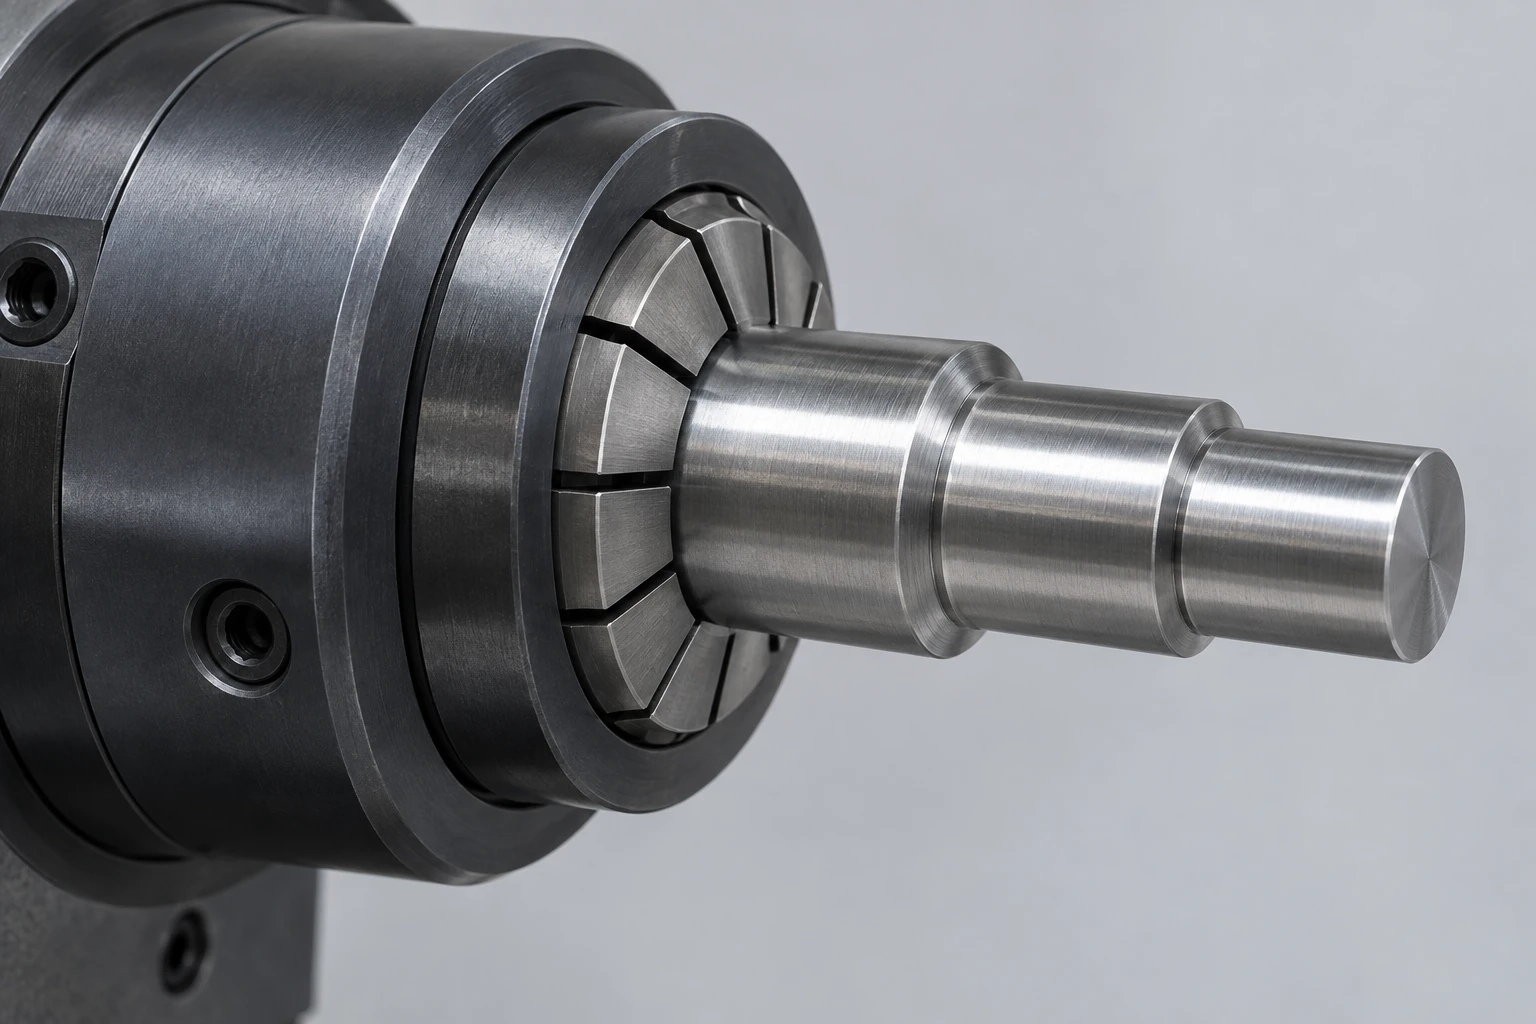
Rozważ adapter z toczeniem średnic, radialnym otworem i tylną powierzchnią uszczelniającą. Widoczne średnice i otwór mogą zostać wykonane w pierwszym uchwycie. Wykończenie tylnej powierzchni wymaga wówczas innego sposobu zamocowania elementu. Uchwyt odbiorczy musi unikać uszkodzenia wykończonych powierzchni, a wymagana zależność geometryczna między tylną powierzchnią a średnicą lokalizacyjną nadal wymaga weryfikacji.
Dlatego stwierdzenia „kompletna obróbka na jednej maszynie” i „kompletna obróbka bez ponownego zamocowania” mają odmienne znaczenie. W CNC przeglądzie toczenia należy zidentyfikować cechy wykonane w każdym uchwycie oraz powierzchnie użyte do ich lokalizacji. Jeśli transfer nie zapewnia wystarczającego podparcia lub dostępu, osobne ustawienie może pozostać rozsądną drogą postępowania.
Najczęściej zadawane pytania
Czy wiercenie centralnego otworu na tokarce wymaga narzędzi obrotowych (live tooling)?
Nie. Stałe wiertło może wykonać centralny otwór osiowy podczas obrotu przedmiotu obrabianego. Narzędzia obrotowe stają się przydatne w innych układach, np. przy wierceniu w wybranych położeniach przy kątowym zamocowaniu części. Samo słowo „wiercenie” nie określa, który element zapewnia obroty tnące.
Czy wirujący centrum (live center) to to samo co narzędzie obrotowe (live tool)?
Nie. Żywy konik to wirujący element wspierający przedmiot obrabiany, zwykle stosowany w koniku. Żywe narzędzia napędzają narzędzie skrawające. Tokarka wyposażona w żywy konik nie uzyskuje w ten sposób możliwości napędzanego frezowania ani wiercenia poprzecznego. [4]
Czy narzędzia obrotowe mogą wykonywać gwinty?
Odpowiednie napędzane narzędzia mogą wspierać gwintowanie lub frezowanie gwintów, o ile maszyna, uchwyt, synchronizacja i ścieżka narzędzia są kompatybilne. Różni się to od zwykłego toczenia gwintu jednopunktowego. Należy określić kształt gwintu oraz użyteczną długość zarysu; droga technologiczna określa rodzaj narzędzia i ruchu.
Źródła techniczne
- Haas Automation. Podręcznik operatora tokarki, kontrola nowej generacji, wydanie U, grudzień 2024. Rozdziały dotyczące osi C, podwójnego wrzeciona oraz żywej technologii obróbkowej.
- Haas Automation. Szkolenie z zastosowań tokarek z osią Y, wydanie D. Przykład interpolacji X–C.
- Haas Automation. 4000-rpm obróbka z narzędziami obrotowymi z 12-pozycyjną głowicą BMT65 i osią C; Mazak. INTEGREX i-500. Przykłady zainstalowanych konfiguracji narzędzi i osi.
- Royal Products. Royal Live Centers; Sandvik Coromant. Katalog do wiercenia głębokich otworów. Podparcie przedmiotu obrabianego i obroty wiertła.
O firmie VETCNC
VETCNC łączy rodzinne doświadczenie w zakresie produkcji z onlineowym sourcingiem usług CNC. Kevin ma dziesięcioletnie doświadczenie w branży CNC i współpracuje z fabrykami rodzinnymi w Chinach oraz szerszą siecią partnerów. Celem jest jasne określenie warunków realizacji zamówienia, wymagań technicznych i odpowiedzialności przed złożeniem zamówienia.
Przeczytaj historię Kevina →


