W tym artykule
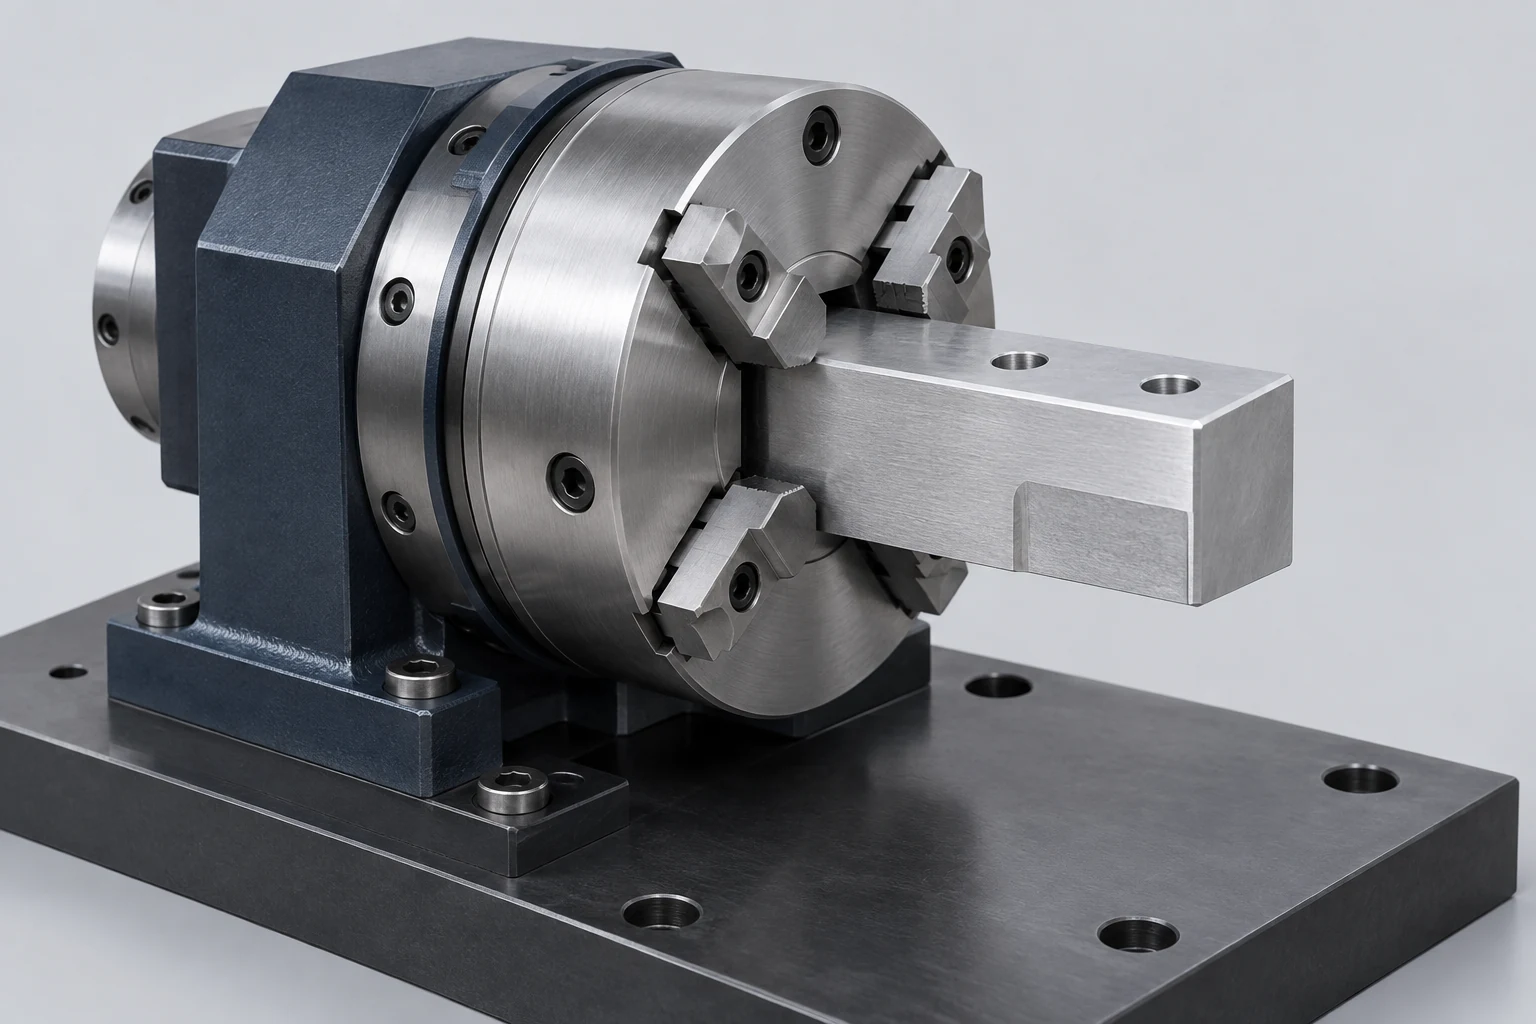
Ustawienie na czwartą oś wymaga więcej niż bezpiecznego uchwytu. Wymaga znanej osi symetrii, położenia osiowego oraz – gdy nowe cechy muszą być wyrównane względem istniejącej geometrii – znanej orientacji kątowej. Układ uchwytny musi zachować te odniesienia, pozostawiając jednocześnie wystarczającą przestrzeń na frezowanie, obrót i ewentualne podparcie końca detalu.
Zacznij od powierzchni, które lokalizują gotową część w jej zespole montażowym. Następnie określ, które z nich mogą również służyć do lokalizacji operacji obróbkowych, które mogą przyjmować kontakt, a które muszą pozostać dostępne. porównanie obróbki trzy-, cztero- i pięcioosiowej wyjaśnia dostępne ruchy; w tym przypadku zadaniem jest uczynienie pojedynczej konfiguracji obrotowej użyteczną.
Zlokalizuj oś symetrii, długość i kąt początkowy
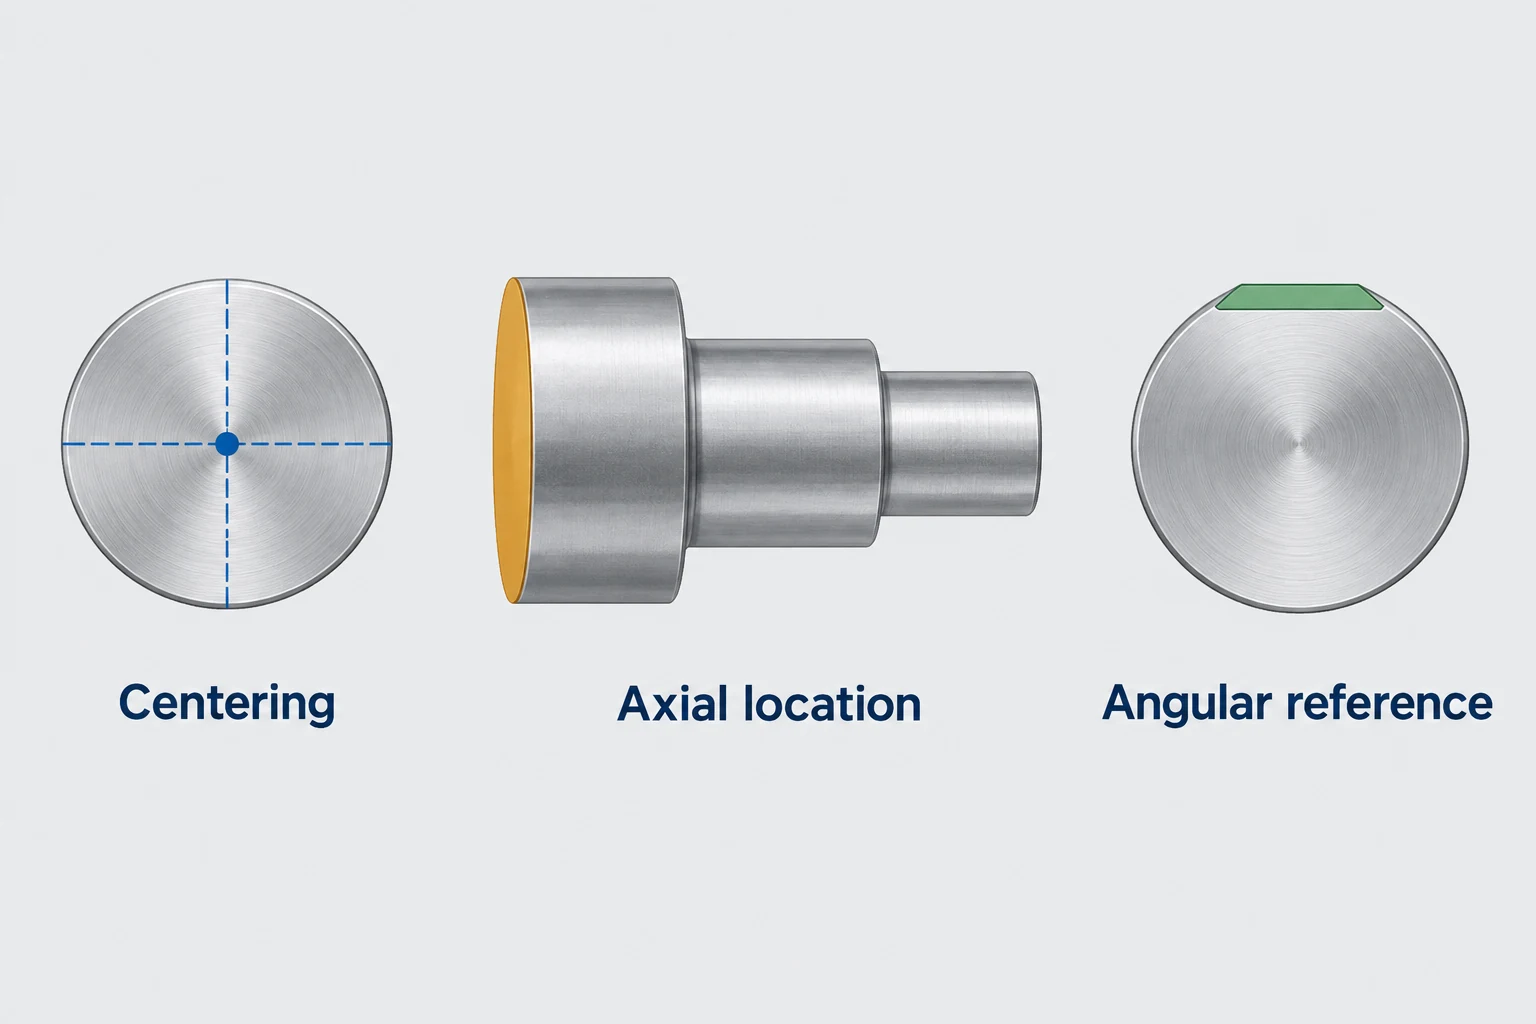
Rozważ wałek, który posiada już powierzchnię osadzenia łożyska, stopkę i płaszczyznę czołową, a teraz wymaga otworów promieniowych. Trzy osobne pytania dotyczące lokalizacji określają, jak te otwory mają się do istniejących cech:
- Centrowanie promieniowe: która powierzchnia cylindryczna lub inne odniesienie umieszcza wymaganą oś części na osi obrotu? Chwyt zewnętrznej średnicy nie gwarantuje, że inny funkcjonalny otwór lub powierzchnia osadzenia łożyska jest współosiowy z nią.
- Lokalizacja wzdłużna: która powierzchnia czołowa lub stopka opiera się o ogranicznik? Zmienna głębokość wkładania przesuwa układ otworów wzdłuż wałka, nawet jeśli część jest poprawnie scentrowana.
- Orientacja kątowa: która płaszczyzna, wpust, otwór lub element lokalizujący przyrządu ustala kąt początkowy? Często określa się to mianem „clocking”. Sam tylko okrągły chwyt nie identyfikuje kątowego położenia istniejącej płaszczyzny.
Elementy lokalizujące ustalają zamierzone położenie; zaciski utrzymują część w tym położeniu i przeciwstawiają się obciążeniom obróbkowym. Zasady lokalizacji i zaciskania firmy Carr Lane Locating & Clamping Principles traktują te funkcje jako oddzielne. [1]
Surowiec o symetrii obrotowej może nie wymagać określonego kąta początkowego dla pierwszej cechy. Gdy jednak kolejna cecha musi być zsynchronizowana z tą pierwszą, relacja kątowa staje się istotna. Ustawienie wyświetlacza obrotowego na zero nie rozwiązuje problemu nieznanej orientacji części.
Wybierz uchwyt na podstawie dostępnych odniesień
Uchwyt samocentrujący, tuleja zaciskowa i dedykowana oprawka rozwiązują różne problemy związane z powierzchnią styku. Porównaj je z rzeczywistymi cechami lokalizacyjnymi i obciążeniami tnącymi, zamiast przypisywać którekolwiek z nich uniwersalną przewagę pod względem dokładności.
| Metoda uchwytu | Przydatna początkowa geometria | Lokalizacja wciąż do ustalenia | Dostęp wykorzystany |
|---|---|---|---|
| Uchwyt samocentrujący z odpowiednimi szczękami | Walcowa powierzchnia chwytna, przygotowany wałek lub profil, który mogą zacisnąć wybrane szczęki | Wyrównanie szczęk do wymaganego układu osi; ogranicznik osiowy; synchronizacja istniejących cech geometrycznych | Długość chwytna oraz przestrzeń wokół końców szczęk |
| Tuleja zaciskowa dopasowana do surowca | Zgodny okrągły lub specjalnie ukształtowany odcinek chwytny mieszczący się w zakresie wymiarowym określonym dla tulei zaciskowej | Stabilne osadzenie na odpowiednim ograniczniku; odniesienie kątowe tam, gdzie jest to wymagane | Zamknięty odcinek chwytny oraz luz przy sąsiadującym stopniu |
| Dedykowana oprawka obrotowa | Nieregularna część z użytkowymi otworami, elementami montażowymi lub powierzchniami lokalizacyjnymi | Zdefiniowane punkty styku powiązane z odniesieniami rysunkowymi; zapewnienie stabilności przeciwko obciążeniom tnącym | Przestrzeń zajmowana przez korpus oprawki, elementy lokalizacyjne i zaciski |
Instrukcje obsługi ręcznej czwartej osi firmy Tormach opisują układy z uchwytem samocentrującym, tuleją zaciskową oraz płytką oprawkową; każdy z nich zależy od kompatybilnego interfejsu mocowania i lokalizacji. [7]
Zamknięcie tulei zaciskowej może wpływać na osadzenie wzdłużne. Instrukcja firmy Royal Products dotycząca tulei zaciskowych i uchwytów z wykorzystaniem CNC ilustruje różnicę między konstrukcjami typu pullback a rozwiązaniami zaprojektowanymi tak, aby zachować położenie wzdłużne podczas zamknięcia. Sprawdź, jak wybrany mechanizm lokalizuje detal i jak współdziała z jego ogranicznikiem. Wskazówki firmy SCHUNK dotyczące miękkich szczęk górnych wiążą również frezowanie szczęk z wymaganą średnicą chwytną. [2] [6]
Dedykowana oprawka może wykorzystywać funkcjonalne odniesienia bardziej przydatne niż zewnętrzny kształt surowca. Może ona także stać się największym obracającym się elementem w układzie montażowym; uwzględnij oprawkę w analizie luzów.
Wsparcie wystającej długości bez utraty niezbędnego dostępu
Długi wystający odcinek może wymagać dodatkowego wsparcia poza uchwytem. Jedną z opcji jest stosowanie tylnego uchwytu (centra), gdy detal posiada odpowiedni otwór centrujący, a układ montażowy umożliwia kontakt z tym końcem. Centrum musi być współosiowe z osią obrotu; dodanie wsparcia nie koryguje błędnie zlokalizowanego chwytu.
Instrukcje firmy Haas dotyczące tylnego uchwytu traktują wyrównanie i siłę docisku jako wymagania montażowe. Ich limity ciśnienia i wysunięcia dotyczą określonego sprzętu. Samo długość detalu nie wystarcza do wyboru uniwersalnej siły docisku tylnego uchwytu ani maksymalnej długości niepodpartego odcinka. [3]
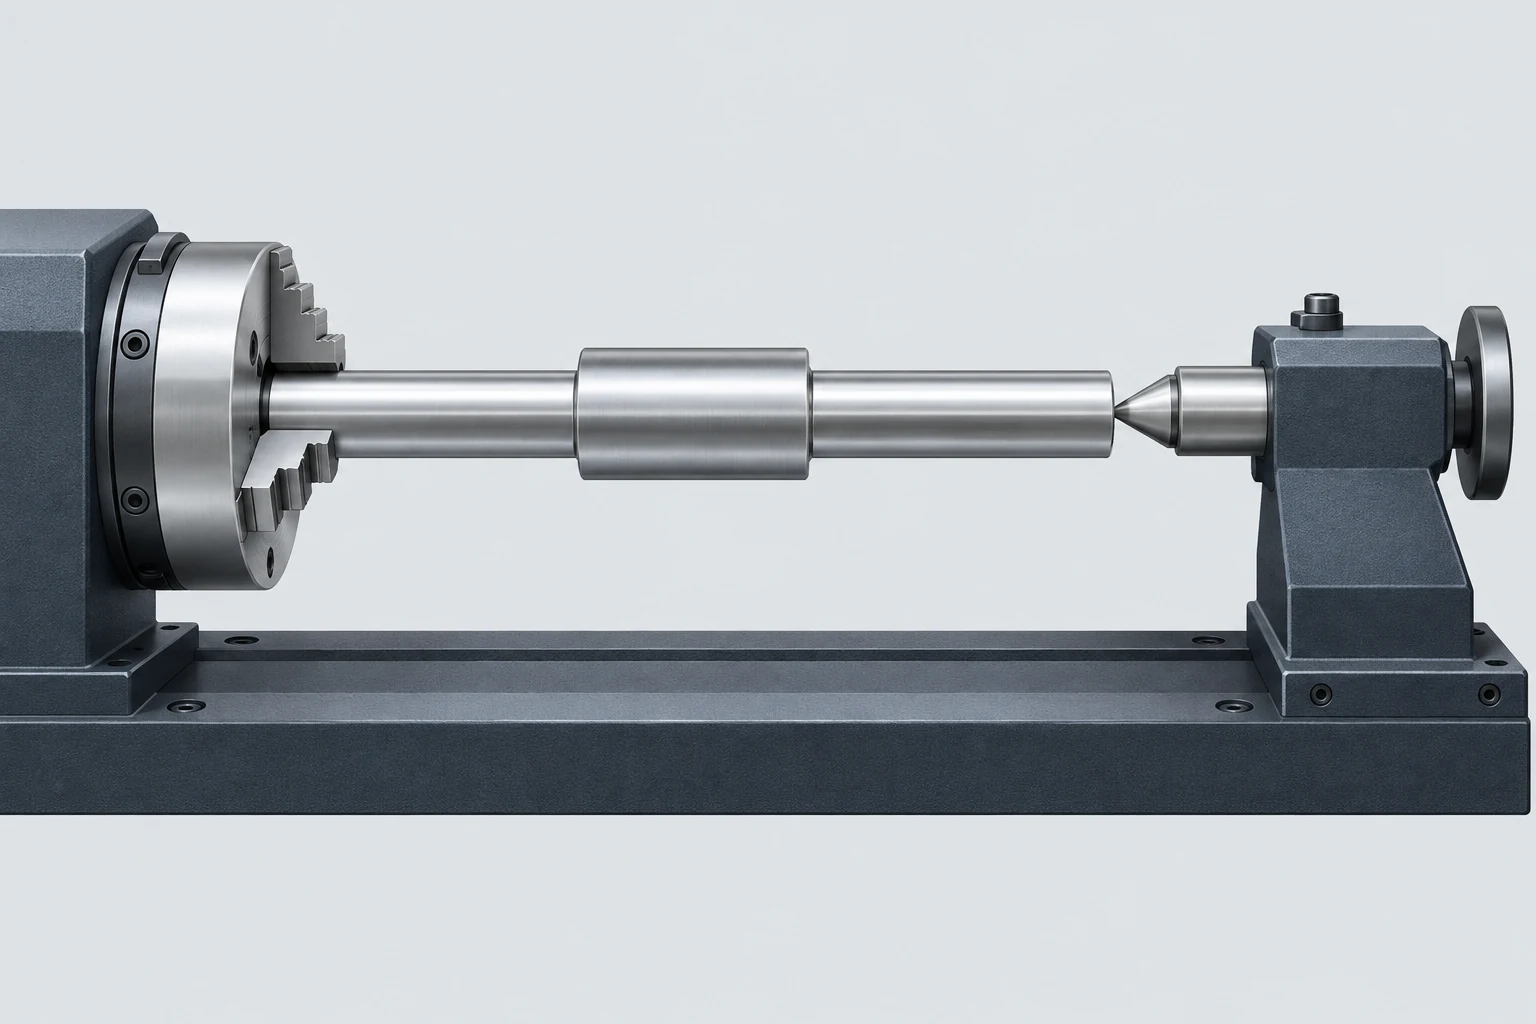
Zachowaj tę zajętą przestrzeń w planie cech. Otwór końcowy wzdłużny, czoło wymagające wykańczania lub powierzchnia, która nie może przyjąć otworu centrującego, mogą wymagać innego układu podparcia lub późniejszej operacji. Przesunięcie suportu tylnego zmienia także podparcie podczas tej operacji.
Jeśli frezowanie pozostawia cienką szyjkę lub ściankę pomiędzy podporami, przeanalizuj również pozostałą strukturę oraz pierwotny półfabrykat. Przewodnik po materiałach i projektowaniu części łączy sztywność ścianki oraz sposób zaciskania z warunkami, w jakich sprawdzane są końcowe wymiary.
Sprawdź narożniki przez cały zakres obrotu.
Prostokątny przekrój może swobodnie leżeć na stole, nie dotykając go, ale uderzać w stół podczas toczenia. Jego narożniki poruszają się dalej od osi obrotu niż środek boku. Dla prostokąta wyśrodkowanego wykonującego pełny obrót średnica zakreślonego obszaru równa się jego przekątnej, a nie szerokości ani wysokości.
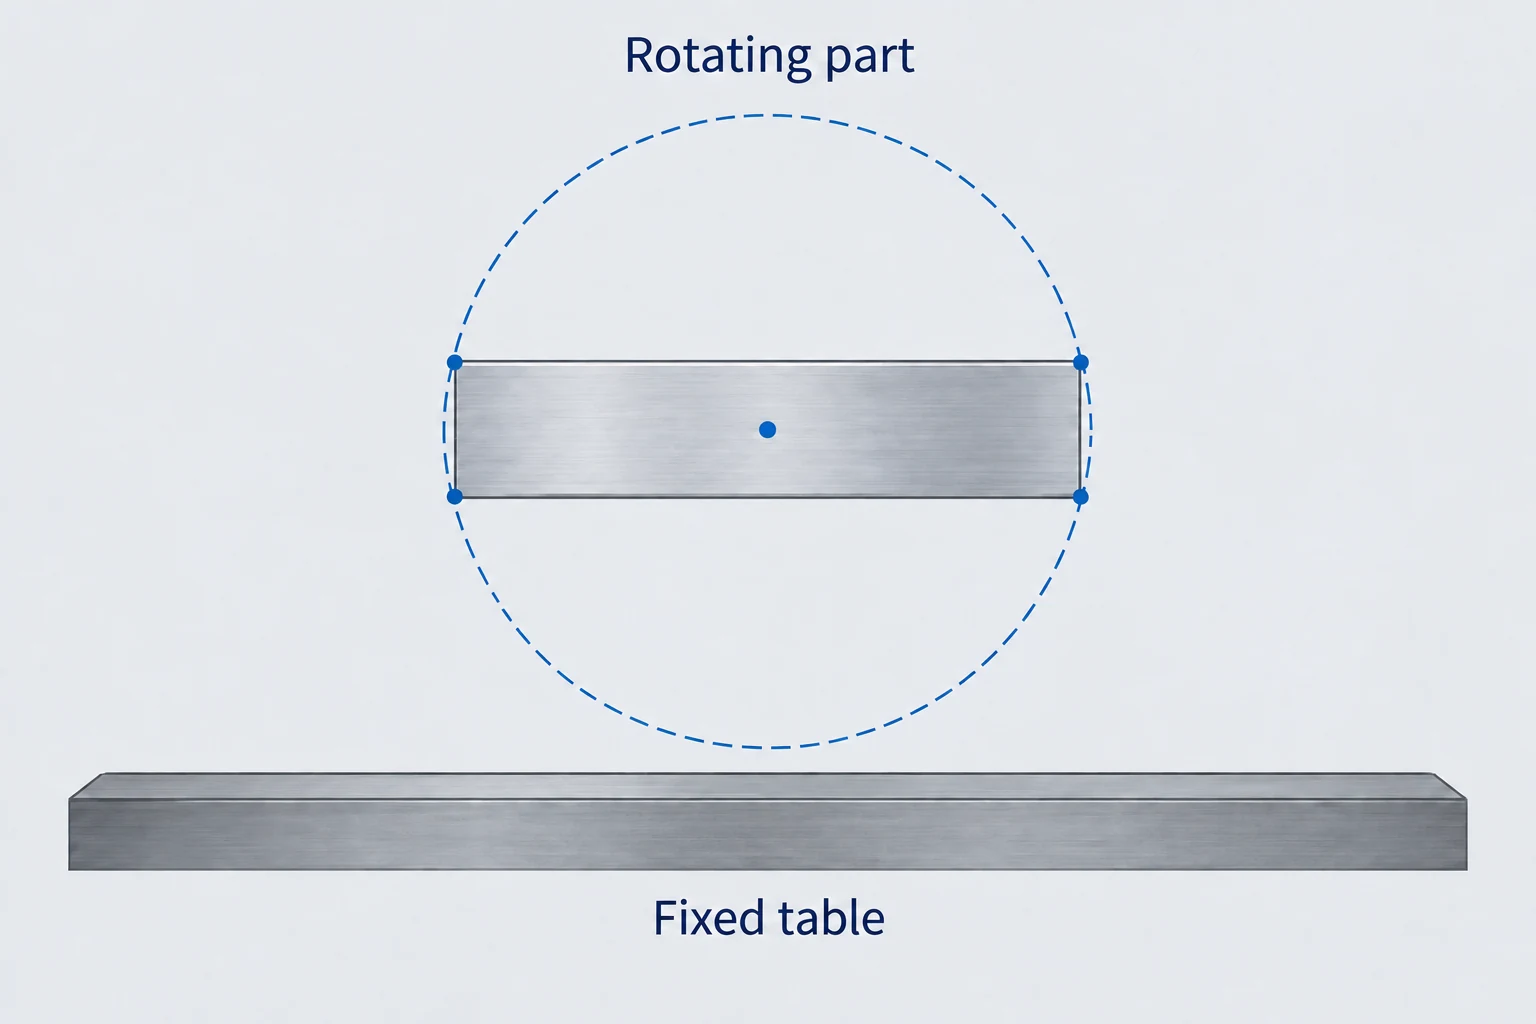
Użyj rzeczywistego zakresu obrotu i uwzględnij półfabrykat przed usunięciem materiału. Następnie dodaj wszystko, co obraca się razem z nim: wystające szczęki, śruby zaciskowe, płyty uchwytu oraz wszelkie montowanie mimośrodowe. Sprawdź trasę pomiędzy pozycjami indeksowanymi oraz pozycje, w których odbywa się cięcie. Wskazówki firmy Haas dotyczące obrotowego uchwytu pracy wyraźnie wymagają całkowicie osadzonego urządzenia uchwytowego oraz obrotu bez kolizji. [4]
Narzędzie i uchwyt tworzą osobny ruchomy obszar. Model weryfikacyjny powinien odzwierciedlać istotne ruchy maszyny, aktualny stan półfabrykatu oraz geometrię uchwytu. Autodesk rozróżnia symulację z wykorzystaniem modelu maszyny i jej kinematyki od symulacji narzędzia i półfabrykatu; samo obejrzenie animacji nie jest wynikiem sprawdzenia kolizji. [5]
Zdefiniuj strefy styku przed wykańczaniem powierzchni wałków.
W przypadku wału stopniowego trzy strefy styku wymagają osobnych decyzji. [1]
- Dodatkowa strefa zacisku (zużywalna): Może przyjmować wgniecenia szczęk, jeśli oznaczony materiał zostanie usunięty później.
- Opracowany wałek łożyskowy: Musi być zachowana jego określona wielkość i stan powierzchni.
- Plecy użyte jako ogranicznik osiowy: Muszą one zapewniać powtarzalne osadzenie; wiór lub uszkodzenie powierzchni kontaktowej w postaci wypukłości może zakłócać zarówno osadzenie, jak i końcowy styk.
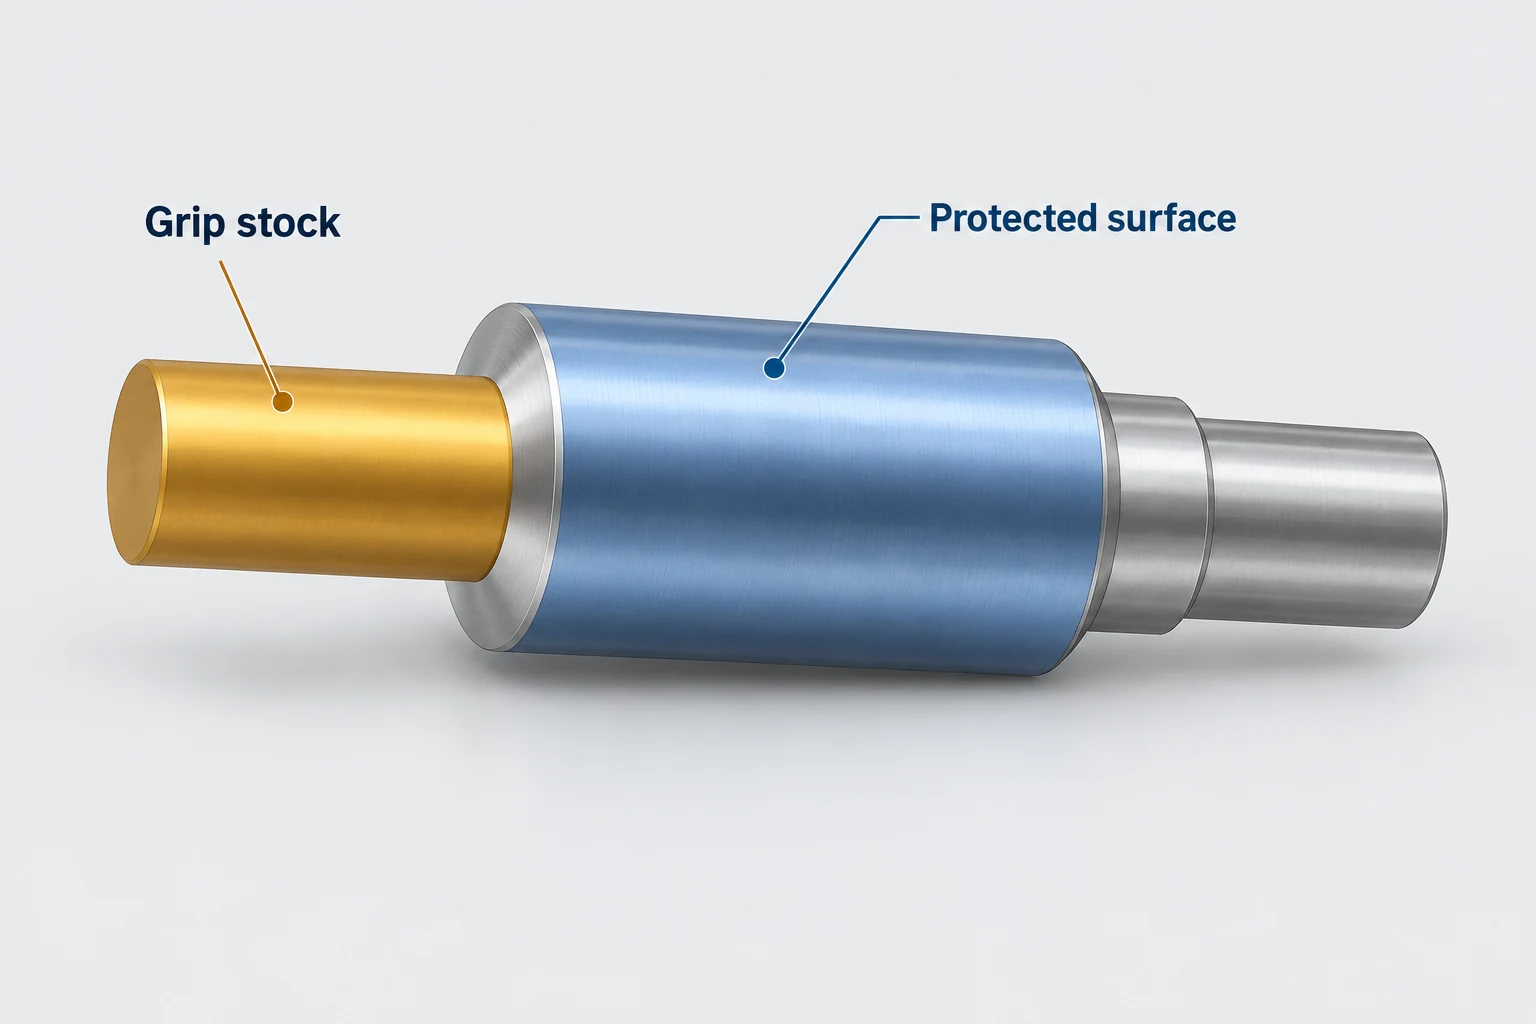
Płaszczyzna orientacyjna („clocking flat”) stanowi kolejny punkt kontaktu, nawet jeśli przenosi niewielkie obciążenie dociskowe. Należy zdecydować, czy jej element lokalizujący może stykać się z końcową powierzchnią, czy też konieczny jest dodatkowy element pośredni. W oznaczeniu „dozwolone ślady docisku” należy jednoznacznie określić dopuszczalny obszar oraz warunki akceptacji — nie oznacza to automatycznej zgody na uszkodzenie każdej powierzchni objętej chwytem.
Gdy na dostępnej powierzchni chwytu nie są dozwolone żadne ślady kontaktu, należy przeanalizować geometrię kontaktu, obciążenie, czystość oraz kolejność operacji wykończeniowych. Zastąpienie klasycznych szczęk miękkimi szczękami nie gwarantuje przyjęcia wyniku jako dopuszczalnego. Jeśli przedłużenie chwytu zostanie usunięte w późniejszym ustawieniu, należy zachować użyteczne odniesienie osiowe i kątowe dla wszelkich pozostałych cech geometrycznych.
Oś symetrii, ogranicznik osiowy oraz wymagana odniesieniowa pozycja zegarowa wiążą ustawienie frezowania na czwartą oś CNC z planem cech detalu. Sprawdź, czy te odniesienia pozostają nadal użyteczne po obrocie, usuwaniu materiału oraz ewentualnym demontażu przedłużki uchwytu.
Często zadawane pytania dotyczące uchwytnictwa na czwartą oś
Czy samocentrujący się trzpień ustala początkowy kąt ustawienia części?
Nie. Centrowanie zgodnego zewnętrznie profilu oraz orientacja („clocking”) istniejącej cechy to zadania odmienne. Okrągła część z płaszczyzną orientacyjną lub wpustem wymaga odniesienia kątowego, gdy nowe cechy muszą być względem niego zorientowane.
Czy oprawka typu collet zawsze zapewnia większą dokładność niż trzpień?
Nie istnieje uniwersalna hierarchia określająca końcowy wynik. Istotne są geometria chwytu, powierzchnie lokalizujące, stan uchwytu, współosiowość, obciążenia oraz sposób osadzenia. Należy porównać zaproponowane ustawienie z wymaganymi zależnościami geometrycznymi danej części.
Czy każda długa część wymaga podparcia tylnego (tailstock)?
Nie ma jednej reguły opartej wyłącznie na długości. Wymagania dotyczące podparcia określane są przez sztywność przekroju, długość wystającej części, obciążenia skrawające oraz dostępną geometrię powierzchni kontaktowych. Podparcie tylne to jedna z możliwych opcji, a jego powierzchnia kontaktowa musi być zgodna z cechami końcowymi na końcu części.
Czy wszystkie ślady docisku mogą pozostać na gotowej części?
Tylko tam, gdzie uzgodnione wymagania to pozwalają. Należy rozróżnić materiał dodatkowy na chwyt od gotowych wałków łożyskowych, pleców lokalizujących, powierzchni uszczelniających oraz stref widoczności. Nawet wizualnie mały ślad może być niedopuszczalny na funkcjonalnym elemencie styku.
Źródła techniczne
- Carr Lane Manufacturing. Zasady lokalizacji i zaciskania & do projektowania jigu & i uchwytu. Funkcje lokalizacji, podparcia, styku oraz odkształcenia detalu.
- Royal Products. Royal CNC Tocznice z oprawkami zaciskowymi. Uchwyt kształtów, dopasowanie oprawek oraz układy z przesuwem wstecznym w porównaniu do układów o stałej długości.
- Haas Automation. Obracający się uchwyt / tylny uchwyt — Dodatek do instrukcji obsługi, tylny uchwyt — Obsługa / Montaż. Wyrównanie, podparcie oraz wymagania dotyczące siły specyficzne dla danego sprzętu.
- Haas Automation. Obracający się uchwyt — Uchwyty obróbkowe, rozdział 7.6. Kontrola osadzenia i interferencji.
- Pomoc Autodesk Fusion. Symulacja procesów produkcyjnych. Modele maszyn, kinematyka, kontrola kolizji i weryfikacja.
- SCHUNK. Miękkie szczęki zewnętrzne. Obróbka powierzchni styku szczęki do wymaganego średnicy zaciskania.
- Tormach. Instrukcja montażu czwartego osi — 6 in. i 8 in. Czwarta oś do maszyn M/MX. Układy uchwytów oraz kompatybilne interfejsy lokalizacyjne.
O firmie VETCNC
VETCNC łączy rodzinne doświadczenie w zakresie produkcji z onlineowym sourcingiem usług CNC. Kevin ma dziesięcioletnie doświadczenie w branży CNC i współpracuje z fabrykami rodzinnymi w Chinach oraz szerszą siecią partnerów. Celem jest jasne określenie warunków realizacji zamówienia, wymagań technicznych i odpowiedzialności przed złożeniem zamówienia.
Przeczytaj historię Kevina →


