In questa pagina
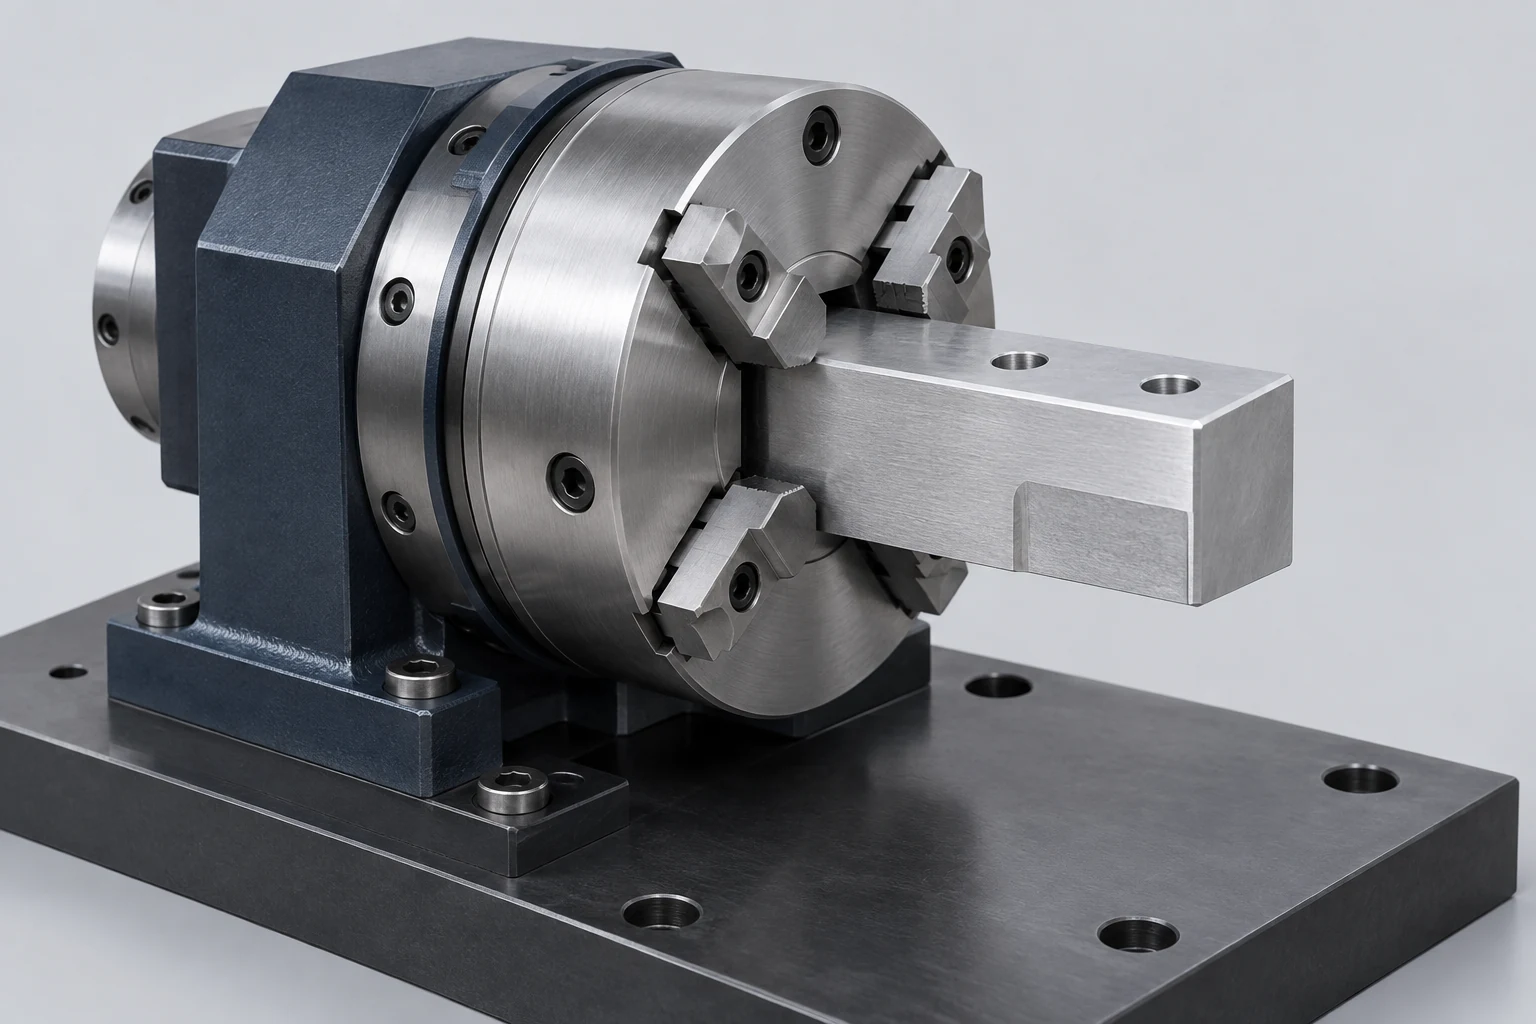
Un setup per il quarto asse richiede più di una presa sicura. Richiede un asse centrale noto, una posizione assiale e, quando nuove caratteristiche devono essere allineate con la geometria esistente, un’orientazione angolare nota. Il sistema di fissaggio deve preservare tali riferimenti lasciando spazio per la lavorazione, la rotazione e qualsiasi supporto terminale.
Inizia dalle superfici che definiscono il posizionamento del pezzo finito nell’insieme. Poi stabilisci quali di esse possono anche definire il posizionamento dell’operazione di lavorazione, quali possono accettare contatto e quali devono rimanere accessibili. Il confronto tra lavorazione a tre, quattro e cinque assi illustra i movimenti disponibili; in questo caso, l’obiettivo è rendere utilizzabile una singola configurazione rotatoria.
Definisci l’asse centrale, la lunghezza e l’angolo iniziale
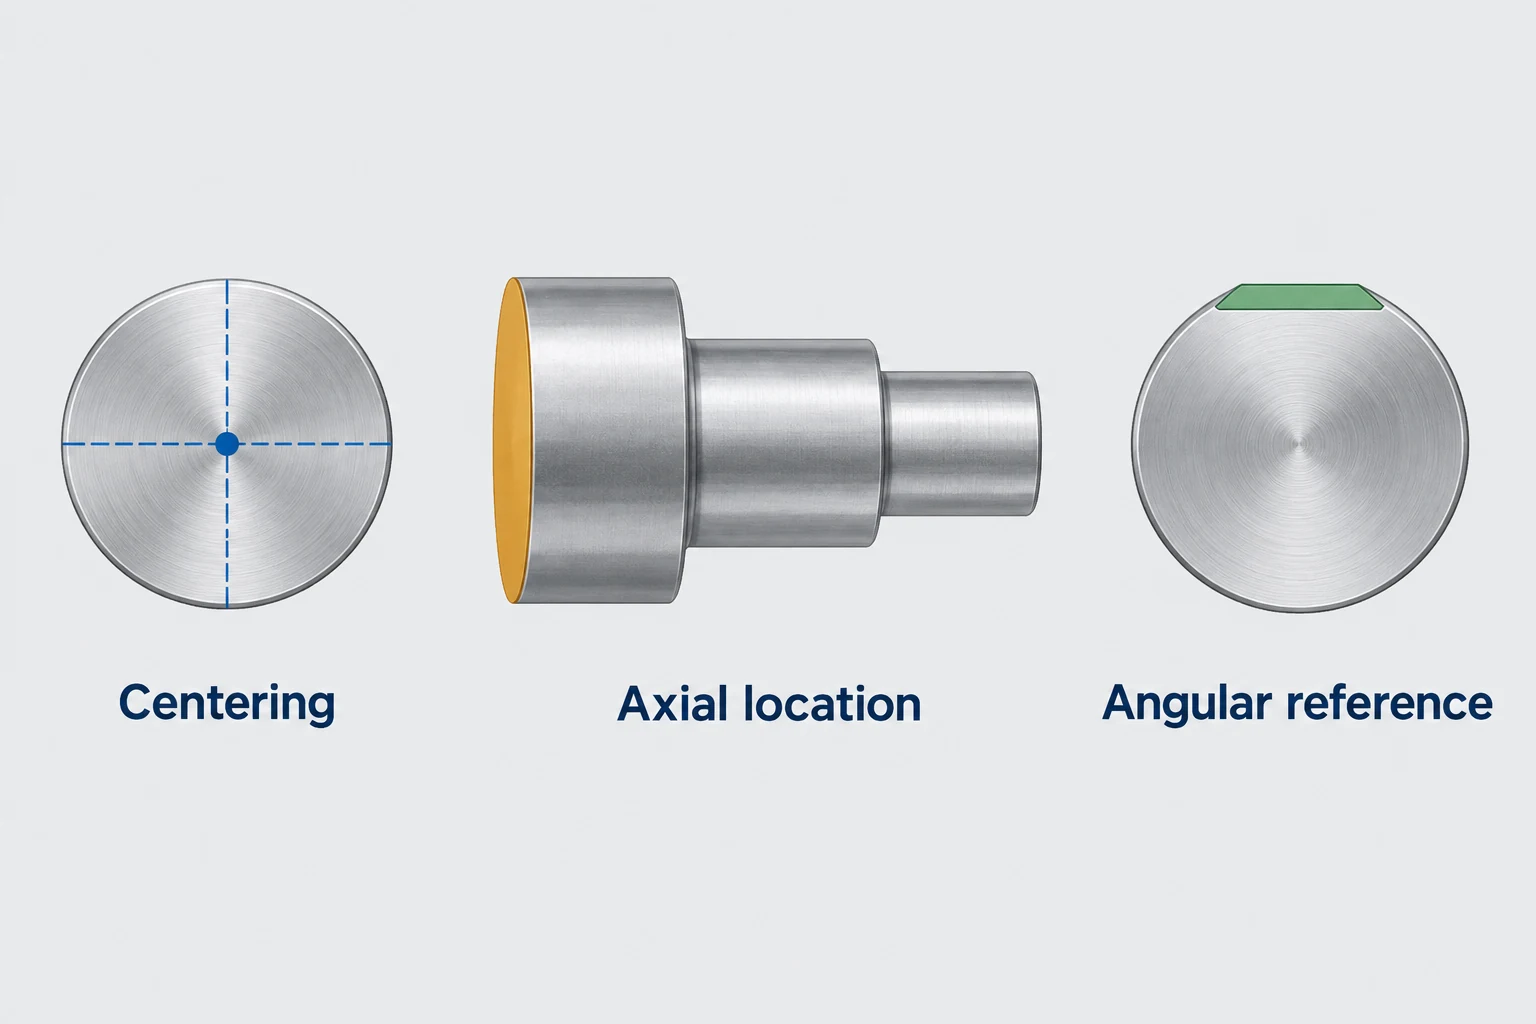
Considera un albero che presenta già un perno di cuscinetto, una spalla e una superficie piana, e che necessita ora di fori radiali. Tre distinte domande di posizionamento determinano come tali fori si relazionino alle caratteristiche esistenti:
- Centraggio radiale: quale superficie cilindrica o altro riferimento posiziona l’asse richiesto sull’asse di rotazione? La presa su un diametro esterno non dimostra che un diverso foro funzionale o un perno siano concentrici rispetto ad esso.
- Posizionamento assiale: quale faccia terminale o spalla viene a contatto con uno stop? Una profondità di inserimento variabile sposta il pattern dei fori lungo l’albero, anche se il pezzo è ben centrato.
- Orientamento angolare: quale superficie piana, linguetta, foro o riferimento dell’attrezzatura stabilisce l’angolo iniziale? Questa operazione è spesso denominata “clocking”. Una semplice presa circolare non identifica la posizione angolare di una superficie piana già presente.
I riferimenti di posizionamento definiscono la posizione desiderata; il serraggio tiene il pezzo contro di essi e resiste ai carichi di lavorazione. I Principi di posizionamento e serraggio di Carr Lane trattano queste due funzioni separatamente. [1]
Un grezzo simmetrico rispetto all’asse di rotazione potrebbe non richiedere un particolare angolo iniziale per la sua prima caratteristica. Non appena un’altra caratteristica dovrà allinearsi con essa, la relazione angolare diventa rilevante. Impostare lo zero sul display rotatorio non risolve un’orientazione ignota del pezzo.
Scegli il dispositivo di fissaggio in base ai riferimenti utilizzabili
Una pinza, un mandrino e una staffa rotativa dedicata risolvono problemi di contatto diversi. Confrontarli in base alle effettive caratteristiche di posizionamento e ai carichi di taglio, anziché attribuire a uno di essi un vantaggio universale in termini di precisione.
| Approccio di fissaggio | Geometria iniziale utile | Posizionamento ancora da definire | Accesso occupato |
|---|---|---|---|
| Pinza con ganasce adatte | Una presa cilindrica, un boss preparato o un profilo che le ganasce selezionate possono afferrare | Allineamento delle ganasce rispetto all’asse richiesto; fermo assiale; orientamento angolare (clocking) di caratteristiche esistenti | Lunghezza di presa e spazio intorno alle estremità delle ganasce |
| Mandrino abbinato al grezzo | Una sezione di presa rotonda o di forma speciale compatibile entro il campo di misure specificato per il mandrino | Posizionamento costante contro un fermo adeguato; riferimento angolare, ove necessario | Sezione di presa racchiusa e gioco disponibile vicino alla spalla |
| Staffa rotativa dedicata | Un componente irregolare con fori utilizzabili, caratteristiche di montaggio o superfici di posizionamento | Contatti definiti collegati ai riferimenti del disegno; contrasto ai carichi di taglio | Spazio occupato dal corpo della staffa, dai locatori e dalle ganasce di fissaggio |
I manuali Tormach per il quarto asse descrivono disposizioni con mandrino, pinza e piastra di fissaggio; ciascuna dipende da un’interfaccia di montaggio e localizzazione compatibile. [7]
La chiusura della pinza può influenzare l’assestamento assiale. La guida CNC per pinze di Royal Products illustra la differenza tra soluzioni a trascinamento (pullback) e soluzioni progettate per mantenere la posizione assiale durante la chiusura. Verificare come il meccanismo selezionato localizza il pezzo e interagisce con il suo fermo. Le indicazioni di SCHUNK per ganasce superiori in materiale morbido collegano invece la lavorazione delle ganasce al diametro di presa richiesto.[2] [6]
Una staffa dedicata può utilizzare riferimenti funzionali più utili rispetto alla forma esterna del grezzo. Può inoltre diventare l’oggetto rotante più grande nell’insieme di lavoro; includere la staffa nella verifica degli spazi liberi.
Sostenere la lunghezza esposta senza compromettere l’accesso necessario
Una sezione esposta particolarmente lunga potrebbe richiedere un supporto aggiuntivo oltre la pinza. Un contrappunto è una soluzione possibile quando il pezzo presenta un foro centrale adeguato e la configurazione consente il contatto su tale estremità. Il contrappunto deve essere allineato con l’asse rotativo; l’aggiunta di un supporto non corregge un’errata posizione della presa.
Le istruzioni di Haas per il contrappunto considerano allineamento e forza applicata come requisiti di impostazione. I limiti di pressione ed escursione indicati si riferiscono all’attrezzatura specificata. La sola lunghezza del pezzo non è sufficiente a selezionare una forza universale del contrappunto o una campata priva di supporto. [3]
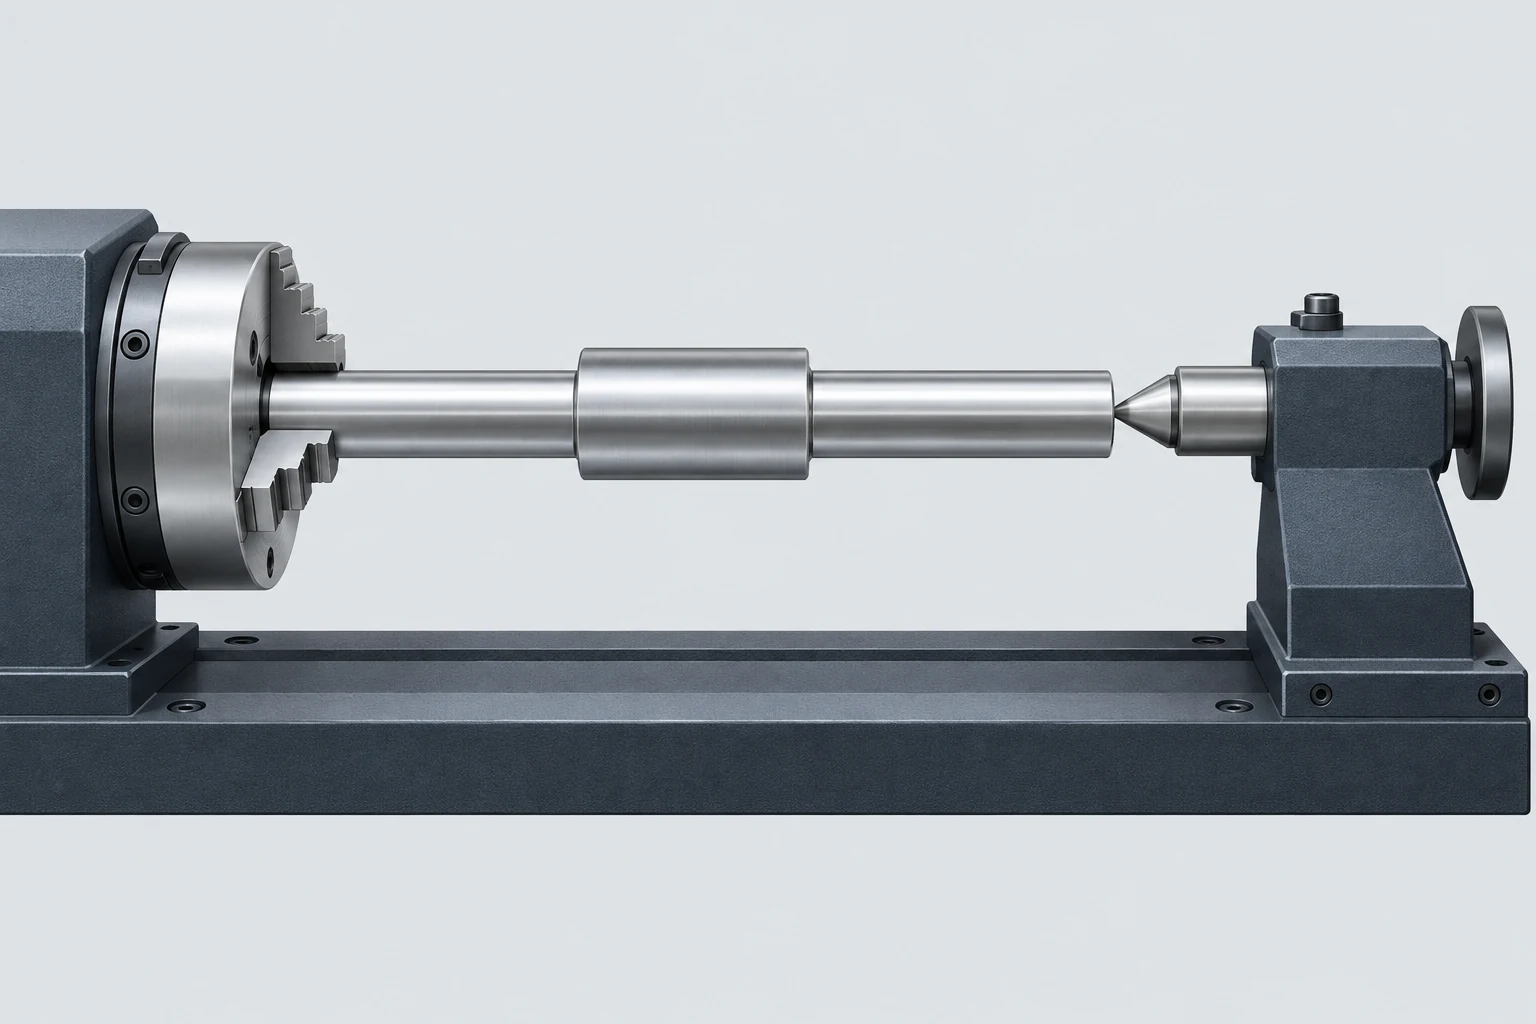
Mantenere tale spazio occupato nel piano delle caratteristiche. Un foro assiale di estremità, una superficie da finire o una zona che non può accogliere un foro centrale potrebbero richiedere una diversa configurazione di supporto oppure un’operazione successiva. Allontanare il contrappunto modifica inoltre il supporto durante quell’operazione.
Se la fresatura lascia un collo o una parete sottile tra i supporti, esaminare sia la struttura residua sia il grezzo originale. La guida ai materiali e alla progettazione dei componenti collega la rigidezza delle pareti e il serraggio alle condizioni in cui vengono verificate le dimensioni finali.
Verificare gli angoli durante l’intera rotazione
Una sezione rettangolare può liberare il piano del tornio quando è posata in piano, ma urtarlo durante la rotazione. Gli angoli si muovono a maggiore distanza dall’asse di rotazione rispetto al centro di un lato. Per un rettangolo centrato che compie una rotazione completa, il diametro spazzolato dal pezzo corrisponde alla sua diagonale, non alla larghezza né all’altezza.
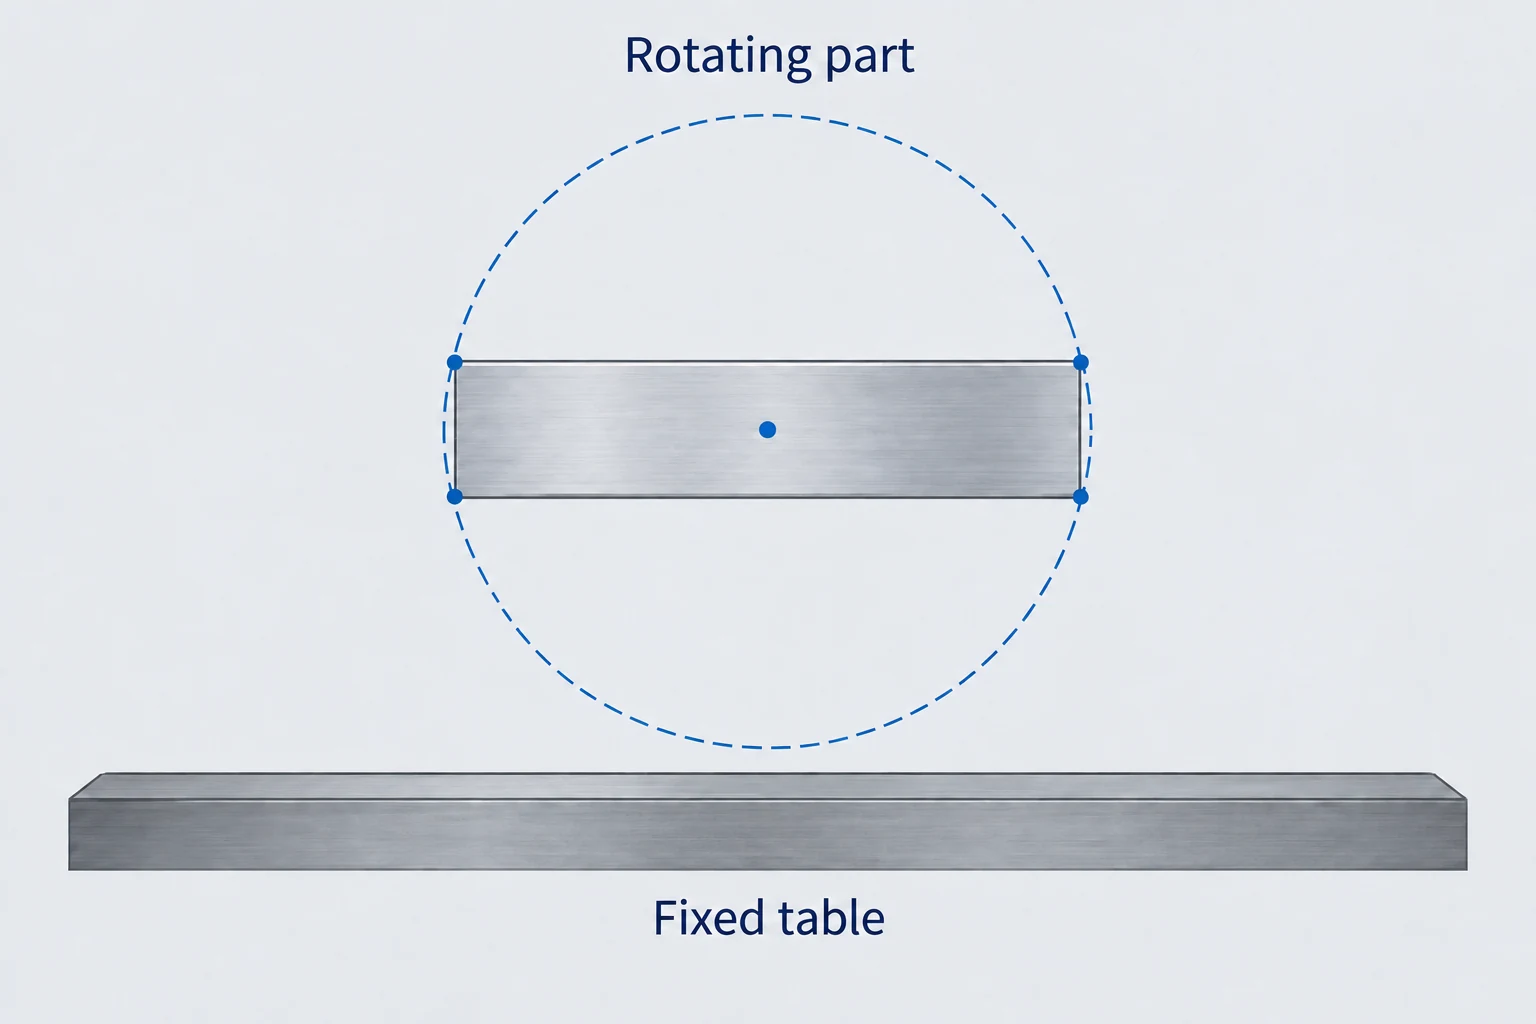
Utilizzare l’effettivo campo di rotazione e includere il grezzo prima della rimozione del materiale. Aggiungere quindi tutti gli elementi che ruotano insieme ad esso: mascelle sporgenti, viti di serraggio, piastre di fissaggio e qualsiasi montaggio eccentrico. Verificare il percorso tra le posizioni di indice nonché le posizioni in cui avviene la lavorazione. Le linee guida di Haas sul fissaggio rotativo richiedono espressamente un dispositivo di fissaggio completamente inserito e una rotazione senza interferenze. [4]
L’utensile e il portautensile definiscono un ulteriore volume mobile. Un modello di verifica deve rappresentare il movimento rilevante della macchina, il grezzo attuale e la geometria della contropiastra. Autodesk distingue la simulazione con modello macchina e cinematica dalla simulazione utensile-grezzo; osservare soltanto un’animazione non equivale al risultato della verifica di collisione. [5]
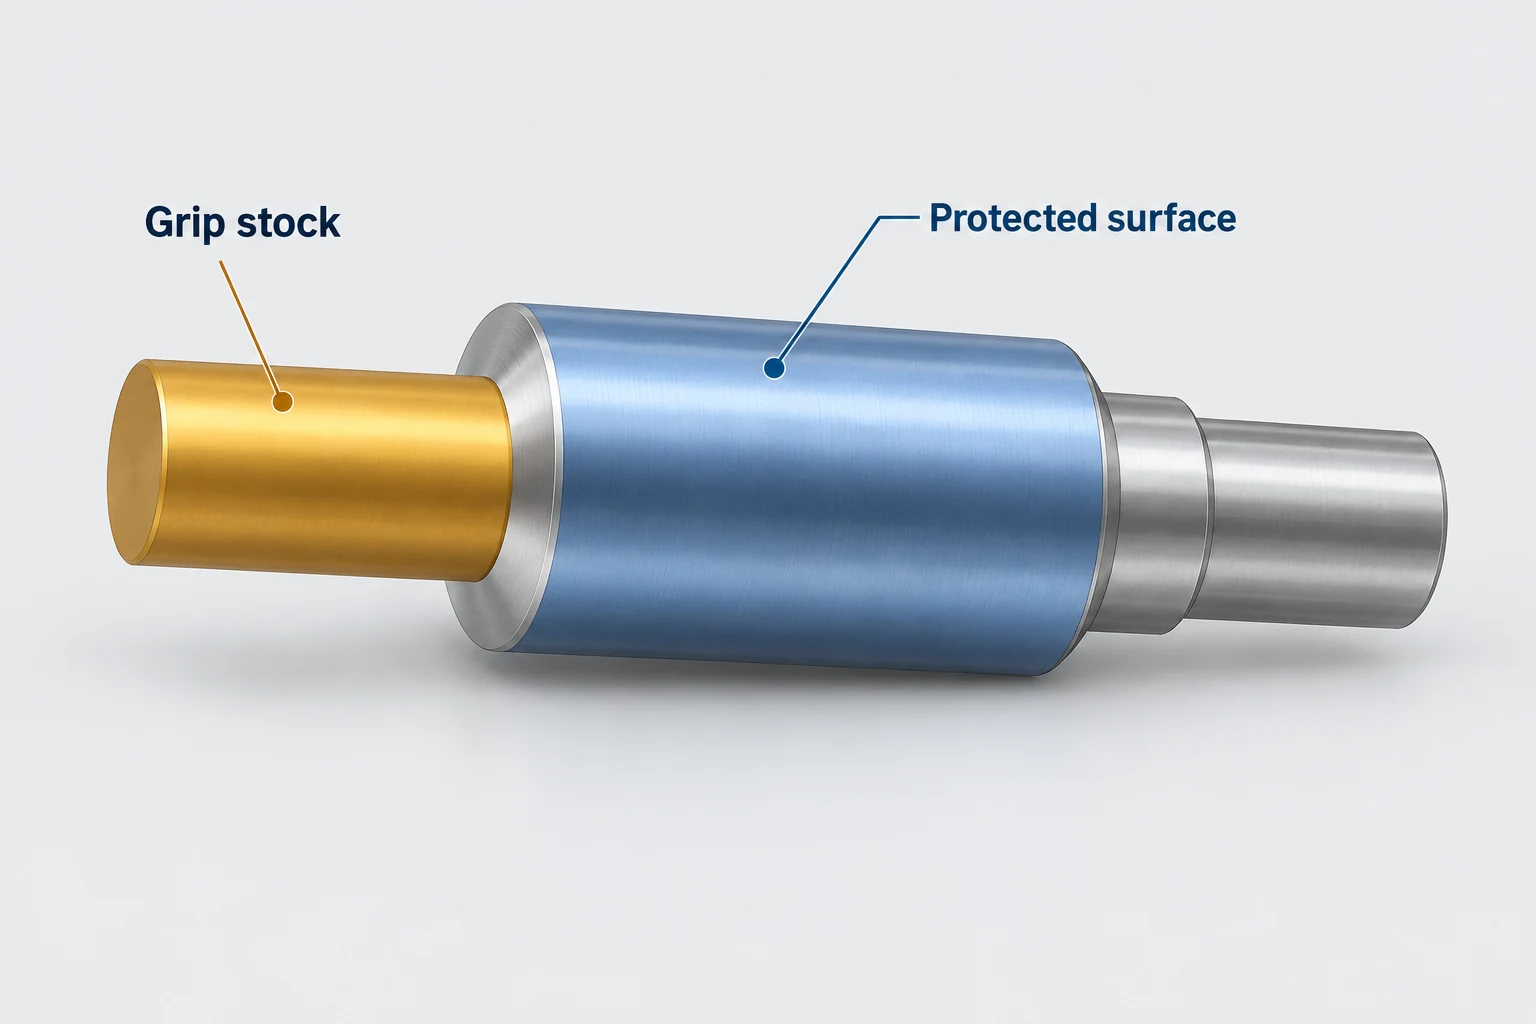
Definire le zone di contatto prima della finitura dei perni di supporto
Su un albero a gradini, tre zone di contatto richiedono decisioni distinte. [1]
- Estensione sacrificale di presa: può accettare le impronte delle ganasce, purché il materiale marcato venga rimosso successivamente.
- Perno di supporto finito: devono essere mantenuti il diametro specificato e lo stato superficiale richiesto.
- Spalla utilizzata come fermo assiale: deve appoggiare in modo costante; un truciolo o un danno alla superficie di contatto possono influenzare sia l’appoggio sia l’interfaccia finale.
La piastra di blocco angolare costituisce un ulteriore punto di contatto, anche se trasmette un carico di serraggio limitato. Decidere se il suo elemento di posizionamento può toccare la superficie finale oppure se è necessaria una caratteristica intermedia. La dicitura «segni di serraggio ammessi» deve identificare la zona consentita e la condizione di accettazione, non implicare la facoltà di danneggiare ogni superficie afferrata.
Quando non sono ammessi segni di contatto sulla zona disponibile per la presa, verificare la geometria di contatto, il carico, la pulizia e la sequenza di finitura. Sostituire semplicemente le mascelle morbide non garantisce un risultato accettabile. Se l’estensione della presa viene rimossa in una successiva configurazione, conservare un riferimento assiale e angolare utilizzabile per eventuali caratteristiche residue.
Per una revisione specifica del pezzo, le informazioni utili sono i riferimenti funzionali riportati sul disegno, le zone di contatto accettabili, le caratteristiche delle estremità e i requisiti finali di finitura superficiale. VETCNC offre il servizio di fresatura CNC, che costituisce il passo successivo per discutere tali requisiti sulla base della geometria completa del pezzo.
Domande frequenti sul fissaggio del pezzo per l’asse 4
Un mandrino autocentrante definisce l’angolo di partenza del pezzo?
No. Centrare un profilo esterno compatibile e bloccare angolarmente una caratteristica esistente sono operazioni distinte. Un pezzo cilindrico con una piastra di blocco o una linguetta richiede un riferimento angolare quando le nuove caratteristiche devono essere allineate rispetto ad essa.
Un mandrino a pinze è sempre più preciso di un mandrino?
Nessuna classifica universale determina il risultato finale. Contano la geometria di presa, le superfici di localizzazione, lo stato del mandrino, l’allineamento, i carichi applicati e l’inserimento completo. Confrontare la configurazione proposta con le relazioni richieste dal pezzo.
Ogni pezzo lungo richiede necessariamente una contropunta?
Non esiste una regola universale basata sulla lunghezza. La rigidezza della sezione, la lunghezza esposta, i carichi di taglio e la geometria di contatto disponibile determinano il tipo di supporto necessario. Una contropunta è una delle opzioni possibili, ma il suo contatto deve rimanere compatibile con le caratteristiche delle estremità.
Tutti i segni di serraggio possono rimanere sul pezzo finito?
Solo laddove i requisiti concordati lo consentano. Distinguere il materiale di presa rimovibile dai giornali finiti, dalle spalle di localizzazione, dalle facce di tenuta e dalle zone estetiche. Anche un segno di piccole dimensioni può risultare inaccettabile su un’interfaccia funzionale.
Fonti tecniche
- Carr Lane Manufacturing. Principi di localizzazione e serraggio per la progettazione di jig e fixture. Funzioni di localizzazione, supporto, contatto e deformazione del pezzo.
- Royal Products. Mandrini CNC Royal per pinze. Forme di presa, adattamento della pinza e confronto tra sistemi con ritiro e a lunghezza fissa.
- Haas Automation. Rotary/Tailstock — Supplemento al manuale dell’operatore, Tailstock — Funzionamento/Configurazione. Allineamento, supporto e requisiti specifici di forza dell’attrezzatura.
- Haas Automation. Rotary — Workholding, Sezione 7.6. Verifica di inserimento completo e di assenza di interferenze.
- Autodesk Fusion Help. Simulation for manufacturing. Modelli macchina, cinematica, verifica di collisione e verifica.
- SCHUNK. Mascelle morbide superiori. Fresatura della zona di contatto della ganascia al diametro di serraggio richiesto.
- Tormach. Manuale di installazione per asse 4 — 6 in e 8 in. Asse 4 per M/MX. Configurazioni di fissaggio e interfacce di posizionamento compatibili.



