På denna sida
En inställning för fjärde axeln kräver mer än ett säkert grepp. Den kräver en känd centrumlinje, en axial position och, när nya funktioner måste justeras mot befintlig geometri, en känd vinkelorientering. Hållanordningen måste bevara dessa referenser samtidigt som den lämnar utrymme för fräsning, rotation och eventuell ändstöd.
Börja med de ytor som positionerar den färdiga delen i sin montering. Bestäm sedan vilka av dessa som också kan användas för att positionera bearbetningsoperationen, vilka som kan ta emot kontakt och vilka som måste förbli tillgängliga. Jämförelsen mellan tre-, fyra- och femaxlig bearbetning förklarar de tillgängliga rörelserna; här gäller det att göra en enda roterande inställning användbar.
Positionera mittlinjen, längden och startvinkeln
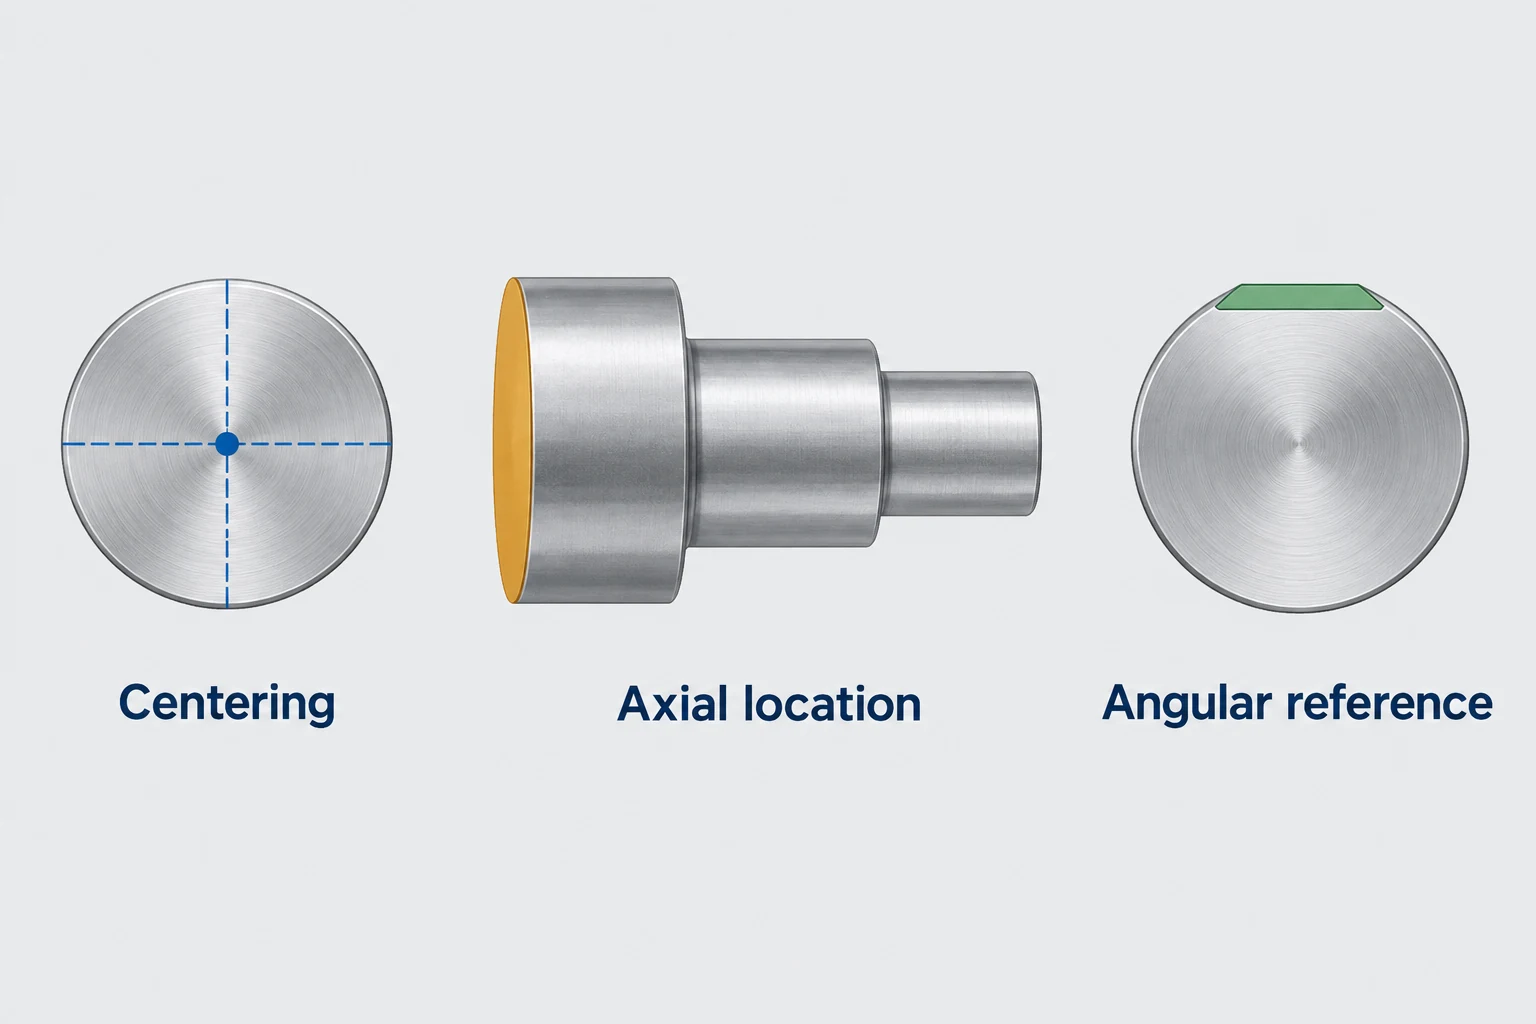
Tänk på en axel som redan har en lagerjournal, en axelskulta och en plan yta, och som nu behöver radiella borrningar. Tre separata positionsfrågor avgör hur dessa borrningar förhåller sig till de befintliga funktionerna:
- Radiell centreringsposition: vilken cylindrisk yta eller annan referens placerar den erforderliga delens axel på den roterande mittlinjen? Att spänna en ytterdiameter bevisar inte att en annan funktionsboring eller journal är koncentrisk med den.
- Axial positionering: vilken ändyta eller axelskulta ligger an mot en stoppyta? En varierande infästningsdjup förflyttar mönstret av borrningar längs axeln även om delen är väl centrerad.
- Vinkelorientering: vilken plan yta, nyckelfurug, borrning eller fixturens positionsreferens fastställer startvinkeln? Detta kallas ofta “clocking”. Enbart ett rundt grepp identifierar inte den vinkelposition som en befintlig plan yta har.
Positionsreferenser fastställer den avsedda positionen; spänning håller delen tryckt mot dessa referenser och motverkar bearbetningsbelastningarna. Carr Lanes Principer för positionering & spänning behandlar dessa som separata funktioner. [1]
Ett roterande symmetriskt halvfabrikat kan inte kräva någon särskild startvinkel för sin första funktion. När en annan funktion dock måste justeras mot denna funktion blir den vinkelvisa relationen avgörande. Att nollställa den roterande displayen kan inte lösa en okänd delorientering.
Välj befästningen utifrån användbara referensytor
En chuck, en kollett och en specialanordning löser olika kontaktproblem. Jämför dem mot de faktiska lokaliseringsfunktionerna och skärbelastningarna i stället för att tilldela en av dem en universell noggrannhetsfördel.
| Spännmetod | Användbar utgående geometri | Positionering ännu inte fastställd | Tillgänglighet upptagen |
|---|---|---|---|
| Spännpatron med lämpliga käkar | En cylindrisk greppyta, förberedd axel eller profil som de valda käkarna kan hålla | Justering av käkarna mot den krävda axeln; axial stopp; vinkelläge (clocking) av befintliga funktioner | Greppets längd och utrymme runt käkarnas ändar |
| Collet anpassat till råmaterialet | Ett kompatibelt rundt eller särskilt format greppavsnitt inom collets angivna omfattning | Konsekvent placering mot ett lämpligt stopp; vinkelreferens där det behövs | Det inneslutna greppavsnittet och närliggande axelskultursutrymme |
| Specialanpassad roterande spännanordning | En oregelbunden del med användbara borrningar, monteringsfunktioner eller positioneringsytor | Definierade kontaktpunkter kopplade till ritningsreferenser; motstånd mot skärlaster | Utrymme upptaget av spännanordningens kropp, positioneringspunkter och spännklor |
Tormachs manual för fjärde axeln beskriver arrangemang med spännpatron, spännhylsa och fixturplatta; varje arrangemang kräver ett kompatibelt monterings- och centreringsgränssnitt. [7]
Spännhylsans stängning kan påverka axiell placering. Royal Products’ CNC-spännpatronsguide illustrerar skillnaden mellan dragbort-designer och designerna avsedda att bibehålla den axiella positionen under stängning. Kontrollera hur den valda mekanismen placerar delen och samverkar med dess stopp. SCHUNK:s mjuka toppkäksstyrning kopplar likaså käkmekaniken till den krävda greppdiametern. [2] [6]
En specialanpassad fästanordning kan använda funktionsreferenser som är mer användbara än ytterformen på råmaterialet. Den kan också bli det största roterande objektet i uppställningen; inkludera fästanordningen i klarhetsgranskningen.
Stöd den exponerade längden utan att förlora nödvändig tillgänglighet
En lång utskjutande sektion kan kräva stöd utöver spännpatronen. En dubbdocka med dubb är ett alternativ när delen har ett lämpligt centreringshål och anordningen tillåter kontakt vid den änden. Dubben måste vara centrisk med rotationsaxeln; att lägga till stöd korrigerar inte en felplacerad spänning.
Haas instruktioner för dubbdockan behandlar justering och pålagd kraft som installationskrav. Deras tryck- och utdragningsgränser gäller för den specificerade utrustningen. Enbart delens längd är inte tillräckligt för att välja en universell dubbdockakraft eller en icke-stödd spännvidd. [3]
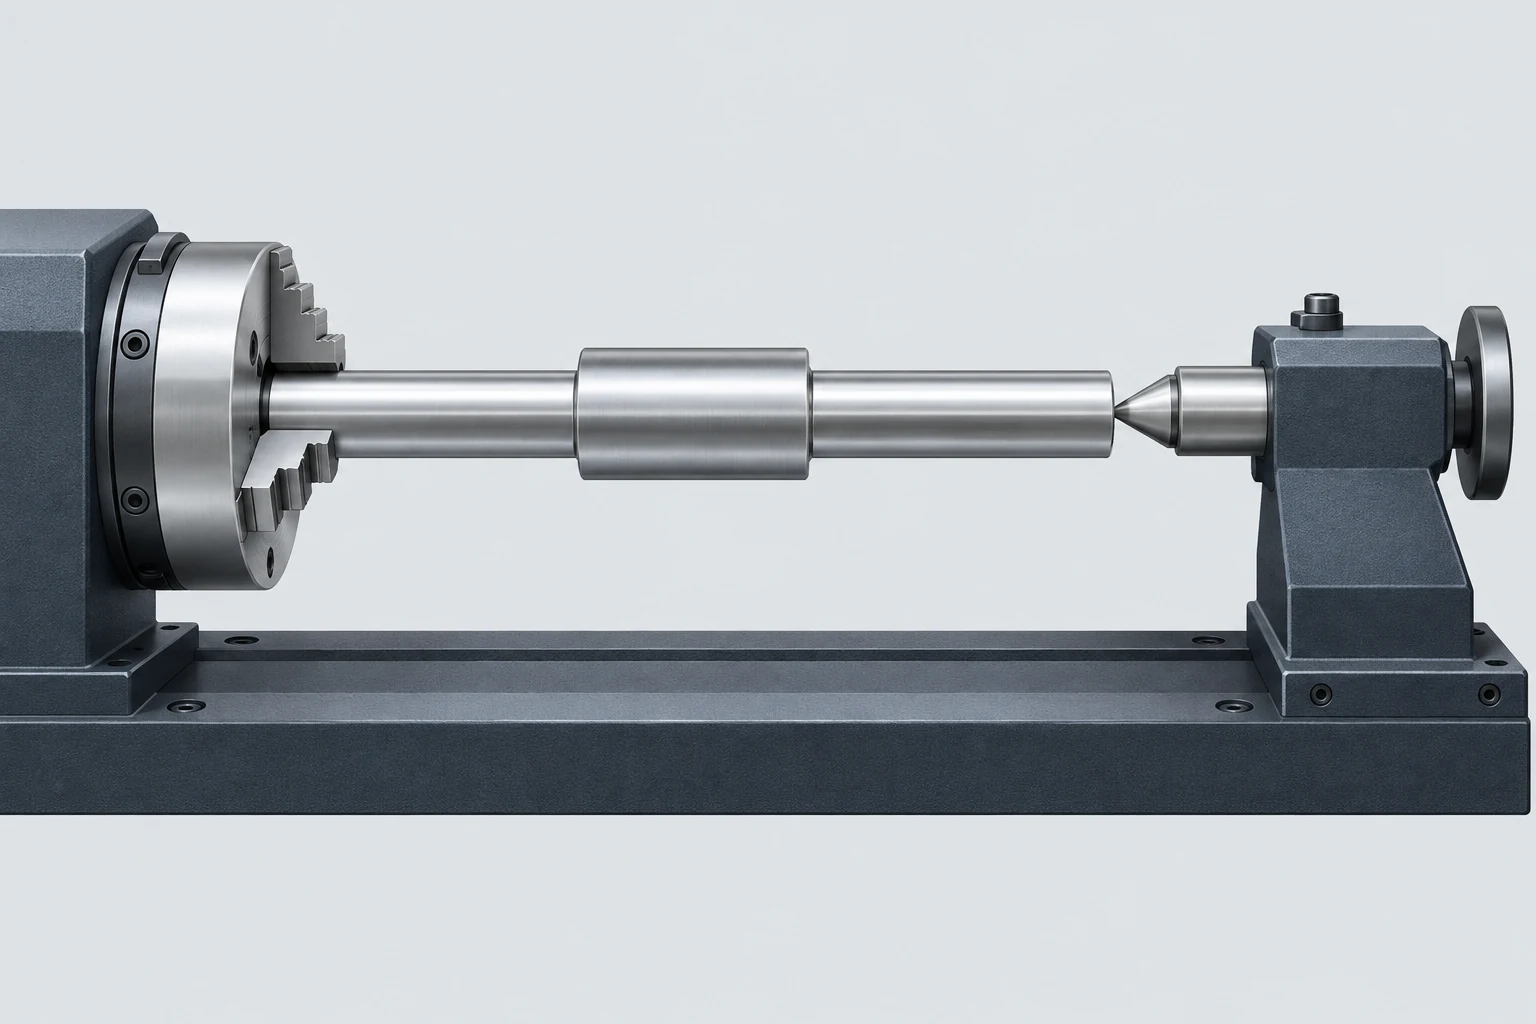
Behåll det upptagna utrymmet i funktionsplanen. Ett axiellt slutborrhål, en yta som kräver efterbearbetning eller en yta som inte kan behålla ett centrumhål kan kräva en annan stödarrangemang eller en senare bearbetningsoperation. Att flytta dubbdockan bort förändrar också stödet under den aktuella operationen.
Om fräsningen lämnar en tunn hals eller vägg mellan stöden bör du granska både den återstående strukturen och det ursprungliga blankstycket. material- och delkonstruktionsguiden kopplar vägghårdhet och spänning till det villkor under vilket de färdiga måtten kontrolleras.
Kontrollera hörnen genom hela rotationen
En rektangulär sektion kan passera under bordet när den ligger platt, men slå mot bordet vid rotation. Hörnen rör sig längre från centrumlinjen än mitten av en sida. För en centrerad rektangel som gör en full rotation motsvarar delens svepdiameter dess diagonal, inte dess bredd eller höjd.
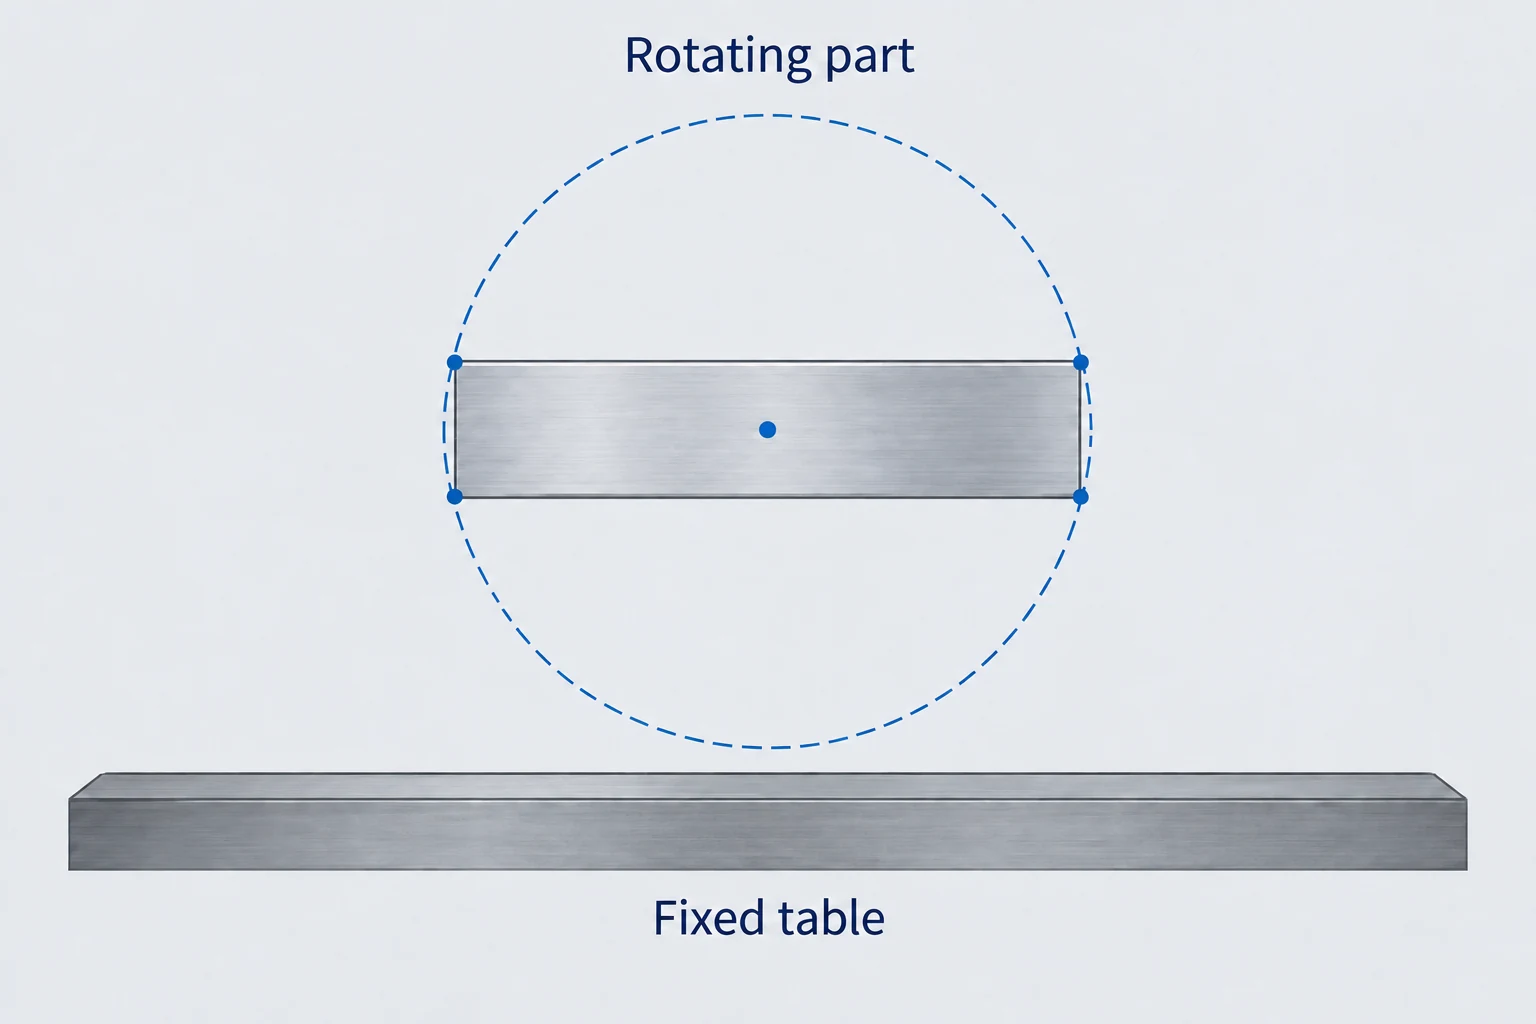
Använd den faktiska rotationsområdet och inkludera blanken innan material tas bort. Lägg sedan till allt som roterar tillsammans med den: framstående käkar, spännskruvar, fästplattor och eventuell excentrisk montering. Kontrollera banan mellan indexerade positioner såväl som positionerna där skärning sker. Haas vägledning för roterande fästutrustning kräver uttryckligen att fästutrustningen är fullständigt insatt och att rotation sker utan interferens. [4]
Verktyget och hållaren skapar en separat rörlig volym. En verifieringsmodell bör representera relevant maskinrörelse, aktuell råmaterialgeometri och fästutrustningsgeometri. Autodesk skiljer mellan simulering med en maskinmodell och dess kinematik, och simulering av verktyg och råmaterial; att endast se en animering är inte samma sak som resultatet av en kollisionskontroll. [5]
Definiera kontaktzoner innan man slutför lagerytorna
På en trappad axel kräver tre kontaktzoner separata beslut. [1]
- Sacrificial grip extension: Den kan ta emot käckavtryck om det markerade materialet tas bort senare.
- Finished bearing journal: Dess specificerade storlek och ytkvalitet måste bevaras.
- Axialt stopp med axelskulta: Den måste sitta konsekvent; en metallspån eller skada på kontaktytan som orsakar höjning kan påverka både sittningen och den färdiga kontaktytan.
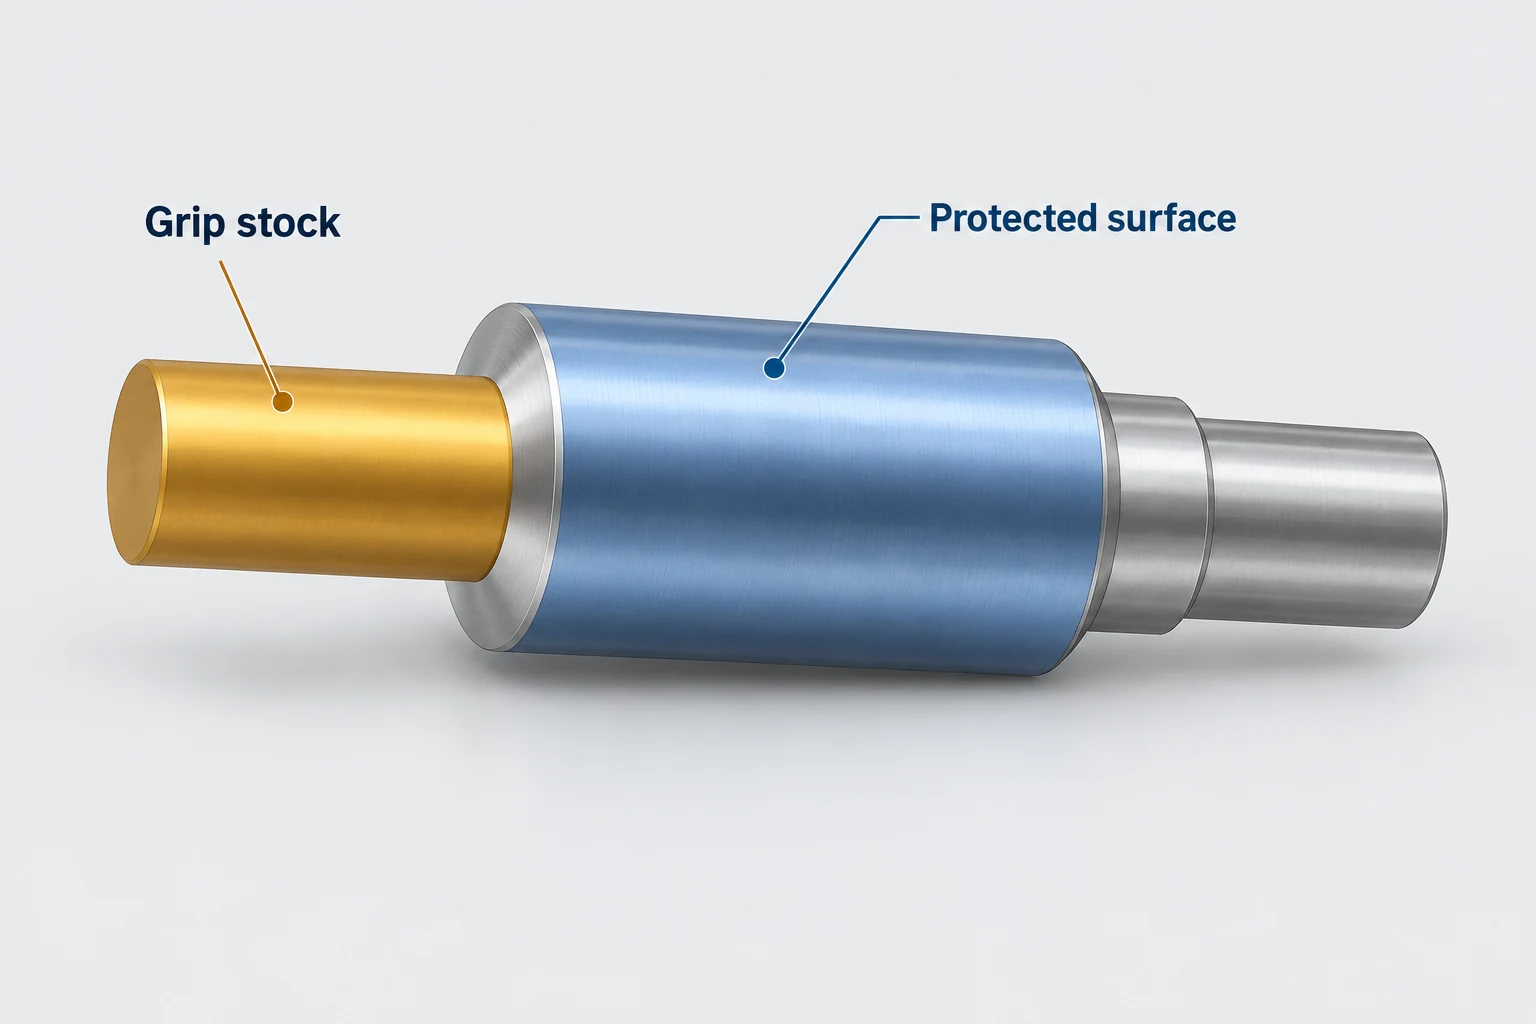
Klockningsytan är en annan kontakt, även om den bär liten spännkraft. Avgör om dess positionsbestämmande yta får nudda den slutgiltiga ytan eller om en mellanliggande funktion krävs. ”Spår efter spännkraft tillåtna” bör identifiera den tillåtna regionen och godkännandekriteriet, inte innebära tillstånd att skada varje yta som spännkraften verkar på.
När inga kontaktmärken får finnas på det tillgängliga greppet bör kontaktytan, belastningen, renheten och slutförandosekvensen granskas. Att enbart byta ut hårda käftar mot mjuka löser inte problemet. Om grepputvidgningen tas bort i en senare inställning måste en användbar axial och vinkulär referens bevaras för eventuella återstående funktioner.
För en delspecifik granskning är den användbara informationen ritningens funktionella referensytor, acceptabla kontaktzoner, slutändsdetaljer och krav på slutytan. VETCNC:s CNC-fräsningstjänstutgör nästa steg för att diskutera dessa krav med hjälp av den fullständiga delgeometrin.
Vanliga frågor om uppspänning för fjärde axeln
Ställer en självcentrerande spännpatron in delens startvinkel?
Nej. Att centrera en kompatibel yttre profil och att justera en befintlig detalj i vinkel är olika uppgifter. En rund del med en plan yta eller en nyckelfurå behöver en vinkelreferens när nya detaljer måste justeras mot den.
Är en spännhylsa alltid mer exakt än en chuck?
Ingen universell rangordning fastställer det färdiga resultatet. Greppets geometri, positioneringsytor, hållarens skick, justering, belastningar och säte är alla avgörande. Jämför den föreslagna inställningen med delens krävda relationer.
Behöver varje lång del en motspets?
Ingen enskild längdregel gäller. Tvärsnittsstivhet, exponerad längd, skärbelastningar och tillgänglig kontaktgeometri avgör stödkraven. En motspets är ett alternativ, och dess kontakt måste förbli kompatibel med slutändsdetaljerna.
Kan alla spännmärken kvarstå på den färdiga delen?
Endast där de överenskomna kraven tillåter det. Skilj mellan borttagbar greppyta och färdiga axelytor, positioneringsaxlar, tätytor och utseendezoner. Även ett visuellt litet märke kan vara oacceptabelt på ett funktionellt gränssnitt.
Tekniska källor
- Carr Lane Manufacturing. Principer för positionering och spänning vid jig- och fixturkonstruktion. Funktioner för positionering, stöd, kontakt och deldeformation.
- Royal Products. Royal CNC-spännpatroner med spännhylsa. Grepp av former, passning av spännhylsa och dragbort- jämfört med fastlängdsanordningar.
- Haas Automation. Rotations-/motspets – kompletterande bruksanvisning för operatörer, motspets – drift/inställning. Justering, stöd och utrustningsspecifika kraftkrav.
- Haas Automation. Rotation – verktygsfattning, avsnitt 7.6. Säte och interferenskontroller.
- Autodesk Fusion Help. Simulering för tillverkning. Maskinmodeller, kinematik, kollisionskontroller och verifiering.
- SCHUNK. Mjuka toppklämmor. Bearbetning av käkkontakten till den krävda spänningsdiametern.
- Tormach. Installationsanvisning för 4:e axeln — 6 tum och 8 tum 4:e axel för M/MX. Arbetsstyckespanningsanordningar och kompatibla positionsgränssnitt.



