Tässä artikkelissa
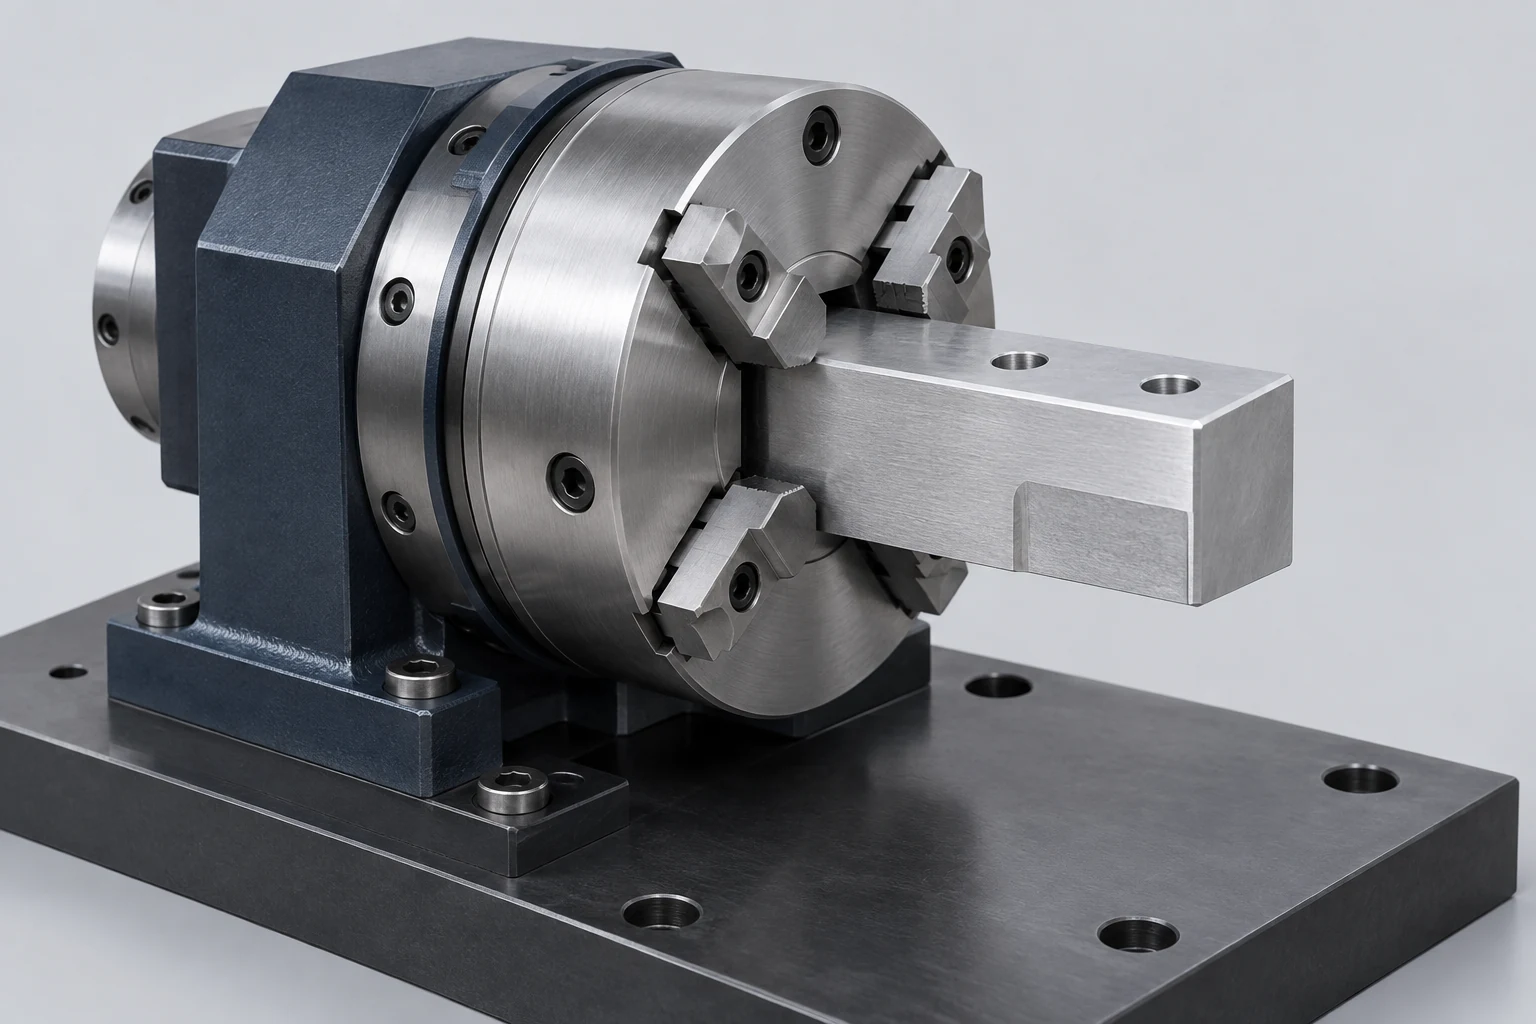
Neljännen akselin asennus vaatii enemmän kuin turvallisen tartunnan. Siihen tarvitaan tunnettu keskiviiva, aksiaalinen sijainti ja – kun uudet piirteet on sovitettava olemassa olevaan geometriaan – tunnettu kulmakohtaus. Kiinnitysjärjestelmän on säilytettävä nämä viitteet samalla kun sille jätetään tilaa leikkausta, pyörimistä ja mahdollista pääntukia varten.
Aloita pinnoilta, jotka määrittävät valmiin osan sijainnin kokoonpanossaan. Päätä sitten, mitkä pinnat voivat myös määrittää koneistustoiminnon, mitkä voivat ottaa vastaan kontaktin ja mitkä on pidettävä käytettävissä. Kolmen, neljän ja viiden akselin koneistuksen vertailu selittää saatavilla olevat liikkeet; tässä tehtävänä on tehdä yksi pyörivä asennus käytettäväksi.
Määritä keskiviiva, pituus ja lähtökulma.
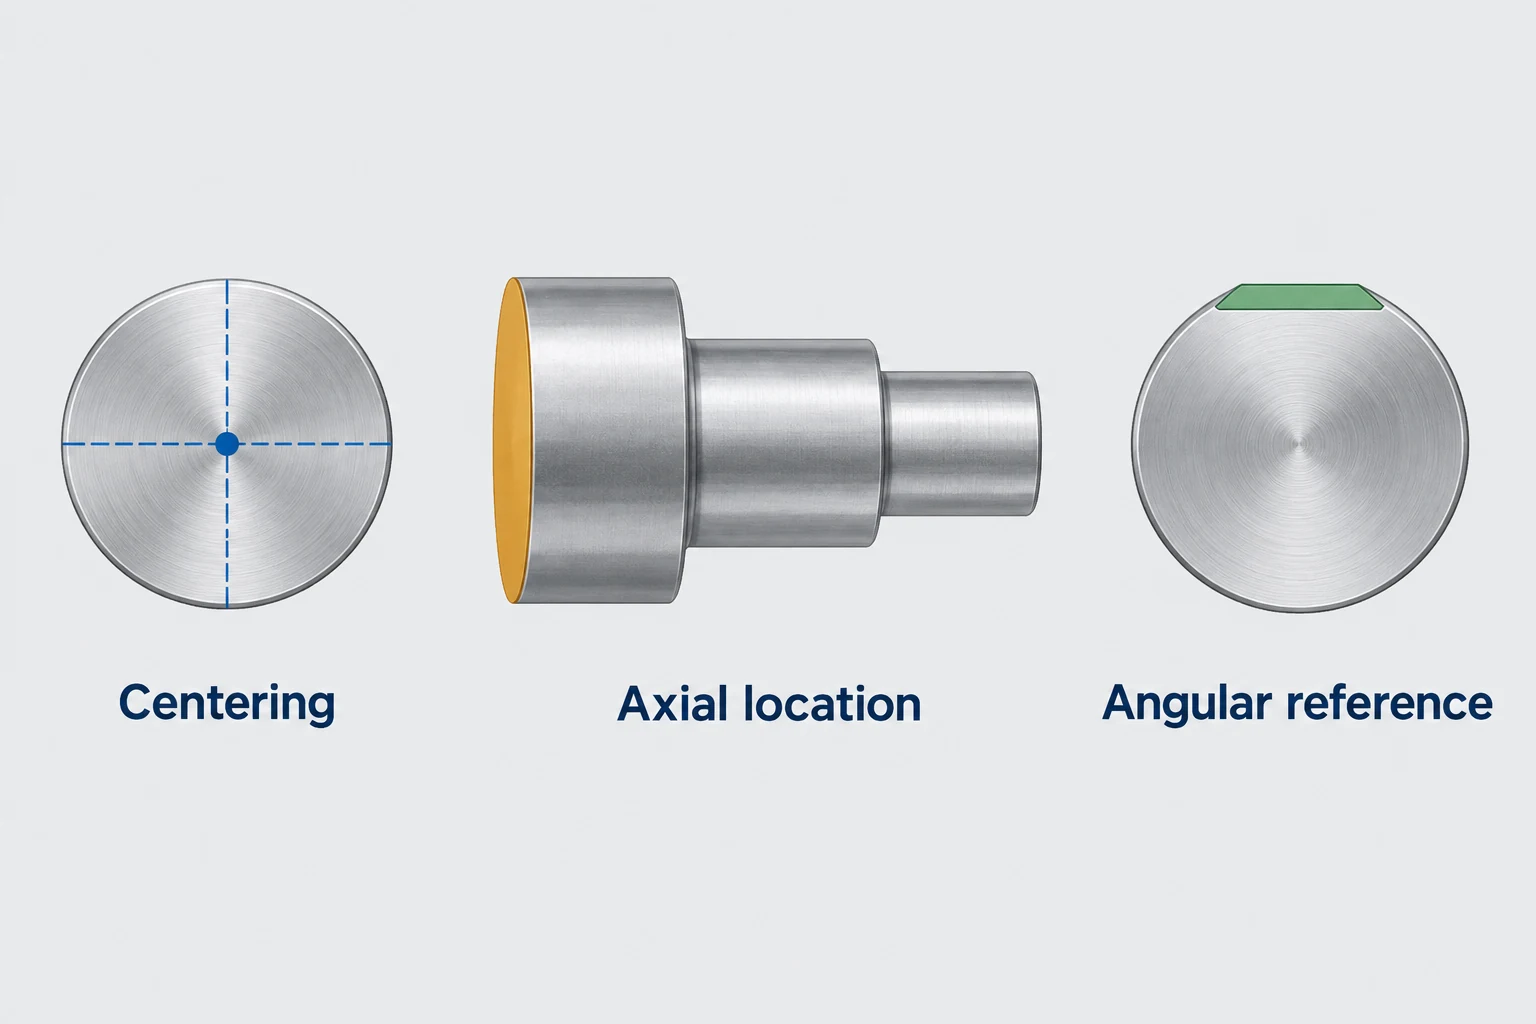
Harkitse akselia, jolla on jo laakeripinta, olake ja tasopinta, ja johon tarvitaan nyt säteittäisiä reikiä. Kolme erillistä sijaintikysymystä määrittää, miten nämä reiät liittyvät olemassa oleviin piirteisiin:
- Säteittäinen keskitys: mikä lieriömäinen pinta tai muu viite asettaa vaaditun osan akselin pyörivälle keskiviivalle? Ulkopinnan tartunta ei takaa, että toinen toiminnallinen reikä tai laakeripinta on keskitetty sen kanssa.
- Aksiaalinen sijainti: mikä pääpinta tai olake tukeutuu pysäyttimeen? Vaihteleva työntösyvyys siirtää reikäkuvion akselin suuntaisesti, vaikka osa olisi hyvin keskitetty.
- Kulmakohtaus: mikä tasopinta, avainura, reikä tai kiinnityslaitteen sijaintiviite määrittää lähtökulman? Tätä kutsutaan usein kellostamiseksi. Pelkkä pyöreä tartunta ei määritä olemassa olevan tasopinnan kulma-asentoa.
Sijaintipisteet määrittävät tarkoitetun sijainnin; kiinnitys pitää osaa niitä vasten ja kestää koneistuskuormia. Carr Lanen Sijainti- ja kiinnitysperiaatteet käsittelevät näitä erillisinä toiminnoina. [1]
Pyöriväsymmetrinen raakapala ei ehkä vaadi tiettyä lähtökulmaa ensimmäiselle piirrelle. Kun toinen piirre täytyy kuitenkin suunnata kyseisen piirteen kanssa, kulmasuhde on merkityksellinen. Kiertymän näytön nollaamisella ei voida ratkaista tuntematonta osan orientaatiota.
Valitse pidin käytettävien viitepisteiden ympäriltä.
Kiinnityspidin, kolkki ja erityisesti suunniteltu kiinnityslaitteisto ratkaisevat erilaisia kosketusongelmia. Vertaa niitä todellisiin sijaintipiirteisiin ja leikkauskuormiin sen sijaan, että antaisit yhdelle niistä yleispätevän tarkkuusetulyönnin.
| Kiinnitystapa | Hyödyllinen lähtögeometria | Sijainti edelleen määrittämättä | Pääsy kulutettu |
|---|---|---|---|
| Kiinnitin sopivilla kiinnityshampailla | Sylinterimäinen kiinnityskohde, valmisteltu korkki tai profiili, jonka valitut hamppaat voivat pitää kiinni | Hampaiden säätö vaadittavalle akselille; aksiaalinen pysäytys; olemassa olevien piirteiden kulma-asennus | Kiinnitetyn osan pituus ja tila hamppaiden päiden ympärillä |
| Varastomateriaalia vastaava kolkki | Yhteensopiva pyöreä tai erityisesti muotoiltu kiinnitysosio kolkissa määritellyn alueen sisällä | Tasainen istutus sopivaan pysäyttimeen; kulmareferenssi tarvittaessa | Suljettu kiinnityskohdan osa ja sen läheinen olakkeen varausalue |
| Erityisesti tarkoitettu pyörivä kiinnitin | Epäsäännöllinen osa, jossa on käytettävissä olevia porauksia, kiinnityspintoja tai sijoituspintoja | Piirustusviitteisiin sidotut määritellyt kosketuspisteet; vastavoima leikkauskuormia vastaan | Kiinnittimen rungon, sijoituspisteiden ja kiinnittimien varaama tila |
Tormachin neljännen akselin käyttöohjeet kattavat kiinnityspuristimen, kiinnitysputken ja kiinnitinlevyn järjestelyt; kukin riippuu yhteensopivasta kiinnitys- ja sijoitusliitännästä. [7]
Kiinnitysputken sulkeutuminen voi vaikuttaa aksiaaliseen istutukseen. Royal Productsin CNC-kiinnitysputki-ohje havainnollistaa eroa vetävässä suunnittelussa ja suunnittelussa, joka on tarkoitettu säilyttämään aksiaalinen sijainti sulkeutumisen aikana. Tarkista, miten valittu mekanismi sijoittaa osan ja toimii sen pysäytyspinnan kanssa. SCHUNKin pehmeän yläpuristimen ohjeet sitovat samoin puristimen koneistuksen vaadittuun kiinnityshalkaisijaan. [2] [6]
Erityisesti tarkoitettu kiinnitin voi käyttää toiminnallisesti hyödyllisempiä viitteitä kuin ulkoinen raaka-aineen muoto. Se voi myös muodostua suurimmaksi pyöriväksi kohteeksi asennuksessa; sisällytä kiinnitin varausalueen tarkasteluun.
Tukikaa pitkä ulkoneva osa ilman tarpeellisen pääsyn menettämistä
Pitkä ulkoneva osa voi vaatia tukea kiinnityskahvasta ulkopuolella. Tukikärki on yksi vaihtoehto, kun osassa on sopiva keskusreikä ja asettelun sallii kosketus kyseisessä päässä. Tukikärjen on oltava linjattu pyörivän akselin kanssa; tukeminen ei korjaa virheellisesti sijoitettua kiinnitystä
Haasin tukikärjen ohjeet käsittelevät linjausta ja kohdistettua voimaa asennusvaatimuksina. Niiden paine- ja ulotusrajat liittyvät määritettyyn laitteistoon. Osan pituus yksinään ei riitä universaalisen tukikärjen voiman tai tuettoman jännevälin valintaan. [3]
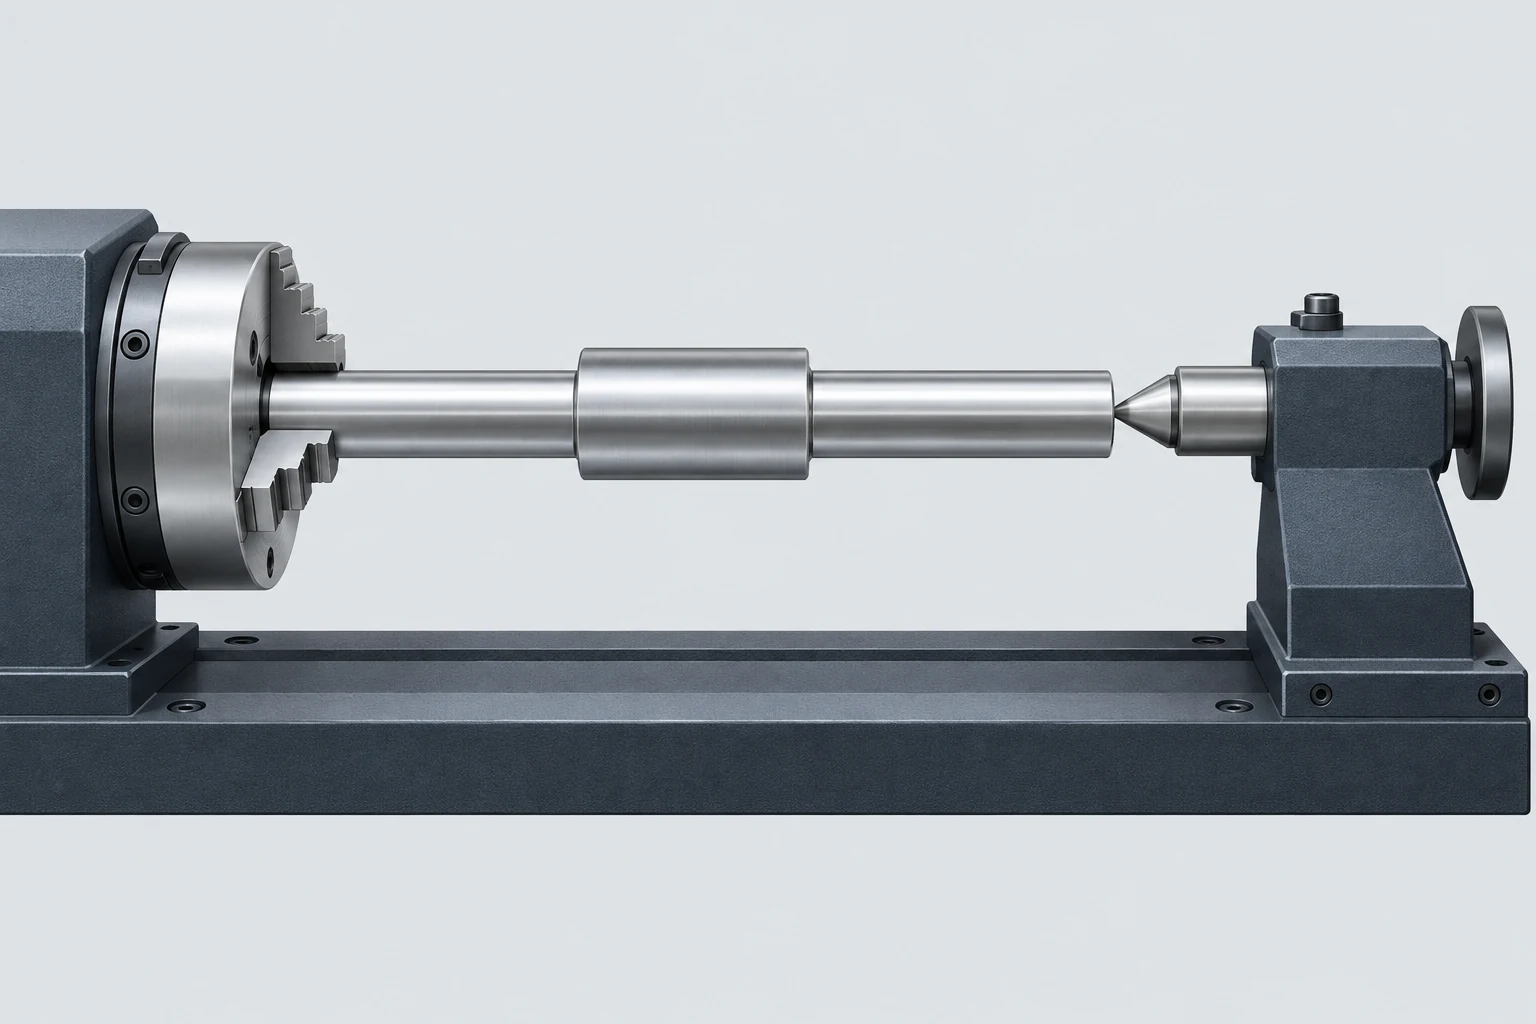
Pidä tämä varattu tila piirto-ohjelmassa huomioon. Aksiaalinen pääreikä, viimeistelyä vaativa pinta tai pinta, joka ei voi säilyttää keskusreikää, saattavat vaatia vaihtoehtoista tukevaa asettelua tai myöhempää koneistusvaihetta. Tukikärjen siirtäminen pois muuttaa myös tukea kyseisessä vaiheessa
Jos jyrsintä jättää ohuen kaulan tai seinän tukevien osien välille, tarkista sekä jäljelle jäänyt rakenne että alkuperäinen raakapala. Materiaalit ja osasuunnittelun opas yhdistää seinän jäykkyys- ja kiinnitysolojen vaikutukset siihen, missä valmiiden mittojen tarkistus suoritetaan
Tarkista kulmat koko pyöräytysliikkeen ajan
Suorakulmainen poikkileikkaus voi välttää pöydän kun se on tasaisessa asennossa, mutta törmätä siihen pyöräytettäessä. Sen kulmat liikkuvat keskiviivasta kauemmas kuin sivun keskikohta. Keskitetyn suorakulmion täyden kierroksen tapauksessa osan pyörähtämis halkaisija vastaa sen lävistäjää, ei leveyttä tai korkeutta
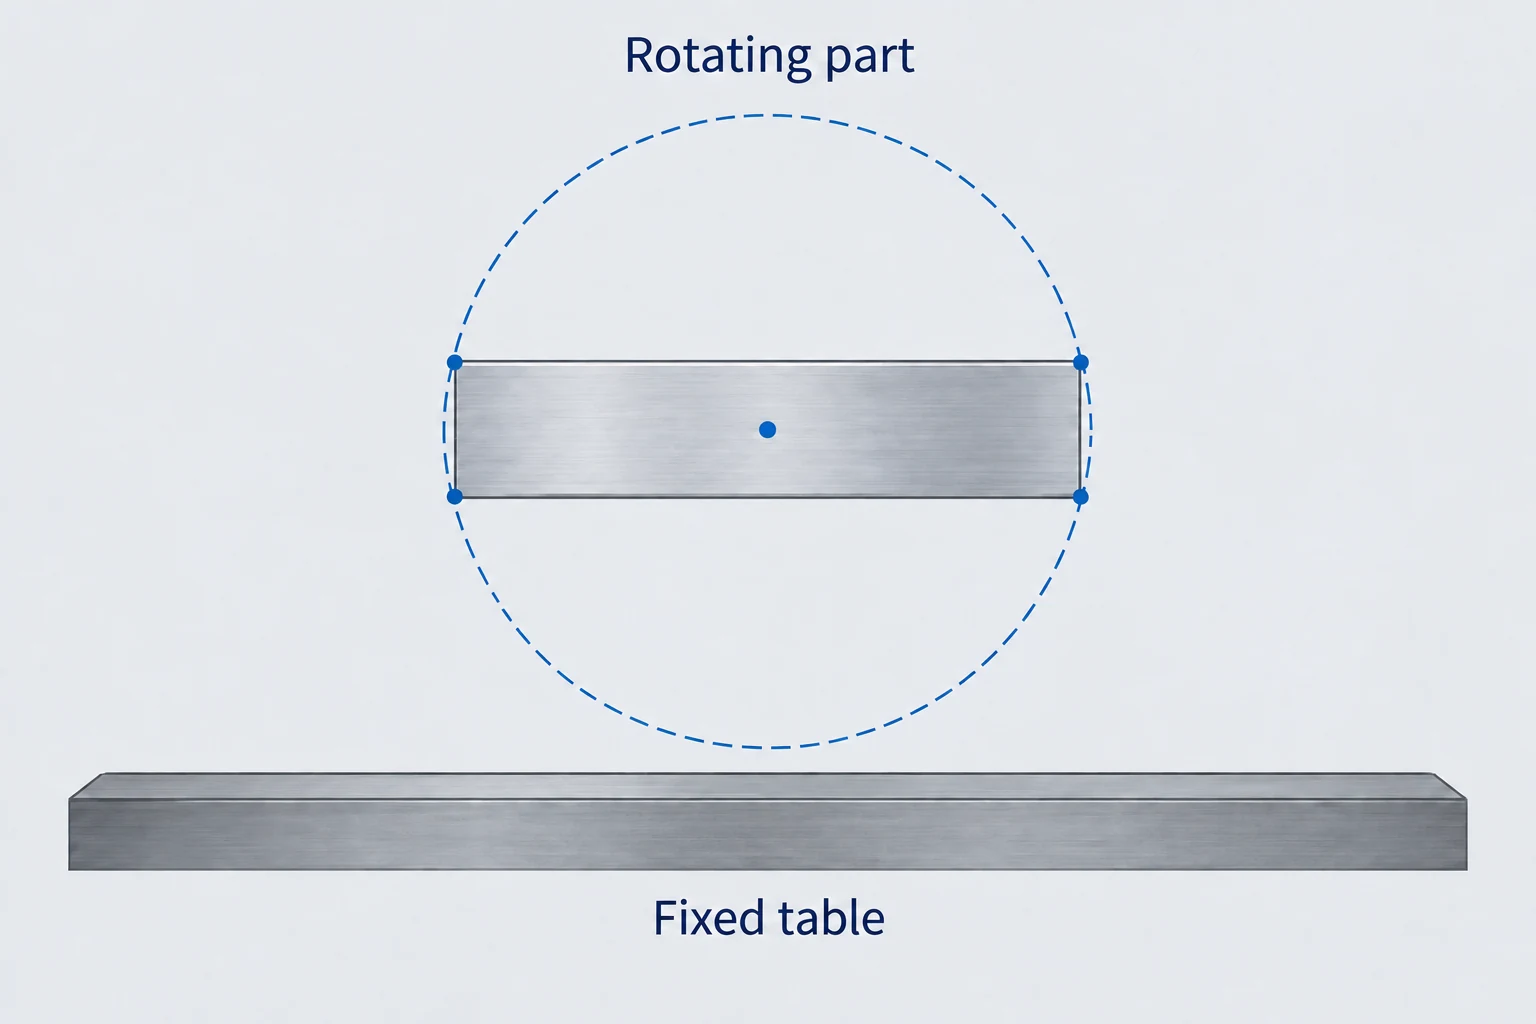
Käytä todellista pyörähtämisaluetta ja sisällytä raaka-aine ennen materiaalin poistamista. Lisää sitten kaikki sen mukana pyörivät osat: ulkonevat leuat, kiinnitysruuvit, kiinnityslevyt ja mahdollinen epäkeskisesti asennettu osa. Tarkista reitti indeksoitujen asemien välillä sekä leikkauksen suoritusta varten varatut asemat. Haasin ohjeet pyörivän kiinnityslaitteen käytöstä vaativat täysin paikoilleen asennetun kiinnityslaitteen ja esteetön pyörähtäminen. [4]
Työkalu ja pitimet muodostavat erillisen liikkuvaan tilaan rajoitetun alueen. Verifiointimalliin tulee kuvata asiaankuuluva koneen liike, nykyinen raaka-aine ja kiinnityslaitteen geometria. Autodesk erottaa koneen mallin ja sen kinematiikan perusteella tehdyn simuloinnin työkalun ja raaka-aineen simuloinnista; pelkkä animaation katselu ei ole törmäystarkistuksen tulos. [5]
Määritä kosketusalueet ennen akselin tuulipintojen valmistusta.
Portaatulla akselilla kolme kosketusaluetta vaativat erilliset päätökset. [1]
- Uhrattava puristuslaajennus: Se voi ottaa vastaan leuan jälkiä, jos merkitty materiaali poistetaan myöhemmin.
- Valmistettu laakerituulipinta: Sen määritelty koko ja pinnan laatu on säilytettävä.
- Olake käytettävänä aksiaalisen pysäytyspinnan: Sen on istuttava johdonmukaisesti; siru tai kohouma kosketuspinnassa voi vaikuttaa sekä istutukseen että valmiiseen liitokseen.
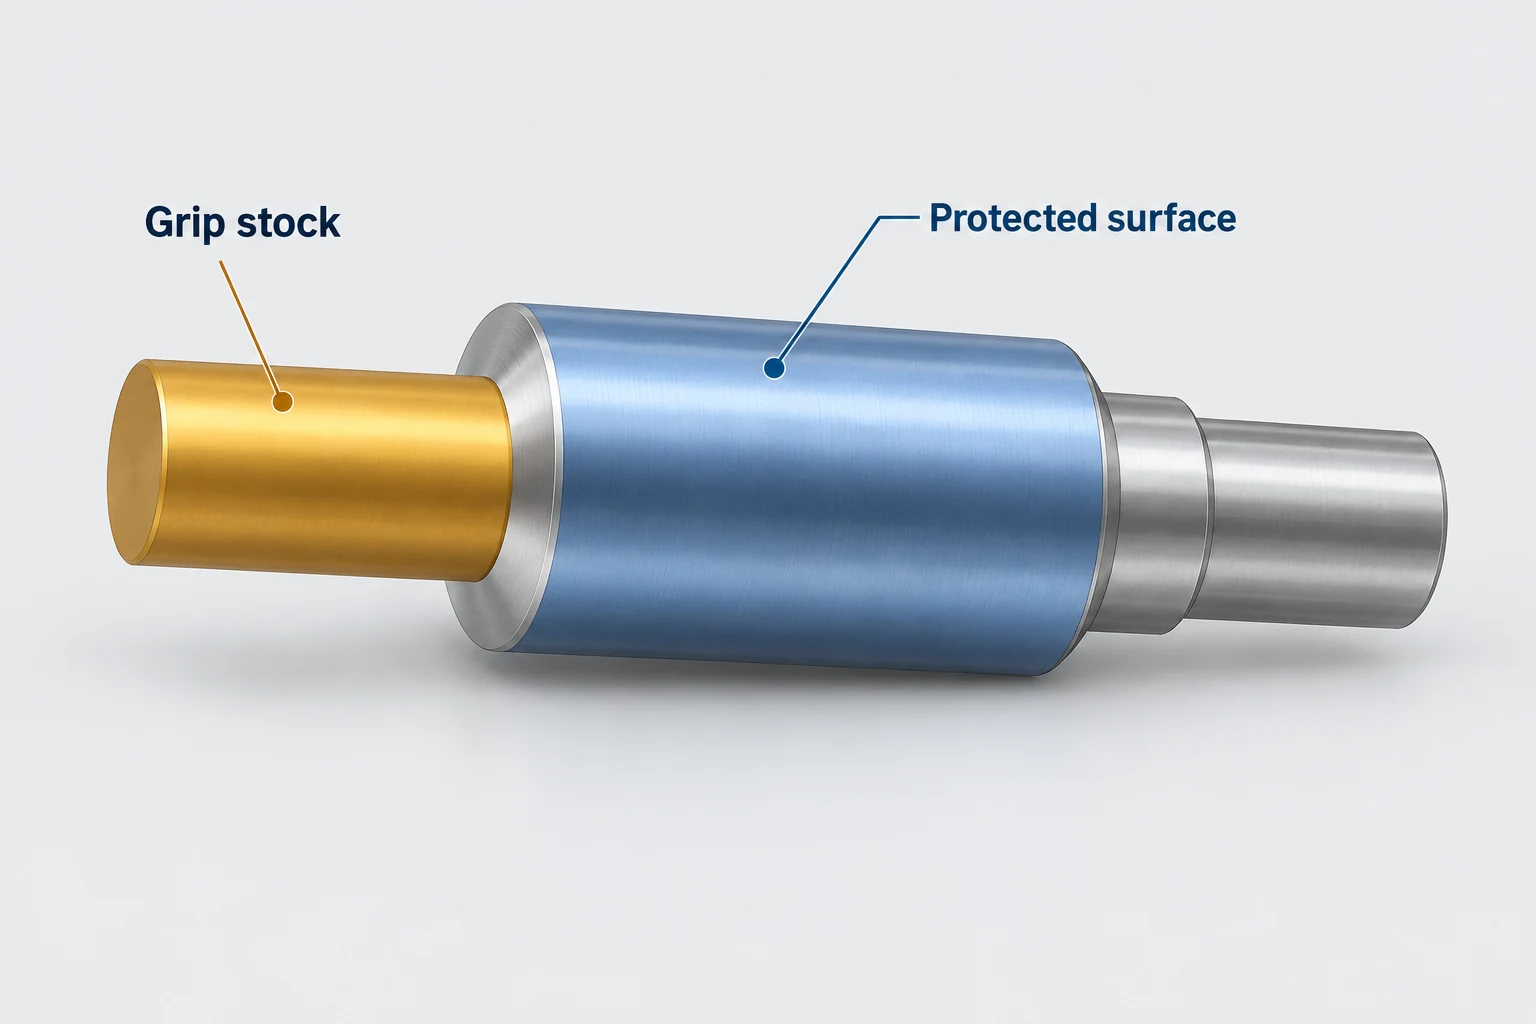
Kulmanmäärittävä tasopinta on toinen kosketuspiste, vaikka se kantaisi vain vähän kiinnityspainoa. Päätä, saako sen sijaintipinta koskea lopullista pintaa vai tarvitaanko väliominaisuutta. Ilmaisu “kiinnitysjäljet sallittu” tulee määrittää sallitun alueen ja hyväksyntäehdon perusteella, eikä se tarkoita lupaa vahingoittaa kaikkia kiinnitettyjä pintoja.
Jos saatavilla olevaan kiinnityskappaleeseen ei saa jättää kosketusjälkiä, tarkista kosketusgeometria, kuorma, puhdasuus ja viimeistelyjärjestys. Pehmeiden kiinnitysleukojen yksinkertainen vaihto ei takaa hyväksyttävää tulosta. Jos kiinnityslaajennus poistetaan myöhempässä asennuksessa, säilytä käytettävissä oleva aksiaalinen ja kulmallinen viite kaikille jäljelle jääville ominaisuuksille.
Osa-kohtaisen tarkistuksen kannalta hyödyllistä tietoa ovat piirustuksen toiminnalliset viitteet, sallitut kosketusalueet, pääominaisuudet ja lopullisten pintojen vaatimukset. VETCNC:n CNC-jyrsintäpalvelu mahdollistaa seuraavan vaiheen näiden vaatimusten keskustelussa kokonaisen osan geometrian avulla.
Neljännen akselin työkalupidin – usein kysytyt kysymykset
Keskittääkö itsekeskittyvä kiinnitin osan lähtökulman?
Ei. Ulkoisen profiilin keskittäminen ja olemassa olevan ominaisuuden kulmanmäärittäminen ovat eri tehtäviä. Pyöreällä osalla, jossa on tasopinta tai avainurakko, tarvitaan kulmaviitetta, kun uudet ominaisuudet on sijoitettava sen suhteen.
Onko kolkki aina tarkempi kuin kiinnitin?
Yhtä universaalia luokittelua ei ole olemassa, joka määrittäisi valmiin tuotteen. Kiinnitysgeometria, sijoituspinnat, kiinnitin tila, akselointi, kuormat ja istutus vaikuttavat kaikki lopputulokseen. Vertaa ehdotettua kiinnitysratkaisua osan vaadittuihin suhteisiin.
Tarvitseeko jokainen pitkä osa tukipään (tailstock)?
Yhtä yksinkertaista pituussääntöä ei ole voimassa. Osan poikkileikkauksen jäykkyys, ulkoneva pituus, työstökuormat ja saatavilla oleva kosketusgeometria määrittävät tukivaatimukset. Tukipää on yksi vaihtoehto, ja sen kosketuksen on säilyttävä yhteensopiva osan päätyominaisuuksien kanssa.
Voivatko kaikki kiinnitysmerkit jäädä valmiiseen osaan?
Vain siinä tapauksessa, että sovitut vaatimukset niitä sallivat. Erota irrotettava kiinnityskappale valmiista akselipinnoista, sijoitustukipinnoista, tiivistyspinnoista ja ulkonäköalueista. Visuaalisesti pieni merkki voi silti olla hyväksymätön toiminnallisella liitoksella.
Tekniset lähteet
- Carr Lane Manufacturing. Sijoitus- ja kiinnitysperiaatteet työkalu- ja kiinnityslaitteiden suunnittelussa. Sijoitusfunktiot, tuki, kosketus ja osan vääntymä.
- Royal Products. Royal CNC Kolmihalkeisjouset. Kiinnitysmuodot, jousten istuvuus ja vetämisjärjestelmä verrattuna kiinteän pituuden järjestelmiin.
- Haas Automation. Pyörivät laitteet/tukipää — käyttäjän käsikirjan lisäosa: tukipää — käyttö ja asennus. Akselointi, tuki ja laitteistokohtaiset voimavaatimukset.
- Haas Automation. Pyörivä — Työpalan kiinnitys, osio 7.6. Istutus- ja törmäystarkistukset.
- Autodesk Fusion -ohje. Simulointi valmistusta varten. Koneen mallit, kinematiikka, törmäystarkistukset ja varmentaminen.
- SCHUNK. Peukalopuristimet. Puristinpinnan koneistus vaadittuun puristushalkaisijaan.
- Tormach. 4. akselin asennusopas — 6 in tuuma ja 8 in tuuma. 4. akseli M/MX-koneisiin. Työpalan kiinnitysjärjestelyt ja yhteensopivat sijoituspinnat.



