Tässä artikkelissa
Live-työkalut mahdollistavat porakoneen, päätyjyrsimen tai muun voimakäyttöisen työkalun pyörähtämisen sorvissa, kun työkappale pysyy kiinnityksessään. Riittävän tarkalla pyörivän akselin sijoituksella ja akseliliikkeellä tämä lisää porauksia, tasapintoja ja uria sorvattuun komponenttiin. Mill-turn-koneistus yhdistää sorvausta ja jyrsintää yhdessä koneessa, mutta nimitys itsessään ei kuvaile sen työkalupääsyä tai jyrsintäkykyä.
Avainasiana on erottaa toisistaan kolme asiaa: työkalun osoittamasuunta, sen liike, jolla se sijoitetaan haluttuun piirteeseen, ja työkappaleen kiinnitykseen käytettävissä olevat pinnat.
Leikkaavan pyörähtämisen suunta voi siirtyä työkappaleelta työkalulle.
Tavallisessa sorvauksessa työkappale pyörähtää ja leikkaustyökalu etenee halutun profiilin mukaisesti. Tyypillisessä live-työkaluporausoperaatiossa työkalu pyörähtää, kun taas työkappale sijoitetaan ja pidetään valitussa kulmassa. Joissakin jyrsintäpoluissa ohjattu työkappaleen pyörähtäminen muodostuu osaksi etenemisliikettä.
Live-työkaluajuri ei siis korvaa pyörivän akselin sijoittelua. Se tarjoaa työkalun pyörähtämisen; koneella on kuitenkin edelleen oltava oikea tapa sijoitella ja liikuttaa työkappaletta kyseisen työkalun suhteen. Sorvin ja jyrsimen vertailu selittää perustavanlaatuisen prosessieron.
Aksiaaliset ja radiaaliset työkalut lähestyvät eri pintoja.
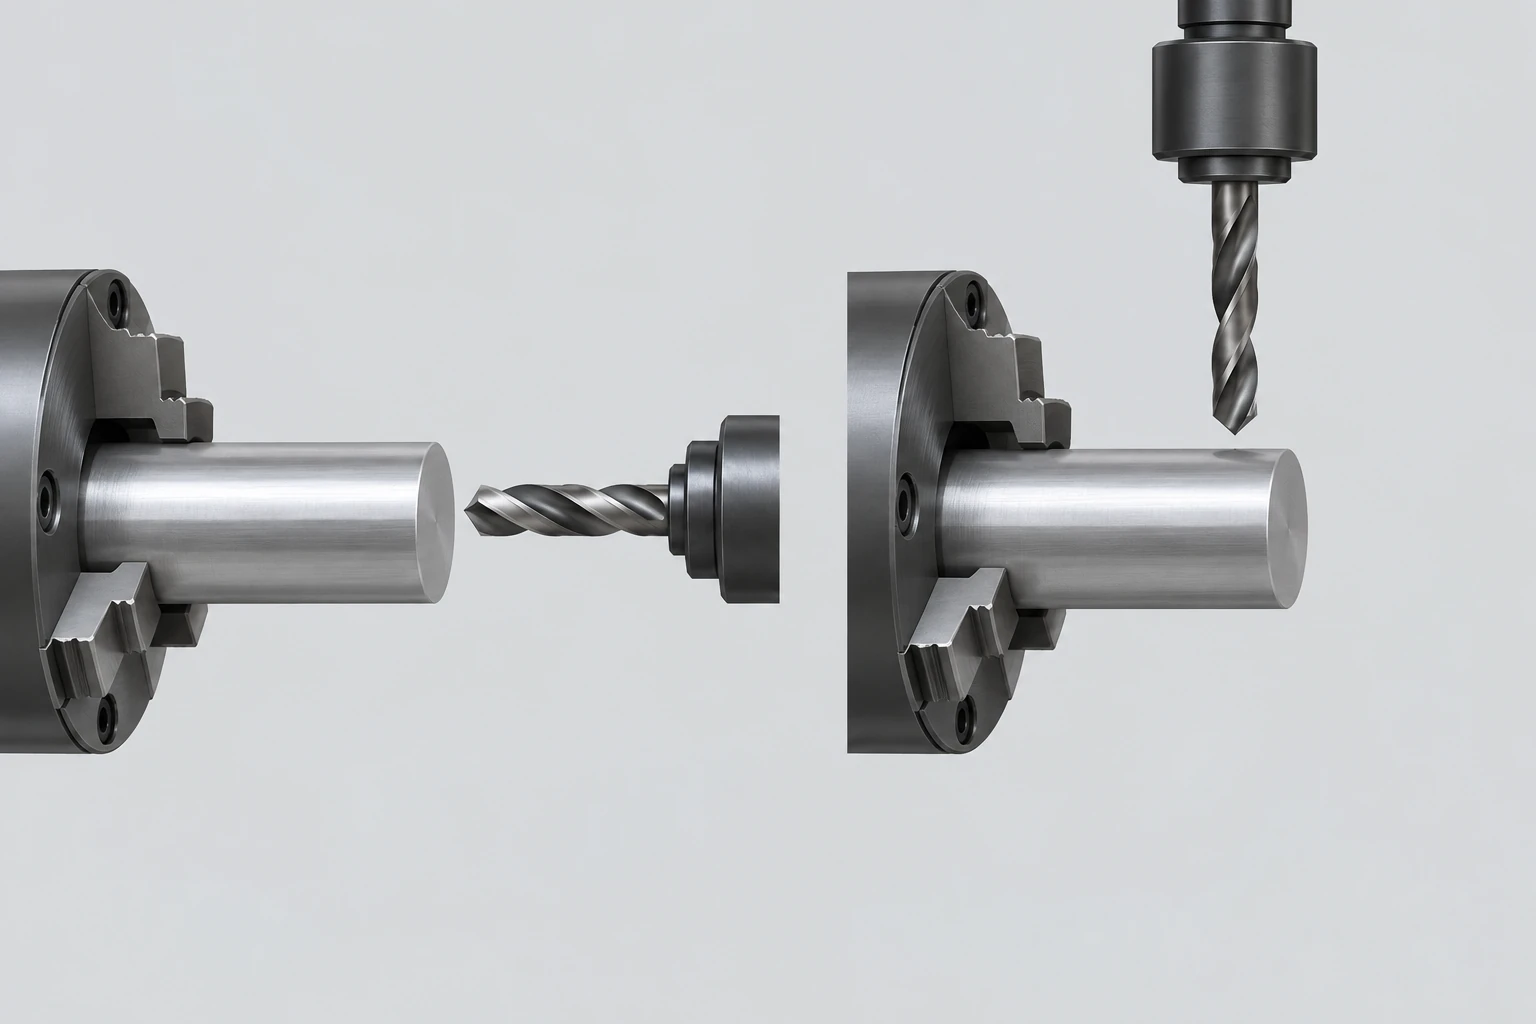
Aksiaalinen työkalu osoittaa pyörivän akselin suuntaan, kohti päätytasoa. Radiaalinen työkalu osoittaa poikittaisesti tätä akselia vasten, kohti kehää. Nämä termit kuvaavat suuntautumista, eivätkä sitä, onko tuloksena syntyvä reikä keskitetty, siirretty, sokea vai läpikuultava.
C-akselin ohjaus hallitsee työkappaleen kulma-asentoa. Kaksi käyttötapausta on merkityksellinen:
- Indeksointi: siirtyminen kulma-asentoon, sen pitäminen leikkausta varten ja sitten uudelleensijoittaminen toiseen piirteeseen.
- Kontuurointi: kulmaliikkeen koordinoiminen lineaarisella syöttönohjauksella leikkauspolun aikana.
Konetta, joka pystyy pysähtymään annettuun kulma-asentoon, ei pidä automaattisesti olettaa tukevan kaikkia koordinoituja jyrsintäpolkuja. Käytettävissä olevat toiminnot riippuvat ajopanoksesta, ohjausfunktioista ja asennetuista työkaluista.
| Osaominaisuus | Tyypillinen työkalukokoonpano | Liike tai pääsy ratkaisun saavuttamiseksi |
|---|---|---|
| Risteävä reikä, joka on suunnattu akselin keskelle | Säteittäinen porakone | Aksiaalinen sijainti ja indeksoitu kulma-asento |
| Poikkeama keskikohdasta johtava reikä päätytahossa | Aksiaalinen porakone | Säteittäinen poikkeama ja kulma-asento tai sopiva X–Y-sijoitus |
| Tasoitus akselin ulkopinnalla | Sopiva jyrsin ja pitimet | Leikkauspolku, leveys, tukipisteet ja orientaatio |
| Muotoiltu piirre päätytaholla | Aksiaalinen jyrsin | Yhteensopiva X–C-interpolointi tai X–Y-liike |
Taulukko esittää kysymyksiä asennusta varten; se ei ole yleispätevä työkalujen määritys. Pitimen vapaa tila, työkalun pituus ja ympäröivä geometria voivat muuttaa lähestymistapaa.
Y-akselin liike ja jyrsinpää lisäävät erilaisia kykyjä
Y-akseli lisää lineaarisen suunnan pyörivän akselin keskiviivan suhteen, kohtisuorassa tavallisesta X–Z-tasosta. Se voi sijoittaa työkalun keskitettyä ulkopuoliseen työhön ja tukea jyrsintäpolkuja, jotka hyötyvät suorasta lineaarisesta liikkeestä. Tästä ei kuitenkaan seuraa, että jokainen keskitetty ulkopuolinen reikä vaatii Y-akselin.
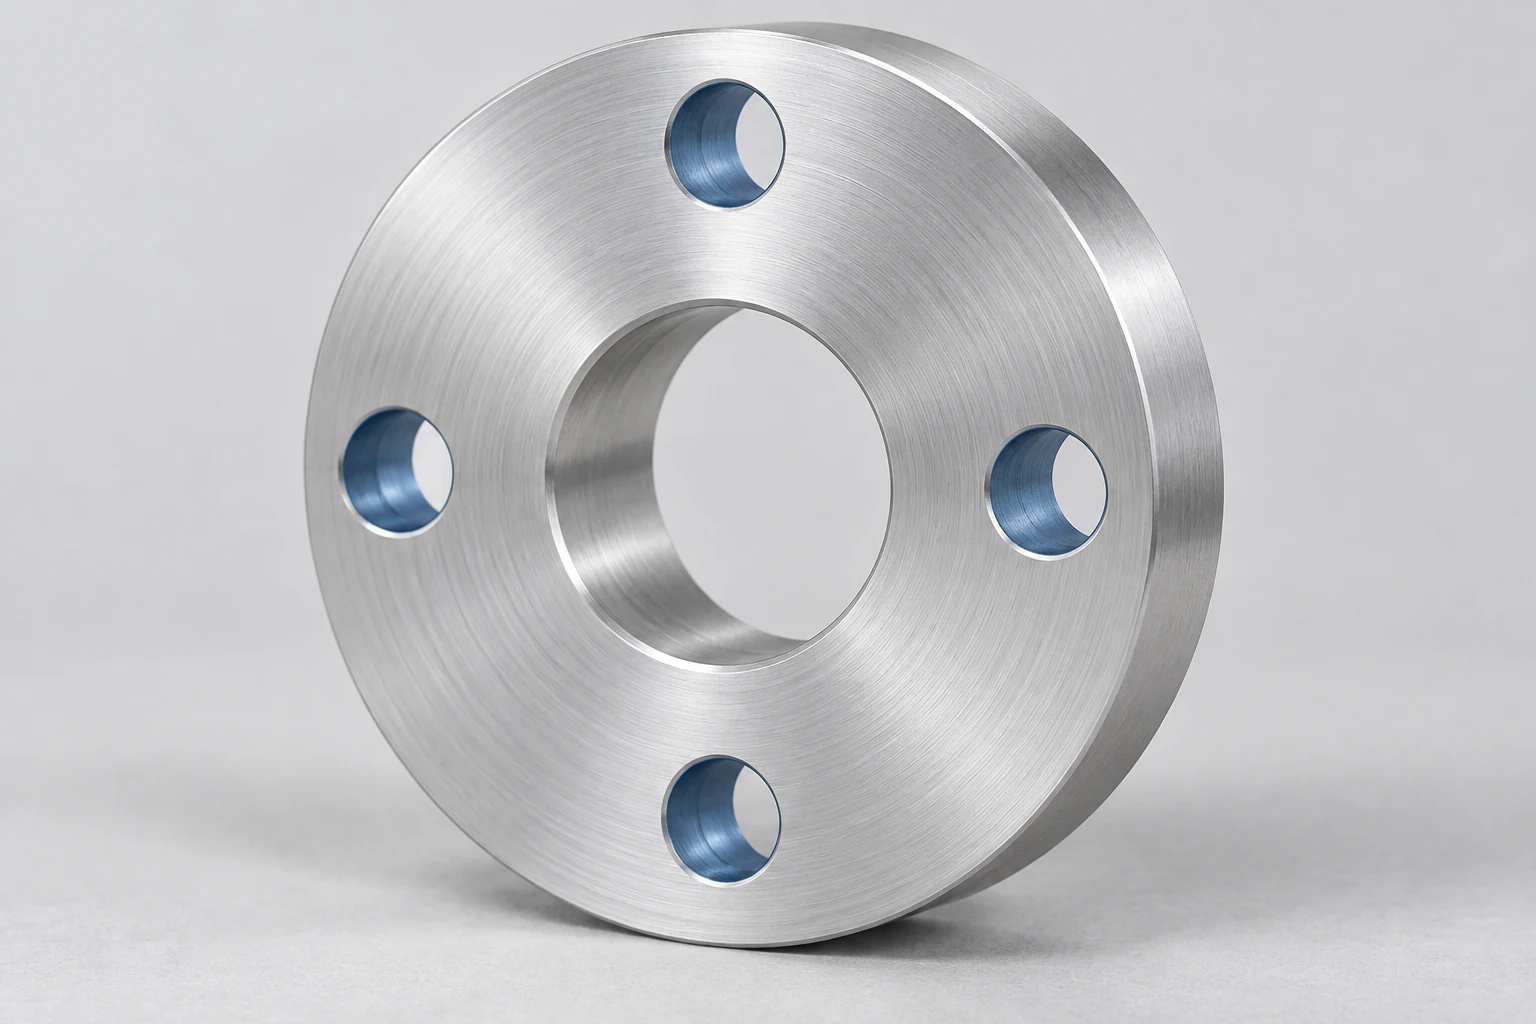
Esimerkiksi aksiaalinen pora voidaan sijoittaa kiinnitysympyrän säteelle, kunnes C-akseli indeksöi kunkin reiän paikalleen, mikäli konfiguraatio sen sallii. Sovitun päätytahon jyrsintään X–C-interpolointi yhdistää lineaarisen liukumisen työkappaleen pyörimiseen polun generoimiseksi. Haasin Y-akselin koulutusoppaassa esitetään erityisesti X–C-esimerkki, joka ei vaadi fyysistä Y-akselia. Kyseessä on tuettu ohjaustoiminto, ei lupaus siitä, että kaikki muotoilut ovat käytännöllisiä ilman Y-akselia.
Tornin työkalutorni, joka kuljettaa voimatoimisia pitimiä, eroaa myös koneesta, jossa on erillinen jyrsintäakseli. Joissakin sorvaus-jyrsintäkoneissa on lisäksi kiertyvä jyrsinkärki, työkalumagasiini tai muita työkalujärjestelmiä. Mazakin INTEGREX i-500 -perhe esittelee jyrsintäakselijärjestelmän B-akselin ohjauksella ja useilla akseli-/tornikonfiguraatioilla. Nämä ominaisuudet kuuluvat määritellyn koneen konfiguraatioon; niitä ei implikoida kaikissa ”sorvaus-jyrsintä”-kuvausten yhteydessä.
Ehdotetulle työkäynnille tunnistetaan todellinen työkalun suunta ja koordinoitut liikkeet. Oppaassa mitä koneakselilukumäärä tarkoittaa selitetään, miksi suuri kokonaismäärä ei määritä sitä, mitä yksi työkalu voi tehdä.
Yksi kone voi edelleen käyttää kahta kiinnitystä.
Käytettävissä oleva työkalu ei pääse pinnalle, joka on piilossa puristimen sisällä. Toissijainen, eli ala-akseli, voi ottaa vastaan sopivan osan ja paljastaa sen aiemmin pidetyn pään lisätyötä varten. Siirto tuo mukanaan toisen kiinnityksen, vaikka kaikki tapahtuisikin yhdessä koneessa.
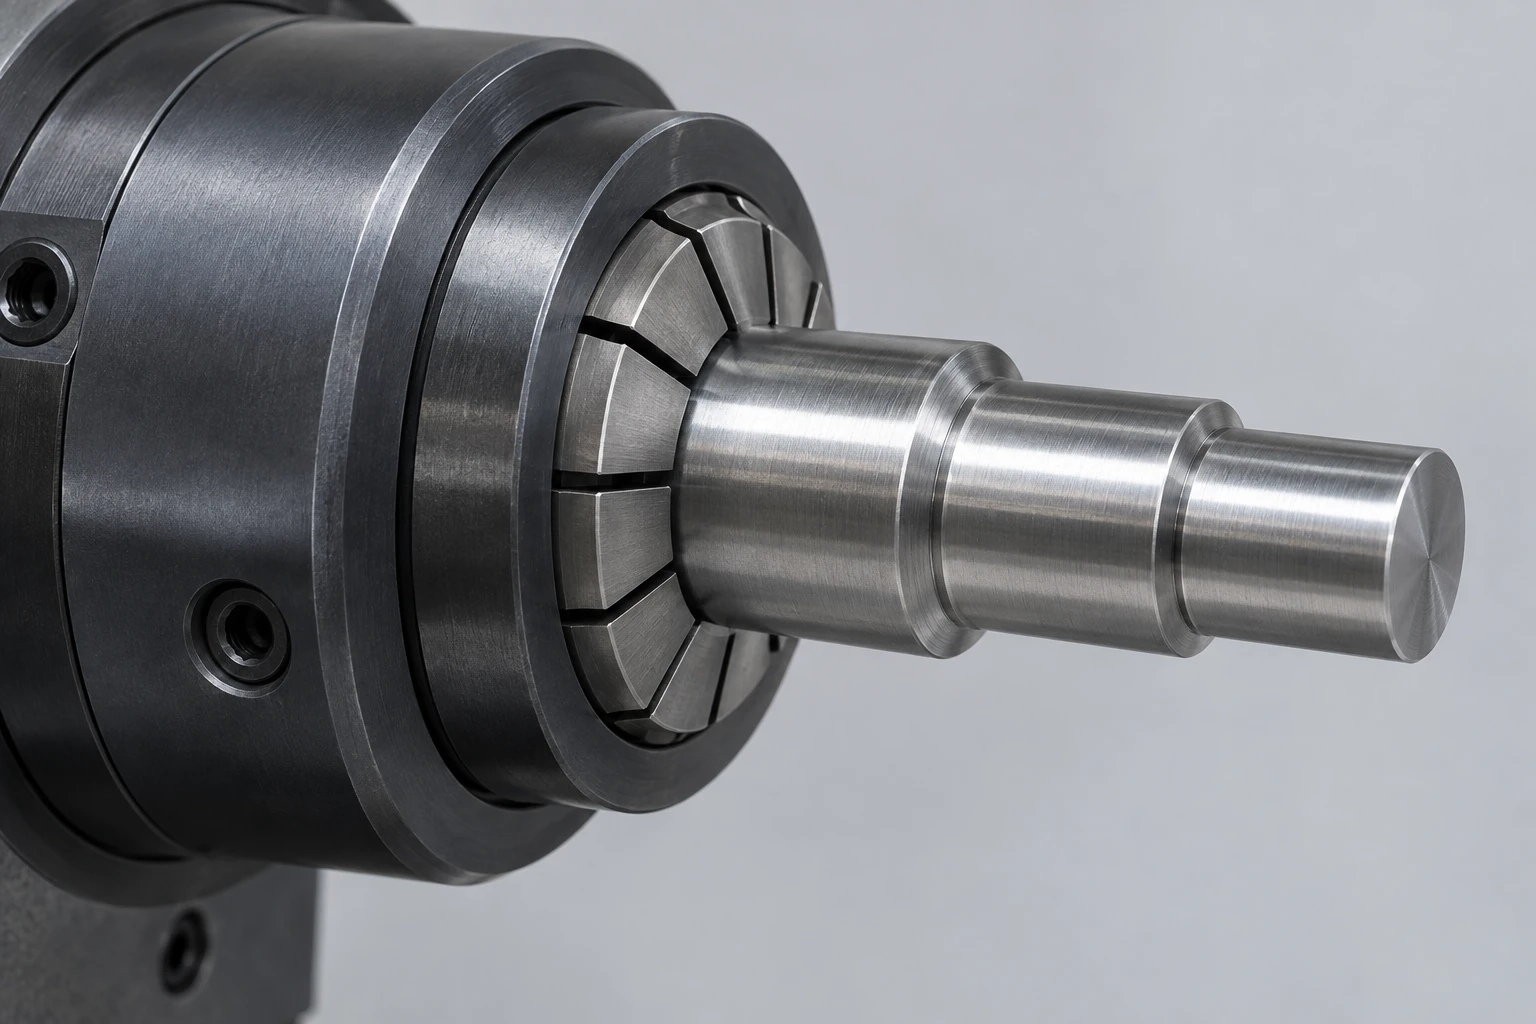
Harkitse sovittimen käyttöä, jossa on sorvattuja halkaisijoita, säteittäinen portti ja takaseinä, joka tiukentaa. Paljastuneet halkaisijat ja portti voidaan koneistaa ensimmäisessä kiinnityksessä. Takaseinän viimeistelyyn tarvitaan kuitenkin toinen tapa pitää komponenttia paikoillaan. Vastaanottava kiinnitys ei saa vahingoittaa valmiita pintoja, ja takaseinän ja sijoitusympyrän välinen vaadittu suhde on edelleen varmistettava.
Siksi ilmaisut ”valmis yhdessä koneessa” ja ”valmis ilman uudelleenkiinnitystä” ovat eri lausumia. CNC sorvauskatsauksessa tunnistetaan, mitkä ominaisuudet tehdään kussakin kiinnityksessä ja mitkä pinnat käytetään niiden sijoittamiseen. Jos siirto ei mahdollista riittävää tukea tai pääsyä, erillinen asennus voi edelleen olla järkevä ratkaisu.
Usein kysytyt kysymykset
Vaatiiko keskitetyn reiän poraaminen sorvissa käytettävissä olevaa työkalua?
Ei. Kiinteä porakone voi tehdä keskitetyn aksiaalisen reiän, kun työkappale pyörii. Liikkuvat työkalut tulevat hyödyllisiksi muissa järjestelyissä, kuten porauksessa valituissa paikoissa, kun osaa pidetään kulmassa. Pelkkä sana “poraus” ei määritä, kumpi osa tarjoaa leikkauspyöräyksen.
Onko liikkuva keskus sama kuin liikkuva työkalu?
Ei. Liikkuva keskus on pyörivä työkappalesupportti, jota käytetään yleensä työntäimen päässä. Liikkuvat työkalut ajavat leikkaustyökalua. Sorvin varustaminen liikkuvalla keskuksella ei automaattisesti anna voimakasta jyrsintä- tai risteävän porauksen kykyä.
Voivatko liikkuvat työkalut leikata kierrejä?
Sopiva voimakäyttöinen työkalujärjestelmä voi tukea kierteiden porausta (tappaus) tai kierrejyrsintää, kun kone, pituri, synkronointi ja työkalurata ovat yhteensopivia. Tämä eroaa tavallisesta yksipisteisestä kierreporauksesta. Määrittele kierreprofiili ja hyödyllinen kiinnityspituus; valittu valmistusmenetelmä määrittää työkalun ja liikkeen.
Tekniset lähteet
Haas Automation, Sorvaajan käyttöopas, Next Generation Control, versio U, joulukuu 2024: C-akseli-, kaksipyörä- ja liikkuvan työkalujärjestelmän osiot; Y-akselin sorvien sovellusten koulutus, versio D: X–C-interpolointiesimerkki. Haas, 4000-rpm:n liikkuvan työkalujärjestelmän kanssa 12-asentoinen BMT65-työkalutorni ja C-akseli, sekä Mazak, INTEGREX i-500, tarjoavat konfiguraatioesimerkkejä. Royal Products, Royal Live Centers, ja Sandvik Coromant, Deep Hole Drilling Catalogue, selventävät työkappalesupporttia ja porapyöräystä. Nämä viitteet kuvaavat niiden valmistajien laitteita, eivätkä ne ole VETCNC-laitelistaa.



