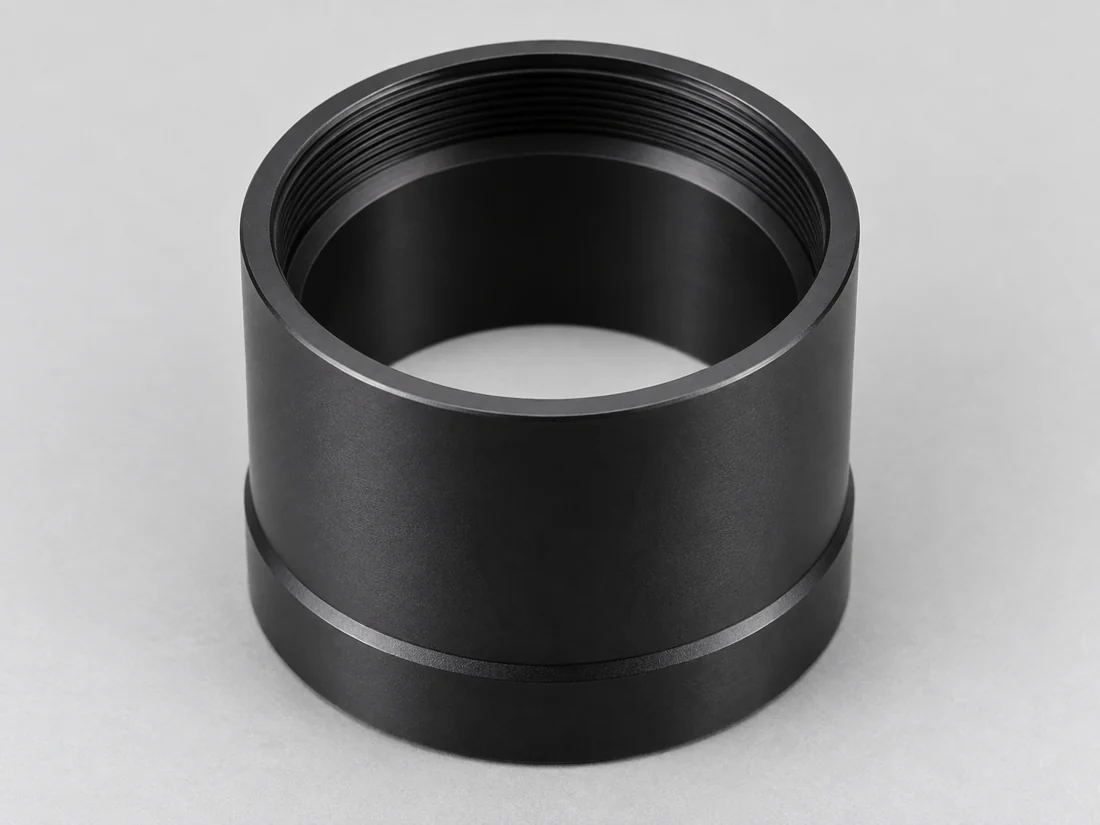
Linssiputket
Portaalin sisäpuolella askelmaisia reikiä, linssitukia ja kiinnitysrenkaiden kierrejä putkimaisissa rungoissa. Ulkoiset ohjauspinnat, tasot ja sivuaukot yhdistävät putken sen ympäröivään kiinnitykseen.
Keskustele tästä tynnyristä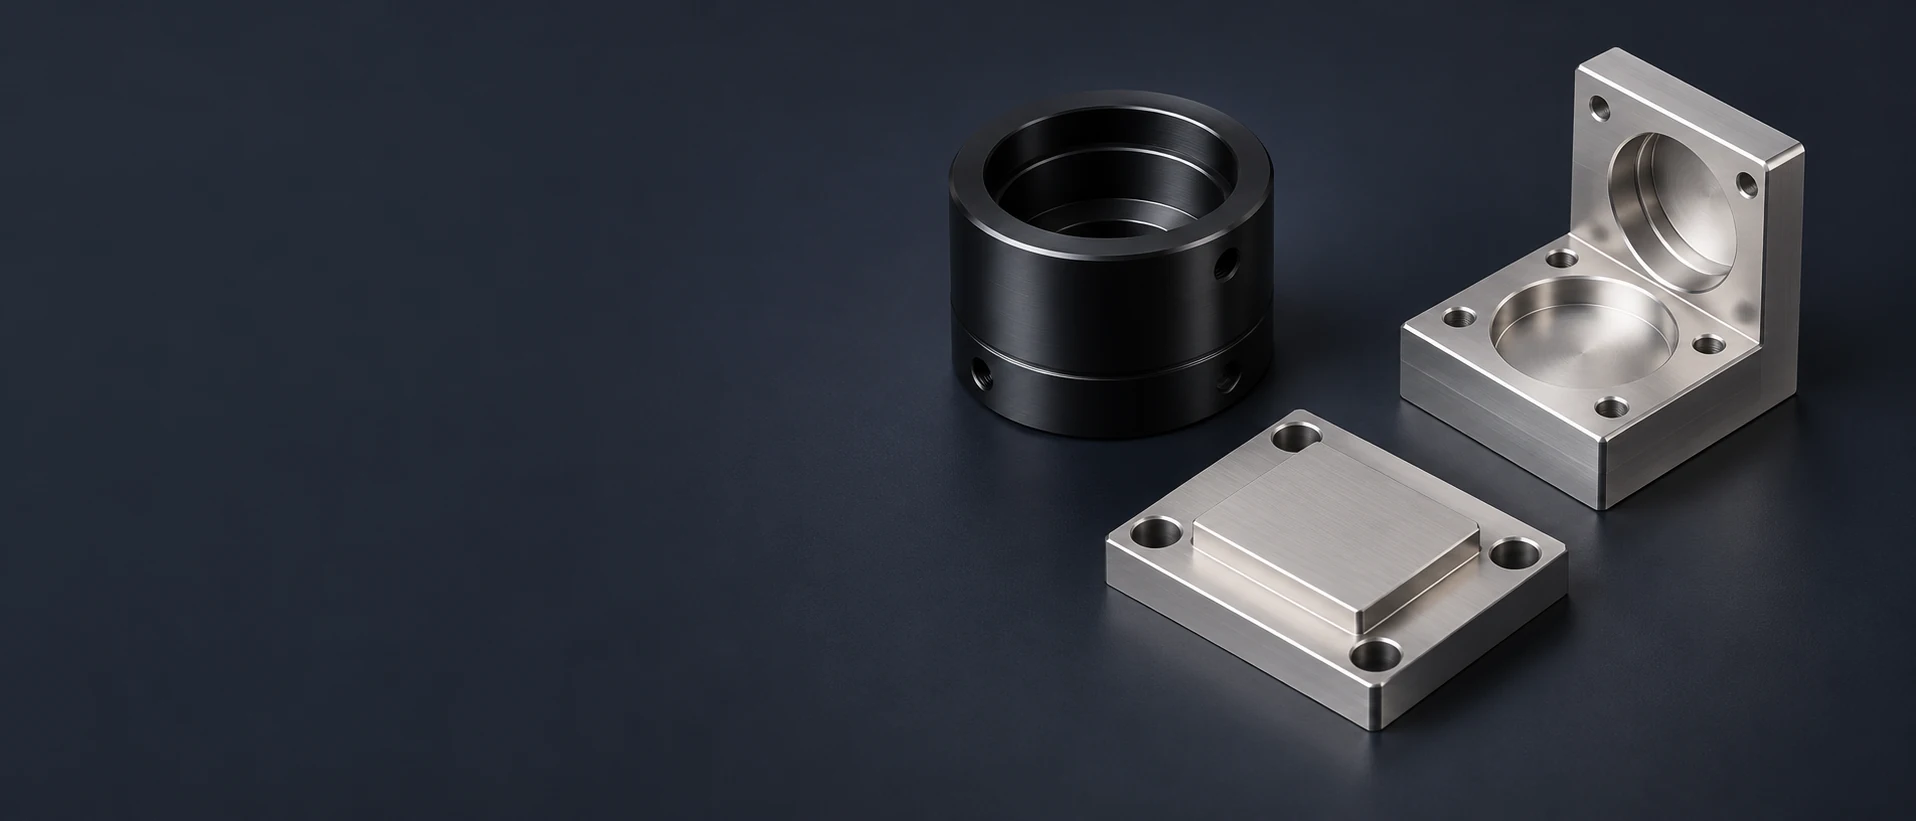
Koneistamme optomekaanisia koteloita, linssiputkia, kiinnikkeitä ja alustalevyjä koneen näköön, laserlaitteisiin ja spektroskopiaan. Jyrsintä- ja sorvauspalvelumme tuottaa mekaaniset osat, jotka sijoittavat ja tukevat optista kokoonpanoa.
Meidän räätälöityjen komponenttien työ kattaa sylinterimäisen optisen laitteiston sekä sen ympärille jyrsittyjä rakenteita. Putket ja renkaat voidaan tilata erikseen tai samanaikaisesti koteloilla, kiinnikkeillä ja levyillä saman mittalaitteen rakentamiseen.
Portaalin sisäpuolella askelmaisia reikiä, linssitukia ja kiinnitysrenkaiden kierrejä putkimaisissa rungoissa. Ulkoiset ohjauspinnat, tasot ja sivuaukot yhdistävät putken sen ympäröivään kiinnitykseen.
Keskustele tästä tynnyristä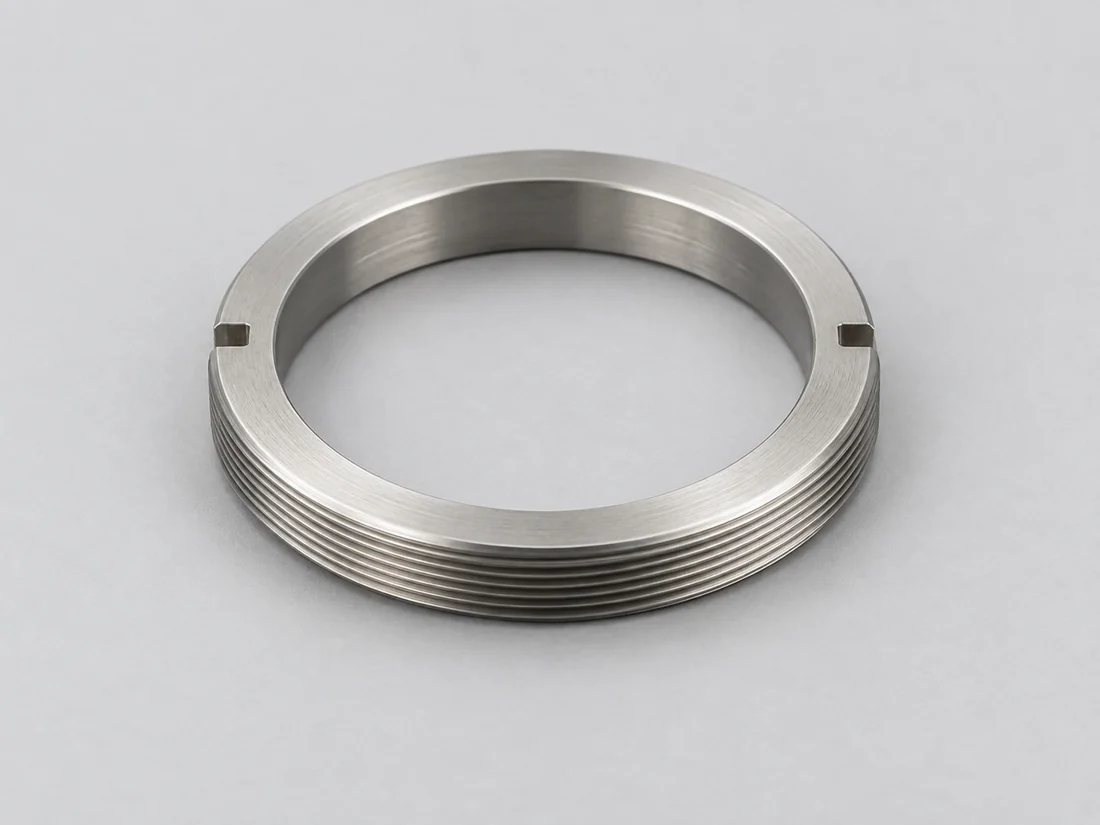
Sorvatut renkaat tarjoavat aksiaalisen kiinnityksen tai erotuksen optisessa pinossa. Kosketusalueet, selkeät aukeamat ja avainurat koneistetaan komponentin piirustuksen mukaisesti.
Keskustele näistä renkaista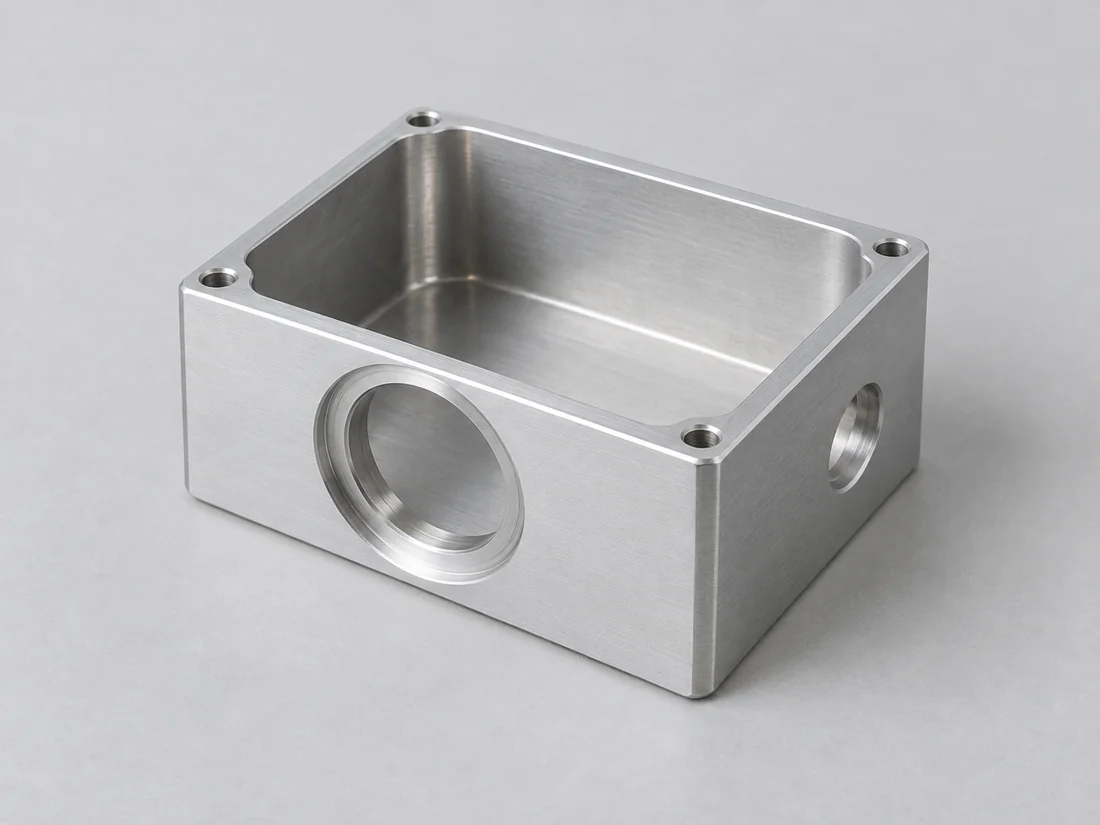
Jyrsittyjä kotelointirakenteita yhdistävät detektorin tuentatukipinnat, sisäiset taskut sekä kaapelien tai liittimien aukeamat. Irrotettavat kannet pysyvät erillisinä komponentteina, joilla on omat kohdistusominaisuutensa.
Keskustele tästä koteloista
L-muotoiset, kulmassa olevat ja avoimet kehikkomaiset kannakkeet kantavat kameramoduuleja tai optisia soluja mittalaitteen rungolla. Pohjat, puristuspinnat ja urat tarjoavat määritellyn kiinnitysgeometrian.
Keskustele tästä kiinnittimestä
Koneistetut taskut ja tuentapinnat kantavat erikseen toimitettavaa prismaa. Taskun ympärille tehtyjä poistumia jätetään tilaa optiikan reunoille ja valitulle kiinnitysjärjestelylle.
Keskustele tästä pitimestä
Instrumenttipohjalevyt yhdistävät kiinnityskuvioita, tappireikiä, syvennyksiä ja paikallisesti tuettuja tukipintoja. Mukautetut reikäjärjestelmät mahdollistavat optisen laitteiston liittämisen olemassa olevaan kehikkoon tai kammiorakenteeseen.
Keskustele tästä alustalevystäJokaisella optisella järjestelmällä on erilainen mekaaninen järjestely. Toimitamme sen koneistetut tukiosat ja kotelot sekä kiinnitys- ja pääsyominaisuudet, jotka sopivat laitteen säätöön ja kokoonpanoon.
Kamerakotelo tukee detektorimoduulia ja linssiyhteyttä; kiinnike kiinnittää kyseisen alaosan koneen kehykseen.
Kuorman, joka kohdistuu kameraan, sen linssiin ja siihen liitettyihin kaapeleihin, siirtyy runkoon kiinnitysrakenteen kautta. Tukijärjestelmän on kestettävä nämä kuormat ilman, että se nojaa ohueen irrotettavaan kansiin.[1]
Kun vaihtokamera käyttää eri jalka-alueita, erillinen kamerapuolen sovittimen voidaan vaihtaa, kunnes konepuolen kiinnike säilyttää vakiintuneen kiinnityksensä.
Kiinnitysruuvit on pidettävä saavutettavissa kehyksen ja naapurioptiikan ollessa asennettuna. Sivureliefit tai helposti päästettävä kiinnityssuunta voivat estää ympäröivien tukien purkamisen kameran poistamiseksi.
Laserlaite voi sisältää useita erillisiä optisia tukipaikkoja yhdellä levyllä tai käyttää tiukkaa kammiorakennetta. Yhteinen alusta vähentää erillisten kiinnitysliitosten määrää; yksittäiset tukipaikat säilyttävät pääsyn säätöön ja komponenttien vaihtoon.
Kannakset ja aukot eivät saa estää tarkoitettua sädekäyrää säädön koko säätöalueella. Mekaaninen varaus tilaa sädekäyrän ympärille on erillinen säteen optisesta suunnittelusta.
Suljetut kiinnitysreiät vaativat riittävän käytettävissä olevan kiinnityspituuden valituille ruuveille ilman, että ruuvi koskettaa pohjaa ennen kuin kiinnike istuu paikalleen.
Erillinen kansi voidaan irrottaa, kun optiset kiinnikkeet pysyvät kiinnitettynä alustaan, mikä mahdollistaa pääsyn säilyttämällä kiinnitysruuvit paikoillaan.
Spektroskopian laitteisto yhdistää syöttöaukot, optisten elementtien pitimet ja detektorituen määritellyn asettelun mukaisesti. Koneistettu levy tai kotelo voi kantaa näitä erillisiä komponentteja yhdestä mekaanisesta viitereferenssistä.
Erillinen pitimen sisäosa voi sopeutua eri prismalle tai optiselle elementille säilyttäen laitteen ulkoisen kehyksen kiinnityksen. Sen kiinnitysviitteet säilyttävät tarkoitetun suhteen naapurikiinnikkeisiin.
Lokit poistavat optiikan reunan tai viistoummat koskemasta tahattomasti seinää ennen kuin sen tarkoitetut tuentahat ovat istuneet paikoilleen.
Detektoripaketti ja sen kiinnitetty kaapeli täytyy pystyä kulkeutumaan valitun aukon läpi, mukaan lukien kaikki liittimet, jotka pysyvät asennettuina irrottamisen aikana.
Ensimmäinen mekaaninen sarja testaa integraatiota. Pilottirakentelu vahvistaa valmiiksi hyväksytyt osat, ja toistetut erät noudattavat samaa määritelmää.
Prototyyppiputket, -kiinnikkeet ja -levyt paljastavat asennus-, säätö- ja työkalupääsyn rajoitukset ennen suurempaa tilausta. Sovintatarkistussarja voi jäädä keskeneräiseksi, kun arvioidaan ainoastaan mekaanista ulottuvuutta.
Pilottisarja yhdistää pinnoituksen, suojatut alueet ja toisiinsa liittyvät osat asiakkaan kokoonpanohyväksyntää varten. Tällä vaiheella havaitut muutokset johtavat piirustusten tarkistuksiin ennen toistosarjaa.
Ohjelmointi ja kiinnittimien valmistus jakautuvat erinomaisten osien välillä sarjassa. Enemmän osia jakaa tuon valmistuskustannuksen; lisäasennukset, syvät poraukset, yksittäiset pinnankäsittelyvaiheet ja lisämittaukset lisäävät kuitenkin työtä jokaiseen komponenttiin.
Lämpölaajeneminen muuttaa tuettujen elementtien välistä etäisyyttä; tiukkuus muuttaa ristikon tai säätömekanismien kantamaa massaa. Nämä luokka-kohtaiset viitteet auttavat valitsemaan mekaanisen tuen materiaalin.
| Materiaali / tila | Lämpölaajeneminen ja tiukkuus | Komponentin käyttö / CTE-väli |
|---|---|---|
| 6061-T6 / T651-alumiini | 23,6 µm/(m·K); 2,70 g/cm³ | Putket ja pohjalevyt; 20–100 °C |
| 7075-T651-alumiini | 23,4 µm/(m·K); 2,80 g/cm³ | Kuormitettuja kiinnitysristikkoja; 20–100 °C |
| 316L / 1.4404 · liuotuspehmentetty | 16,0 µm/(m·K); 8,0 g/cm³ | Korroosiolle alttiit tuennat; 20–100 °C |
| POM-C · TECAFORM AH luonnollinen | 130 µm/(m·K); 1,41 g/cm³ | Eristävät ohjaimet/eristävät etäisyyspalat; 23–60 °C, pitkittäissuunnassa |
Arvot ovat materiaaliviitteitä Kaiser Aluminumin 6061/7075 -levy- ja -plaatteidatasta, Outokumpun Supra 316L/4404 -datasta ja Ensingerin TECAFORM AH -luonnonmateriaalin datasta. CTE tarkoittaa lämpölaajenemiskerrointa; esitetyt väliarvot eroavat metallille ja POM-C:lle. Kaksi alumiiniseosta on lämpölaajenemiseltaan samankaltaisia, joten suuremman lujuuden valinta ei itsessään vähennä lämpöliikettä.
Osaan liittyvä geometria määrittää koneistusreitin. Sylinterimäinen putki, avoin kiinnityskannatin ja prismatasku vaativat erilaisia leikkauspääsyjä ja osan kiinnitystapoja.
Sorvaus soveltuu keskitettyihin putkimaisiin istukkoihin, renkaanmuotoisiin eristeisiin ja kiinnitysrenkaiden kierreosuuksiin. Liittyvien halkaisijoiden ja olkapäiden koneistaminen yhdestä asennuksesta parantaa niiden keskinäisen suhteen tarkkuutta; tasot tai säteittäiset reiät voidaan tehdä myöhemmin toissijaisina ominaisuuksina.[3]
CNC-sorvauspalvelutJyrsintä tuottaa detektoritaskuja, prismatukia ja pohjalevyn kiinnityskuvioita. Kapeaan taskuun ulottuminen ja ohuen kiinnityspadille tarvittava tukipinta voivat olla tärkeämpiä kuin kokonaismittainen ulkohalkaisija.
CNC-jyrsintäpalvelutIndeksoidulla tai moniakselisella koneistuksella voidaan päästä vinosti sijaitseviin kiinnityspintoihin ja liittimiin. Siellä, missä työkalu ei pääse suljettuun kammioon, tarvitaan saatavilla oleva avaus tai erillinen komponentti, vaikka lisäkoneakseleita olisi käytettävissä.
5-akselisen koneistuksen vaihtoehdotJokaisella sijaintia määrittävällä ominaisuudella on oma tehtävänsä. Koneistamme säteittäiset istukat, olkapäät, viitepinnat ja kiinnityskuvioit, jotka määrittävät piirustuksen mekaanisen järjestelyn.

Ohjausreikä voi sijoittaa irrotettavan optisen solun, kun taas sen liitoslevy mahdollistaa kiinnittämisen. Asennusta varten tarvittava varaus on yhdistettävä vaadittuun keskitysuhteeseen; kiinnitykseen käytetty kierre ei välttämättä toimi säteellisenä keskityspinnana.[4]
Olkapäiden sijainnit ja eristeiden paksuudet määrittävät tuettujen elementtien välisen etäisyyden. Kokonaispinnoista muodostuva kokonaismitta määrittää tämän erotuksen, joten yhden renkaan paksuuden tarkka säätö yksin saattaa jättää koko kokoonpanon aksiaalisten vaatimusten ulkopuolelle.
Tukitelineiden on tehtävä tarkoitettu kosketus, kun kiinnike kiinnitetään ruuveilla. Ohut tai epätasainen kiinnityspinta voi muuttaa asentoa puristuksen alla, mikä tekee asennetun kosketusjärjestelyn merkitykselliseksi sekä vapaan komponentin mittojen ohella.
Lovet jättävät tilaa alustalleen tasaukseen; sijaintiominaisuudet säilyttävät määritellyn aseman sen jälkeen, kun se on vapautettu. Kiinnityskuvion on heijasteltava sitä, säädelläänkö jokaista osaa jokaisessa kokoonpanossa vai asennetaanko ne ennaltamääritettyyn paikkaan.
Optisia pintoja kohti suunnatut kammiot, sovitut istukat ja ulkoiset kiinnityspinnat voivat vaatia erilaisia pinnanlaatuja. Pidämme nämä alueet erillään pinnankäsittelyn soveltamisalueessa.
Musta anodointi on vaihtoehto alumiinikoteloille ja -kiinnikkeille. Anodointi seuraa olemassa olevaa pinnan tekstuuria eikä tasoita koneistusjälkiä, joten matta tekstuuria ja vaadittuja valmiita mittoja on käsiteltävä samassa pinnankäsittelymäärittelyssä.
Sijaintiakselit, kierreliitokset tai määritellyt kosketuspinnat voivat jäädä pinnoittamattomiksi, kun viereiset pinnat anodoidaan. Suojapinnoituksen rajan on pidettävä toimiva kosketusalusta selkeänä ilman, että suojauksesta luovutaan vaadituilta ympäröiviltä alueilta.[5]
Toisiaan leikkaavat reiät ja syvälliset lokit vaativat saavutettavia reunoja jäysteenpoistoon ja koneistusjäämien poistoon. Terävä esteen reuna ja käsittelty ulkoreuna täyttävät eri tehtäviä, joten niillä on oltava erilaiset reunaehtojen vaatimukset.
Tarkastamme määritellyt mekaaniset ominaisuudet niiden vaaditussa lopullisessa tilassa. Nimelliset liitostulokset määrittävät yhteensopivuuden; piirustus sisältää todelliset mitat, muoto- ja sijaintitoleranssit.
Kierrekontrolli varmistaa kierrengripin, istumamitan tarkastus varmistaa aksiaalisen sijainnin ja mittausviitteisiin perustuvalla mittauksella varmistetaan kiinnityssuhde. Nämä tarkastukset vastaavat eri hyväksyntäkysymyksiin.
| Osa / ominaisuus | Sovellettava viite | Hyväksyntäyksityiskohdat |
|---|---|---|
| C-liitoskameraliitos | 1″–32 UN; 17,526 mm liitosreunan etäisyys | Kierre ja kiinnitysolakka; rekisteri päättyy kokoonpanon kuvatasoon |
| SM1-linssiputken liitos | 1,035″–40 TPI | Kierrekiinnityksen syvyys ja piirustuksessa määritellyn avoimen aukon mitat |
| 30 mm:n kotelosovitin | 30 mm:n tankojen keskiväli; nimellishalkaisija Ø6 mm | Reikäkuvio, piirustuksessa määritelty sovitus ja akselin sijainti |
| Linssin istutuspaikka / prismatuen rakenne | Sijainti ja asento piirustuksen viitepisteiden suhteen | Sijoituspinnat mitattuna komponentin kiinnitysviitepisteestä |
| Eristinpala / alustalevyn pituus | 20 °C:n standardiviitelämpötila · ISO 1:2022 | Lopullinen pinnanlaatu; toinen viitelämpötila voidaan määritellä erikseen |
C-liitos, SM1- ja kotelomitat koskevat ainoastaan niitä suunnitteluja, joissa käytetään kyseisiä liitännöitä. Piirustus määrittelee kierreluokan, kierrekiinnityksen syvyyden, mittatoleranssit ja geometriset toleranssit sekä selkeän läpikuultavan alueen. Liitoslevyn etäisyys mitataan kiinnityskannasta kuvaustasoon. Lähteet: Basler; Thorlabs; ISO 1:2022.
Komponenttimme tarkastus kattaa sovitut mittavaatimukset. Optinen säätö, kuvalaatu, säteen suuntaus ja laitetasoiset kvalifiointivaatimukset kuuluvat erikseen määriteltyyn kokoonpanohyväksyntäalueeseen.[6]
Putket, renkaat ja kiinnityslevyt saapuvat usein eri vastaanotto- tai kokoonpanoasemille. Säilytämme niiden valmiit liitännät ja osatunnisteet sopimusmukaisen toimitusjärjestelyn mukaisesti.
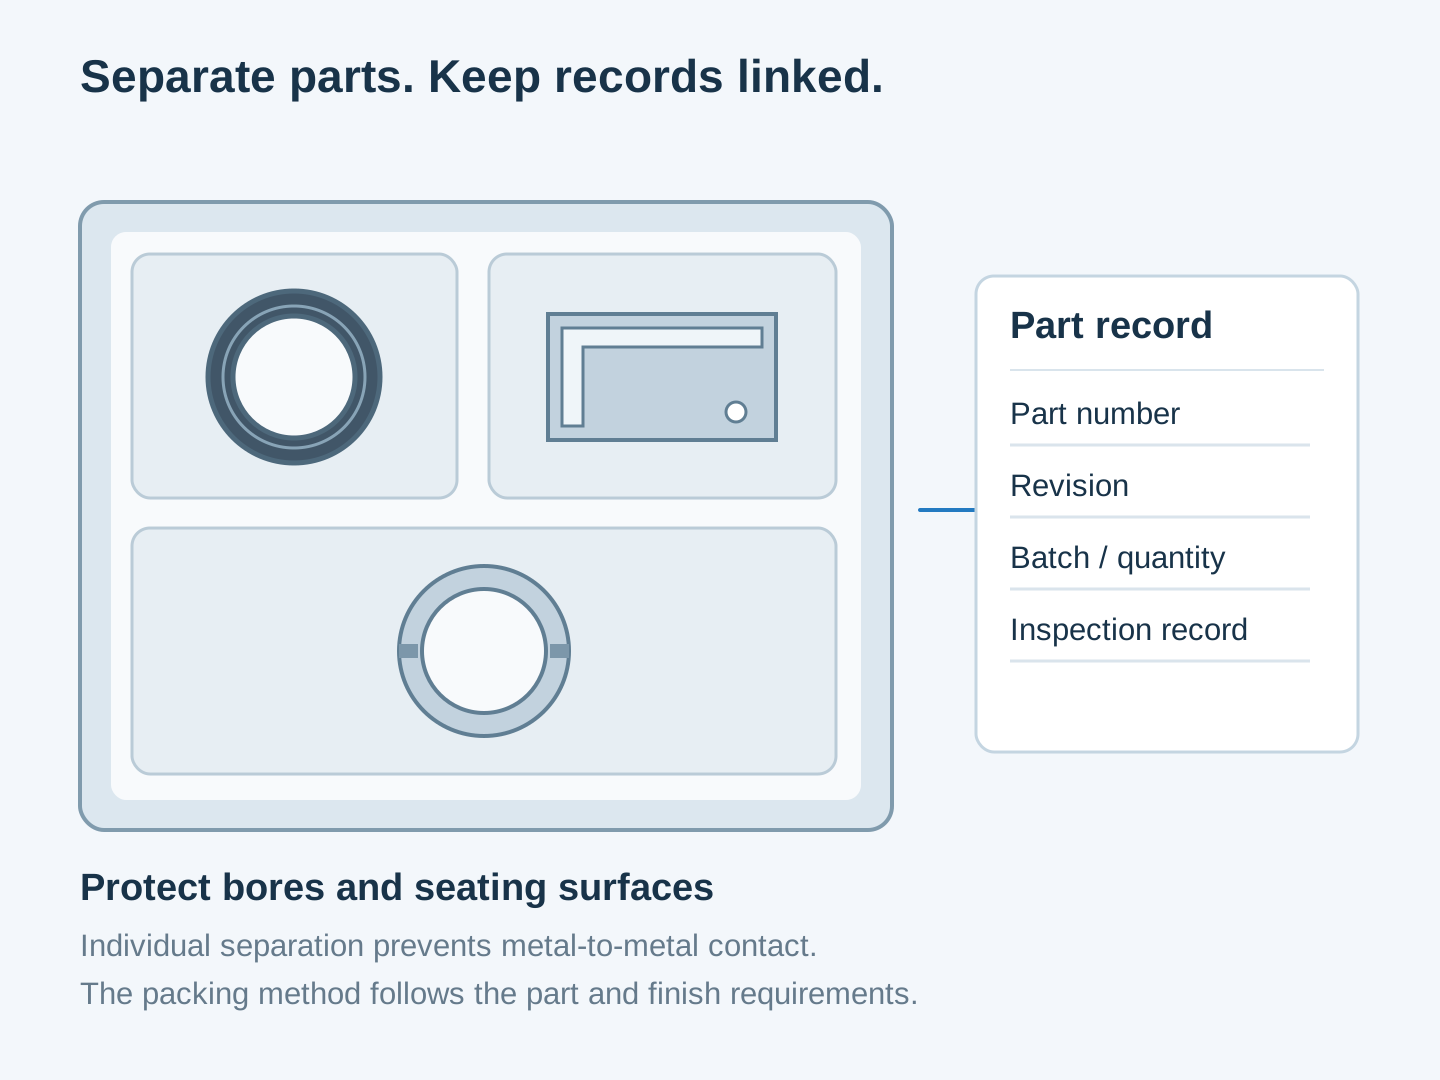
Erillinen pakkaus estää kierrekierteiset renkaat ja terävät reunat kitkemästä viereisiä valmiita osia vasten. Linssistukat, altistetut kosketuspadit ja mustat ulkopinnat saavat geometrian mukaisen suojauksen.
Eristinvariaatiot ja vastaavat pitoprenkaat vaativat erillisiä osanumeroita tai paksuustunnisteita. Pakkaus voi ryhmitellä pyydetyt määrät ilman, että ulkonäöltään samankaltaisia mutta eri asennuspaikoissa käytettäviä osia sekoitetaan keskenään.
Optiseen kokoonpanoon menevät osat vaativat erilaista siirtoa kuin osat, jotka siirtyvät erilliseen pinnoitus- tai puhdistusprosessiin. Toimituksen laajuus määrittelee toimitettavan tilan sekä mahdolliset sovitut asiakirjat kyseiselle seuraavalle toimenpiteelle.
Ei. SM1- ja C-liitännät käyttävät eri nimellisiä halkaisijoita ja kierreaskelia. Niiden välille tarvitaan sopiva sovitin, ei suoraa yhdistämistä. Sovittimen on myös oltava riittävän suuri läpikuultava alue ja aksiaalinen järjestely, joka on yhteensopiva optisen kokoonpanon kanssa.
Ei. Yleisesti käytetyt metriset leipälaudat käyttävät M6-reikiä 25 mm:n ruudukossa; tuumapohjaiset versiot käyttävät 1/4-20-reikiä 1 tuuman (25,4 mm) ruudukossa. Sekä kierre että ruudukkoero ovat erilaiset. Räätälöity alustalevy voi käyttää vaadittua kiinnityskuvioita tai tarkoituksellisesti suunniteltua muunnosjärjestelmää.
Ei. Kierteen istuvuus ei määritä optiseen komponenttiin kohdistuvaa kuormaa. Myös pidinrenkaan kosketusgeometria ja kokoonpanon esijännitysvaatimus ovat merkityksellisiä; joustava pidinjärjestelmä voi vähentää jännitystä siellä, missä optinen suunnittelu sitä vaatii. Ei ole yleispätevää kiristysmomenttia kaikille linssipinoille.
Vain silloin, kun optisen komponentin määrittely asettaa kyseisen suhteen. Mekaaninen reuna voi sijoittaa linssin pitimeen, mutta sen suhde optiseen akseliin on erillinen keskitysvaatimus. Pitimen piirustuksessa ja optisen kokoonpanon määrittelyssä on käytettävä yhteensopivia viitteitä.
Käytä katalogihardwarea, kun sen aukko, liikealue, kiinnityskuvio ja ulottuvuudet sopivat jo valmiiksi instrumenttiin. Mukautettu komponentti tulee hyödylliseksi, kun useat rajapinnat täytyy jakaa yhteisen viitepisteen kautta, kokoonpanon täytyy sopia rajoitettuun koteloonsa tai erilliset sovittimet aiheuttavat ei-toivottuja liitoksia. Mukautettu osa tarvitsee kuitenkin edelleen säädön, jota optinen kokoonpano itse asiassa käyttää.
Purseenpoisto poistaa ei-toivotut reunat; hallittu puhtaustaso on erillinen työkokonaisuus. Kontrolloidun puhtaustason vaativassa kokoonpanossa on oma puhdistus-, tarkastus- ja pakkausvaatimuksensa. Nämä vaatimukset on sisällytettävä tilattuun työalueeseen eikä niitä saa päätellä visuaalisesti siististä ontelosta.
Ei välttämättä. NASA/JSC:n tyypin III anodointiohjeet mainitsevat pienentyneen ja epätasaisen pinnoitteen paksuuden kapeissa rei’issä ja putkissa. Syvän putken mitat eivät siis voi perustua oletukseen yhtä suuresta sisäisestä ja ulkoisesta pinnoitteen kasvusta. Pinnanvalintareitti saattaa vaatia peittelyä, erityisiä sisäpinnoitusvaatimuksia tai lopullista koneistusta, joka sopii valitulle prosessille.
Tämä sivu käsittelee optisia elementtejä pitäviä ja yhdistäviä koneistettuja mekaanisia komponentteja. Linssien hionta, optinen kiillotus ja optisten peilipintojen timanttisorvaus vaativat erillisiä prosesseja ja hyväksyntämenetelmiä; ne eivät kuulu tähän komponenttipalveluun.
Tällä sivulla käytetyt rajapinta-, materiaali- ja prosessiviitteet.
Lähetä komponentin piirustus tai malli ja kerro, tarvitsetko yksittäisiä osia vai valmiin mekaanisen sarjan. Tarjoamme hintaa määritellylle koneistukselle ja toimitusalueelle.
Käytämme Google Analyticsia ymmärtääksemme, miten sivustoa käytetään. Analytiikkaevästeet asetetaan vain suostumuksellasi. Tietosuojaseloste
