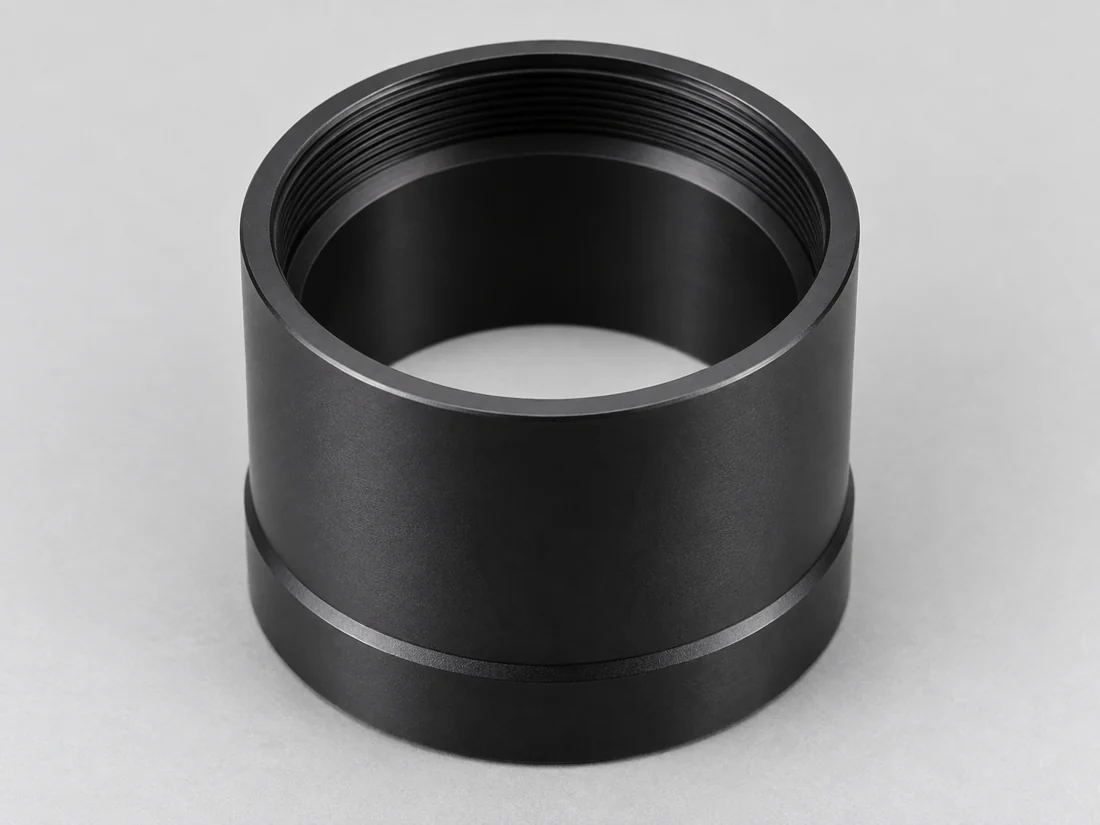
Barre per lenti
Fori interni a gradini, spalle per lenti e filettature per anelli di ritenzione su corpi tubolari. Piloti esterni, piani e aperture laterali collegano la barra al relativo supporto circostante.
Discuti questo cilindro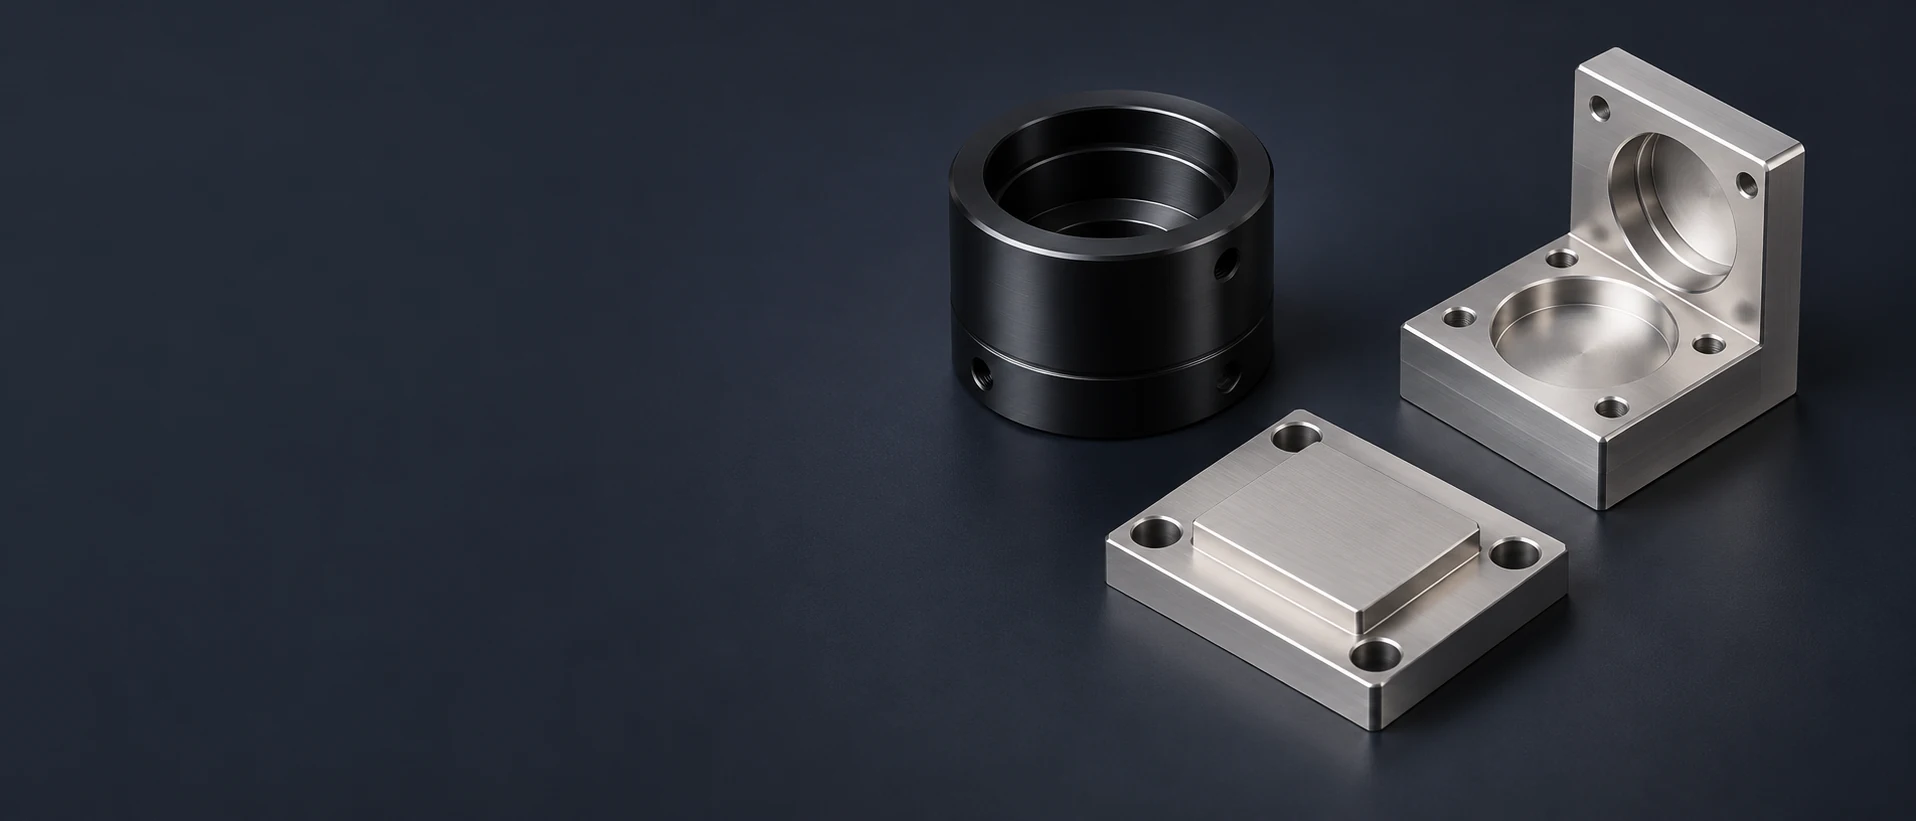
Realizziamo alloggiamenti optomeccanici, barre per lenti, supporti e piastrine di base per visione artificiale, strumenti laser e spettroscopia. Il nostro servizio di fresatura e tornitura fornisce i componenti meccanici che posizionano e sostengono l’insieme ottico.
Il nostro lavoro su componenti personalizzati comprende hardware ottico cilindrico e le strutture fresate che lo circondano. Le barre e gli anelli possono essere ordinati singolarmente oppure insieme ad alloggiamenti, staffe e piastrine per lo stesso strumento.
Fori interni a gradini, spalle per lenti e filettature per anelli di ritenzione su corpi tubolari. Piloti esterni, piani e aperture laterali collegano la barra al relativo supporto circostante.
Discuti questo cilindro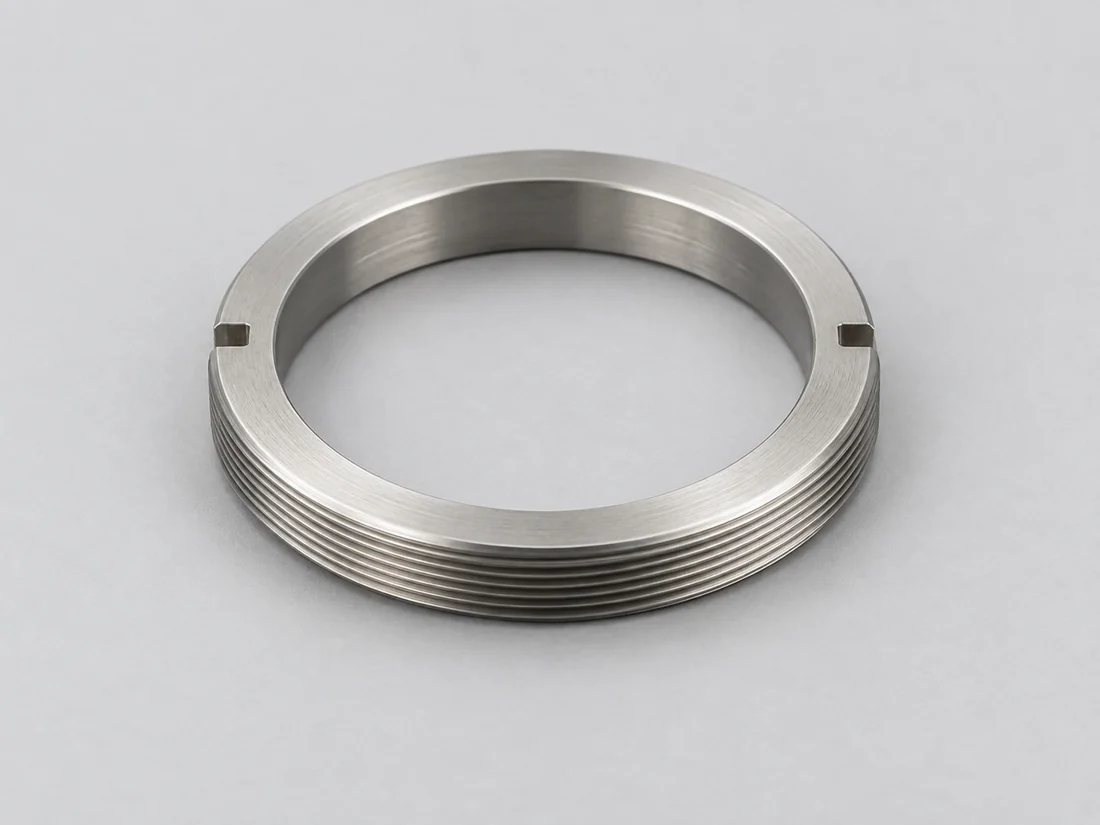
Gli anelli torniti garantiscono il fissaggio assiale o la separazione all’interno di un pacchetto ottico. Le superfici di contatto, le aperture libere e le scanalature per chiave inglese sono realizzate secondo il disegno del componente.
Discuti questi anelli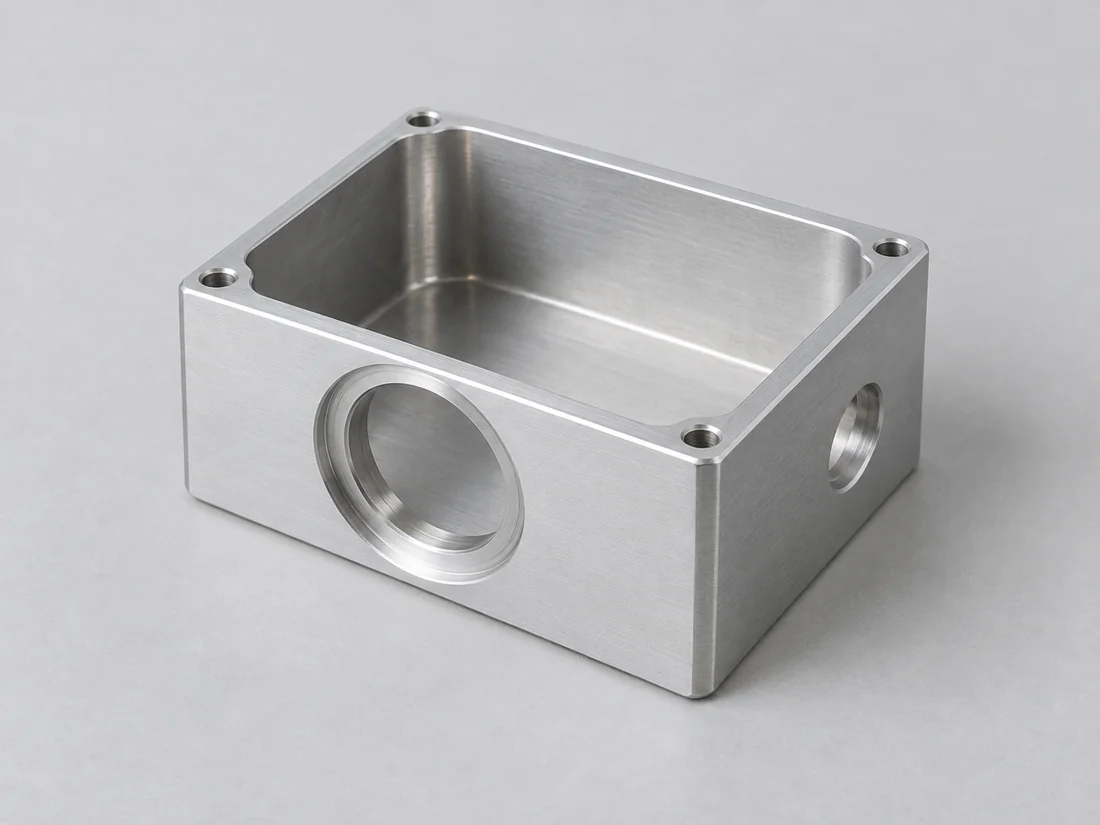
Gli involucri fresati integrano bossoli di supporto per sensori, tasche interne e aperture per cavi o connettori. I coperchi rimovibili restano componenti separati, dotati di proprie caratteristiche di accoppiamento.
Discutere questo alloggiamento
Supporti a forma di L, angolari e a struttura aperta sostengono moduli fotocamera o celle ottiche sul telaio di uno strumento. Basi, superfici di serraggio e scanalature garantiscono la geometria di montaggio specificata.
Discutere questo supporto
Tasche fresate e superfici di supporto accolgono un prisma fornito separatamente. Svasature intorno alla tasca lasciano spazio ai bordi dell’ottica e alla configurazione di ritenzione scelta.
Discuti questo portautensile
Le piastrine di base per strumenti combinano schemi di montaggio, fori per perni di centraggio, cave e zoccoli di supporto localizzati. Layout personalizzati di fori consentono il collegamento di componenti ottici a un telaio o a un’assemplo a gabbia già esistente.
Discuti questa piastra di baseOgni sistema ottico richiede una disposizione meccanica diversa. Forniamo i relativi supporti ed involucri fresati, con caratteristiche di montaggio e accesso adatte al modo in cui lo strumento viene allineato e assemblato.
Una custodia per fotocamera supporta il modulo rilevatore e il collegamento dell’obiettivo; un supporto fissa tale sottogruppo al telaio della macchina.
I carichi provenienti dalla telecamera, dall’obiettivo e dai cavi collegati raggiungono il telaio attraverso la struttura di fissaggio. La configurazione di supporto deve sopportare tali carichi senza fare affidamento su un sottile coperchio rimovibile.[1]
Quando una fotocamera di sostituzione ha un ingombro diverso, un adattatore separato lato fotocamera può essere modificato, mentre il supporto lato macchina mantiene il proprio fissaggio consolidato.
Le viti di fissaggio devono rimanere accessibili anche con il telaio e le ottiche adiacenti installati. Sgussi laterali o una direzione di serraggio accessibile possono evitare lo smontaggio dei supporti circostanti per la rimozione della telecamera.
Uno strumento laser può integrare diversi supporti ottici separati su un’unica piastra oppure utilizzare un sistema compatto a gabbia. Una base comune riduce il numero di giunzioni di fissaggio indipendenti; i singoli supporti mantengono l’accessibilità per l’allineamento e la sostituzione dei componenti.
Coperchi e aperture devono lasciare libero l’involucro del fascio previsto sull’intero campo di regolazione. Lo spazio meccanico intorno a tale involucro è distinto dal progetto ottico del fascio.
I fori ciechi di fissaggio devono offrire una lunghezza utile di filettatura sufficiente per le viti scelte, senza che queste raggiungano il fondo prima che il supporto sia completamente appoggiato.
Un coperchio separato può essere rimosso mantenendo i supporti ottici fissati alla base, preservando così l’accesso senza allentare i relativi elementi di fissaggio.
L’hardware per la spettroscopia collega aperture di ingresso, supporti per elementi ottici e un supporto per rivelatore secondo un layout definito. Una piastra o una carcassa fresata possono alloggiare questi componenti separati partendo da un unico riferimento meccanico.
Un inserto di supporto separato può accogliere un diverso prisma o elemento ottico mantenendo il fissaggio esterno dello strumento al telaio. I suoi riferimenti di montaggio preservano la relazione geometrica prevista rispetto ai supporti adiacenti.
Gli sgussi a tasca evitano che il bordo o la smussatura dell’elemento ottico entri in contatto con una parete non prevista prima che le superfici di appoggio designate siano completamente sedute.
Il pacchetto del rivelatore e il cavo ad esso collegato devono poter passare attraverso l’apertura selezionata, compresi eventuali connettori che restano installati durante la rimozione.
Il primo set meccanico verifica l’integrazione. Una produzione pilota stabilisce le parti finite rilasciate, e i lotti successivi riutilizzano tale definizione.
Barrel, staffe e piastre prototipali evidenziano i vincoli di inserimento, regolazione e accesso agli utensili prima di un ordine più ampio. Un set di verifica di adattamento può rimanere non finito quando viene valutato esclusivamente l’involucro meccanico.
Un set pilota integra rivestimenti, aree mascherate e parti di accoppiamento per l’approvazione del cliente sull’assemblaggio finale. Le modifiche individuate in questa fase diventano revisioni del disegno tecnico prima del lotto ripetuto.
La programmazione e la preparazione dei dispositivi di fissaggio sono condivise tra pezzi identici all’interno di un lotto. Un maggior numero di pezzi distribuisce tale costo di preparazione; tuttavia ulteriori montaggi, forature profonde, operazioni di finitura individuali e ispezioni aggiuntive comportano comunque un incremento di lavoro per ogni singolo componente.
La dilatazione termica modifica la distanza tra gli elementi supportati; la densità influenza la massa supportata da una staffa o da un meccanismo di regolazione. Questi riferimenti specifici per grado aiutano nella selezione del materiale per i supporti meccanici.
| Materiale / condizione | Espansione termica e densità | Utilizzo del componente / intervallo di coefficiente di espansione termica (CTE) |
|---|---|---|
| Alluminio 6061-T6 / T651 | 23,6 µm/(m·K); 2,70 g/cm³ | Barili e piastrine di base; 20–100 °C |
| Alluminio 7075-T651 | 23,4 µm/(m·K); 2,80 g/cm³ | Supporti di fissaggio caricati; 20–100 °C |
| 316L / 1.4404 · ricotto in soluzione | 16,0 µm/(m·K); 8,0 g/cm³ | Supporti esposti alla corrosione; 20–100 °C |
| POM-C · TECAFORM AH naturale | 130 µm/(m·K); 1,41 g/cm³ | Guide/distanziali isolanti; 23–60 °C, direzione longitudinale |
I valori sono riferimenti materiali tratti dai dati relativi ai fogli e alle lamiere in alluminio 6061/7075 di Kaiser Aluminum, dai dati Supra 316L/4404 di Outokumpu e dai dati TECAFORM AH naturale di Ensinger. CTE indica il coefficiente di espansione termica; gli intervalli indicati differiscono per metalli e POM-C. Le due leghe di alluminio presentano un’espansione termica simile, pertanto la scelta di una lega con resistenza superiore non riduce di per sé il movimento termico.
La geometria del pezzo determina il percorso di lavorazione. Un barile cilindrico, un supporto di fissaggio aperto e una tasca per prisma richiedono diversi accessi di taglio e differenti modalità di fissaggio del componente.
La tornitura è adatta per sedi cilindriche concentriche, distanziali anulari e filettature per anelli di ritenzione. L’ottenimento di diametri e spalle correlate da un’unica configurazione di lavoro contribuisce a mantenere costante il loro rapporto geometrico; piani o fori radiali possono essere realizzati successivamente come caratteristiche secondarie.[3]
CNC servizi di tornituraLa fresatura produce tasche per rivelatori, supporti per prismi e schemi di fissaggio per piastrine di base. L’accessibilità all’interno di una tasca stretta e il supporto al di sotto di una piastra di fissaggio sottile possono risultare più critici rispetto alle dimensioni esterne complessive.
CNC servizi di fresaturaLa lavorazione con indice o multiasse consente di raggiungere facce di fissaggio oblique e aperture. Qualora un utensile non possa accedere a una cavità chiusa, è necessaria un’apertura accessibile o un componente separato, anche quando sono disponibili ulteriori assi di macchina.
5-asse opzioni di lavorazioneOgni caratteristica di posizionamento ha un compito specifico. Realizziamo i sedili radiali, le spalle, le facce di riferimento e i pattern di fissaggio che definiscono l’assetto meccanico indicato nel disegno.

Un foro di centraggio può posizionare una cella ottica rimovibile, mentre il suo flangia ne consente il fissaggio. Lo spazio libero necessario per l’installazione deve coesistere con il rapporto di centraggio richiesto; una filettatura utilizzata per il fissaggio non deve necessariamente fungere da superficie di centraggio radiale.[4]
La posizione delle spalle e lo spessore dei distanziali stabiliscono la distanza tra gli elementi supportati. L’accumulo della pila determina tale separazione, pertanto il controllo dello spessore di un singolo anello potrebbe non essere sufficiente a mantenere l’intero insieme entro i requisiti assiali.
Le piastre di supporto devono realizzare il contatto previsto quando una staffa viene fissata con viti. Una superficie di montaggio sottile o irregolare può modificare l’orientamento sotto serraggio, rendendo pertanto rilevante la configurazione del contatto in condizioni installate, oltre alle dimensioni del componente in stato libero.
Le fessure consentono movimento per l’allineamento iniziale; le caratteristiche di posizionamento invece preservano una posizione definita una volta rilasciato il sistema. Il pattern di montaggio deve rispecchiare se ogni componente viene regolato in ogni fase di assemblaggio oppure installato in una posizione predefinita.
Le cavità rivolte verso gli elementi ottici, i sedili calibrati e le facce esterne di montaggio possono richiedere condizioni superficiali diverse. Manteniamo tali aree separate nell’ambito della finitura.
L’anodizzazione nera è un’opzione per alloggiamenti e supporti in alluminio. L’anodizzazione segue la texture superficiale esistente anziché livellare i segni di lavorazione, quindi la finitura opaca e le dimensioni finali richieste devono essere specificate nella stessa definizione di finitura.
Fori di centraggio, interfacce filettate o zone di contatto designate possono rimanere non rivestite mentre le facce adiacenti vengono anodizzate. Il contorno della maschera deve lasciare libera la zona di contatto funzionale, senza rimuovere la protezione richiesta dalle aree circostanti.[5]
Fori incrociati e tasche interne richiedono spigoli accessibili per la sbavatura e la rimozione dei residui di lavorazione. Uno spigolo affilato di diaframma e uno spigolo esterno lavorato svolgono funzioni diverse e richiedono quindi condizioni di spigolo differenti.
Ispezioniamo le caratteristiche meccaniche specificate nelle loro effettive condizioni finali. Le dimensioni nominali delle interfacce identificano la compatibilità; il disegno fornisce le tolleranze effettive di dimensione, forma e posizione.
Una verifica filettata ne conferma l’ingranamento, una misura del sedile ne verifica la posizione assiale e una misura correlata ai riferimenti (dati) ne verifica la relazione di montaggio. Tali verifiche rispondono a domande di accettazione diverse.
| Parte / caratteristica | Riferimento applicabile | Dettaglio di accettazione |
|---|---|---|
| Interfaccia fotocamera C-mount | Filettatura 1″–32 UN; distanza del piano di flangia 17,526 mm | Filettatura e spalla di montaggio; il riferimento termina sul piano dell’immagine dell’insieme |
| Porta per tubo obiettivo SM1 | Filettatura 1,035″–40 TPI | Imbocco filettato e apertura libera indicata nel disegno |
| Adattatore per struttura a cassetta da 30 mm | Distanza centrale tra barre da 30 mm; barre nominali Ø6 mm | Schema fori, accoppiamento definito dal disegno e posizione dell’asse |
| Sede per obiettivo / supporto per prisma | Posizione e orientamento rispetto ai riferimenti di disegno | Superfici di posizionamento misurate dal riferimento di montaggio del componente |
| Lunghezza distanziale / piastra di base | Temperatura di riferimento standard 20 °C · ISO 1:2022 | Condizione finale della superficie; può essere specificata esplicitamente un’altra temperatura di riferimento |
Le dimensioni C-mount, SM1 e per struttura a cassetta si applicano esclusivamente ai progetti che utilizzano tali interfacce. Il disegno definisce la classe di filettatura, l’imbocco, le tolleranze dimensionali e geometriche e l’apertura libera. La distanza del piano di flangia è misurata dalla spalla di montaggio al piano dell’immagine. Fonti: Basler; Thorlabs; ISO 1:2022.
L’ispezione dei nostri componenti copre i requisiti dimensionali concordati. L’allineamento ottico, la qualità dell’immagine, il puntamento del fascio e la qualifica a livello di strumento rientrano in un ambito di accettazione dell’assemblaggio definito separatamente.[6]
Barre, anelli e piastre di montaggio arrivano spesso a stazioni diverse di ricezione o di assemblaggio. Manteniamo intatti i loro interfacciamenti finiti e le identità delle parti attraverso l’accordo di consegna concordato.
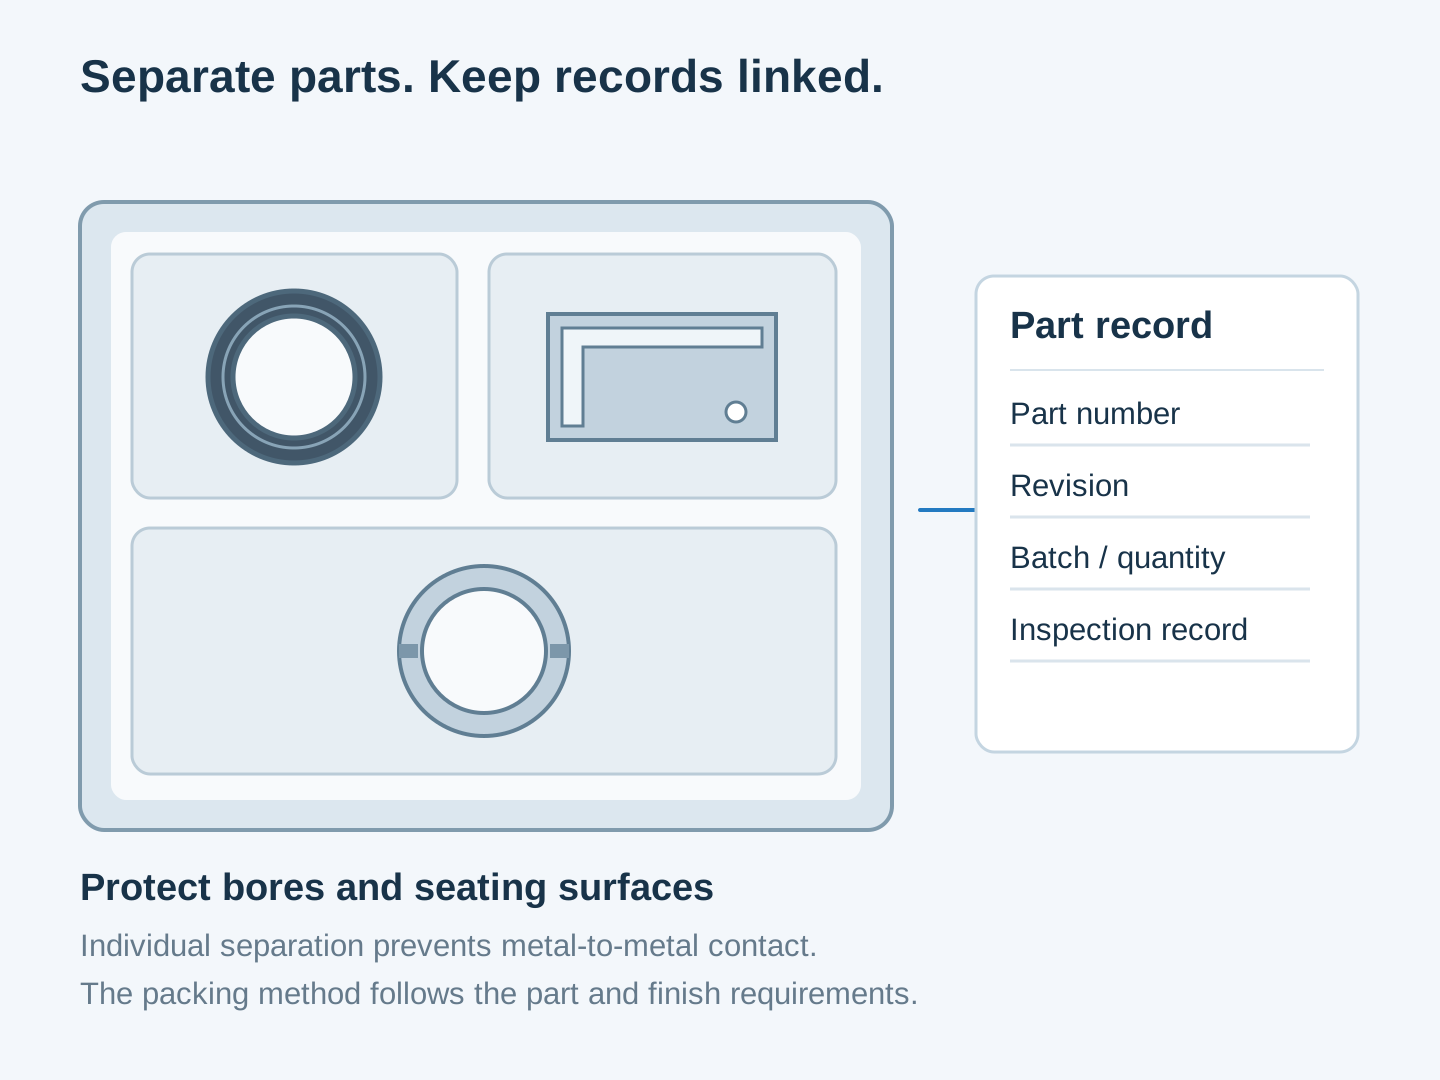
Un imballaggio separato impedisce agli anelli filettati e ai bordi affilati di sfregare contro parti finite adiacenti. Le sedi per obiettivi, le zone di contatto esposte e le superfici esterne nere ricevono una protezione adeguata alla loro geometria.
Le varianti degli spessori e gli analoghi anelli di ritenzione richiedono numeri di parte distinti o un’identificazione dello spessore. Il confezionamento in set può raggruppare le quantità richieste senza mescolare componenti che hanno aspetto simile ma sono destinati a posizioni diverse.
I componenti destinati all'assemblaggio ottico richiedono un passaggio diverso rispetto a quelli destinati a un processo di rivestimento o pulizia separato. L'ambito della spedizione identifica lo stato dei componenti consegnati e tutti i documenti concordati relativi a tale operazione successiva.
Il numero SM1 e il montaggio C utilizzano diametri nominali e passi diversi. Richiedono un adattatore adeguato, anziché un innesto diretto. L’adattatore deve inoltre presentare un’apertura libera sufficiente e un’organizzazione assiale compatibile con l’insieme ottico.
No. Le basi metriche più comuni utilizzano fori M6 su una griglia da 25 mm; le versioni imperiali utilizzano fori 1/4-20 su una griglia da 1 inch (25.4 mm). Sia la filettatura sia l’interasse sono diversi. Una piastra di base personalizzata può adottare il pattern richiesto oppure un’apposita configurazione di conversione.
No. L’adattamento filettato non determina il carico applicato all’ottica. Anche la geometria di contatto del fermo e il requisito di precarico dell’insieme sono rilevanti; un sistema di ritenzione deformabile può ridurre lo sforzo nelle zone in cui la progettazione ottica lo richiede. Non esiste un valore universale di coppia di serraggio valido per tutti gli stack di lenti.
Solo quando la specifica del componente ottico stabilisce tale relazione. Un bordo meccanico può posizionare una lente in una cella, ma il suo rapporto con l’asse ottico costituisce un requisito di centramento separato. Il disegno del supporto e la definizione dell’assieme ottico devono utilizzare riferimenti compatibili.
Utilizzare componenti standard dal catalogo quando la loro apertura, la corsa, il pattern di fissaggio e l'ingombro risultano già adatti allo strumento. Un componente personalizzato diventa utile quando diversi interfacce devono condividere un unico riferimento, l’insieme deve essere contenuto in un involucro con vincoli dimensionali stringenti oppure l’uso di adattatori separati genera giunti indesiderati. Anche un componente personalizzato richiede comunque la regolazione effettivamente utilizzata dall’insieme ottico.
La sbavatura rimuove gli spigoli indesiderati; un livello di pulizia controllato è un ambito di lavoro separato. Un assieme con pulizia controllata richiede requisiti specifici propri per la pulizia, la verifica e l’imballaggio. Tali requisiti devono essere inclusi esplicitamente nell’ambito dell’ordine, anziché essere dedotti da una cavità che appare visivamente ordinata.
Non necessariamente. Le linee guida di NASA/JSC sull’anodizzazione di tipo III indicano uno spessore del rivestimento ridotto e non uniforme all’interno di fori stretti e tubi. Le dimensioni di barili profondi non possono quindi fare affidamento su un accumulo ipotizzato uguale sia sulla superficie interna che su quella esterna. Il percorso di finitura potrebbe richiedere mascheratura, un requisito specifico per il rivestimento interno o una lavorazione finale adeguata al processo selezionato.
Questa pagina tratta i componenti meccanici lavorati a macchina che sostengono e collegano gli elementi ottici. La rettifica di lenti, la lucidatura ottica e la tornitura diamantata delle superfici degli specchi ottici richiedono processi e metodi di accettazione separati; tali attività sono escluse da questo servizio per componenti.
Riferimenti all'interfaccia, al materiale e ai processi utilizzati per questa pagina.
Invia il disegno o il modello del componente e indicaci se hai bisogno di parti singole o di un set meccanico completo. Ti forniremo un preventivo per l’ambito definito di lavorazione meccanica e consegna.
Utilizziamo Google Analytics per capire come viene usato questo sito. I cookie analitici vengono impostati solo se li accetti. Informativa sulla privacy
