Alloggiamenti per imaging con più porte
Realizziamo corpi con aperture ottiche intersecanti, flange di fissaggio e sedi interne per assemblaggi medici di imaging.
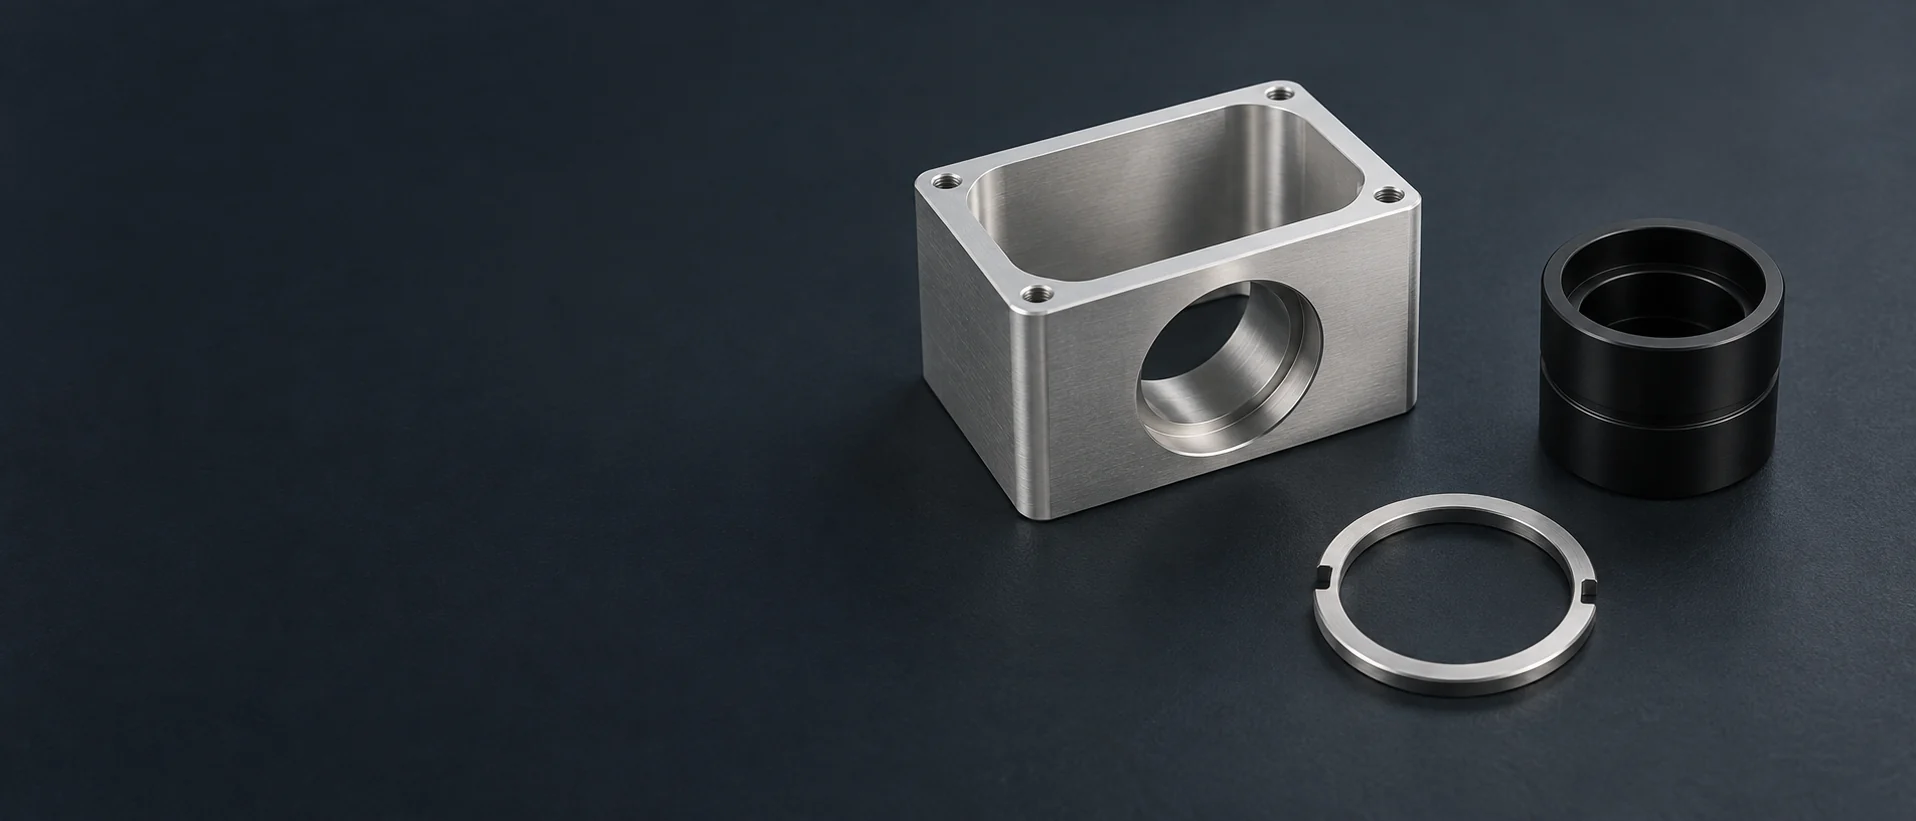
Realizziamo corpi con aperture ottiche intersecanti, flange di fissaggio e sedi interne per assemblaggi medici di imaging.
Cavità rettangolari ospitano schede sensore, con bossaggi di fissaggio e aperture per connettori posizionati intorno all’assieme.
I corpi tubolari torniti presentano sedi per le lenti, filettature per anelli di ritenzione e caratteristiche di montaggio esterne. È possibile aggiungere, sullo stesso componente, piani fresati o fori laterali.
Realizziamo aperture oblique e facce intersecanti per alloggiamenti le cui direzioni degli assi ottico e di montaggio sono diverse.
I corpi lavorati meccanicamente posizionano un modulo di illuminazione intorno alla sua apertura, al punto di ingresso del cavo e alle facce di fissaggio.
Le piastre rimovibili chiudono l'alloggiamento o fissano l'insieme ottico al suo telaio strumentale.
Anelli filettati e distanziali posizionano gli elementi ottici all'interno del barilotto. Le caratteristiche a chiave inglese consentono l'accesso durante il montaggio.
Realizziamo mediante fresatura supporti isolanti e alloggiamenti protettivi nel polimero specificato, con aperture per i componenti strumentali installati.
Nessun componente corrispondente. Provare un altro nome di parte o un filtro diverso.
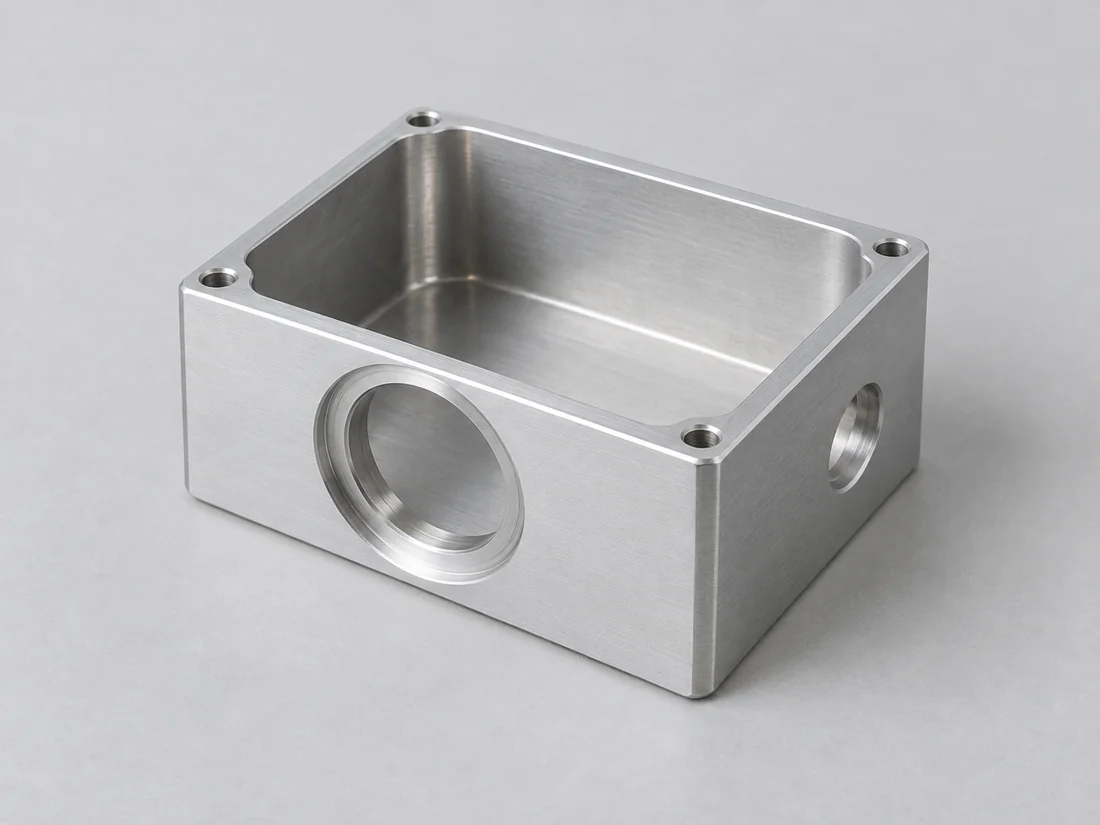
L’alluminio riduce la massa dell’alloggiamento pur consentendo di realizzare diversi interfacce lavorate. Le pareti sottili intorno al sedile della lente richiedono un supporto durante la fresatura a tasca, affinché il serraggio non deformi l’interfaccia finita.
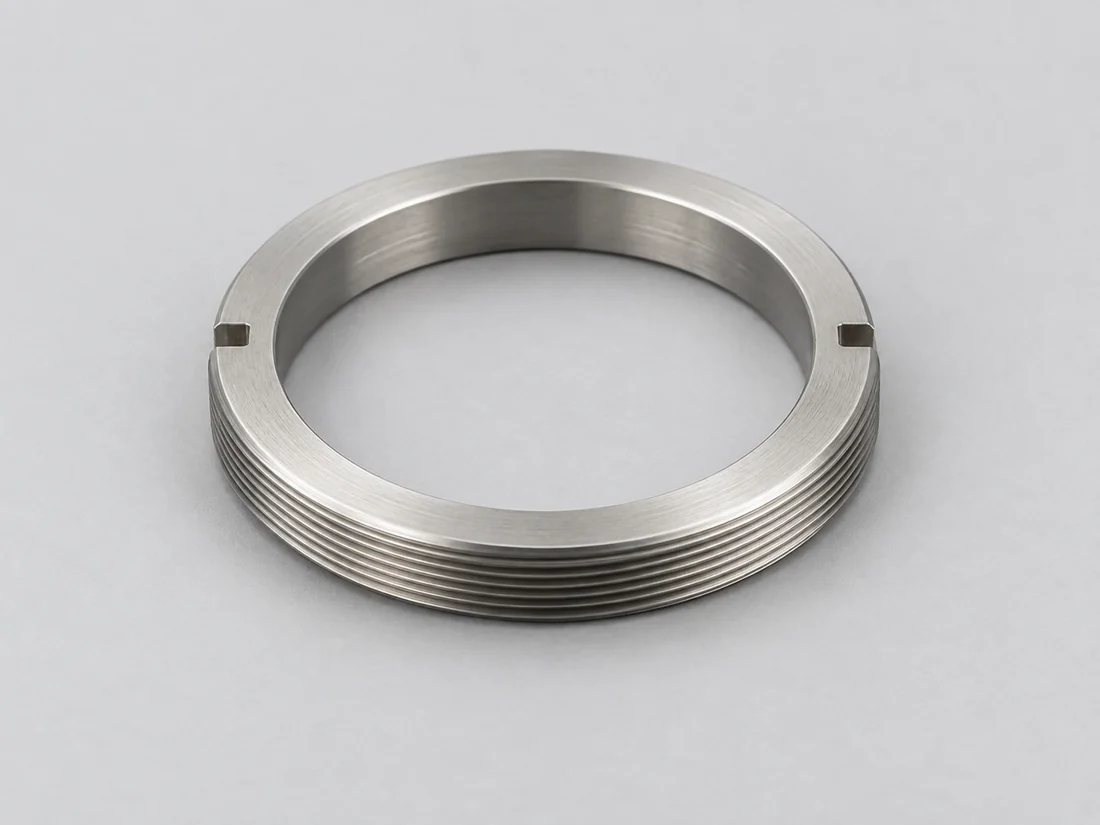
Un corpo di alloggiamento e i suoi piccoli dettagli filettati non devono necessariamente essere realizzati nello stesso metallo. Un inserto separato in ottone o acciaio inossidabile può fornire un’interfaccia sostituibile senza dover sostituire l’intero corpo.
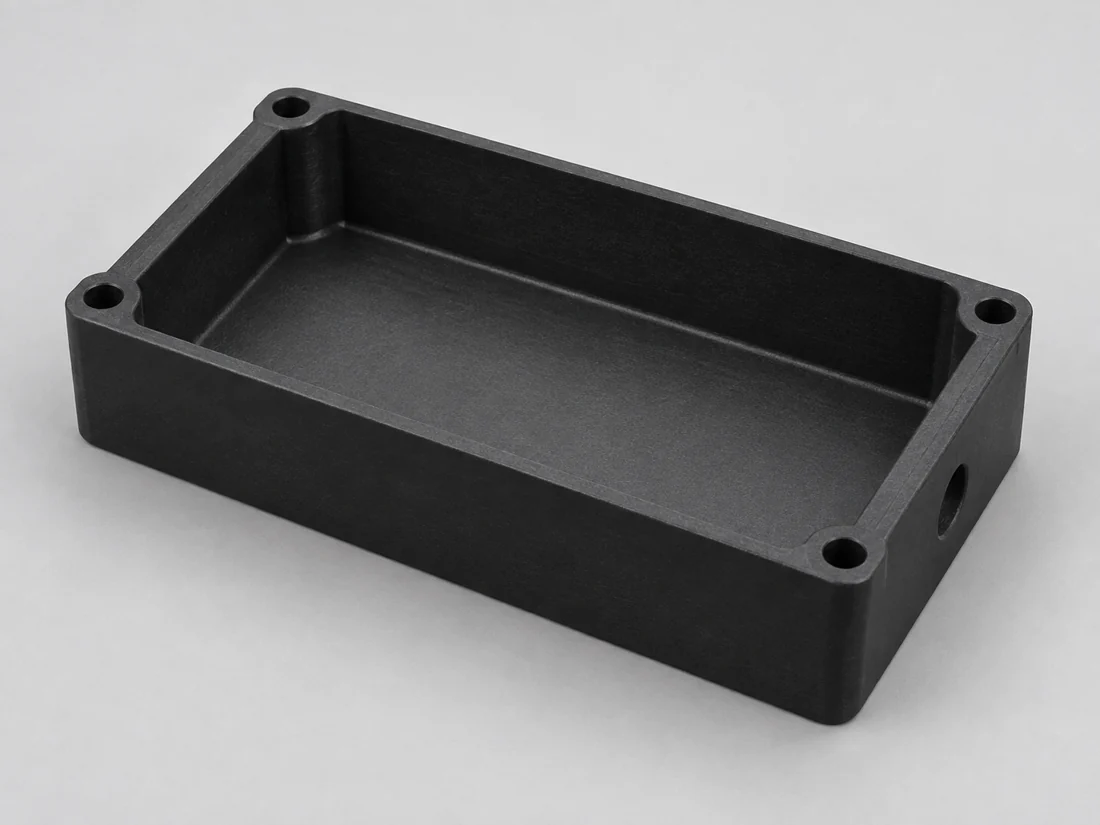
POM e PEEK sono opzioni per supporti isolanti e coperture non metalliche. Utilizzare la classe specificata in funzione dei requisiti elettrici, di pulizia ed esposizione del componente; il nome della famiglia di materiali non identifica tali proprietà.
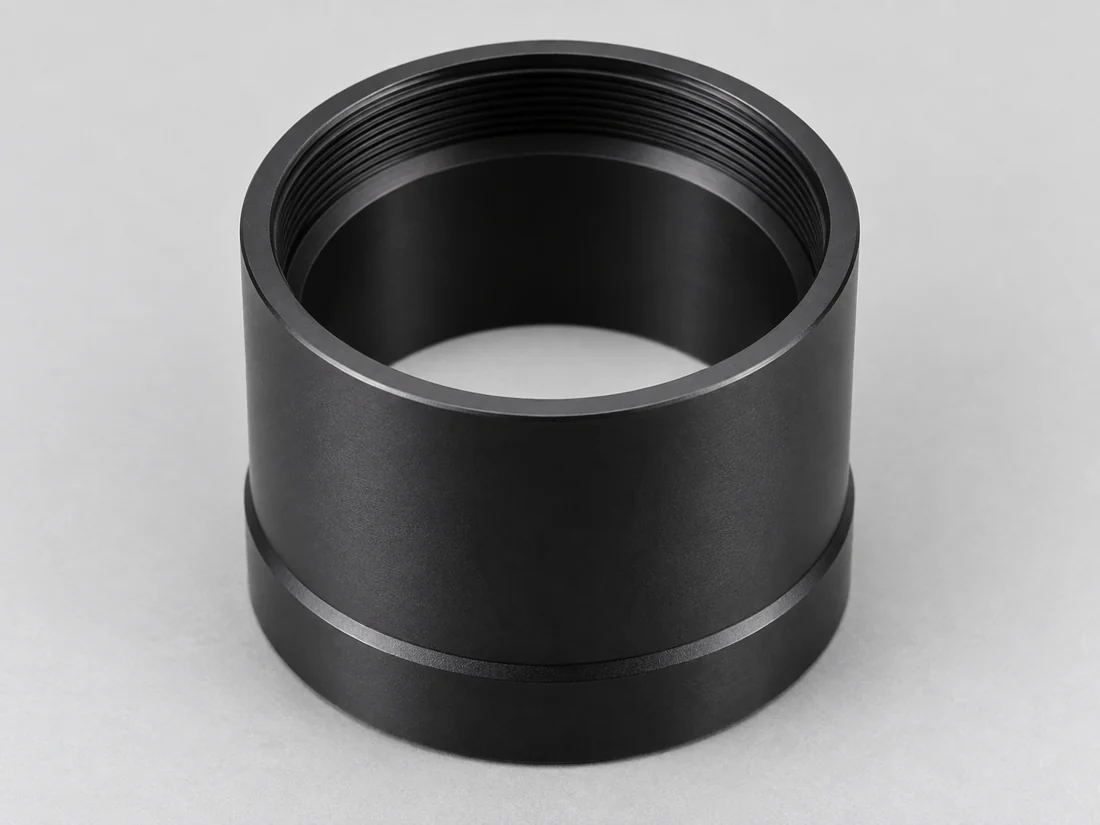
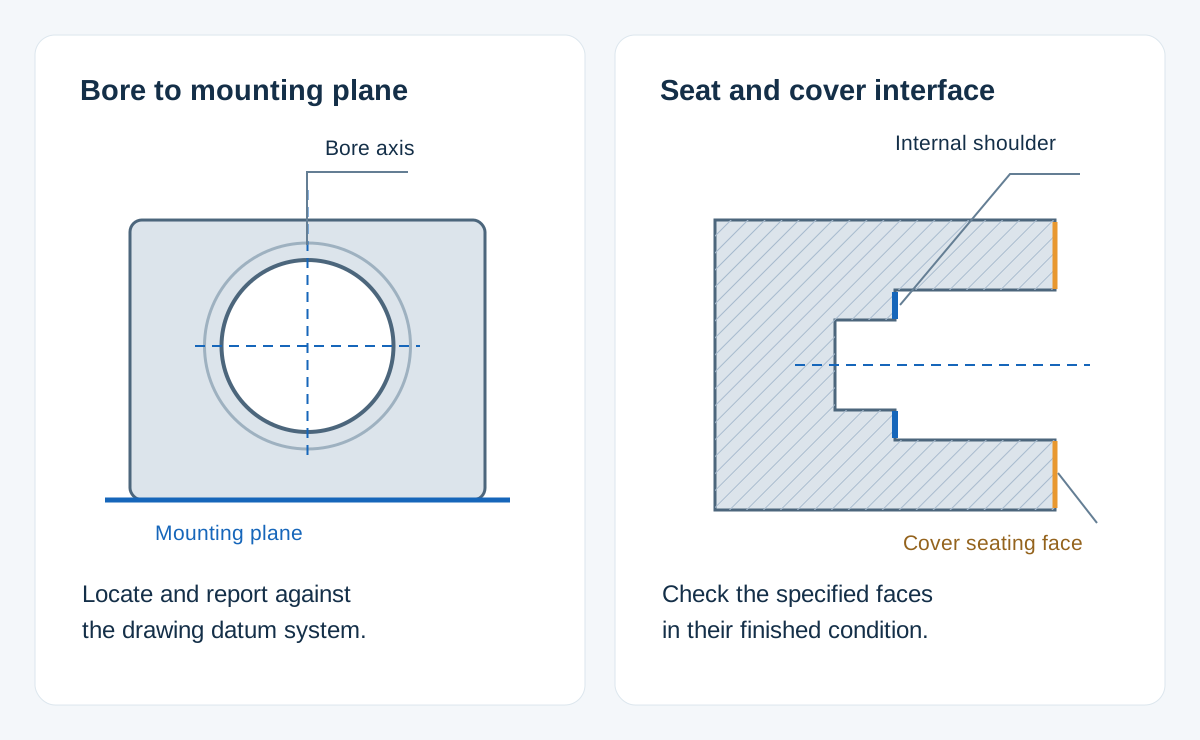
Il foro centra radialmente l’obiettivo; la sua spalla definisce la sede assiale. La loro relazione rispetto alla superficie di montaggio deve essere specificata. Un foro può rispettare la propria tolleranza dimensionale pur risultando dislocato rispetto a tale superficie.
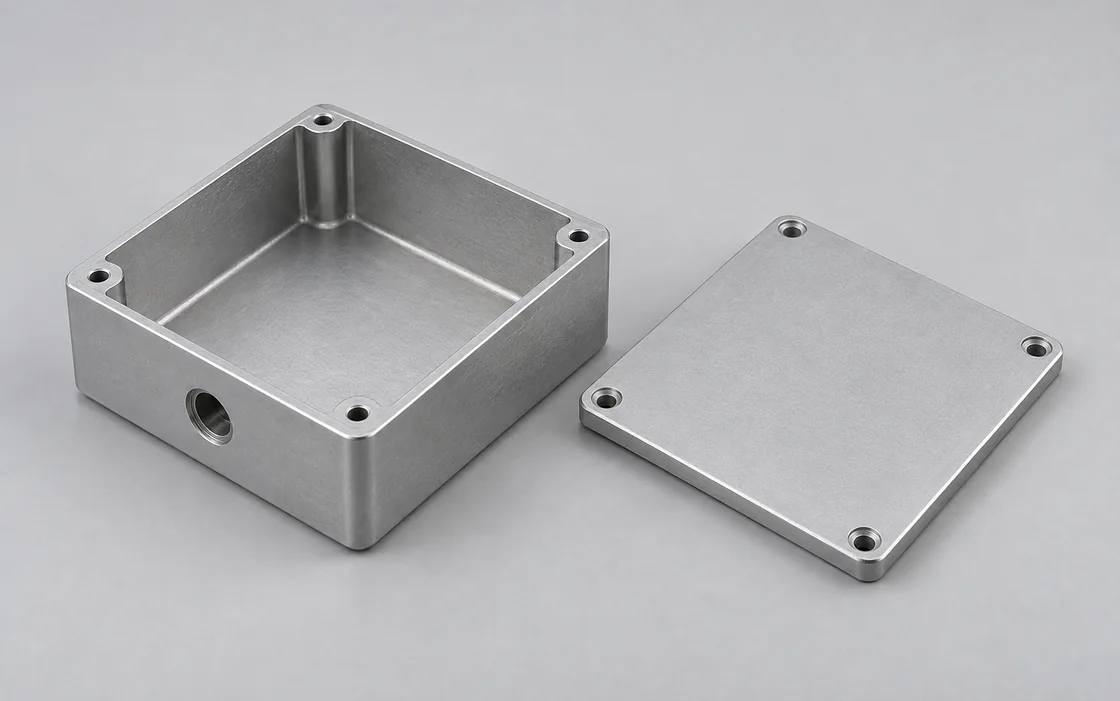
Il modulo sensore può essere alloggiato su più sporgenze o su una piastra separata. L’altezza e l’orientamento di queste determinano la posizione del modulo dietro l’obiettivo; lo spazio libero per il connettore costituisce un requisito dimensionale distinto.
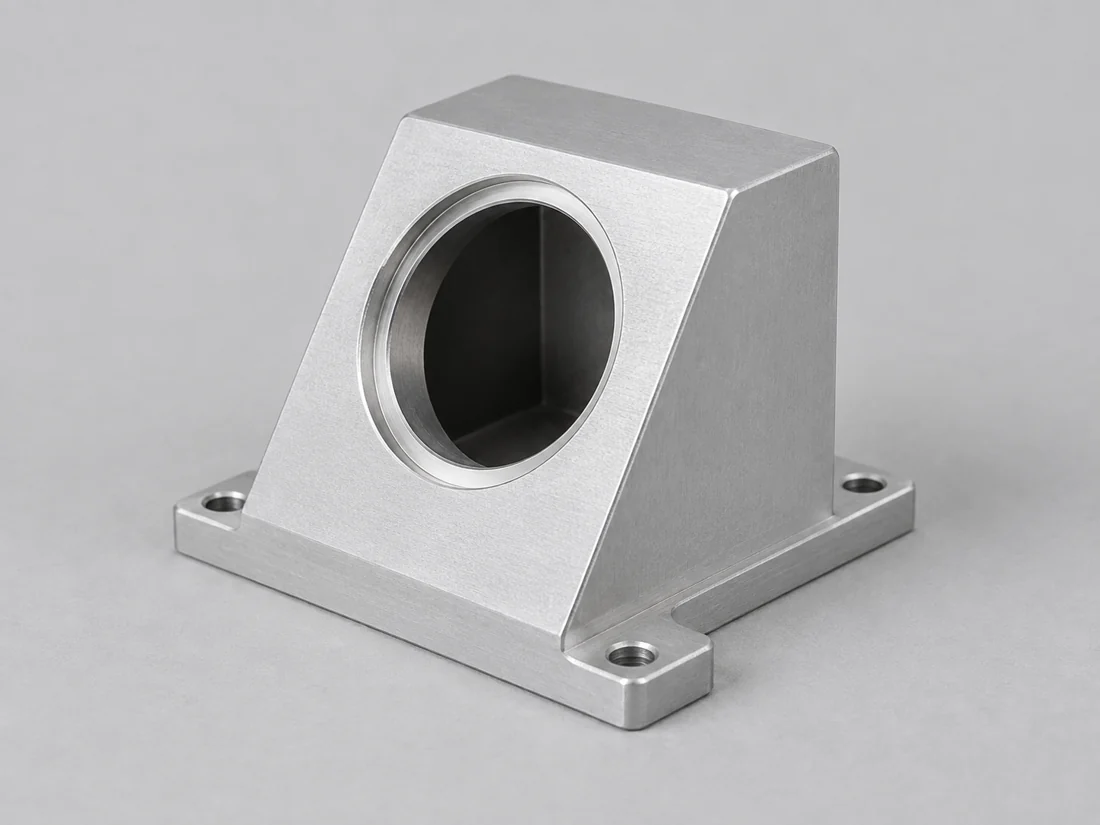
Per un alloggiamento con porte ottiche angolate, l’angolo e la posizione devono fare riferimento agli stessi riferimenti di assemblaggio. Dimensioni indipendenti ricavate da facce esterne non correlate possono lasciare indefinito il rapporto tra le porte.
| Interfaccia | Filettatura | Distanza flangia |
|---|---|---|
| C mount | 1″–32 TPI | 17.526 mm |
| CS mount | 1″–32 TPI | 12.526 mm |
| S mount | M12 × 0.5 | Nessuna distanza standardizzata |
| Supporto TFL | M35 × 0.75 | 17.526 mm |
| Supporto TFL-II | M48 × 0.75 | 17.526 mm |
| Tubo obiettivo SM1 | 1.035″–40 TPI | Stabilito dall’insieme ottico |
La distanza del piano di flangia è misurata dalla spalla di fissaggio al piano dell’immagine, non alla lunghezza complessiva dell’involucro. Si tratta di riferimenti d’interfaccia; il disegno definisce la classe della filettatura, l’ingranamento, l’apertura libera e le tolleranze dimensionali. Fonti: Edmund Optics, Mount per obiettivi; Thorlabs, Tubi obiettivo SM1.
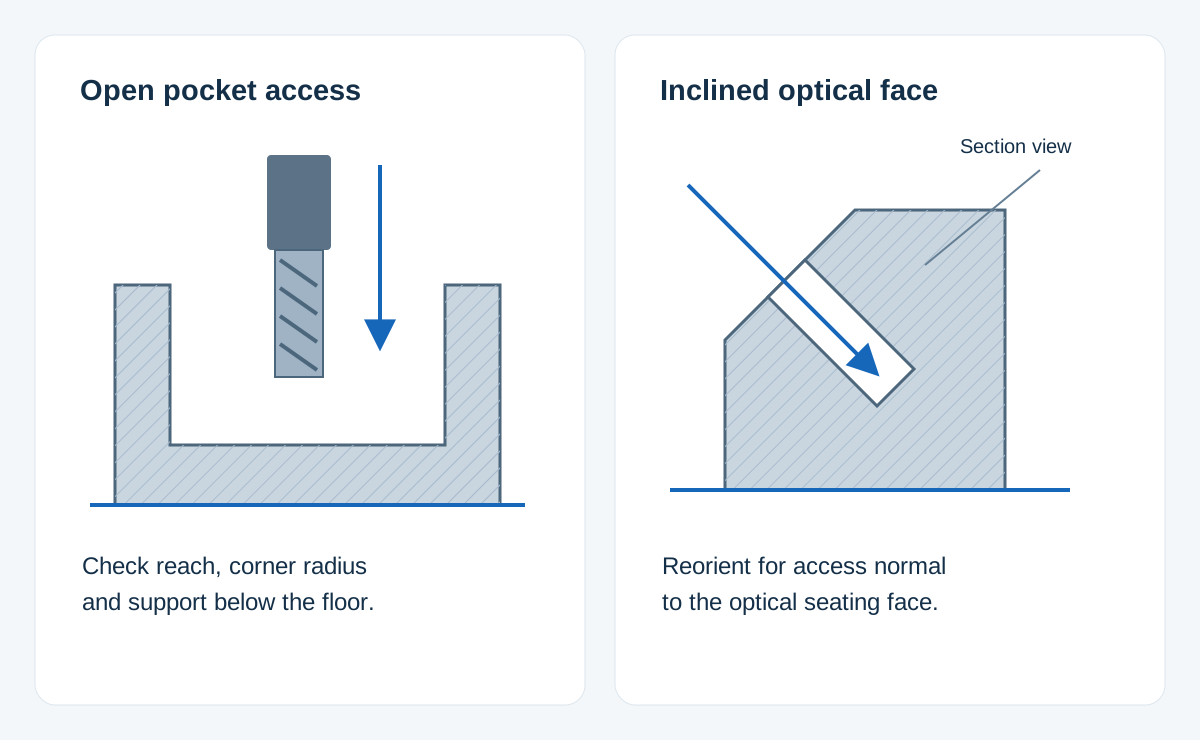
Un barile cilindrico con sedi e filettature coassiali nasce come un problema di tornitura. L’aggiunta di alcune piane o fori trasversali non rende necessaria la lavorazione simultanea a cinque assi.
Un'impostazione 3+2 tiene il pezzo a un angolo selezionato mentre l'utensile esegue la lavorazione. Ciò consente di raggiungere un raccordo o una superficie di fissaggio mantenendo invariata la stessa configurazione di serraggio.
Il movimento rotatorio coordinato diventa utile quando l'orientamento dell'utensile deve variare lungo una superficie sagomata. Anche le sedi interne profonde richiedono un percorso utensile raggiungibile; assi aggiuntivi non rendono accessibile una caratteristica chiusa. [4]
Una sede di posizionamento non rivestita può essere mantenuta mentre altre superfici ricevono una finitura. Il contorno del mascheramento deve lasciare libera l’area di contatto richiesta.
L’anodizzazione nera modifica la superficie nei filetti per lenti, nei fori passanti e nelle spalle. Le dimensioni critiche devono essere indicate nello stato finito richiesto, con l’identificazione di tutte le superfici da mascherare.
Per i dettagli in acciaio inossidabile, il disegno può distinguere la finitura superficiale lavorata da un processo di pulizia o passivazione specificato. Tali requisiti rispondono a scopi diversi.
Un alloggiamento destinato a un processo separato di rivestimento ottico richiede, prima del completamento della lavorazione meccanica, le specifiche esigenze di preparazione del substrato e di accessibilità proprie di tale processo.
Separiamo le superfici esterne estetiche dalle cavità rivolte verso l’ottica nell’ambito della finitura, pertanto i due tipi di superfici non sono accettati in base allo stesso requisito di aspetto. [5]
Il rapporto relativo all’alloggiamento deve identificare il foro controllato, la spalla o la caratteristica di fissaggio e il relativo riferimento geometrico (datum) riportato sul disegno. La registrazione di quote esterne non correlate non verifica la relazione obiettivo-sensore.
L’accettazione del filetto e il completo appoggio sono verifiche distinte. Un componente abbinato può ingranare nel filetto ma arrestarsi su uno spigolo, una bava o una spalla non rifinita prima di raggiungere la sede prevista.
Le bave presenti in corrispondenza di aperture intersecanti possono rimanere all’interno della cavità. Le condizioni di spigolo e i requisiti di pulizia indicati nel disegno devono riguardare anche queste superfici interne, oltre che l’esterno visibile.
Forniamo un preventivo per la revisione del corpo che corrisponde alle interfacce selezionate per obiettivo e sensore.
La fase del prototipo è quella in cui il cliente verifica l’inserimento, l’accessibilità dei fissaggi e l’intero gruppo ottico. Un componente che rispetta correttamente le misure può comunque rivelare un problema di accessibilità durante il montaggio.
Una volta accettate le modifiche apportate al prototipo, la revisione rilasciata diventa il riferimento per il lotto. Un aggiustamento informale apportato al primo alloggiamento deve essere riportato sul disegno tecnico prima del successivo lotto.
Una lente o un sensore di ricambio costituisce una modifica progettuale se la sua interfaccia meccanica è diversa. Gli ordini ripetuti devono indicare esplicitamente la revisione approvata, anziché fare affidamento sul nome del prodotto strumentale rimasto invariato.
Laddove coperchio, distanziale e corpo siano progettati come un insieme, includere i rispettivi numeri di parte distinti e le relative quantità. Ciò chiarisce l’ambito di montaggio indicato nel preventivo, senza presupporre che ogni alloggiamento richieda una nuova lente o un nuovo sensore.
| File o requisito | Includere |
|---|---|
| Disegno dell’alloggiamento e CAD | Revisione, unità e controlli del riferimento |
| Modulo ottico di accoppiamento | Specifiche di montaggio e ingombro di installazione |
| Mappa delle superfici | Finitura, sedi mascherate e superfici ottiche frontali |
| Portata della fornitura | Numeri di parte, quantità e rapporti richiesti |
Concordare i requisiti di riservatezza prima di inviare dati strumentali o produttivi soggetti a restrizioni.
Un obiettivo C-mount può essere utilizzato su una telecamera CS-mount con un’estensione di 5 mm che ripristina la distanza di montaggio. La combinazione inversa non funziona con una semplice estensione: un obiettivo CS montato su una telecamera C-mount posiziona il piano immagine anteriormente al sensore. La compatibilità si fonda sulla distanza di appoggio che colloca il piano immagine sul sensore.
Non selezionare la finitura in base esclusivamente al colore visibile. La riflettanza dipende dalla lunghezza d’onda e dall’angolo di osservazione; una superficie che appare scura alla luce visibile può comportarsi in modo diverso nel vicino infrarosso. La specifica ottica richiede prestazioni alle lunghezze d’onda operative dello strumento, indipendentemente dal fatto che la finitura scelta sia un’anodizzazione o un rivestimento specializzato.
Utilizzare il percorso di assemblaggio per decidere. Un corpo monolitico riduce il numero di giunzioni, ma obiettivo, sensore e hardware di fissaggio devono poter passare attraverso le sue aperture e rimanere accessibili agli utensili di assemblaggio. Un coperchio rimovibile o un corpo diviso risultano utili quando un componente interno non può essere inserito o fissato attraverso il porto disponibile.
Un pezzo esistente aiuta a individuare le interfacce, e quote nominali, tolleranze e sovrametallo di usura vengono poi riscontrati con ottica e sensore. La definizione di un ricambio deve conciliare le misure dell’alloggiamento con quelle della lente e del sensore ad esso abbinati, quindi rilasciare tali requisiti in un disegno tecnico. Copiare una sede usurata può riprodurre il gioco che ha determinato la necessità del ricambio.
No. Un rapporto dimensionale verifica le caratteristiche meccaniche specificate. Le prestazioni di imaging dipendono inoltre dalle ottiche, dalla posizione del sensore e dall’assemblaggio. Montaggio dell’ottica, allineamento e prove ottiche funzionali hanno ciascuno un proprio ambito di accettazione.
Il layout nominale potrebbe essere trasferibile, ma il gioco deve essere verificato nuovamente. La lente e il supporto possono espandersi in misura diversa e i polimeri possono modificare le proprie dimensioni sotto serraggio prolungato. Il gioco richiesto o la ritenzione devono essere valutati per la specifica qualità del materiale, l’intervallo di temperatura e la configurazione di serraggio, anziché essere copiati dalla versione in metallo.
Condividi il disegno del supporto, l’interfaccia della lente o del sensore abbinati e la quantità d’ordine. Esamineremo l’ambito del componente e i requisiti di lavorazione.
Riferimenti di interfaccia e contesto di lavorazione per questa pagina.
Utilizziamo Google Analytics per capire come viene usato questo sito. I cookie analitici vengono impostati solo se li accetti. Informativa sulla privacy
