Höljen med flera anslutningar för bildning
Vi bearbetar kroppar med skärande optiska öppningar, monteringsflänsar och interna sätesskruvar för medicinska bildningsmonteringar.
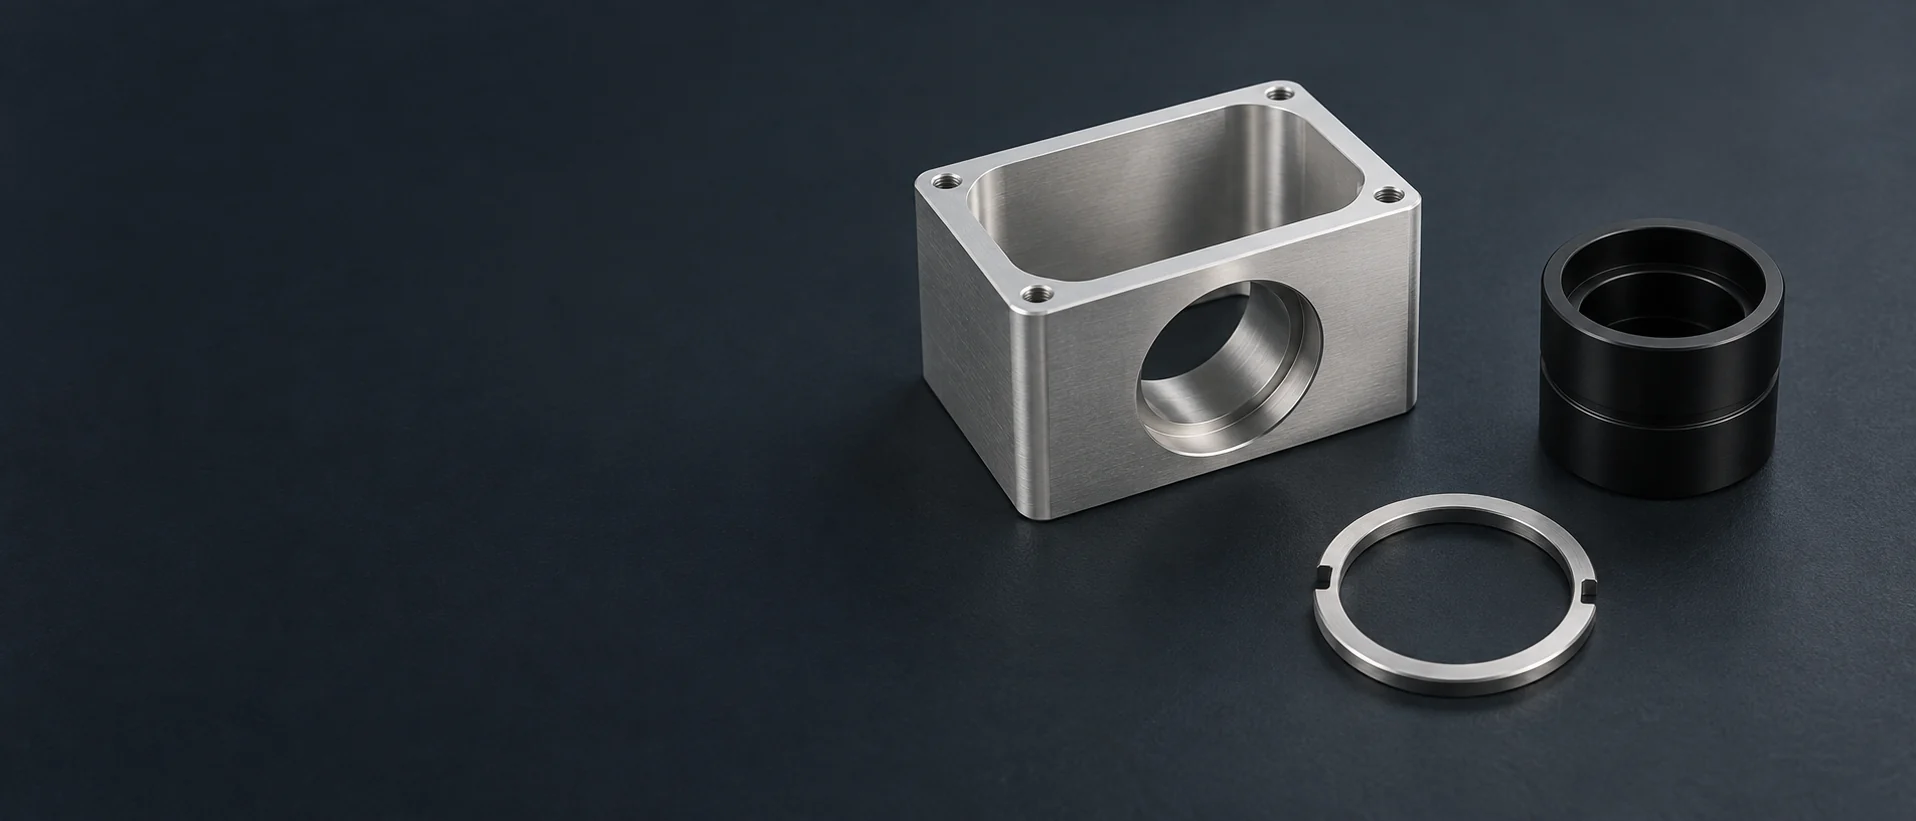
Vi bearbetar kroppar med skärande optiska öppningar, monteringsflänsar och interna sätesskruvar för medicinska bildningsmonteringar.
Rektangulära urhålningar tar emot sensorplattor, med monteringsbultar och anslutningsöppningar placerade runt monteringen.
Svarvade rörformade kroppar har säten för linser, gängor för spännringar och yttre monteringsfunktioner. Fräsade planytor eller sidohål kan läggas till samma komponent.
Vi fräsar snedställda öppningar och skärande ytor för höljen, där de optiska och monteringsaxlarna ligger i olika riktningar.
Maskinerade kroppar positionerar en belysningsmodul kring dess öppning, kabelföringsöppning och fästytor.
Uttagningsbara plattor stänger av höljet eller fäster bildningsanordningen vid dess instrumentram.
Gängade ringar och mellanstycken placerar optiska element inuti röret. Spannarmöjligheter möjliggör åtkomst under monteringen.
Vi fräsar isolerande bärramar och skyddshöljen i den angivna polymeren, med öppningar för de monterade instrumentkomponenterna.
Inga matchande komponenter. Försök med ett annat delnamn eller en annan filterinställning.
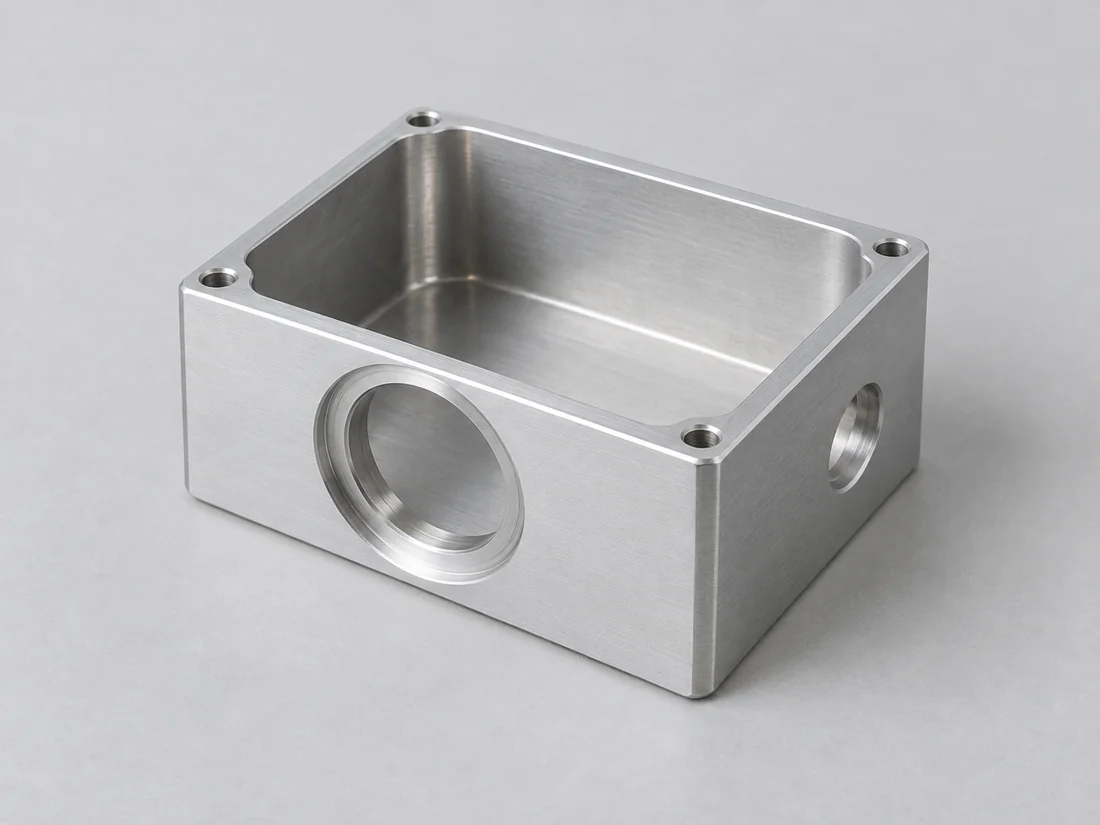
Aluminium håller ner höljeskåpens massa samtidigt som flera frästa gränssnitt kan monteras. Tunnväggiga områden runt ett linssäte kräver stöd under fickfräsning så att spännkraften inte deformar det färdiga gränssnittet.
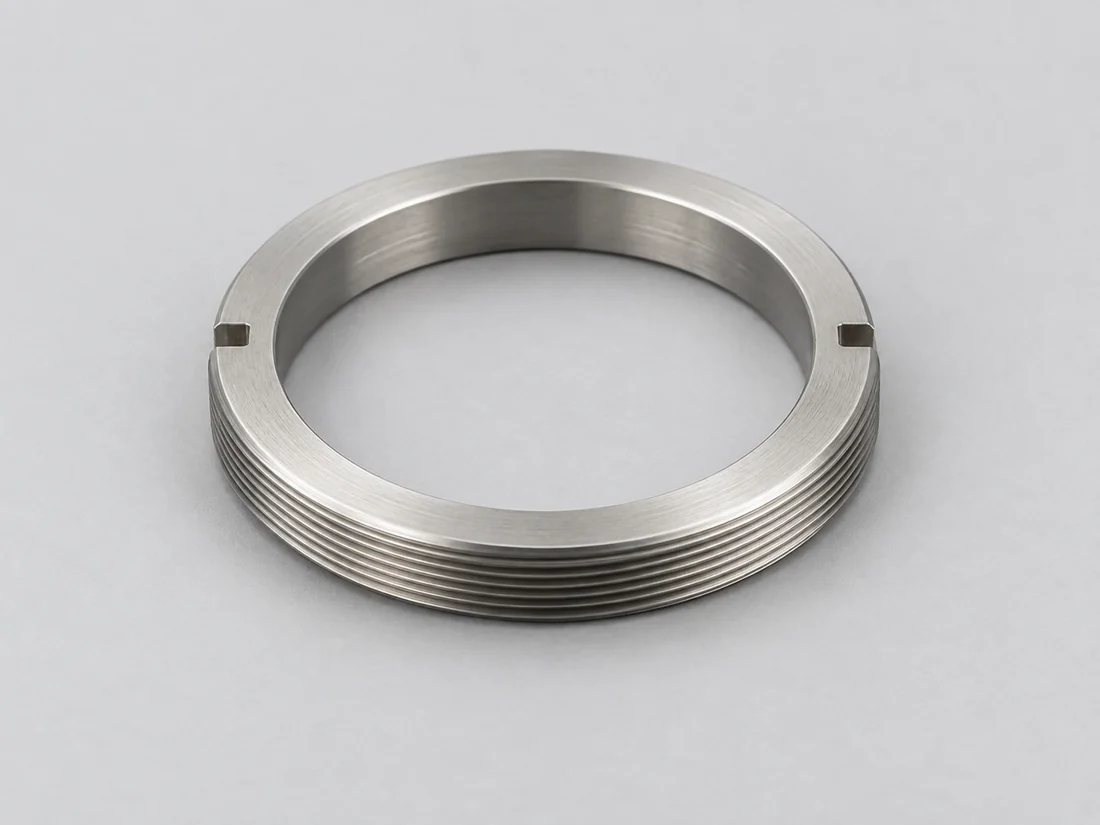
En höljeskropp och dess små gängade detaljer behöver inte vara tillverkade i samma metall. En separat insats av mässing eller rostfritt stål kan ge ett utbytbart gränssnitt utan att hela kroppen behöver bytas ut.
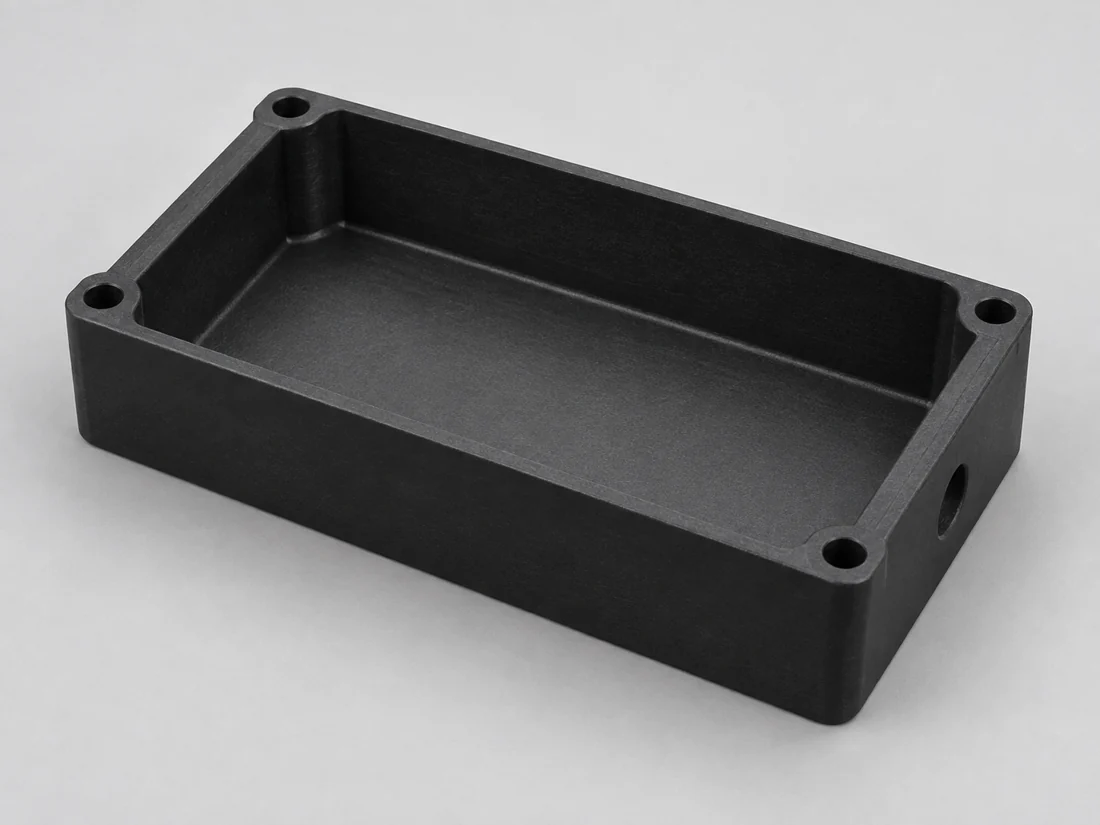
POM och PEEK är alternativ för isolerande bärdare och icke-metalliska lock. Använd den angivna kvaliteten för komponentens elektriska krav, rengöringskrav och exponeringskrav; ett materialfamiljenamn identifierar inte dessa egenskaper.
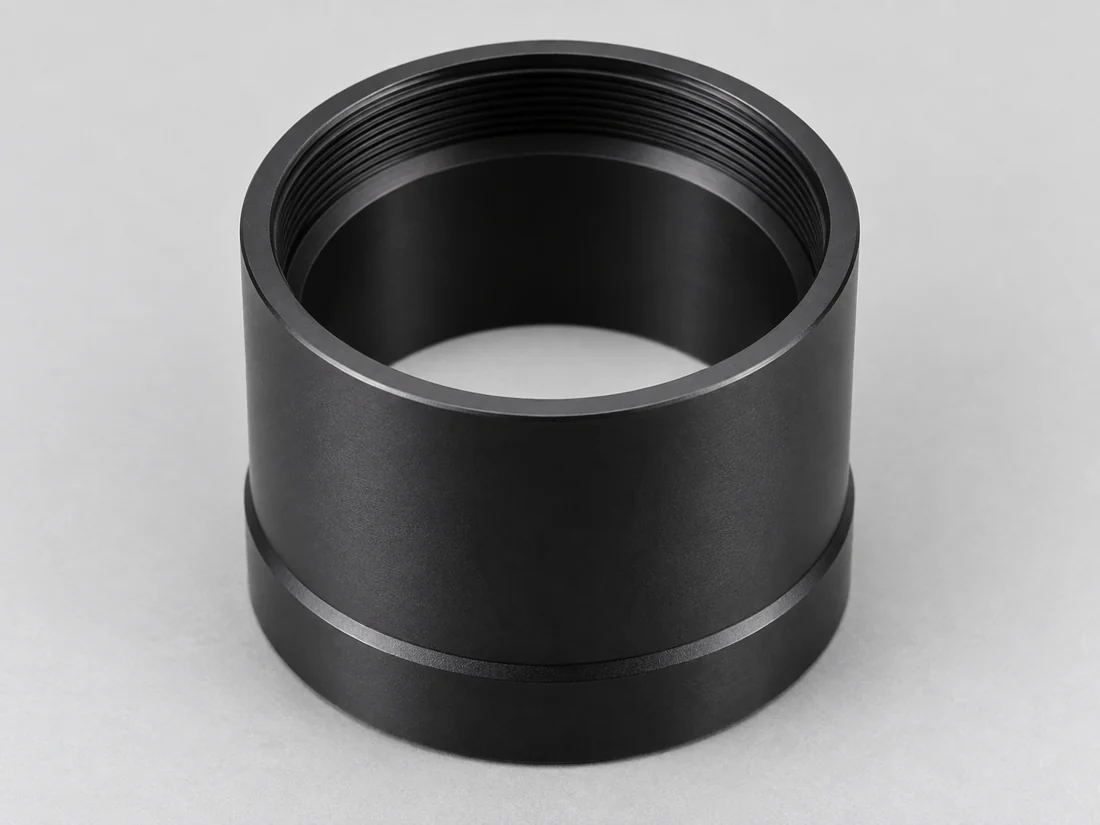
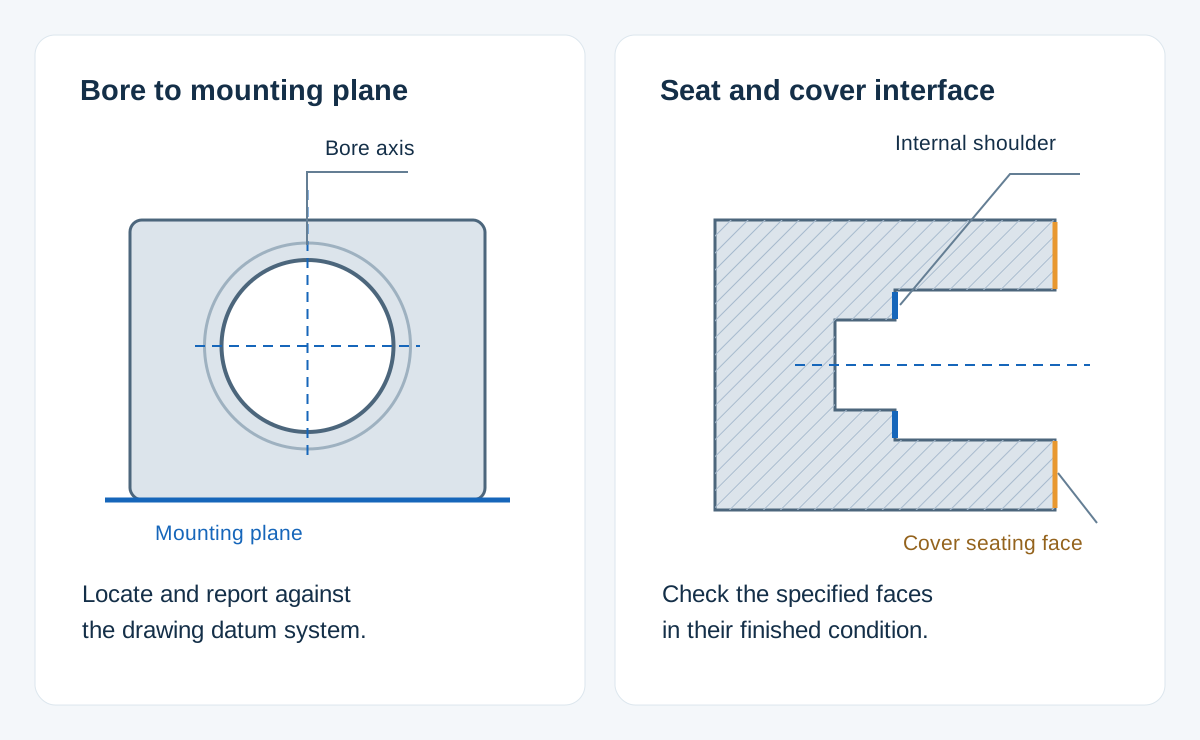
Hålet centreras linssen radieellt; dess axiella axel bestämmer linssätets axiala läge. Förhållandet mellan hålet och monteringsytan måste definieras. Ett hål kan uppfylla sitt storleksutrymme men ändå vara felplacerat i förhållande till denna yta.
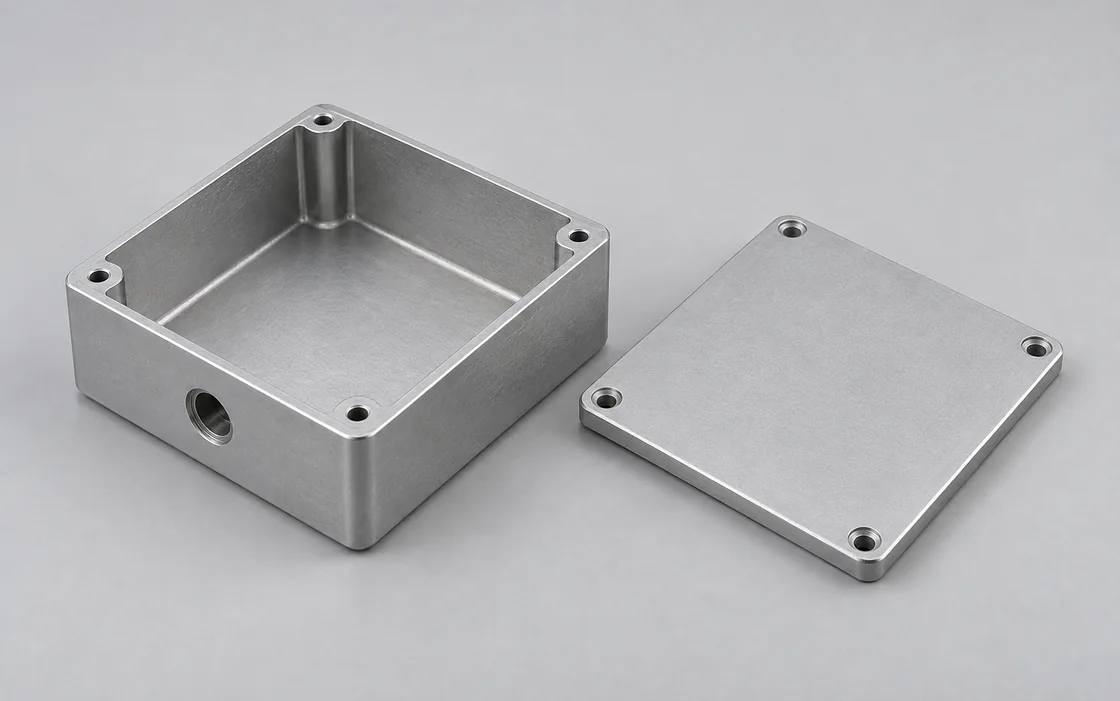
Sensormodulen kan sitta på flera styckstöd eller på en separat platta. Deras höjd och orientering avgör hur modulen sitter bakom linssen; kontaktorns fria utrymme är ett separat krav på omgivningsvolymen.
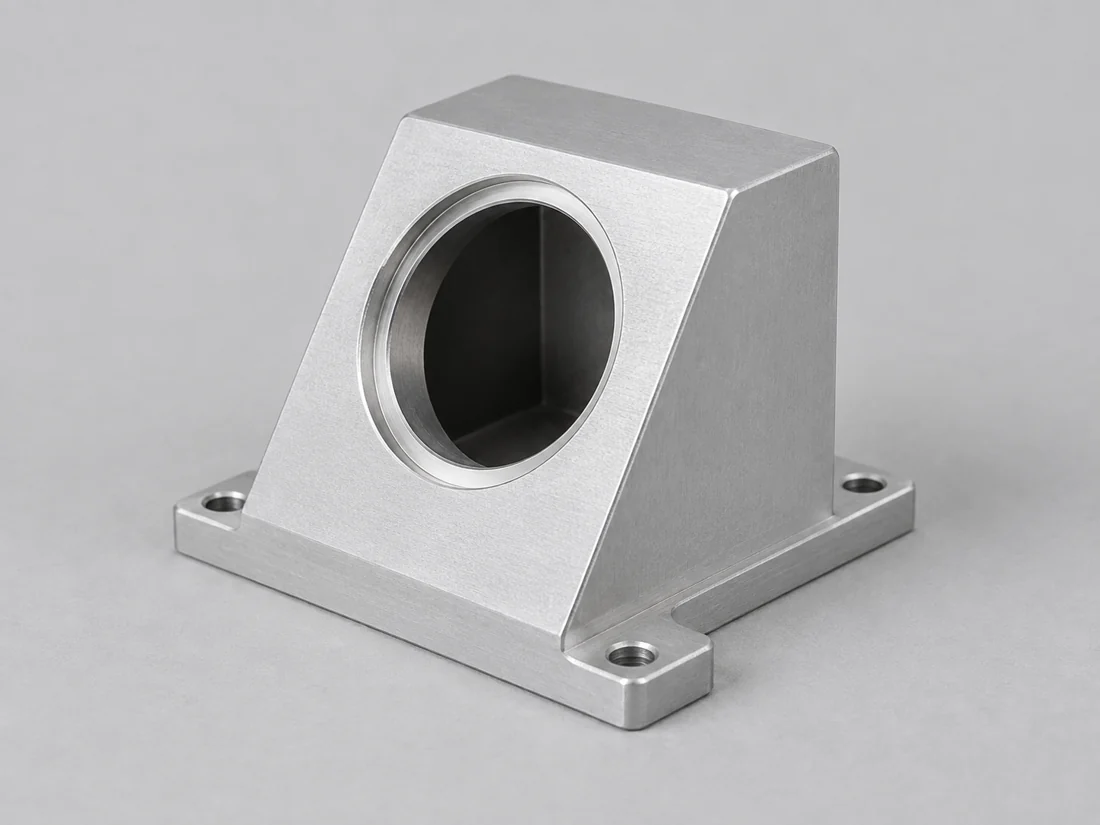
För ett hölje med vinklade optiska anslutningar måste vinkeln och positionen refereras till samma monteringsreferensytor. Oberoende mått från orelaterade yttre ytor kan lämna förhållandet mellan anslutningarna odefinierat.
| Gränssnitt | Gänga | Flänsavstånd |
|---|---|---|
| C-mount | 1″–32 gängor/tum | 17.526 mm |
| CS-mount | 1″–32 gängor/tum | 12.526 mm |
| S-mount | M12 × 0.5 | Inget standardiserat avstånd |
| TFL-fäste | M35 × 0.75 | 17.526 mm |
| TFL-II-fäste | M48 × 0.75 | 17.526 mm |
| SM1-linsrör | 1.035″–40 gängor per tum | Bestäms av den optiska monteringen |
Flänsavståndet mäts från monteringsaxeln till bildplanet, inte från totala höjden på höljet. Detta är gränssnittsreferenser; ritningen specificerar gängklass, ingreppslängd, klar öppning och dimensions toleranser. Källor: Edmund Optics, Lens Mounts; Thorlabs, SM1-linsrör.
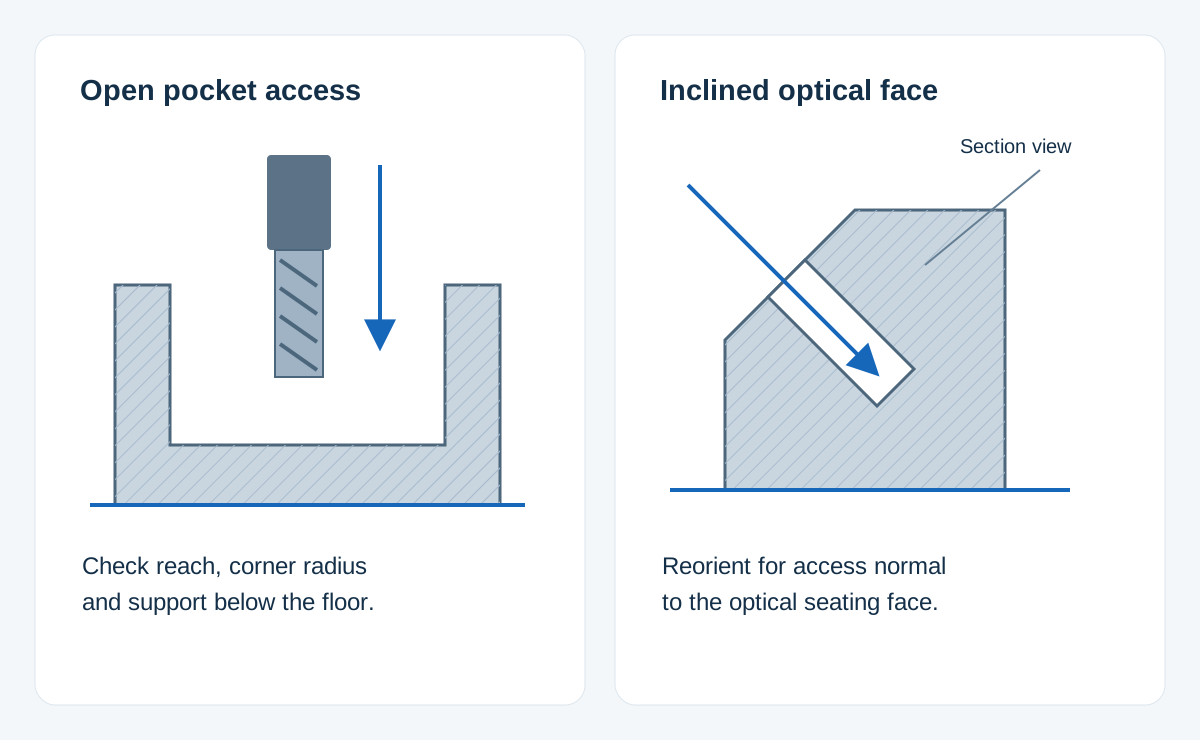
En cylindrisk cylinder med koaxiala sätesskolor och gängor utgör från början ett svarvproblem. Att lägga till några planytor eller tvärborrningar gör inte samtidig femaxlig bearbetning nödvändig.
En 3+2-uppsättning håller delen i en vald vinkel medan verktyget skär. Detta kan placera en anslutningsport eller en monteringsyta inom räckhåll utan att ändra spännanordningen.
Samordnad roterande rörelse blir användbar när verktygets orientering måste ändras längs en formad yta. Djupa inre sätesskärningar kräver fortfarande en tillgänglig verktygsväg; extra axlar gör inte en instängd funktion tillgänglig.[4]
En obehandlad positionsyta kan behållas medan andra ytor får en ytbehandling. Avgränsningen för maskeringen måste lämna den krävda kontaktytan obesträckt.
Svart anodisering förändrar ytan vid linstråd, hål och axelskultar. Kritiska mått ska anges i deras krävda färdiga tillstånd, med alla maskerade ytor identifierade.
För detaljer i rostfritt stål kan ritningen separera ytytstrukturen efter bearbetning från en specificerad rengörings- eller passiveringsprocess. Dessa krav har olika syften.
Ett hölje avsett för en separat optisk beläggningsprocess kräver förberedelse av underlaget och åtkomstkraven för den processen innan bearbetningen är slutförd.
Vi separerar kosmetiska ytterytor från optikvända hålrum i ytbehandlingsomfattningen, så att de två inte godkänns mot samma krav på utseende.[5]
En rapport om höljet bör identifiera det kontrollerade hålet, axelskivan eller monteringsfunktionen och dess ritningsreferens. Att registrera orelaterade yttre mått verifierar inte förhållandet mellan objektivet och sensorn.
Godkännande av gängan och fullständig sittning är separata kontroller. En sammanmonterad komponent kan engagera gängan men stanna vid ett hörn, en burr eller en outfärdigad axelända innan den når sin avsedda sittning.
Burrs vid skärande öppningar kan kvarstå inuti kaviteten. Ritningens krav på kantförhållanden och renlighet bör omfatta även dessa inre ytor samt den synliga yttre ytan.
Vi anbjuder pris för höljesrevisionen som motsvarar de valda linserna och sensorgränssnitten.
Prototypfasen är den fas då kunden kontrollerar införandet, tillträdet till fästdelar och den fullständiga optiska monteringen. En del som mäts korrekt kan ändå avslöja ett problem med monteringstillträdet.
När prototypändringarna godkänts blir den släppta revisionen referens för partiet. En informell justering av en första housing måste införas i ritningen innan nästa parti.
En ersättningslins eller sensor utgör en konstruktionsändring om dess mekaniska gränssnitt skiljer sig åt. Upprepade beställningar bör ange den godkända revisionen snarare än att förlita sig på instrumentets oförändrade produktnamn.
När ett lock, en avståndsbricka och en kropp är utformade som ett set ska deras separata artikelnummer och kvantiteter inkluderas. Detta gör monteringsomfattningen i offerten tydlig utan att anta att varje hölje kräver en ny lins eller sensor.
| Fil eller krav | Inkludera |
|---|---|
| Ritning av hölje och CAD | Revision, måttenheter och referenskontroller |
| Kopplande optisk modul | Monterings-specifikation och installationsutrymme |
| Ytkarta | Ytbehandling, maskerade säten och optiskt vända ytor |
| Leveransomfång | Delnummer, kvantiteter och krävda rapporter |
Kom överens om sekretesskrav innan du skickar begränsad instrument- eller produktdata.
Ett C-mountobjektiv kan användas på en CS-mountkamera med en 5 mm-förlängning som återställer monteringsavståndet. Den omvända kombinationen fungerar inte med en enkel förlängning: ett CS-objektiv på en C-mountkamera placerar bildplanet framför sensorn. Kompatibiliteten vilar på det monteringsavstånd som placerar bildplanet på sensorn.
Välj inte ytbehandlingen enbart utifrån synlig färg. Reflektansen beror på våglängd och betraktningsvinkel; en yta som ser mörk ut i synligt ljus kan bete sig annorlunda i nära infrarött. Den optiska specifikationen kräver prestanda vid instrumentets driftsvåglängder, oavsett om den valda ytbehandlingen är anodisering eller en specialbeläggning.
Använd monteringsvägen för att fatta beslut. En kropp i ett stycke minskar fogar, men linser, sensor och hållutrustning måste passera genom dess öppningar och förbli tillgängliga för monteringverktyg. Ett avtagbart lock eller en delad kropp är användbart när en intern komponent inte kan införas eller säkras genom den tillgängliga porten.
En befintlig detalj hjälper till att identifiera gränssnitten, och nominella mått, toleranser och slitmån stäms sedan av mot objektiv och sensor. En ersättningsdefinition bör förena den uppmätta höljan med dess sammanpassade lins och sensor, och sedan publicera dessa krav i en ritning. Att kopiera en sliten säte kan återproducera det spel som orsakade ersättningen.
Nej. En dimensionsrapport verifierar de specificerade mekaniska egenskaperna. Avbildningsprestanda beror också på optiken, sensorpositionen och monteringen. Objektivmontering, uppriktning och funktionell optisk provning har var sitt eget acceptansomfång.
Den nominella layouten kan överföras, men passningen kräver en ny kontroll. Linser och höljen kan expandera med olika belopp, och polymerer kan ändra mått under långvarig klämning. Den erforderliga spelrummet eller hållfastheten bör utvärderas för den faktiska materialgraden, temperaturområdet och klämordningen, snarare än att kopieras från den metallbaserade versionen.
Dela höljets ritning, den sammanpassade linssens eller sensorns gränssnitt samt beställningsmängden. Vi granskar komponentens omfattning och bearbetningskraven.
Gränssnittsreferenser och bearbetningskontext för denna sida.
Vi använder Google Analytics för att förstå hur webbplatsen används. Analyscookies sätts endast om du godkänner. Integritetspolicy
