Carcaças de imagem com múltiplas portas
Usinamos corpos com aberturas ópticas intersecantes, flanges de montagem e assentos internos para conjuntos de imagens médicas.
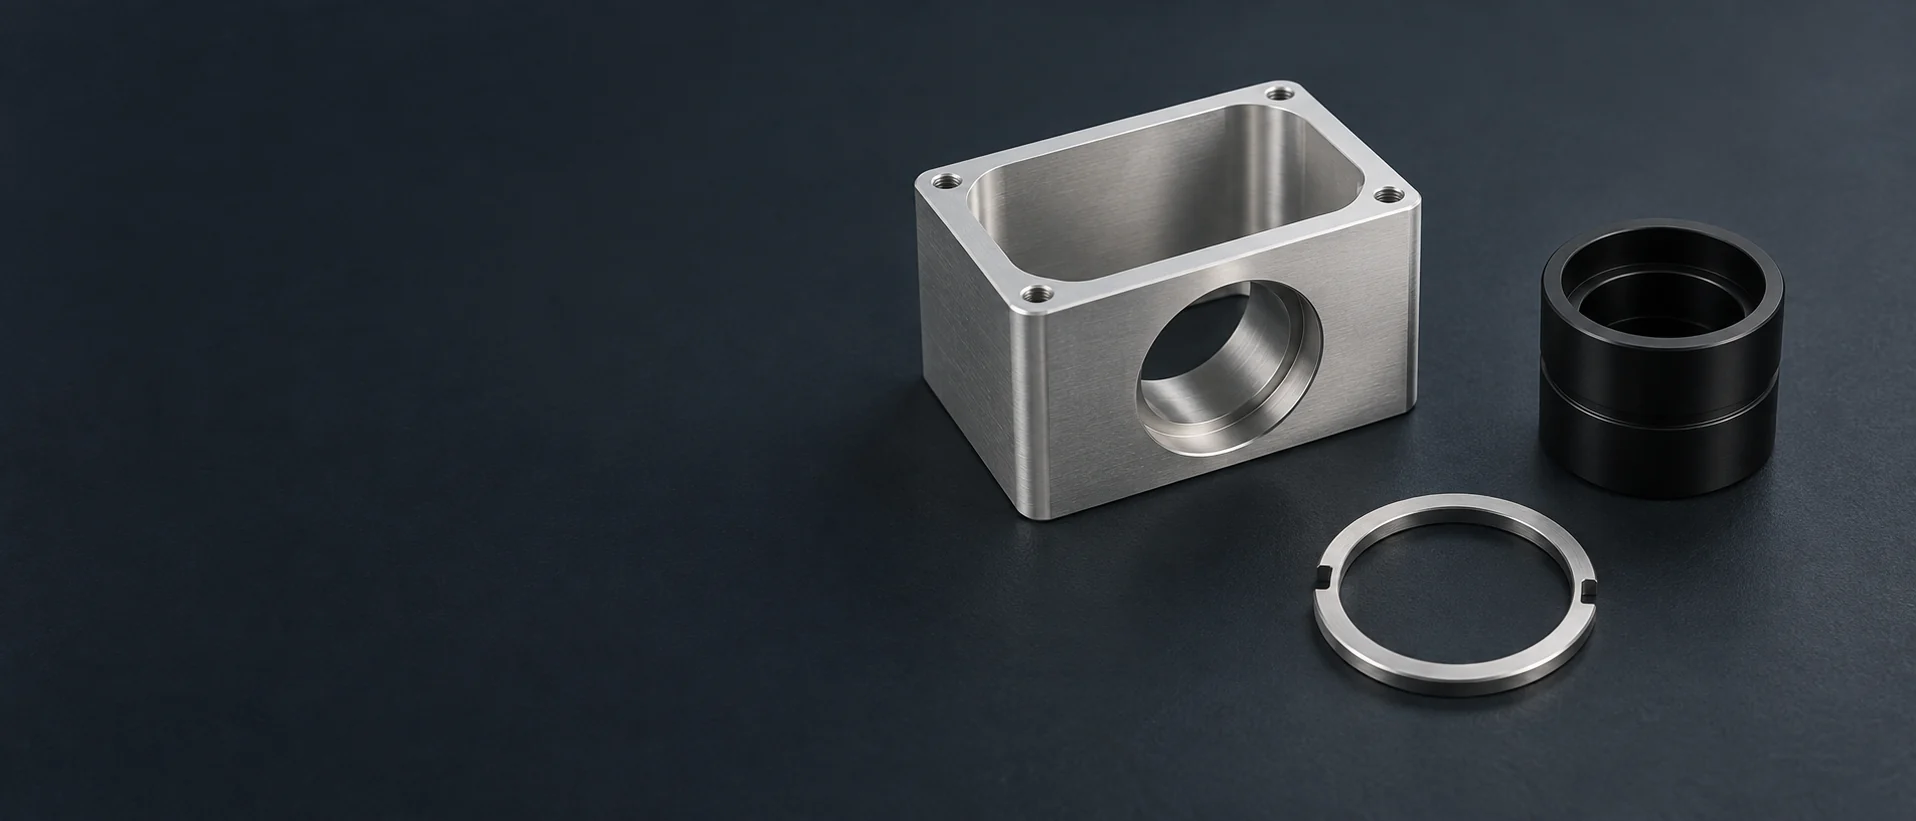
Usinamos corpos com aberturas ópticas intersecantes, flanges de montagem e assentos internos para conjuntos de imagens médicas.
Cavidades retangulares acomodam placas de sensores, com bossas de montagem e aberturas para conectores posicionadas ao redor do conjunto.
Corpos tubulares torneados incorporam assentos para lentes, roscas para anéis de retenção e elementos externos de fixação. Planos usinados ou furos laterais podem ser adicionados ao mesmo componente.
Usinamos aberturas oblíquas e faces intersectantes em carcaças cujos eixos óptico e de montagem se orientam em direções diferentes.
Corpos usinados posicionam um módulo de iluminação em torno de sua abertura, entrada de cabo e faces de fixação.
Placas removíveis fecham a carcaça ou fixam o conjunto de imagem ao seu suporte no instrumento.
Anéis roscados e espaçadores posicionam elementos ópticos dentro do tubo. Características para chave de fenda permitem acesso durante a montagem.
Usinamos suportes isolantes e carcaças protetoras no polímero especificado, com aberturas para os componentes do instrumento instalados.
Nenhum componente correspondente. Tente outro nome de peça ou outro filtro.
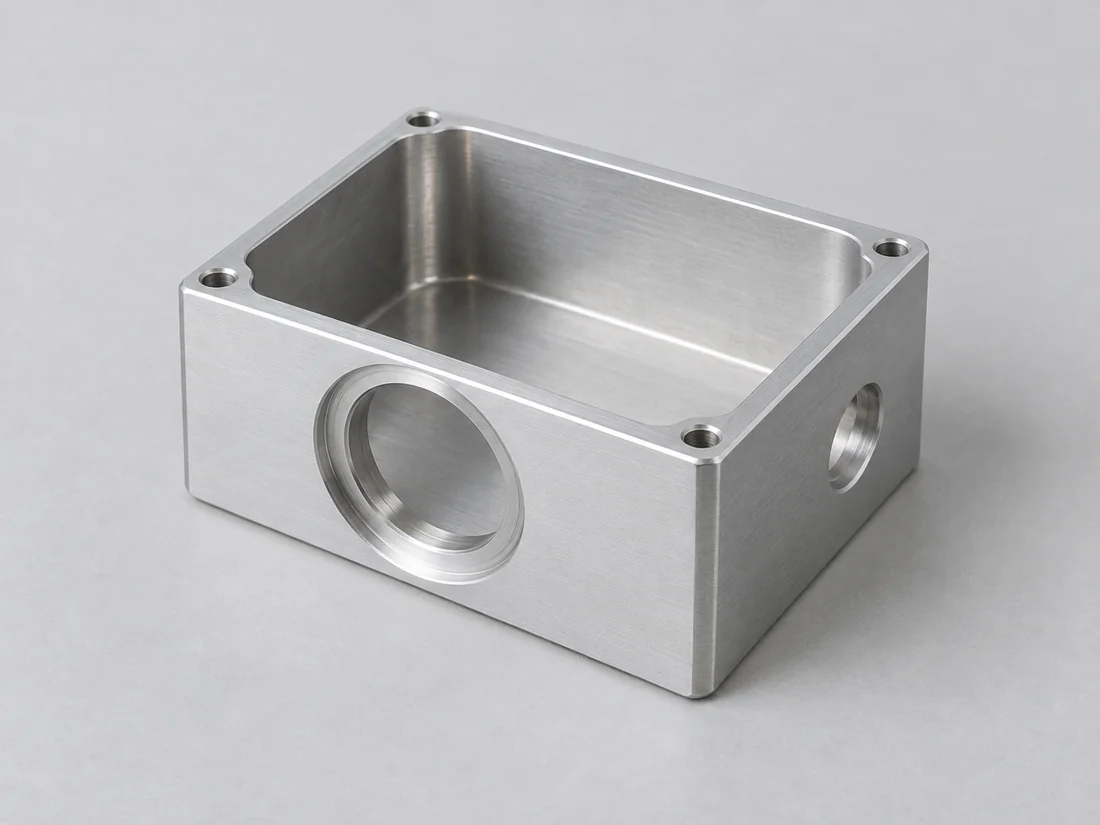
O alumínio mantém a massa da carcaça reduzida, ao mesmo tempo que suporta várias interfaces usinadas. As paredes finas em torno do assento da lente exigem suporte durante a fresagem de cavidades, para que a fixação não distorça a interface acabada.
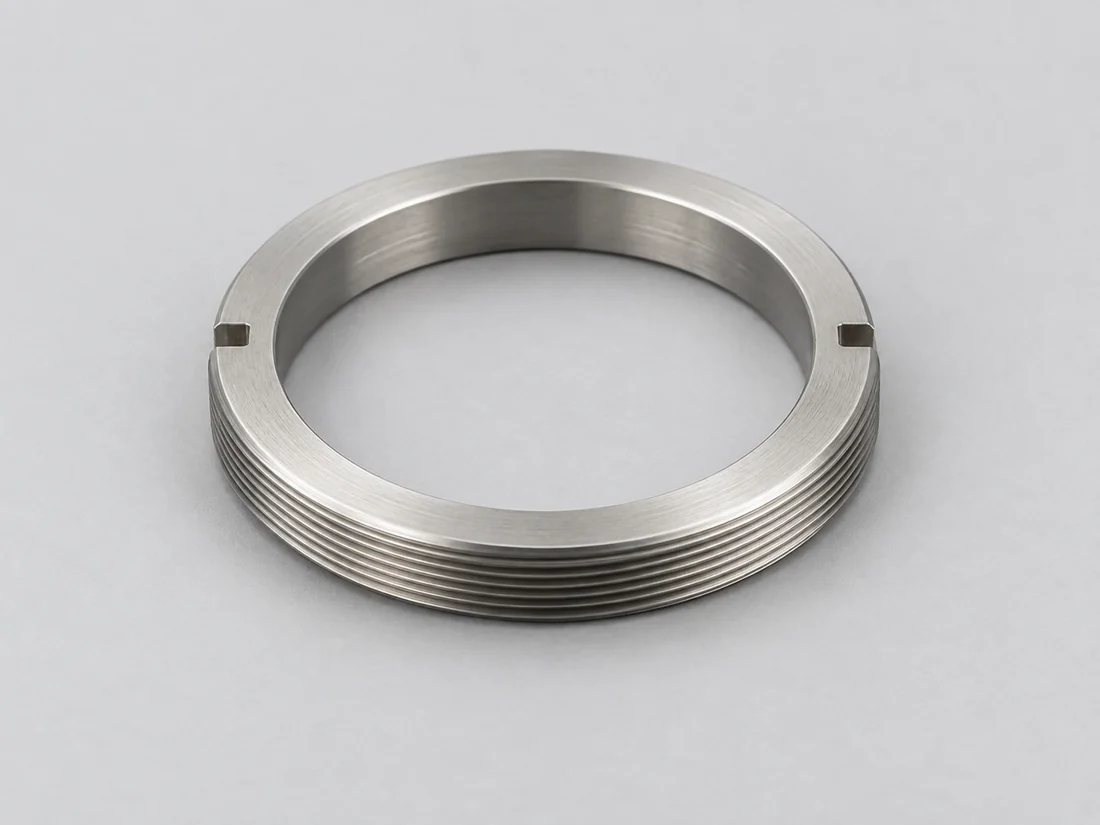
O corpo da carcaça e seus pequenos detalhes roscados não precisam ser fabricados no mesmo metal. Um insert de latão ou aço inoxidável, separado, pode fornecer uma interface substituível sem exigir a substituição completa do corpo.
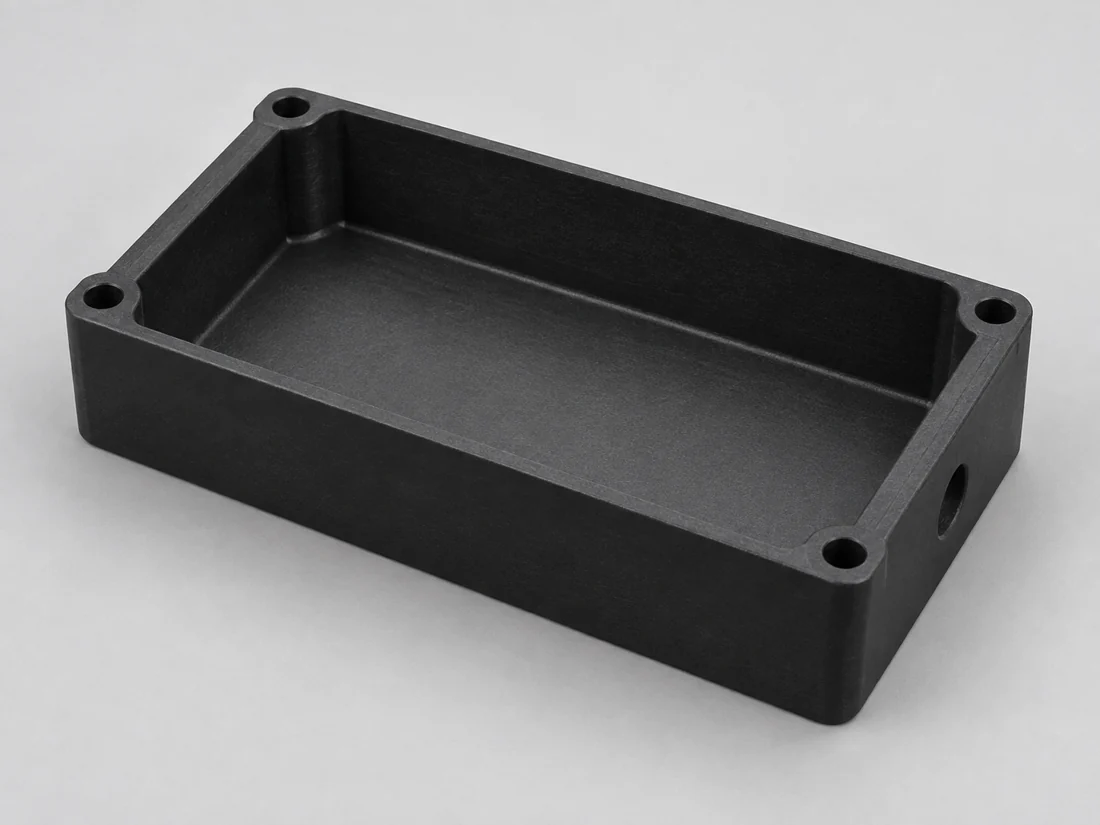
POM e PEEK são opções para suportes isolantes e tampas não metálicas. Utilize a classe especificada conforme os requisitos elétricos, de limpeza e de exposição do componente; o nome da família de materiais não identifica essas propriedades.
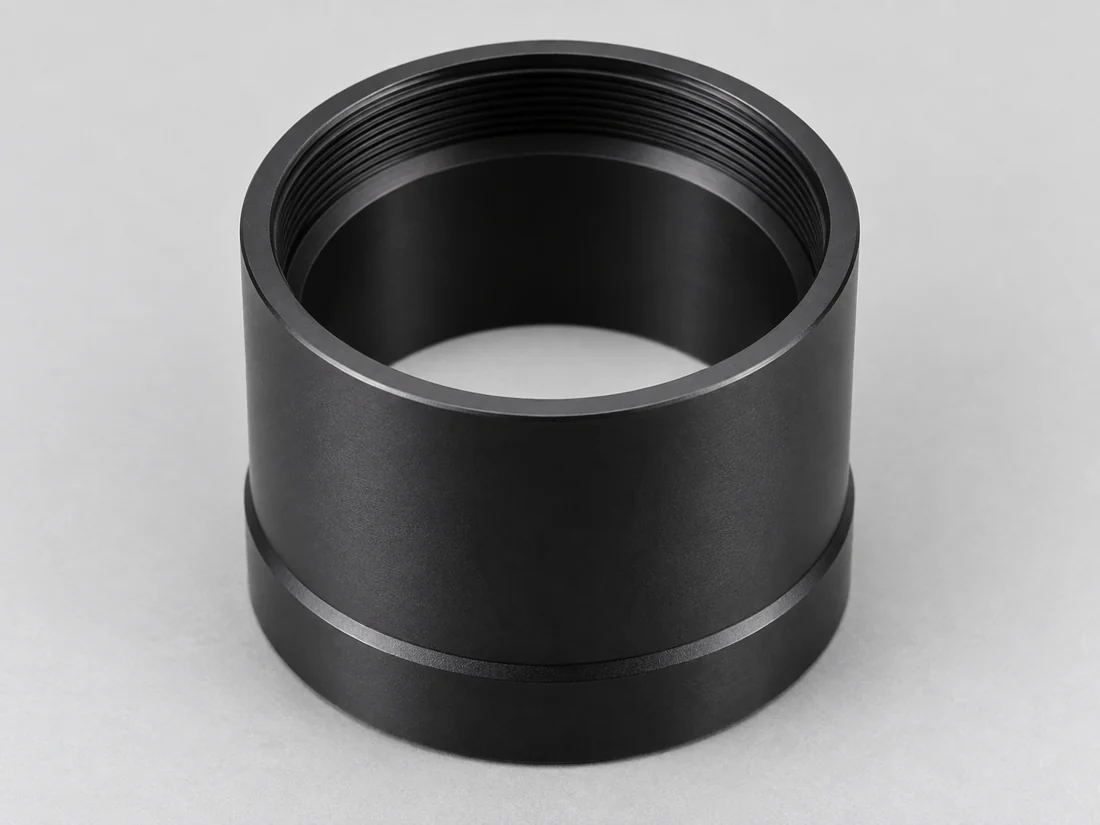
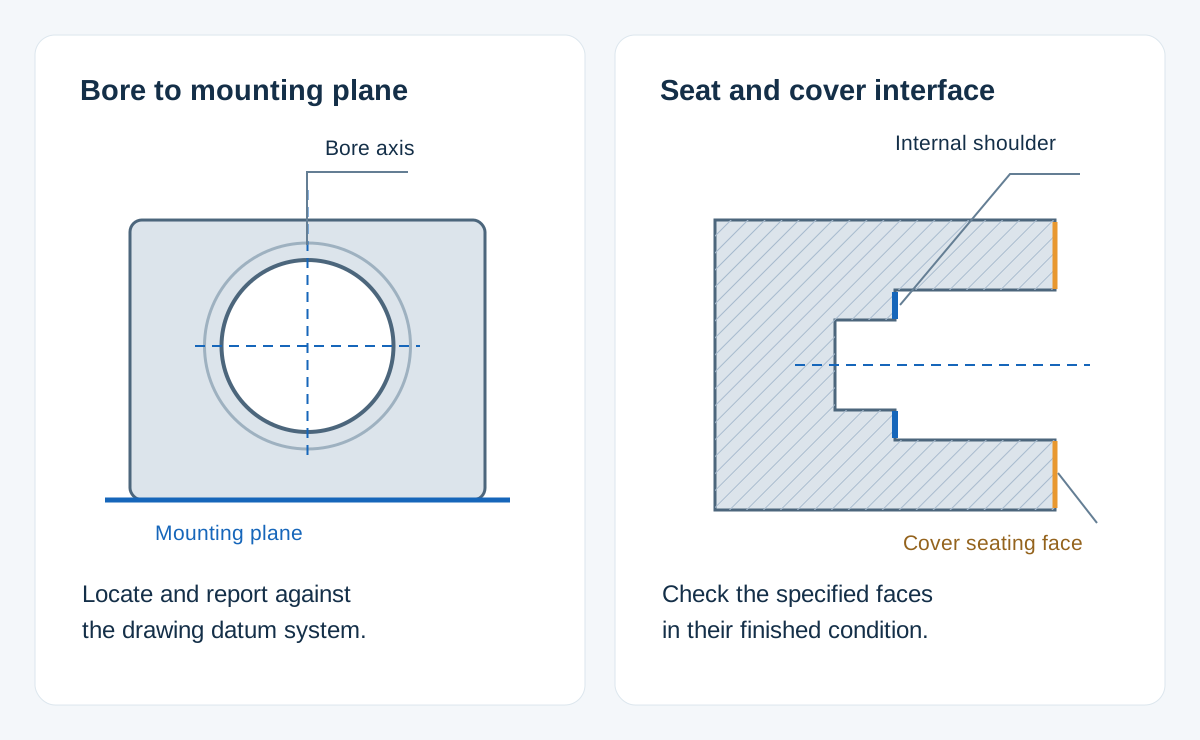
O furo posiciona radialmente a lente; seu ombro define o assento axial. A relação entre ambos e a face de montagem deve ser especificada. Um furo pode atender à sua tolerância dimensional, mas ainda assim estar deslocado em relação a essa face.
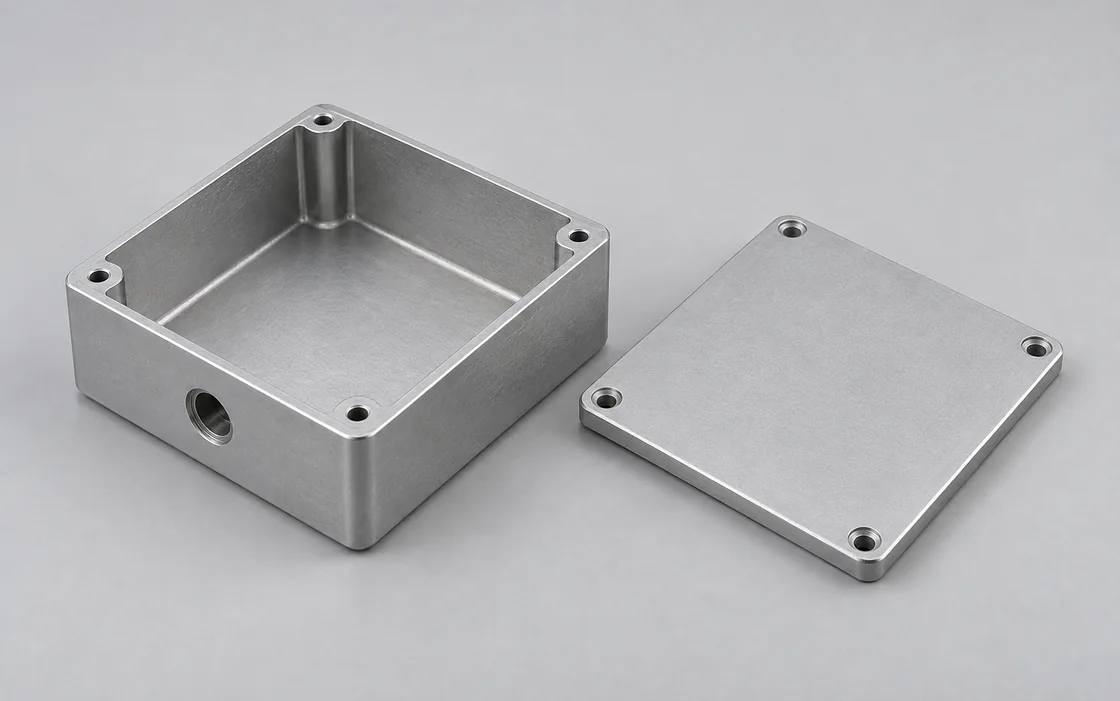
O módulo de sensor pode ser montado sobre diversos bosses ou sobre uma placa separada. A altura e a orientação desses elementos definem como esse módulo fica posicionado atrás da lente; a folga do conector constitui um requisito distinto de envelope.
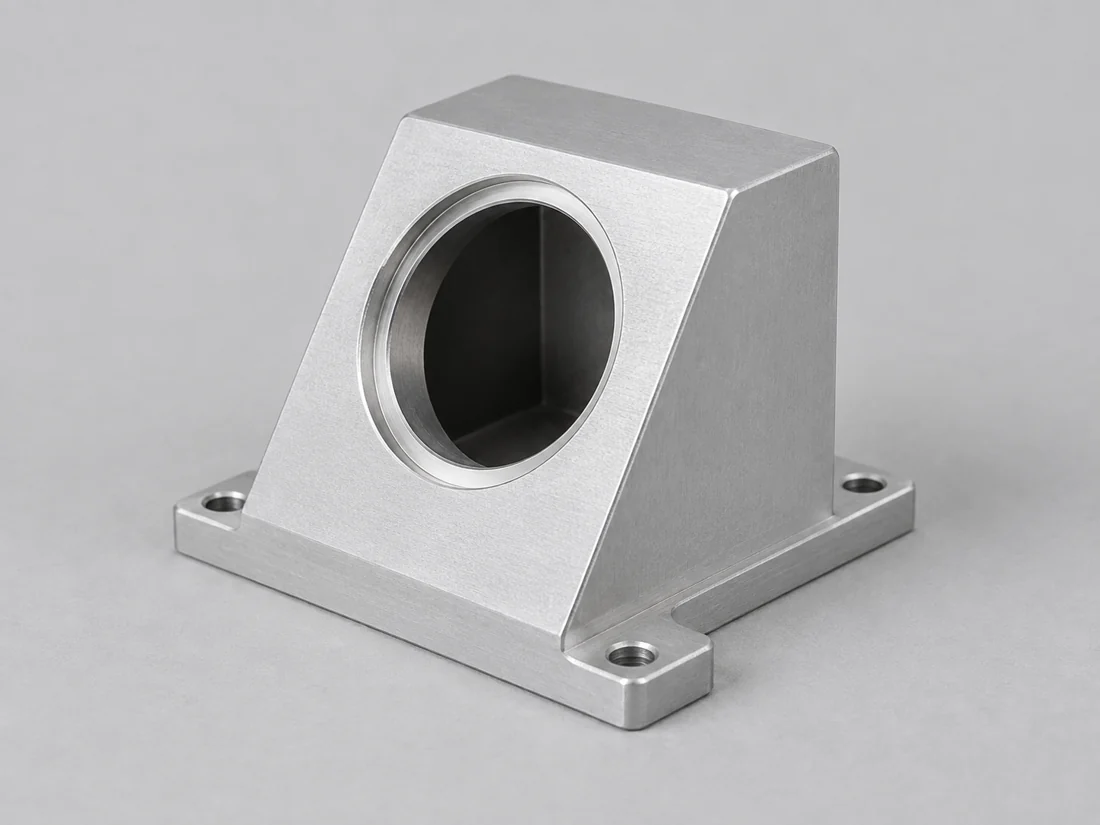
Para uma carcaça com portas ópticas anguladas, o ângulo e a posição devem referenciar os mesmos datums de montagem. Dimensões independentes de faces externas não relacionadas podem deixar indefinida a relação entre as portas.
| Interface | Rosca | Distância do flange |
|---|---|---|
| Montagem C | 1″–32 fios por polegada | 17.526 mm |
| Montagem CS | 1″–32 fios por polegada | 12.526 mm |
| Montagem S | M12 × 0.5 | Nenhuma distância padronizada |
| Montagem TFL | M35 × 0.75 | 17.526 mm |
| Montagem TFL-II | M48 × 0.75 | 17.526 mm |
| Tubo de lente SM1 | 1.035″–40 TPI | Definido pela montagem óptica |
A distância do flange é medida do ombro de fixação até o plano da imagem, não ao comprimento total do alojamento. Estas são referências de interface; o desenho define a classe de rosca, a profundidade de engrenamento, a abertura livre e as tolerâncias dimensionais. Fontes: Edmund Optics, Montagens de Lentes; Thorlabs, Tubos de Lente SM1.
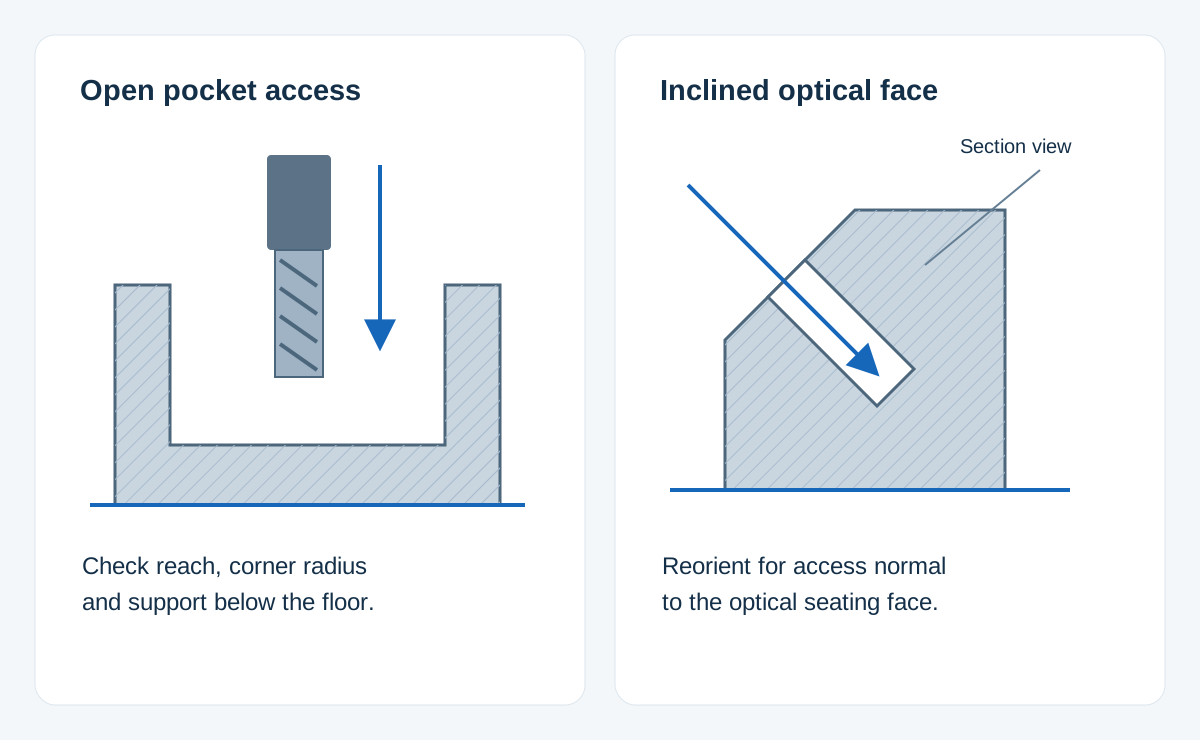
Um barril cilíndrico com assentos e roscas coaxiais começa como um problema de torneamento. Adicionar alguns planos ou furos transversais não torna necessária a usinagem simultânea de cinco eixos.
Uma configuração 3+2 mantém a peça em um ângulo selecionado enquanto a ferramenta realiza o corte. Isso pode tornar um orifício ou face de montagem acessível, mantendo ao mesmo tempo o mesmo arranjo de fixação.
O movimento rotativo coordenado torna-se útil quando a orientação da ferramenta deve mudar ao longo de uma superfície contornada. Assentos internos profundos ainda exigem um percurso acessível para a ferramenta; eixos adicionais não tornam acessível uma característica fechada. [4]
Um assento de localização descoberto pode ser mantido enquanto outras superfícies recebem um acabamento. O contorno de máscara deve deixar a área de contato exigida desobstruída.
A anodização na cor preta altera a superfície nas roscas para lentes, furos e ombros. As dimensões críticas devem constar no desenho em seu estado final exigido, com quaisquer superfícies mascaradas devidamente identificadas.
Para detalhes em aço inoxidável, o desenho pode separar a textura superficial usinada de um processo específico de limpeza ou passivação. Esses requisitos atendem a finalidades distintas.
Uma carcaça destinada a um processo separado de revestimento óptico requer as especificações de preparação do substrato e os requisitos de acesso desse processo antes que a usinagem seja finalizada.
Separamos as superfícies exteriores cosméticas das cavidades voltadas para óptica no escopo de acabamento, de modo que os dois não sejam aceitos com base no mesmo requisito de aparência. [5]
Um relatório de carcaça deve identificar o furo controlado, o ombro ou o elemento de fixação e seu datum de desenho. O registro de dimensões externas não relacionadas não verificará a relação lente-sensor.
A aceitação da rosca e o assento completo são verificações separadas. Um componente acoplado pode engrenar a rosca, mas parar em um canto, rebarba ou ombro não acabado antes de atingir seu assento pretendido.
Rebarbas em aberturas interseccionadas podem permanecer no interior da cavidade. A condição de borda e o requisito de limpeza indicados no desenho devem abranger também essas superfícies internas, além do exterior visível.
Fazemos orçamento da revisão da carcaça que corresponde às interfaces selecionadas de lente e sensor.
A fase de protótipo é aquela em que o cliente verifica a inserção, o acesso aos fixadores e a montagem óptica completa. Uma peça que apresenta medidas corretas pode ainda revelar um problema de acesso à montagem.
Assim que as alterações no protótipo forem aceitas, a revisão liberada torna-se a referência para o lote. Um ajuste informal realizado na primeira carcaça deve constar no desenho antes do próximo lote.
Uma lente ou sensor de substituição constitui uma alteração de projeto se a sua interface mecânica for diferente. Os pedidos repetidos devem identificar a revisão aprovada, em vez de confiar apenas no nome do produto do instrumento, que permanece inalterado.
Quando uma tampa, um espaçador e um corpo forem projetados como um conjunto, inclua os respetivos números de peça separados e as quantidades correspondentes. Isto torna explícito o âmbito de montagem da cotação, sem assumir que toda carcaça necessita de uma nova lente ou sensor.
| Arquivo ou requisito | Incluir |
|---|---|
| Desenho da caixa e CAD | Revisão, unidades e controles de datum |
| Módulo óptico acoplado | Especificação de fixação e envelope de instalação |
| Mapa de superfície | Acabamento, assentos mascarados e superfícies voltadas para a óptica |
| Escopo de fornecimento | Números de peça, quantidades e relatórios exigidos |
Concordar com os requisitos de confidencialidade antes de enviar dados restritos sobre instrumentos ou produtos
Uma lente C-mount pode ser utilizada em uma câmera CS-mount com uma extensão de 5 mm que restabelece a distância de montagem. A combinação inversa não funciona com uma simples extensão: uma lente CS em uma câmera C-mount posiciona o plano da imagem à frente do sensor. A compatibilidade assenta na distância de montagem que coloca o plano de imagem no sensor.
Não selecione o acabamento com base apenas na cor visível. A refletância depende do comprimento de onda e do ângulo de observação; uma superfície que parece escura à luz visível pode apresentar comportamento distinto no infravermelho próximo. A especificação óptica exige desempenho nos comprimentos de onda de operação do instrumento, seja qual for o acabamento selecionado — anodização ou revestimento especializado.
Use a rota de montagem para decidir. Um corpo em uma única peça reduz as juntas, mas a lente, o sensor e os componentes de fixação devem passar pelas suas aberturas e permanecer acessíveis às ferramentas de montagem. Uma tampa removível ou um corpo dividido é útil quando um componente interno não pode ser inserido ou fixado através da porta disponível.
Uma peça existente ajuda a identificar as interfaces, e as cotas nominais, as tolerâncias e a folga de desgaste são depois confrontadas com a ótica e o sensor. Uma definição de substituição deve conciliar a carcaça medida com sua lente e sensor acoplados, e depois liberar esses requisitos em um desenho. Copiar um assento desgastado pode reproduzir a folga que motivou a substituição.
Não. Um relatório dimensional verifica as características mecânicas especificadas. O desempenho de imagem também depende da óptica, da posição do sensor e da montagem. A montagem da ótica, o alinhamento e os ensaios óticos funcionais têm cada um o seu próprio âmbito de aceitação.
O layout nominal pode ser transferido, mas o ajuste exige uma nova verificação. A lente e a carcaça podem expandir em quantidades diferentes, e os polímeros podem alterar suas dimensões sob aperto contínuo. A folga ou retenção exigida deve ser avaliada com base na classe real do material, na faixa de temperatura e na configuração de aperto, em vez de ser copiada da versão em metal.
Compartilhe o desenho da carcaça, a lente de acoplamento ou a interface do sensor e a quantidade do pedido. Analisaremos o escopo do componente e os requisitos de usinagem.
Referências de interface e contexto de usinagem para esta página.
Utilizamos o Google Analytics para perceber como este site é usado. Os cookies de análise só são definidos se aceitar. Política de Privacidade
