Obudowy obrazowe z wieloma portami
Obrabiamy obudowy z przecinającymi się otworami optycznymi, kołnierzami montażowymi oraz wewnętrznymi gniazdami przeznaczonymi do zespołów do obrazowania medycznego.
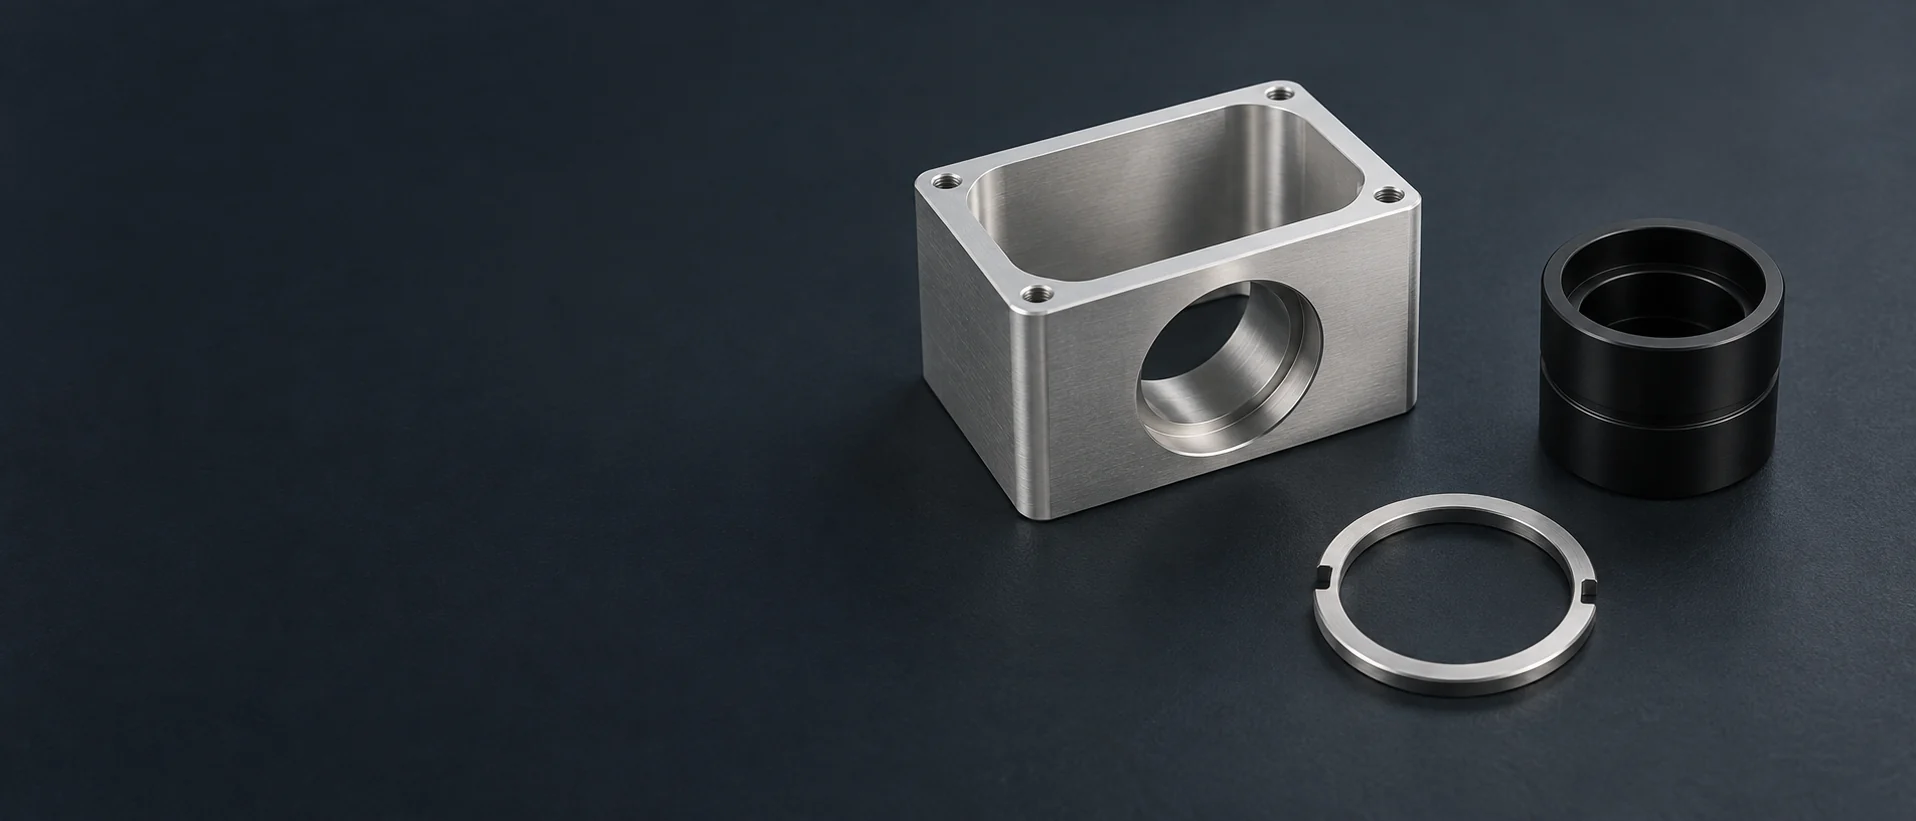
Obrabiamy obudowy z przecinającymi się otworami optycznymi, kołnierzami montażowymi oraz wewnętrznymi gniazdami przeznaczonymi do zespołów do obrazowania medycznego.
Prostokątne wnęki przeznaczone są na płytki czujników, przy czym wypustki montażowe oraz otwory na łącza rozmieszczone są wokół zespołu.
Toczone elementy tubularne zawierają gniazda na soczewki, gwint pod pierścień zabezpieczający oraz zewnętrzne cechy montażowe. Na tym samym elemencie można wykonać frezowane płaszczyzny lub otwory boczne.
Obrabiamy ukośne otwory oraz przecinające się powierzchnie w obudowach, w których osie optyczna i montażowa są skierowane w różnych kierunkach.
Obrabiane korpusy pozycjonują moduł oświetlenia względem jego otworu, wlotu kabla oraz powierzchni montażowych.
Zdejmowane płyty zamykają korpus lub mocują zestaw obrazujący do ramy przyrządu.
Gwintowane pierścienie i dystansy pozycjonują elementy optyczne wewnątrz tuby. Występy pod klucz pozwalają na dostęp podczas montażu.
Obrabiamy izolacyjne uchwyty oraz ochronne korpusy z podanego polimeru, z otworami przeznaczonymi na montowane elementy przyrządów.
Brak pasujących komponentów. Spróbuj innej nazwy części lub innego filtra.
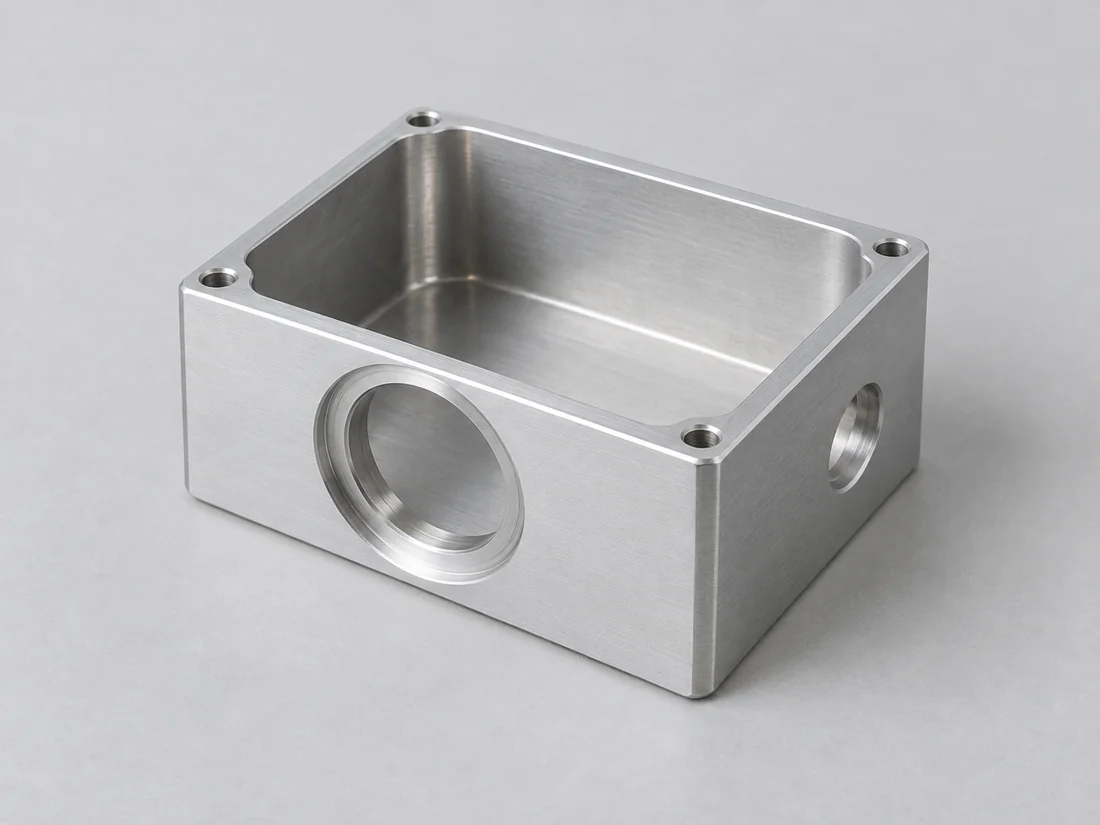
Aluminium pozwala ograniczyć masę obudowy, jednocześnie zapewniając kilka frezowanych interfejsów. Cienkie ścianki wokół gniazda soczewki wymagają wsparcia podczas frezowania kieszeni, aby zamocowanie nie odkształciło gotowego interfejsu.
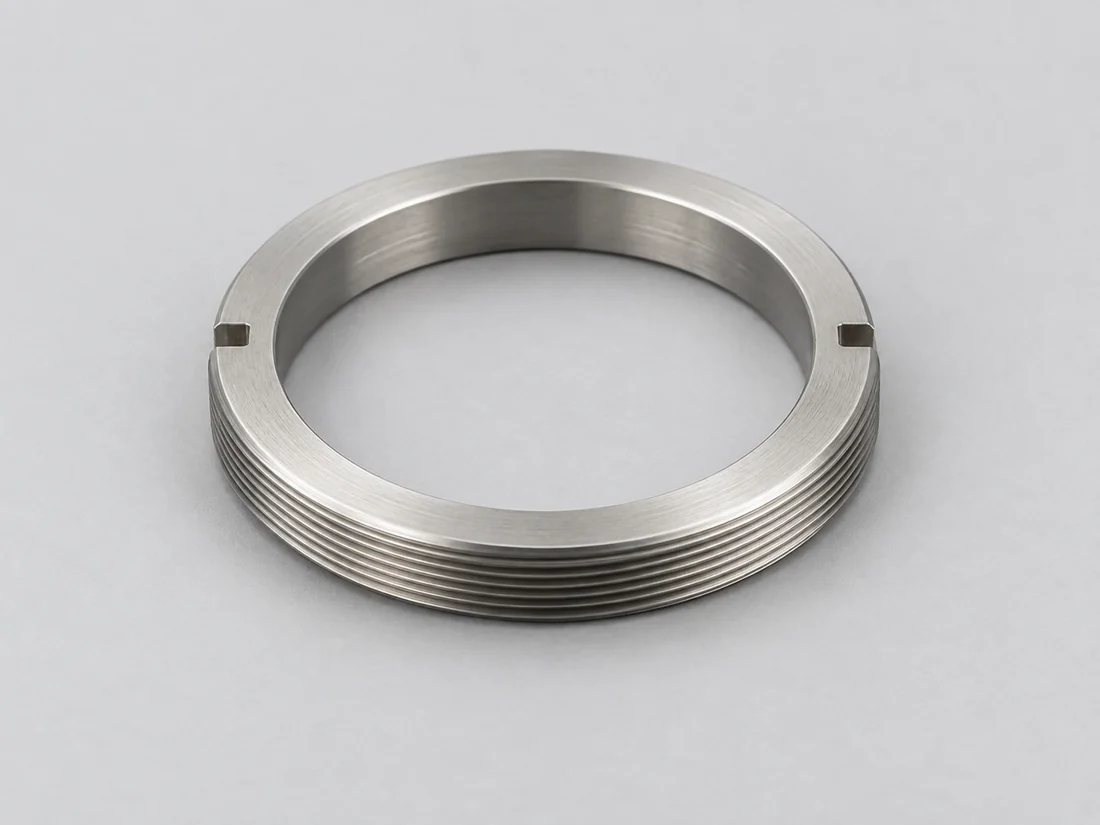
Korpus obudowy oraz jego małe elementy z gwintem nie muszą być wykonane z tego samego metalu. Oddzielny wkład z mosiądzu lub stali nierdzewnej może zapewnić wymienną powierzchnię styku bez konieczności wymiany całego korpusu.
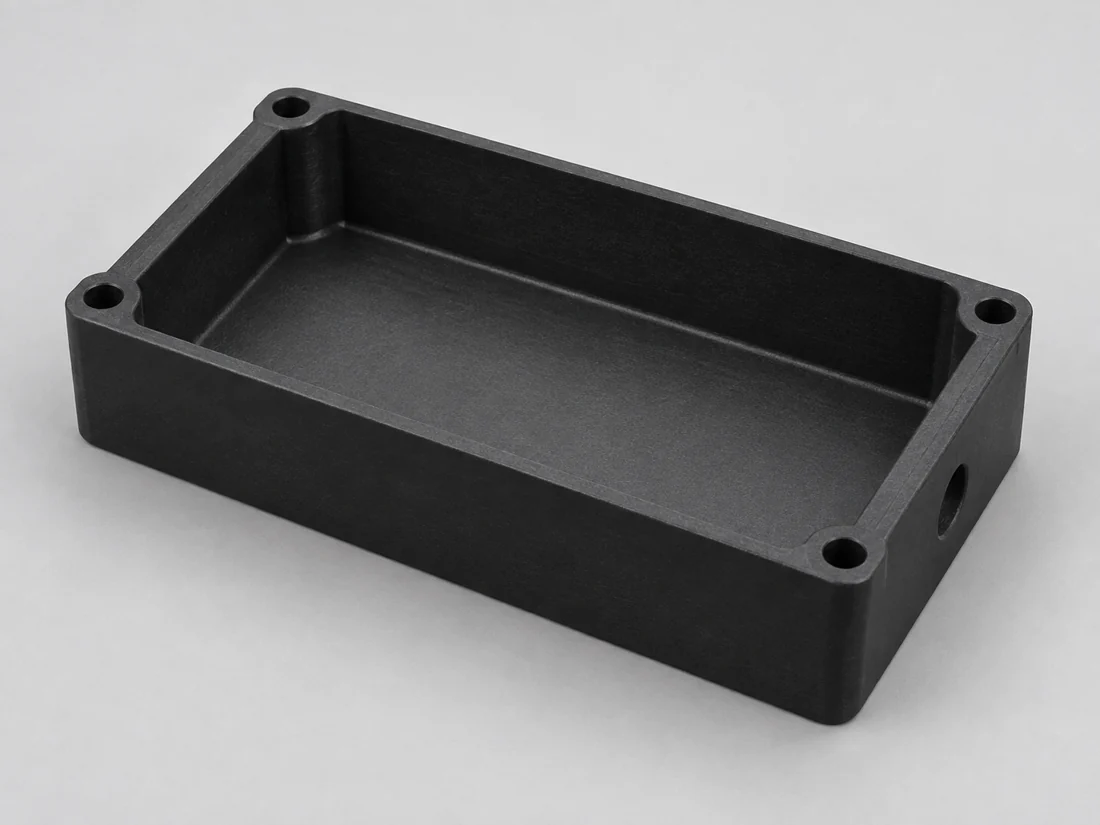
POM i PEEK są opcjami dla izolacyjnych nośników oraz pokryw niemetalicznych. Użyj określonego stopnia materiału zgodnie z wymaganiami dotyczącymi właściwości elektrycznych, czystości oraz ekspozycji komponentu; nazwa rodziny materiałów nie identyfikuje tych właściwości.
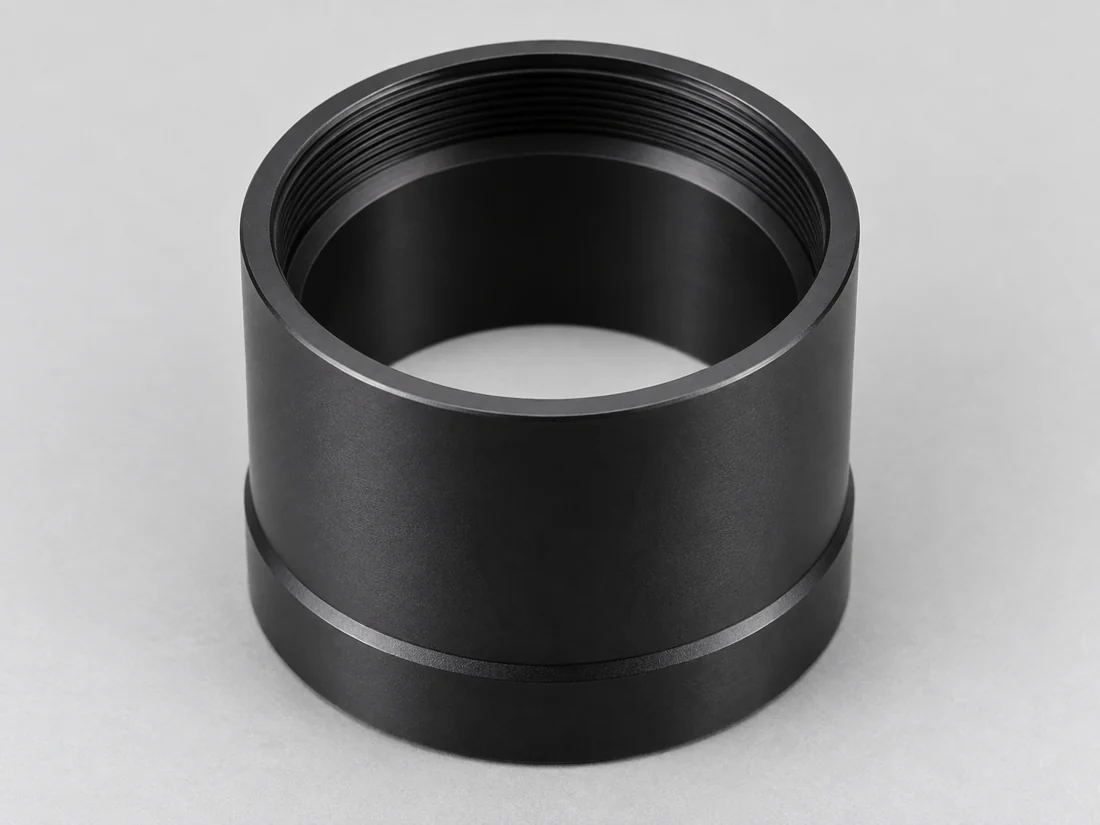
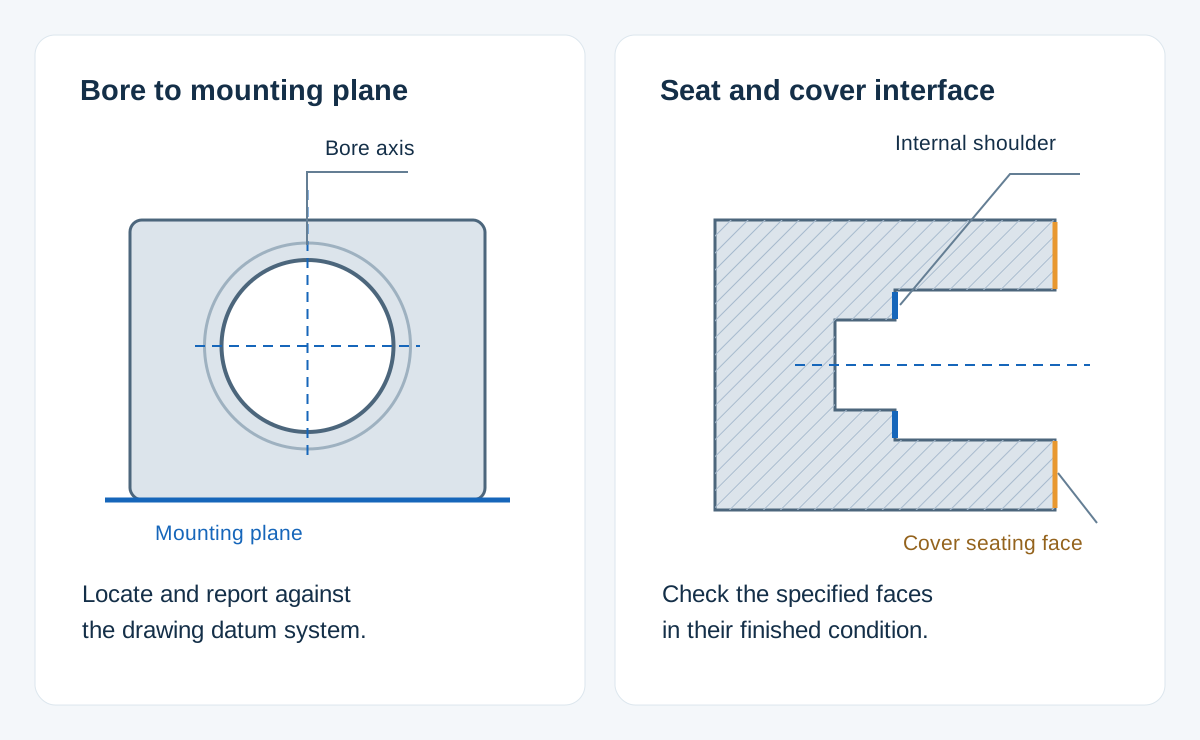
Otwór lokalizuje soczewkę w kierunku radialnym; jego stopa ustala osiowe gniazdo soczewki. Ich relacja do powierzchni montażowej musi zostać zdefiniowana. Otwór może spełniać tolerancję wymiaru, ale być jednocześnie nieprawidłowo położony względem tej powierzchni.
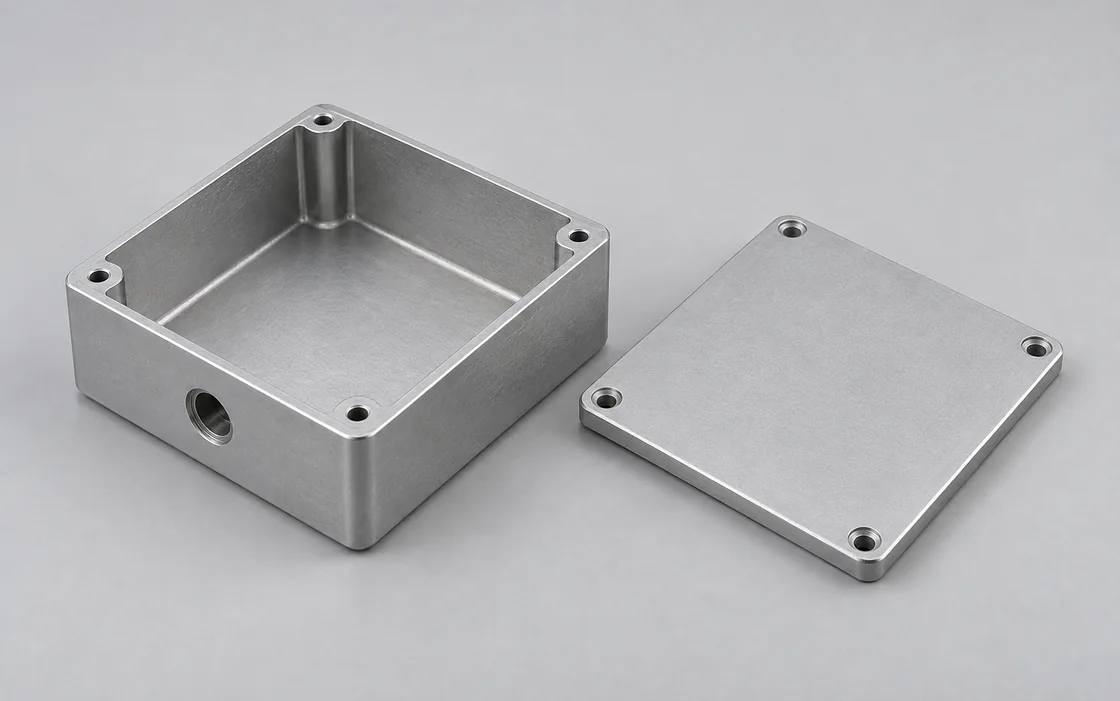
Moduł czujnika może być osadzony na kilku występach lub na osobnej płycie. Ich wysokość i orientacja określają, jak ten moduł jest umieszczony za soczewką; wolna przestrzeń dla łącznika to osobny wymóg objętościowy.
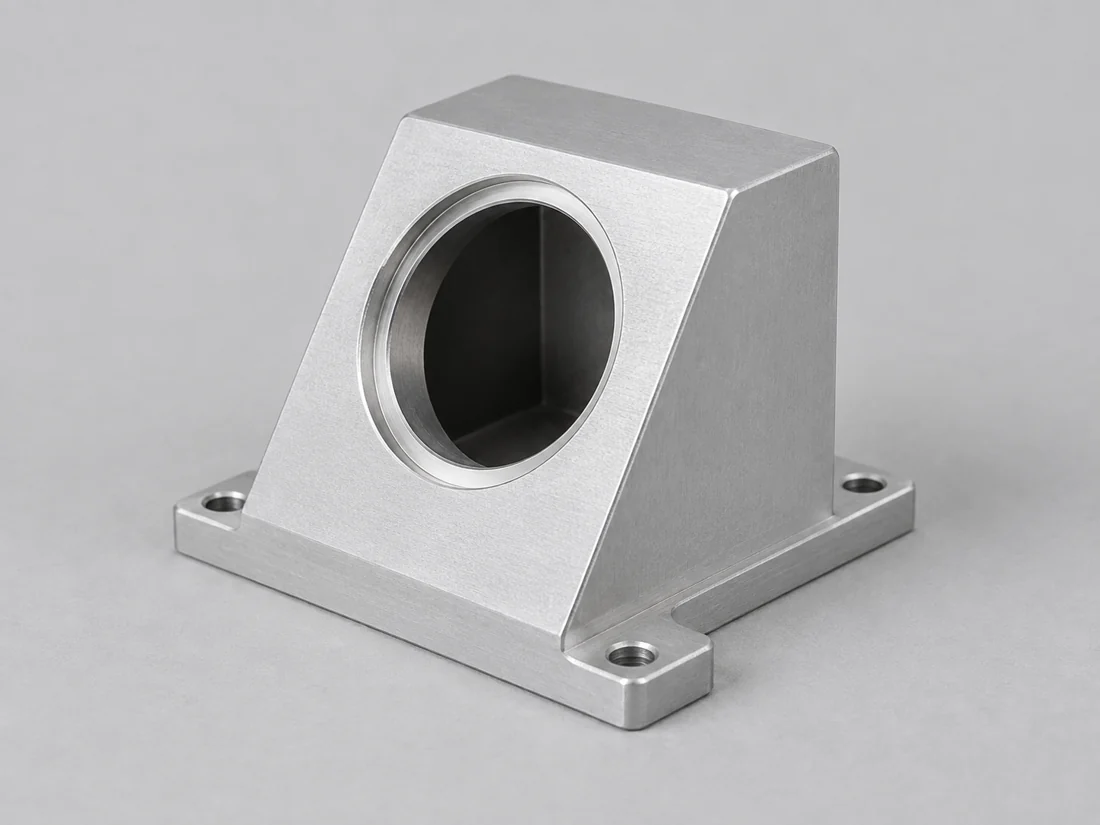
Dla obudowy z nachylonymi optycznymi otworami kąt i położenie muszą odnosić się do tych samych punktów odniesienia montażowych. Niezależne wymiary od niepowiązanych zewnętrznych powierzchni mogą pozostawić relację między otworami nieokreśloną.
| Interfejs | Gwint | Odległość kołnierza |
|---|---|---|
| gwint C | 1″–32 gwintów na cal | 17.526 mm |
| gwint CS | 1″–32 gwintów na cal | 12.526 mm |
| gwint S | M12 × 0.5 | Brak ustandaryzowanej odległości |
| Uchwyt TFL | M35 × 0.75 | 17.526 mm |
| Uchwyt TFL-II | M48 × 0.75 | 17.526 mm |
| SM1 rura soczewkowa | 1.035″–40 TPI | Ustalane przez zespół optyczny |
Odległość od kołnierza mierzona jest od barku montażowego do płaszczyzny obrazu, a nie od całkowitej długości obudowy. Są to odniesienia interfejsowe; rysunek określa klasę gwintu, długość zaczepienia, czystą średnicę otworu oraz tolerancje wymiarowe. Źródła: Edmund Optics, Montaże soczewek; Thorlabs, rury soczewkowe SM1.
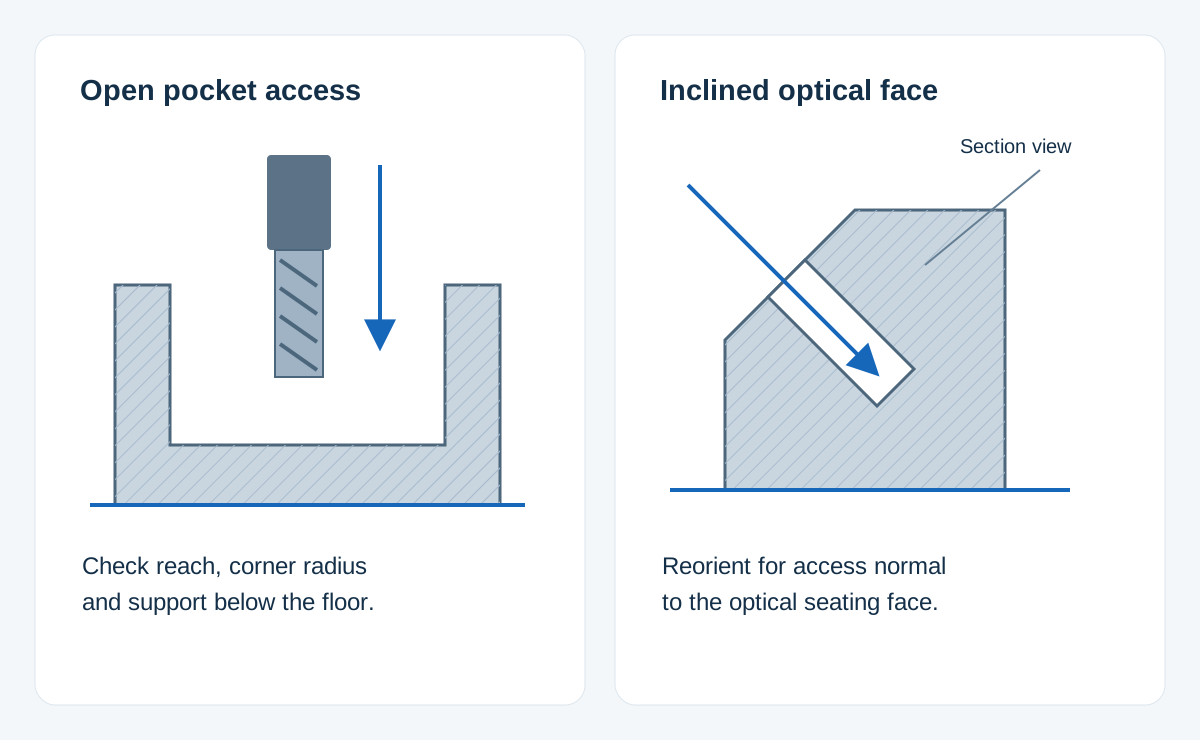
Walcowy korpus z współosiowymi gniazdami i gwintami stanowi początkowo zadanie toczenia. Dodanie kilku płaszczyzn lub otworów poprzecznych nie sprawia, że konieczna staje się jednoczesna obróbka pięcioosiowa.
Układ 3+2 utrzymuje detal pod wybranym kątem podczas frezowania. Pozwala to na dostęp do otworu lub powierzchni montażowej przy jednoczesnym zachowaniu tego samego układu zaciskania.
Współrzędne ruchy obrotowe stają się przydatne, gdy orientacja narzędzia musi ulec zmianie wzdłuż powierzchni o złożonym kształcie. Głębokie wewnętrzne gniazda nadal wymagają osiągalnej ścieżki narzędzia; dodatkowe osie nie czynią cechy zamkniętej dostępnej.[4]
Surowe miejsce lokalizacyjne może zostać zachowane, podczas gdy inne powierzchnie otrzymują wykończenie. Granica maskowania musi pozostawić wymagany obszar styku niezakryty.
Czarne anodowanie zmienia powierzchnię w gwintach soczewek, otworach walcowych i powierzchniach czołowych. Wymiary krytyczne muszą być podane w wymaganym stanie gotowym, przy jednoczesnym wskazaniu powierzchni pod maskowaniem.
W przypadku elementów ze stali nierdzewnej rysunek może oddzielić chropowatość powierzchni po obróbce od określonego procesu czyszczenia lub pasywacji. Te wymagania spełniają różne funkcje.
Obudowa przeznaczona do osobnego procesu nanoszenia powłok optycznych wymaga przygotowania podłoża oraz zapewnienia dostępu do niego zgodnie z wymaganiami tego procesu, zanim zostanie ukończona obróbka skrawaniem.
Oddzielamy estetyczne powierzchnie zewnętrzne od wnęk skierowanych ku optyce w zakresie wykańczania, dlatego oba typy powierzchni nie są akceptowane według tych samych wymagań wyglądu.[5]
Raport dotyczący obudowy powinien identyfikować kontrolowany otwór, stopień lub cechę montażową oraz jej punkt odniesienia z rysunku. Rejestrowanie niepowiązanych zewnętrznych wymiarów nie potwierdzi zależności pomiędzy soczewką a czujnikiem.
Akceptacja gwintu i pełne osadzenie to osobne kontrole. Element współpracujący może założyć się na gwincie, ale zatrzymać się na narożniku, zacieku lub nieukończonym stopniu przed osiągnięciem przewidzianego miejsca osadzenia.
Zaczepy w miejscach przecięcia otworów mogą pozostać wewnątrz kawerny. Warunki krawędzi i wymagania dotyczące czystości określone na rysunku powinny obejmować również te powierzchnie wewnętrzne, a nie tylko widoczną zewnętrzną.
Wyceniamy wersję obudowy dopasowaną do wybranych interfejsów soczewki i czujnika.
Etapa prototypu to etap, w którym klient sprawdza możliwość włożenia elementu, dostęp do elementów mocujących oraz kompletny zespół optyczny. Część spełniająca wymagania pomiarowe może mimo to ujawnić problem związany z dostępem podczas montażu.
Po zaakceptowaniu zmian w prototypie wydana wersja staje się odniesieniem dla partii. Nieoficjalna korekta pierwszego obudowy musi zostać wprowadzona na rysunku przed następną partią.
Zamiana soczewki lub czujnika stanowi zmianę konstrukcyjną, jeśli różni się od niej interfejs mechaniczny. W przypadku powtarzanych zamówień należy podać zatwierdzoną rewizję, a nie polegać na niezmienionej nazwie produktu urządzenia.
Jeśli pokrywa, dystansownik i korpus są zaprojektowane jako zestaw, należy podać ich osobne numery części oraz ilości. Dzięki temu zakres montażu w wycenie jest jasny, bez założenia, że każda obudowa wymaga nowej soczewki lub czujnika.
| Plik lub wymaganie | Dołącz |
|---|---|
| Rysunek obudowy i CAD | Kontrole rewizji, jednostek i punktów odniesienia |
| Moduł optyczny do współpracy | Specyfikacja mocowania i otoczka instalacyjna |
| Mapa powierzchni | Wykończenie, zasłonięte gniazda i powierzchnie optyczne |
| Zakres dostawy | Numery części, ilości oraz wymagane raporty |
Zgadnij na warunki poufności przed wysłaniem ograniczonych danych dotyczących urządzenia lub produktu.
Obiektyw z gwintem C-mount można zastosować w kamerze z gwintem CS-mount przy użyciu 5 mm przedłużki, która przywraca wymaganą odległość montażową. Odwrotna kombinacja nie działa przy użyciu prostej przedłużki: obiektyw z gwintem CS-mount zamontowany w kamerze z gwintem C-mount przesuwa płaszczyznę obrazu przed czujnik. Zgodność opiera się na odległości montażowej, która umieszcza płaszczyznę obrazu na matrycy.
Nie należy dobierać wykończenia wyłącznie na podstawie widzialnego koloru. Odbicie zależy od długości fali i kąta obserwacji; powierzchnia wydająca się ciemna w świetle widzialnym może zachowywać się inaczej w zakresie bliskiej podczerwieni. Specyfikacja optyczna musi określać parametry wydajnościowe w zakresie długości fal roboczych danego urządzenia, niezależnie od tego, czy wybrane wykończenie to anodizacja czy specjalistyczne powłoki.
Decyzję należy podjąć na podstawie trasy montażu. Korpus w jednej części redukuje liczbę połączeń, ale obiektyw, czujnik oraz elementy mocujące muszą przejść przez jego otwory i pozostawać dostępne dla narzędzi montażowych. Demontowalna pokrywa lub rozdzielony korpus są przydatne w przypadku, gdy składnik wewnętrzny nie może zostać włożony lub zabezpieczony przez dostępne otwory.
Istniejąca część pomaga zidentyfikować interfejsy, a wymiary nominalne, tolerancje i naddatek na zużycie uzgadnia się następnie z obiektywem i czujnikiem. Definicja zamiennika powinna uwzględnić pomiary istniejącej obudowy w połączeniu z dopasowanym obiektywem i czujnikiem, a następnie określić te wymagania w rysunku technicznym. Skopiowanie zużytego gniazda może odtworzyć luz, który spowodował konieczność wymiany.
Nie. Raport wymiarowy potwierdza tylko określone cechy mechaniczne. Wydajność obrazowania zależy również od optyki, położenia czujnika oraz montażu. Montaż obiektywu, justowanie i funkcjonalne badania optyczne mają każde własny zakres odbioru.
Nominalny układ może zostać przeniesiony, ale dopasowanie wymaga nowej weryfikacji. Soczewka i obudowa mogą rozszerzać się w różnym stopniu, a polimery mogą zmieniać swoje wymiary pod wpływem długotrwałego docisku. Wymagana luz lub siła zacisku powinny zostać ocenione dla rzeczywistej klasy materiału, zakresu temperatur oraz układu docisku – zamiast kopiować je z wersji metalowej.
Prześlij rysunek obudowy, pasującą soczewkę lub interfejs czujnika oraz ilość zamówienia. Przeanalizujemy zakres komponentu oraz wymagania obróbkowe.
Odnośniki interfejsów i kontekst obróbkowy dla tej strony.
Używamy Google Analytics, aby zrozumieć, jak korzysta się z tej witryny. Pliki cookie analityczne są zapisywane wyłącznie za Twoją zgodą. Polityka prywatności
