Boîtiers d’imagerie à plusieurs ports
Nous usinons des corps présentant des ouvertures optiques intersectantes, des brides de fixation et des logements internes destinés aux ensembles d’imagerie médicale.
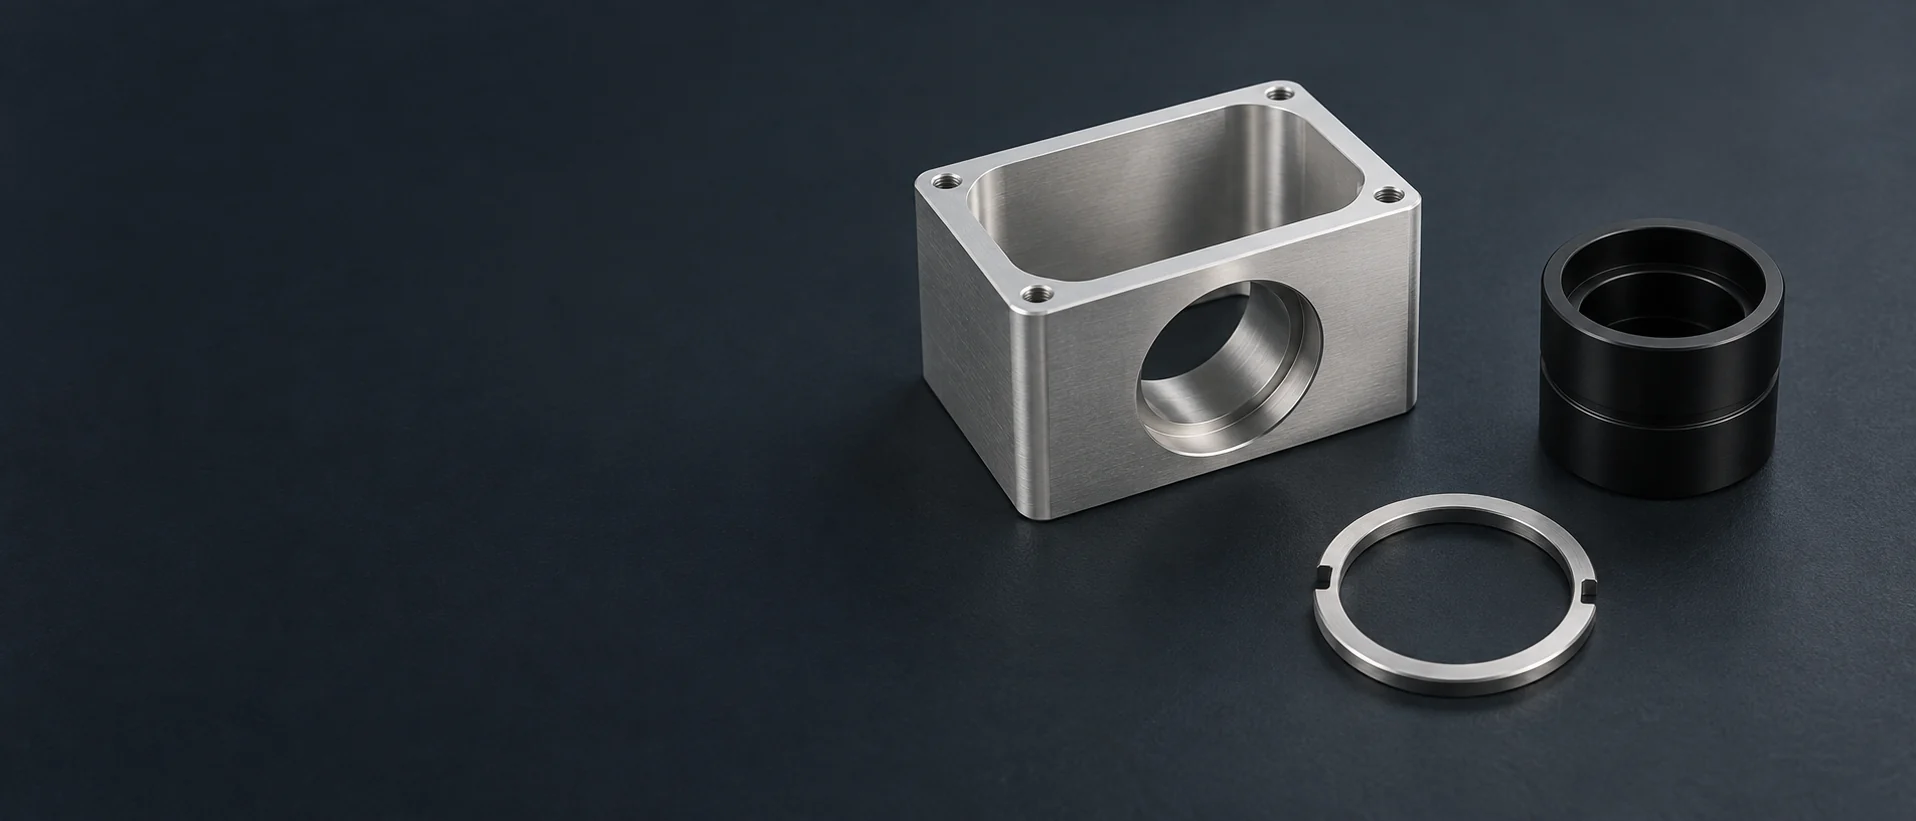
Nous usinons des corps présentant des ouvertures optiques intersectantes, des brides de fixation et des logements internes destinés aux ensembles d’imagerie médicale.
Des cavités rectangulaires accueillent les cartes de capteurs, avec des collerettes de fixation et des ouvertures pour connecteurs positionnées autour de l’ensemble.
Les corps tubulaires tournés comportent des sièges pour lentilles, des filetages pour anneaux de retenue et des caractéristiques de montage externes. Des plans usinés ou des trous latéraux peuvent être ajoutés sur le même composant.
Nous usinons des ouvertures obliques et des faces sécantes pour des boîtiers dont les axes optique et de montage sont orientés dans des directions différentes.
Les corps usinés positionnent un module d’éclairage autour de son ouverture, de son orifice de passage du câble et de ses faces de fixation.
Des plaques amovibles ferment le boîtier ou fixent l’ensemble d’imagerie à son châssis d’instrument.
Des anneaux filetés et des entretoises positionnent les éléments optiques à l’intérieur du barillet. Des formes clavetées permettent l’accès lors du montage.
Nous usinons des supports isolants et des boîtiers de protection dans le polymère spécifié, avec des ouvertures destinées aux composants de l’instrument installés.
Aucun composant correspondant. Essayez un autre nom de pièce ou un autre filtre.
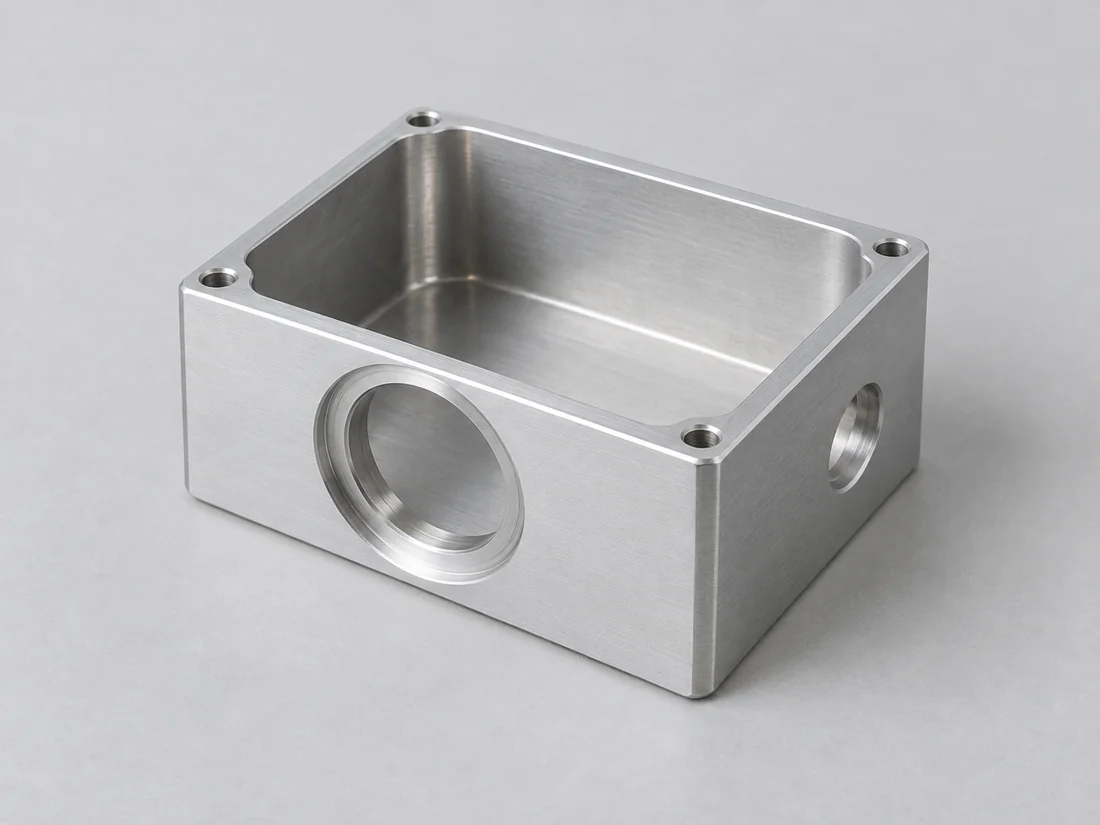
L’aluminium permet de réduire la masse du logement tout en assurant plusieurs interfaces usinées. Les parois minces autour du siège de lentille nécessitent un support pendant le fraisage d’alvéoles afin que le serrage ne déforme pas l’interface finie.
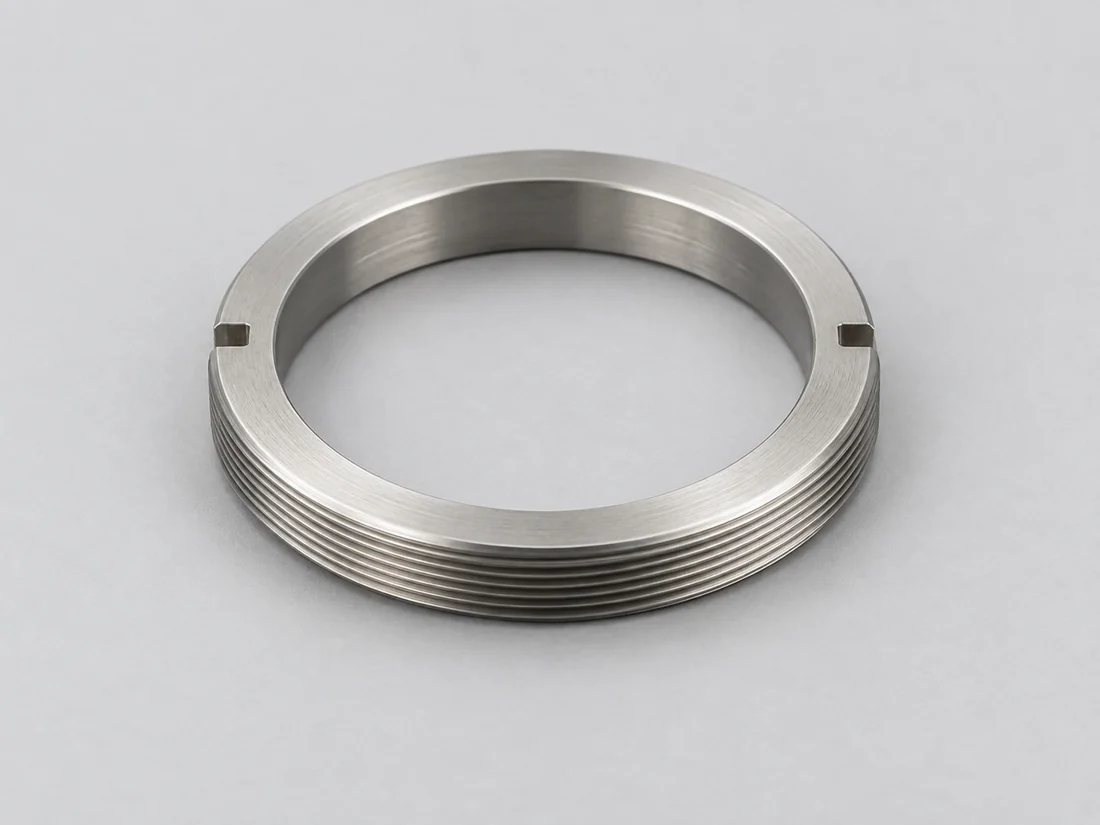
Le corps du boîtier et ses petits détails filetés n’ont pas besoin d’être réalisés dans le même métal. Un insert séparé en laiton ou en acier inoxydable peut fournir une interface remplaçable sans nécessiter le remplacement du corps entier.
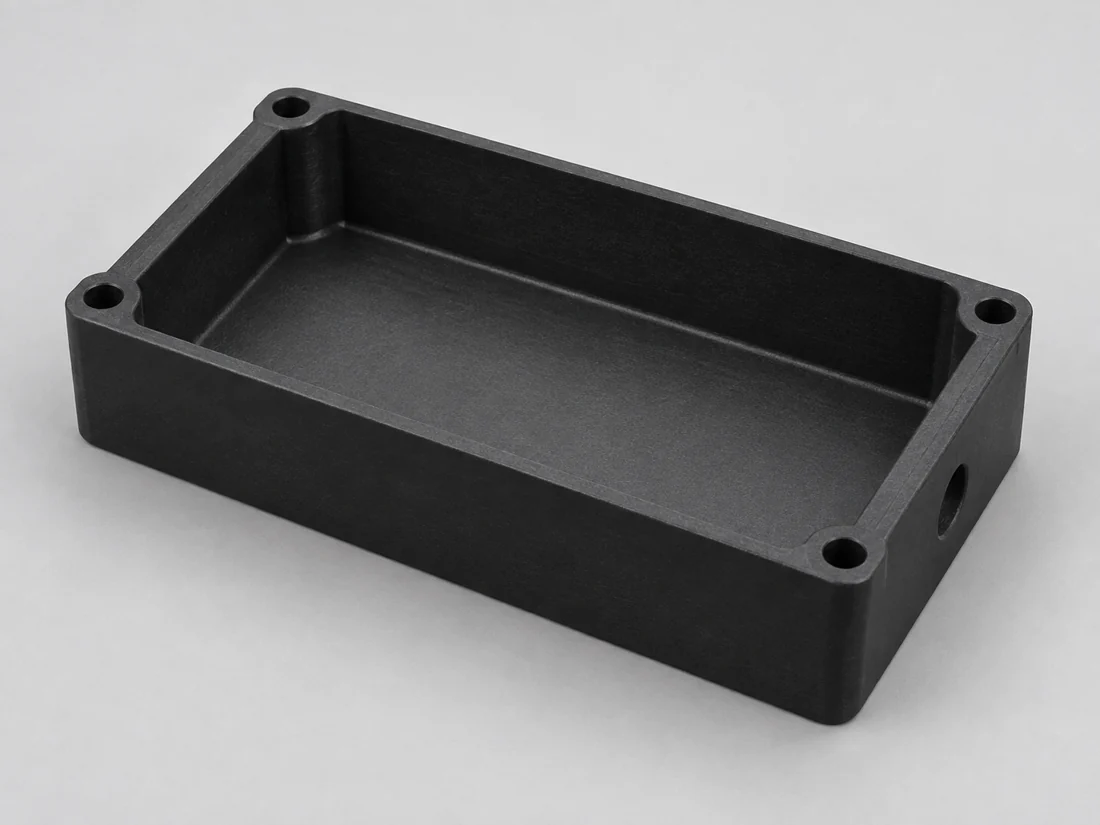
POM et PEEK sont des options pour les supports isolants et les couvercles non métalliques. Utilisez la nuance spécifiée en fonction des exigences électriques, de nettoyage et d’exposition de la pièce ; un nom de famille de matériaux ne caractérise pas ces propriétés.
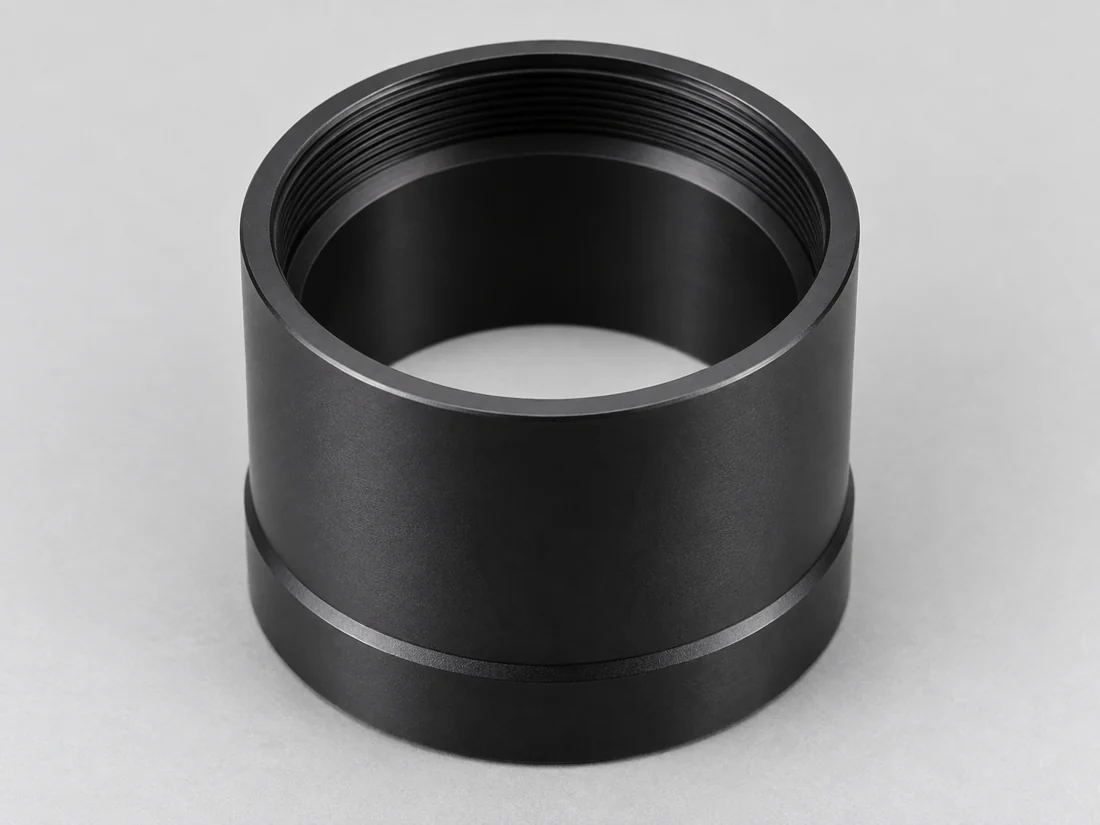
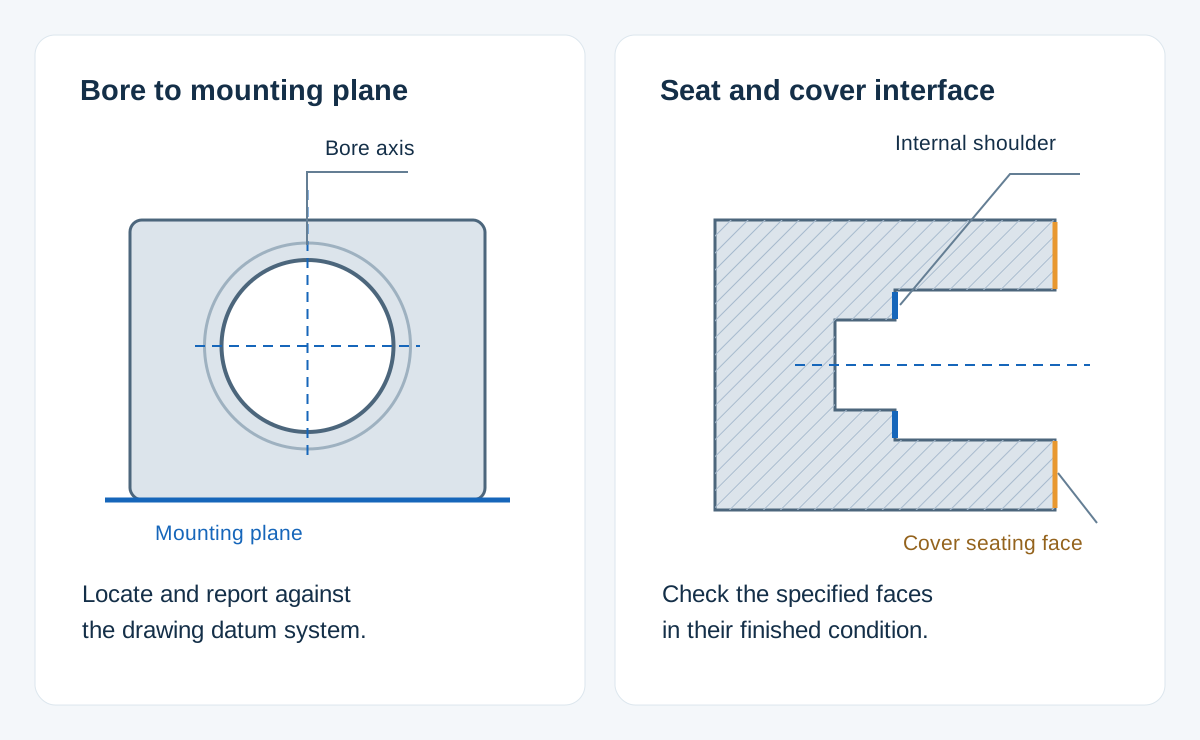
L’alésage positionne l’objectif radialement ; son épaulement définit le siège axial. Leur relation par rapport à la face de montage doit être précisée. Un alésage peut respecter sa tolérance dimensionnelle tout en étant mal positionné par rapport à cette face.
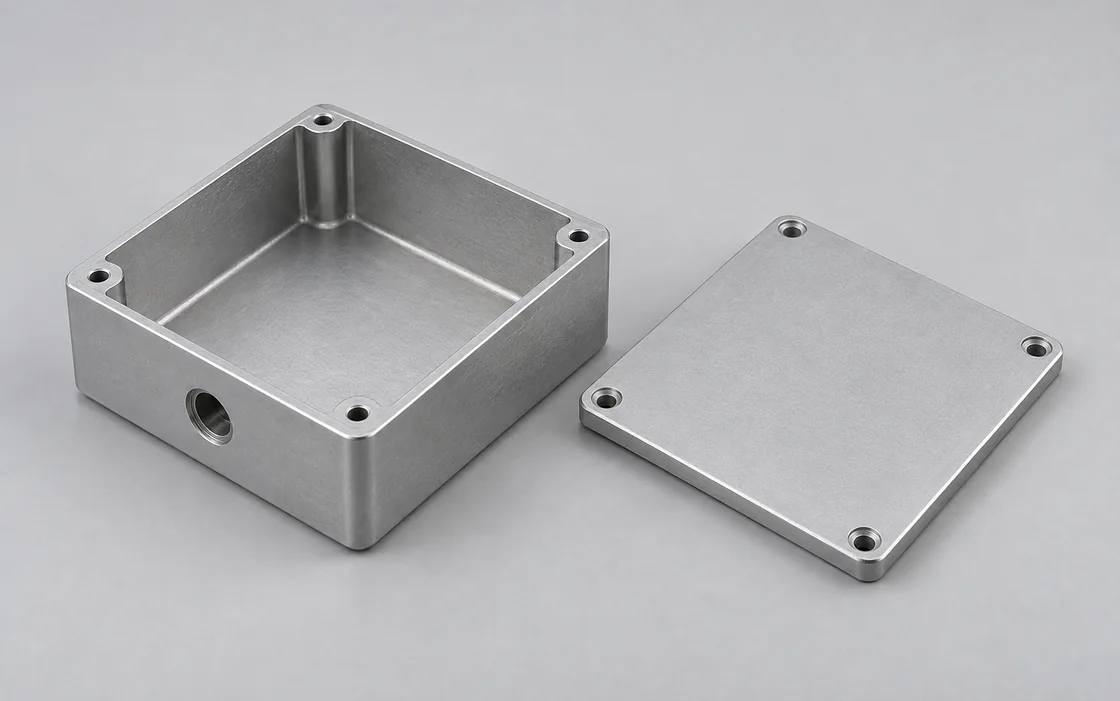
Le module capteur peut être positionné sur plusieurs bossages ou sur une plaque séparée. Leur hauteur et leur orientation déterminent la position de ce module derrière la lentille ; le dégagement du connecteur constitue une exigence d’encombrement distincte.
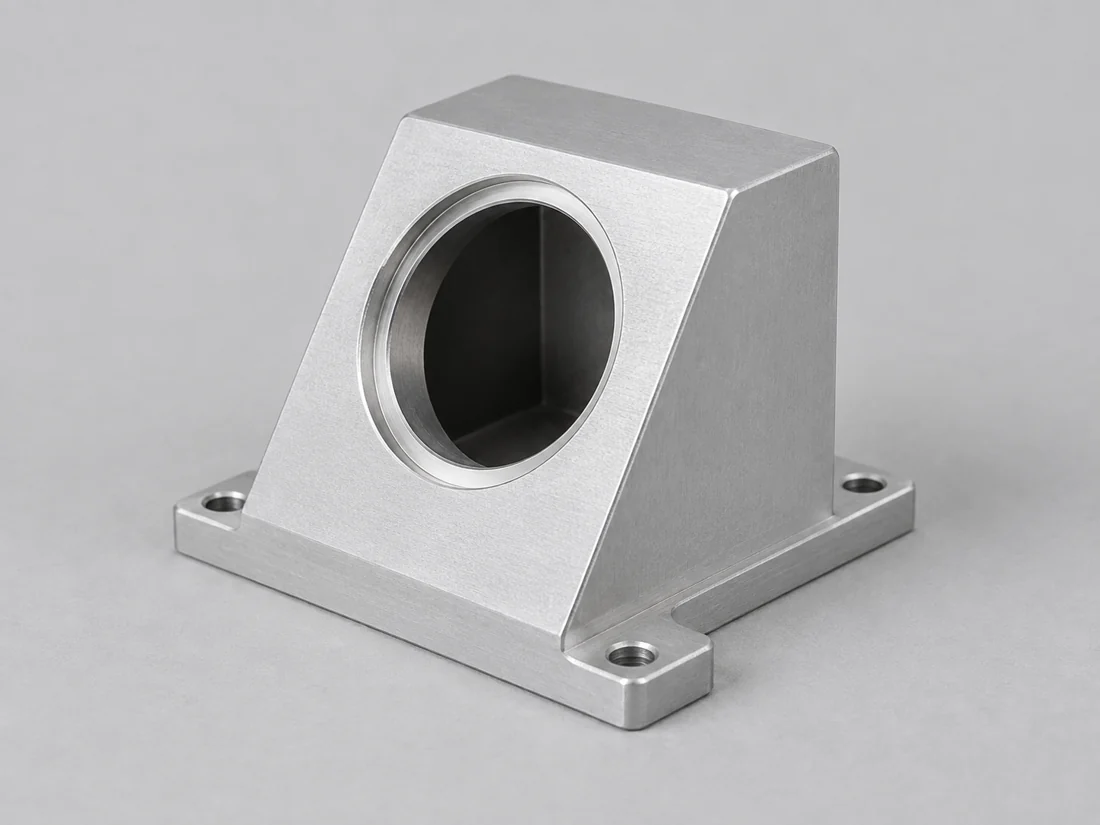
Pour un boîtier doté de ports optiques angulaires, l’angle et la position doivent être définis par rapport aux mêmes références d’assemblage. Des cotes indépendantes prises sur des faces extérieures non liées peuvent laisser la relation entre les ports non définie.
| Interface | Filetage | Distance brides |
|---|---|---|
| Montage C | 1″–32 filets par pouce | 17.526 mm |
| Montage CS | 1″–32 filets par pouce | 12.526 mm |
| Montage S | M12 × 0.5 | Aucune distance normalisée |
| Montage TFL | M35 × 0.75 | 17.526 mm |
| Support TFL-II | M48 × 0.75 | 17.526 mm |
| Tube de lentille SM1 | 1,035″–40 TPI | Défini par l’ensemble optique |
La distance de bride est mesurée depuis l’épaulement de fixation jusqu’au plan image, et non pas sur la longueur totale du boîtier. Il s’agit de références d’interface ; le dessin définit la classe de filetage, la profondeur d’engagement, l’ouverture libre et les tolérances dimensionnelles. Sources : Edmund Optics, Montages d’objectifs ; Thorlabs, tubes de lentilles SM1.
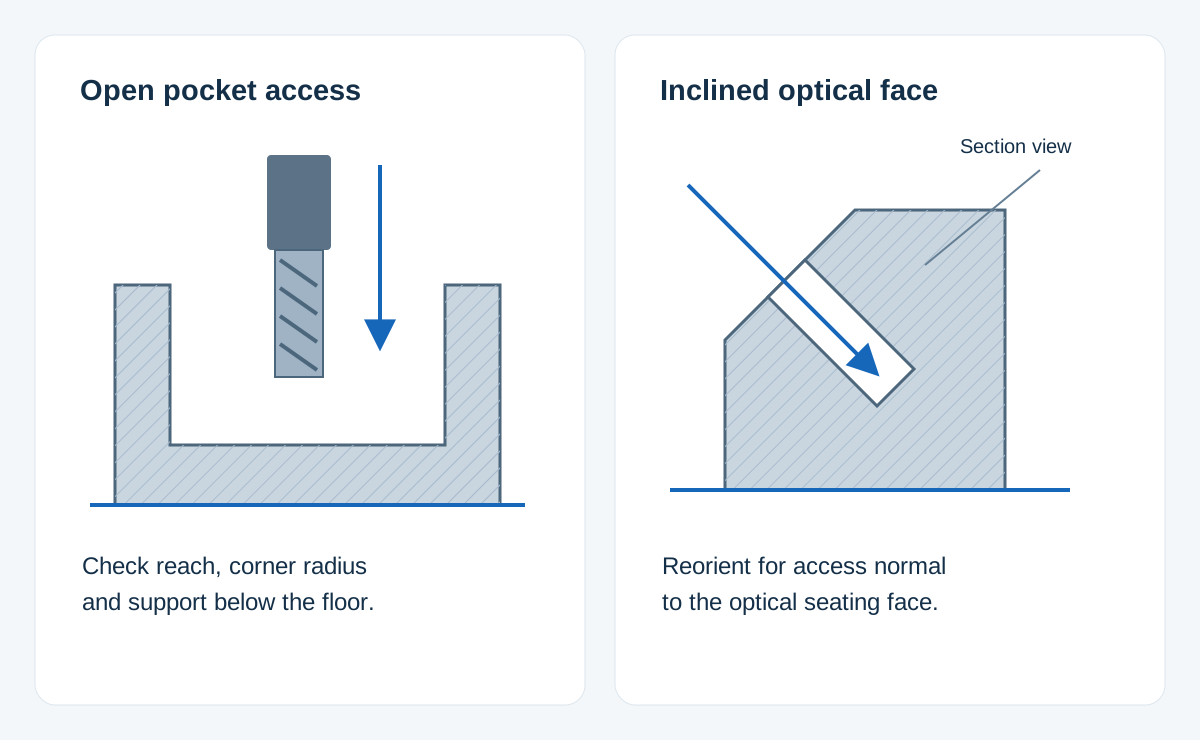
Un barillet cylindrique avec des portées et des filetages coaxiaux constitue initialement un problème d’usinage tourné. L’ajout de quelques surfaces planes ou de trous transversaux ne rend pas nécessaire un usinage simultané à cinq axes.
Une configuration 3+2 maintient la pièce à un angle sélectionné pendant que l’outil effectue la coupe. Cela permet d’atteindre un orifice ou une face de montage tout en conservant le même dispositif de serrage.
Le mouvement rotatif coordonné devient utile lorsque l’orientation de l’outil doit changer le long d’une surface profilée. Les sièges internes profonds nécessitent toutefois un chemin d’outil accessible ; des axes supplémentaires ne rendent pas une caractéristique fermée accessible. [4]
Un logement de positionnement brut peut être conservé tandis que d’autres surfaces reçoivent une finition. La limite du masquage doit laisser la zone de contact requise dégagée.
L’anodisation noire modifie la surface au niveau des filetages pour lentilles, des alésages et des épaulements. Les cotes critiques doivent être indiquées dans leur état final requis, avec identification explicite de toute surface masquée.
Pour les détails relatifs aux aciers inoxydables, le plan peut distinguer la texture des surfaces usinées d’un procédé de nettoyage ou de passivation spécifié. Ces exigences répondent à des objectifs distincts.
Un boîtier destiné à faire l’objet d’un procédé séparé de dépôt de revêtements optiques nécessite, avant la finalisation de l’usinage, les exigences relatives à la préparation du substrat et à l’accès imposées par ce procédé.
Nous séparons les surfaces extérieures esthétiques des cavités orientées vers l’optique dans le périmètre de finition, de sorte que ces deux zones ne soient pas acceptées selon la même exigence d’apparence. [5]
Un rapport sur le boîtier doit identifier l’alésage, l’épaulement ou la caractéristique de montage contrôlés ainsi que le repère de dessin correspondant. L’enregistrement de cotes extérieures non pertinentes ne permet pas de vérifier la relation objectif-capteur.
L’acceptation du filetage et le positionnement complet sur l’appui sont deux vérifications distinctes. Un composant associé peut engager le filetage tout en butant sur un angle vif, une bavure ou un épaulement non fini avant d’atteindre sa position d’appui prévue.
Les bavures situées aux intersections d’ouvertures peuvent demeurer à l’intérieur de la cavité. La condition de chantier et l’exigence de propreté indiquées sur le dessin doivent s’appliquer à ces surfaces internes ainsi qu’à l’extérieur visible.
Nous proposons un devis pour la version du boîtier qui correspond aux interfaces de lentille et de capteur sélectionnées.
La phase de prototype est celle où le client vérifie l’insertion, l’accès aux éléments de fixation et l’assemblage optique complet. Une pièce dont les cotes sont correctes peut toutefois révéler un problème d’accès à l’assemblage.
Une fois les modifications apportées au prototype acceptées, la révision libérée devient la référence pour la série. Tout ajustement informel apporté à un premier boîtier doit être reporté sur le plan avant la fabrication de la série suivante.
Le remplacement d’une lentille ou d’un capteur constitue une modification de conception si son interface mécanique diffère. Les commandes répétées doivent identifier explicitement la révision approuvée, plutôt que de se fonder uniquement sur le nom du produit, inchangé.
Lorsqu’un couvercle, un entretoise et un corps sont conçus comme un ensemble, indiquez leurs numéros de pièce distincts ainsi que leurs quantités respectives. Cela clarifie la portée d’assemblage incluse dans le devis, sans supposer qu’un nouvel objectif ou capteur soit systématiquement requis pour chaque boîtier.
| Fichier ou exigence | Inclure |
|---|---|
| Dessin du boîtier et modèle CAO | Contrôles de révision, d’unités et de référentiel |
| Module optique d’assemblage | Spécification de fixation et enveloppe d’installation |
| Carte des états de surface | Finition, sièges masqués et surfaces optiques usinées en face |
| Périmètre de fourniture | Numéros de pièce, quantités et rapports requis |
Accepter les exigences de confidentialité avant d’envoyer des données relatives à un instrument ou à un produit soumis à restriction.
Une lentille à monture C peut être utilisée sur une caméra à monture CS à l’aide d’une rallonge de 5 mm qui rétablit la distance de montage. La combinaison inverse ne fonctionne pas avec une simple rallonge : une lentille à monture CS montée sur une caméra à monture C place le plan image en avant du capteur. La compatibilité repose sur la distance de montage qui place le plan image sur le capteur.
Ne sélectionnez pas la finition uniquement en fonction de sa couleur visible. La réflectance dépend de la longueur d’onde et de l’angle d’observation : une surface qui apparaît sombre à la lumière visible peut présenter un comportement différent dans le proche infrarouge. La spécification optique exige des performances aux longueurs d’onde de fonctionnement de l’instrument, que la finition retenue soit une anodisation ou un revêtement spécialisé.
Décidez-en en fonction du procédé d’assemblage. Un boîtier monobloc réduit le nombre de joints, mais l’objectif, le capteur et les éléments de fixation doivent pouvoir passer par ses ouvertures et rester accessibles aux outils d’assemblage. Un couvercle amovible ou un boîtier séparé est utile lorsqu’un composant interne ne peut pas être inséré ou fixé par le port disponible.
Une pièce existante aide à identifier les interfaces ; les cotes nominales, les tolérances et la réserve d’usure sont ensuite recoupées avec l’objectif et le capteur. La définition d’un remplacement doit concilier les mesures du boîtier avec celles de l’objectif et du capteur qui s’y montent, puis formaliser ces exigences dans un plan. Copier un logement usé risque de reproduire le jeu à l’origine du remplacement.
Non. Un rapport dimensionnel vérifie les caractéristiques mécaniques spécifiées. Les performances d’imagerie dépendent également des optiques, de la position du capteur et de l’assemblage. Le montage de l’objectif, l’alignement et les essais optiques fonctionnels ont chacun leur propre périmètre d’acceptation.
La disposition nominale peut être transférée, mais l’ajustement nécessite une nouvelle vérification. La lentille et le boîtier peuvent se dilater de manière différente, et les polymères peuvent modifier leurs dimensions sous un serrage prolongé. Le jeu requis ou la retenue doivent être évalués pour la nuance de matériau réelle, la plage de température et le dispositif de serrage spécifiques, plutôt que d’être copiés depuis la version métallique.
Partagez le dessin du boîtier, l’objectif ou l’interface capteur avec lequel il s’associe, ainsi que la quantité commandée. Nous examinerons la portée du composant et les exigences d’usinage.
Références d’interface et contexte d’usinage pour cette page.
Nous utilisons Google Analytics pour comprendre l’utilisation de ce site. Les cookies de mesure ne sont déposés qu’avec votre accord. Politique de confidentialité
