Carcasas de imagen con múltiples puertos
Mecanizamos carcasas con aberturas ópticas intersecantes, bridas de montaje y asientos internos para conjuntos de imagen médica.
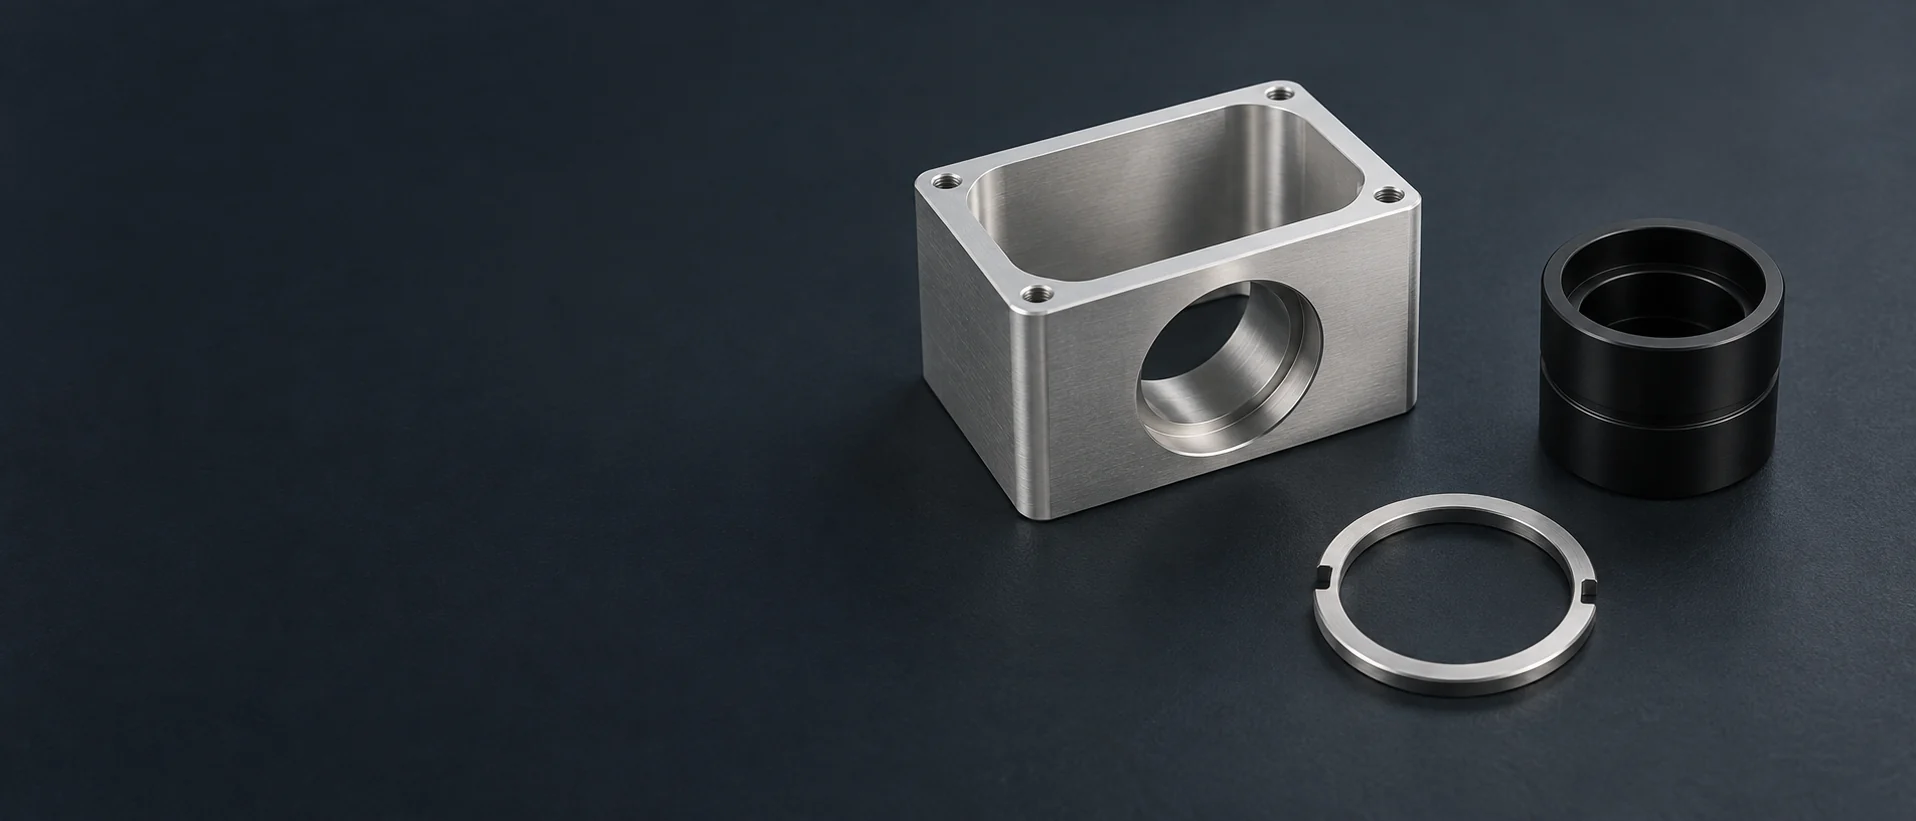
Mecanizamos carcasas con aberturas ópticas intersecantes, bridas de montaje y asientos internos para conjuntos de imagen médica.
Las cavidades rectangulares alojan las placas de sensores, con salientes de montaje y aberturas para conectores posicionados alrededor del conjunto.
Cuerpos tubulares torneados incorporan asientos para lentes, roscas para anillos de retención y características externas de montaje. Se pueden añadir planos fresados o agujeros laterales al mismo componente.
Nosotros mecanizamos aberturas oblicuas y caras intersectantes para carcasa cuyos ejes óptico y de montaje se orientan en direcciones distintas.
Los cuerpos mecanizados ubican un módulo de iluminación alrededor de su apertura, su entrada para cables y sus caras de fijación.
Las placas extraíbles cierran la carcasa o fijan el conjunto de imagen al bastidor del instrumento.
Los anillos roscados y los espaciadores ubican los elementos ópticos dentro del tubo. Las formas de llave inglesa permiten el acceso durante el ensamblaje.
Nosotros mecanizamos soportes aislantes y carcasas protectoras en el polímero especificado, con aberturas para los componentes del instrumento instalados.
No hay componentes coincidentes. Pruebe otro nombre de pieza o un filtro distinto.
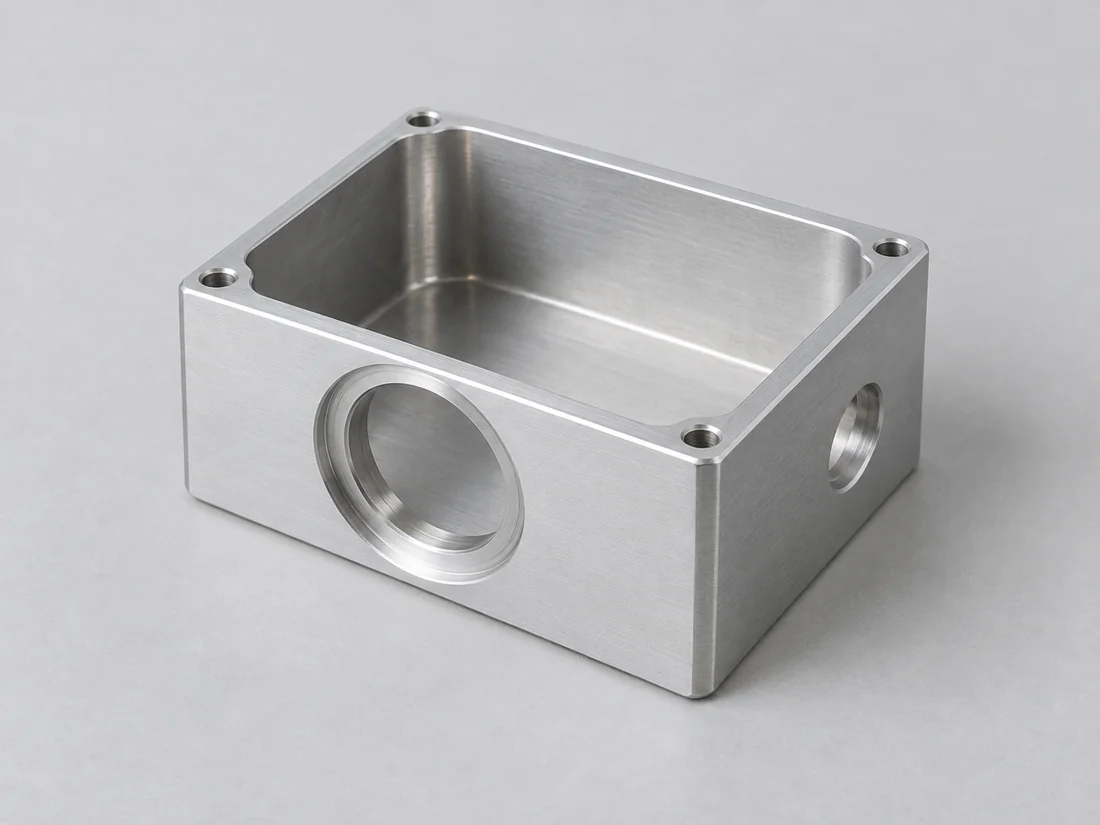
El aluminio reduce la masa de la carcasa mientras soporta varias interfaces mecanizadas. Las paredes delgadas alrededor del asiento de la lente requieren soporte durante el fresado de cavidades para que la sujeción no distorsione la interfaz terminada.
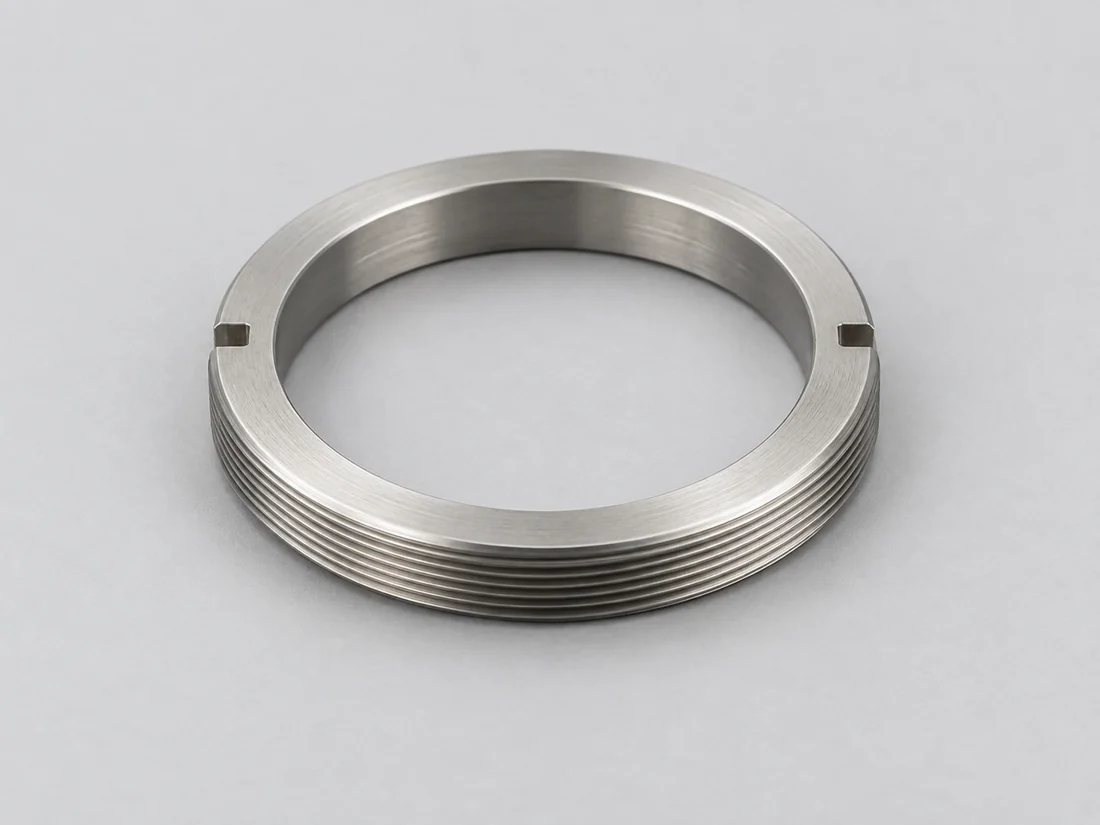
El cuerpo de la carcasa y sus pequeños detalles roscados no necesitan utilizar el mismo metal. Un inserto separado de latón o acero inoxidable puede proporcionar una interfaz reemplazable sin sustituir el cuerpo completo.
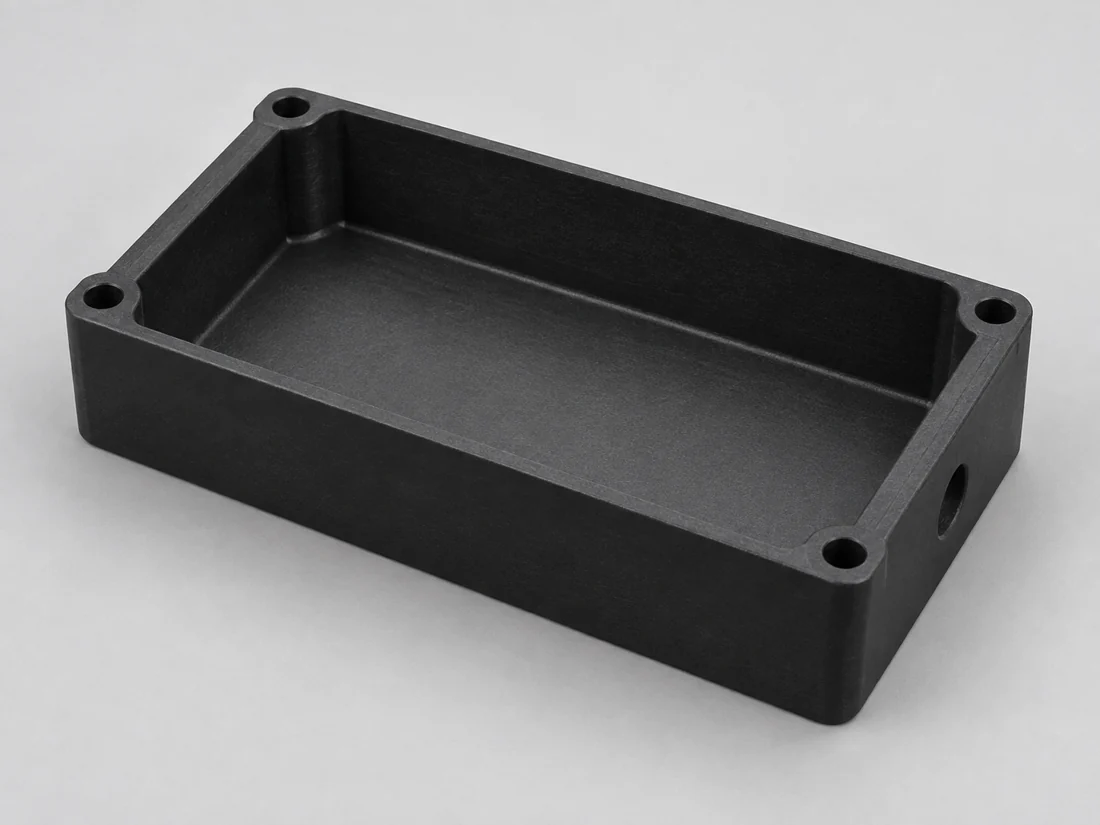
POM y PEEK son opciones para soportes aislantes y cubiertas no metálicas. Utilice la calificación especificada según los requisitos eléctricos, de limpieza y de exposición del componente; un nombre genérico de familia de materiales no identifica dichas propiedades.
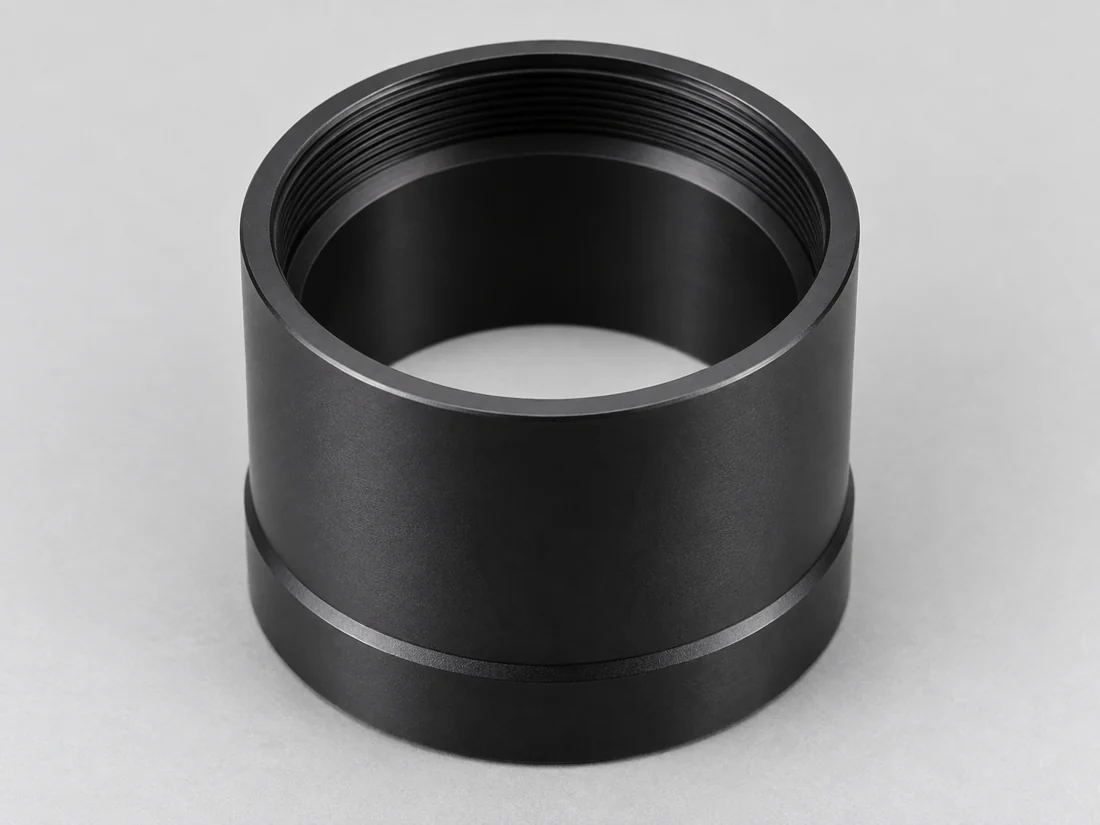
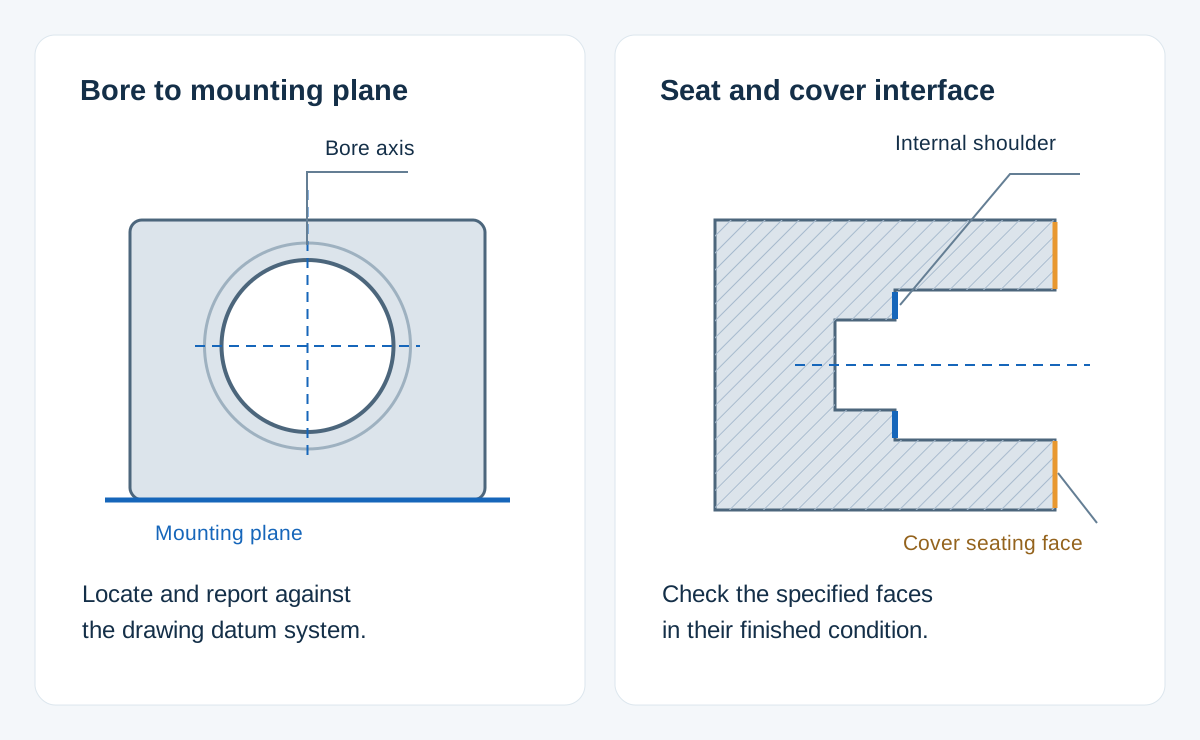
El agujero localiza la lente radialmente; su escalón establece el asiento axial. Su relación con la cara de montaje debe definirse. Un agujero puede cumplir su tolerancia dimensional y, aun así, estar desplazado respecto a dicha cara.
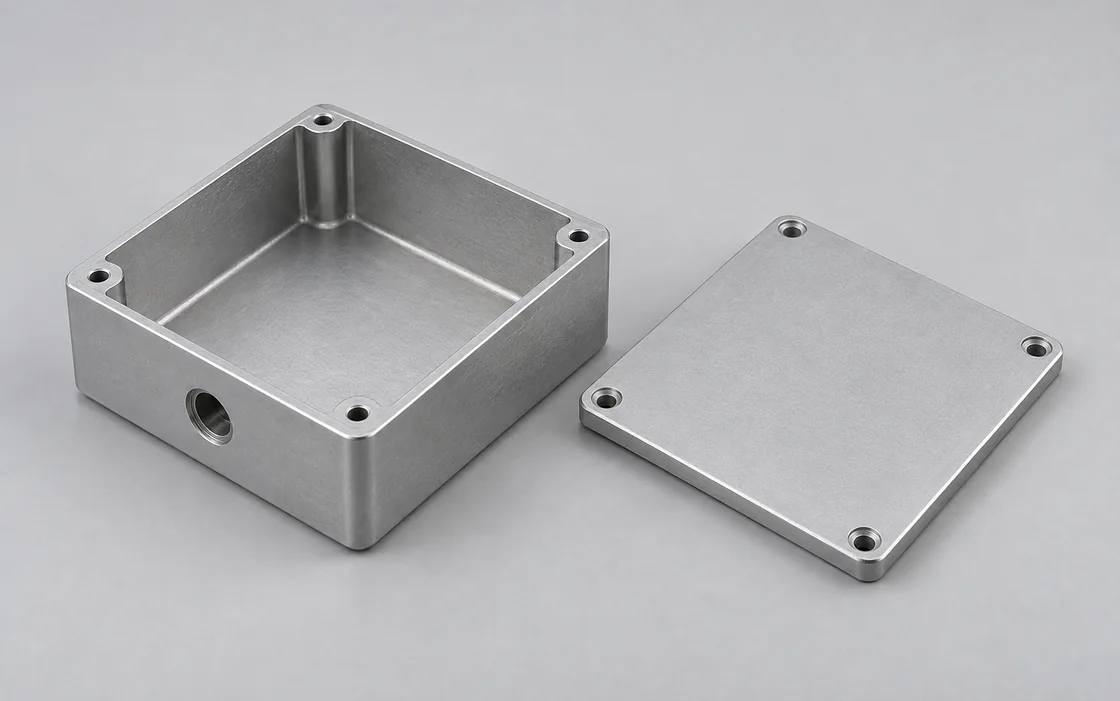
El módulo sensor puede asentarse sobre varios salientes o sobre una placa separada. Su altura y orientación determinan cómo se posiciona dicho módulo detrás de la lente; el espacio libre para el conector constituye un requisito dimensional independiente.
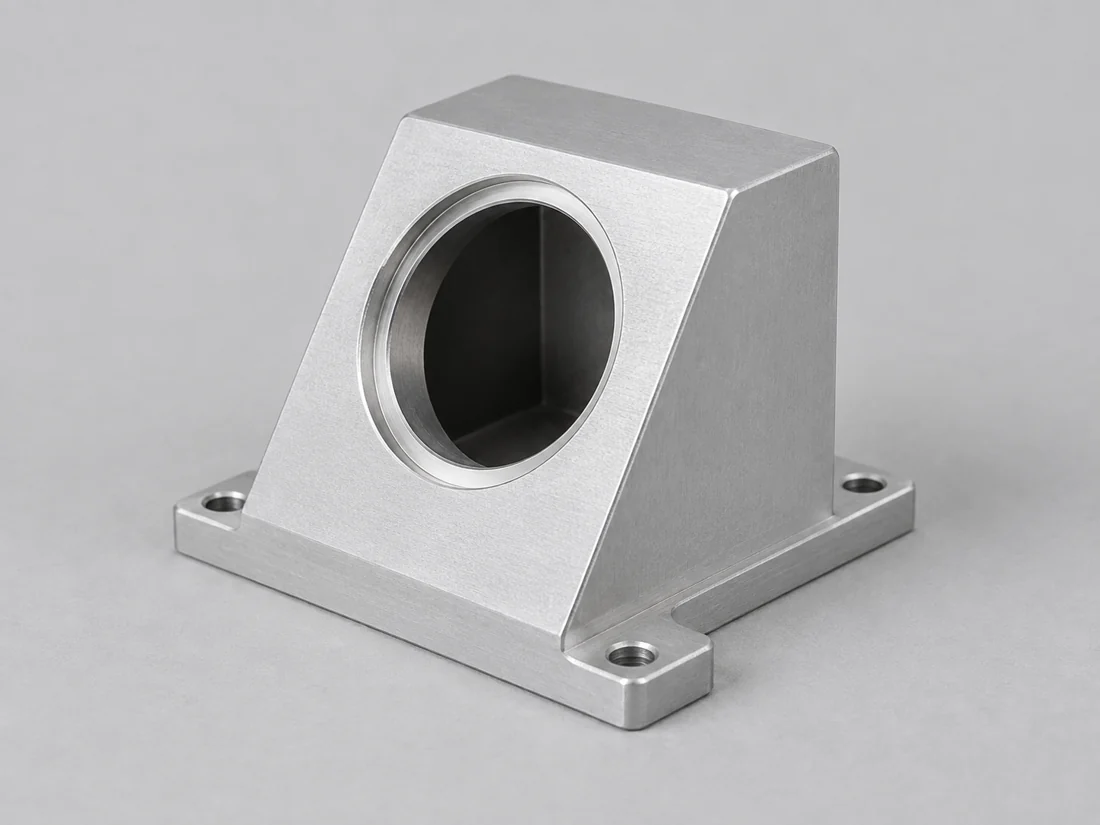
Para una carcasa con puertos ópticos angulares, el ángulo y la posición deben referenciarse a los mismos datums de ensamblaje. Las dimensiones independientes tomadas desde caras externas no relacionadas pueden dejar indefinida la relación entre los puertos.
| Interfaz | Rosca | Distancia de brida |
|---|---|---|
| Montaje C | 1″–32 TPI | 17.526 mm |
| Montaje CS | 1″–32 TPI | 12.526 mm |
| Montaje S | M12 × 0.5 | No existe una distancia estandarizada |
| Montaje TFL | M35 × 0.75 | 17.526 mm |
| Montaje TFL-II | M48 × 0.75 | 17.526 mm |
| Tubo de lente SM1 | 1.035″–40 TPI | Establecido por el conjunto óptico |
La distancia de brida se mide desde el hombro de montaje hasta el plano de imagen, no desde la longitud total de la carcasa. Estas son referencias de interfaz; el plano define la clase del roscado, la profundidad de rosca, la abertura libre y las tolerancias dimensionales. Fuentes: Edmund Optics, Montajes para lentes; Thorlabs, Tubos de lente SM1.
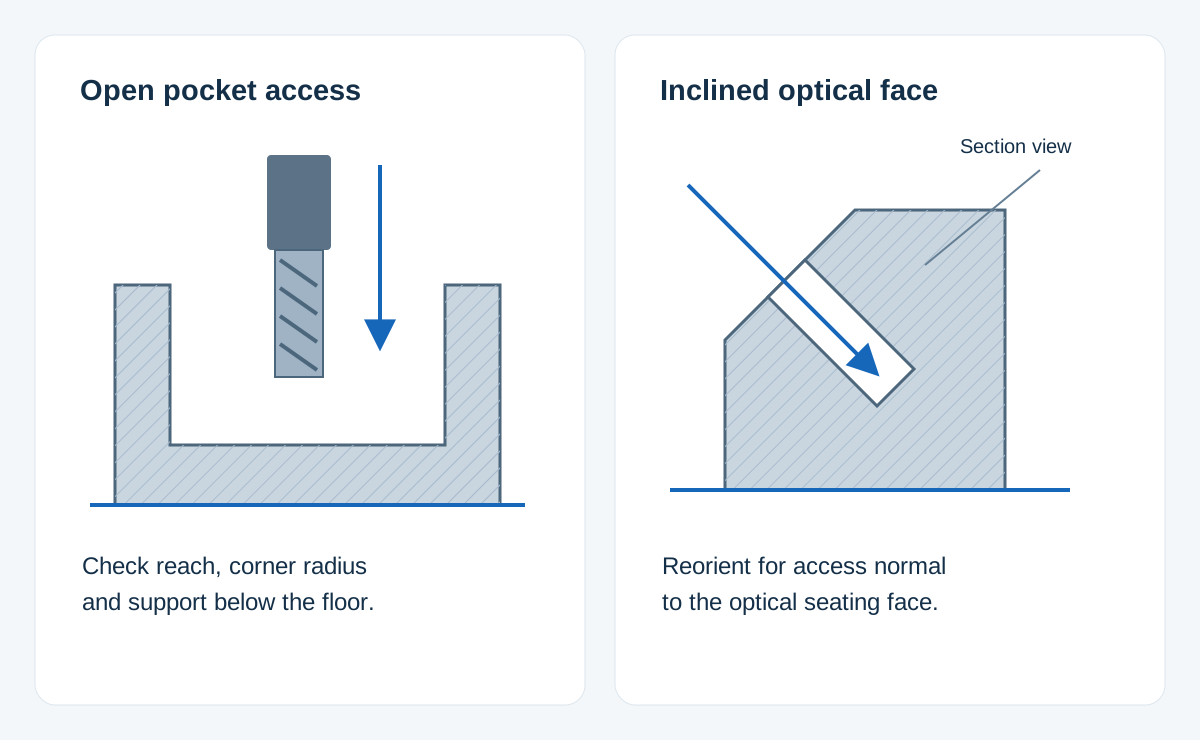
Un cilindro con asientos coaxiales y roscas comienza como un problema de torneado. Añadir unos pocos planos o taladros transversales no hace necesario el mecanizado simultáneo de cinco ejes.
Una configuración 3+2 mantiene la pieza en un ángulo seleccionado mientras la herramienta realiza el corte. Esto puede permitir acceder a un orificio o cara de montaje manteniendo la misma disposición de sujeción.
El movimiento rotatorio coordinado resulta útil cuando la orientación de la herramienta debe cambiar a lo largo de una superficie contorneada. Los asientos internos profundos siguen requiriendo una trayectoria de herramienta accesible; ejes adicionales no hacen que una característica cerrada sea accesible. [4]
Un asiento de localización sin recubrimiento puede conservarse mientras otras superficies reciben un acabado. El límite del enmascaramiento debe dejar despejada el área de contacto requerida.
La anodización en negro modifica la superficie en las roscas para lentes, los agujeros cilíndricos (bores) y los hombros. Las dimensiones críticas deben indicarse en su estado final requerido, identificando cualquier superficie que deba protegerse con máscara.
Para los detalles en acero inoxidable, el plano puede separar la textura superficial mecanizada de un proceso especificado de limpieza o pasivación. Estos requisitos cumplen finalidades distintas.
Una carcasa destinada a un proceso separado de recubrimiento óptico requiere, antes de finalizar el mecanizado, las condiciones de preparación del sustrato y los requisitos de acceso propios de dicho proceso.
Separamos las superficies exteriores cosméticas de las cavidades orientadas ópticamente en el alcance del acabado, por lo que ambas no se aceptan según el mismo requisito de apariencia. [5]
Un informe de la carcasa debe identificar el agujero controlado, el tope o la característica de montaje y su datum en el plano. Registrar dimensiones externas no relacionadas no verificará la relación lente-sensor.
La aceptación del roscado y el asiento completo son verificaciones independientes. Un componente acoplado puede engranar con la rosca pero detenerse en una esquina, una rebaba o un escalón sin terminar antes de alcanzar su asiento previsto.
Las rebabas en las aberturas de intersección pueden quedar atrapadas dentro de la cavidad. La condición de borde y el requisito de limpieza indicados en el plano deben aplicarse también a estas superficies internas, además de a las exteriores visibles.
Cotizamos la revisión de la carcasa que coincide con las interfaces seleccionadas de lente y sensor.
La fase de prototipo es aquella en la que el cliente verifica la inserción, el acceso a los elementos de fijación y el conjunto óptico completo. Una pieza que presenta medidas correctas puede seguir revelando un problema de acceso al montaje.
Una vez que se acepten los cambios del prototipo, la revisión aprobada se convierte en la referencia para el lote. Cualquier ajuste informal de una primera carcasa debe incorporarse al plano antes del siguiente lote.
El reemplazo de una lente o un sensor constituye un cambio de diseño si su interfaz mecánica difiere. Los pedidos repetidos deben identificar la revisión aprobada, en lugar de basarse únicamente en el nombre del producto del instrumento, que permanece sin cambios.
Cuando una tapa, un espaciador y un cuerpo están diseñados como un conjunto, incluya sus números de pieza y cantidades por separado. Esto aclara el alcance de montaje contemplado en la cotización, sin asumir que cada carcasa requiere una nueva lente o un nuevo sensor.
| Archivo o requisito | Incluya |
|---|---|
| Plano de la carcasa y CAD | Revisión, unidades y controles de datum |
| Módulo óptico acoplado | Especificación de montaje y volumen de instalación |
| Mapa de superficie | Acabado, asientos enmascarados y superficies orientadas ópticamente |
| Alcance del suministro | Números de pieza, cantidades e informes requeridos |
Acepte los requisitos de confidencialidad antes de enviar datos restringidos del instrumento o del producto.
Una lente con montura C puede utilizarse en una cámara con montura CS mediante un espaciador de 5 mm que restablece la distancia de montaje. La combinación inversa no funciona con un simple espaciador: una lente con montura CS en una cámara con montura C sitúa el plano de imagen delante del sensor. La compatibilidad se apoya en la distancia de montaje que sitúa el plano imagen sobre el sensor.
No seleccione el acabado únicamente por su color visible. La reflectancia depende de la longitud de onda y del ángulo de observación; una superficie que parece oscura a la luz visible puede comportarse de forma distinta en el infrarrojo cercano. La especificación óptica requiere un rendimiento a las longitudes de onda de funcionamiento del instrumento, ya sea que el acabado seleccionado sea una anodización o un recubrimiento especializado.
Utilice la ruta de montaje para decidirlo. Un cuerpo de una sola pieza reduce las uniones, pero la lente, el sensor y los elementos de fijación deben poder atravesar sus aberturas y seguir siendo accesibles para las herramientas de montaje. Una tapa desmontable o un cuerpo dividido resulta útil cuando un componente interno no puede insertarse ni fijarse a través del puerto disponible.
Una pieza existente ayuda a identificar las interfaces, y las cotas nominales, las tolerancias y el margen de desgaste se cotejan después con la óptica y el sensor. La definición de una pieza de repuesto debe conciliar la carcasa medida con su lente y sensor acoplados, y luego emitir esos requisitos en un plano. Copiar un asiento desgastado puede reproducir el juego que motivó la sustitución.
No. Un informe dimensional verifica las características mecánicas especificadas. El rendimiento de la imagen también depende de los elementos ópticos, la posición del sensor y el montaje. El montaje de la óptica, la alineación y los ensayos ópticos funcionales tienen cada uno su propio alcance de aceptación.
El diseño nominal podría transferirse, pero el ajuste requiere una nueva verificación. La lente y la carcasa pueden expandirse en cantidades diferentes, y los polímeros pueden variar sus dimensiones bajo una sujeción sostenida. El juego requerido o la retención deben evaluarse para la calidad específica del material, el rango de temperatura y la configuración de sujeción, y no deben copiarse directamente de la versión metálica.
Comparta el plano de la carcasa, la lente acoplada o la interfaz del sensor, así como la cantidad del pedido. Revisaremos el alcance del componente y los requisitos de mecanizado.
Referencias de interfaz y contexto de mecanizado para esta página.
Utilizamos Google Analytics para entender cómo se usa este sitio. Las cookies analíticas solo se instalan si las acepta. Política de privacidad
