Aller au contenu
VETCNCFABRICATION CNC
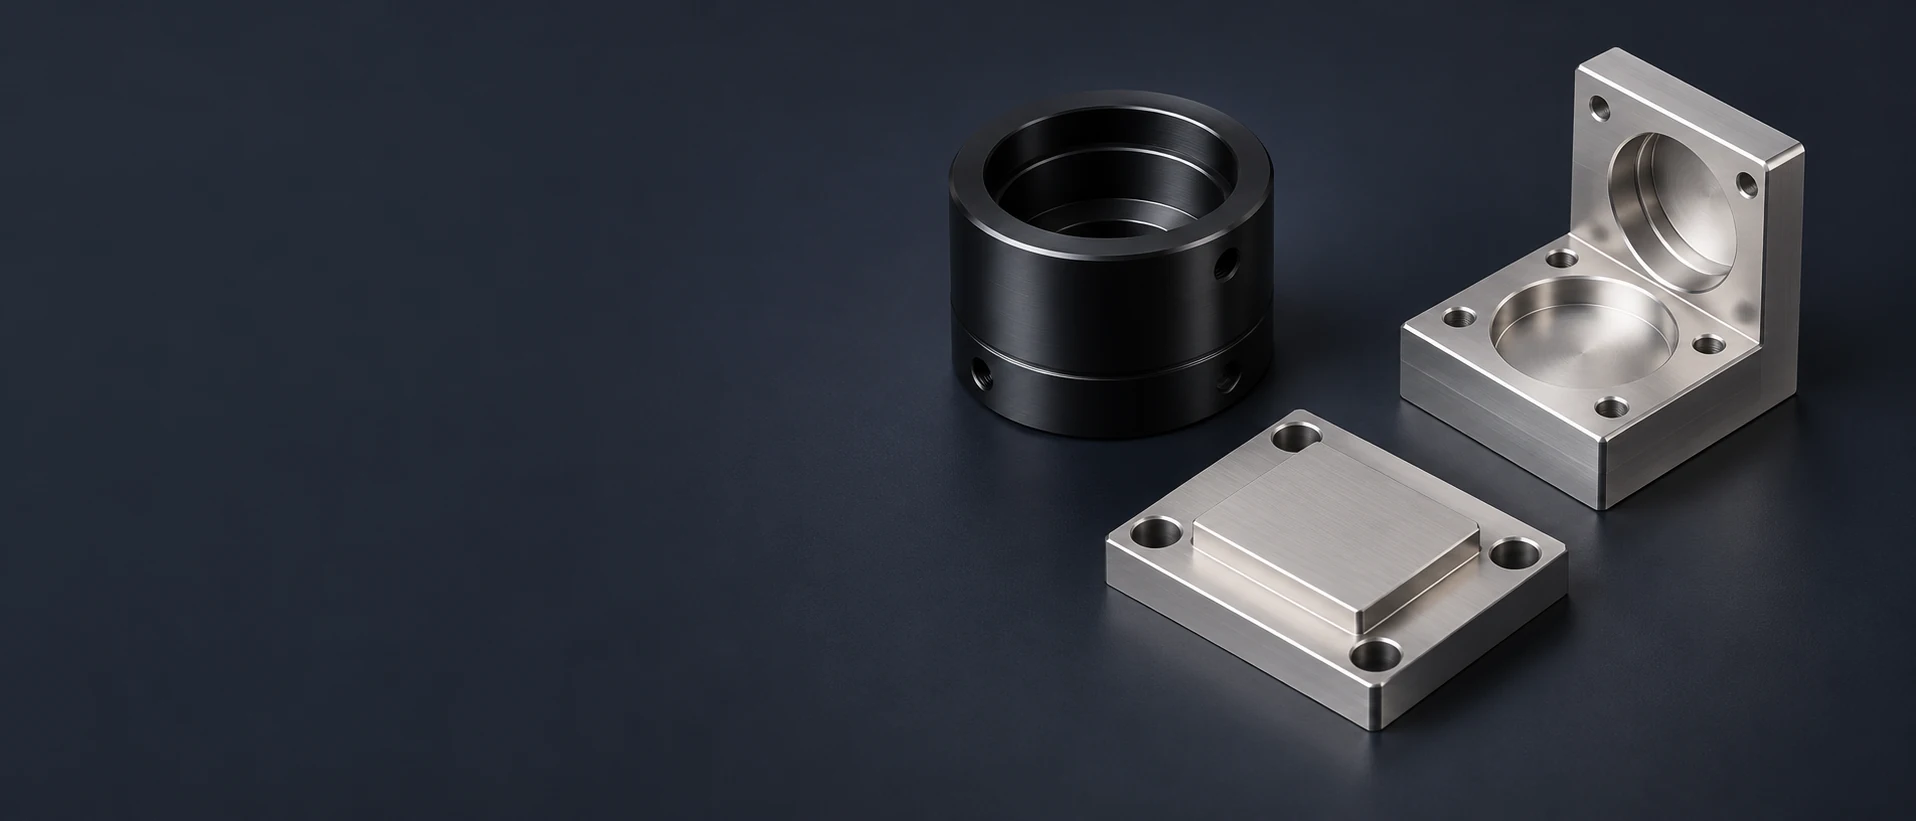
Barillet de lentille noir placé à côté d’un support de montage argenté et d’une platine mécanique à bossage relevé

Usinage CNC pour l’industrie de l’optique

Nous usinons des boîtiers optomécaniques, des tubes de lentilles, des supports et des platines pour la vision industrielle, les instruments laser et la spectroscopie. Notre service de fraisage et de tournage fournit les pièces mécaniques qui positionnent et soutiennent l’ensemble optique.

  • Boîtiers et tubes de lentilles
  • Supports optiques et platines
  • Prototypes et productions répétées

Pièces optomécaniques que nous usinons

Notre travail sur composants sur mesure couvre les éléments cylindriques optiques ainsi que les structures fraisees qui les entourent. Les tubes et les bagues peuvent être commandés individuellement ou conjointement avec des boîtiers, des supports et des plaques dans le cadre d’un même montage d’instrument.

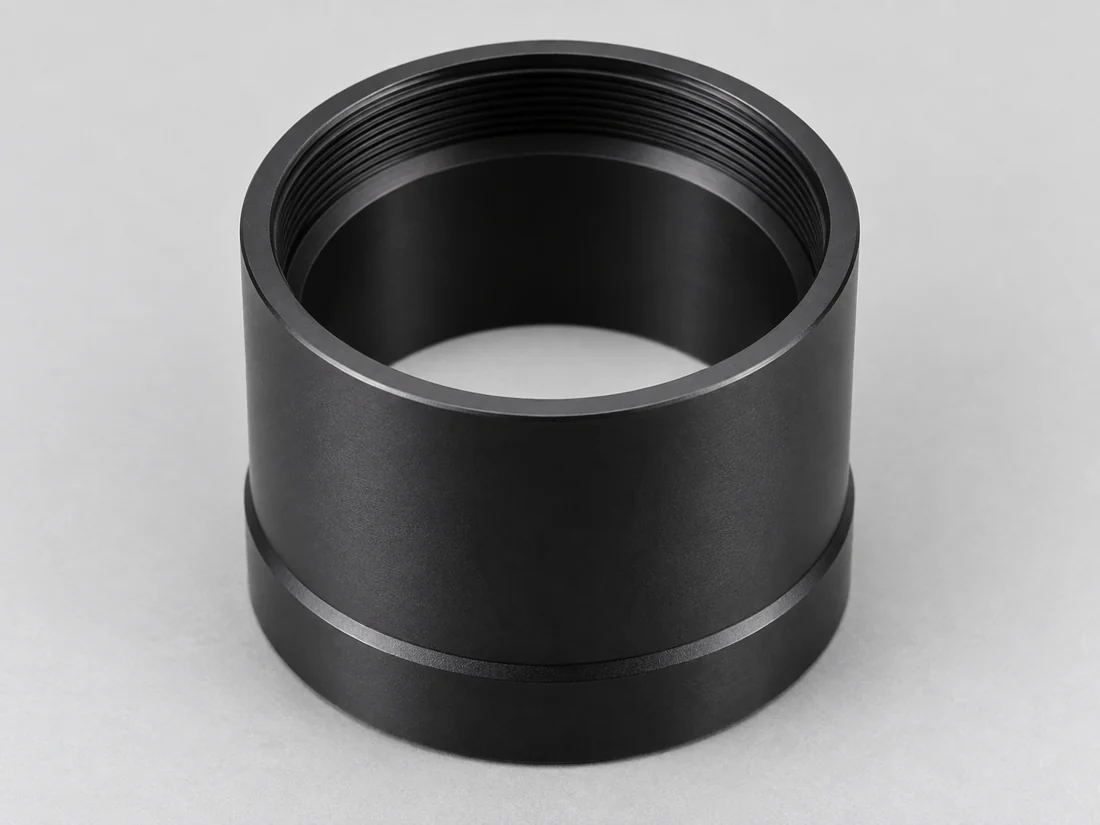
Barillet de lentille vide noir avec un filetage interne et un épaulement d’appui annulaire

Tubes de lentilles

Alésages internes étagés, épaulements pour lentilles et filetages pour bagues de retenue dans des corps tubulaires. Pilotes externes, surfaces planes et orifices latéraux assurent la liaison entre le tube et son support environnant.

  • Alésages étagés
  • Filetages internes
  • Pilotes de montage
Discutez de ce fût
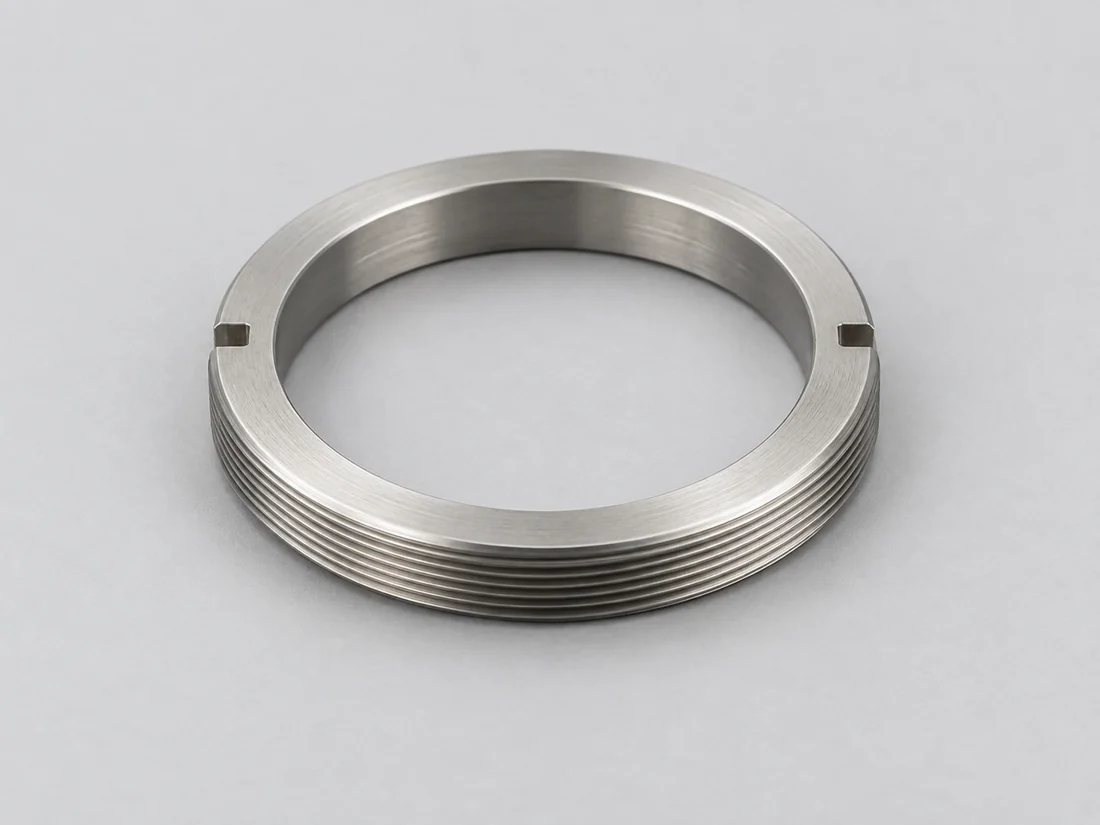
Bague de fixation argentée avec un filetage externe et deux fentes opposées pour clé à fourche

Bagues de retenue et entretoises

Les bagues tournées assurent la retenue axiale ou la séparation au sein d’un empilement optique. Les zones de contact annulaires, les ouvertures dégagées et les fentes pour clé à ergots sont usinées conformément au plan du composant.

  • Zones de contact annulaires
  • Épaisseur de l’entretoise
  • Fentes pour clé à ergots
Discutez de ces bagues
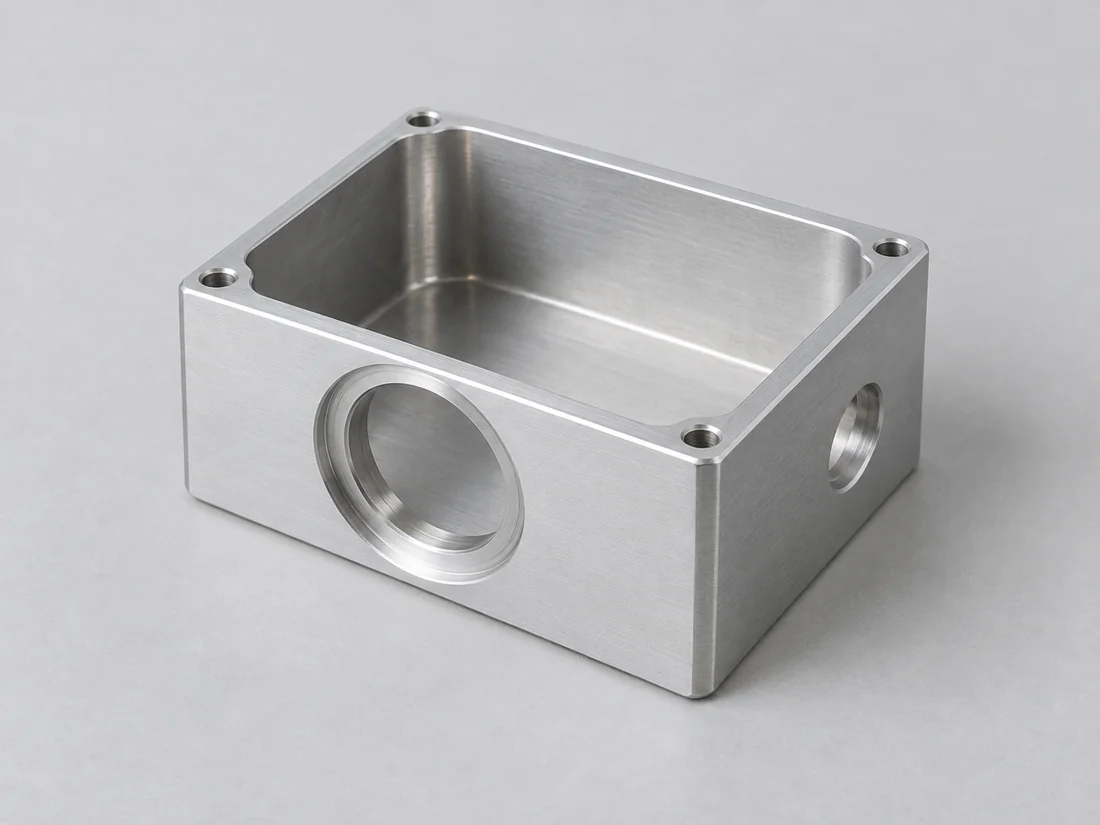
Logement d’instrument ouvert en argent comportant deux ouvertures circulaires dans la paroi et quatre trous de fixation sur le rebord

Boîtiers pour caméras et détecteurs

Les enveloppes fraisees combinent des bossages de soutien pour détecteurs, des poches internes ainsi que des ouvertures pour câbles ou connecteurs. Les couvercles amovibles restent des composants distincts dotés de leurs propres caractéristiques d’accouplement.

  • Supports de capteurs
  • Ouvertures pour connecteurs
  • Interfaces de couvercle
Discuter de ce boîtier
Support de montage en forme de L avec quatre trous dans la base et deux trous de fixation verticaux

Supports optiques

Les supports en forme de L, angulaires et à ossature ouverte portent des modules caméra ou des cellules optiques sur le châssis d’un instrument. Les bases, les surfaces de serrage et les fentes assurent la géométrie de fixation spécifiée.

  • Faces inclinées
  • Fentes de réglage
  • Surfaces de serrage
Discuter de ce support
Bloc de montage de prisme en argent doté de deux parois de positionnement perpendiculaires et de quatre trous de fixation dans la base

Supports pour prismes

Des poches usinées et des faces d’appui soutiennent un prisme fourni séparément. Des dégagements autour de la poche laissent de l’espace pour les bords de l’optique et pour le dispositif de retenue choisi.

  • Poches d’appui
  • Dégagements sur les bords
  • Caractéristiques de retenue
Discutez de ce porte-pièce
Composant de plateforme de positionnement en argent comportant une face de référence relevée, deux rainures parallèles et quatre trous de fixation

Plaques de base de localisation

Les plaques de base d’instruments combinent des motifs de fixation, des trous pour goupilles, des évidements et des plots d’appui locaux. Des dispositions de perçage personnalisées permettent de connecter du matériel optique à un châssis ou à une structure cage existants.

  • Motifs de fixation
  • Trous de positionnement
  • Plots d’appui
Discuter de cette plaque de base

Pièces mécaniques pour l’imagerie, les lasers et la spectroscopie

Chaque système optique nécessite une disposition mécanique différente. Nous fournissons ses supports et ses enveloppes usinés, avec des caractéristiques de fixation et d’accès adaptées à la méthode d’alignement et de montage de l’instrument.

Logement d’instrument ouvert en argent comportant deux ouvertures circulaires dans la paroi et quatre trous de fixation sur le rebord

Modules caméra montés sur le châssis de la machine

Un boîtier caméra supporte le module détecteur et la connexion de l’objectif ; un support fixe cet ensemble au châssis de la machine.

Les charges provenant de la caméra, de son objectif et de ses câbles connectés sont transmises au châssis via la structure de fixation. L’agencement de support doit supporter ces charges sans dépendre d’un couvercle amovible mince.[1]

Remplacement de la caméra

Lorsqu’une caméra de remplacement présente un encombrement différent, un adaptateur séparé côté caméra peut être modifié, tandis que le support côté machine conserve sa fixation déjà établie.

Accès aux outils dans le châssis installé

Les vis de fixation doivent rester accessibles une fois le châssis et les optiques voisines installés. Des échancrures latérales ou une orientation accessible des éléments de fixation permettent d’éviter le démontage des supports environnants pour retirer la caméra.

Composant de plateforme de positionnement en argent comportant une face de référence relevée, deux rainures parallèles et quatre trous de fixation

Supports et plaques situés le long du trajet d’un faisceau laser

Un instrument laser peut comporter plusieurs supports optiques distincts sur une même plaque ou utiliser un dispositif compact à cage. Une base commune réduit le nombre de joints de fixation séparés ; chaque support individuel conserve un accès permettant l’alignement et le remplacement des composants.

Les couvercles et les ouvertures doivent laisser libre l’enveloppe du faisceau prévue sur toute la plage de réglage. Le dégagement mécanique autour de cette enveloppe est indépendant de la conception optique du faisceau.

Dégagement pour les vis de fixation

Les trous de fixation borgnes doivent offrir une longueur d’engagement suffisante pour les vis sélectionnées, sans que celles-ci ne butent avant que le support ne soit correctement en appui.

Couvercles amovibles du trajet du faisceau

Un couvercle séparé peut être retiré tandis que les supports optiques restent fixés à la base, préservant ainsi l’accès sans desserrer leurs éléments de fixation.

Bloc de montage de prisme en argent doté de deux parois de positionnement perpendiculaires et de quatre trous de fixation dans la base

Supports pour prismes, fentes et détecteurs en spectroscopie

Le matériel spectroscopique relie les ouvertures d’entrée, les porte-éléments optiques et le support du détecteur selon une disposition définie. Une plaque ou un boîtier usiné peut supporter ces composants distincts à partir d’une même référence mécanique.

Un insert de support séparé peut accueillir un prisme ou un élément optique différent tout en conservant la fixation extérieure de l’instrument au châssis. Ses références de montage préservent la relation prévue avec les supports voisins.

Dégagement autour des bords des optiques

Les échancrures en poche empêchent le bord ou le chanfrein de l’optique de toucher une paroi non prévue avant que ses faces d’appui désignées ne soient correctement en contact.

Trajet de retrait du détecteur

L’ensemble détecteur et son câble raccordé doivent pouvoir passer par l’ouverture sélectionnée, y compris tous les connecteurs qui restent installés pendant le retrait.

Séries prototypes, lots pilotes et fabrications répétées

La première série mécanique permet de valider l’intégration. Un lot pilote établit les pièces finies libérées, et les fabrications répétées reprennent cette définition.

Prototypes de développement

Les tubes prototypes, supports et plaques révèlent les contraintes d’insertion, de réglage et d’accès aux outils avant une commande plus importante. Un jeu de vérification d’ajustement peut rester inachevé lorsque seule l’enveloppe mécanique est évaluée.

Lots pilotes dans la finition prévue

Un lot pilote rassemble revêtements, zones masquées et pièces d’assemblage pour l’approbation client de l’assemblage final. Les modifications identifiées à ce stade donnent lieu à des révisions de plan avant la fabrication répétée.

Fabrications répétées et coût unitaire

La programmation et la préparation des montages sont partagées entre les pièces identiques d’un lot. Un plus grand nombre de pièces répartit ce coût de préparation ; toutefois, des montages supplémentaires, des alésages profonds, des opérations de finition individuelles et des contrôles additionnels ajoutent encore du travail à chaque composant.

Matériaux pour supports optiques et boîtiers

La dilatation thermique modifie l’espacement entre les éléments supportés ; la masse volumique influence la masse supportée par un support ou un mécanisme de réglage. Ces références spécifiques aux nuances aident à choisir le matériau du support mécanique.

Références matériaux pour les pièces optomécaniques
Matériau / étatDilatation thermique et masse volumiqueUtilisation du composant / Intervalle de coefficient de dilatation thermique (CTE)
Aluminium 6061-T6 / T65123,6 µm/(m·K) ; 2,70 g/cm³Barillets et platines de base ; 20–100 °C
Aluminium 7075-T65123,4 µm/(m·K) ; 2,80 g/cm³Supports de montage chargés ; 20–100 °C
316L / 1.4404 · recuit en solution16,0 µm/(m·K) ; 8,0 g/cm³Supports exposés à la corrosion ; 20–100 °C
POM-C · TECAFORM AH naturel130 µm/(m·K) ; 1,41 g/cm³Guides ou entretoises isolantes ; 23–60 °C, dans le sens longitudinal

Les valeurs sont des références matériaux tirées des données relatives aux tôles et plaques en alliage 6061/7075 d’Aluminium Kaiser, des données Supra 316L/4404 d’Outokumpu et des données TECAFORM AH naturel d’Ensinger. CTE signifie coefficient de dilatation thermique ; les intervalles indiqués diffèrent pour les métaux et le POM-C. Les deux alliages d’aluminium ont une dilatation thermique similaire, donc le fait de sélectionner un alliage de résistance supérieure ne réduit pas en soi les déplacements thermiques.

Tournage, fraisage et usinage multi-faces

La géométrie de la pièce détermine le parcours d’usinage. Un barillet cylindrique, un support de montage ouvert et une cavité pour prisme nécessitent des accès d’usinage distincts ainsi que des modes différents de maintien de la pièce.

Centrage, espacement axial et interfaces de montage

Chaque fonction de localisation remplit une tâche spécifique. Nous usinons les sièges radiaux, les épaulements, les faces de référence et les motifs d’attache qui définissent l’agencement mécanique prévu par le plan.

Section de barillet de lentille et plan de plaque de montage identifiant l’alésage de centrage, l’épaulement axial, la face de référence et le motif de trous de fixation

Alésages de centrage et cellules optiques amovibles

Un logement de guidage peut positionner une cellule optique amovible tandis que sa bride assure la fixation. Le jeu nécessaire à l’installation doit coexister avec la relation de centrage requise ; un filetage utilisé pour la retenue ne doit pas nécessairement constituer la surface radiale de localisation.[4]

Épaulements axiaux et empilements de cales

Les positions des épaulements et les épaisseurs des cales déterminent la distance entre les éléments supportés. L’empilement cumulé fixe cette séparation, si bien qu’un contrôle de l’épaisseur d’une seule bague peut laisser l’ensemble complet en dehors de la tolérance axiale requise.

Faces de référence et contact de serrage

Les plots de support doivent établir le contact prévu lorsque le support est fixé par boulonnage. Une face de montage trop mince ou non plane peut modifier son orientation sous l’effet du serrage, ce qui rend pertinent le schéma de contact en position installée, en complément des dimensions du composant à l’état libre.

Fentes de réglage et motifs de localisation

Les fentes autorisent un déplacement lors de l’alignement initial ; les fonctions de localisation préservent une position définie une fois celle-ci libérée. Le motif de montage doit refléter si chaque pièce est ajustée à chaque assemblage ou installée à une position préréglée.

Finitions de surface pour les composants optiques

Les cavités orientées vers l’optique, les sièges ajustés et les faces extérieures de montage peuvent nécessiter des états de surface différents. Nous traitons ces zones séparément dans le périmètre de finition.

Aluminium anodisé noir

L’anodisation noire constitue une option pour les boîtiers et supports en aluminium. L’anodisation suit la texture de surface existante plutôt que de lisser les marques d’usinage, aussi la texture mate et les cotes finales requises doivent-elles figurer dans la même définition de finition.

Sièges et zones de contact masqués

Les logements de localisation, les interfaces filetées ou les plots de contact désignés peuvent rester non revêtus tandis que les faces adjacentes sont anodisées. La limite du masque doit laisser libre la portée de contact fonctionnelle sans supprimer la protection requise des zones environnantes.[5]

Arêtes internes et préparation des cavités

Les trous intersectants et les poches encastrées nécessitent des arêtes accessibles pour le déburrage et l’élimination des résidus d’usinage. Une arête vive de déflecteur et une arête extérieure travaillée remplissent des fonctions différentes, et exigent donc des états d’arête distincts.

Inspection des interfaces optomécaniques

Nous inspectons les caractéristiques mécaniques spécifiées dans leur état final requis. Les cotes nominales des interfaces définissent la compatibilité ; le plan fournit les tolérances réelles de taille, de forme et de position.

Une vérification du filetage confirme l’engagement, une mesure du siège valide la position axiale, et une mesure liée aux références (datums) valide la relation de montage. Ces contrôles répondent à des questions d’acceptation différentes.

Références relatives aux interfaces et à l’inspection optomécaniques
Pièce ou caractéristiqueRéférence applicableDétail d’acceptation
Interface caméra C-mountFiletage 1″–32 UN ; distance de bride de 17,526 mmFiletage et épaulement de montage ; la surface de référence se termine au plan image de l’ensemble
Port de tube optique SM1Filetage 1,035″–40 TPIEngagement du filetage et ouverture dégagée indiquée sur le dessin
Adaptateur pour cage de 30 mmEspacement des tiges de 30 mm entre centres ; tiges nominales de Ø6 mmMotif de perçage, ajustement défini par le dessin et position de l’axe
Siège pour lentille ou support pour prismePosition et orientation par rapport aux références définies sur le dessinSurfaces de positionnement mesurées à partir de la référence de montage du composant
Longueur de l’entretoise ou de la plaque de baseTempérature de référence standard de 20 °C · ISO 1:2022État final de la surface ; une autre température de référence peut être explicitement spécifiée

Les dimensions C-mount, SM1 et pour cage s’appliquent uniquement aux conceptions utilisant ces interfaces. Le dessin définit la classe de filetage, l’engagement du filetage, les tolérances dimensionnelles et géométriques, ainsi que l’ouverture dégagée. La distance de bride est mesurée depuis l’épaulement de montage jusqu’au plan image. Sources : Basler ; Thorlabs ; ISO 1:2022.

Acceptation mécanique et qualification optique

Notre inspection des composants couvre les exigences dimensionnelles convenues. L’alignement optique, la qualité d’image, le pointage du faisceau et la qualification au niveau de l’instrument relèvent d’un périmètre d’acceptation d’assemblage défini séparément.[6]

Composants protégés et ensembles d’assemblage identifiés

Les tubes, bagues et plaques de montage arrivent souvent à des postes de réception ou d’assemblage distincts. Nous préservons leurs interfaces finies et leurs identités de pièce conformément au mode de livraison convenu.

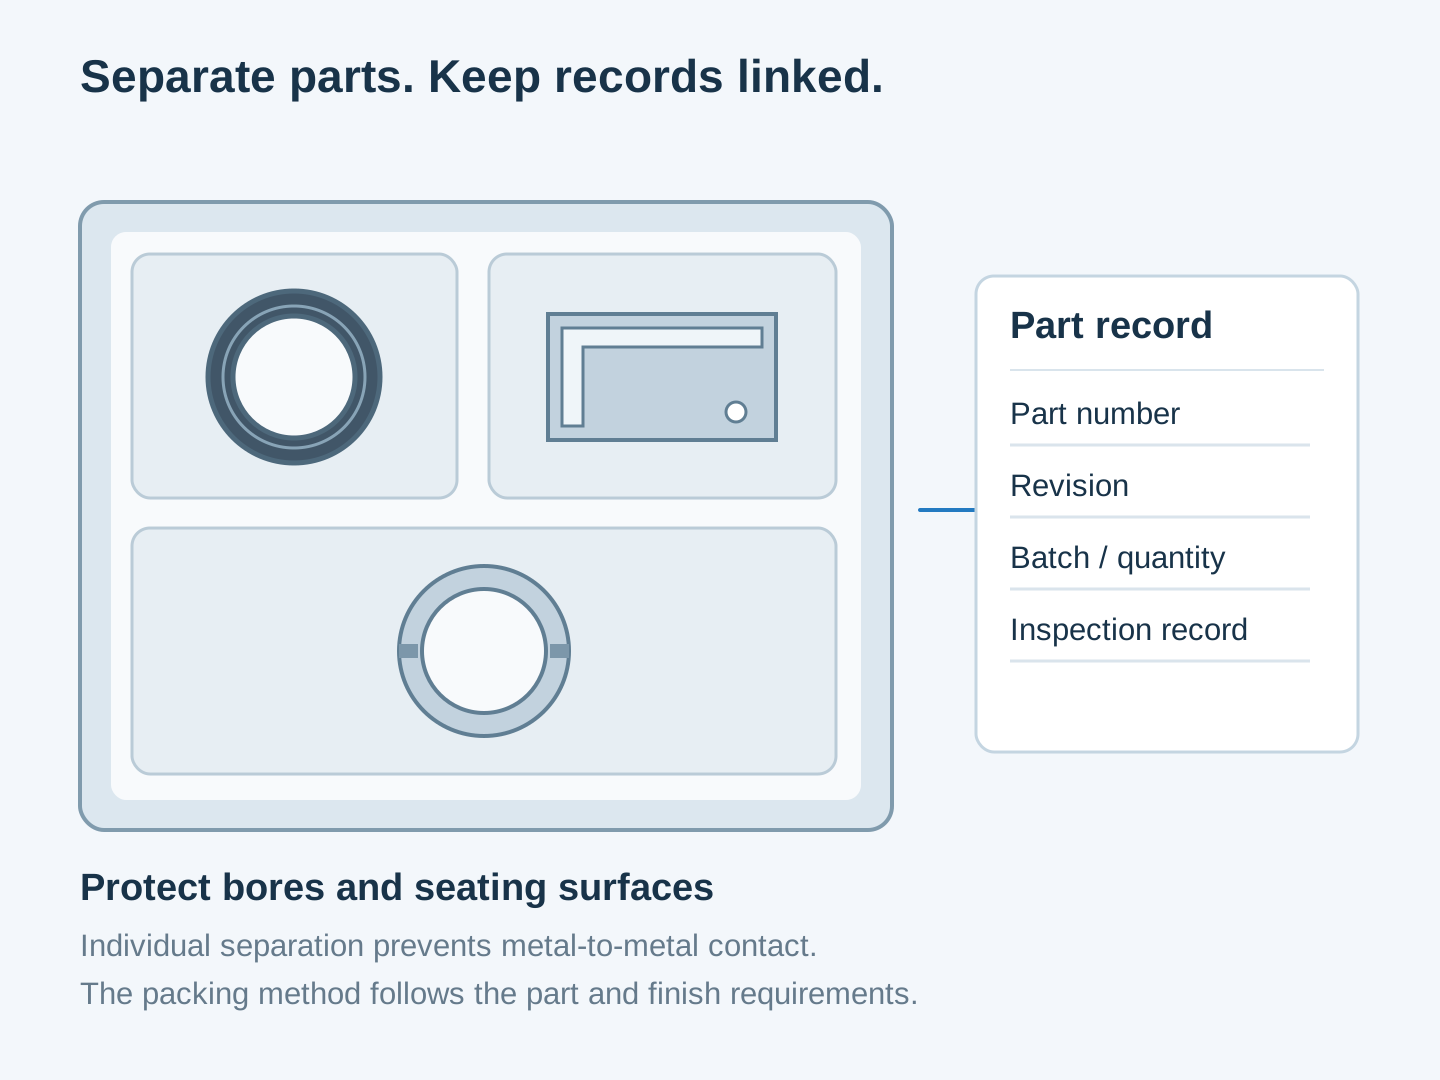
Composants optiques mécaniques séparés dans des compartiments protecteurs d’un bac, placés à côté de champs liés aux fiches techniques des pièces

Sièges et finitions protégés

Un conditionnement séparé empêche les bagues filetées et les arêtes vives de frotter contre des pièces finies adjacentes. Les sièges pour lentilles, les plots de contact exposés et les surfaces extérieures noires bénéficient d’une protection adaptée à leur géométrie.

Pièces petites conservées avec leurs références

Les variantes de cales et les bagues de retenue similaires nécessitent des numéros de pièce distincts ou une identification de l’épaisseur. Un lot d’emballage peut regrouper les quantités demandées sans mélanger des pièces qui se ressemblent visuellement mais sont destinées à des positions différentes.

L’opération suivante identifiée

Les pièces destinées à l’assemblage optique nécessitent une remise différente de celles destinées à un procédé de revêtement ou de nettoyage séparé. La portée de la livraison précise l’état livré ainsi que tout document convenu relatif à cette opération suivante.

FAQ sur l’usinage CNC pour l’industrie optique

Un tube de lentille SM1 peut-il se visser directement sur un port C-mount ?

Non. Les filetages SM1 et C-mount utilisent des diamètres nominaux et des pas différents. Ils nécessitent un adaptateur adapté plutôt qu’un engagement direct. Cet adaptateur doit également présenter une ouverture claire suffisante et une disposition axiale compatible avec l’assemblage optique.

Les motifs de fixation sur tables optiques en système métrique et impérial sont-ils interchangeables ?

Non. Les platines métriques courantes utilisent des trous M6 disposés sur une grille de 25 mm ; les versions impériales utilisent des trous 1/4-20 disposés sur une grille de 1 pouce (25,4 mm). À la fois le filetage et l’entraxe diffèrent. Une plaque de base sur mesure peut adopter le motif requis ou un arrangement de conversion spécifiquement conçu.

Un anneau de retenue tournant librement établit-il correctement la charge de serrage de la lentille ?

Non. Le jeu du filetage ne détermine pas la charge appliquée à l’élément optique. La géométrie de contact du dispositif de retenue et la demande de précharge de l’assemblage entrent également en jeu ; un dispositif de retenue souple peut réduire les contraintes là où la conception optique l’exige. Il n’existe pas de couple de serrage universel valable pour tous les empilements de lentilles.

Le bord extérieur d’une lentille peut-il définir son axe optique ?

Uniquement lorsque la spécification du composant optique établit explicitement cette relation. Un bord mécanique peut servir de référence pour positionner une lentille dans sa cellule, mais sa relation avec l’axe optique constitue une exigence distincte de centrage. Le dessin du support et la définition de l’assemblage optique doivent utiliser des références compatibles.

Dans quels cas un support sur mesure est-il préférable aux composants optiques standards du catalogue ?

Utilisez les composants standards du catalogue lorsque leur ouverture, leur course, leur motif de fixation et leur encombrement conviennent déjà à l’instrument. Un composant sur mesure devient pertinent lorsqu’il faut faire coïncider plusieurs interfaces sur une même référence, lorsque l’assemblage doit s’intégrer dans un enceinte restreinte, ou lorsque des adaptateurs séparés créent des joints indésirables. Une pièce sur mesure doit néanmoins intégrer les ajustements effectivement utilisés par l’assemblage optique.

Le déburrage rend-il un boîtier adapté à une zone d’assemblage optique contrôlée ?

L’ébavurage retire les arêtes indésirables ; un niveau de propreté maîtrisé constitue une prestation distincte. Un assemblage exigeant une propreté maîtrisée nécessite ses propres exigences de nettoyage, de vérification et d’emballage. Ces exigences doivent figurer explicitement dans la portée commandée, et non être déduites d’une cavité visuellement propre.

Le durcissement anodique produit-il une épaisseur de revêtement uniforme à l’intérieur d’un barillet profond et sur sa face externe ?

Pas nécessairement. Les recommandations de la NASA/JSC concernant l’anodisation de type III mentionnent une épaisseur réduite et inégale du revêtement à l’intérieur des trous étroits et des tubes. Les dimensions d’un barillet profond ne peuvent donc pas reposer sur une hypothèse d’épaisseur identique à l’intérieur et à l’extérieur. Le procédé de finition peut nécessiter un masquage, une exigence spécifique de revêtement interne ou une usinage final adapté au procédé retenu.

Ce service d’usinage optique comprend-il la fabrication de lentilles ou de surfaces miroirs optiques ?

Cette page traite des composants mécaniques usinés servant à maintenir et à connecter les éléments optiques. Le meulage de lentilles, le polissage optique et le tournage diamant de surfaces miroirs optiques requièrent des procédés et des méthodes d’acceptation distincts ; ils ne relèvent pas de ce service de composants.

ASSISTANCE PROJET

Discuter de vos composants optomécaniques

Envoyez le dessin ou le modèle du composant et précisez-nous si vous avez besoin de pièces individuelles ou d’un ensemble mécanique complet. Nous établirons un devis couvrant précisément l’usinage et la livraison définis.

VETCNCFABRICATION CNC
Français
WhatsApp Envoyez-nous un courriel

Parlez-nous de votre projet

Partagez vos besoins et nous vous répondrons par e-mail.

PDF, CAD ou ZIP · jusqu’à 20 Mo