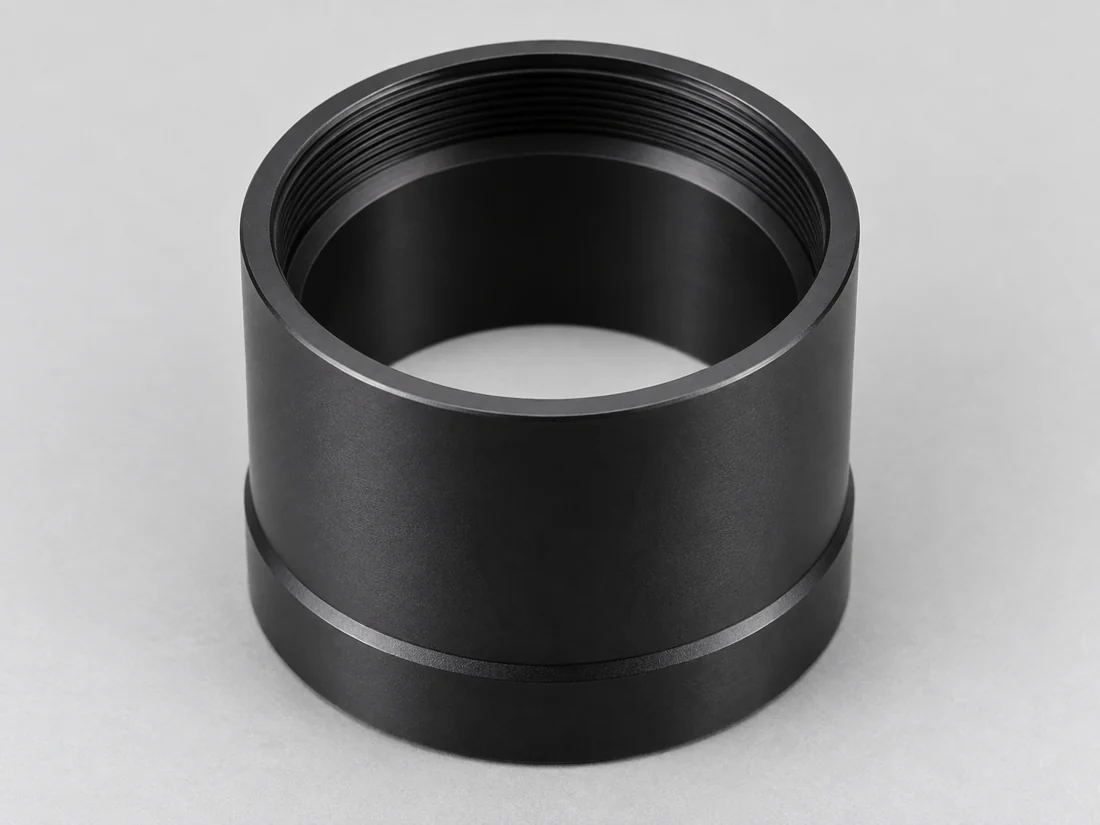
Linsenrohre
Stufenbohrungen, Linsenschultern und Gewinde für Sicherungsringe in rohrförmigen Körpern. Externe Führungsflächen, Flachstellen und Seitenanschlüsse verbinden das Rohr mit seiner umgebenden Halterung.
Besprechen Sie dieses Gehäuse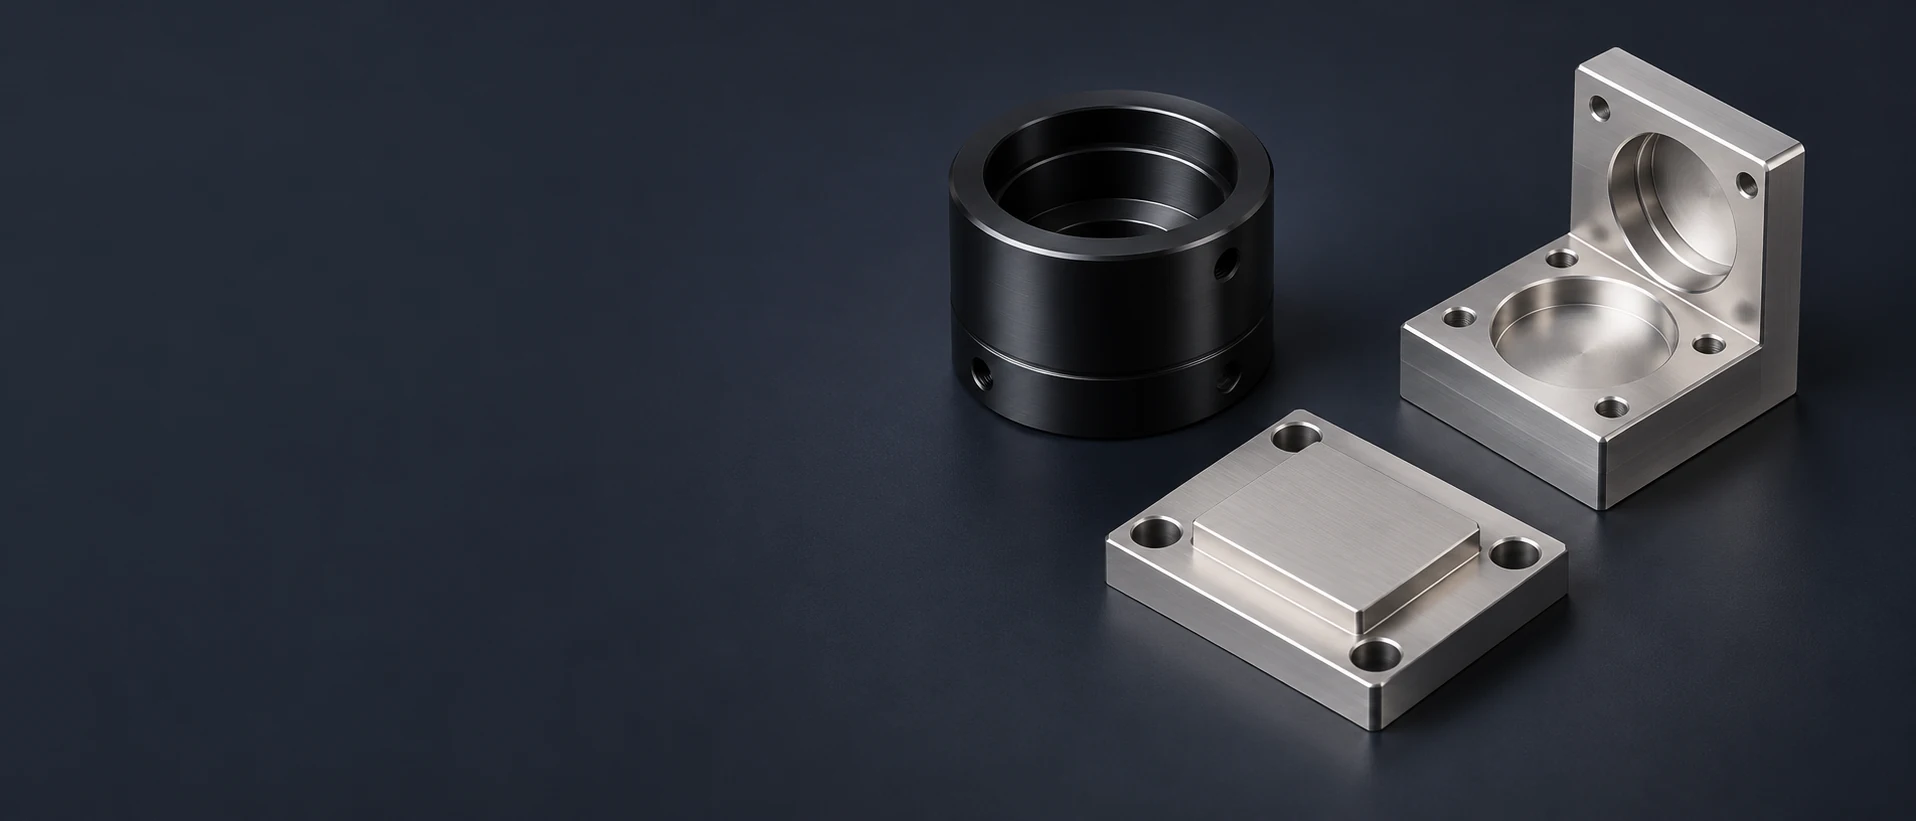
Wir fertigen optomechanische Gehäuse, Linsenrohre, Halterungen und Grundplatten für Maschinenvision, Laserinstrumente und Spektroskopie. Unser Fräs- und Drehdienst liefert die mechanischen Teile, die die optische Baugruppe positionieren und stützen.
Unsere kundenspezifische Komponentenfertigung umfasst zylindrische optische Hardware sowie die umgebenden gefrästen Strukturen. Linsenrohre und Ringe können einzeln bestellt werden oder gemeinsam mit Gehäusen, Halterungen und Platten für denselben Instrumentenaufbau.
Stufenbohrungen, Linsenschultern und Gewinde für Sicherungsringe in rohrförmigen Körpern. Externe Führungsflächen, Flachstellen und Seitenanschlüsse verbinden das Rohr mit seiner umgebenden Halterung.
Besprechen Sie dieses Gehäuse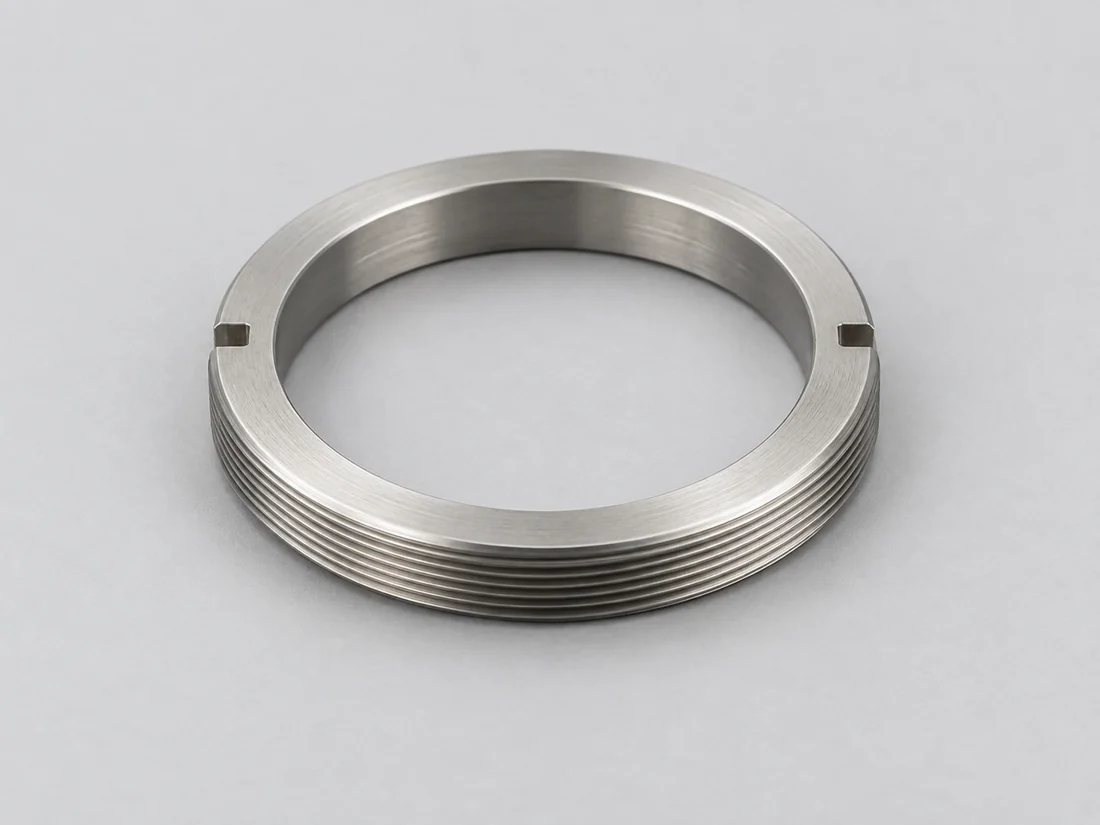
Gedrehte Ringe gewährleisten die axiale Fixierung oder Trennung innerhalb eines optischen Stapels. Kontaktflächen, freie Öffnungen und Schlüsselschlitze werden gemäß der Komponentenzeichnung bearbeitet.
Besprechen Sie diese Ringe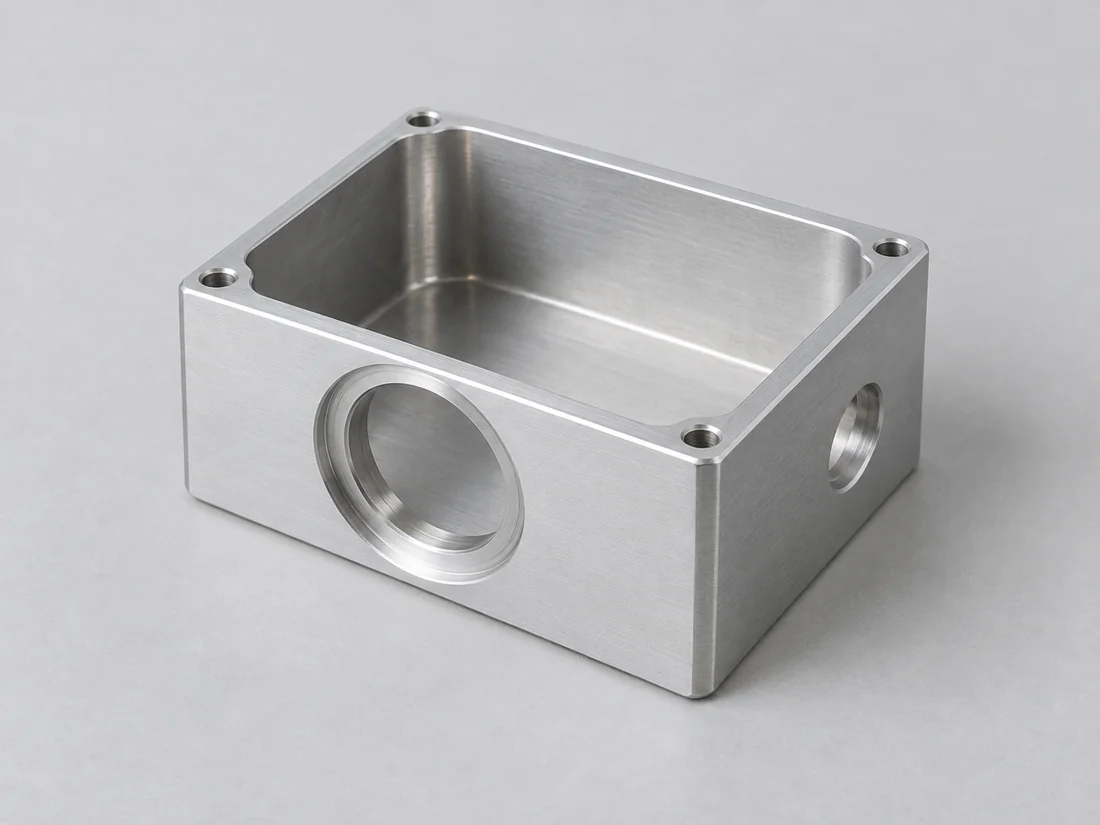
Fräsgehäuse kombinieren Tragbolzen für Detektoren, innere Taschen sowie Öffnungen für Kabel oder Steckverbinder. Abnehmbare Deckel bleiben eigenständige Komponenten mit eigenen Passmerkmalen.
Besprechen Sie dieses Gehäuse
L-förmige, gewinkelte und offene Rahmenhalterungen tragen Kameramodule oder optische Zellen am Instrumentenrahmen. Basen, Spannflächen und Schlitze stellen die vorgegebene Montagegeometrie sicher.
Diesen Halter besprechen
Frästaschen und Stützflächen nehmen ein separat geliefertes Prisma auf. Entlastungen rund um die Tasche schaffen Platz für die Prismenkanten und die gewählte Sicherungsanordnung.
Besprechen Sie diesen Halter
Instrumentengrundplatten kombinieren Montagemuster, Passlochbohrungen, Aussparungen und lokale Stützpolster. Individuelle Lochanordnungen ermöglichen die Verbindung optischer Hardware mit einem bestehenden Rahmen oder einer Käfigmontage.
Diese Grundplatte besprechenJedes optische System erfordert eine andere mechanische Anordnung. Wir liefern die zugehörigen bearbeiteten Stützstrukturen und Gehäuse mit Montage- und Zugangsmerkmalen, die auf die Justierung und Montage des Instruments abgestimmt sind.
Ein Kameragehäuse stützt das Detektormodul und die Objektivverbindung; eine Halterung befestigt diese Unterbaugruppe am Maschinenrahmen.
Lasten vom Kameragehäuse, seinem Objektiv und den angeschlossenen Kabeln wirken über die Montagestruktur auf den Rahmen ein. Die Tragkonstruktion muss diese Lasten ohne Rückgriff auf eine dünne abnehmbare Abdeckung aufnehmen.[1]
Wenn eine Ersatzkamera einen anderen Grundriss verwendet, kann ein separater Adapter auf Kameraseite gewechselt werden, während die Halterung auf Maschinenseite ihre etablierte Befestigung behält.
Montageschrauben müssen auch bei eingebautem Rahmen und benachbarten Optiken zugänglich bleiben. Seitliche Aussparungen oder eine zugängliche Schraubrichtung vermeiden das Demontieren umgebender Stützstrukturen beim Kameratransfer.
Ein Laserinstrument kann mehrere separate optische Halterungen auf einer Platte tragen oder eine kompakte Käfiganordnung verwenden. Eine gemeinsame Basis reduziert die Anzahl separater Montageverbindungen; einzelne Halterungen behalten den Zugang für Justierung und Komponententausch.
Abdeckungen und Blenden müssen die vorgesehene Strahlumhüllung über den gesamten Justierbereich hinweg freilassen. Der mechanische Freiraum rund um diese Umhüllung ist unabhängig vom optischen Strahldesign.
Blindlöcher für Montageschrauben benötigen ausreichend nutzbare Gewindeeingriffstiefe für die gewählten Schrauben, ohne dass eine Schraube vor dem vollständigen Anliegen der Halterung am Sitzgrund aufsetzt.
Eine separate Abdeckung kann entfernt werden, während die optischen Halterungen weiterhin am Basisrahmen befestigt bleiben – so bleibt der Zugang erhalten, ohne deren Befestigungsschrauben zu lösen.
Spektroskopie-Hardware verbindet Eingangsblenden, Halterungen für optische Elemente und einen Detektorträger entlang einer definierten Anordnung. Eine bearbeitete Platte oder ein Gehäuse kann diese separaten Komponenten von einem mechanischen Bezugspunkt aus tragen.
Ein separater Halterungseinsatz kann ein anderes Prisma oder optisches Element aufnehmen, während die äußere Rahmenschraubverbindung des Instruments erhalten bleibt. Seine Montagebezugspunkte bewahren die vorgesehene räumliche Beziehung zu den benachbarten Trägern.
Taschen-Aussparungen verhindern, dass die Kante oder Fase einer optischen Komponente unbeabsichtigt eine Wand berührt, bevor ihre vorgesehenen Stützflächen vollständig anliegen.
Das Detektorgehäuse samt angeschlossenem Kabel muss durch die gewählte Öffnung hindurchgeführt werden, einschließlich aller Steckverbinder, die während des Entfernens installiert bleiben.
Der erste mechanische Satz dient der Integrationstestung. Eine Pilotserie legt die freigegebenen fertigen Teile fest, und Wiederholungschargen übernehmen diese Definition weiter.
Prototyp-Rohre, -Halterungen und -Platten zeigen vor einer größeren Bestellung Einschub-, Justier- und werkzeugseitige Zugangsbeschränkungen auf. Ein Passprobe-Satz kann unvollständig bleiben, wenn ausschließlich die mechanische Umhüllung bewertet wird.
Ein Pilot-Satz vereint Beschichtung, maskierte Bereiche und Fügeteile für die Freigabe durch den Kunden im Zusammenbau. Änderungen, die zu diesem Zeitpunkt identifiziert werden, führen zu Zeichnungsrevisionen vor der Wiederholungscharge.
Programmierung und Spannmittelvorbereitung werden innerhalb einer Charge für identische Teile gemeinsam genutzt. Mehr Teile verteilen diese Vorbereitungskosten; zusätzliche Spanneinrichtungen, tiefe Bohrungen, individuelle Nachbearbeitungsschritte und ergänzende Prüfungen erhöhen jedoch den Aufwand pro Komponente.
Die thermische Ausdehnung verändert den Abstand zwischen gestützten Elementen; die Dichte beeinflusst die Masse, die von einer Halterung oder einem Justiermechanismus getragen wird. Diese werkstoffspezifischen Angaben unterstützen die Auswahl des geeigneten mechanischen Trägerwerkstoffs.
| Werkstoff / Lieferzustand | Thermische Ausdehnung und Dichte | Komponenteneinsatz / CTE-Bereich |
|---|---|---|
| Aluminiumlegierung 6061-T6 / T651 | 23,6 µm/(m·K); 2,70 g/cm³ | Rohre und Grundplatten; 20–100 °C |
| Aluminiumlegierung 7075-T651 | 23,4 µm/(m·K); 2,80 g/cm³ | Belastete Montagehalterungen; 20–100 °C |
| 316L / 1.4404 · Lösungsglühung | 16,0 µm/(m·K); 8,0 g/cm³ | Korrosionsbelastete Halterungen; 20–100 °C |
| POM-C · TECAFORM AH natural | 130 µm/(m·K); 1,41 g/cm³ | Isolierende Führungsbuchsen/Abstandshalter; 23–60 °C, längs |
Die Werte stammen aus den Materialdatenblättern von Kaiser Aluminum für Blech und Platte der Legierungen 6061/7075, von Outokumpu für Supra 316L/4404 sowie von Ensinger für TECAFORM AH natural. CTE steht für den linearen Ausdehnungskoeffizienten; die angegebenen Intervalle unterscheiden sich für Metall und POM-C. Die beiden Aluminiumlegierungen weisen eine ähnliche thermische Ausdehnung auf, sodass die Auswahl einer höherfesten Legierung allein keine Reduzierung der thermischen Verlagerung bewirkt.
Die Bauteilgeometrie bestimmt den Bearbeitungsweg. Ein zylindrischer Gehäusezylinder, eine offene Montagehalterung und eine Prismen-Aufnahme erfordern unterschiedlichen Zerspanungszugang sowie verschiedene Aufspannmethoden für das Bauteil.
Drehen eignet sich für konzentrische Zylindersitze, ringförmige Abstandshalter und Gewinde für Sicherungsringe. Die spanende Bearbeitung zugehöriger Durchmesser und Absätze aus einer gemeinsamen Aufspannung trägt dazu bei, deren geometrische Beziehung konsistent zu halten; Flächen oder radiale Bohrungen können als sekundäre Merkmale anschließen.[3]
CNC-DrehdienstleistungenFräsen erzeugt Detektor-Aufnahmen, Prismen-Stützen und Befestigungsmuster für Grundplatten. Der Zugriff in eine schmale Aufnahme sowie die Unterstüzung unter einer dünnen Montageplatte können wichtiger sein als die gesamte Außenabmessung.
CNC-FräsdienstleistungenIndexierte oder mehrachsige Bearbeitung ermöglicht den Zugriff auf schräge Montageflächen und Anschlüsse. Wo ein Werkzeug nicht in einen geschlossenen Hohlraum eindringen kann, ist selbst bei Verfügbarkeit zusätzlicher Maschinenachsen eine zugängliche Öffnung oder ein separates Bauteil erforderlich.
5-achsige BearbeitungsoptionenJedes Positioniermerkmal übernimmt eine eigenständige Funktion. Wir fräsen bzw. drehen die radialen Sitze, Absätze, Bezugsflächen und Befestigungsmuster, die die mechanische Anordnung gemäß Zeichnung definieren.

Eine Führungsbohrung kann eine austauschbare optische Zelle positionieren, während ihr Flansch die Befestigung ermöglicht. Der Einbauraum muss neben der geforderten Zentrierbeziehung bestehen bleiben; ein zur Fixierung genutztes Gewinde muss nicht zugleich die radiale Zentrierfläche bilden.[4]
Die Position der Absätze und die Dicke der Abstandshalter bestimmen den Abstand zwischen den gestützten Elementen. Der kumulierte Stapel definiert diese Trennung, weshalb die Kontrolle einer einzelnen Ringdicke allein möglicherweise nicht ausreicht, um die gesamte Baugruppe innerhalb ihrer axialen Toleranzvorgabe zu halten.
Stützplatten müssen den vorgesehenen Kontakt herstellen, sobald eine Halterung mit Schrauben fixiert wird. Eine zu dünne oder unebene Montagefläche kann unter Klemmkraft ihre Orientierung verändern – daher ist die tatsächliche Kontaktanordnung im montierten Zustand ebenso relevant wie die Abmessungen des freien Bauteils.
Schlitze gewährleisten Spielraum für die erste Ausrichtung; Positioniermerkmale bewahren danach die definierte Lage. Ein Befestigungsmuster sollte widerspiegeln, ob jedes Teil bei jedem Aufbau justiert oder an einer voreingestellten Position installiert wird.
Für optisch wirkende Hohlräume, passgenaue Sitze und externe Montageflächen können unterschiedliche Oberflächenanforderungen gelten. Wir behandeln diese Bereiche getrennt im Rahmen der Oberflächenfinishierung.
Schwarz-Eloxal ist eine Option für Aluminiumgehäuse und -halterungen. Die Eloxalbehandlung folgt der vorhandenen Oberflächenstruktur, statt Bearbeitungsspuren zu egalisieren; daher gehören matte Struktur und die geforderten Endabmessungen in dieselbe Oberflächendefinition.
Zentrierbohrungen, Gewindeschnittstellen oder festgelegte Kontaktflächen können unbeschichtet bleiben, während benachbarte Flächen eloxiert werden. Die Maskierungs-Grenzlinie muss die funktionskritische Kontaktfläche freihalten, ohne den erforderlichen Korrosionsschutz in angrenzenden Bereichen zu entfernen.[5]
Sich kreuzende Bohrungen und vertiefte Taschen benötigen erreichbare Kanten für das Entgraten und die Entfernung von Bearbeitungsrückständen. Eine scharfe Blendenkante und eine abgerundete Außenkante erfüllen unterschiedliche Funktionen und erfordern daher verschiedene Kantenzustände.
Wir prüfen die spezifizierten mechanischen Merkmale in ihrem geforderten Endzustand. Nennmaße der Schnittstelle definieren die Kompatibilität; die Zeichnung enthält die tatsächlichen Größen-, Form- und Lage-Toleranzen.
Eine Gewindeprüfung verifiziert das Eingreifen, eine Sitzflächenmessung verifiziert die axiale Position und eine datumsbezogene Messung verifiziert die Montagebeziehung. Diese Prüfungen beantworten unterschiedliche Freigabe-Fragen.
| Teil / Merkmal | Anwendbare Referenz | Akzeptanzkriterium |
|---|---|---|
| C-Mount-Kamerainterface | 1″–32 UN; 17,526 mm Flanschabstand | Gewinde und Montageschulter; Register endet in der Bild-Ebene der Baugruppe |
| SM1-Linsenrohr-Anschluss | 1,035″–40 TPI | Gewindeeingriff und die vom Zeichnungsplan vorgegebene freie Öffnung |
| 30-mm-Käfig-Adapter | 30-mm-Stabmittelpunktabstand; Nenn-Durchmesser der Stäbe: Ø6 mm | Bohrungsmuster, zeichnungsgemäßer Passsitz und Achsenlage |
| Linsensitz / Prismenauflage | Position und Orientierung bezogen auf die Zeichnungsdaten | Lokalisierflächen, gemessen vom Montagereferenzpunkt des Bauteils |
| Abstandshalter / Grundplatte – Länge | 20 °C als Standard-Bezugstemperatur · ISO 1:2022 | Endgültiger Oberflächenzustand; eine andere Bezugstemperatur kann ausdrücklich angegeben werden |
C-Mount-, SM1- und Käfigabmessungen gelten ausschließlich für Konstruktionen mit diesen Schnittstellen. Die Zeichnung legt Gewindeklasse, Eingriffstiefe, Maß- und geometrische Toleranzen sowie freie Apertur fest. Der Flanschabstand wird vom Montageschulter zum Bildplan gemessen. Quellen: Basler; Thorlabs; ISO 1:2022.
Unsere Komponenteninspektion umfasst die vereinbarten maßlichen Anforderungen. Optische Ausrichtung, Bildqualität, Strahlrichtung und instrumentenspezifische Qualifizierung fallen in einen gesondert definierten Umfang für die Montagefreigabe.[6]
Zylindrische Gehäuse, Ringe und Montageplatten erreichen häufig unterschiedliche Empfangs- oder Montagestationen. Wir bewahren ihre fertigen Schnittstellen und Teileidentitäten durch die vereinbarte Liefervereinbarung unbeschädigt.
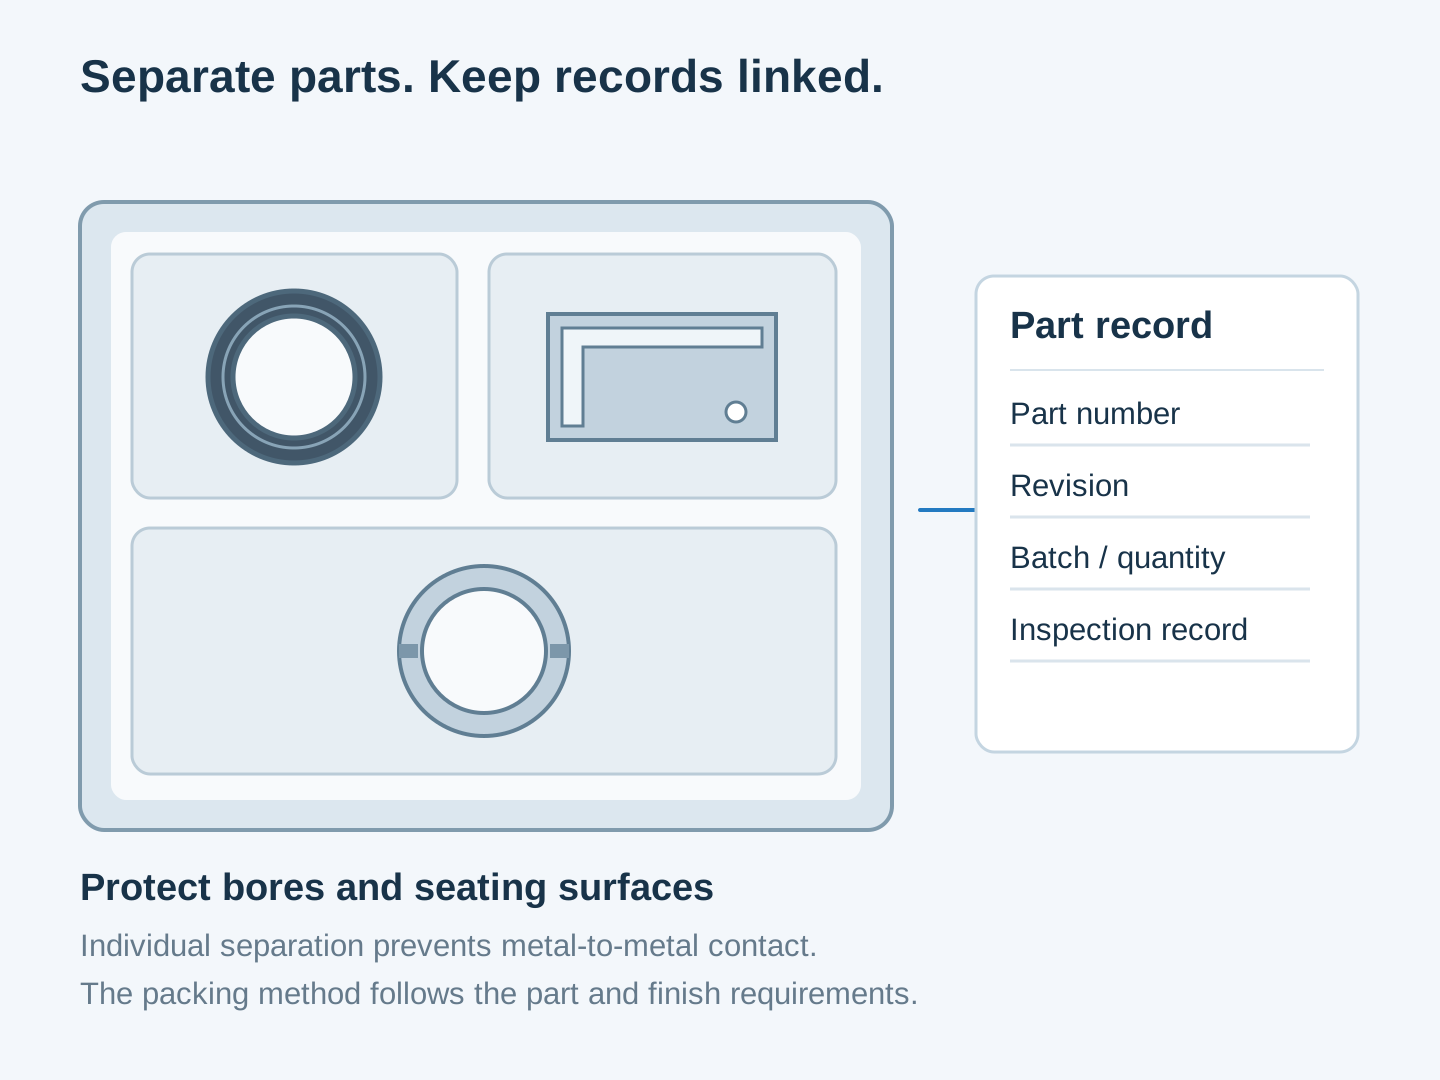
Separate Verpackung verhindert, dass Gewinderinge und scharfe Kanten an benachbarten fertigen Teilen reiben. Linsensitze, freiliegende Kontaktflächen und schwarze Außenoberflächen erhalten einen schützenden Aufbau, der ihrer Geometrie angemessen ist.
Abstandshalter-Varianten und ähnliche Sicherungsringe benötigen jeweils eigene Teilenummern oder eine eindeutige Dickenkennzeichnung. Durch gezielte Verpackung können die gewünschten Mengen gruppiert werden, ohne Teile zu vermischen, die optisch ähnlich erscheinen, aber an unterschiedlichen Positionen eingesetzt werden müssen.
Teile für die optische Montage erfordern eine andere Übergabe als Teile für einen separaten Beschichtungs- oder Reinigungsprozess. Der Lieferumfang legt den übergebenen Zustand sowie alle vereinbarten Unterlagen für diese nächste Operation fest.
Nein. SM1 und C-Mount verwenden unterschiedliche Nenndurchmesser und Steigungen. Sie benötigen stattdessen einen geeigneten Adapter statt einer direkten Verbindung. Der Adapter muss zudem über eine ausreichende freie Apertur sowie eine axiale Anordnung verfügen, die mit der optischen Montage kompatibel ist.
Nein. Gängige metrische Lochplatten verwenden M6-Gewinde in einem Raster von 25 mm; imperiale Varianten verwenden 1/4-20-Gewinde in einem Raster von 1 Zoll (25,4 mm). Sowohl das Gewinde als auch der Rasterabstand unterscheiden sich. Eine kundenspezifische Grundplatte kann entweder das erforderliche Muster oder eine gezielt konzipierte Umrechnungsanordnung nutzen.
Nein. Das Gewindepassungsspiel bestimmt nicht die auf die Optik wirkende Kraft. Auch die Kontaktgeometrie des Sicherungsringes und die vorgeschriebene Vorspannung der Montage sind entscheidend; eine nachgiebige Sicherungsanordnung kann Spannungen dort reduzieren, wo dies die optische Konstruktion erfordert. Es gibt kein universelles Anzugsmoment für alle Linsenstapel.
Nur dann, wenn die Spezifikation der optischen Komponente diese Zuordnung ausdrücklich festlegt. Eine mechanische Kante kann eine Linse in einer Fassung positionieren, doch ihr Verhältnis zur optischen Achse stellt eine gesonderte Zentrieranforderung dar. Die Montagezeichnung und die Definition der optischen Montage müssen kompatible Bezugselemente verwenden.
Verwenden Sie Hardware aus dem Katalog, wenn deren Öffnung, Hub, Montagemuster und Außenabmessungen bereits zur Instrumentierung passen. Ein kundenspezifisches Bauteil wird dann sinnvoll, wenn mehrere Schnittstellen einen gemeinsamen Bezug teilen müssen, die Baugruppe in ein räumlich begrenztes Gehäuse eingepasst werden muss oder separate Adapter unerwünschte Verbindungsstellen erzeugen. Auch ein kundenspezifisches Teil benötigt noch die Justierung, die die optische Baugruppe tatsächlich nutzt.
Das Entgraten entfernt unerwünschte Kanten; ein kontrolliertes Reinheitsniveau ist ein eigener Leistungsumfang. Eine Baugruppe mit kontrollierter Reinheit erfordert eigene Anforderungen an Reinigung, Verifizierung und Verpackung. Diese Anforderungen müssen im bestellten Leistungsumfang enthalten sein und dürfen nicht aus einer optisch sauberen Hohlraumgeometrie abgeleitet werden.
Nicht unbedingt. Die Anodisierungsrichtlinie Typ III von NASA/JSC weist auf eine verringerte und ungleichmäßige Schichtdicke im Inneren enger Bohrungen und Rohre hin. Die Abmessungen von Tiefbohrungen können daher nicht auf einer angenommenen gleichmäßigen Aufbauhöhe innen und außen beruhen. Der Oberflächenfinish-Prozess erfordert möglicherweise Maskierung, eine spezifische Anforderung an die innere Beschichtung oder eine abschließende Bearbeitung, die zum gewählten Verfahren passt.
Diese Seite behandelt maschinell bearbeitete mechanische Komponenten, die optische Elemente halten und verbinden. Die Linsenschleiferei, die optische Polierung sowie das Diamantdrehen von optischen Spiegelflächen erfordern separate Verfahren und Abnahmemethoden; sie liegen außerhalb dieses Komponentenservices.
Schnittstelle, Werkstoff- und Verfahrensreferenzen, die für diese Seite verwendet werden.
Senden Sie die Komponentenzeichnung oder das Modell und teilen Sie uns mit, ob Sie Einzelteile oder ein komplettes mechanisches Set benötigen. Wir erstellen ein Angebot für den definierten Bearbeitungsumfang und den Lieferumfang.
Wir verwenden Google Analytics, um die Nutzung dieser Website zu verstehen. Analyse-Cookies werden nur gesetzt, wenn Sie zustimmen. Datenschutzerklärung
