Auf dieser Seite
Bei Live-Tooling kann eine Drehmaschine einen Bohrer, Fräser oder ein anderes angetriebenes Schneidwerkzeug drehen, während das Werkstück in seiner Spannvorrichtung verbleibt. Bei geeigneter Spindelpositionierung und Achsenbewegung können so Bohrungen, Planflächen und Nuten an einem gedrehten Bauteil erzeugt werden. Mill-Turn-Bearbeitung kombiniert Drehen und Fräsen in einer Maschine – doch allein die Bezeichnung beschreibt weder den verfügbaren Werkzeugzugang noch die Fräsleistung.
Entscheidend ist die Trennung dreier Aspekte: die Richtung, in die das Werkzeug zeigt; die Bewegung, die es auf das zu bearbeitende Merkmal positioniert; sowie die Flächen, die für das Spannen des Teils zur Verfügung stehen.
Die Schneidrotation kann vom Werkstück zum Werkzeug verlagert werden
Beim gewöhnlichen Drehen rotiert das Werkstück, während das Schneidwerkzeug entlang des gewünschten Profils vorschneidet. Bei einer typischen Live-Tool-Bohroperation dreht sich das Werkzeug, während das Werkstück in einem ausgewählten Winkel positioniert und gehalten wird. Bei manchen Fräsbahnen wird eine gesteuerte Werkstückrotation stattdessen Teil der Vorschubbewegung.
Ein Live-Tool-Antrieb ersetzt daher nicht die Spindelpositionierung. Er stellt lediglich die Werkzeugdrehung bereit; die Maschine benötigt weiterhin die richtige Möglichkeit, das Teil relativ zu diesem Werkzeug zu positionieren und zu bewegen. Der Vergleich zwischen Drehmaschine und Fräsmaschine erläutert den zugrundeliegenden Prozessunterschied.
Axiale und radiale Werkzeuge nähern sich unterschiedlichen Flächen
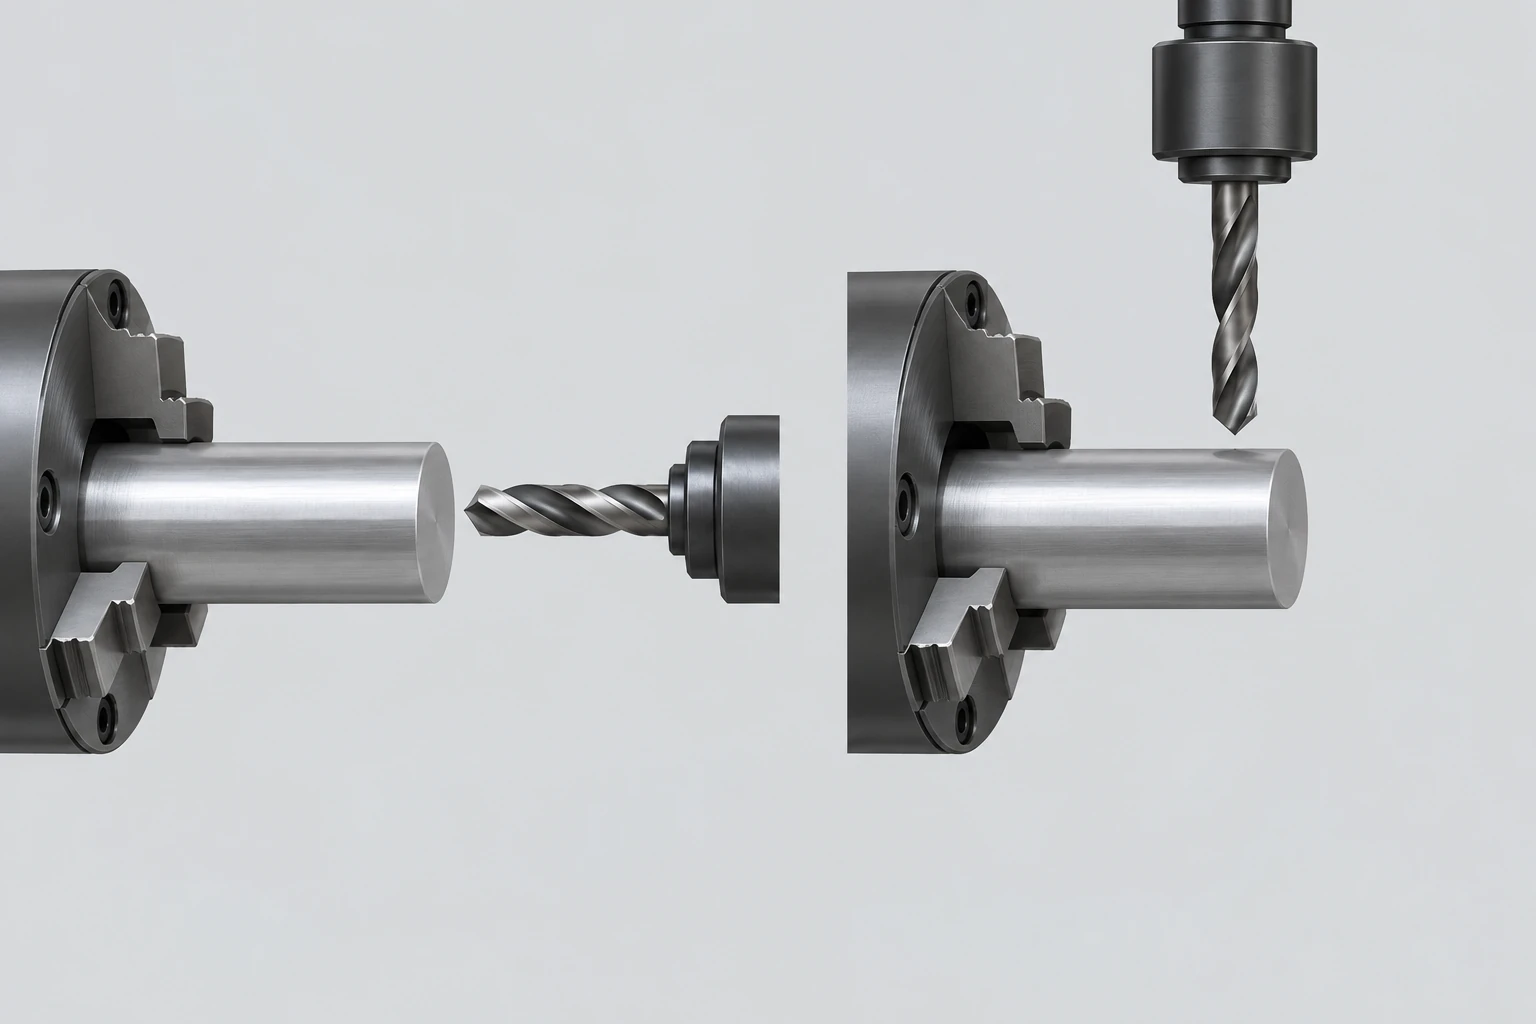
Ein axiales Werkzeug zeigt entlang der Spindelachse auf eine Stirnfläche zu. Ein radiales Werkzeug zeigt quer zu dieser Achse auf den Umfang zu. Diese Begriffe beschreiben die Orientierung – nicht, ob die resultierende Bohrung zentrisch, exzentrisch, blind oder durchgehend ist.
Die C-Achsen-Steuerung regelt die Winkelstellung des Werkstücks. Zwei Anwendungsfälle sind entscheidend:
- Indexierung: Bewegung zu einem Winkel, Halten dieser Orientierung während des Schnitts und anschließende Neupositionierung für ein weiteres Merkmal.
- Konturfräsen: Synchronisierung der Winkelbewegung mit der linearen Vorschubbewegung während der Bearbeitung einer Bahn.
Eine Maschine, die an einem vorgegebenen Winkel anhalten kann, darf nicht automatisch als für sämtliche koordinierte Fräswege geeignet angesehen werden. Der Antrieb, die Steuerungsfunktionen und die eingebauten Werkzeuge bestimmen die verfügbaren Bearbeitungsmöglichkeiten.
| Teilmerkmal. | Typische Werkzeuge | Bewegung oder Zugang zur Lösung |
|---|---|---|
| Querbohrung, ausgerichtet auf die Wellenmitte | Radialbohrer | Axiale Positionierung und indexierte Winkelstellung |
| Exzentrisches Loch in einer Stirnfläche | Axiales Bohrwerkzeug | Radialer Versatz und Winkelposition oder geeignete X–Y-Positionierung |
| Flache Fläche entlang der Außenseite einer Welle | Geeigneter Fräswerkzeughalter und Fräser | Fräsbahn, Breite, Stützung und Orientierung |
| Formgebene Struktur in einer Stirnfläche | Axialer Fräser | Kompatible X–C-Interpolation oder X–Y-Bewegung |
Die Tabelle nennt Fragen für die Einrichtung; sie stellt keine universelle Werkzeugzuweisung dar. Die Halterfreigabe, die Werkzeuglänge und die umgebende Geometrie können den Ansatz verändern.
Y-Achsenbewegung und ein Fräskopf erweitern die Fertigungsmöglichkeiten
Eine Y-Achse fügt eine lineare Richtung quer zur Spindelachse hinzu, senkrecht zur üblichen X–Z-Ebene. Sie ermöglicht die Positionierung eines Werkzeugs für exzentrische Bearbeitung und unterstützt Fräsbahnen, die von direkter linearer Bewegung profitieren. Daraus folgt jedoch nicht, dass jedes exzentrische Loch eine Y-Achse erfordert.
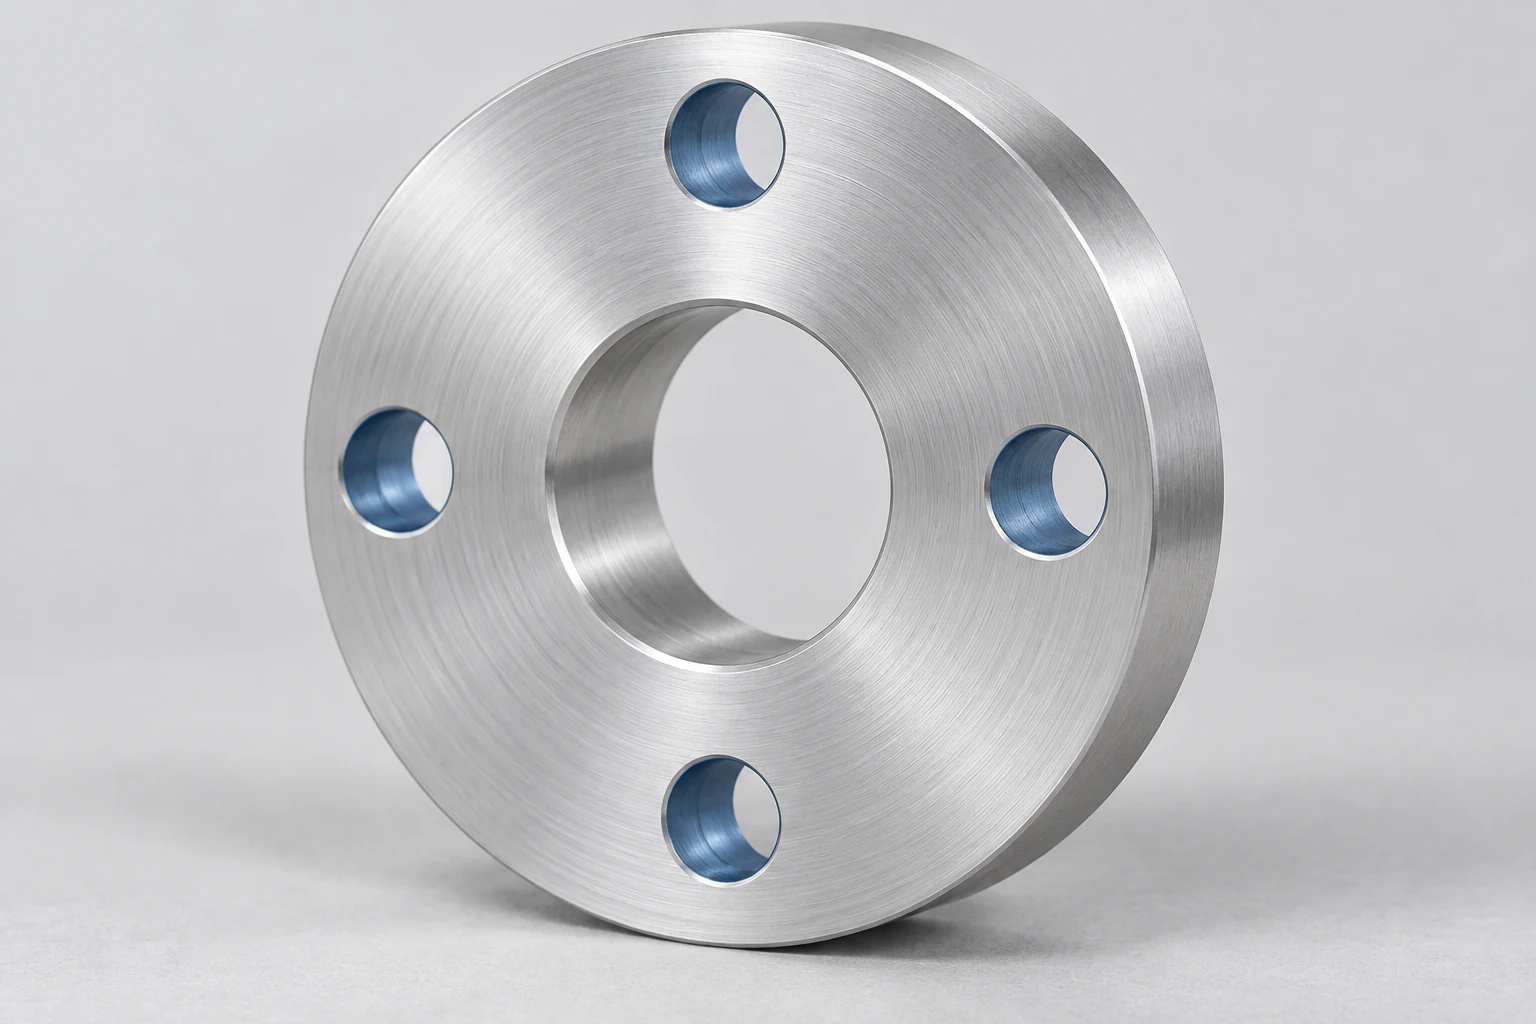
Beispielsweise kann ein axiales Bohrwerkzeug auf dem Radius eines Lochkreises positioniert werden, während die C-Achse jedes Loch nacheinander in Position dreht – vorausgesetzt, die Maschinenkonfiguration erlaubt dies. Für geeignete Stirnflächenfräsarbeiten kombiniert die X–C-Interpolation eine lineare Achse mit der Werkstückdrehung, um eine Bahn zu erzeugen. Das Y-Achsen-Schulungsmanual von Haas zeigt ausdrücklich ein X–C-Beispiel, das keine physische Y-Achse erfordert. Dies ist eine unterstützte Steuerungsfunktion – kein Versprechen, dass jede Kontur ohne Y-Achse praktikabel ist.
Ein Revolver mit angetriebenen Werkzeughaltern unterscheidet sich zudem von einer Maschine mit einem dedizierten Frässpindel. Einige Mill-Turn-Anordnungen ergänzen einen schwenkbaren Fräskopf, ein Werkzeugmagazin oder zusätzliche Werkzeugsysteme. Die Mazak-INTEGREX-i-500-Familie veranschaulicht eine Frässpindelanordnung mit B-Achsen-Steuerung und mehreren Spindel-/Revolver-Konfigurationen. Diese Merkmale gehören zur spezifizierten Maschinenkonfiguration; sie werden nicht durch jede Beschreibung des Begriffs „Mill-Turn“ impliziert.
Für einen vorgeschlagenen Bearbeitungsweg ist die tatsächliche Werkzeugrichtung und die koordinierte Bewegung zu identifizieren. Der Leitfaden zu was Maschinenachsenbezeichnungen bedeuten erklärt, warum eine hohe Gesamtanzahl an Achsen nicht festlegt, was ein einzelnes Werkzeug leisten kann.
Eine Maschine kann weiterhin zwei Spannungen nutzen
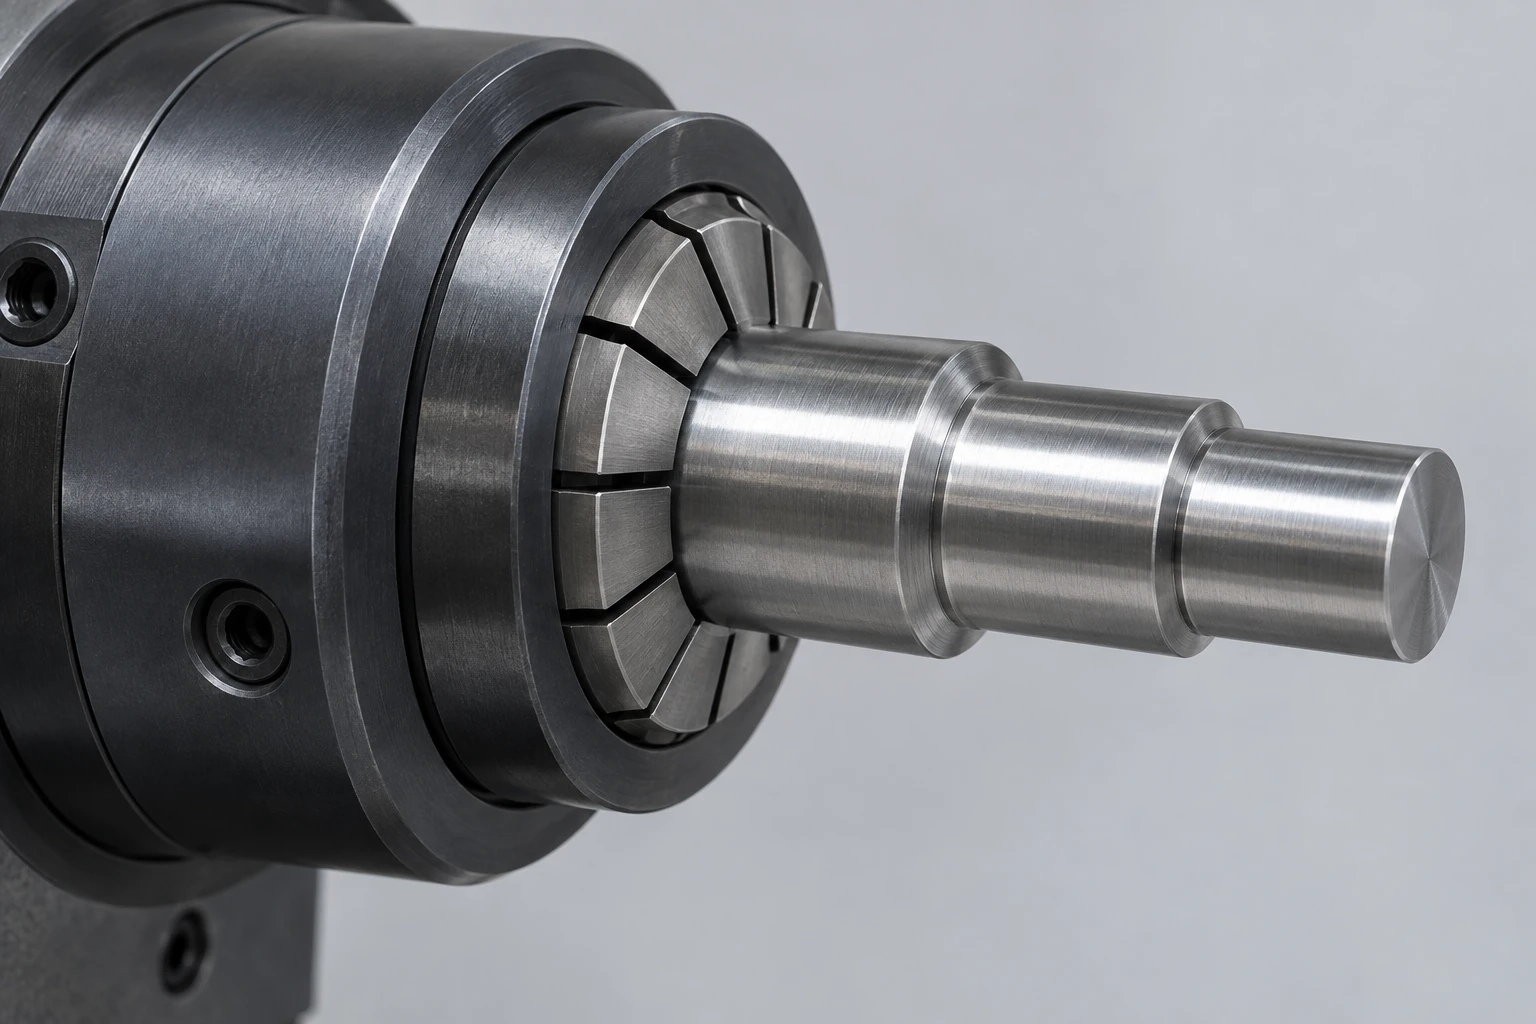
Live-Tooling erreicht keine Oberfläche, die im Spannfutter eingebettet ist. Eine sekundäre oder Unter-Spindel kann ein geeignetes Werkstück übernehmen und dessen zuvor eingespannte Stirnseite für weitere Bearbeitungsschritte freigeben. Der Transfer führt eine weitere Spannung ein – selbst wenn sämtliche Arbeit innerhalb einer einzigen Maschine erfolgt.
Betrachten Sie einen Adapter mit gedrehten Durchmessern, einer radialen Bohrung und einer hinteren Dichtfläche. Die freiliegenden Durchmesser und die Bohrung können im ersten Spannvorgang bearbeitet werden. Zum Feinbearbeiten der hinteren Fläche ist dann eine andere Aufspannmethode erforderlich. Die aufnehmende Spannung darf die fertig bearbeiteten Flächen nicht beschädigen, und die geforderte geometrische Beziehung zwischen der hinteren Fläche und dem Lage-Durchmesser muss weiterhin überprüft werden.
Deshalb sind die Aussagen „komplett an einer Maschine“ und „komplett ohne Neu-Aufspannen“ unterschiedlich. In einer CNC-Drehbearbeitungsübersicht identifizieren Sie die Merkmale, die in jedem Spannvorgang hergestellt werden, sowie die Flächen, an denen das Werkstück jeweils ausgerichtet wird. Wenn ein Werkstücktransfer keine ausreichende Stützung oder Zugänglichkeit bietet, kann eine separate Aufspannung nach wie vor der sinnvolle Weg sein.
Häufig gestellte Fragen
Erfordert das Bohren eines zentrischen Lochs an einer Drehmaschine Live-Tooling?
Nein. Ein stationäres Bohrwerkzeug kann ein zentrisches axiales Loch erzeugen, während sich das Werkstück dreht. Live-Tooling wird nützlich für andere Anordnungen, beispielsweise zum Bohren an ausgewählten Positionen, während das Teil winklig gehalten wird. Das Wort „Bohren“ allein legt nicht fest, welches Bauteil die Schneidrotation bereitstellt.
Ist eine Laufspitze dasselbe wie ein Live-Werkzeug?
Nein. Eine Laufspitze ist eine drehbare Werkstückstütze, üblicherweise am Reitstock eingesetzt. Live-Tooling treibt ein Schneidwerkzeug an. Eine Drehmaschine mit einer Laufspitze verfügt dadurch noch nicht über motorisierte Fräs- oder Querbohrfunktionen.
Kann Live-Tooling Gewinde schneiden?
Geeignetes angetriebenes Werkzeug kann Gewindeschneiden (Gewindebohren oder Gewindefräsen) unterstützen, sofern Maschine, Werkzeughalter, Synchronisation und Werkzeugweg kompatibel sind. Dies unterscheidet sich vom gewöhnlichen Einpunkt-Drehen eines Gewindes. Geben Sie die Gewindeform und die nutzbare Eingriffslänge an; die Fertigungsroute bestimmt das Werkzeug und die Bewegung.
Technische Quellen
Haas Automation, Bedienungsanleitung für Drehmaschinenbediener, Next Generation Control, Revision U, Dezember 2024: Abschnitte zu C-Achse, Doppelspindel und Live-Tooling; Y-Achse-Drehmaschinen-Anwendungs-Schulung, Revision D: Beispiel für X–C-Interpolation. Haas, 4000-rpm Live-Tooling mit 12-Stationen-BMT65-Turmdrehkopf und C-Achse, sowie Mazak, INTEGREX i-500, liefern Konfigurationsbeispiele. Royal Products, Royal Live Centers, und Sandvik Coromant, Deep Hole Drilling Catalogue, klären die Werkstückstützung und die Bohrrotation. Diese Referenzen beschreiben die Geräte ihrer Hersteller, nicht eine VETCNC-Geräteliste.



