Op deze pagina
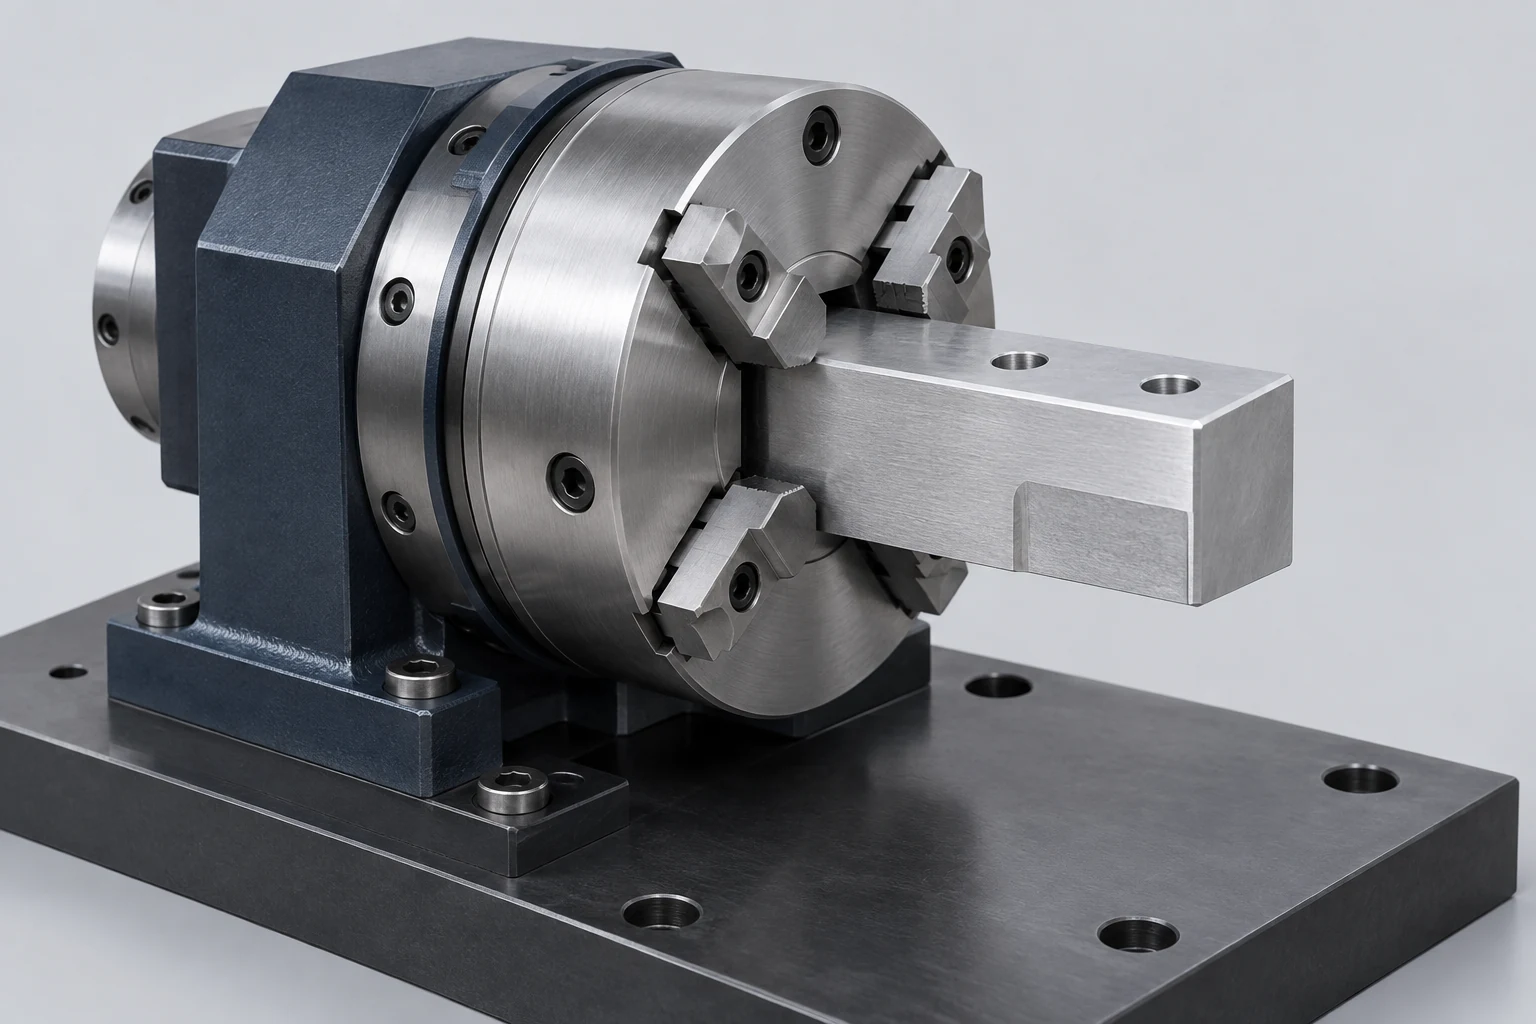
Een vierde-as-opstelling vereist meer dan een veilige grip. Er is een bekende aslijn nodig, een axiale positie en, wanneer nieuwe kenmerken moeten uitlijnen met bestaande geometrie, een bekende hoekorientatie. De opspanoplossing moet deze referenties behouden terwijl er voldoende ruimte blijft voor bewerking, rotatie en eventuele eindondersteuning.
Begin met de oppervlakken die het afgewerkte onderdeel in zijn montage positioneren. Bepaal vervolgens welke hiervan ook de bewerkingsoperatie kunnen positioneren, welke contact kunnen opnemen en welke toegankelijk moeten blijven. De vergelijking van drie-, vier- en vijf-assige verspaning legt de beschikbare bewegingsmogelijkheden uit; hier gaat het erom één enkele rotatieve opstelling bruikbaar te maken.
Positioneer de aslijn, lengte en beginhoek
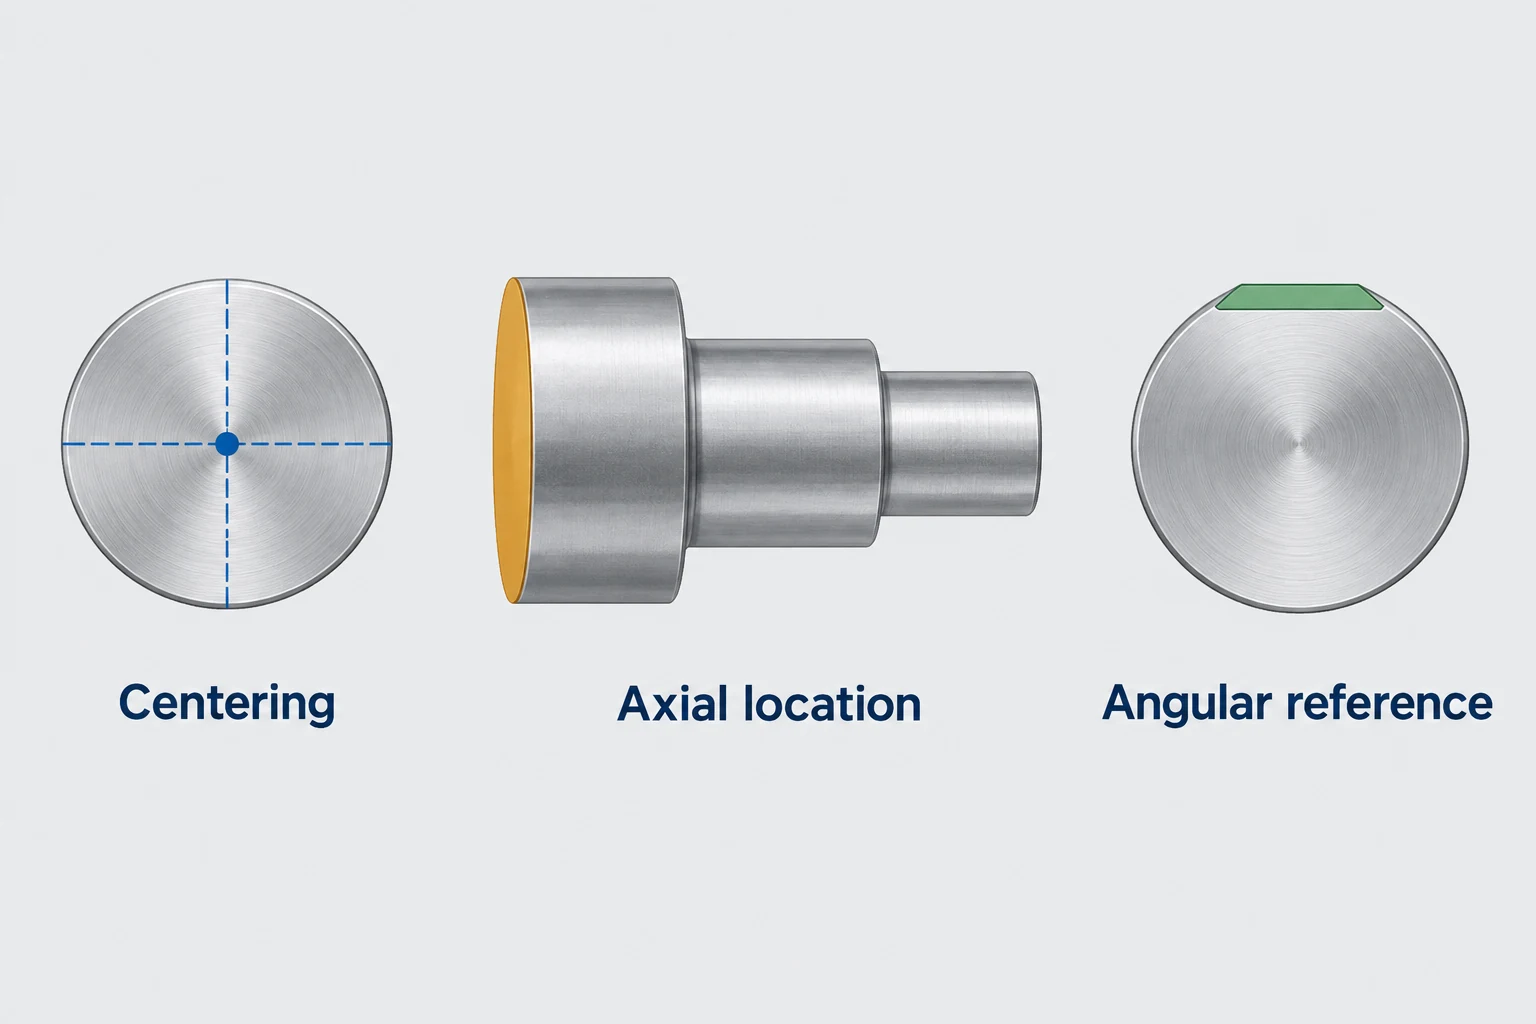
Neem een as als voorbeeld die al een lagerjournal, een schouder en een vlak heeft, en nu radiale gaten nodig heeft. Drie afzonderlijke positioneringsvragen bepalen hoe deze gaten zich verhouden tot de bestaande kenmerken:
- Radiale centrering: welk cilindrisch oppervlak of andere referentie plaatst de vereiste onderdeelas op de rotatieaslijn? Het spannen van een buitendiameter bewijst niet dat een andere functionele boring of journal concentrisch is met die diameter.
- Axiale positionering: welk eindvlak of welke schouder rust tegen een stop? Een wisselende insteptdiepte verplaatst het gatenpatroon langs de as, zelfs als het onderdeel goed gecentreerd is.
- Hoekorientatie: welk vlak, sleuf, gat of fixture-positioneringspunt stelt de beginhoek vast? Dit wordt vaak ‘clocking’ genoemd. Een ronde grip alleen identificeert niet de hoekpositie van een bestaand vlak.
Positioneringsmiddelen bepalen de gewenste positie; klemming houdt het onderdeel ertegen vast en weerstaat de verspaningsbelastingen. Carr Lane’s Positionering & Klemming – principes behandelt deze als gescheiden functies. [1]
Een rotaiesymmetrische grondvorm kan voor zijn eerste kenmerk geen specifieke beginhoek nodig hebben. Zodra een ander kenmerk moet uitlijnen met dat eerste kenmerk, wordt de hoekrelatie belangrijk. Het instellen van de rotatieve weergave op nul lost een onbekende onderdeelorientatie niet op.
Kies de opspaninrichting op basis van bruikbare referenties
Een spanplaat, een spanhouder en een speciale draaiklem lossen verschillende contactproblemen op. Vergelijk ze aan de hand van de werkelijke positioneringskenmerken en snijbelastingen, in plaats van één ervan een universeel nauwkeurigheidsvoordeel toe te kennen.
| Spanmethode | Nuttige beginmeetkunde | Positie nog niet vastgelegd | Toegang ingenomen |
|---|---|---|---|
| Spanplaat met geschikte kaken | Een cilindrische greep, een voorbereid opstaand gedeelte of een profiel dat door de geselecteerde kaken kan worden vastgehouden | Uitlijning van de kaken op de vereiste as; axiale stop; afstemming (‘clocking’) van bestaande kenmerken | Grijplengte en ruimte rond de uiteinden van de kaken |
| Spanhouder afgestemd op het uitgangsmateriaal | Een compatibele ronde of speciaal gevormde greepsectie binnen het opgegeven bereik van de spanhouder | Consistente positionering tegen een geschikte stop; hoekreferentie indien nodig | De omsloten greepsectie en de speling nabij de schouder |
| Speciale draaiklem | Een onregelmatig onderdeel met bruikbare boringen, montagekenmerken of positioneringsvlakken | Gedefinieerde contactpunten gekoppeld aan tekeningsreferenties; weerstand tegen snijbelastingen | Ruimte ingenomen door het klamplichaam, positioneringsmiddelen en klemmen |
De handleidingen van Tormach voor de vierde as beschrijven spanplaat-, spanhouder- en klemplaatopstellingen; elk is afhankelijk van een compatibele montage- en positioneringsinterface. [7]
Sluiting van de spanhouder kan de axiale positionering beïnvloeden. De spanhouder-spanplaatgids van Royal Products’ CNC illustreert het verschil tussen ‘pullback’-ontwerpen en ontwerpen die bedoeld zijn om de axiale positie tijdens sluiting te behouden. Controleer hoe het geselecteerde mechanisme het onderdeel positioneert en samenwerkt met de bijbehorende stop. De richtlijn voor zachte bovenkaken van SCHUNK koppelt eveneens de bewerking van de kaken aan de vereiste grijpdiameter. [2] [6]
Een speciale draaiklem kan functionele referenties gebruiken die nuttiger zijn dan de buitenzijde van het uitgangsmateriaal. De klem kan ook het grootste roterende object in de opstelling worden; neem de klem op in de controle op vrije ruimte.
Ondersteun de blootgestelde lengte zonder de benodigde toegang te verliezen
Een lange blootgestelde sectie kan ondersteuning buiten de spanplaat om vereisen. Een staartbankpunt is één optie wanneer het onderdeel een geschikt centraalgat heeft en de opstelling contact aan dat uiteinde toelaat. Het punt moet uitgelijnd zijn met de rotatieas; extra ondersteuning corrigeert geen onjuist geplaatste greep.
De instructies van Haas voor de staartbank behandelen uitlijning en aangelegde kracht als instelvereisten. Hun druk- en uitschuiflimieten gelden voor de gespecificeerde apparatuur. De lengte van het onderdeel alleen is onvoldoende om een universele staartbankkracht of een maximaal toegestane vrijdragende lengte te kiezen. [3]
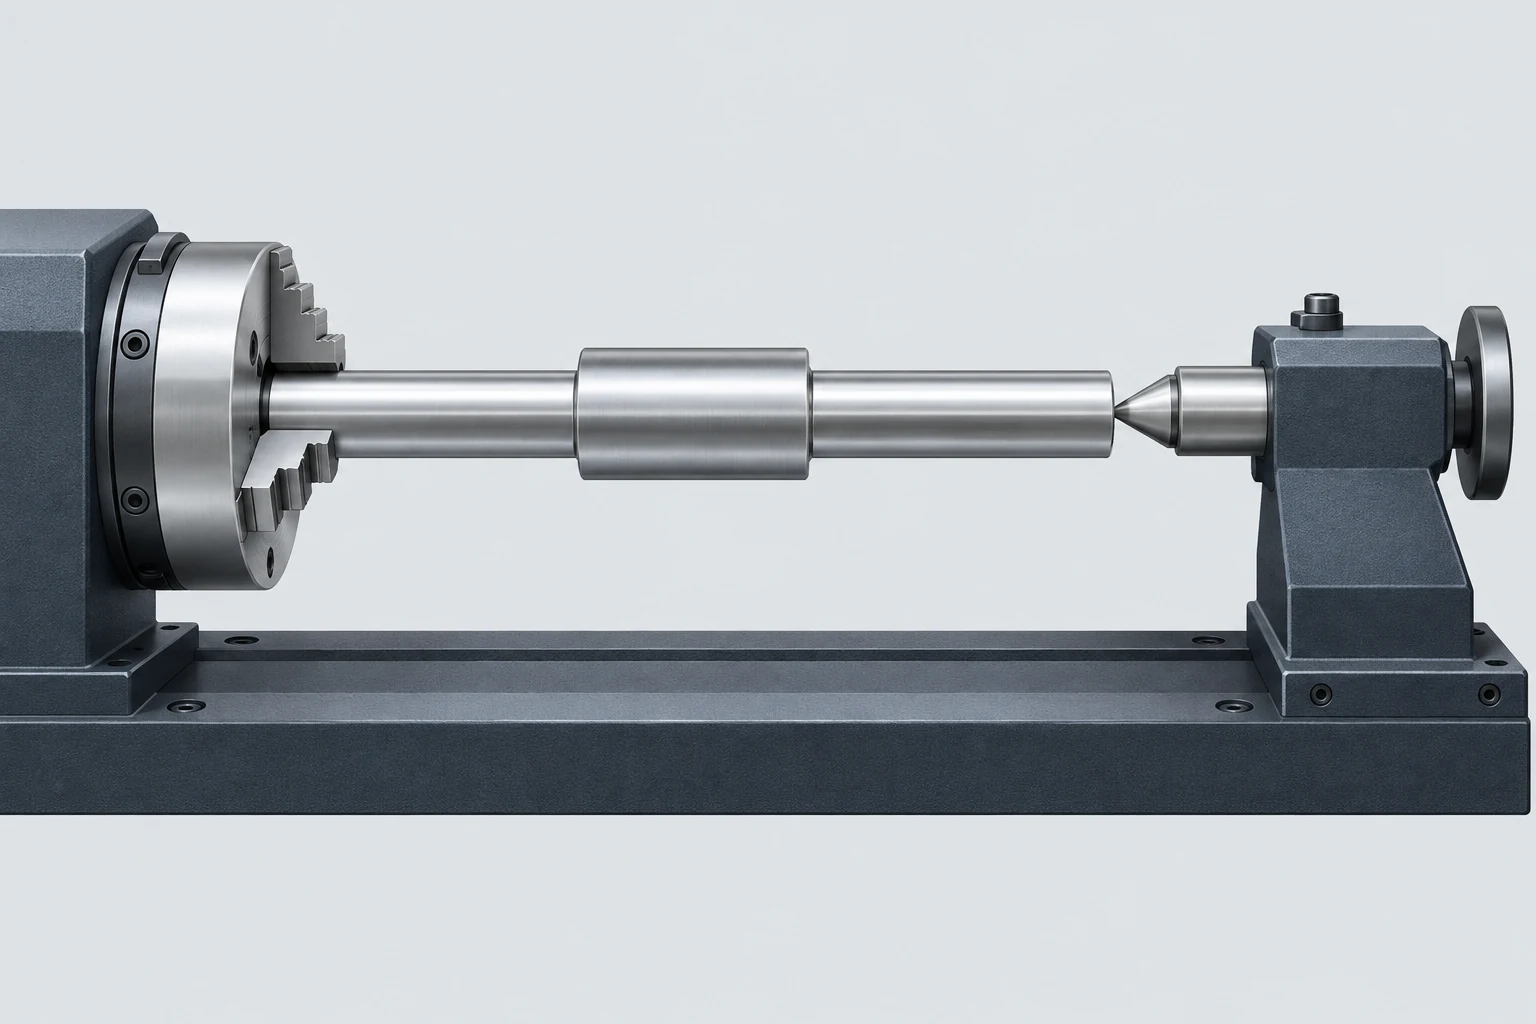
Behoud die bezette ruimte in het functieplan. Een axiale eindboor, een vlak dat een nabewerking vereist of een oppervlak dat geen centraal gat kan behouden, kan een andere ondersteuningsopstelling of een latere bewerking vereisen. Het wegverplaatsen van de staartpunt verandert ook de ondersteuning tijdens die bewerking.
Als frezen een dunne hals of wand tussen de ondersteuningen achterlaat, controleer dan zowel de resterende constructie als het oorspronkelijke grondmateriaal. De materialen- en onderdeelontwerpgids legt verband tussen wandstijfheid en opspanning enerzijds en de conditie waarin de afgewerkte afmetingen worden gecontroleerd anderzijds.
Controleer de hoeken tijdens de gehele rotatie.
Een rechthoekige doorsnede kan de werktafel vrijlaten terwijl deze plat ligt, maar deze raken tijdens het draaien. De hoeken bewegen zich verder van de middenlijn af dan het midden van een zijde. Voor een gecentreerde rechthoek die een volledige omwenteling maakt, is de bestreken diameter van het onderdeel gelijk aan zijn diagonaal, niet aan zijn breedte of hoogte.
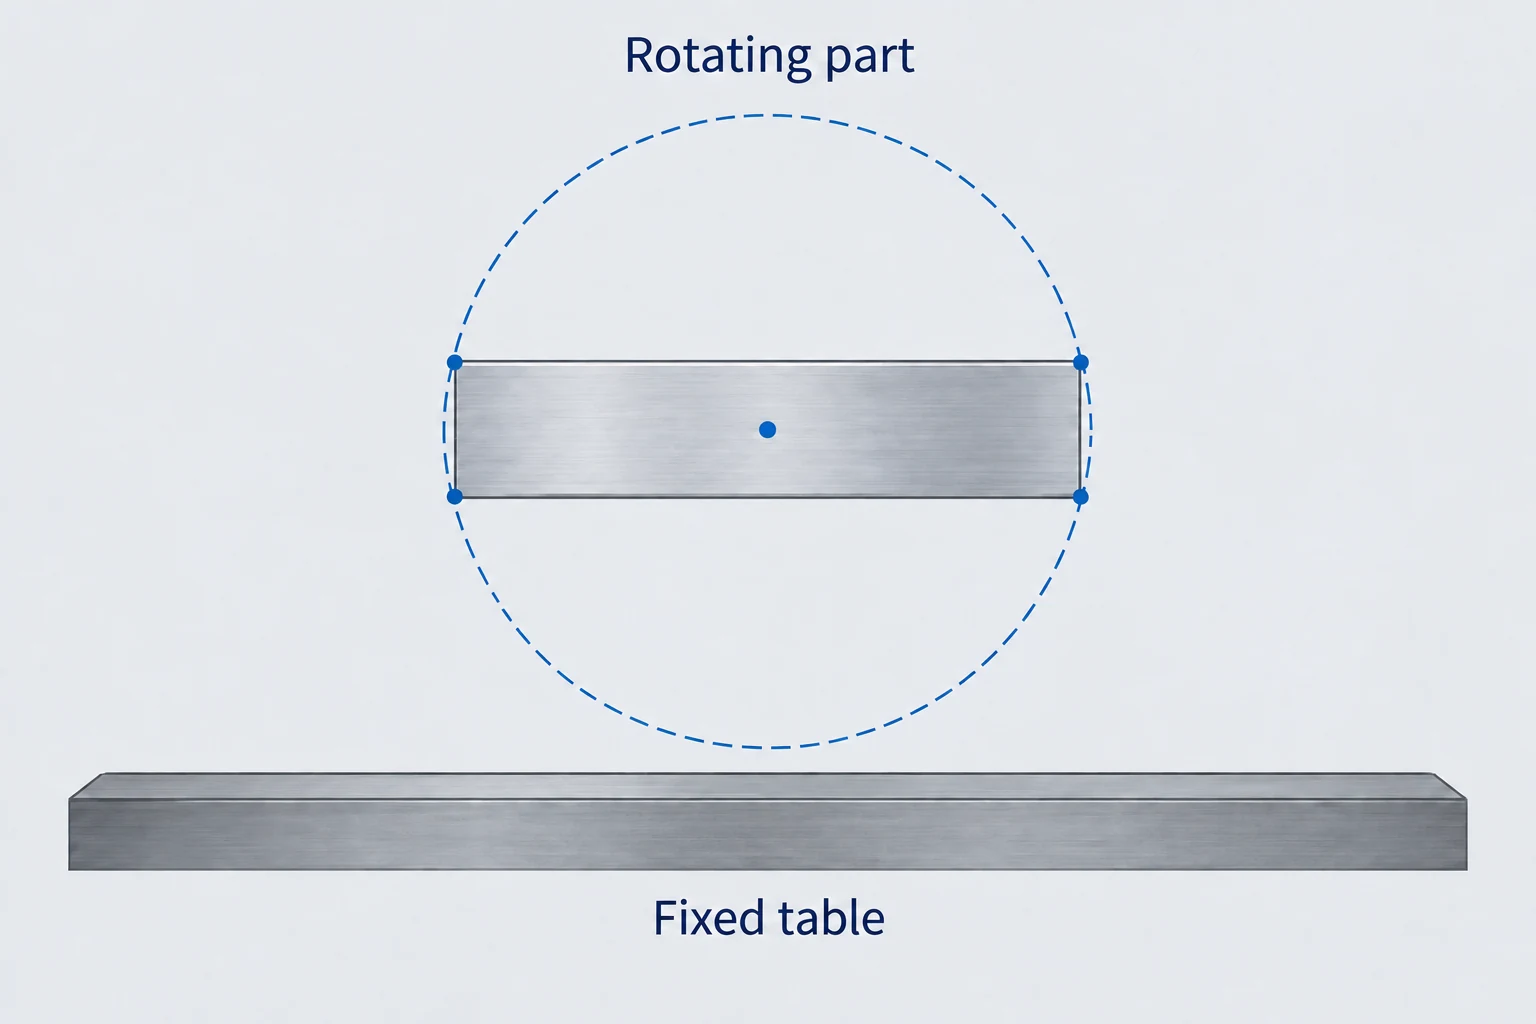
Gebruik het werkelijke rotatiebereik en neem het grondmateriaal op voordat materiaal wordt verwijderd. Voeg vervolgens alles toe dat mee draait: uitstekende klemklauwen, klemmoeren, opspanplaten en eventuele excentrische montage. Controleer zowel het traject tussen geïndexeerde posities als de posities waar de verspaning plaatsvindt. Haas’s richtlijnen voor roterende opspanning eisen expliciet een volledig ingezette opspaninrichting en een storingvrije rotatie. [4]
Het gereedschap en de gereedschapshouder vormen een aparte bewegende enveloppe. Een validatiemodel moet de relevante machinebeweging, het huidige grondmateriaal en de geometrie van de opspaninrichting weergeven. Autodesk onderscheidt simulatie met een machine-model en diens kinematica van simulatie van gereedschap en grondmateriaal; alleen een animatie bekijken is niet het resultaat van een botsingscontrole. [5]
Definieer contactzones voordat de lagersassen worden afgewerkt.
Bij een trapvormige as verdienen drie contactzones afzonderlijke beslissingen. [1]
- Tijdelijke klemverlenging: Deze kan klemafdrukken opnemen, mits het gemarkeerde materiaal later wordt verwijderd.
- Afgewerkte lageras: De gespecificeerde afmeting en oppervlaktoestand moeten worden behouden.
- Schouder als axiale aanslag: Deze moet consistent aansluiten; een spaan of verhoogde contactschade kan zowel het aansluiten als de afgewerkte interface beïnvloeden.
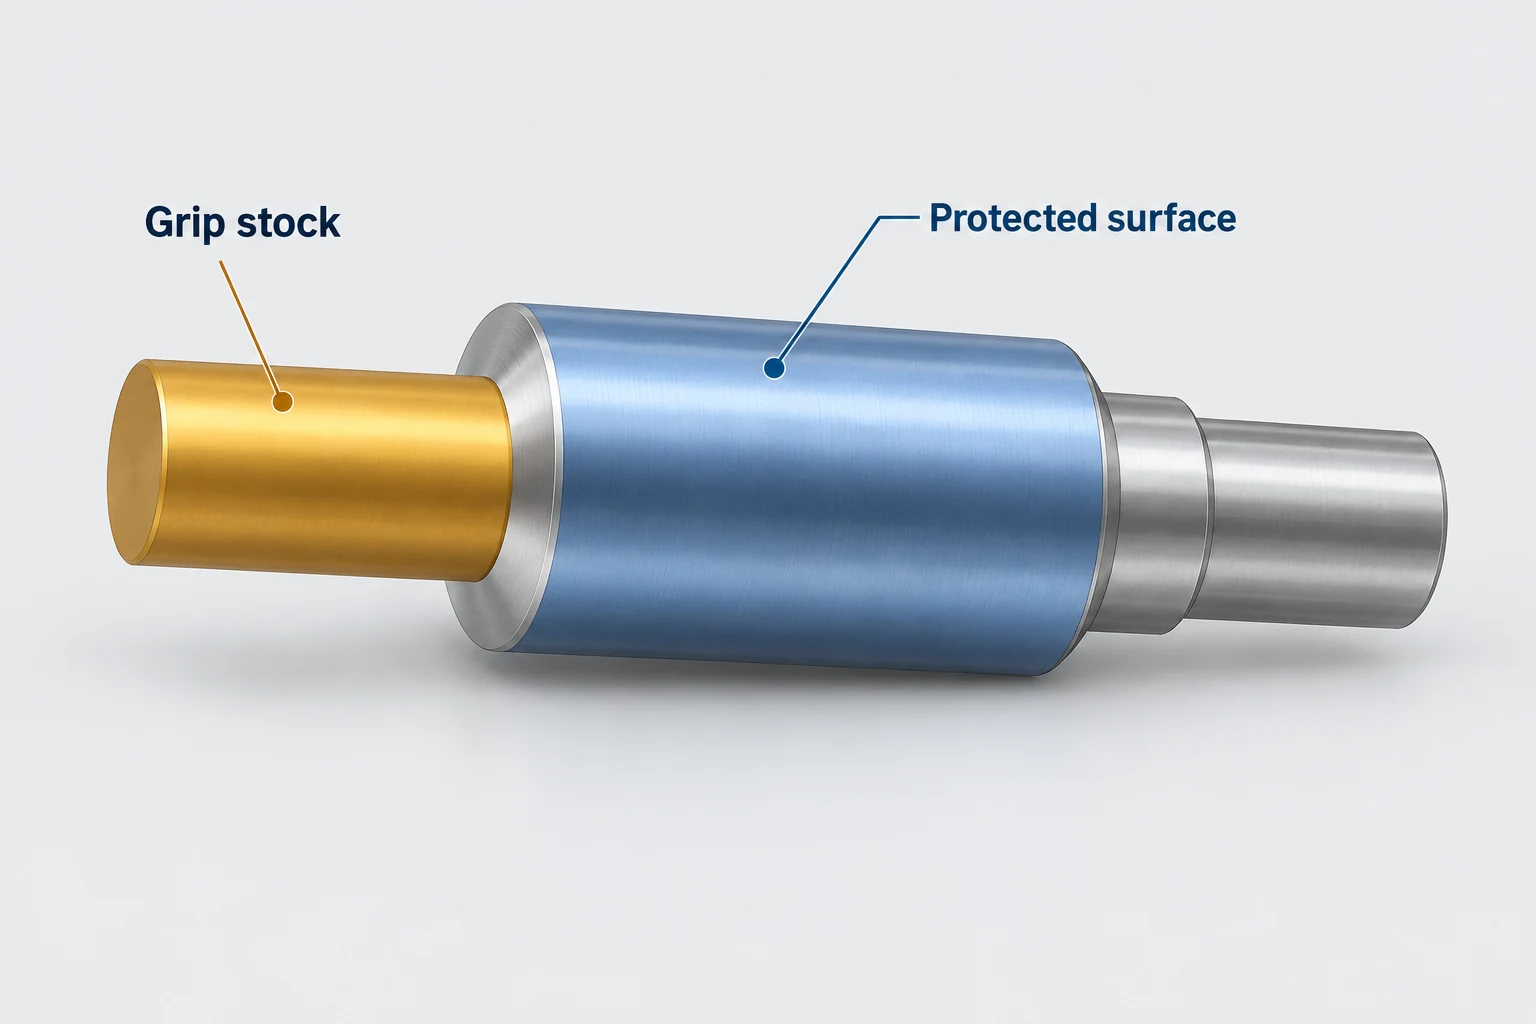
Het klokvlak is een ander contactpunt, zelfs als het nauwelijks klemkracht draagt. Beslis of de locator het eindoppervlak mag raken of dat een tussenliggende functie nodig is. „Klemmerkens toegestaan” moet het toegestane gebied en de acceptatievoorwaarde aangeven, niet suggereren dat elk geklemd oppervlak mag worden beschadigd.
Wanneer geen contactmerken zijn toegestaan op het beschikbare klemgebied, controleer dan de contactgeometrie, belasting, schoonheid en de volgorde van de afwerkingsbewerkingen. Simpelweg zachte klemklauwen gebruiken leidt niet automatisch tot een aanvaardbaar resultaat. Als de klemverlenging in een latere opspanning wordt verwijderd, behoud dan een bruikbare axiale en hoekige referentie voor eventuele overgebleven functies.
Voor een onderdeelspecifieke beoordeling zijn de functionele referenties op de tekening, toegestane contactzones, eindfuncties en vereisten voor de eindoppervlakken de nuttige informatie. VETCNC’s CNC-frezenservice biedt de volgende stap om die vereisten te bespreken met de volledige onderdeelgeometrie.
Veelgestelde vragen over 4e-as opspanning
Stelt een zelfcentrerende spankop de starthoek van het onderdeel vast?
Nee. Het centreren van een compatibele buitenvorm en het klokken van een bestaande functie zijn verschillende taken. Een rond onderdeel met een vlak of sleutelgroef heeft een hoekreferentie nodig wanneer de nieuwe functies ermee moeten uitlijnen.
Is een collet altijd nauwkeuriger dan een spankop?
Er bestaat geen universele rangschikking die het eindresultaat vastlegt. De klemgeometrie, positioneringsvlakken, staat van de opspaninrichting, uitlijning, belastingen en aanligging zijn allemaal van belang. Vergelijk de voorgestelde opspanning met de vereiste relaties van het onderdeel.
Heeft elk lang onderdeel een staartstuk nodig?
Er geldt geen enkele lengteregel. De stijfheid van de doorsnede, de uitstekende lengte, de snijbelastingen en de beschikbare contactgeometrie bepalen de ondersteuningsvereiste. Een staartstuk is één optie, en het contact ervan moet blijven verenigen met de eindfuncties.
Mogen alle klemmerkens op het afgewerkte onderdeel blijven?
Alleen waar de overeengekomen vereisten dit toestaan. Onderscheid verwijderbare klemmateriaal van afgewerkte lagers, positioneringsranden, afdichtvlakken en zichtbare zones. Ook een visueel klein merk kan onaanvaardbaar zijn op een functionele interface.
Technische bronnen
- Carr Lane Manufacturing. Locating & Clamping Principles for Jig & Fixture Design. Positioneringsfuncties, ondersteuning, contact en onderdeelvervorming.
- Royal Products. Royal CNC Collet Chucks. Klemvormen, colletpassing en trekkracht- versus vaste-lengteopstellingen.
- Haas Automation. Rotary/Tailstock — Handleiding voor de operator (aanvullende informatie), Tailstock — Bediening/Instelling. Uitlijning, ondersteuning en machinespecifieke krachteisen.
- Haas Automation. Rotary — Werkstukopspanning, paragraaf 7.6. Plaatsing en interferentiecontroles.
- Autodesk Fusion Help. Simulatie voor productie. Machine-modellen, kinematica, botsingscontroles en verificatie.
- SCHUNK. Zachte klemkaken. Bewerken van het klemoppervlak van de kaken tot de vereiste klemdiameter.
- Tormach. Installatiehandleiding voor 4e as — 6 in. en 8 in. 4e as voor M/MX. Opspanningsopstellingen en compatibele positioneringsinterfaces.



