Op deze pagina
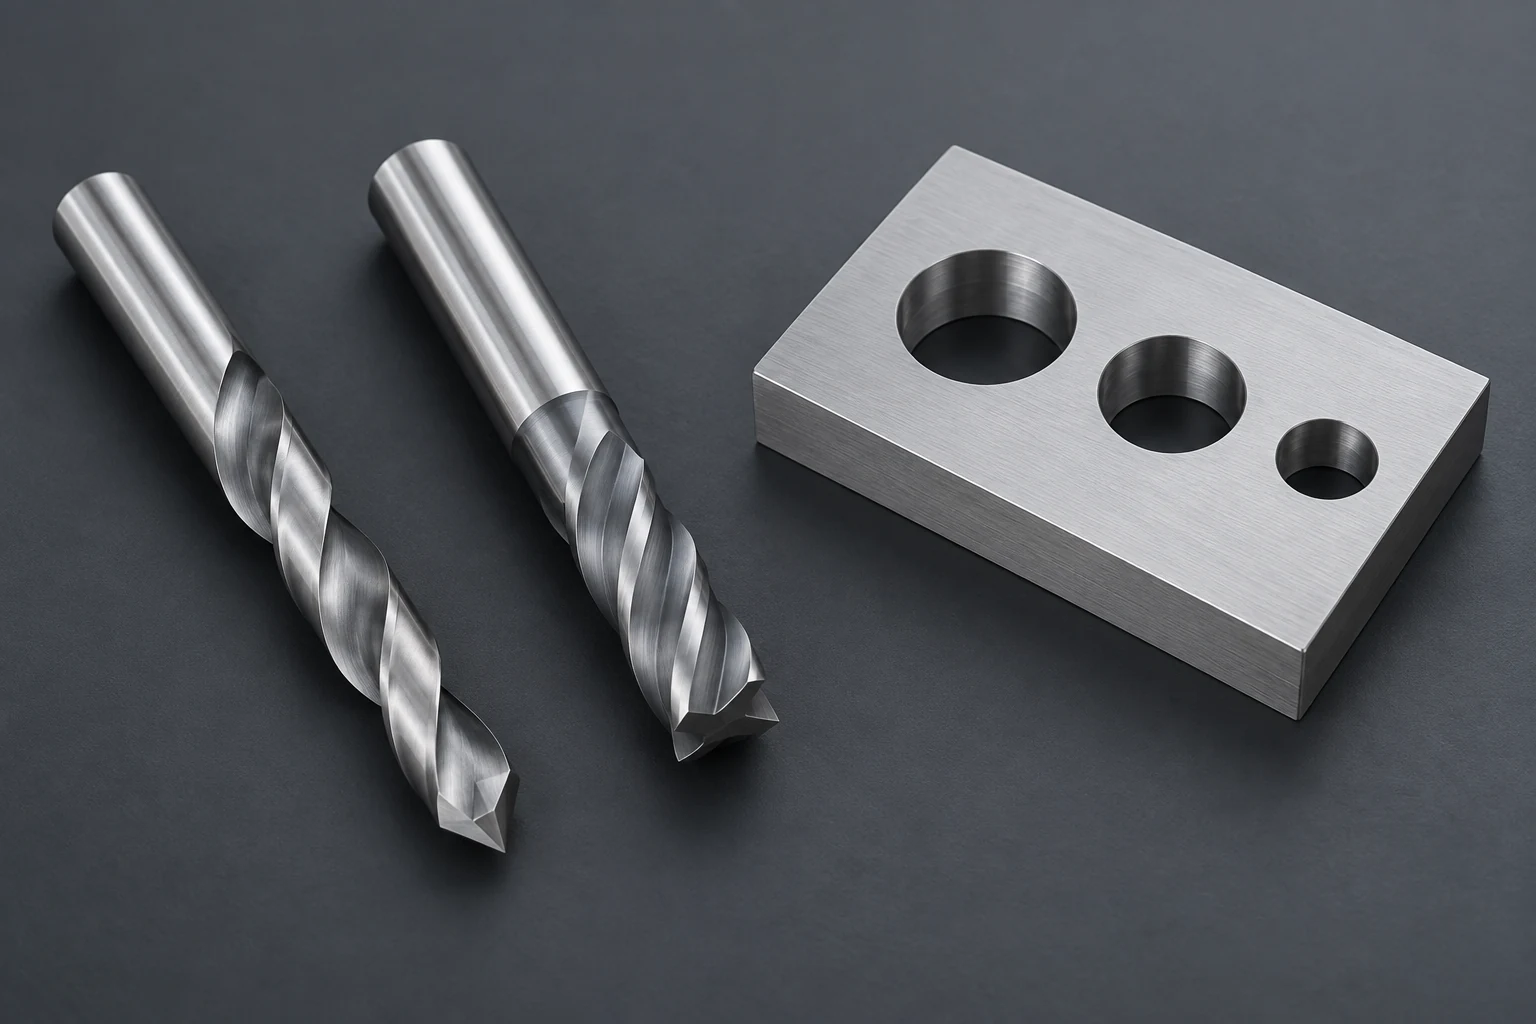
Zowel boren als frezen kunnen een ronde opening vormen, maar ze genereren die op een verschillende manier. Een boor beweegt zich axiaal langs de gatas, waarbij de snijdiameter de nominale gatmaat bepaalt. Bij cirkelvormig gatfrezen beweegt een kleinere frees rond het midden van het gat; bij helicaal frezen wordt aan die cirkelbeweging een axiale neerwaartse verplaatsing toegevoegd. De keuze hangt af van de diameter, bodemvorm, instap- en uitstapvlakken, diepte en de vereiste afwerking.
Een freesmachine kan beide bewerkingen uitvoeren. Het verschil ligt in het gereedschap en zijn snijbaan, niet in de naam van de machine. Onze handleiding over hoe CNC frezen werkt legt die bredere relatie uit.
Vergelijk de snijbeweging en de instapmethode
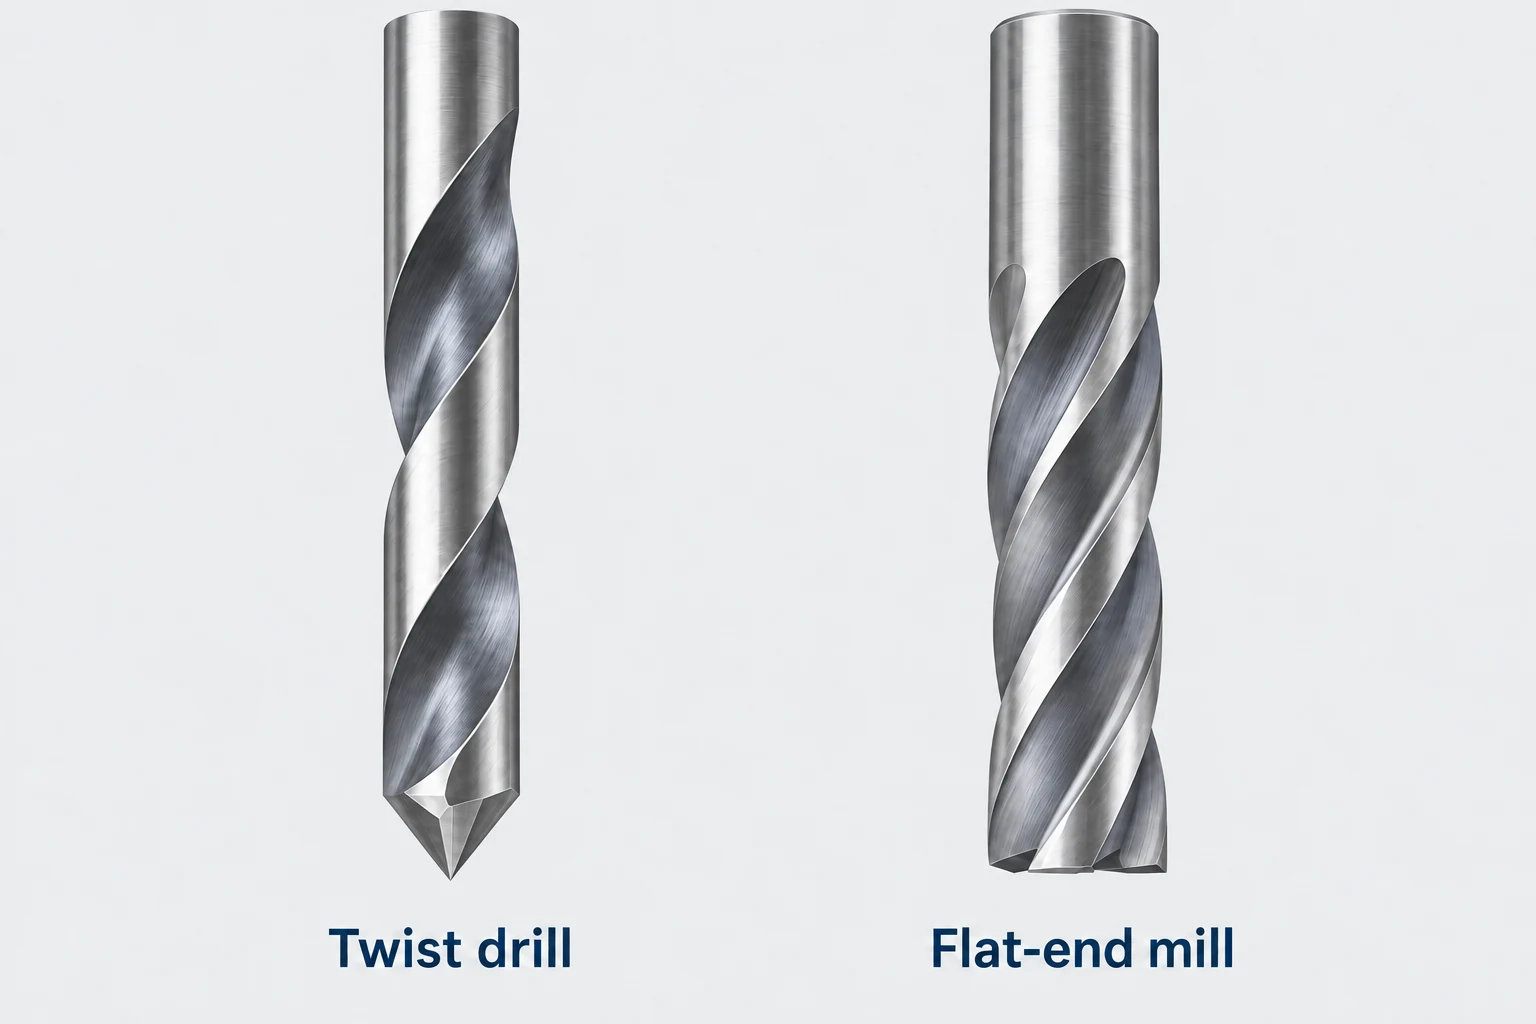
Bij gewoon boren draait de boor terwijl deze axiaal in het materiaal wordt gevoerd. Het snijdeel op het uiteinde opent het gat, terwijl de groeven een weg bieden voor de spaan om te ontsnappen. Een conventionele spiraalboor is ontworpen voor deze axiale bewerking; hij mag niet als een frontfrees worden gebruikt om het gat zijwaarts uit te breiden.
Bij een gefreesd gat draait de frees rond zijn eigen as terwijl het middelpunt van de frees rond de gatas beweegt. Een cirkelvormige beweging op één diepte kan de wand van een bestaande opening bewerken. Een helicale baan combineert cirkelvormige beweging met axiale voeding, waardoor een geschikte frees het gat geleidelijk kan openen of vergroten. [1]
De instapmethode moet geschikt zijn voor het gereedschap. Rechtstreeks inplunjeren vereist een geschikte centrum-snijdende vormgeving. Ook rampen heeft gereedschapsspecifieke beperkingen; een ongeschikte combinatie van frees en gat kan een onbewerkt centraal kerngebied achterlaten dat het gereedschap hinderlijk beïnvloedt. Een vooraf geboord instapgaatje kan nodig zijn. [1] [2]
De gatdiameter volgt ofwel het gereedschap ofwel de gereedschapsbaan
De diameter van een boor bepaalt grotendeels de nominale maat van het gat dat hij produceert. Wanneer de gewenste diameter verandert, betekent dat meestal dat een andere boor moet worden gekozen of dat een vergrotings- of afwerkingsbewerking moet worden toegevoegd.
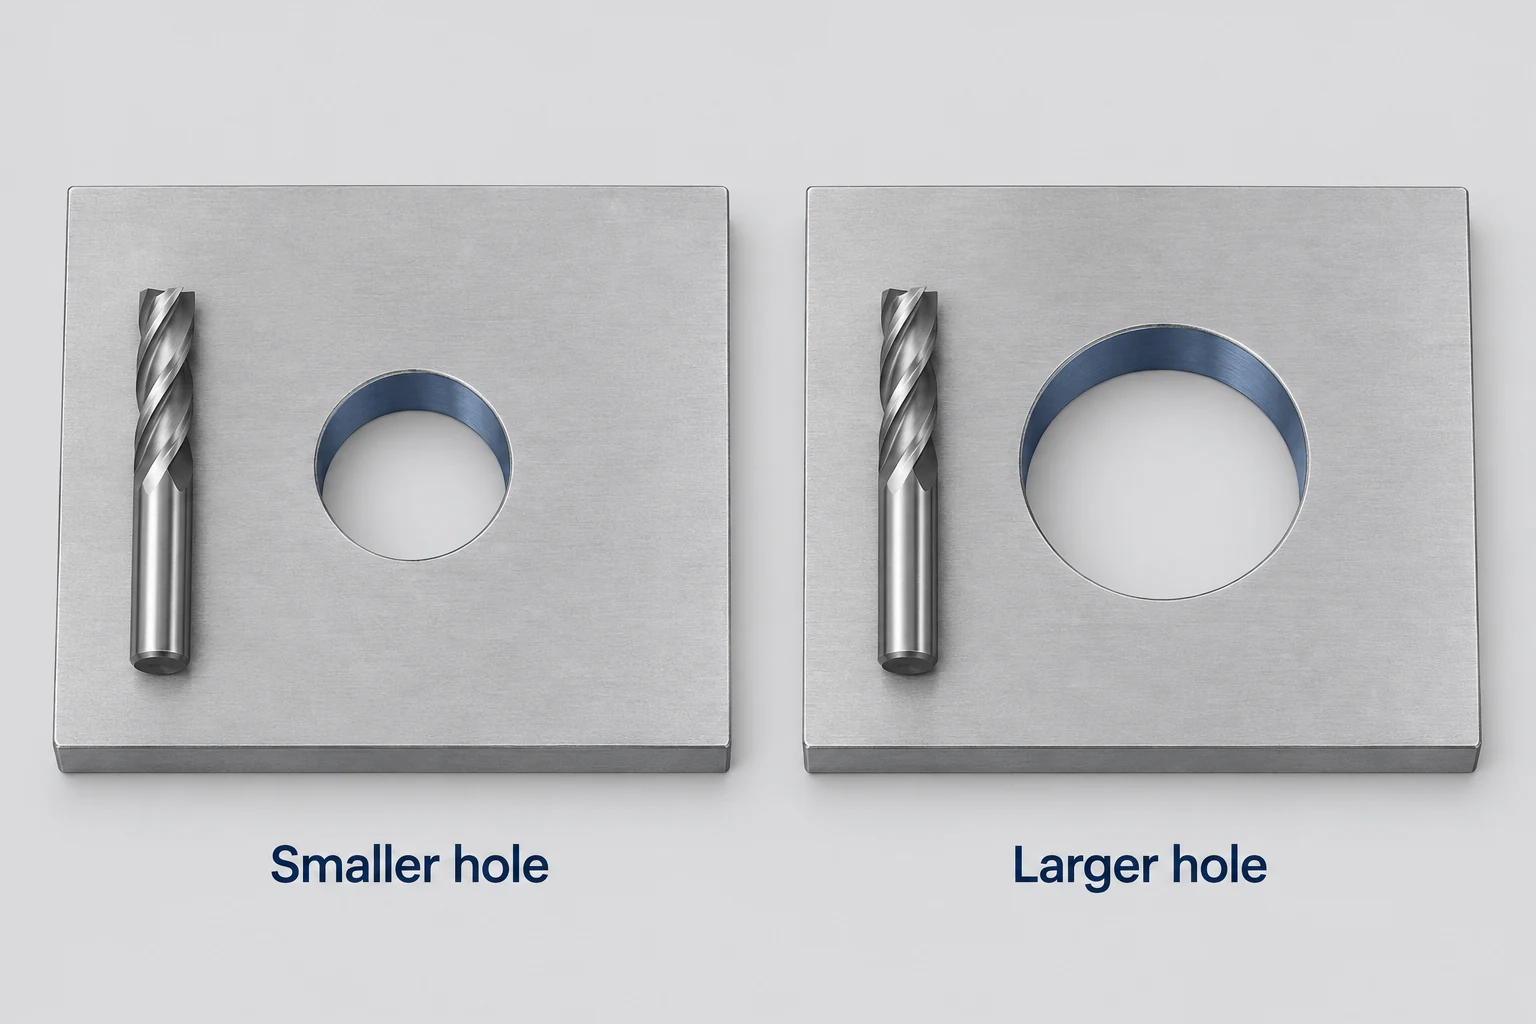
Bij cirkelvormig frezen is het gat breder dan de frees. Voor een ideale cilindrische vorm bedraagt de straal van het baanpad van het gereedschapscentrum (gatdiameter − freesdiameter) ÷ 2. Een grotere straal voor dit baanpad leidt tot een grotere omtrek met dezelfde frees. Daarom kan frezen nuttig zijn voor meerdere gatmaten wanneer het vervangen van specifieke gereedschappen onhandig zou zijn. [3]
Overweeg een plaat met herhaalde doorvoergaten en een grotere positioneringsverdieping. De herhaalde gaten kunnen geschikt zijn voor één boor, terwijl de verdieping geschikt kan zijn voor een kleinere frees die langs haar omtrek beweegt. Een enkel onderdeel kan daarom verschillende bewerkingsmethoden vereisen voor aangrenzende cirkelvormige kenmerken. De grotere diameter alleen rechtvaardigt niet het vervangen van elk geboorde gat door een gefreesd gat.
De vergelijking beschrijft de geometrie van de afgewerkte wand, niet een volledige instapstrategie. Zij stelt niet vast dat de frees het midden kan bereiken, zich met de gekozen spoed kan opwinden of de bodem kan bereiken. Ook garandeert een gewijzigde geprogrammeerde diameter niet de gemeten diameter: gereedschapsoptrekking, werkelijke snijdiameter en afwerkvoorwaarden blijven van invloed. [6]
Kies rond het gat dat behouden moet blijven
| Gatconditie | Te overwegen route | Condities die de keuze kunnen wijzigen |
|---|---|---|
| Herhaalde gaten in één beschikbare boormaat | Boren | Instap, diepte en eis aan de afgewerkte vorm passen bij de boor |
| Meerdere diameters met toegankelijke, relatief ondiepe geometrie | Cirkelvormig of helicaal frezen | De frees, instapbaan en reikwijdte passen bij elke diameter |
| Blind gat met functionele vlakke bodem | Geschikte vlakbodemgereedschappen of bodemfrezen | Vereiste bodemgeometrie en hoekafgerondheid |
| Diep gat door een kleine opening | Doelgerichte boorroute | Spanafvoer, geleiding en bruikbare gereedschapslengte |
| Nauwkeurig gecontroleerde boring of strenge oppervlakte-eisen | Voorbewerking gevolgd door gekwalificeerde afwerking | Afzonderlijke aandacht is vereist voor maat, vorm, positie en oppervlakteruwheid |
Een kleine opening kan onvoldoende ruimte laten voor een effectieve cirkelvormige instapbaan. Aan de andere kant kan een breed gat meerdere schoonmaakpassen vereisen voordat de omtrek is afgewerkt. Vergelijk de daadwerkelijke spanafnamevolgorde, niet alleen de uiteindelijke cirkel zoals weergegeven in het model.
Dit zijn uitgangspunten, geen snelheidsrangschikking. Vergelijk dezelfde materiaalsoort, hoeveelheid en eindtoestand, inclusief gereedschapswisselingen en eventuele afwerkpassen. Een geboorde startgat gevolgd door frezen kan ook een zinvolle combinatie zijn. Wanneer boren of reameren in de bewerkingsroute optreden, legt de vergelijking van verspaningsprocessen de afzonderlijke rol daarvan uit.
Scheid de vorm van de bodem van de instap- en uitstapomstandigheden.
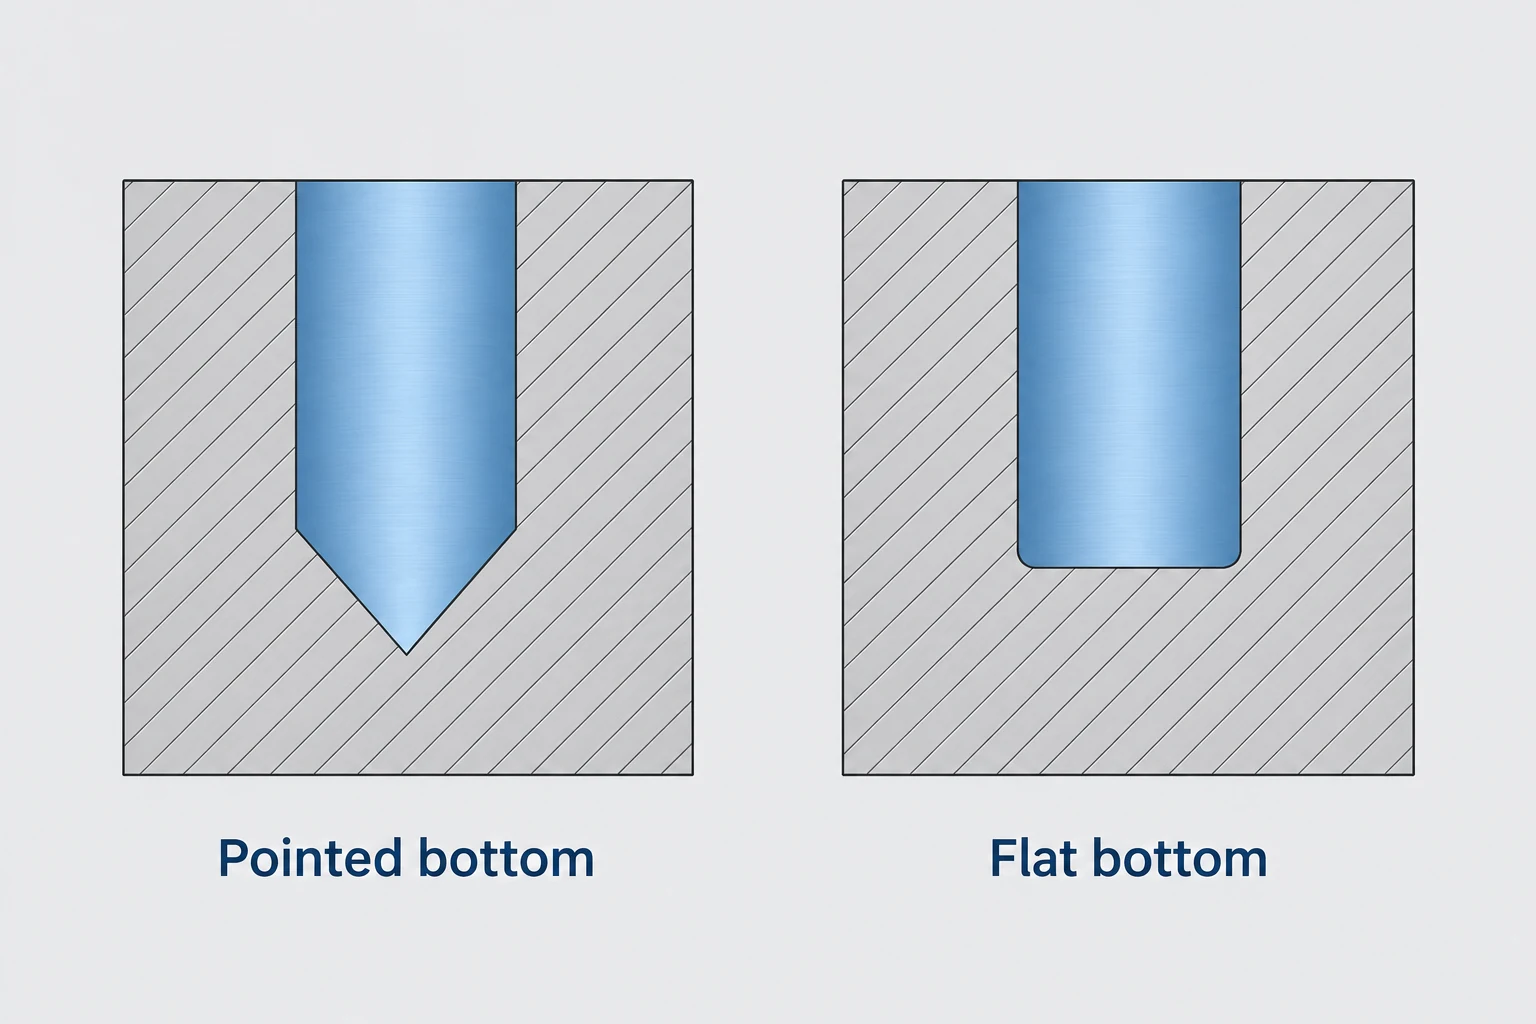
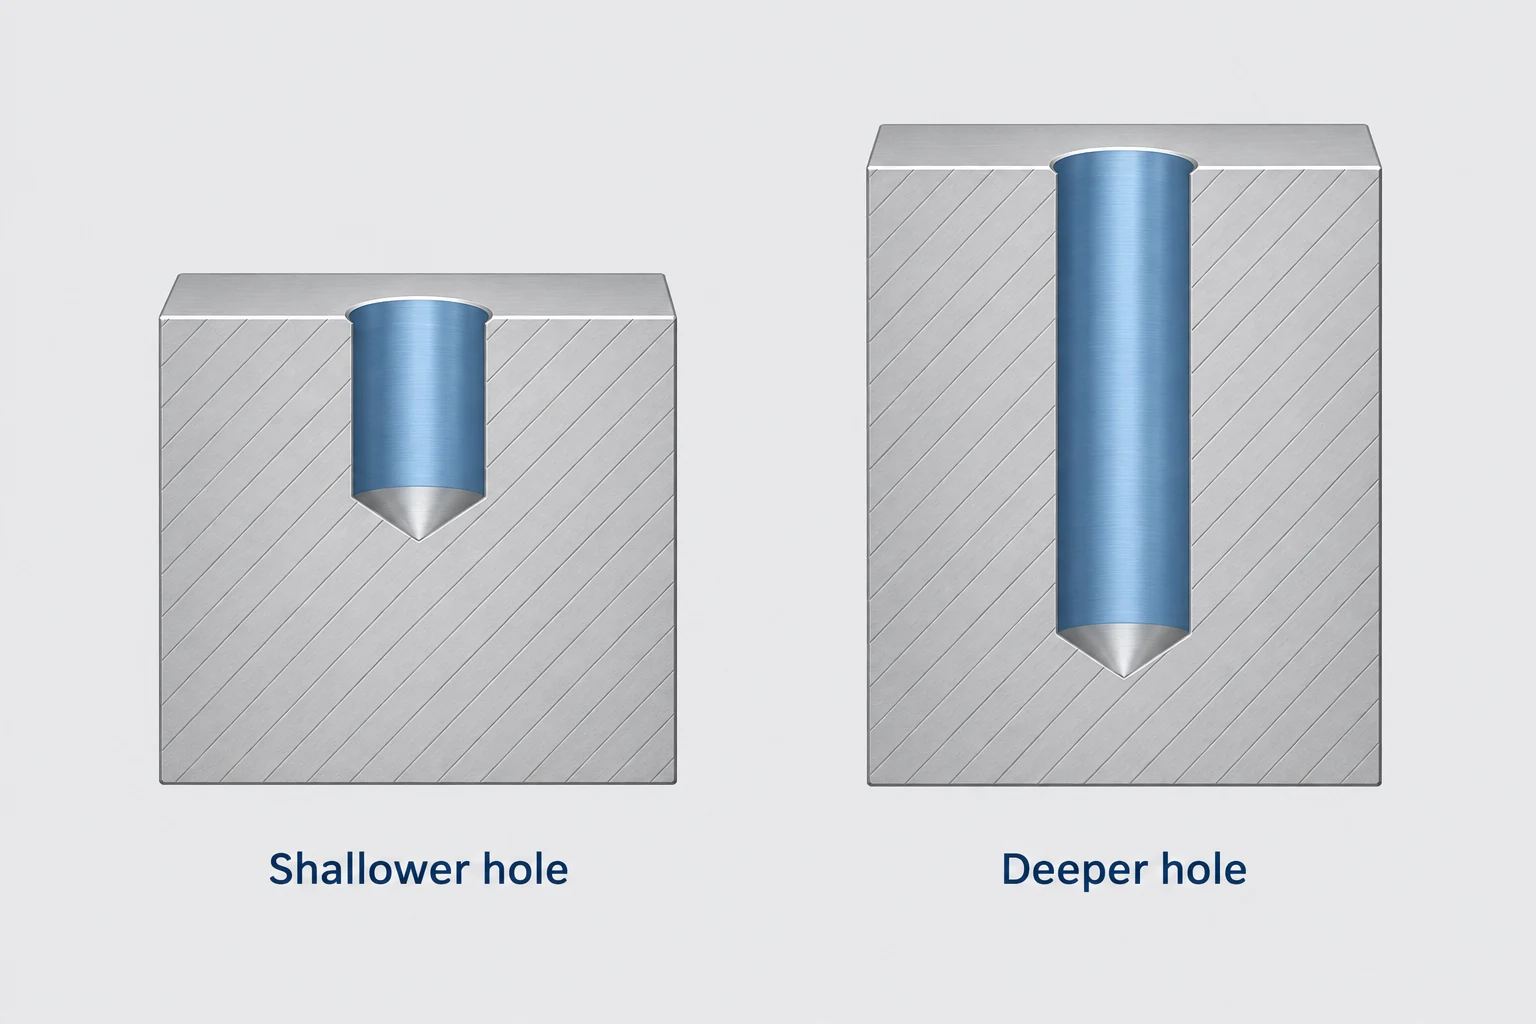
Een conventioneel puntvormig boorwerktuig laat een kegelvormige bodem achter in een blinde boring. De volledige diameterdiepte verschilt daarom van de diepte tot de boorpunt. Dit onderscheid is van belang wanneer een pen een gespecificeerde cilindrische ingreepslengte nodig heeft of wanneer de resterende wand onder het gat beperkt is.
Een vlakke bodem kan worden geproduceerd met geschikt freesgereedschap of speciaal gereedschap voor vlakke bodems. Eenvoudig inplungeren met een gewoon freesgereedschap garandeert dit niet: de kupelevorm van de snijkant kan een niet-vlakke bodem opleveren. De snijkantgeometrie en een bodemafwikkelende of afwerkende bewegingsbaan moeten het vereiste oppervlak produceren. Een vlakke bodem impliceert ook niet automatisch een perfect scherpe hoek tussen wand en bodem; geef de toegestane afronding op waar deze van invloed is op de aansluiting. [4]
Voor een component dat op de bodem wordt geplaatst, dient u het aansluitvlak te onderscheiden van de omliggende cilindrische pasvorm. Een component kan weliswaar de juiste axiale diepte bereiken, maar toch interferentie vertonen in de hoek. Omgekeerd kan een pen die de bodem nooit raakt, voldoende ingreep in de rechte wand en voldoende speling onder zijn uiteinde vereisen.
Het oppervlak rond de opening vormt een ander probleem. Op een helling, een gebogen oppervlak of een gedeeltelijke rand kan de snijinzet ongelijkmatig beginnen en kan een puntvormig boorwerktuig de neiging hebben om van de beoogde instappositie af te wijken. Een voorbereid vlak of een doelgericht gereedschap kan hierbij helpen. Een schuin uitgangspunt of een kruisende boring verandert de snijinzet opnieuw; overschakelen naar frezen verwijdert niet de noodzaak om ondersteuning en uitbreekgedrag opnieuw te beoordelen. [4] [7]
Diepte beïnvloedt toegang en spaanevacuatie.
Twee gaten met dezelfde openingsdiameter kunnen verschillende bewerkingsroutes vereisen wanneer hun dieptes verschillen. Bij boren moeten de spaanen via de beschikbare groefruimte naar buiten worden gevoerd. Materiaal, spaanvorm en koelvloeistoftoevoer beïnvloeden deze afvoer; opgestapelde of hergesneden spaan kunnen het gereedschap en het gatoppervlak beschadigen. [5]
Frezen laat speling rond een kleinere frees achter, maar dat maakt spaanafvoer niet automatisch. Een diepe blinde boring vangt materiaal nog steeds onder de opening op. Grotere reikwijdte verhoogt ook het belang van gereedschapsstijfheid, snijlengte en houderafstand. De toepassingsgegevens van het geselecteerde gereedschap moeten leidend zijn bij de beoordeling van de diepte, in plaats van een universele boor-tegen-frees dieptelimiet. [3] [6]
Ten slotte dient u het maken van de opening te onderscheiden van het voltooien van de boring. Een afwerkpassage kan een gefreesde diameter aanpassen, maar kan op zichzelf geen ronde vorm, positie of oppervlaktestructuur garanderen. Geef deze functionele eisen afzonderlijk aan. Voor een onderdeel met gerelateerde gaten, uitsparingen en montagevlakken biedt onze CNC-frezenservice de volgende stap om de volledige geometrie en productieroute te beoordelen.
Veelgestelde vragen over boren en gatfrezen
Kan een frees rechtstreeks in massief materiaal boren?
Alleen wanneer de geometrie en toepassingsaanbevelingen van het gereedschap dat soort insteek toestaan. Centre-cut-geometrie is vereist voor gewone rechte insteekbewegingen, maar het materiaal, de diepte en de omstandigheden voor spaanafvoer moeten eveneens geschikt zijn voor het gereedschap.
Is helicaal frezen hetzelfde als cirkelvormig frezen?
Helicaal frezen voegt een axiale vooruitgang toe aan cirkelvormige beweging. Een cirkelvormige pass op vaste diepte kan de wand van een bestaande boring bewerken; een geschikte helicale baan kan daarentegen in het materiaal doordringen.
Moet een gat met vlakke bodem altijd worden gefreesd?
Nee. Gespecialiseerde boren met vlakke bodem en andere geschikte gereedschappen kunnen deze vorm produceren. De vereiste bodem-, hoek- en insteekomstandigheden bepalen de keuze.
Is een gefreesd gat altijd nauwkeuriger dan een geboord gat?
Nee. Het resultaat hangt af van gereedschap, machinebeweging, ondersteuning, materiaal en afwerking. Een goed controleerbare gereedschapsbaan is nuttig, maar de einddiameter, geometrie en oppervlakte moeten nog steeds voldoen aan de gespecificeerde eisen.
Technische bronnen
- Sandvik Coromant. Rampen: lineair en cirkelvormig in twee assen. Helicale beweging, insteekgeometrie en beperkingen ten aanzien van centrumruimte.
- Harvey Performance Company. Meest gebruikte methoden voor gereedschapsinstap. Geschiktheid van rechte insteek en rampinstap.
- Sandvik Coromant. Gatfrezen en uitsparingen/pockets frezen. Voorwaardelijke redenen om gatfrezen te overwegen.
- Harvey Performance Company. 10 Redenen om vlakbodemgereedschappen te gebruiken. Bodemvormen van boorpunten, kuipvorm van freesgereedschappen en speciale insteekomstandigheden.
- Sandvik Coromant. Een gat boren. Gafmaten, spaanafvoer en opspanoverwegingen.
- Autodesk Fusion Help. Boren als referentie. Helicale spoed, diametercompensatie en afwerkingsinstellingen.
- Sandvik Coromant. Boren in een onregelmatig oppervlak. Onregelmatige instap- en uitstap, dwarsgaten en gereedschapsstabiliteit.



