Op deze pagina
Diepe uitsparingen en te grote grondstofblokken verhogen het CNC-verspaningswerk op verschillende manieren. Extra grondstof voegt materiaal toe dat moet worden verwijderd. Een diepe uitsparing kan ook de gereedschapsdiameter beperken, meer gereedschapsuitsteek vereisen en het afvoeren van spân moeilijker maken. Hetzelfde volume metaal kan daarom verschillende bewerkingstijden vergen.
De nuttige ontwerpvrage is welk werk het onderdeel daadwerkelijk nodig heeft. Houd de functionele diepte, wanddikte en interfaces vast, terwijl u grondstof of geometrie identificeert die wel kan worden aangepast.
Begin met het volume dat in spân moet worden omgezet
Voor hetzelfde eindonderdeel betekent een groter massief grondstofblok over het algemeen meer materiaalverwijdering. Dat beïnvloedt de snijtijd en het materiaalgebruik, maar bepaalt niet de volledige prijs. Programmering, opspaninrichtingen, nabewerking en inspectie blijven onderdeel uitmaken van de vergelijking van verspaningskosten.
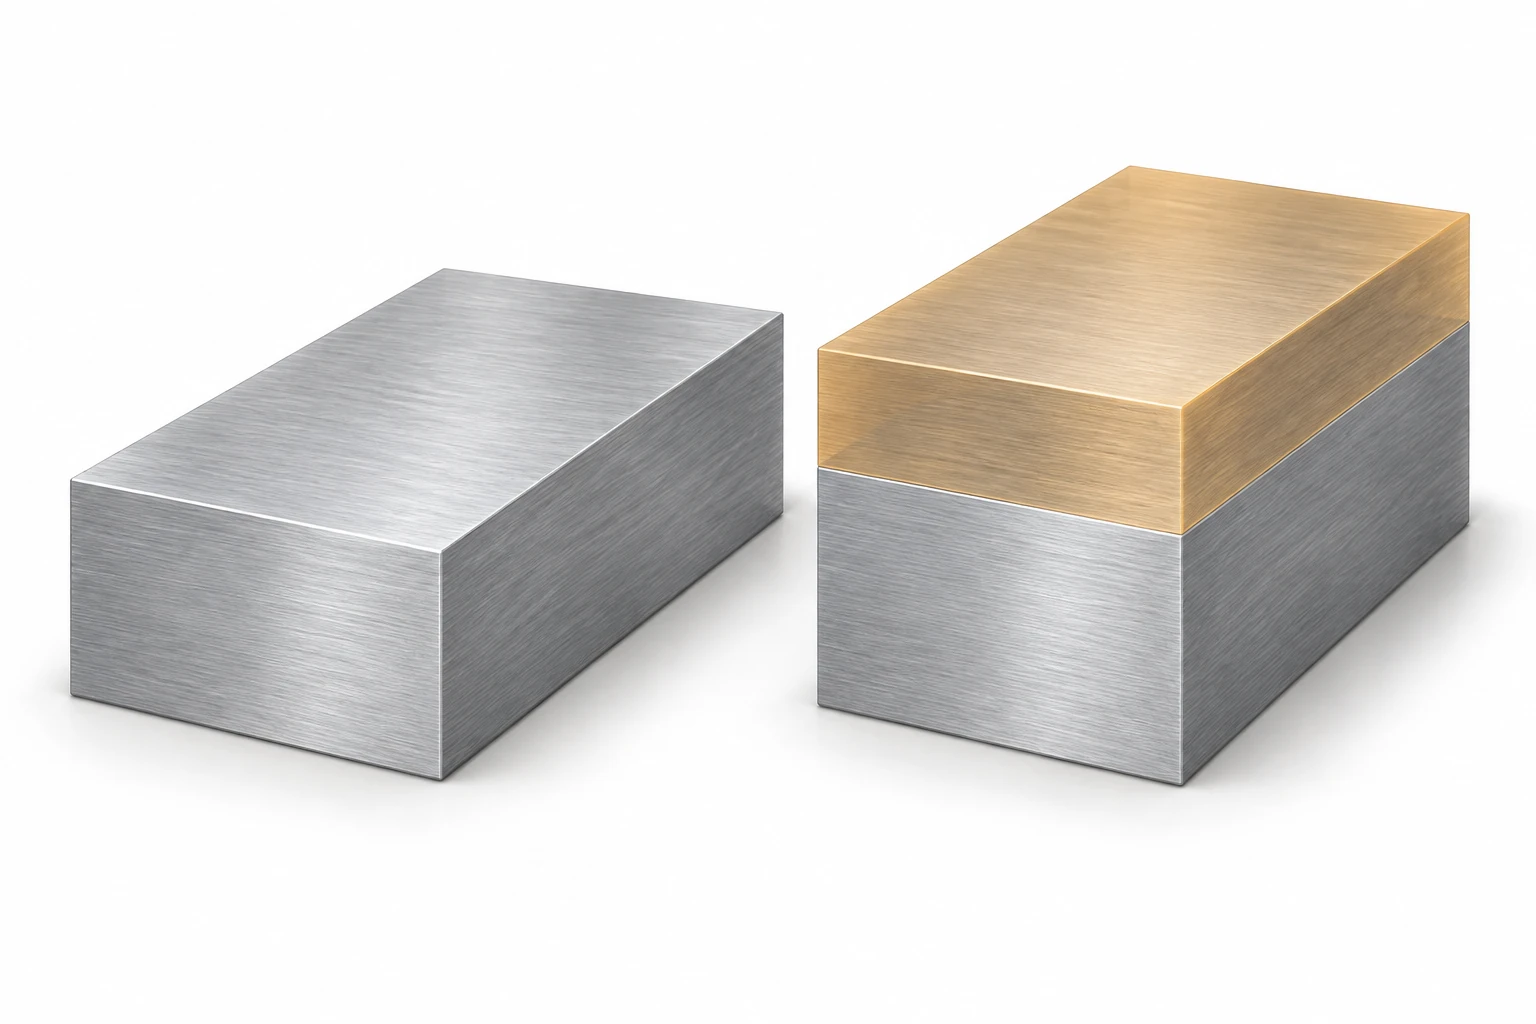
Overweeg een hypothetische vergelijking tussen 120 × 80 × 40 mm en 120 × 80 × 30 mm grondstofblokken. Neem aan dat hetzelfde legeringstype en temperstaat gelden, en dat beide blokken voldoende materiaal bevatten voor hetzelfde onderdeel en diens opspanning. De extra dikte levert het volgende bij:
120 × 80 × 10 = 96,000 mm³ = 96 cm³ extra grondstof.
Bij een veronderstelde gemiddelde in-snij-verwijderingssnelheid van 20 cm³/min duurt het verwijderen van dat extra volume 96 ÷ 20 = 4.8 minuten. Deze snelheid is een rekenkundige invoer, geen aanbevolen snijparameter of VETCNC-productiesnelheid.
Dit geeft alleen een schatting van de extra tijd die wordt besteed aan materiaalverwijdering. Het sluit insteekbewegingen, terugtrekbewegingen, gereedschapswisselingen, hantering en eventuele wijzigingen in de nabewerkings- of inspectieroute uit. De freessformule van Sandvik Coromant drukt de verwijderingssnelheid uit aan de hand van snijdiepte, werkzame ingrijping en voeding; een werkelijke bewerkingsbaan handhaaft deze omstandigheden niet noodzakelijkerwijs gedurende de gehele snede.
Diepte verandert de gereedschapsopstelling, niet alleen het volume
Een brede, ondiepe uitsparing kan vaak worden bereikt met een kort gereedschap. Een smalle, diepe uitsparing vereist mogelijk een kleiner freesgereedschap dat verder uit zijn houder steekt. Deze langere uitsteeklengte vermindert de stijfheid en kan leiden tot grotere doorbuiging en gevoeligheid voor trillingen. De oplossing kan bestaan uit een andere inbedding, gereedschapskeuze of gereedschapspad, in plaats van eenvoudig hetzelfde programma dieper uit te voeren.
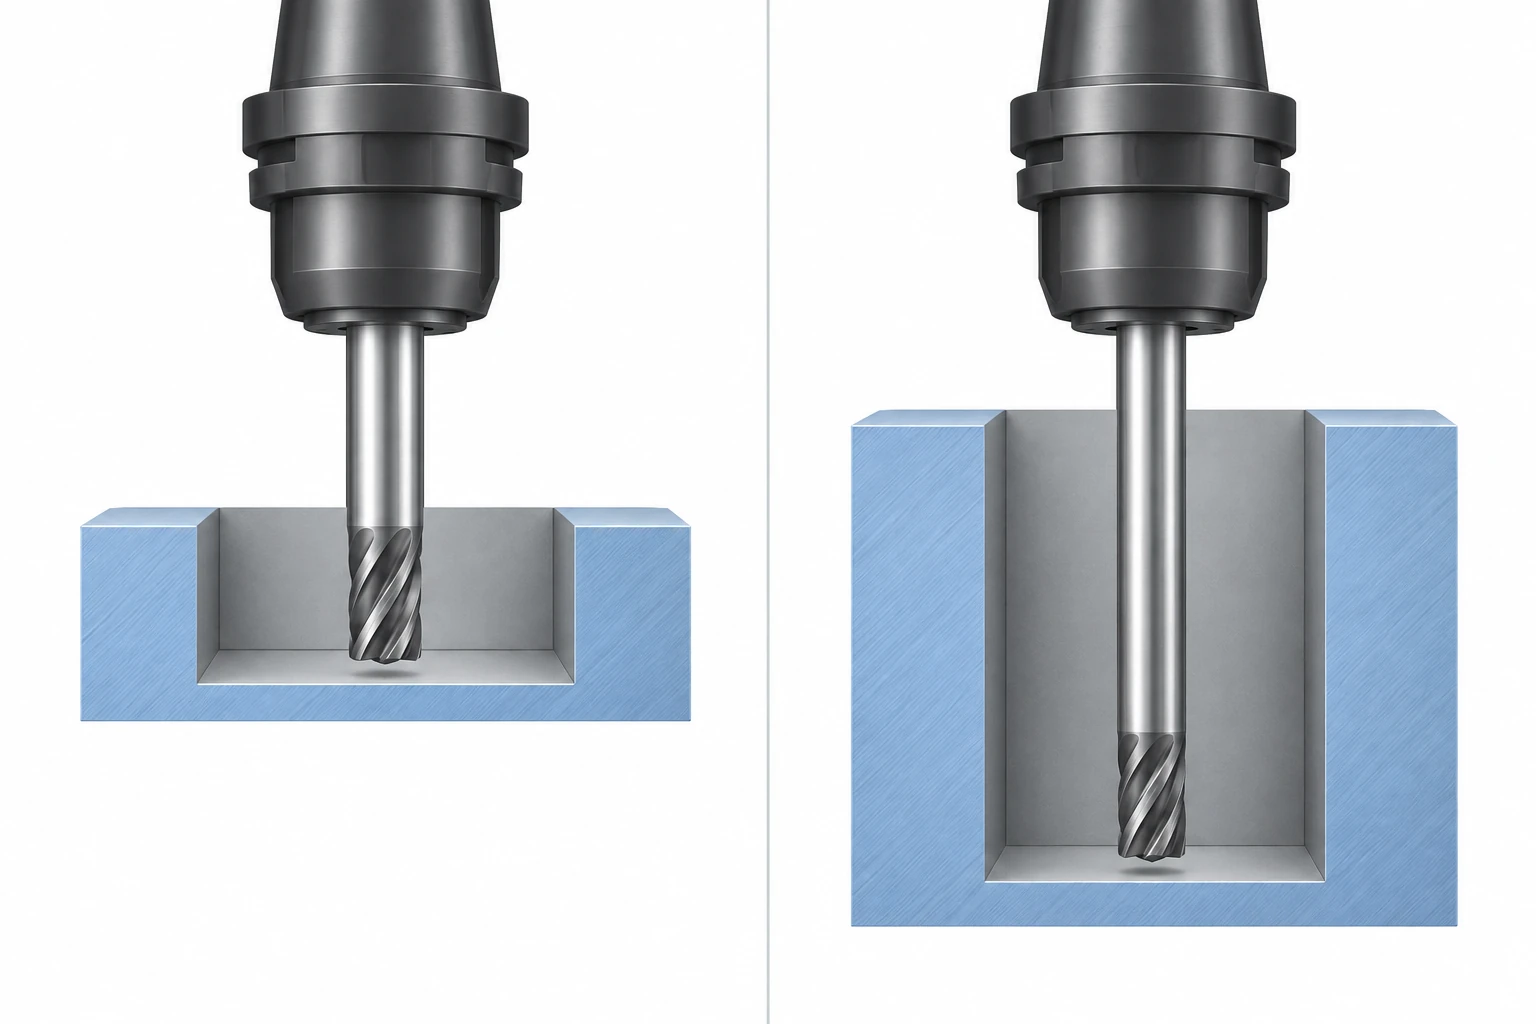
Snijlengte en bereik zijn verschillende vereisten. Een gereedschap met ontlaste hals kan een lage functie bereiken met een korte snijkop; het hoeft geen freesklingen over de gehele blootliggende lengte te hebben. Toch blijft de speling rond de hals en de houder van belang. De gereedschapsselectiegids van Harvey Performance raadt aan om onnodige overhang te minimaliseren, terwijl de anatomiegids voor freesgereedschappen van Harvey Performance duidelijk onderscheid maakt tussen bereik en snijlengte.
Kleine interne hoeken kunnen het probleem verder vergroten door de toegestane freesdiameter te beperken. Het ruw bewerken van het open gebied met een groter gereedschap en afzonderlijk bewerken van de hoeken kan nuttig zijn. Dit voegt echter een extra bewerking toe. De ontwerpgeleider voor onderdelen legt uit hoe wijzigingen in hoeken en toegang kunnen worden afgestemd op de vereisten van het aansluitende onderdeel.
Een uitsparing moet een manier hebben om spaanders te verwijderen.
In een holte vastgehouden spaanders kunnen opnieuw worden bewerkt of zich rond het gereedschap vastzetten. Om ze te verwijderen, is mogelijk een geschikte vloeistof- of luchttoevoerstrategie nodig, evenals geschikte gereedschapsgeometrie, toegangsrichting en geprogrammeerde schoonmaakbewegingen. De juiste methode hangt af van het materiaal en de opstelling; alleen het verhogen van het toerental zorgt niet automatisch voor spaanafvoer.
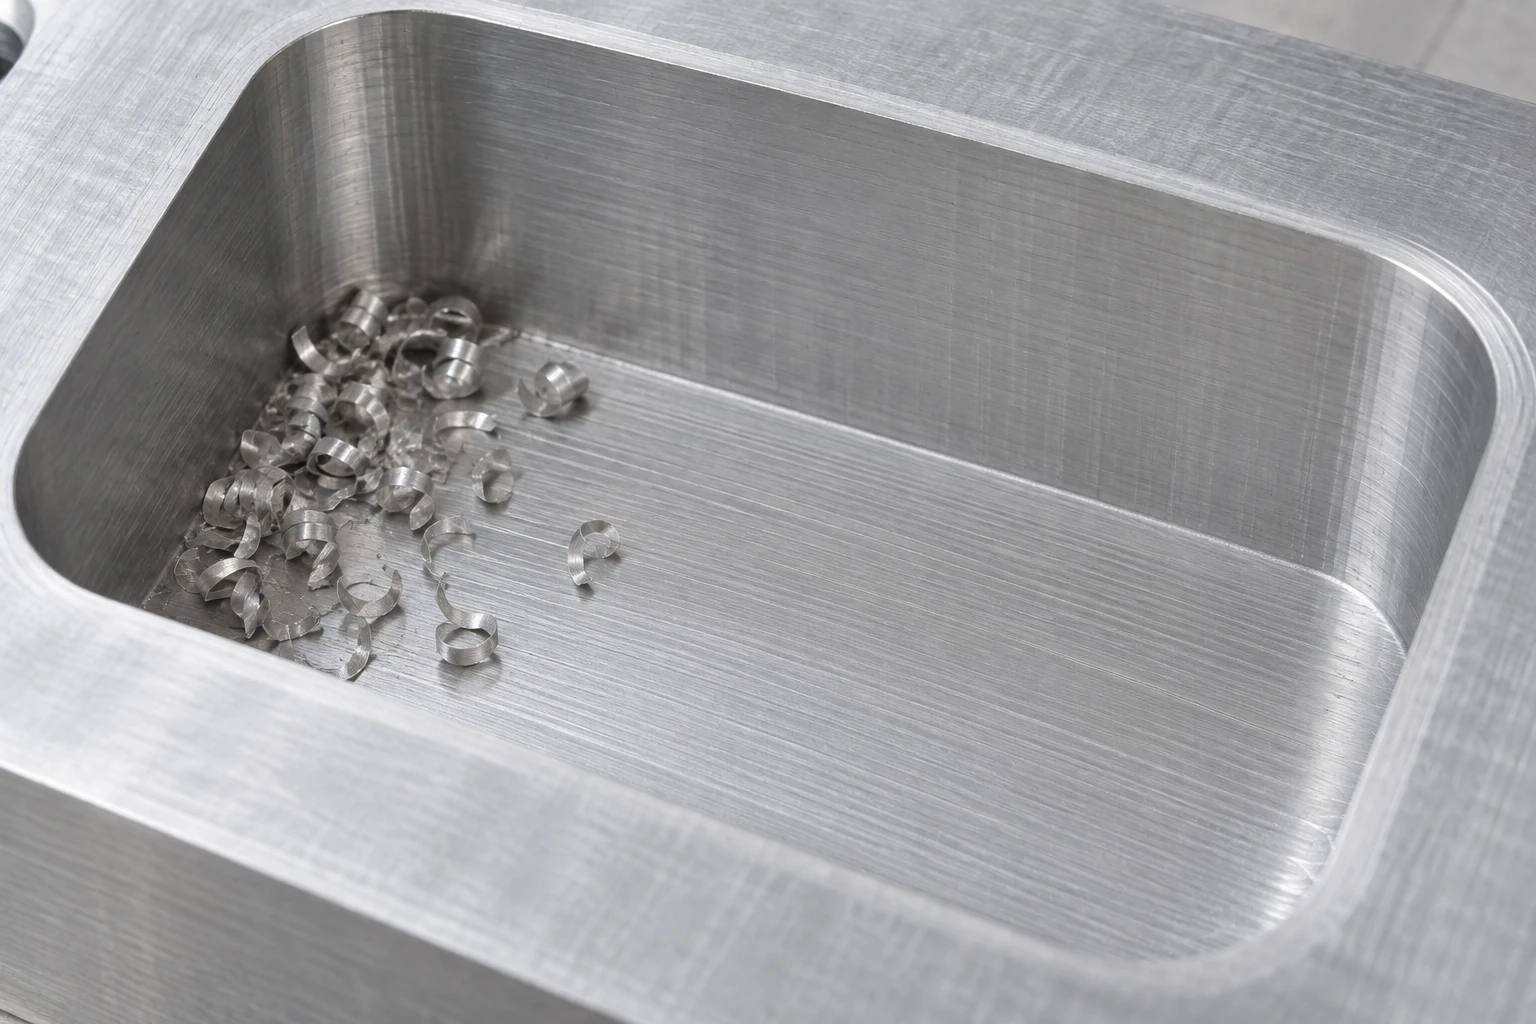
De pocket-freesrichtlijnen van Sandvik Coromant behandelen spaanafvoer, lange overhang en resterende materiaal in hoeken als afzonderlijke procesoverwegingen. Daarom kan een grote, open uitsparing en een diepe, smalle holte niet betrouwbaar worden geprijsd op basis van het verwijderde volume alleen. Elk van beide kan een andere gemiddelde snijsnelheid en andere niet-snijbewegingen vereisen.
Pas de wijziging aan op de oorzaak van de extra werklast.
| Mogelijke wijziging | Werk dat hierdoor kan worden verminderd | Wat functioneel bruikbaar moet blijven |
|---|---|---|
| Gebruik een ruwstuk met een nauwer afmeting | Grofverwijdering van materiaal | Kwaliteit, nabewerkingsreserve en opspanmateriaal |
| Verminder de diepte van niet-functionele uitsparingen | Verwijderd volume en vereist bereik | Interne speling en vereiste aansluitingen |
| Vergroot een toegestane opening of hoek | Beperkingen ten aanzien van klein gereedschap en toegang | Passing van het aansluitende onderdeel en functie van de omliggende wanden |
| Zorg voor toegang vanaf een andere zijvlak | Toegang met lang gereedschap | Toegevoegd: opspanning, referentieverhoudingen en afdichtingsbehoeften |
Een nauwkeuriger ruwbouwstuk is niet automatisch goedkoper. Een gemakkelijk verkrijgbare voorraadmaat kan in totaal goedkoper zijn dan een speciaal voorbereid ruwbouwstuk, en soms is extra materiaal nodig om het onderdeel te positioneren of vast te zetten. Evenzo kan een opening van een pocket door een andere vlakheid de gereedschapslengte verkorten, maar tegelijkertijd extra werk vereisen bij de opspanning of afsluiting. Vergelijk de volledige bewerkingsroutes.
Voor een behuizing identificeert u de holte die wordt ingenomen door componenten, de montage- en afdichtingsvlakken, en eventuele diepte die eenvoudigweg is overgenomen van een vroegere versie. Dat maakt een CNC frezenbeoordeling specifiek: beoordeel eerst de goedgekeurde geometrie, en prijs nuttige alternatieven daarna afzonderlijk. Een wijziging van de geometrie vereist ontwerpgoedkeuring; een lager verwijderd volume alleen stelt geen beter onderdeel vast.
Veelgestelde vragen
Is een diepere pocket altijd duurder?
Nee. Diepte is slechts één invloedsfactor naast openingformaat, materiaal, vereiste vlakken, gereedschap en opspanning. Het voegt vaak extra bewerkingswerk toe, maar een brede, diepe holte met goede toegankelijkheid kan eenvoudiger zijn dan een minder diepe functie die beperkt is tot een zeer klein freesgereedschap. Vergelijk de werkelijke geometrie en bewerkingsroute.
Lost vijfassige verspaning het probleem van diepe pockets op?
Het kan de toegankelijkheid verbeteren wanneer kantelen de functie blootlegt of het gebruik van een korter gereedschap toestaat. Het kan echter niet voorkomen dat een freeskop of houder door een smaller opening moet passeren dan de vereiste speling toelaat, en het elimineert ook niet de spaanafvoer. De voorgestelde oriëntatie moet functioneel zijn binnen de omliggende onderdelenstructuur.
Moet alle verspaningstoelaatbaarheid van het ruwbouwstuk worden verwijderd?
Nee. Verspaningstoelaatbaarheid is materiaal dat doelbewust is gereserveerd voor nabewerking of een latere bewerking. Het verminderen van onnodige massa in het ruwbouwstuk verschilt van het elimineren van het materiaal dat nodig is om een vlak af te maken. Houd voldoende materiaal aan voor de gekozen ruwbouwstaat, de opspanmethode en de verspaningsvolgorde.
Technische bronnen
Sandvik Coromant: Formules en definities voor frezen — metrisch; Frezen van gaten en holten/pockets; en Tipsfilm: Grote overhang — optimalisatie van verspaningsvoorwaarden (gepubliceerde transcriptie). Harvey Performance: De anatomie van een frees en 5 vragen om te stellen voordat u een frees selecteert. De afmetingen van het ruwbouwstuk en de verwijderingssnelheid in de berekening zijn hypothetische invoerwaarden.



