En esta página
Los bolsillos profundos y los blanks sobredimensionados aumentan el trabajo de mecanizado CNC de formas distintas. El exceso de material añade masa que debe eliminarse. Un bolsillo profundo también puede restringir el diámetro de la herramienta, requerir mayor voladizo de la herramienta y dificultar la evacuación de virutas. Por lo tanto, el mismo volumen de metal puede requerir distintos tiempos de mecanizado.
La pregunta de diseño útil es qué trabajo necesita realmente la pieza. Mantenga fijas la profundidad funcional, el espesor de pared y las interfaces, mientras identifica el material en bruto o la geometría que pueden modificarse.
Comience con el volumen que debe convertirse en virutas
Para la misma pieza terminada, un blank sólido más grande generalmente implica una mayor remoción de material. Esto afecta el tiempo de corte y el consumo de material, pero no determina el precio total. La programación, los dispositivos de sujeción, el acabado y la inspección siguen formando parte de la comparación del costo de mecanizado comparación de costes de mecanizado.
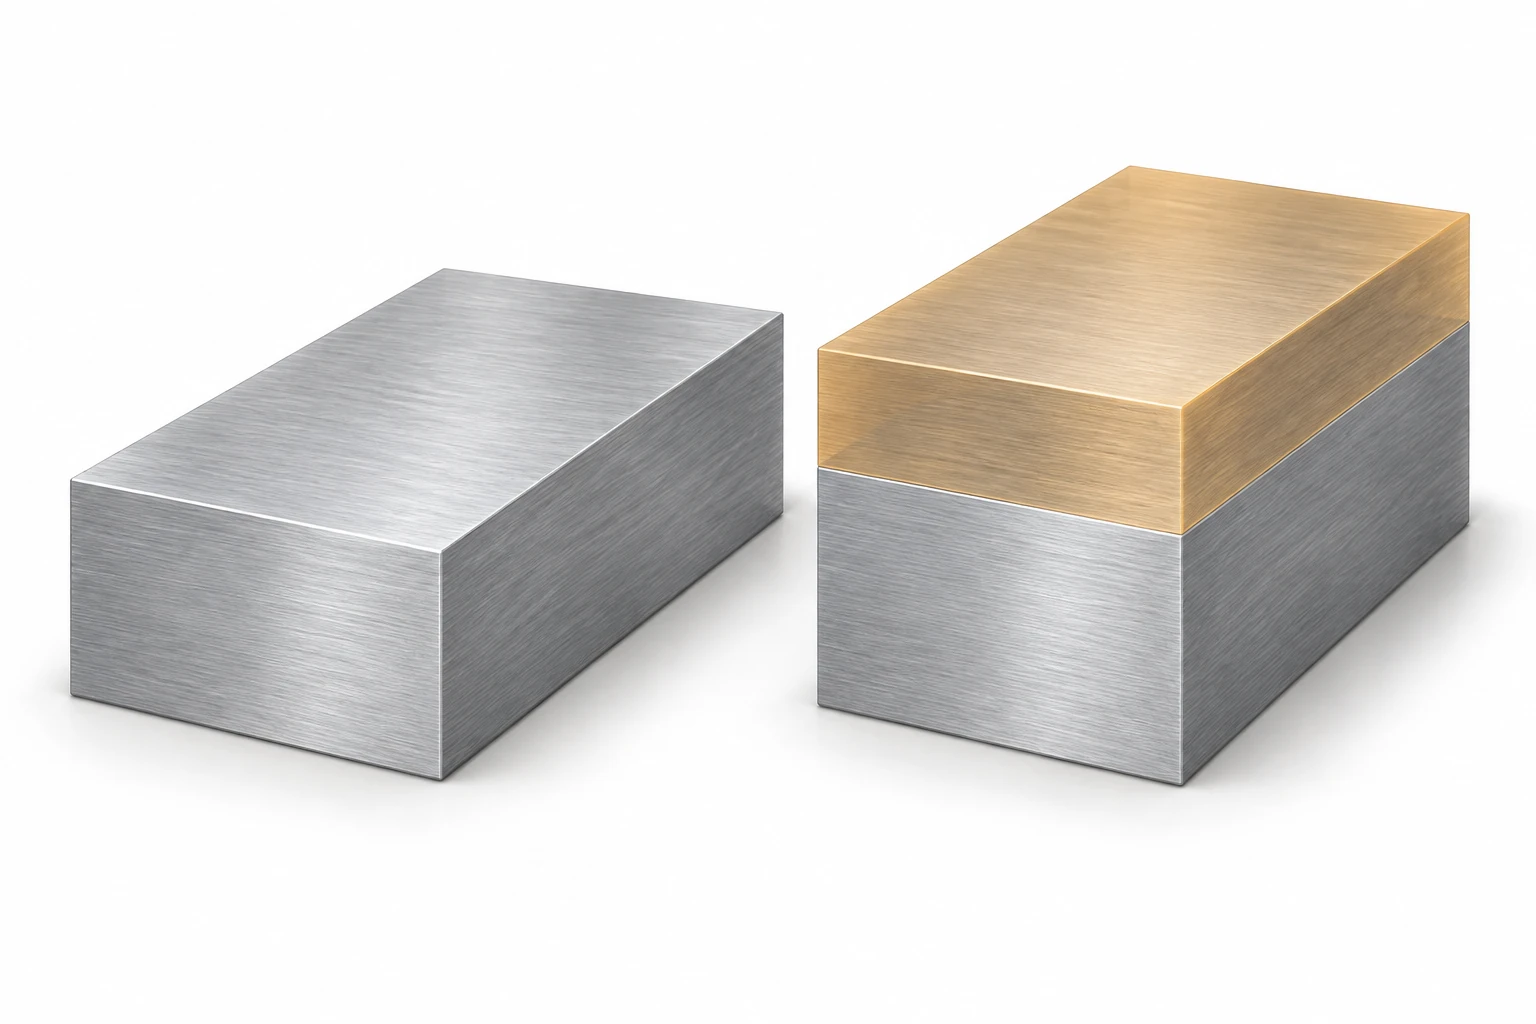
Considere una comparación hipotética entre blanks de 120 × 80 × 40 mm y 120 × 80 × 30 mm. Suponga la misma aleación y estado, y que ambos blanks proporcionan suficiente material para la misma pieza y su sujeción. El espesor adicional contribuye con:
120 × 80 × 10 = 96,000 mm³ = 96 cm³ de material en bruto adicional.
Con una velocidad media asumida de remoción en corte de 20 cm³/min, eliminar ese volumen adicional requiere 96 ÷ 20 = 4.8 minutos. Esta velocidad es un dato aritmético de entrada, no un parámetro de corte recomendado ni una tasa de producción VETCNC.
Esta estimación considera únicamente el tiempo adicional dedicado a la remoción de material. No incluye entradas, retracciones, cambios de herramienta, manipulación ni ninguna modificación en la ruta de acabado o inspección. La fórmula de fresado de Sandvik Coromant expresa la velocidad de remoción mediante la profundidad de corte, la participación activa de la herramienta y el avance; una trayectoria real no necesariamente mantiene esas condiciones durante todo el corte.
La profundidad modifica el conjunto de herramientas, no solo el volumen
Un rebaje ancho y poco profundo a menudo puede mecanizarse con una herramienta corta. Un rebaje estrecho y profundo puede requerir una fresa más pequeña que sobresalga más desde su portaherramientas. Esa mayor sobresaliente reduce la rigidez y puede aumentar la desviación y la sensibilidad a las vibraciones. La solución puede implicar distintos modos de engagement, herramientas o trayectorias de corte, en lugar de simplemente ejecutar el mismo programa a mayor profundidad.
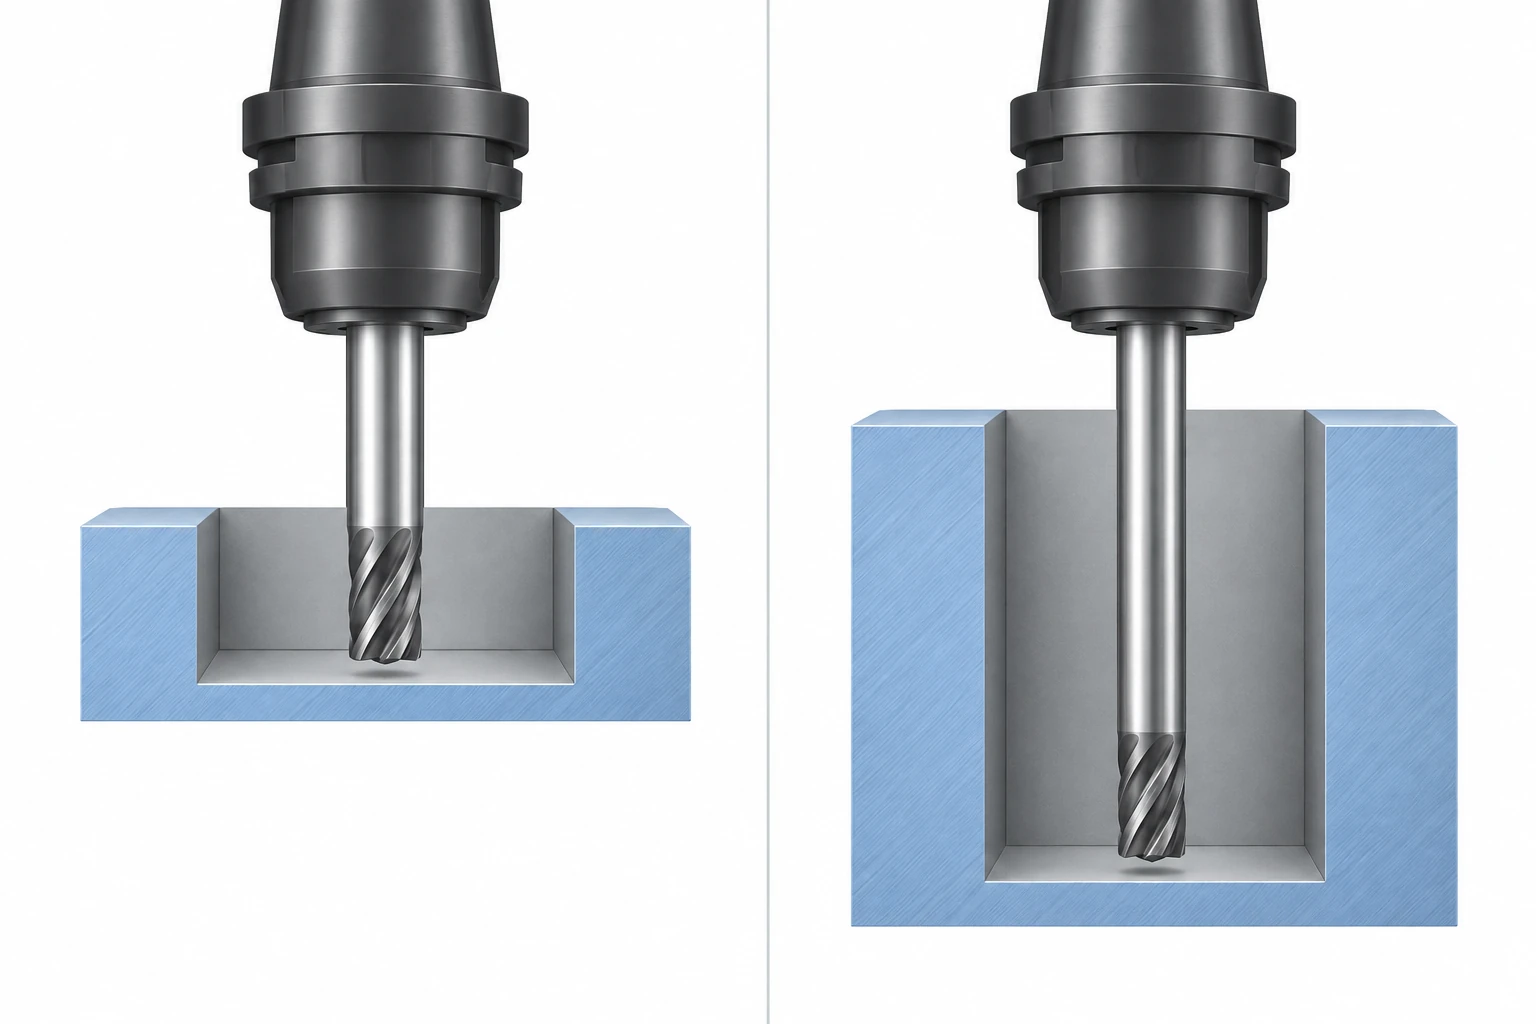
La longitud de corte y el alcance son requisitos diferentes. Una fresa con cuello desbasteado puede alcanzar una característica baja con una cabeza de corte corta; no necesita ranuras (flutes) a lo largo de toda su longitud expuesta. Sin embargo, sigue siendo importante el despeje alrededor del cuello y del portaherramientas. Las recomendaciones de selección de herramientas de Harvey Performance sugieren minimizar la sobresaliente innecesaria, mientras que su guía sobre la anatomía de las fresas distingue claramente entre alcance y longitud de corte.
Las esquinas internas pequeñas pueden agravar el problema al restringir el diámetro de la fresa. Puede ser útil realizar el desbaste del área abierta con una herramienta más grande y limpiar las esquinas por separado. Esto también añade otra operación. La guía de diseño de piezas explica cómo vincular los cambios en esquinas y accesos con los requisitos del componente acoplado.
Un rebaje necesita un medio para evacuar las virutas.
Las virutas retenidas en una cavidad pueden volver a cortarse o atascarse alrededor de la herramienta. Para extraerlas puede requerirse una estrategia adecuada de fluido o aire, la geometría de la herramienta, la dirección de acceso y movimientos programados de limpieza. El método apropiado depende del material y de la configuración; incrementar únicamente la velocidad del husillo no garantiza la evacuación de virutas.
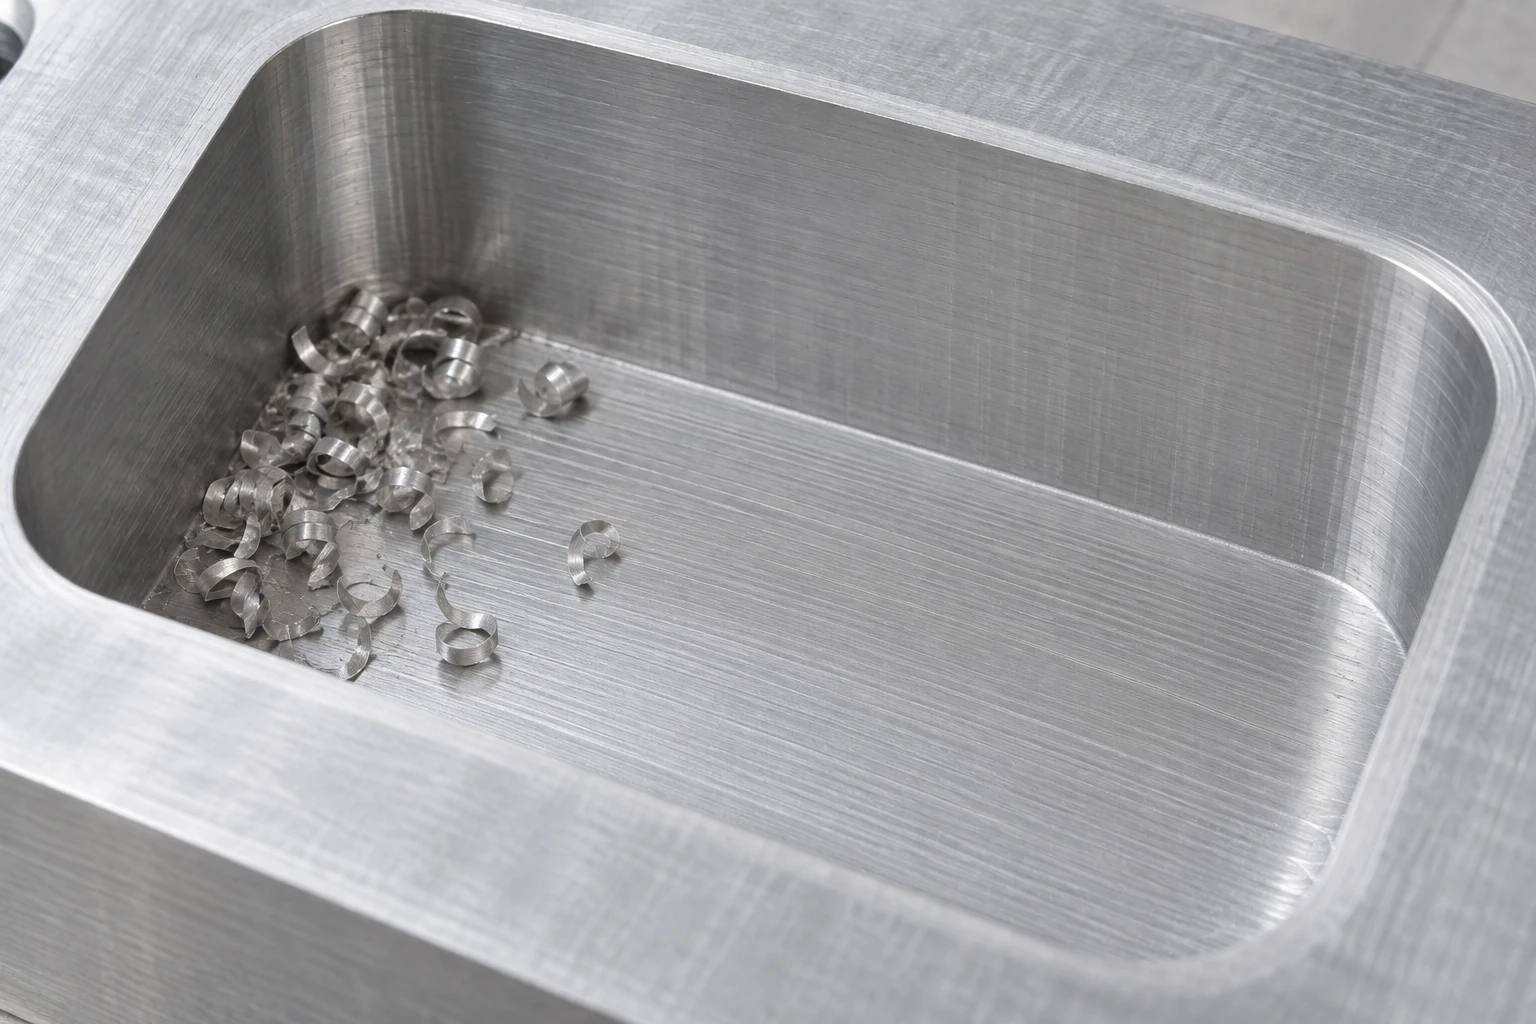
Las recomendaciones de fresado de rebajes de Sandvik Coromant tratan la evacuación de virutas, la gran sobresaliente y el sobrante residual en esquinas como consideraciones de proceso independientes. Por eso, un rebaje abierto y amplio y una cavidad estrecha y profunda no pueden cotizarse de forma fiable únicamente en función del volumen de material eliminado. Cada uno puede requerir una velocidad media de corte diferente y distintos movimientos sin corte.
Ajuste el cambio a la fuente del trabajo adicional.
| Cambio posible | Trabajo que podría reducirse | Lo que debe seguir siendo factible de mecanizar |
|---|---|---|
| Utilice una pieza bruta de tamaño más cercano | Eliminación masiva de material | Grado, tolerancia de acabado y material para sujeción |
| Reducir la profundidad innecesaria del rebaje | Volumen de material a eliminar y alcance requerido | Despeje interno e interfaces requeridas |
| Ampliar una abertura o esquina permitida | Restricciones por tamaño de herramienta y acceso | Ajuste con la pieza acoplada y función de las paredes circundantes |
| Proporcionar acceso desde otra cara | Acceso con herramienta larga | Se han añadido la configuración, las relaciones de referencia y los requisitos de estanqueidad |
Un bloque bruto más cercano no es automáticamente más económico. Un tamaño de material disponible en stock puede tener un coste total menor que un bloque bruto especialmente preparado, y puede requerirse cierto material adicional para ubicar o sujetar la pieza. Asimismo, abrir un hueco a través de otra cara puede reducir la longitud de penetración de la herramienta, aunque añada trabajo de configuración o cierre. Compare las trayectorias completas.
Para una carcasa, identifique el espacio de la cavidad ocupado por los componentes, las superficies de fijación y estanqueidad, y cualquier profundidad que simplemente se herede de un modelo anterior. Esto hace que la CNC revisión de fresado sea específica: evalúe primero la geometría aprobada y luego cotice por separado alternativas útiles. Un cambio geométrico requiere la aprobación del diseño; una menor cantidad de material eliminado por sí sola no implica una pieza mejor.
Preguntas frecuentes
¿Es siempre más costoso un hueco más profundo?
No. La profundidad es solo una de las influencias, junto con el tamaño de la abertura, el material, las superficies requeridas, las herramientas y la configuración. A menudo añade trabajo, pero una cavidad ancha y profunda con buen acceso puede ser más sencilla que una característica menos profunda restringida a una fresa muy pequeña. Compare la geometría real y la trayectoria.
¿Resuelve el mecanizado de cinco ejes el problema de los huecos profundos?
Puede mejorar el acceso cuando el basculamiento expone la característica o permite usar una herramienta más corta. No puede hacer que una fresa o portaherramientas atraviese una abertura más estrecha que la holgura mínima requerida, ni elimina la evacuación de virutas. La orientación propuesta debe ser compatible con la pieza circundante.
¿Debe eliminarse todo el sobreespesor de mecanizado del bloque bruto?
No. El sobreespesor es material reservado deliberadamente para el acabado o una operación posterior. Reducir el exceso innecesario de material en bruto es distinto de eliminar el material necesario para terminar una superficie. Mantenga suficiente material según el estado seleccionado del bloque bruto, el sistema de sujeción y la secuencia de mecanizado.
Fuentes técnicas
Sandvik Coromant: Fórmulas y definiciones para fresado — Sistema métrico; Fresado de agujeros y cavidades/huecos; y Vídeo informativo: Sobresaliente excesivo — optimización de las condiciones de mecanizado (transcripción publicada). Harvey Performance: Anatomía de una fresa de extremo y 5 preguntas que debe formularse antes de seleccionar una fresa de extremo. Las dimensiones del bloque bruto y la tasa de eliminación de material en el cálculo son entradas hipotéticas.



