Sur cette page
Les poches profondes et les brutages surdimensionnés augmentent le travail d’CNC usinage de façons différentes. L’excédent de matière ajoute du volume à enlever. Une poche profonde peut également restreindre le diamètre de l’outil, nécessiter un porte-à-faux plus important et rendre l’évacuation des copeaux plus difficile. Le même volume de métal peut donc nécessiter des durées d’usinage différentes.
La question de conception utile est la suivante : quelle quantité de travail la pièce nécessite-t-elle réellement ? Conservez la profondeur fonctionnelle, l’épaisseur des parois et les interfaces fixes, tout en identifiant la matière excédentaire ou la géométrie pouvant être modifiée.
Commencez par le volume qui doit devenir des copeaux
Pour une même pièce finie, un brutage massif plus grand implique généralement un volume d’enlèvement de matière plus important. Cela affecte le temps de coupe et la consommation de matière, mais ne détermine pas à lui seul le prix total. La programmation, les dispositifs de maintien, les opérations de finition et les contrôles restent inclus dans la comparaison des coûts d’usinage.
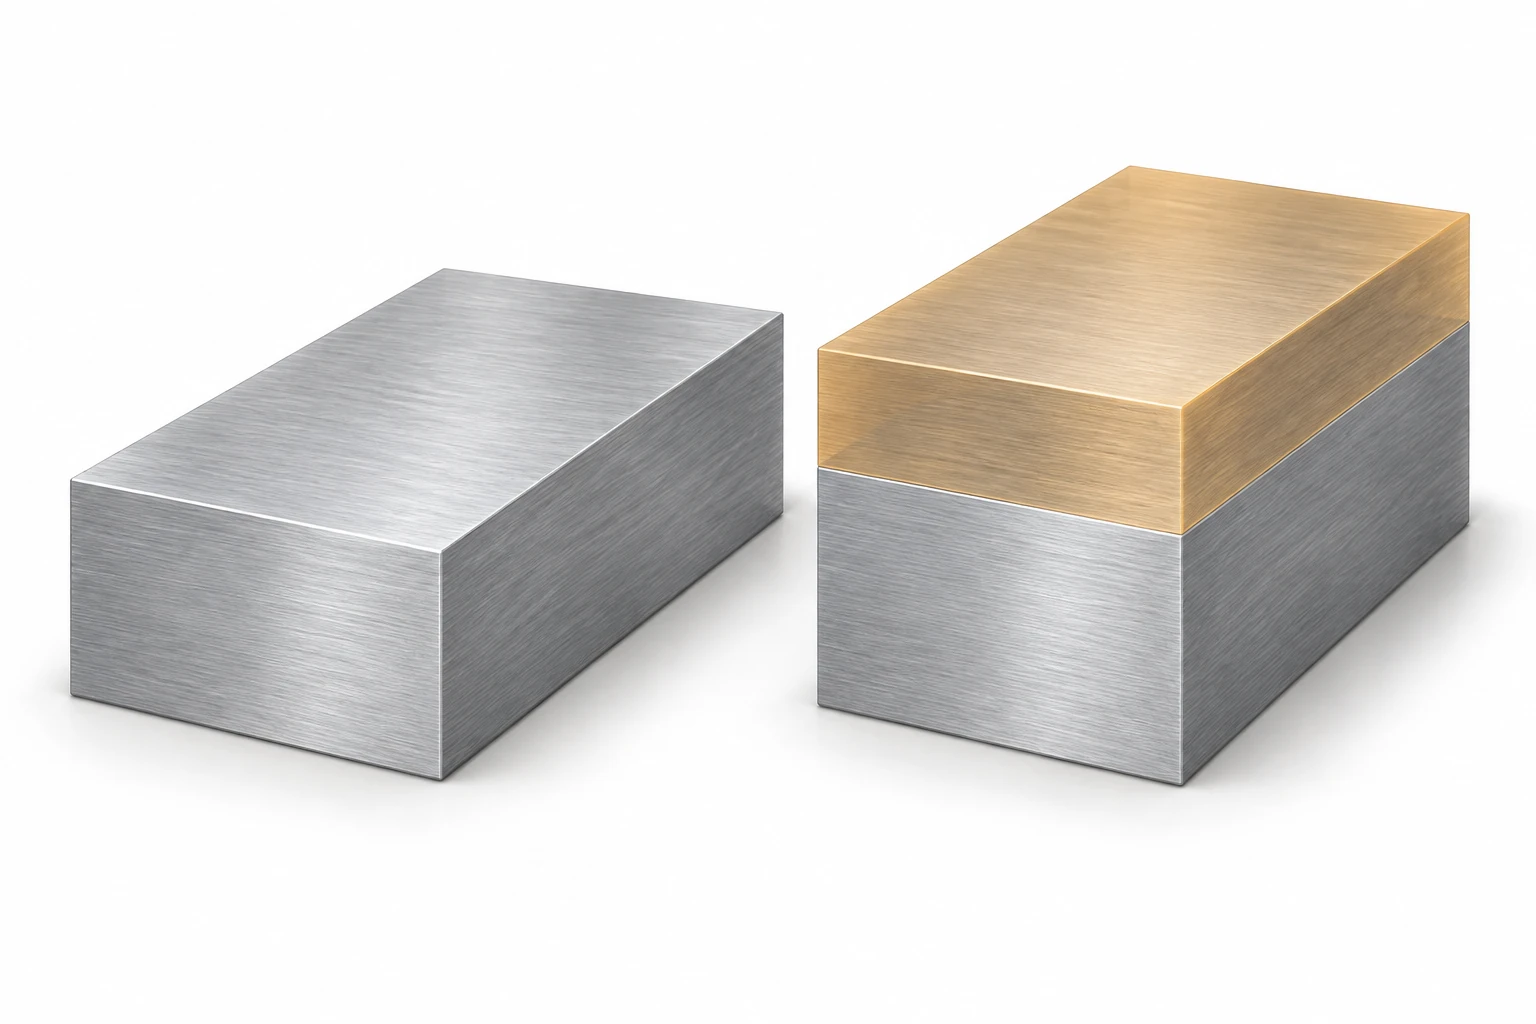
Considérons une comparaison hypothétique entre des brutages de 120 × 80 × 40 mm et de 120 × 80 × 30 mm. Supposons la même nuance d’alliage et le même état métallurgique, et que les deux brutages fournissent suffisamment de matière pour fabriquer la même pièce ainsi que son système de serrage. L’épaisseur supplémentaire contribue comme suit :
120 × 80 × 10 = 96,000 mm³ = 96 cm³ de matière excédentaire.
À un taux moyen d’enlèvement en coupe supposé de 20 cm³/min, l’enlèvement de ce volume supplémentaire prend 96 ÷ 20 = 4.8 minutes. Ce taux est une donnée arithmétique d’entrée, non un paramètre de coupe recommandé ni un taux de production VETCNC.
Cette estimation ne concerne que le temps supplémentaire consacré à l’enlèvement de matière. Elle exclut les entrées, les sorties, les changements d’outils, la manutention, ainsi que toute modification du parcours de finition ou de contrôle. La formule de fraisage de Sandvik Coromant exprime le taux d’enlèvement à l’aide de la profondeur de passe, de l’engagement de travail et de l’avance ; un parcours réel ne maintient pas nécessairement ces conditions tout au long de la coupe.
La profondeur modifie l’ensemble outil, pas seulement le volume
Un évidement large et peu profond peut souvent être usiné avec un outil court. Un évidement étroit et profond peut nécessiter une fraise de plus petit diamètre, dépassant davantage de son porte-outil. Ce plus grand débord réduit la rigidité et peut accroître la déflexion ainsi que la sensibilité aux vibrations. La réponse peut impliquer une modification de l’engagement, des outils ou des trajectoires d’usinage, plutôt que simplement exécuter le même programme à une profondeur accrue.
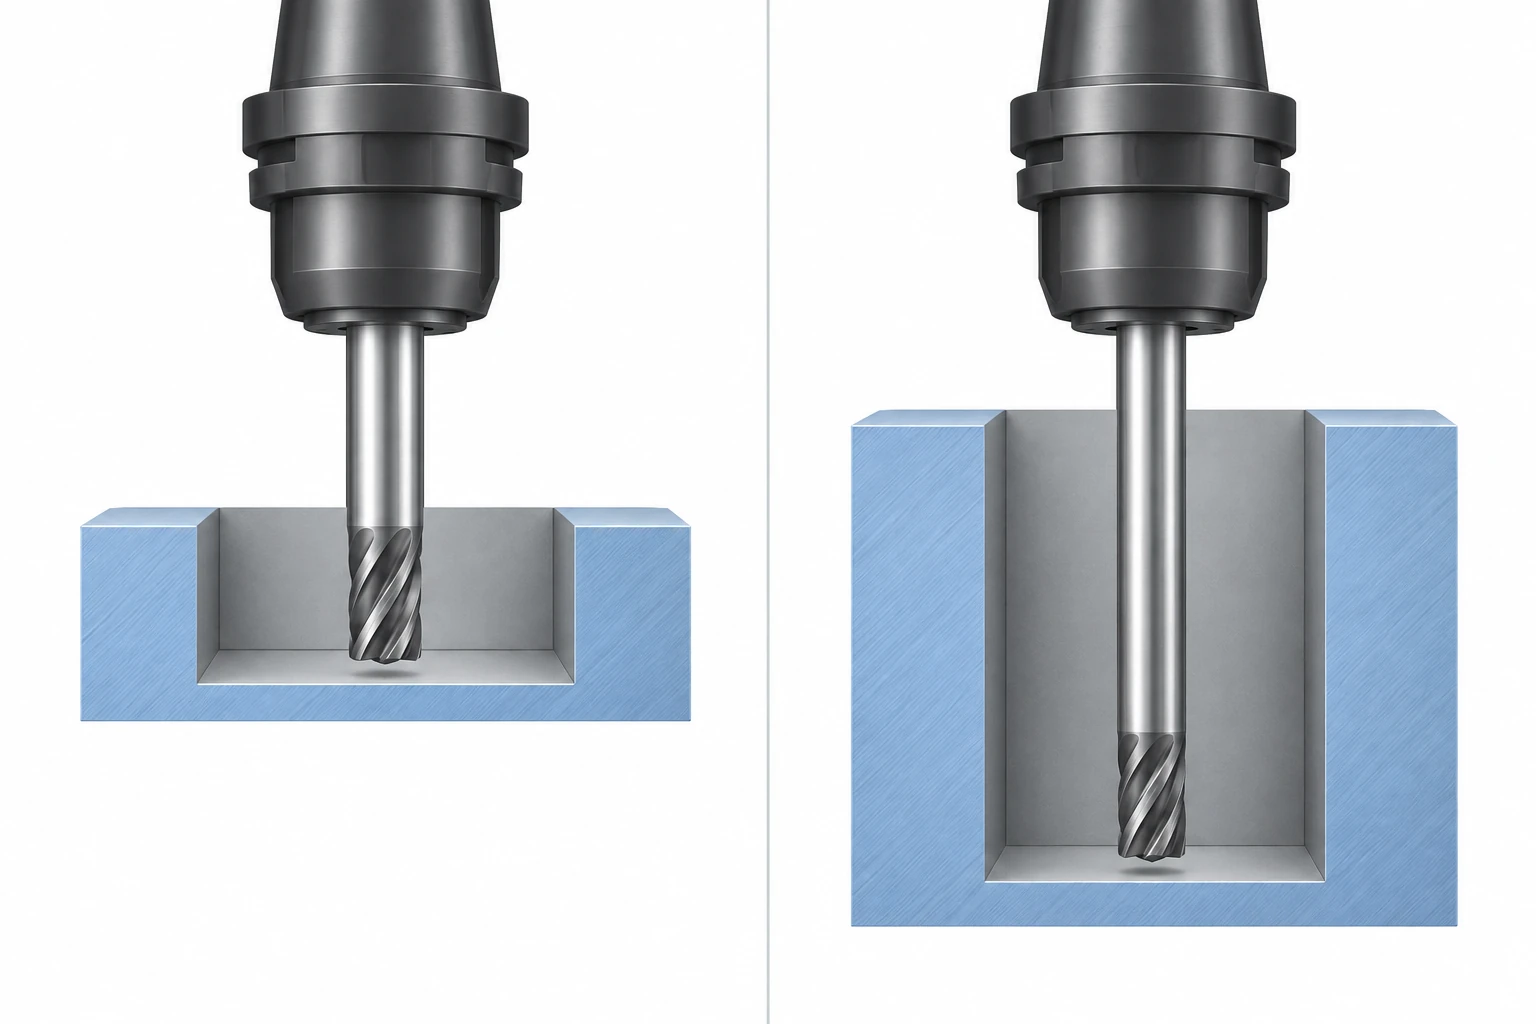
La longueur de coupe et la portée sont deux exigences distinctes. Un outil à collet dégagé peut atteindre une caractéristique basse avec une tête de coupe courte ; il n’a pas besoin d’avoir des rainures sur toute sa longueur exposée. Le dégagement autour du collet et du porte-outil reste néanmoins essentiel. Les recommandations de sélection d’outils de Harvey Performance préconisent de minimiser tout débord inutile, tandis que leur guide anatomique des fraises à bout plat distingue clairement la portée de la longueur de coupe.
Des angles internes serrés peuvent rendre le problème plus contraignant en limitant le diamètre de la fraise. Ébaucher la zone ouverte avec un outil plus gros, puis dégager les angles séparément, peut s’avérer utile. Cela ajoute toutefois une opération supplémentaire. Le guide de conception des pièces explique comment relier les modifications d’angles et d’accès aux exigences du composant associé.
Un évidement doit disposer d’un moyen d’évacuer les copeaux.
Les copeaux retenus dans une cavité peuvent être recoupés ou s’accumuler autour de l’outil. Leur évacuation peut nécessiter une stratégie adéquate d’apport de fluide ou d’air, une géométrie d’outil adaptée, une direction d’accès appropriée et des mouvements programmés de nettoyage. La méthode appropriée dépend du matériau et de la configuration ; augmenter uniquement la vitesse de broche ne garantit pas l’évacuation des copeaux.
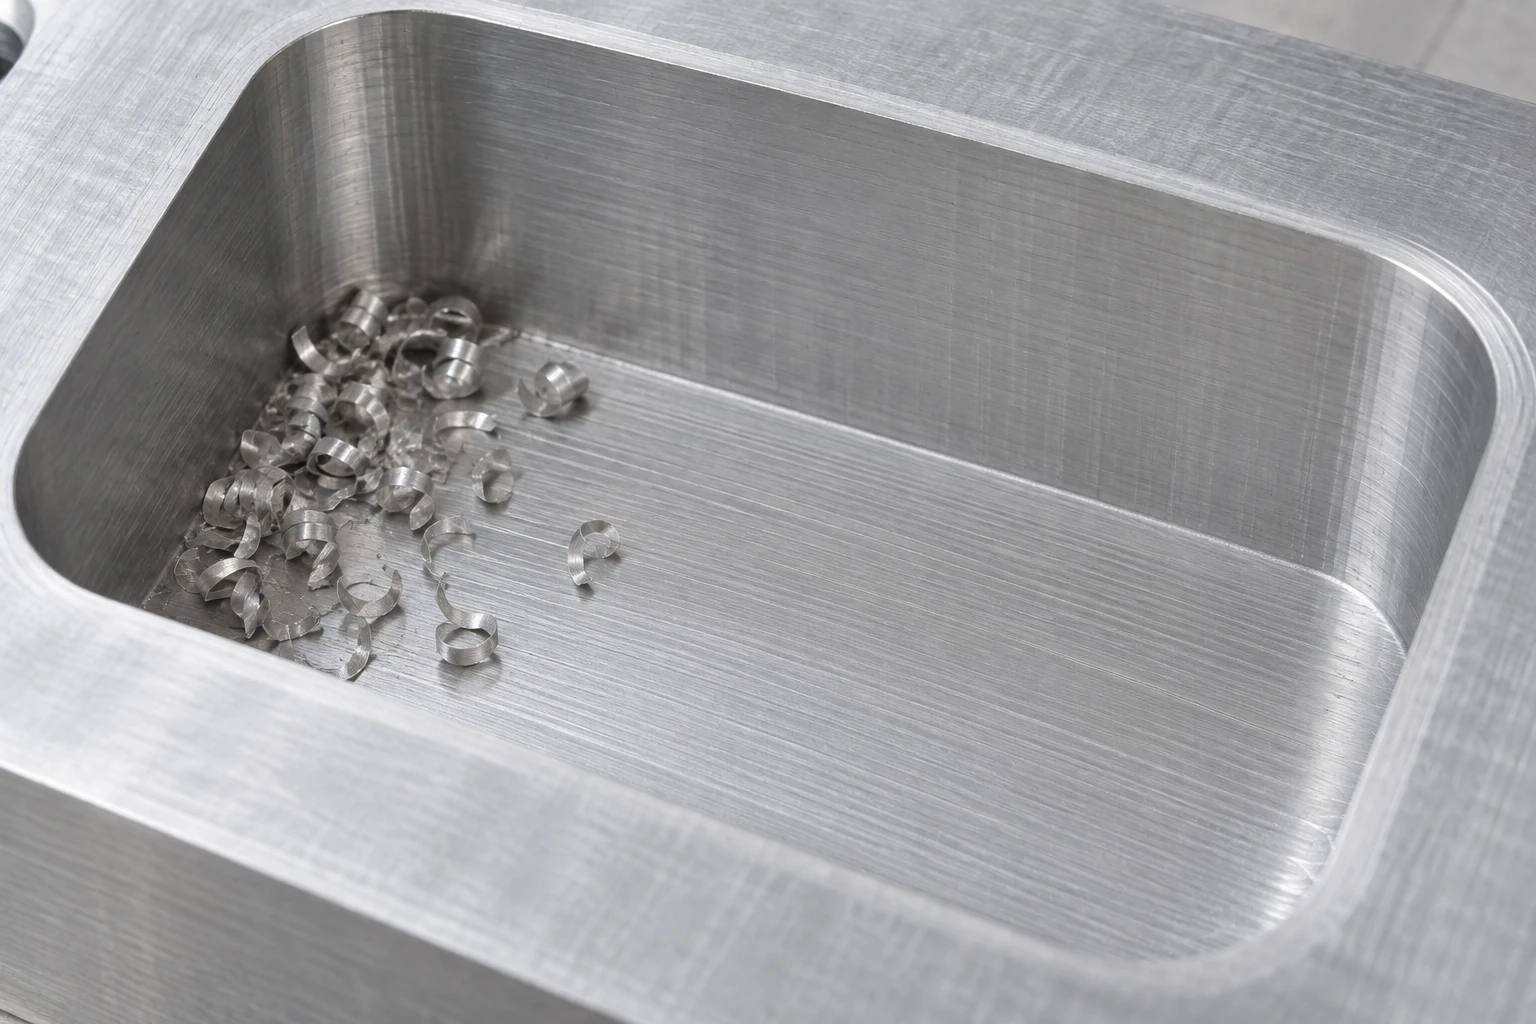
Les recommandations de Sandvik Coromant pour l’usinage d’évidements traitent l’évacuation des copeaux, le grand débord et les résidus de matière dans les angles comme des paramètres de processus distincts. C’est pourquoi un évidement large et ouvert et une cavité étroite et profonde ne peuvent pas être chiffrés de façon fiable uniquement sur la base du volume de matière enlevé. Chacun peut nécessiter une vitesse moyenne d’usinage différente ainsi que des mouvements non productifs différents.
Adaptez la modification à la source du travail supplémentaire.
| Modification possible | Travail qu’elle peut réduire | Ce qui doit rester usinable |
|---|---|---|
| Utiliser un brut de taille plus adaptée | Enlèvement massif de matière | Qualité du matériau, réserve pour finition et matière destinée au serrage |
| Réduire la profondeur inutile de l’évidement | Volume à enlever et portée requise | Dégagement interne et interfaces requises |
| Agrandir une ouverture ou un angle autorisé | Contraintes liées à l’utilisation d’outils petits et à l’accès | Ajustement avec la pièce associée et fonction des parois environnantes |
| Prévoir un accès depuis une autre face | Accès avec outil long | Ajout de la configuration, des relations entre références et des besoins d’étanchéité |
Un brut plus proche de la pièce finie n’est pas automatiquement moins coûteux. Une dimension standard disponible immédiatement peut coûter globalement moins cher qu’un brut spécialement préparé, et un surplus de matière peut être nécessaire pour positionner ou maintenir la pièce. De même, percer une cavité à travers une autre face peut réduire la longueur de dépassement de l’outil, tout en ajoutant des opérations de configuration ou de fermeture. Comparez l’intégralité des itinéraires d’usinage.
Pour un boîtier, identifiez l’espace creux occupé par les composants, les surfaces de fixation et d’étanchéité, ainsi que toute profondeur simplement héritée d’un modèle antérieur. Cela rend l’examen d’usinage CNC spécifique : évaluer d’abord la géométrie approuvée, puis chiffrer séparément les alternatives utiles. Une modification géométrique nécessite une validation du bureau d’études ; une simple réduction du volume à enlever ne constitue pas en soi une amélioration de la pièce.
Questions fréquemment posées
Une cavité plus profonde est-elle toujours plus coûteuse ?
Non. La profondeur n’est qu’un facteur parmi d’autres, tels que la taille de l’ouverture, le matériau, les surfaces requises, les outils et la configuration. Elle augmente souvent la charge de travail, mais une cavité large et profonde, bien accessible, peut être plus facile à usiner qu’une caractéristique moins profonde mais limitée à un outil très petit. Comparez la géométrie réelle et l’itinéraire d’usinage correspondant.
L’usinage à cinq axes résout-il le problème des cavités profondes ?
Il peut améliorer l’accès lorsque l’inclinaison expose la caractéristique ou permet d’utiliser un outil plus court. Il ne permet pas à un outil ou à son porte-outil de passer par une ouverture plus étroite que celle requise pour son jeu fonctionnel, et il n’élimine pas l’évacuation des copeaux. L’orientation proposée doit être compatible avec la géométrie environnante de la pièce.
Faut-il supprimer intégralement la réserve d’usinage du brut ?
Non. La réserve d’usinage est une matière délibérément conservée pour un finissage ou une opération ultérieure. Réduire un excédent inutile de matière brute diffère de l’élimination de la matière nécessaire pour obtenir la surface finale. Conservez suffisamment de matière en fonction de l’état choisi du brut, du mode de serrage et de la séquence d’usinage.
Sources techniques
Sandvik Coromant : Formules et définitions pour l’usinage — Système métrique ; Usinage de trous et de cavités/creux ; et Film-conseil : Dépassement important — optimisation des conditions d’usinage (transcription publiée). Harvey Performance : Anatomie d’une fraise et 5 questions à se poser avant de choisir une fraise. Les dimensions du brut et le taux d’enlèvement de matière dans le calcul sont des données hypothétiques.



