Sur cette page
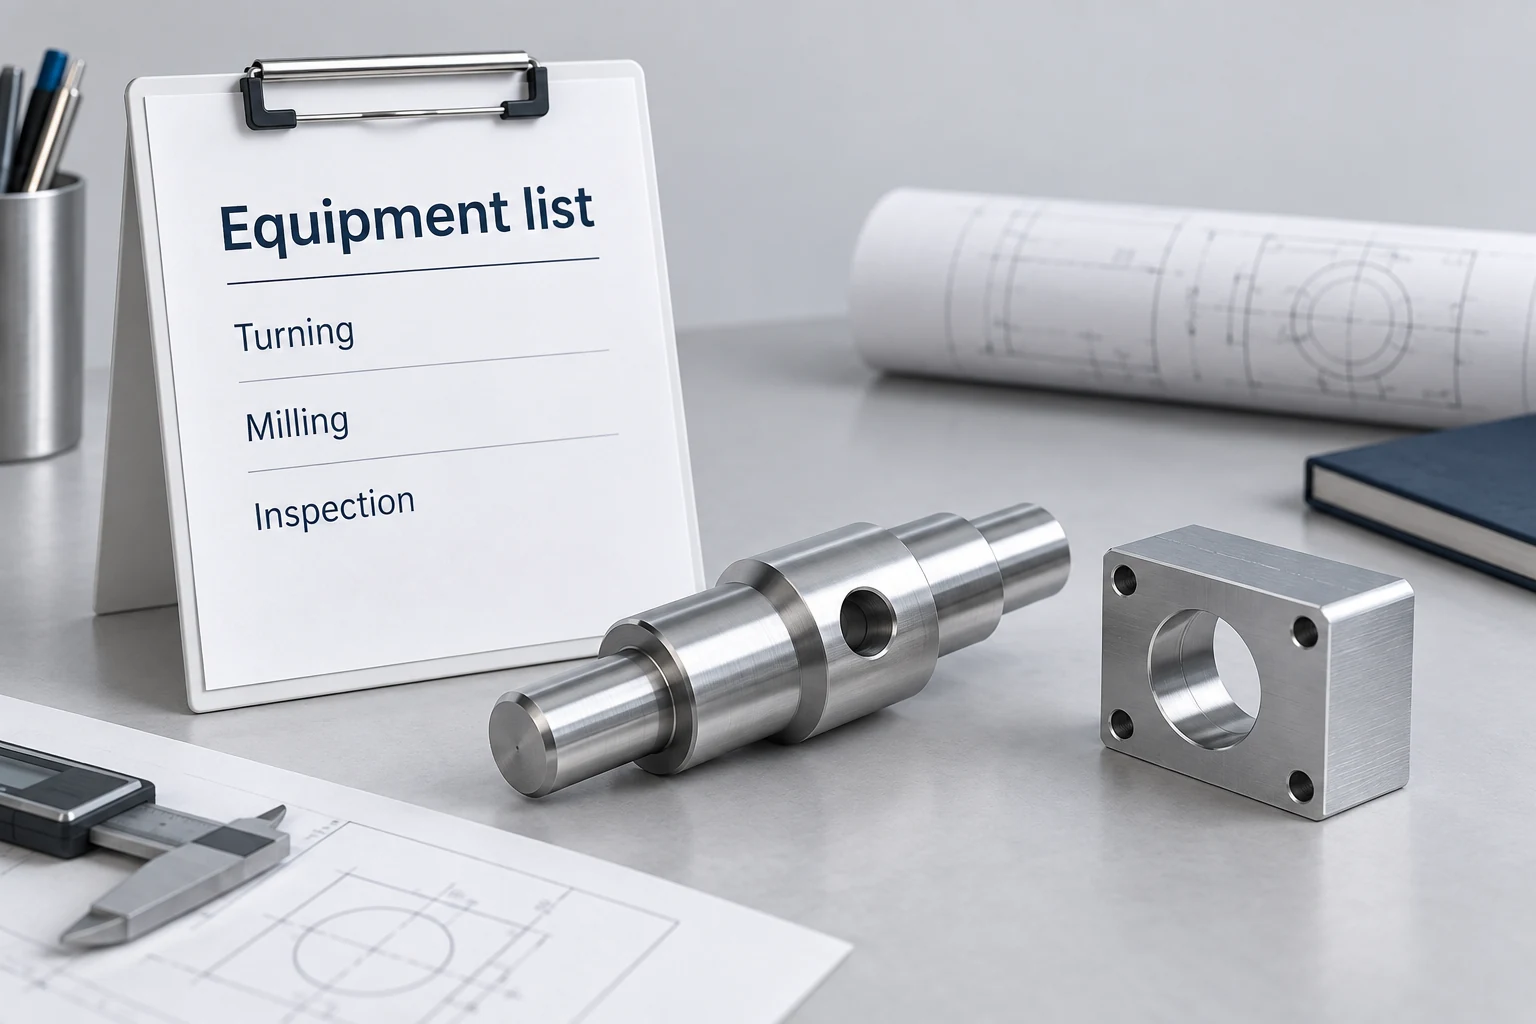
La liste des équipements d’un atelier mécanique identifie les ressources susceptibles de prendre en charge votre pièce. Pour évaluer les capacités CNC de la machine, reliez chaque entrée à une exigence du plan, puis distinguez clairement les informations explicitement indiquées dans la liste des faits relatifs à la configuration, aux mesures et à la disponibilité qui restent encore à vérifier. Un modèle de machine familier peut restreindre le champ de la discussion ; toutefois, son simple nom laisse ouvertes plusieurs questions importantes.
Le résultat utile est une liste annotée : cet équipement est un candidat pour ces caractéristiques, à cet emplacement, avec ces éléments encore à vérifier. Cela évite que l’impressionnante étendue de l’inventaire ne conduise à une conclusion non étayée concernant l’ensemble de la pièce.
Lisez chaque ligne en regard d’une caractéristique de la pièce
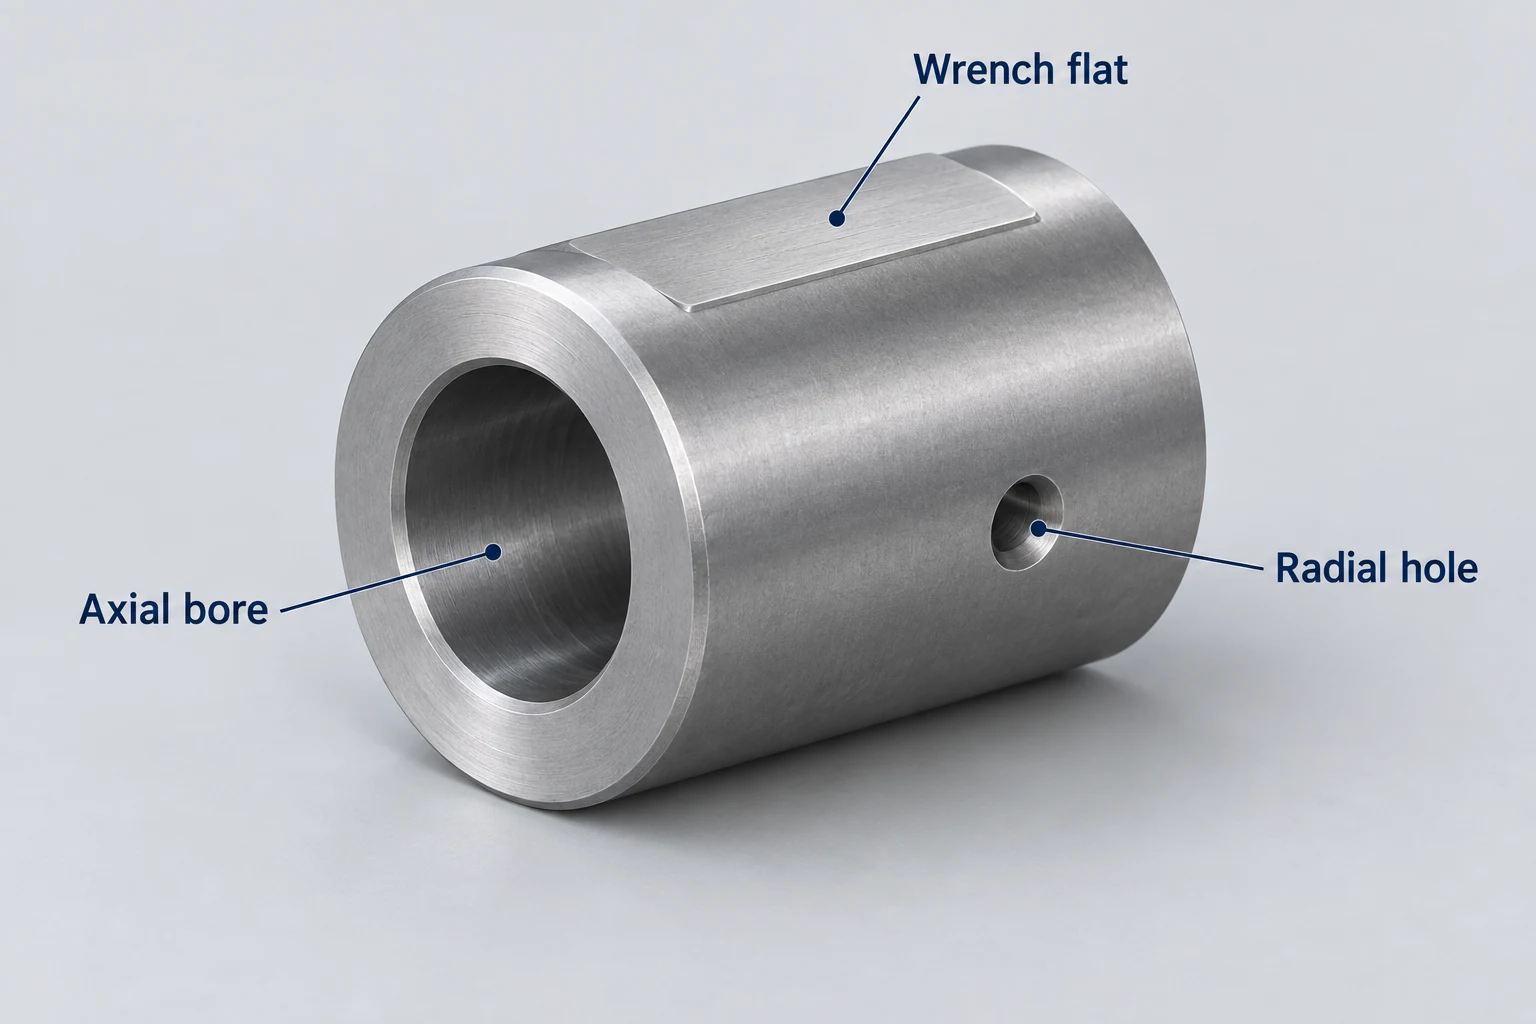
Considérez cette liste d’équipements hypothétique pour un manchon de couplage comportant un alésage axial, des diamètres extérieurs, des surfaces plates pour clé et des trous radiaux. Son plan contrôle également la position de la face d’extrémité par rapport à l’axe de l’alésage et spécifie un anodisation. L’exercice consiste à interpréter les entrées sans présumer d’un plan de fabrication finalisé.
Conservez visibles les descriptions originales du fournisseur. Reformuler « CNC centre de tournage » en « usinage complet du manchon » ajouterait discrètement une capacité que l’entrée n’a jamais mentionnée. Le guide des procédés d’usinage explique les opérations sous-jacentes à ces dénominations de caractéristiques.
| Entrée listée | Exigence pertinente | Ce que la ligne établit | Éléments de preuve encore requis |
|---|---|---|---|
| Centre de tournage à deux axes — Site A | Alésage et diamètres extérieurs | Classe de tour | Outils installés ; adéquation à ces caractéristiques |
| Fraiseuse à commande numérique (VMC) — Site A | Surfaces plates pour clé et trous radiaux | Classe de fraiseuse | Disposition de serrage ; accès aux outils ; relations entre caractéristiques |
| Indexeur rotatif — Site A | Orientations des trous radiaux | Accessoire rotatif listé | Machine-hôte affectée ; connexion de commande ; mode d’indexage utilisable |
| Machine de mesure tridimensionnelle (CMM) — Site A | Géométrie entre l’alésage et la face d’extrémité | Machine de mesure par coordonnées listée | Accès de la touche de mesure ; méthode de référence ; incertitude adaptée |
| Deuxième fraiseuse à commande numérique (VMC) — Site B | Ressource de fraisage alternative possible | Équipement situé sur un autre site | Configuration ; transfert de montage ; disponibilité actuelle |
| Anodisation — partenaire | État traité spécifié | Procédé externe proposé | Prestataire et périmètre ; transfert des exigences ; contrôles finaux |
L’absence d’une entrée constitue également un point ouvert. Une liste publique succincte peut omettre des accessoires d’inspection ou des prestations externes ; elle ne permet pas de conclure que ces ressources sont indisponibles.
La troisième colonne indique ce que la formulation prend en charge. La dernière colonne identifie le lien manquant avec ce dessin. Même les entrées du site A nécessitent une date actuelle et une référence d’actif si plusieurs machines similaires figurent dans la liste complète.
Vérifiez les options installées sur cette machine.
Une famille de modèles peut inclure différents broches, axes, tourelles et fonctions optionnelles. Par exemple, la page Tourelles & Usinage dynamique de Haas distingue les configurations dotées d’un usinage dynamique standard de celles où cette fonction est optionnelle. C’est une raison de déterminer la configuration réelle de la machine fournie, plutôt que d’importer toutes les fonctionnalités proposées dans sa brochure. [1]
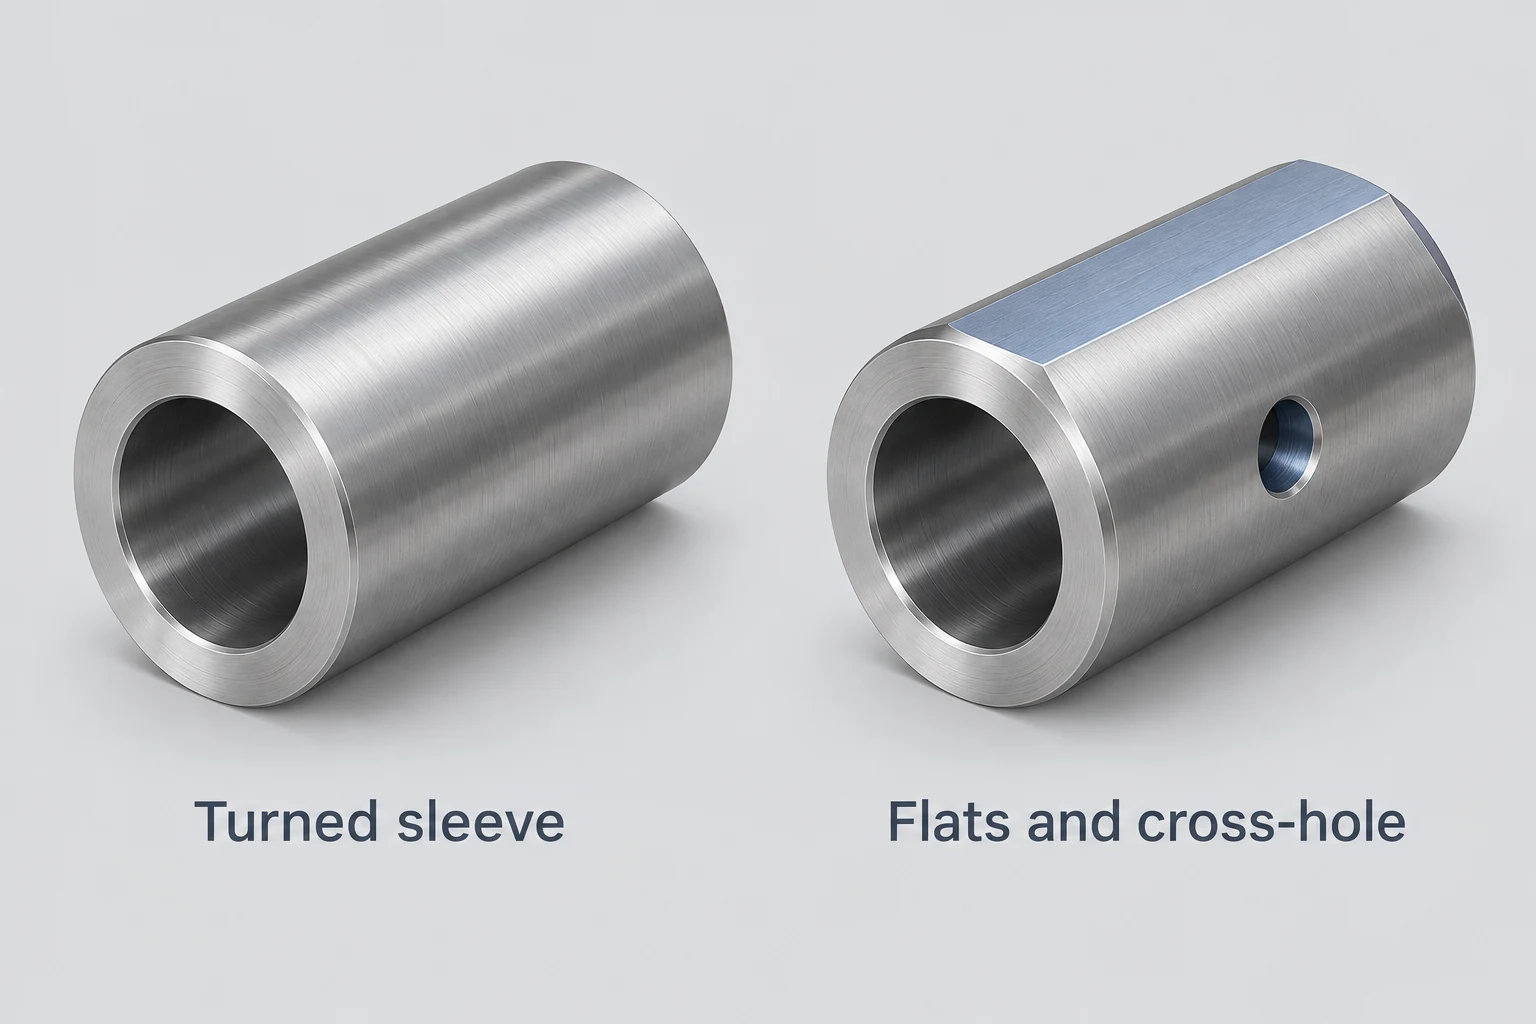
Pour le manchon, une entrée de centre de tournage permet d’étudier le diamètre intérieur et le diamètre extérieur. Le perçage radial ou le fraisage sur cette même machine nécessitent un outil entraîné adapté ainsi qu’un dispositif de positionnement approprié. Une brochure présentant cette option ne prouve pas que l’actif listé en est effectivement équipé.
Première mise à jour des éléments probants : le fournisseur identifie le tour listé et confirme qu’il n’est pas équipé d’outils entraînés. Annoter la ligne « seules les fonctions de tournage dans le procédé proposé ». Les surfaces planes et les trous radiaux restent affectés à un montage de fraisage proposé, dont l’emplacement et l’accès doivent encore être examinés. Ce nouvel élément factuel affine une seule ligne ; il ne rejette ni l’ensemble de l’atelier ni ne valide le montage de fraisage.
Appliquez la même rigueur à l’entrée rotative distincte. Le manuel rotatif de Haas distingue le contrôle synchrone de son dispositif de contrôle semi-quatrième axe. Pour des trous réalisés à des positions angulaires fixes, un indexage peut suffire. Notez sur quelle fraiseuse l’indexeur est connecté et comment il est piloté avant de considérer ces deux lignes d’inventaire comme une seule configuration utilisable. [2]
Une fois la fraiseuse identifiée, la lecture des spécifications des fraiseuses à commande numérique (VMC) couvre les courses, les dégagements, les charges maximales et les limites d’outillage. Ces vérifications concernent le montage sélectionné ; la liste se contente d’indiquer l’actif à évaluer.
Lisez la ligne d’inspection comme un système de mesure.
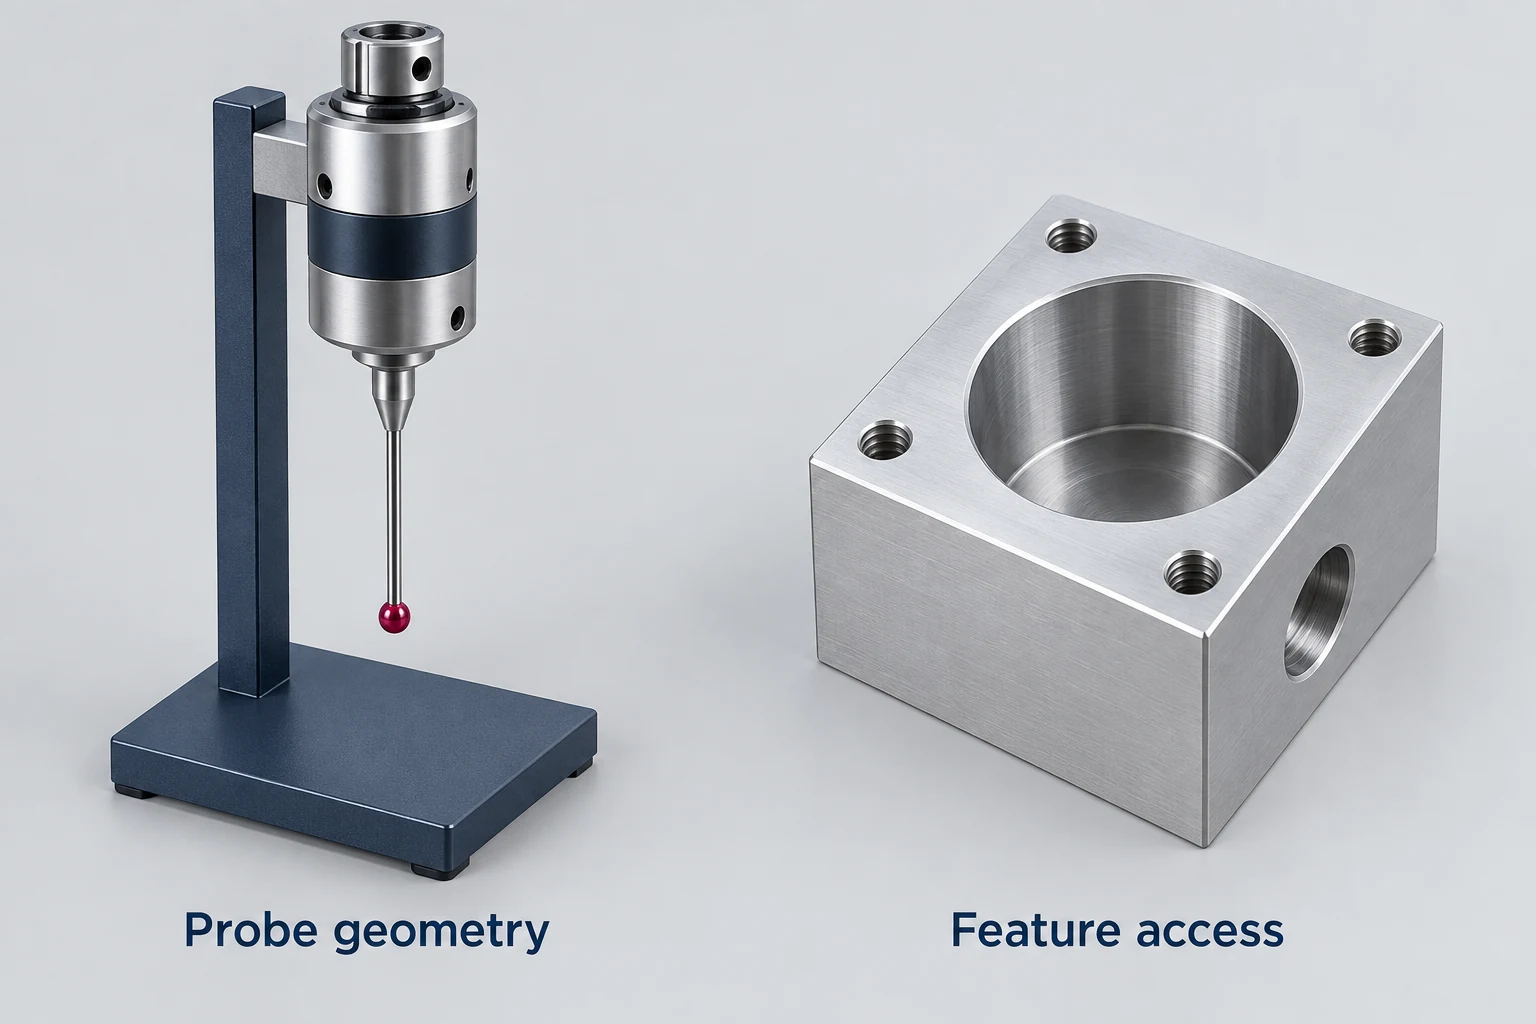
« Bridge CMM » décrit un équipement pouvant contribuer au contrôle de la douille. Cela laisse ouverte la question de la façon dont la sonde accède à l’alésage et à la face d’extrémité, de la manière dont l’axe de référence est établi, et de la façon dont la relation spécifiée est évaluée. Le volume de mesure d’une machine ne permet pas de répondre à ces questions relatives aux caractéristiques individuelles.
La base de connaissances « Support » de Renishaw concernant les CMM : Styli décrit différentes configurations et rallonges de palpeurs adaptées à divers besoins d’accès, tout en identifiant également les considérations liées à la configuration et à la stabilité. La configuration du palpeur installé est aussi importante que le modèle de CMM. [3]
Distinguez clairement l’accès physique de l’adéquation à la mesure. Un palpeur peut atteindre une surface, tandis que la méthode complète nécessite encore un examen pour la caractéristique requise. Le NIST explique que les tâches de mesure CMM peuvent différer sensiblement des conditions d’étalonnage, ce qui exige de prendre en compte l’incertitude spécifique à la tâche. [4]
Deuxième mise à jour de la preuve : le fournisseur fournit la configuration de palpeur proposée ainsi qu’un plan de mesure lié au dessin, couvrant l’alésage et la face d’extrémité. Enregistrez « accès et méthode décrits » pour cette caractéristique, puis évaluez l’adéquation de la méthode aux exigences spécifiées. Il s’agit d’une preuve plus robuste que le simple nom CMM. Il ne s’agit toutefois encore que d’une description du contrôle proposé, avant toute réalisation en production.
Un certificat d’étalonnage apporte des informations sur l’instrument et son étalonnage. Les recommandations du NIST sur la traçabilité expliquent pourquoi l’étalonnage seul ne garantit pas la traçabilité de chaque résultat ultérieur, et pourquoi la traçabilité ne garantit pas automatiquement l’adéquation à une utilisation donnée. Liez toujours la déclaration au résultat de mesure effectif. [5]
Attachez systématiquement la localisation et la disponibilité à chaque ligne.
Le deuxième centre d’usinage vertical (VMC) appartient au site B. Il pourrait constituer une alternative utile, mais un changement de site peut nécessiter un nouveau montage, un nouveau jeu d’outils, une nouvelle préparation de programme ou une nouvelle disposition de mesure. Deux désignations identiques de modèle laissent ces dépendances non résolues. Conservez le champ « site » lors de la comparaison des totaux d’équipements.
La ligne d’anodisation relève du périmètre d’approvisionnement proposé, tout en restant étiquetée comme travail réalisé par un partenaire. Indiquez qui reçoit les exigences de traitement et qui vérifie l’état des pièces à leur retour. Les recommandations pédagogiques du Groupe des pratiques d’audit ISO/IAF sur les fournisseurs externes abordent le transfert des spécifications et la vérification des travaux fournis en externe. Elles ne transforment pas les équipements d’un partenaire en stock propre de l’atelier mécanique. [6]
Enfin, associez une date aux informations concernant la disponibilité. Une machine techniquement adaptée peut être occupée par un autre travail, en cours de réglage ou en maintenance. Le programme « Enterprise basée sur le modèle » (Model-Based Enterprise) du NIST distingue la correspondance entre les exigences produit et les capacités du procédé, d’une part, et la gestion de la capacité et de la disponibilité des ressources pour la planification, d’autre part. [7] Enregistrez séparément la ressource de production proposée et son statut de planification actuel, distinctement du nombre total d’équipements.
Intégrez la liste annotée dans la CNC demande de devis RFQ avec la révision du dessin contre laquelle elle a été examinée. Chaque point résolu doit identifier ses éléments justificatifs ; chaque point en attente doit rester lié à la caractéristique, au site ou à la ressource concernée.
FAQ sur la liste des équipements
Une liste des équipements doit-elle comporter le numéro de série de chaque machine ?
Pour un examen initial, une référence claire d’actif, un modèle, une configuration et un emplacement permettent d’identifier la ressource concernée. Une identification plus précise devient utile lorsqu’il s’agit de relier cet actif aux dossiers de configuration, aux documents d’étalonnage ou à une affectation de production convenue.
Une machine plus récente offre-t-elle automatiquement de meilleures capacités ?
L’âge seul ne détermine pas l’adéquation d’une machine à la fabrication d’une pièce. Comparez les fonctions installées, l’état de la machine, le montage prévu et la méthode de mesure aux exigences réelles. Même un modèle plus récent laisse ouvertes ces données spécifiques au travail à réaliser.
Deux machines identiques peuvent-elles servir de substituts l’une à l’autre ?
Cela est possible, après avoir vérifié leurs configurations réelles et les préparatifs nécessaires pour transférer le travail. Les montages, les outils, les programmes et les dispositions d’inspection peuvent différer. Documentez tout réglage ou toute vérification requis avant de compter la seconde machine comme alternative utilisable.
Que m’indique une liste des équipements non datée ?
Il fournit une description initiale des ressources du fournisseur. Il ne précise pas quels équipements restent effectivement sur le site indiqué ou sont disponibles pour le travail proposé. Obtenez une confirmation à jour pour les lignes qui concernent votre pièce.
Sources techniques
- Haas Automation. Tourelles & Outils rotatifs. Configurations standard et en option.
- Haas Automation. Rotatif/Contre-pointe – Supplément du manuel de l’opérateur : 1 – Rotatif – Introduction. Dispositions de commande rotative.
- Renishaw. CMM Base de connaissances d’assistance : Palpeurs. Configurations de palpeurs, considérations d’accès et de sélection.
- NIST. Traçabilité de l’étalonnage, & Questions d’incertitude de mesure relatives aux machines à mesurer tridimensionnelles et autres instruments complexes. Résumé éditeur ; incertitude spécifique à la tâche.
- NIST. Traçabilité métrologique : Questions fréquemment posées et politique du NIST, sections 5.1.1–5.1.4.
- ISO 9001 Groupe des pratiques d’audit. Lignes directrices relatives aux prestataires externes, 2016. Lignes directrices éducatives en matière d’audit.
- NIST. Programme d’entreprise pilotée par le modèle (Model-Based Enterprise). Capacité fonctionnelle, capacité productive et disponibilité.



