W tym artykule
Lista wyposażenia warsztatu mechanicznego identyfikuje zasoby, które mogą wspierać produkcję Twojej części. Aby ocenić możliwości maszyn CNC, powiąż każdą pozycję z wymaganiem zawartym na rysunku technicznym, a następnie oddziel informacje podane w liście od faktów dotyczących konfiguracji, pomiarów i aktualnej dostępności, które nadal wymagają weryfikacji. Znajomość konkretnego modelu maszyny może zawęzić zakres dyskusji; sama nazwa modelu pozostawia jednak wiele istotnych pytań bez odpowiedzi.
Wynikiem tej analizy jest lista z adnotacjami: ten sprzęt jest kandydatem do realizacji tych cech, w tej lokalizacji, przy jednoczesnym koniecznym zweryfikowaniu jeszcze tych pozycji. Dzięki temu imponująca liczba maszyn nie przekształci się w nieuzasadnione wnioski dotyczące całej części.
Odczytaj każdą pozycję w odniesieniu do cechy części
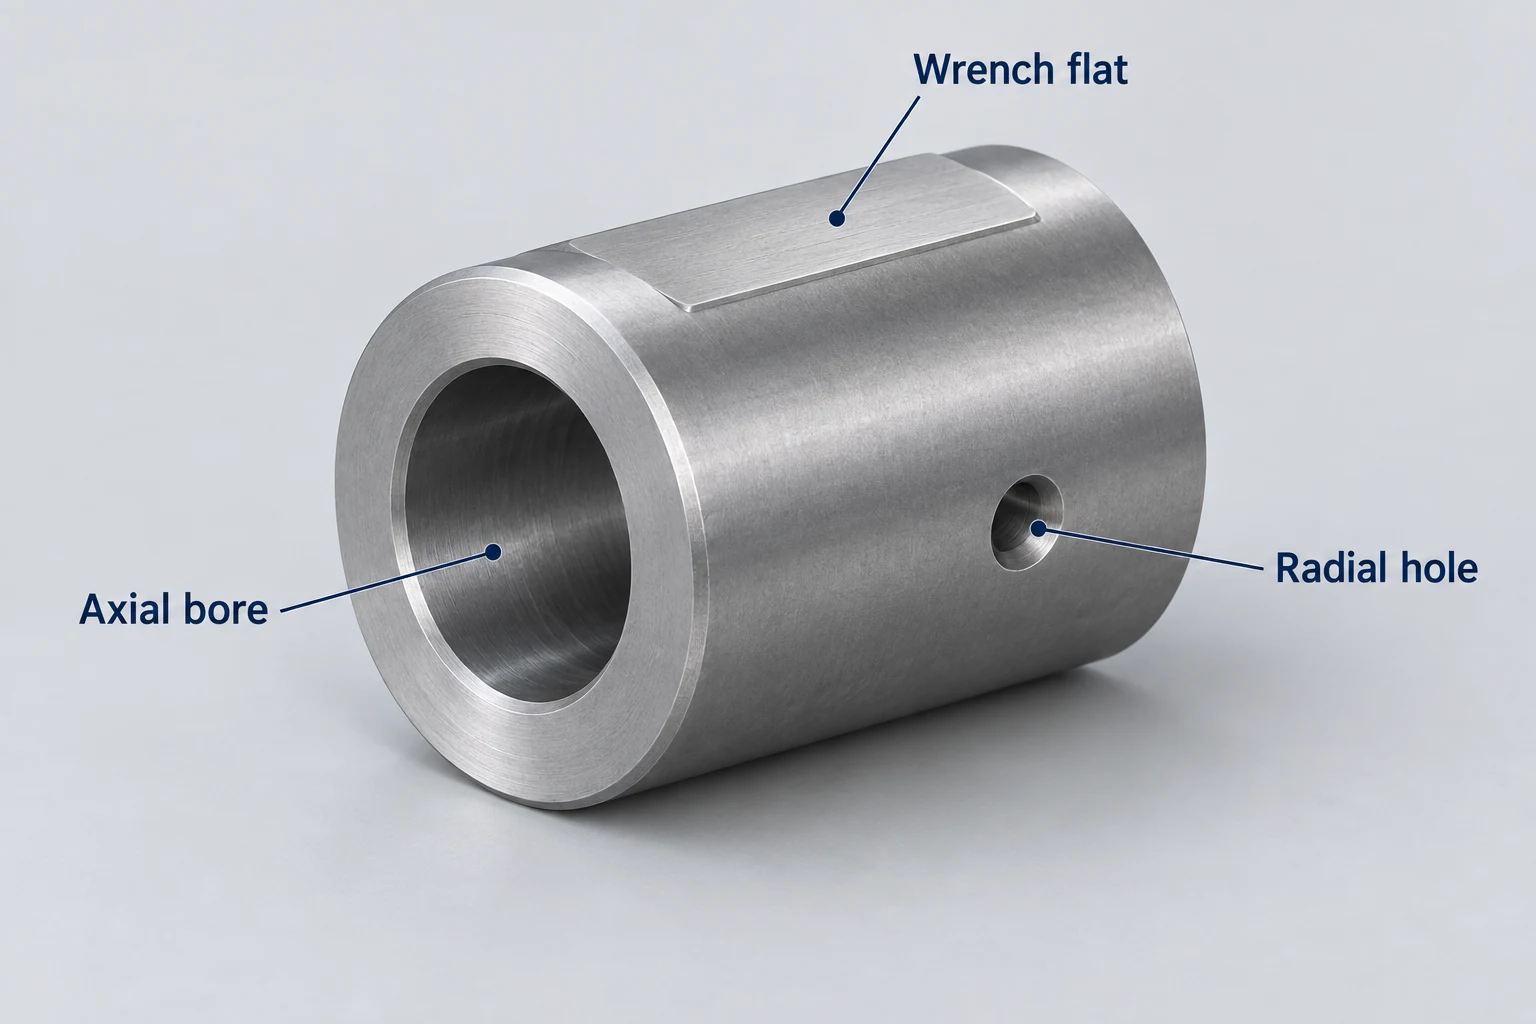
Rozważ tę hipotetyczną listę wyposażenia dla tulei sprzęgłowej z otworem osiowym, średnicami zewnętrznymi, płaszczyznami klucza oraz otworami promieniowymi. Na jej rysunku technicznym określono również położenie powierzchni czołowej względem osi otworu oraz wymagano anodowania. Zadaniem jest interpretacja poszczególnych pozycji bez zakładania gotowego planu produkcyjnego.
Zachowaj oryginalne opisy dostawcy. Przepisanie „CNC turning center” jako „pełna obróbka tulei” milcząco dodałoby możliwość, której ta pozycja nigdy nie deklaruje. Przewodnik po procesach obróbki skrawaniem wyjaśnia operacje stojące za tymi nazwami cech.
| Pozycja na liście | Powiązane wymaganie | Co ta pozycja potwierdza | Dane wymagające dalszej weryfikacji |
|---|---|---|---|
| Tokarka dwuosiowa — Obiekt A | Otwór i średnice zewnętrzne | Klasa tokarki | Zainstalowane narzędzia; przydatność do realizacji tych cech |
| Frezearka pionowa (VMC) — Obiekt A | Płaszczyzny klucza i otwory promieniowe | Klasa frezarki | Układ zamocowania; dostęp narzędzi; zależności między cechami |
| Indeksator obrotowy — Obiekt A | Orientacje otworów promieniowych | Wymieniony dodatek obrotowy | Przydzielony maszynowy host; połączenie sterujące; dostępny tryb indeksowania |
| Mostek pomiarowy CMM — Obiekt A | Geometria otworu względem powierzchni czołowej | Wymieniona współrzędnościowa maszyna pomiarowa | Dostęp sondy; metoda ustalania punktów odniesienia (datów); odpowiedni poziom niepewności pomiaru |
| Druga frezearka pionowa (VMC) — Obiekt B | Możliwe alternatywne źródło frezowania | Wyposażenie w innej lokalizacji | Konfiguracja; przeniesienie przygotowania; aktualna dostępność |
| Anodowanie — partner | Określony stan obróbki cieplnej | Zewnętrzny proces oferowany przez dostawcę | Wykonawca i zakres usług; przekazanie wymagań; końcowe kontrole |
Brakująca pozycja to również otwarty punkt. Krótka publiczna lista wyposażenia może pomijać akcesoria kontrolne lub usługi zewnętrzne; nie oznacza to jednak, że te zasoby są niedostępne.
Trzecia kolumna zawiera informacje o tym, jakie funkcje obsługuje dane sformułowanie. Ostatnia kolumna wskazuje brakujący element powiązany z tym rysunkiem. Nawet pozycje z lokacji A wymagają aktualnej daty oraz odniesienia do aktywa, jeśli w pełnej liście występuje kilka podobnych maszyn.
Sprawdź opcje zainstalowane na tej maszynie.
Rodzina modeli może obejmować różne wrzeciony, osie, wieże narzędziowe oraz funkcje opcjonalne. Na przykład strona Haasa Turrets & Live Tooling rozróżnia konfiguracje ze standardowym narzędziem obrotowym od modeli, w których funkcja ta jest opcjonalna. Dlatego należy ustalić rzeczywistą konfigurację dostarczonej maszyny, a nie zakładać, że posiada wszystkie funkcje wymienione w broszurze. [1]
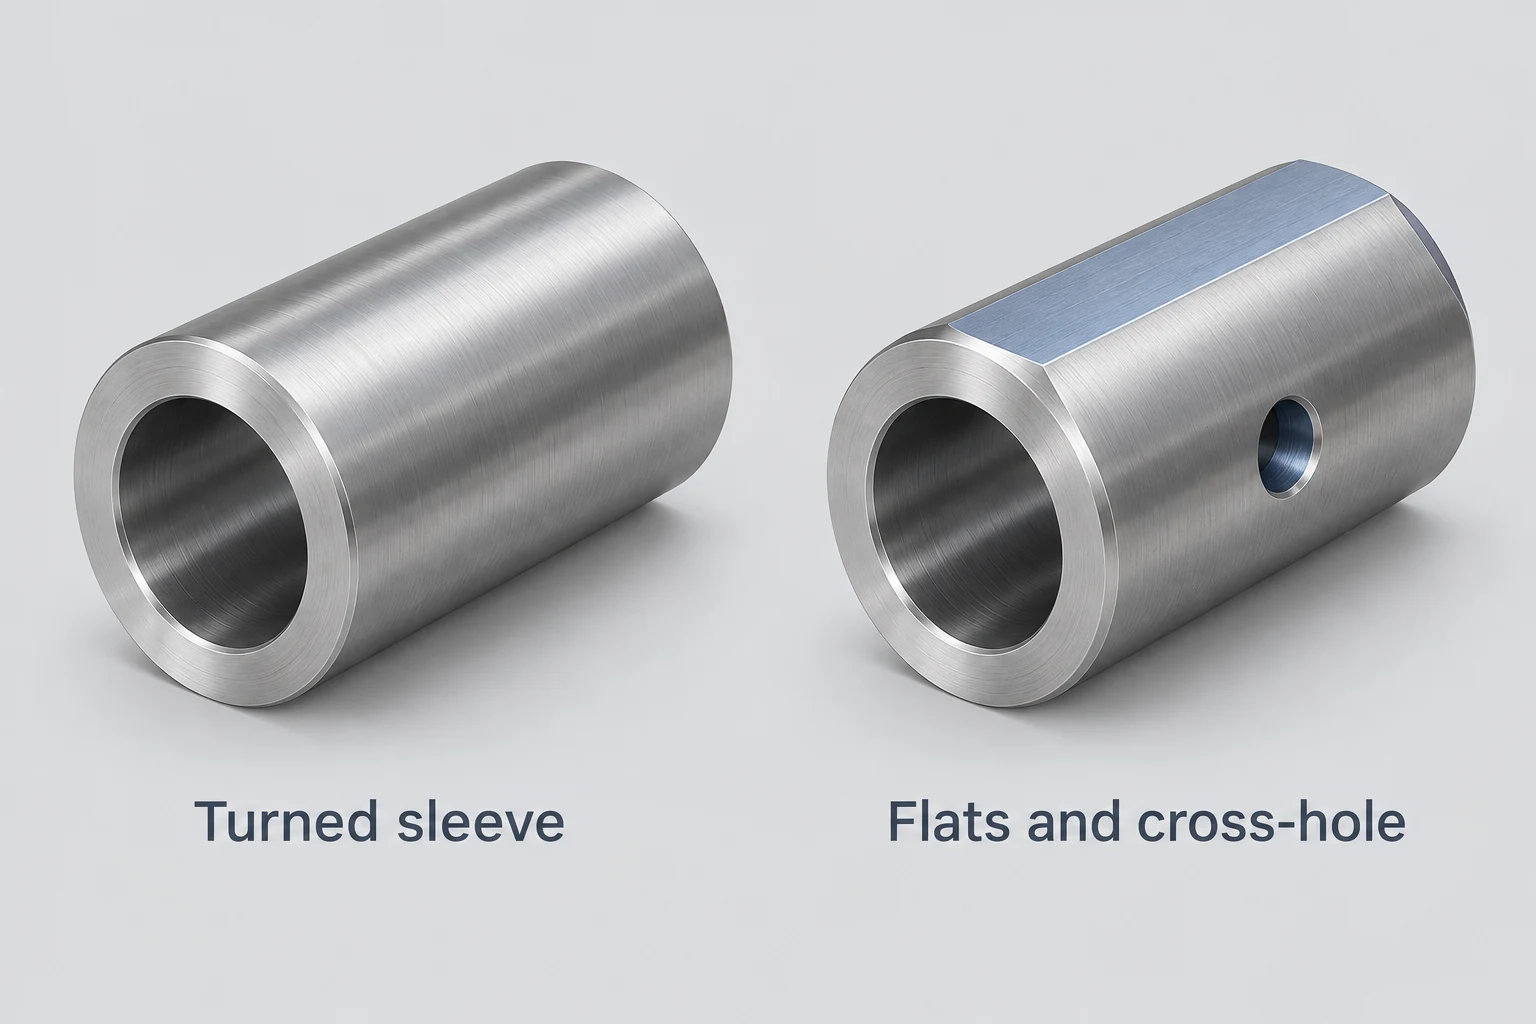
W przypadku tulei pozycja tokarki umożliwia analizę średnicy otworu i średnicy zewnętrznej. Wiertnięcie lub frezowanie promieniowe na tej samej maszynie wymaga odpowiedniego napędzanego narzędzia oraz układu pozycjonowania. Broszura przedstawiająca tę opcję nie stanowi dowodu, że wymienione w liście urządzenie ją posiada.
Pierwsza aktualizacja dowodów: dostawca identyfikuje wymienioną tokarkę i potwierdza, że nie posiada napędzanego wyposażenia narzędziowego. Zanotuj w wierszu frazę „funkcje toczenia wyłącznie w zaproponowanym procesie”. Płaskie powierzchnie i otwory promieniowe pozostają przypisane do zaproponowanego zestawu frezarskiego, którego lokalizacja i dostępność wymagają dalszej weryfikacji. Nowy fakt ogranicza zakres jednego wiersza; nie odrzuca całkowicie możliwości wykorzystania tej warsztatowej ani nie potwierdza konfiguracji frezarki.
Zastosuj tę samą dyscyplinę do osobnej pozycji urządzenia obrotowego. Podręcznik Haasa dotyczący urządzeń obrotowych rozróżnia sterowanie synchroniczne od jego półosowego układu sterowania czwartą osią. W przypadku otworów wykonanych w ustalonych położeniach kątowych wystarczające może być indeksowanie. Zanotuj, do której frezarki podłączony jest indekser oraz w jaki sposób jest on sterowany, zanim uznasz dwie pozycje w inwentarzu za jedną użyteczną konfigurację. [2]
Po zidentyfikowaniu frezarki analiza specyfikacji frezarek pionowych (VMC) obejmuje zakresy ruchu, luzów, obciążeń oraz ograniczenia narzędziowe. Te sprawdzenia dotyczą wybranej konfiguracji; lista jedynie wskazuje urządzenie podlegające ocenie.
Odczytaj pozycję kontroli jako system pomiarowy.
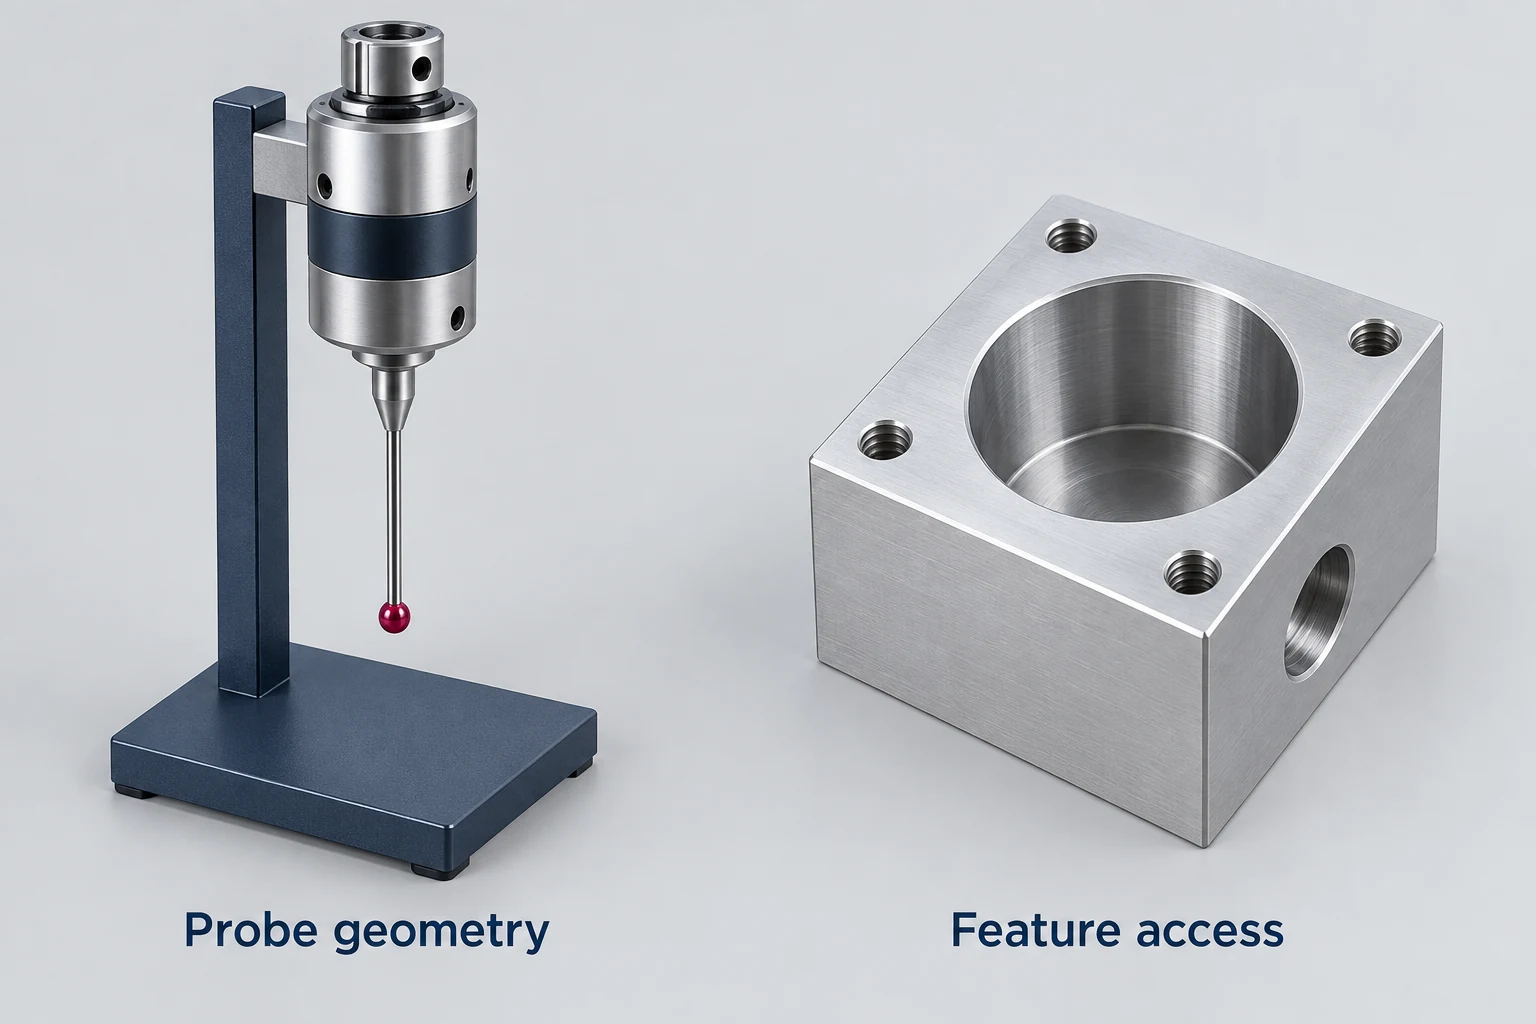
„Most CMM” opisuje sprzęt, który może wspierać kontrolę tulei. Nie określa, w jaki sposób sondą osiąga się powierzchnię otworu i czoła, jak ustala się oś odniesienia oraz jak ocenia się wymaganą zależność geometryczną. Pomiarowy zakres maszyny nie pozwala odpowiedzieć na te pytania dotyczące konkretnych cech.
Baza wiedzy Renishawa dotycząca obsługi CMM: Styli opisuje różne konfiguracje głowic pomiarowych i przedłużki dostosowane do różnych potrzeb dostępu, a także identyfikuje kwestie związane z konfiguracją i stabilnością układu pomiarowego. Istotne jest nie tylko wyposażenie sondy, ale także model CMM. [3]
Oddzielaj fizyczny dostęp od przydatności pomiarowej. Głowica może dotrzeć do danej powierzchni, ale cała metoda pomiarowa nadal wymaga przeglądu pod kątem wymaganej cechy. NIST wyjaśnia, że zadania pomiarowe CMM mogą znacznie różnić się od warunków kalibracji, co wymaga analizy niepewności specyficznej dla danego zadania. [4]
Drugie uzupełnienie dowodu: dostawca udostępnia zaproponowaną konfigurację głowicy oraz plan pomiarowy powiązany z rysunkiem dla otworu i powierzchni czołowej. Zapisz „opisano dostęp i metodę” dla tej cechy, a następnie ocenić przydatność zaproponowanej metody do spełnienia określonego wymagania. Jest to silniejszy dowód niż sama nazwa CMM. Pozostaje jednak jedynie opisem zaproponowanej kontroli, przed uzyskaniem jakichkolwiek wyników produkcyjnych.
Certyfikat kalibracyjny dostarcza dodatkowych informacji o przyrządzie i jego kalibracji. Wytyczne NIST dotyczące śledzoności wyjaśniają, dlaczego sama kalibracja nie gwarantuje śledzoności każdego kolejnego wyniku pomiarowego oraz dlaczego śledzoność nie oznacza automatycznie przydatności do konkretnego zastosowania. Ogranicz stwierdzenie do rzeczywistego pomiaru. [5]
Przypisz lokalizację i dostępność do każdego wiersza.
Druga frezarka VMC należy do Lokalizacji B. Może być przydatną alternatywą, lecz zmiana lokalizacji może wymagać zastosowania innego uchwytu, zestawu narzędzi, przygotowania programu lub układu pomiarowego. Dwie identyczne nazwy modeli pozostawiają te zależności nierozstrzygnięte. Zachowaj pole „lokalizacja”, porównując łączną liczbę urządzeń.
Linia anodowania powinna znaleźć się w zakresie zaproponowanej dostawy, zachowując jednocześnie oznaczenie jako praca partnera. Zanotuj, kto otrzymuje wymagania dotyczące obróbki i kto weryfikuje stan zwrotu. Grupa ds. praktyk audytorskich ISO/IAF w swoich materiałach szkoleniowych dotyczących dostawców zewnętrznych omawia przekazywanie specyfikacji oraz weryfikację prac wykonywanych przez zewnętrznych dostawców. Nie przekształca to wyposażenia partnera w własny sprzęt warsztatu. [6]
Na koniec dodaj datę do informacji o dostępności. Technicznie odpowiednia maszyna może być zajęta innym zleceniem, w trakcie przygotowania lub konserwacji. Program NIST dotyczący przedsiębiorstwa opartego na modelu (Model-Based Enterprise) rozróżnia dopasowanie wymagań produktu do możliwości procesu od zarządzania pojemnością i dostępnością zasobów w kontekście planowania produkcji. [7] Zapisz zaproponowany zasób produkcyjny oraz jego obecny status planowania osobno od liczby urządzeń.
Przenieś zaopatrzoną listę uwag do CNC obróbki skrawaniem RFQ wraz z numerem rewizji rysunku, względem której została ona przeanalizowana. Każdy rozwiązany punkt powinien zawierać identyfikację wspierających go informacji; każdy otwarty punkt powinien pozostać powiązany z dotknietą cechą, lokalizacją lub zasobem.
Lista sprzętu – często zadawane pytania
Czy lista wyposażenia musi zawierać numery seryjne każdej maszyny?
W przypadku wstępnej analizy jasne odniesienie do aktywa, model, konfiguracja oraz lokalizacja pozwalają jednoznacznie zidentyfikować omawiany zasób. Dokładniejsza identyfikacja staje się użyteczna przy łączeniu tego aktywa z dokumentami konfiguracyjnymi, dokumentami kalibracyjnymi lub uzgodnionym przydziałem do produkcji.
Czy nowsza maszyna zapewnia automatycznie lepsze możliwości?
Sam wiek nie określa przydatności maszyny do wykonania danej części. Porównaj zainstalowane funkcje, stan techniczny, zaproponowaną konfigurację oraz metodę pomiaru z rzeczywistymi wymaganiami. Nawet nowsza nazwa modelu pozostawia te fakty związane z konkretnym zleceniem nierozstrzygnięte.
Czy dwie identyczne modele maszyn mogą pełnić funkcję wzajemnych zamienników?
Możliwe, po sprawdzeniu ich rzeczywistych konfiguracji oraz przygotowań niezbędnych do przeniesienia zlecenia. Uchwyty, narzędzia, programy i ustalenia dotyczące kontroli mogą się różnić. Zanotuj wszelkie wymagane czynności montażowe lub weryfikacyjne przed uznaniem drugiego maszynowego stanowiska za użyteczny alternatywny zasób.
Co mówi lista wyposażenia bez daty?
Zapewnia ona wstępny opis zasobów dostawcy. Nie potwierdza jednak, które z podanych urządzeń nadal znajdują się w wymienionym miejscu ani czy są dostępne do realizacji zaproponowanego zlecenia. Uzyskaj aktualne potwierdzenie dla tych pozycji listy, które mają znaczenie dla Twojej części.
Źródła techniczne
- Haas Automation. Turety i narzędzia obrotowe. Konfiguracje standardowe i opcjonalne.
- Haas Automation. Układ obrotowy / tylny uchwyt – Dodatek do instrukcji obsługi operatora: 1 – Układ obrotowy – Wprowadzenie. Układy sterowania osią obrotową.
- Renishaw. CMM Baza wiedzy wsparcia technicznego: Stylusy. Konfiguracje stylusów oraz kwestie dostępu i doboru.
- NIST. Ścisłość śledzenia, kalibracja i zagadnienia niepewności pomiarowej w odniesieniu do współrzędnościowych maszyn pomiarowych oraz innych złożonych urządzeń pomiarowych. Streszczenie wydawcy; niepewność związana z konkretnym pomiarem.
- NIST. Ścisłość śledzenia: Najczęściej zadawane pytania i polityka NIST, rozdziały 5.1.1–5.1.4.
- ISO 9001 Grupa Praktyk Audytorskich. Wytyczne dotyczące: Dostawców zewnętrznych, 2016. Wytyczne edukacyjne dotyczące audytu.
- NIST. Program przedsiębiorstwa opartego na modelu (Model-Based Enterprise). Możliwości, moc produkcyjna i dostępność.



