W tym artykule
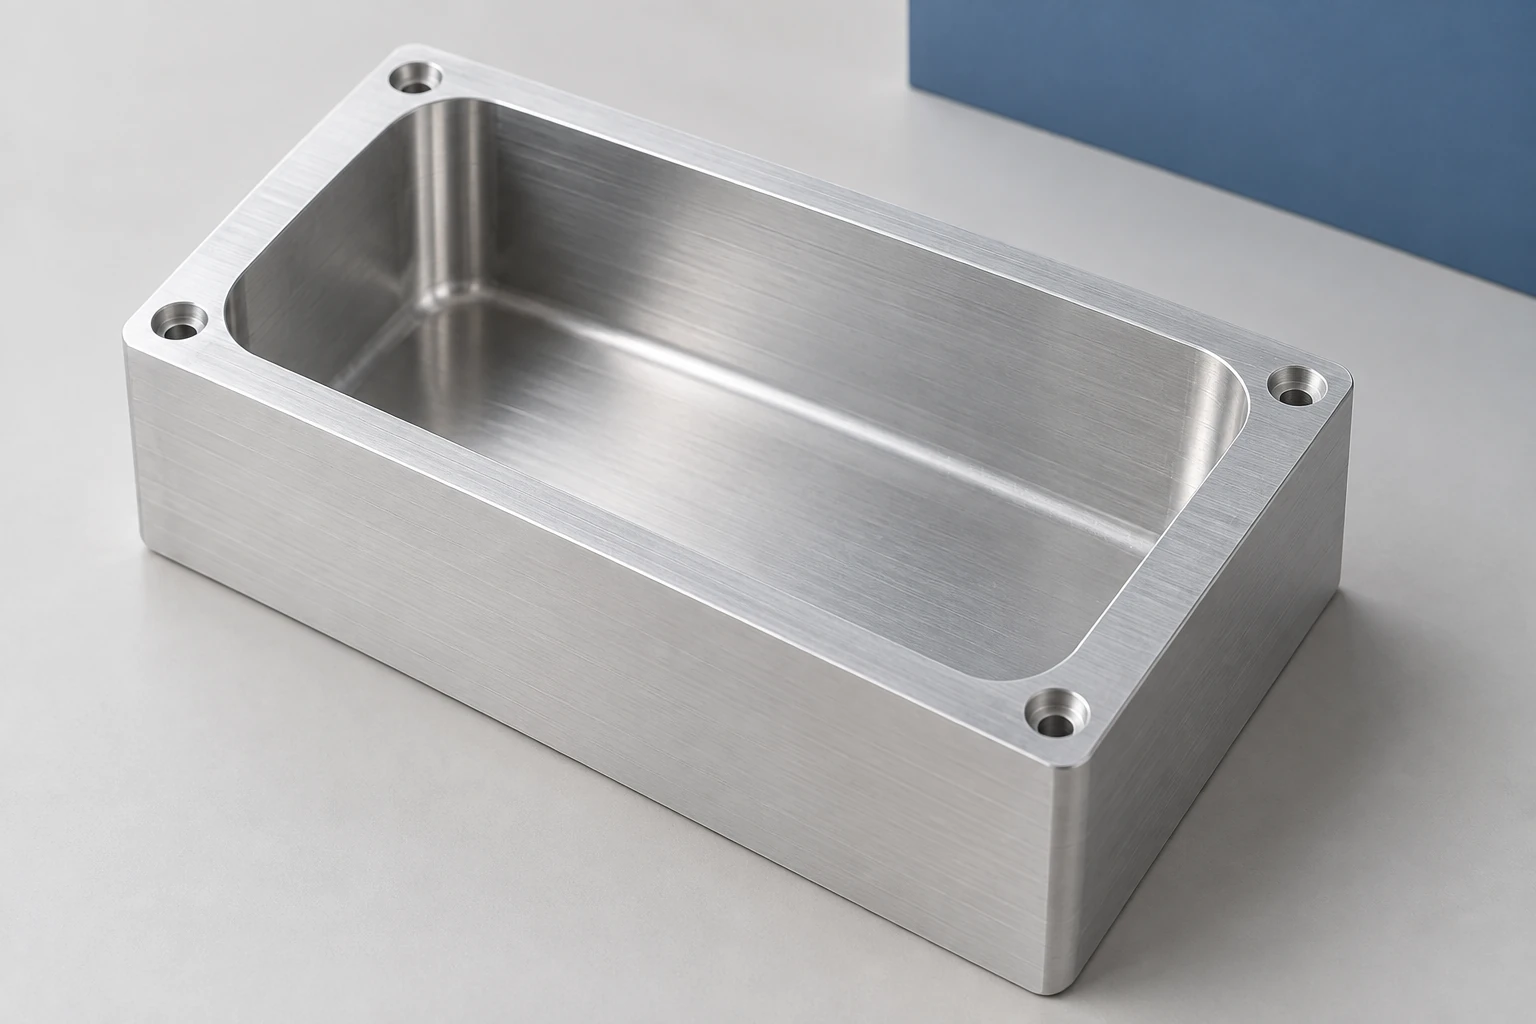
Głębokie kieszenie i nadmiernie duże półfabrykaty zwiększają CNC obróbkę skrawaniem w różny sposób. Nadmiar materiału surowego wymaga usunięcia większej ilości materiału. Głęboka kieszeń może również ograniczać średnicę narzędzia, wymagać większego wystania narzędzia oraz utrudniać odprowadzanie wiórków. Ta sama objętość metalu może więc wymagać różnego czasu obróbki skrawaniem.
Użytecznym pytaniem projektowym jest to, jaką obróbkę część rzeczywiście wymaga. Zachowaj stałą głębokość funkcjonalną, grubość ścianek oraz powierzchnie styku, identyfikując jednocześnie materiał surowy lub geometrię podlegające modyfikacji.
Zacznij od objętości, która musi zostać przekształcona w wiórki
Dla tej samej gotowej części większy półfabrykat pełny oznacza zazwyczaj większe zużycie materiału. Ma to wpływ na czas cięcia i zużycie materiału, ale nie określa całkowitej ceny. Programowanie, uchwyty, obróbka wykańczająca oraz kontrola pozostają częścią porównania kosztów obróbki skrawaniem.
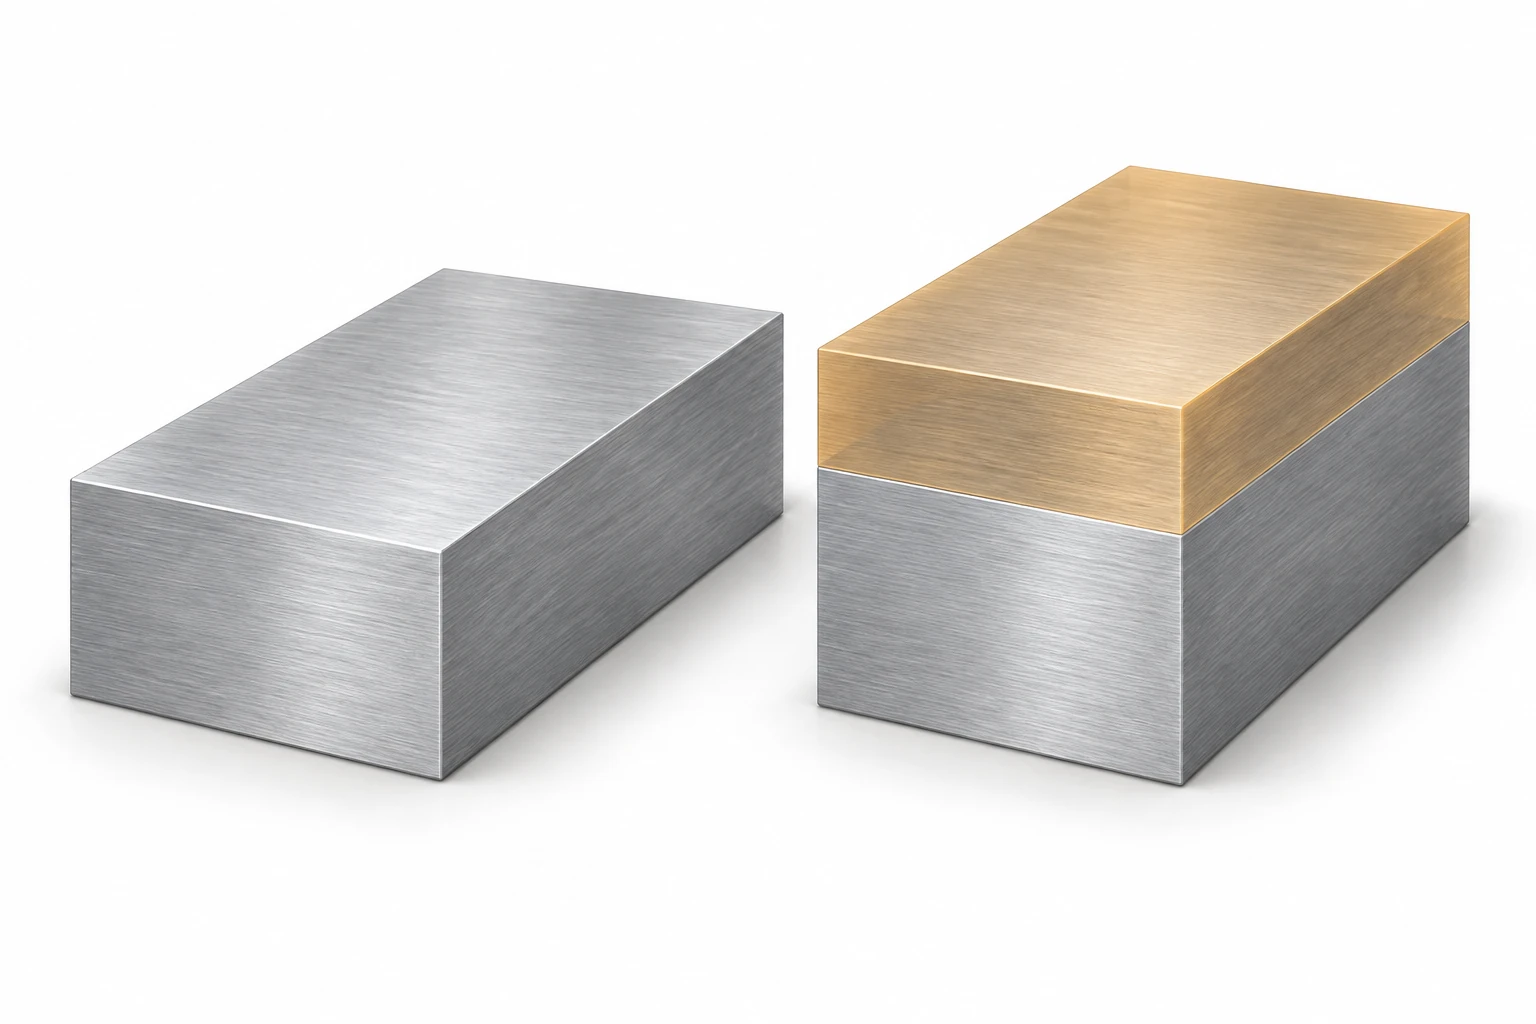
Rozważ hipotetyczne porównanie między półfabrykatami 120 × 80 × 40 mm i 120 × 80 × 30 mm. Załóżmy tę samą stopową i stan wyjściowy oraz że oba półfabrykaty zapewniają wystarczającą ilość materiału na wykonanie tej samej części i jej zamocowanie. Dodatkowa grubość wnosi:
120 × 80 × 10 = 96,000 mm³ = 96 cm³ dodatkowego materiału surowego.
Przy założonej średniej prędkości usuwania materiału w trakcie cięcia wynoszącej 20 cm³/min, usunięcie tego dodatkowego materiału zajmuje 96 ÷ 20 = 4.8 minut. Prędkość ta jest daną wejściową do obliczeń, a nie zalecanym parametrem cięcia ani wydajnością produkcji VETCNC.
Szacunek ten obejmuje wyłącznie dodatkowy czas poświęcony usuwaniu materiału. Nie uwzględnia on przejść wstępnych, wycofywania narzędzia, wymiany narzędzi, manipulacji ani żadnych zmian w trasie obróbki wykańczającej lub kontroli.
Głębokość zmienia zestaw narzędzi, a nie tylko objętość
Szeroka, płytska wnęka często może być obrabiana krótkim narzędziem. Wąska, głęboka wnęka może wymagać mniejszego freza wystającego dalej z uchwytu. Takie wydłużone wystawienie zmniejsza sztywność narzędzia i może zwiększać odkształcenia oraz wrażliwość na drgania. Rozwiązaniem może być zmiana sposobu zaangażowania narzędzia, jego typu lub ścieżki narzędzia, a nie po prostu uruchomienie tego samego programu na większą głębokość.
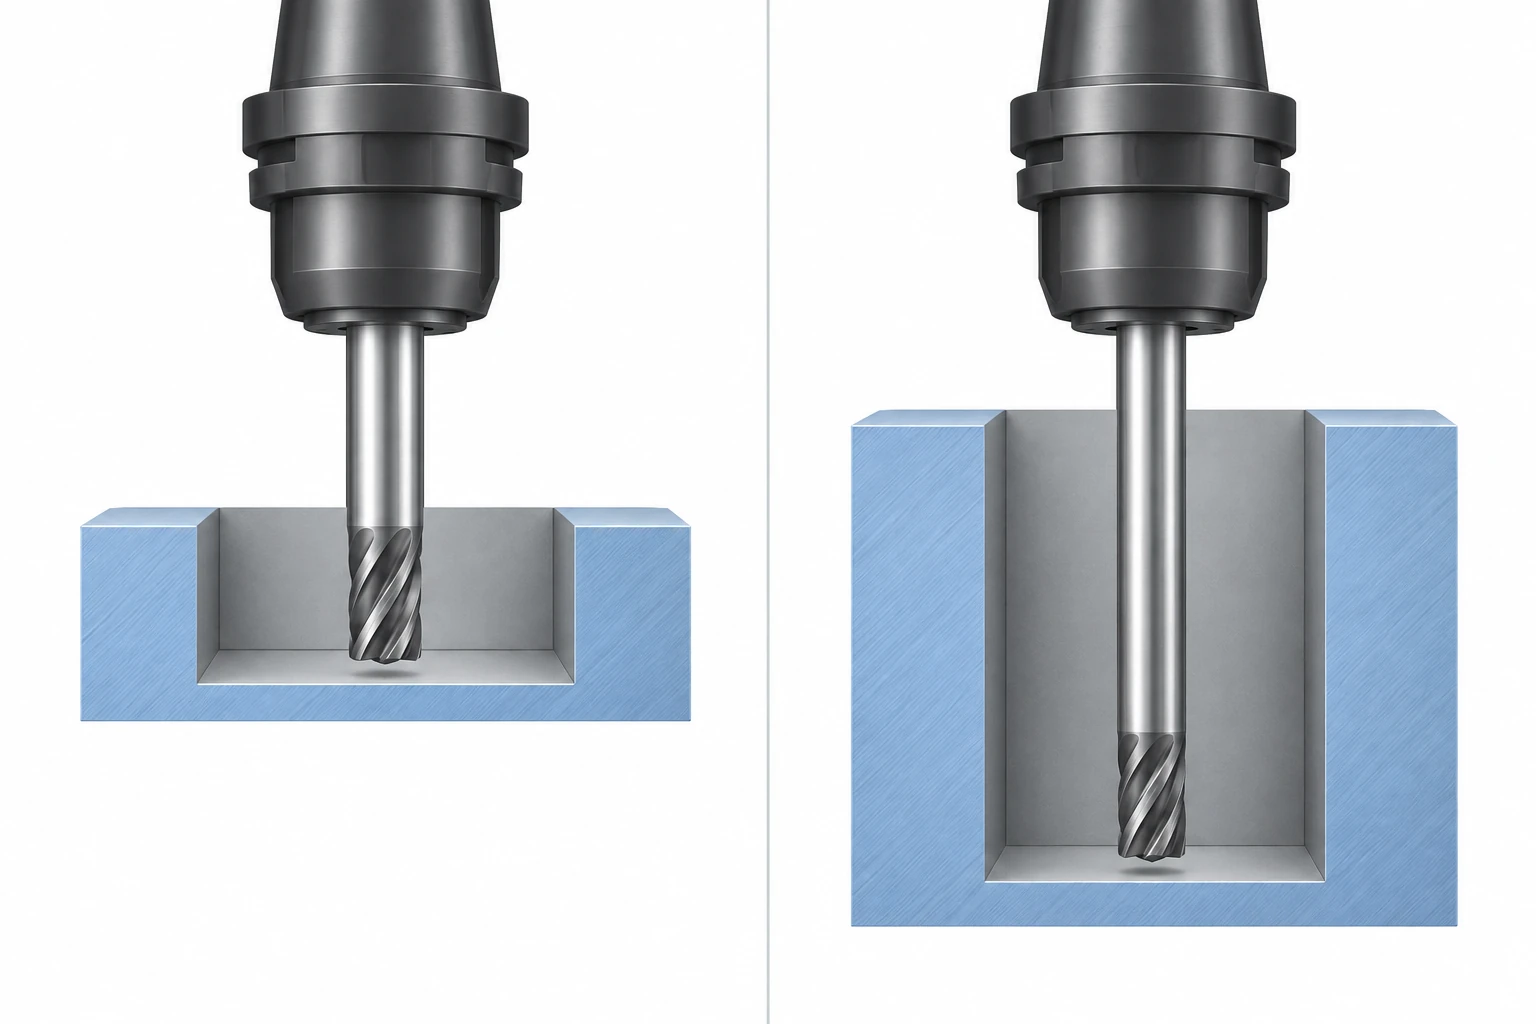
Długość skrawająca i zasięg to różne wymagania. Narzędzie z wydrążonym szyjką może dosięgnąć niskiego elementu przy krótkiej głowicy skrawającej; nie wymaga ono rowków (zębów) na całej swojej wystającej długości. Nadal istotna jest wolna przestrzeń wokół szyjki i uchwytu. Wskazówki Harvey Performance dotyczące doboru narzędzi zalecają minimalizowanie niepotrzebnego wystawania, natomiast ich przewodnik po budowie frezów czołowych rozróżnia zasięg od długości skrawającej.
Małe kąty wewnętrzne mogą utrudniać zadanie, ograniczając średnicę dopuszczalnego freza. Przydatne może być wykonanie operacji roughingowej na otwartym obszarze większym narzędziem oraz osobne usuwanie materiału z narożników — jednak dodaje to kolejną operację. przewodnik po projektowaniu części wyjaśnia, jak powiązać zmiany w kształtach narożników i dostępności z wymaganiami elementu współpracującego.
Wnęka musi zapewniać możliwość odprowadzania wiórków.
Wiórki utrzymywane w jamie mogą zostać ponownie skrawane lub zakleszczyć się wokół narzędzia. Ich usuwanie może wymagać odpowiedniej strategii dostarczania cieczy lub powietrza, geometrii narzędzia, kierunku dostępu oraz zaprogramowanych ruchów czyszczących. Odpowiednia metoda zależy od materiału i konfiguracji układu obróbkowego; samo zwiększenie prędkości wrzeciona nie zapewnia odprowadzania wiórków.
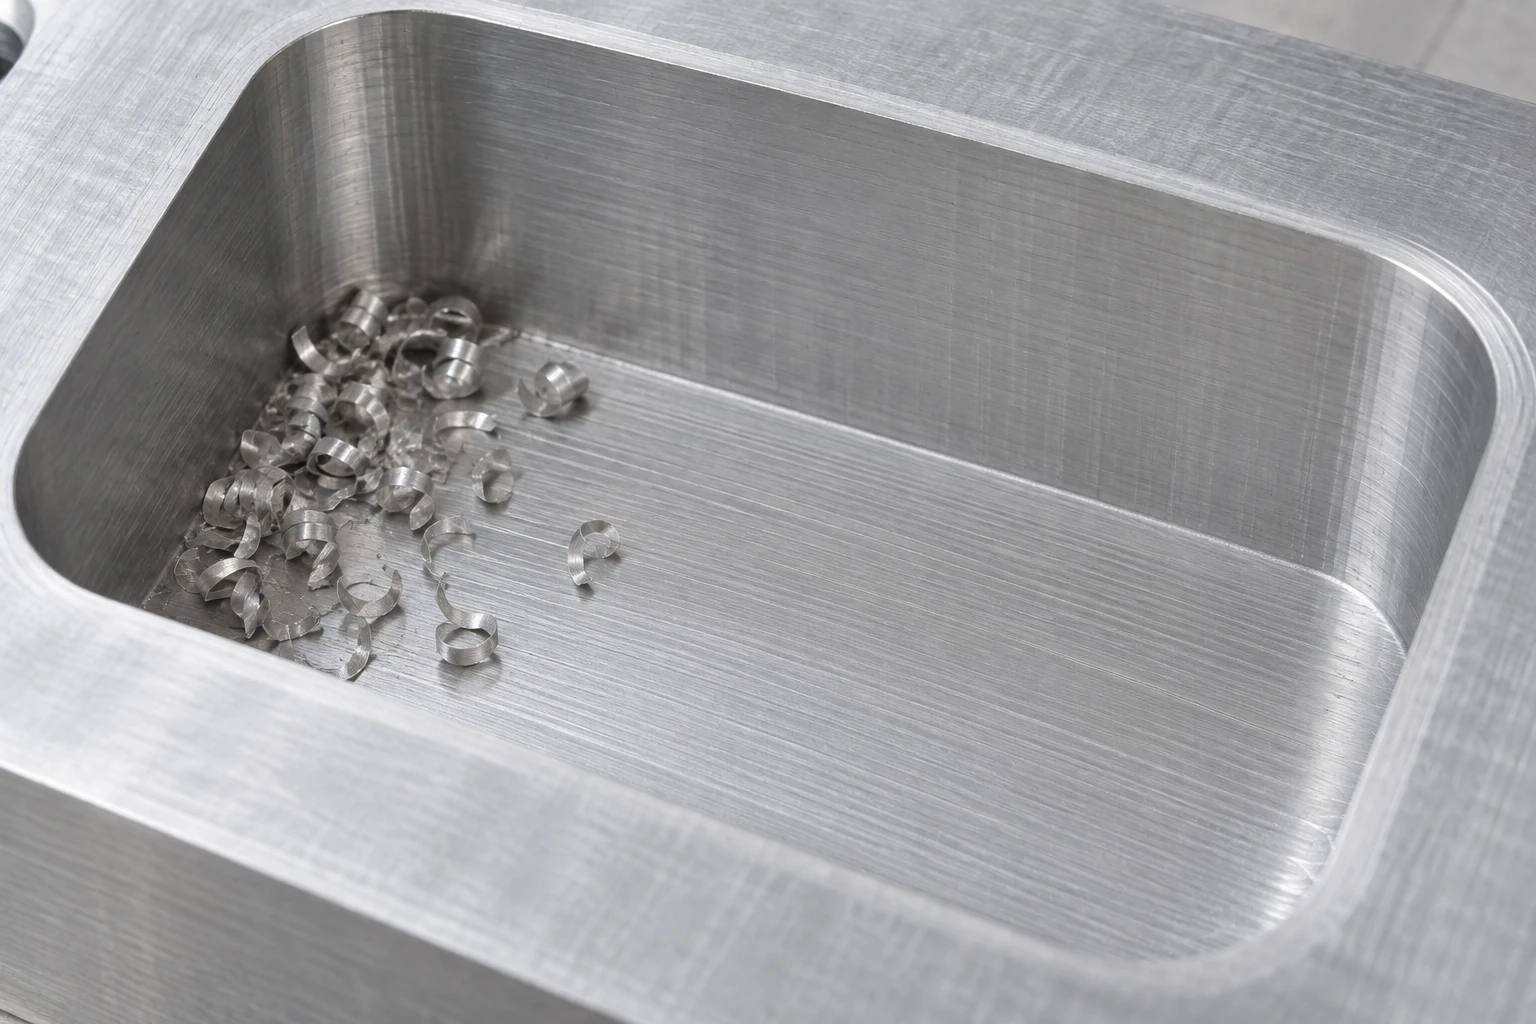
Wskazówki Sandvik Coromant dotyczące frezowania wnęk traktują odprowadzanie wiórków, duże wystawienie narzędzia oraz pozostały materiał w narożnikach jako osobne aspekty procesu. Dlatego też cena obróbki dużej, otwartej wnęki i głębokiej, wąskiej jamy nie może być wiarygodnie oszacowana wyłącznie na podstawie objętości usuniętego materiału. Każda z nich może wymagać innej średniej prędkości skrawania oraz innych ruchów pozaskrawających.
Dopasuj zmianę do źródła dodatkowej pracy.
| Możliwa zmiana | Praca, którą można zmniejszyć | To, co musi pozostać technologicznie wykonalne |
|---|---|---|
| Użyj blisko wymiarowego półfabrykatu | Masowe usuwanie nadmiaru materiału | Gatunek materiału, warstwa do wykończenia oraz materiał potrzebny do zamocowania |
| Zmniejsz głębokość niefunkcjonalnej wnęki | Objętość usuwanego materiału i wymagany zasięg | Wolna przestrzeń wewnętrzna oraz wymagane powierzchnie współpracy |
| Zwiększ dozwolony otwór lub promień zaokrąglenia narożnika | Ograniczenia związane z małymi narzędziami i dostępnością | Dopasowanie do współpracującego elementu oraz funkcja otaczających ścian |
| Zapewnij dostęp z innej powierzchni | Dostęp przy użyciu długich narzędzi | Dodano ustawienie, zależności odniesienia oraz wymagania uszczelnieniowe |
Bliższy półwytwór nie jest automatycznie tańszy. Gotowy rozmiar materiału wyjściowego może być tańszy w sumie niż specjalnie przygotowany półwytwór, a dodatkowa ilość materiału może być potrzebna do zlokalizowania lub zamocowania detalu. Podobnie otwarcie kieszeni przez inną powierzchnię może skrócić długość wystającego narzędzia, ale wiąże się to z dodatkową pracą przy ustawieniu lub zamykaniu. Porównaj pełne trasy obróbkowe.
W przypadku obudowy określ przestrzeń wnęki zajmowaną przez komponenty, powierzchnie montażowe i uszczelniające oraz każdą głębokość, która została po prostu przejęta ze starszego modelu. Dzięki temu CNC przegląd frezowania staje się konkretny: najpierw ocenia się zatwierdzoną geometrię, a następnie oddzielnie wycenia przydatne alternatywy. Zmiana geometrii wymaga zatwierdzenia projektu; sam fakt mniejszej objętości usuwanego materiału nie oznacza lepszego detalu.
Najczęściej zadawane pytania
Czy głębsza kieszeń zawsze kosztuje więcej?
Nie. Głębokość to tylko jeden z czynników wpływających na koszt, obok wielkości otworu, materiału, wymaganych powierzchni, narzędzi i ustawienia. Często wiąże się ona z dodatkową pracą, ale szeroka i głęboka wnęka z dobrym dostępem może być łatwiejsza do wykonania niż płytsza cecha ograniczona do bardzo małego frezu. Porównaj rzeczywistą geometrię i trasę obróbkową.
Czy obróbka pięcioosiowa rozwiąże problem głębokiej kieszeni?
Może poprawić dostęp, gdy nachylenie odsłania cechę lub umożliwia użycie krótszego narzędzia. Nie pozwala jednak na przeprowadzenie frezu lub uchwytu przez otwór węższy niż wymagana luz roboczy, ani nie eliminuje usuwania wiórków. Proponowana orientacja musi być zgodna z otaczającą częścią detalu.
Czy cała nadmierna warstwa obróbkowa powinna zostać usunięta z półwytworu?
Nie. Warstwa obróbkowa to materiał celowo pozostawiony na ostateczną obróbkę lub późniejszą operację. Zmniejszanie niepotrzebnego nadmiaru materiału wyjściowego różni się od całkowitego wyeliminowania materiału niezbędnego do ukończenia powierzchni. Zachowaj wystarczającą ilość materiału dla wybranego stanu półwytworu, sposobu jego zamocowania oraz kolejności operacji obróbkowych.
Źródła techniczne
Sandvik Coromant: Wzory i definicje dotyczące frezowania — wersja metryczna; Frezowanie otworów i wnęk/kieszeni; oraz Film poradnikowy: Duża długość wystającego narzędzia — optymalizacja warunków obróbkowych (opublikowany tekst przemówienia). Harvey Performance: Anatomia freza czołowego oraz 5 pytań, które warto zadać przed doborem freza czołowego. Wymienione w obliczeniach wymiary półwytworu i szybkość usuwania materiału są danymi hipotetycznymi.



