Tässä artikkelissa
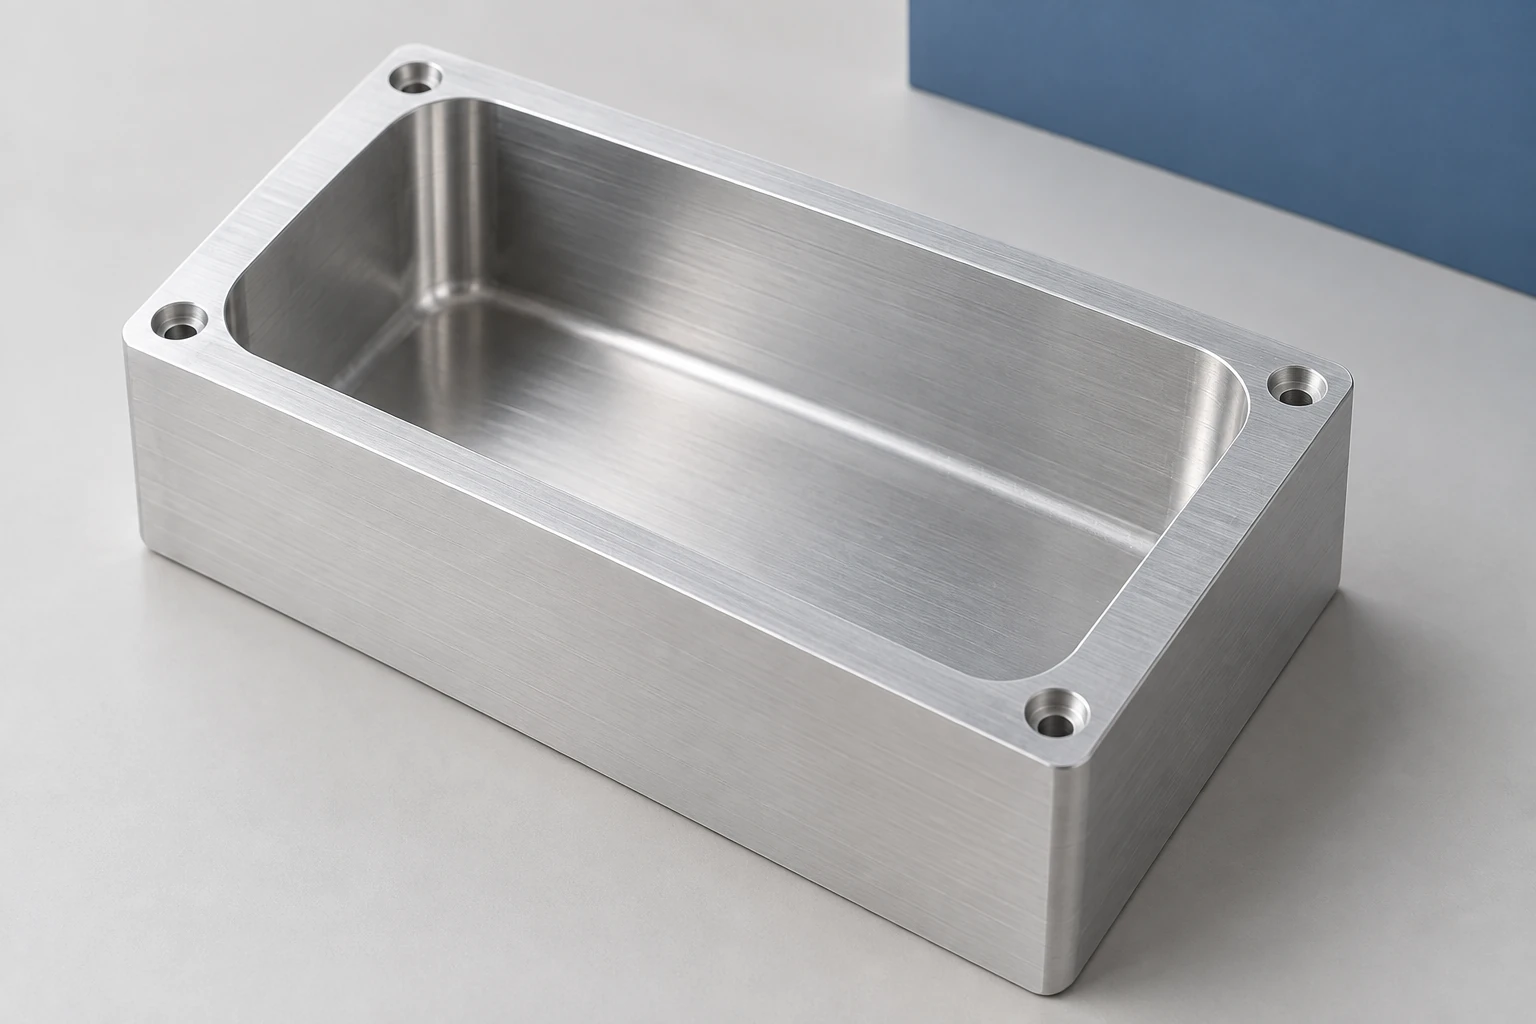
Syvät lokit ja liian suuret raaka-ainepalat lisäävät CNC-koneistustyötä eri tavoin. Ylimääräinen raaka-aine lisää poistettavaa materiaalia. Syvä lokki voi myös rajoittaa työkalun halkaisijaa, vaatia suurempaa työkalun ulkonevaa osaa ja vaikeuttaa lastujen poistoa. Siten sama metallitilavuus voi vaatia eri määrän aikaa koneistettaessa.
Hyödyllinen suunnittelukysymys on, mitä työtä osa todella tarvitsee. Pidä toiminnallinen syvyys, seinämän paksuus ja liitokset muuttumattomina, kun samalla tunnistat muutettavissa olevan raaka-aineen tai geometrian.
Aloita siitä tilavuudesta, joka on muunnettava lastuiksi
Saman valmiin osan osalta suurempi kiinteä raaka-ainepala tarkoittaa yleensä enemmän materiaalin poistoa. Tämä vaikuttaa leikkausaikaan ja materiaalin käyttöön, mutta se ei määritä kokonaishintaa. Ohjelmointi, kiinnityslaitteet, viimeistely ja tarkastus kuuluvat edelleen koneistuskustannusvertailuun.
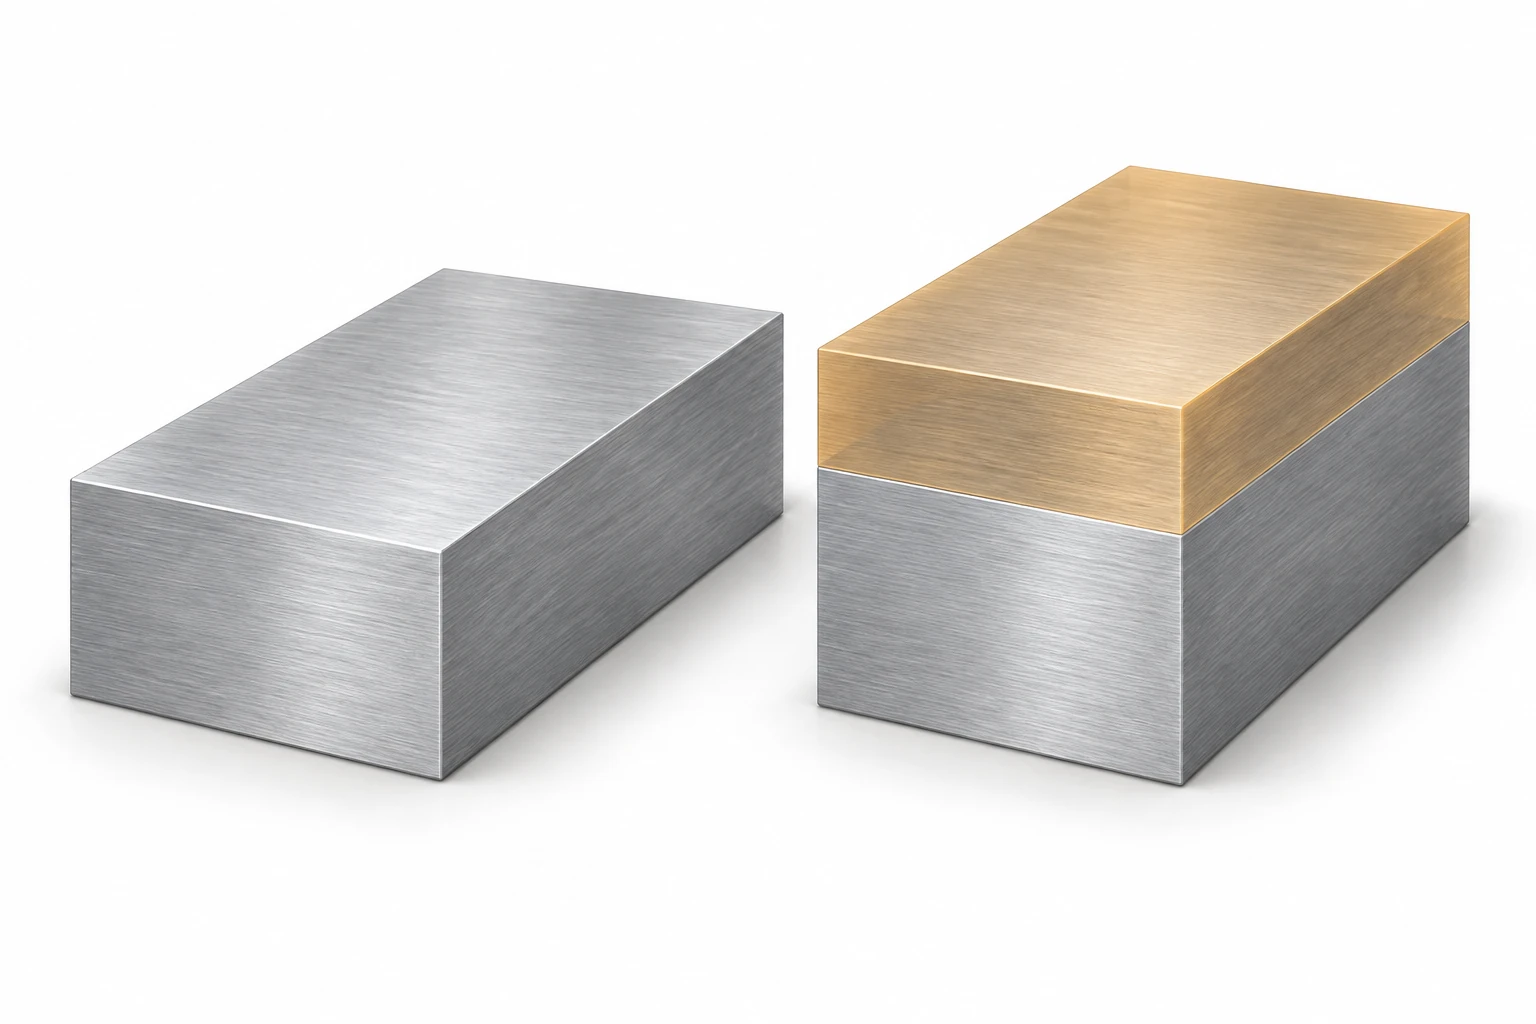
Tarkastellaan hypoteettista vertailua 120 × 80 × 40 mm – ja 120 × 80 × 30 mm -raaka-ainepalojen välillä. Oletetaan sama seos ja käsittelytila sekä että molemmat raaka-ainepalat tarjoavat riittävästi materiaalia samalle osalle ja sen kiinnitykselle. Lisäpaksuus aiheuttaa:
120 × 80 × 10 = 96,000 mm³ = 96 cm³ lisävarastointimateriaalia.
Oletetulla keskimääräisellä leikkuusyvyyden poistotahdilla 20 cm³/min sen ylimääräisen tilavuuden poistaminen kestää 96 ÷ 20 = 4.8 minuuttia. Tämä taso on aritmeettinen syöte, ei suositeltava leikkausparametri eikä VETCNC-tuotantotaso.
Tämä arvioi ainoastaan lisäaikaa, joka kuluu materiaalin poistoon. Siihen ei sisällytetä työkalun sisääntuloja, ulosvettoja, työkalunvaihtoja, käsittelyä tai mitään muutosta viimeistely- tai tarkastusreittiin. Sandvik Coromantin jyrsintäkaava ilmaisee poistonopeuden leikkaussyvyyden, työalueen käyttöasteen ja syöttönopeuden avulla; todellinen työkalureitti ei välttämättä säilytä näitä olosuhteita koko leikkausprosessin ajan.
Syvyys vaikuttaa työkalukokoonpanoon, ei ainoastaan materiaalin määrään.
Laaja ja pintainen ontelo voidaan usein saavuttaa lyhyellä työkalulla. Kapea ja syvä ontelo voi vaatia pienempää leikkuuterää, joka ulottuu pidemmälle pitimestään. Tämä pidempi uloke vähentää jäykkyyttä ja voi lisätä taipumista sekä värähtelyn herkkyyttä. Ratkaisu voi sisältää erilaisia leikkausasteikkoja, työkaluja tai työkalureittejä, eikä pelkästään samaa ohjelmaa ajeta syvemmälle.
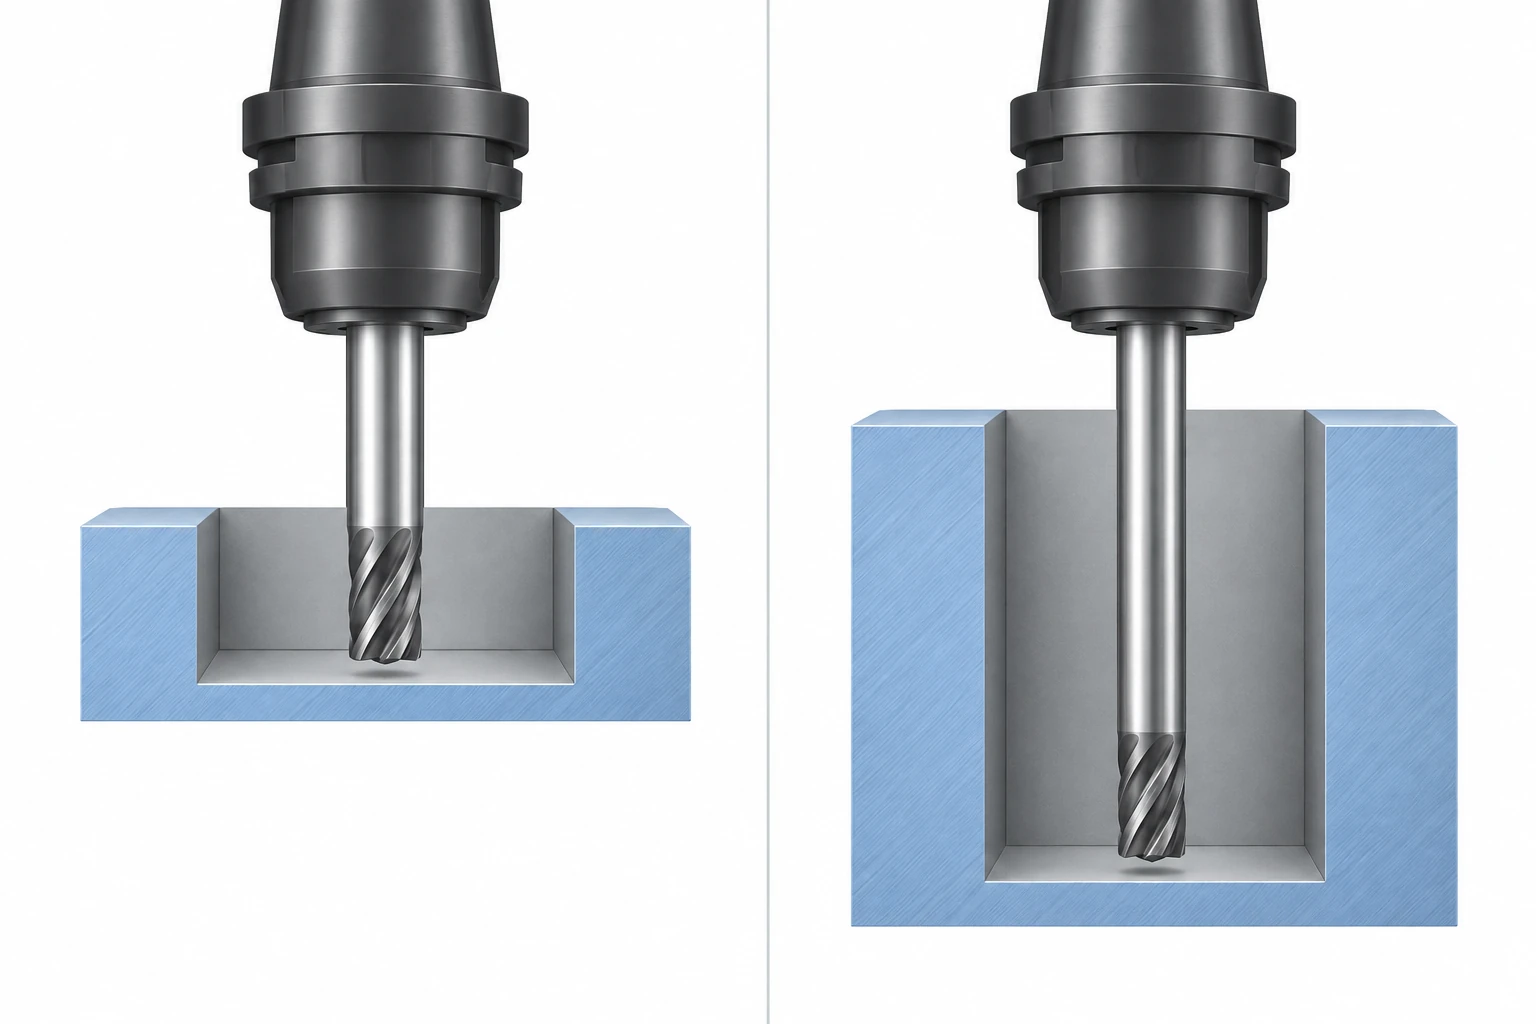
Leikkauspituus ja uloke ovat eri vaatimuksia. Reliefoidun kaulan omaava työkalu voi saavuttaa alhaalla sijaitsevan piirteen lyhyellä leikkuupäällä; sen teräpinnat eivät tarvitse kattaa koko altistettua pituutta. Kaulan ja pitimen ympärillä tarvittava vapaa tila on kuitenkin edelleen merkityksellinen. Harvey Performancen työkaluvalintaa koskeva ohjeistus suosittelee turhia liian pitkiä ulokkeita vältettäväksi, kun taas sen päätyterän anatomiaopas erottaa selkeästi ulokkeen ja leikkauspituuden toisistaan.
Pienet sisäiset kulmat voivat tehdä ongelmasta vaativamman rajoittaen leikkuuterän halkaisijaa. Suuren työkalun käyttö avoimen alueen karjaukseen ja kulmien erillinen työstäminen voivat olla hyödyllisiä. Tämä lisää myös yhden työstövaiheen. osan suunnittelua koskeva opas selittää, kuinka kulmat ja pääsyyn liittyvät muutokset voidaan yhdistää vastinosan vaatimuksiin.
Uurtamalla tehtyä koloa on pystyttävä poistamaan jätepuristetta
Kolossa pidetyt jätepuristeet voivat leikata uudelleen tai jumiutua työkalun ympärille. Niiden poistamiseen saattaa vaadita sopiva neste- tai ilmanjakotapa, työkalun geometria, pääsy-suunta ja ohjelmoitut puhdistusliikkeet. Soveltuva menetelmä riippuu materiaalista ja asennuksesta; pelkkä pyörintänopeuden lisääminen ei varmista jätepuristeiden poistoa
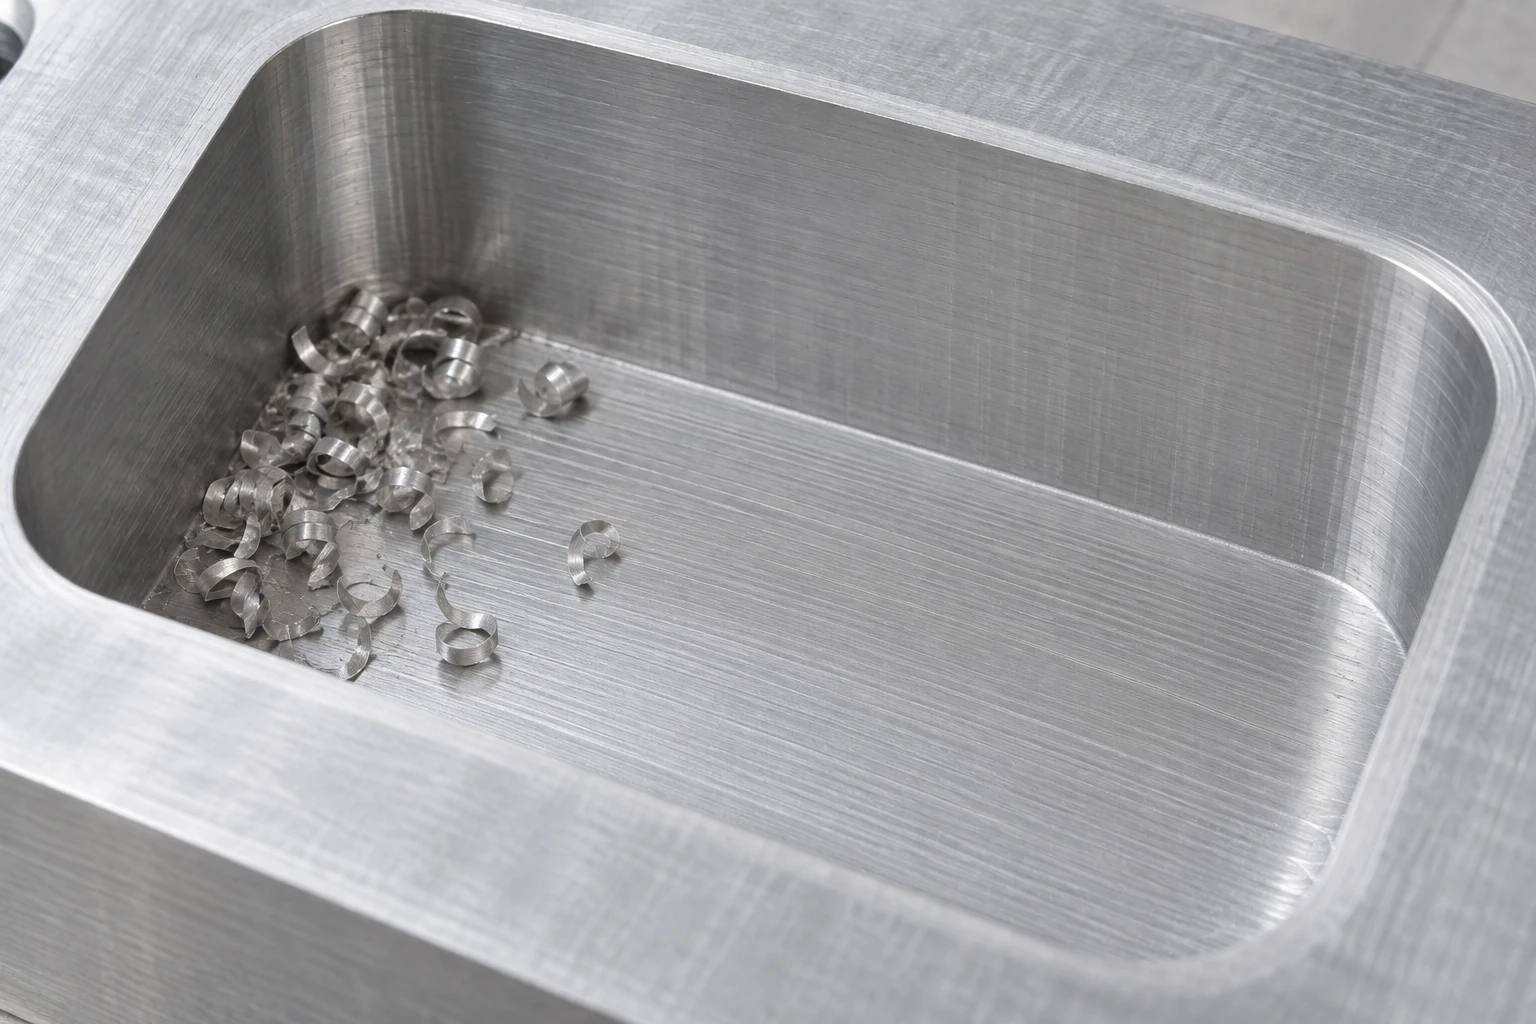
Sandvik Coromantin ohjeet kolojen jyrsintään käsittelevät jätepuristeiden poistoa, pitkää työkalun uloketta ja kulma-alueen jäljellä olevaa raakamateriaalia erillisinä prosessitekijöinä. Siksi suuren avoimen syvennyksen ja syvän kapean kaviteetin hintaa ei voida luotettavasti määrittää pelkän poistetun tilavuuden perusteella. Kumpikin voi vaatia eri keskimääräisen leikkuunopeuden ja erilaisia leikkaukseton liikkeitä
Sovita muutos ylimääräisen työn aiheuttajaan
| Mahdollinen muutos | Työtä, jota se saattaa vähentää | Mitä on säilytettävä käyttökelpoisena |
|---|---|---|
| Käytä lähempää mitoitettua raakapalaa | Massiivinen materiaalin poisto | Laatu, puhdistustoleranssi ja kiinnitysmateriaali |
| Vähennä toimimattoman lokeroon syvyyttä | Poistettavan materiaalin tilavuus ja vaadittu työkalun ulottuma | Sisäinen varaus ja vaaditut liitännät |
| Suurenna sallittua aukeamaa tai kulmaa | Pienien työkalujen ja pääsyn rajoitukset | Kohtaavan osan sovitus ja ympäröivän seinämän toiminto |
| Tarjoa pääsy toiselta pinnalta | Pitkän työkalun pääsy | Lisätyt asennukset, mittauspisteiden suhteet ja tiivistystarpeet |
Lähempää valmistuslohkoa ei voida automaattisesti pitää edullisempana. Valmiiksi saatavilla oleva varastokoko saattaa olla kokonaisuudessaan halvempi kuin erityisesti valmistettu lohko, ja osan sijoittamiseen tai kiinnittämiseen saattaa tarvita lisämateriaalia. Vastaavasti kotelon läpi toiselta pinnalta tehty avaaminen voi lyhentää työkalun ulottumaa, mutta lisää asennus- tai sulkuvaatimuksia. Vertaa kokonaisia koneistusreittejä.
Koteloille tunnistetaan komponenttien varaukseen käytetty kammio, kiinnitys- ja tiivistyspinnat sekä syvyys, joka on periytynyt aikaisemmasta mallista. Tämä tekee CNC jyrsintätarkistuksesta tarkemman: arvioi ensin hyväksytty geometria, ja hinnoittele hyödylliset vaihtoehdot erikseen. Geometrian muutos vaatii suunnittelun hyväksynnän; pelkkä pienempi poistettu tilavuus ei yksinään takaa parempaa osaa.
Usein kysytyt kysymykset
Onko syvempi kammio aina kalliimpi?
Ei. Syvyys on yksi vaikutustekijä avauksen koossa, materiaalissa, vaadituissa pinnoissa, työkaluissa ja asennuksessa. Se lisää usein työtä, mutta hyvällä pääsylle varustettu leveä ja syvä kammio voi olla helpommin koneistettavissa kuin pienemmällä porakärjellä rajoitettu pintasyvä piirros. Vertaa todellista geometriaa ja koneistusreittiä.
Poistaisiko viisiakselinen koneistus syvän kammion ongelman?
Se voi parantaa pääsyä, kun kallistus paljastaa piirteen tai mahdollistaa lyhyemmän työkalun käytön. Se ei kuitenkaan mahdollita työkalun tai pitimen kulkeutumista kapeamman aukeaman läpi kuin mitä vaaditaan vapaasta tilasta, eikä se poista lastunpoistoa. Ehdotettu suuntaus on oltava yhteensopiva ympäröivän osan kanssa.
Onko kaikki koneistuslisä poistettava valmiiksi valmistetusta puolivalmisteesta?
Ei. Koneistuslisä on tarkoituksellisesti jätetty materiaali, joka varataan puhdistukseen tai myöhempään koneistusvaiheeseen. Tarpeeton ylimääräinen raakamateriaalin määrä on eri asia kuin koneistettavan pinnan lopulliseen valmistukseen tarvittavan raakamateriaalin poistaminen. Pidä riittävästi materiaalia valitun puolivalmiste-tilan, kiinnitystavan ja koneistusjärjestyksen vaatimien mukaisesti.
Tekniset lähteet
Sandvik Coromant: Kaavat ja määritelmät jyrsintään — metriset yksiköt; Reikien ja kuppimaisuuksien/jyrsintätaskujen jyrsintä; sekä Vinkkifilmi: Pitkä ulokkeellisuus — koneistusolosuhteiden optimointi (julkistettu transkriptio). Harvey Performance: Päätytyökalun anatomia ja 5 Kysyttäviä kysymyksiä ennen päätytyökalun valintaa. Laskennassa käytetyt puolivalmisteen mitat ja poistumisnopeus ovat teoreettisia syötteitä.



