Auf dieser Seite
Tiefe Taschen und überdimensionierte Rohlinge erhöhen die CNC-Bearbeitungsarbeit auf unterschiedliche Weise. Zusätzlicher Rohmaterialvorrat bedeutet mehr abzutragendes Material. Eine tiefe Tasche kann zudem den Werkzeugdurchmesser einschränken, einen größeren Werkzeugüberstand erfordern und die Späneabfuhr erschweren. Das gleiche Metallvolumen kann daher unterschiedlich lange zur Bearbeitung benötigen.
Die sinnvolle konstruktive Frage lautet: Welche Bearbeitungsarbeit benötigt das Bauteil tatsächlich? Halten Sie funktionale Tiefe, Wandstärke und Schnittstellen konstant, während Sie veränderbaren Rohmaterialvorrat oder Geometrie identifizieren.
Beginnen Sie mit dem Volumen, das zu Spänen werden muss
Für dasselbe fertige Bauteil bedeutet ein größerer massiver Rohling im Allgemeinen mehr Materialabtrag. Dies beeinflusst die Zerspanzeit und den Materialverbrauch, bestimmt jedoch nicht den Gesamtpreis. Programmierung, Spannmittel, Nachbearbeitung und Prüfung bleiben Teil des Vergleichs der Bearbeitungskosten.
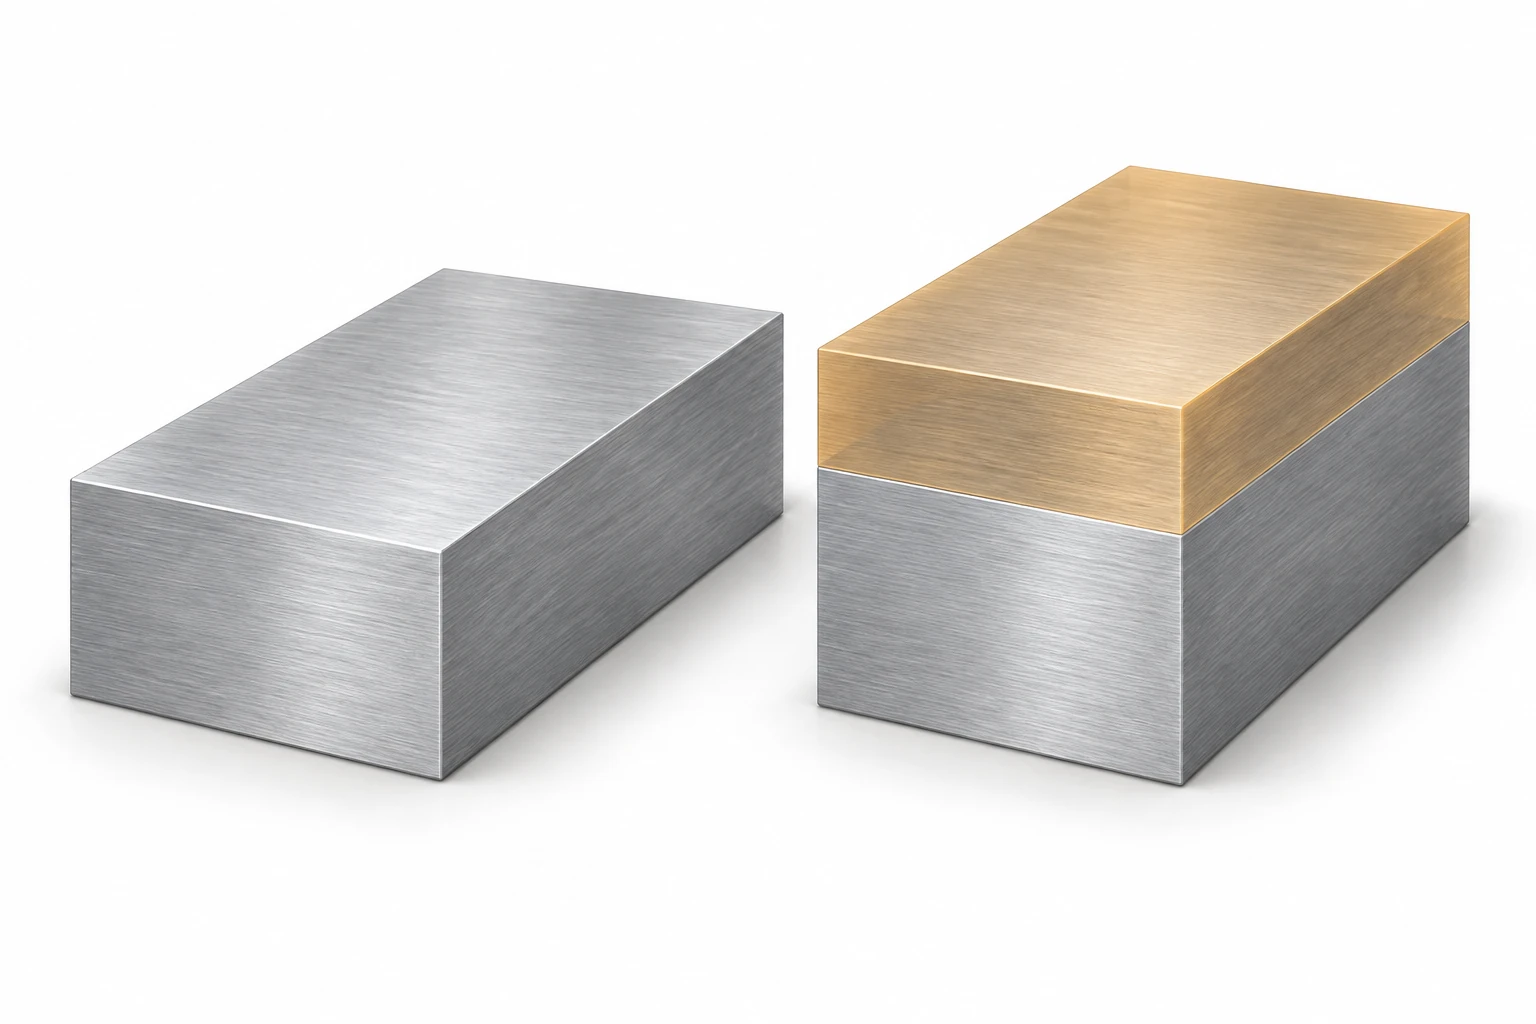
Betrachten Sie einen hypothetischen Vergleich zwischen 120 × 80 × 40 mm und 120 × 80 × 30 mm Rohlingen. Gehen Sie von derselben Legierung und denselben Zustandsangaben aus und davon, dass beide Rohlinge ausreichend Material für dasselbe Bauteil sowie dessen Spannung bereitstellen. Die zusätzliche Dicke trägt folgendes bei:
120 × 80 × 10 = 96,000 mm³ = 96 cm³ zusätzlichen Rohmaterials.
Bei einer angenommenen durchschnittlichen In-Cut-Abtragsrate von 20 cm³/min dauert der Abtrag dieses zusätzlichen Volumens 96 ÷ 20 = 4.8 Minuten. Die Rate ist eine arithmetische Eingangsgröße, kein empfohlener Zerspanparameter oder VETCNC-Produktionsrate.
Diese Schätzung umfasst ausschließlich die zusätzliche Zeit für den Materialabtrag. Sie schließt Anfahrwege, Rückzugsbewegungen, Werkzeugwechsel, Handhabung sowie jegliche Änderung des Nachbearbeitungs- oder Prüfprozesses aus. Die Fräsformel von Sandvik Coromant drückt die Abtragsrate mittels Schnitttiefe, wirksamer Eingriffsbreite und Vorschub aus; ein realer Bearbeitungsweg erfüllt diese Bedingungen nicht zwangsläufig während des gesamten Schnitts.
Die Tiefe verändert die Werkzeuganordnung – nicht nur das Volumen
Eine breite, flache Aussparung kann oft mit einem kurzen Werkzeug erreicht werden. Eine schmale, tiefe Aussparung erfordert möglicherweise einen kleineren Fräser, der weiter aus seinem Halter herausragt. Diese größere Überstandslänge verringert die Steifigkeit und kann Verformung sowie Empfindlichkeit gegenüber Schwingungen erhöhen. Die Reaktion kann sich in einer anderen Eingriffstiefe, anderen Werkzeugen oder anderen Werkzeugbahnen äußern – nicht einfach darin, dass dasselbe Programm tiefer gefahren wird.
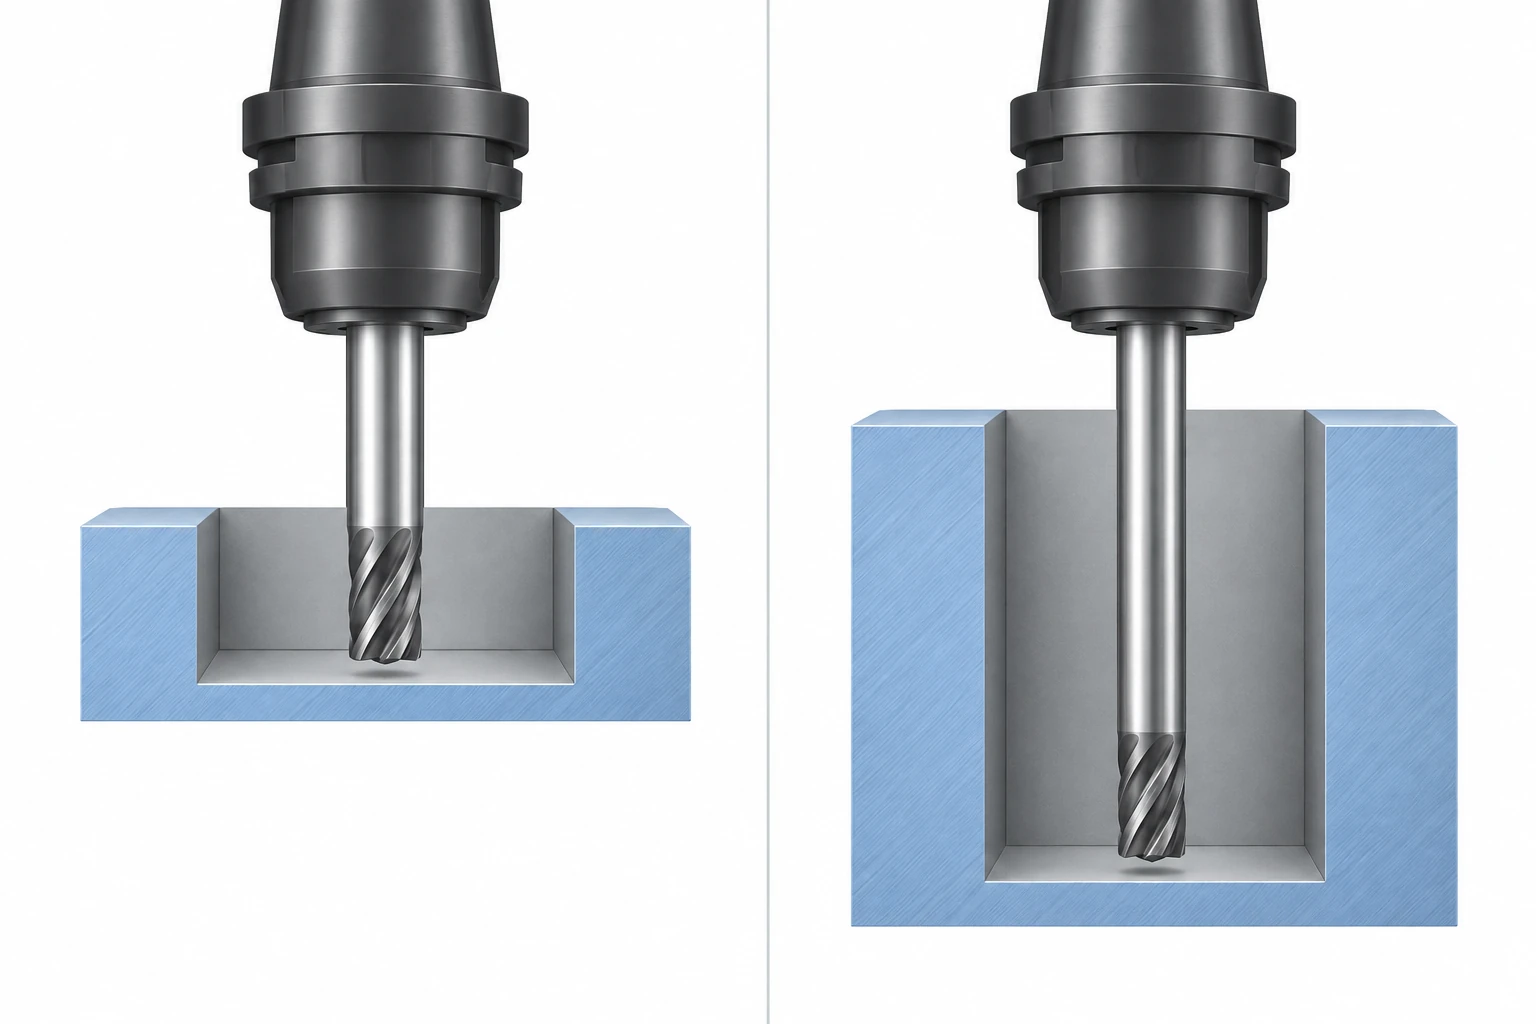
Schnittlänge und Reichweite sind unterschiedliche Anforderungen. Ein Werkzeug mit entlastetem Hals kann eine tiefliegende Kontur mit einem kurzen Schneidkopf erreichen; es benötigt keine Schneiden über die gesamte freiliegende Länge. Dennoch ist die Freistellung rund um den Hals und den Halter entscheidend. Die Werkzeugauswahl-Empfehlung von Harvey Performance rät, unnötigen Überstand zu minimieren; ihr Leitfaden zur Geometrie von Fräswerkzeugen unterscheidet klar zwischen Reichweite und Schnittlänge.
Kleine innere Eckradien können das Problem erschweren, da sie den zulässigen Fräserdurchmesser einschränken. Das Vorfräsen des offenen Bereichs mit einem größeren Werkzeug und das separate Freifräsen der Ecken kann sinnvoll sein – verursacht aber eine zusätzliche Bearbeitungsoperation. Der Konstruktionsleitfaden für Teile erläutert, wie Änderungen an Ecken und Zugänglichkeit mit den Anforderungen des jeweiligen Gegenstücks abgestimmt werden.
Eine Aussparung benötigt eine Möglichkeit, Späne abzuführen.
In einer Vertiefung zurückgehaltene Späne können erneut zerschnitten oder sich um das Werkzeug verklemmen. Ihre Entfernung erfordert möglicherweise eine geeignete Kühlmittelführung oder Luftzufuhr, eine spezifische Werkzeuggeometrie, eine bestimmte Zugangsrichtung sowie programmierte Späneabführbewegungen. Die geeignete Methode hängt vom Werkstoff und der Aufspannsituation ab; eine alleinige Erhöhung der Spindeldrehzahl bewirkt keine zuverlässige Späneabfuhr.
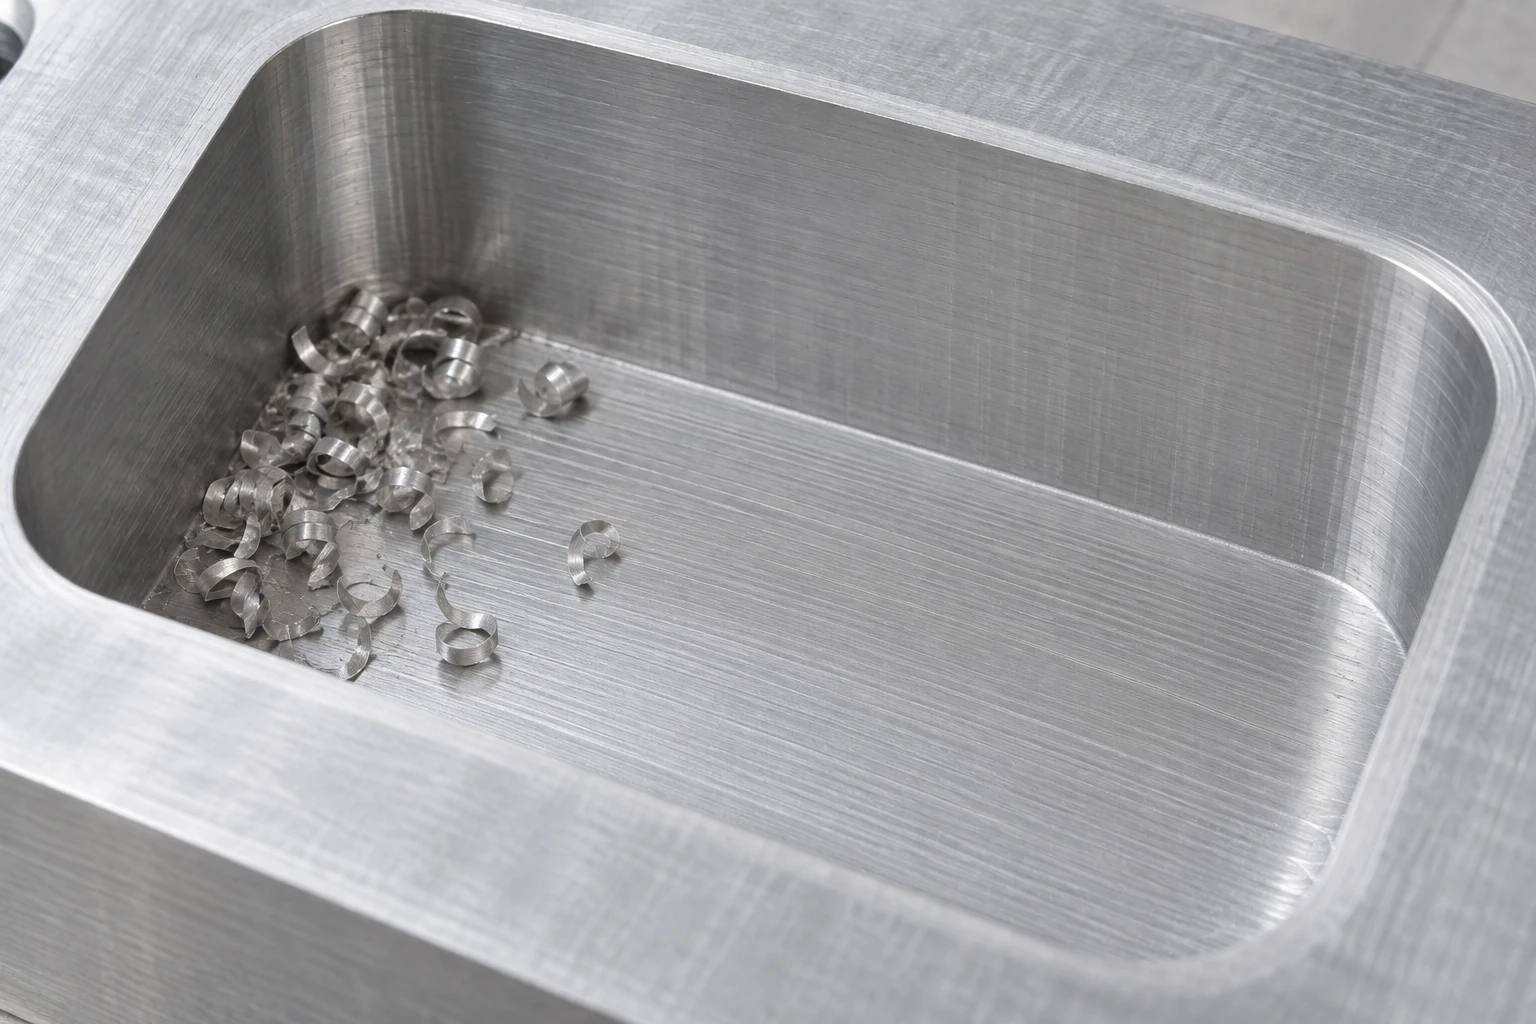
Die Pocket-Fräsempfehlung von Sandvik Coromant behandelt Späneabfuhr, großen Überstand und verbleibenden Eckenzustand als getrennte Prozessaspekte. Daher lässt sich der Preis für eine große, offene Aussparung und eine tiefe, schmale Vertiefung nicht allein auf Grundlage des abgetragenen Volumens zuverlässig kalkulieren. Jede kann eine andere durchschnittliche Schnittleistung und andere nicht-schneidende Bewegungen erfordern.
Passen Sie die Änderung an die Ursache des zusätzlichen Aufwands an.
| Mögliche Änderung | Arbeit, die dadurch reduziert werden kann | Was weiterhin bearbeitbar bleiben muss |
|---|---|---|
| Verwenden Sie einen Rohling mit geringerem Überschuss | Großvolumiger Materialabtrag | Werkstoffgüte, Nachbearbeitungszugabe und Spannstock |
| Reduzieren Sie die Tiefe nicht-funktioneller Aussparungen | Abgetragenes Volumen und erforderliche Reichweite | Innere Freistellung und erforderliche Schnittstellen |
| Vergrößern Sie eine zulässige Öffnung oder einen Eckradius | Einschränkungen durch kleine Werkzeuge und begrenzte Zugänglichkeit | Passgenauigkeit zum Gegenstück und Funktion der umgebenden Wände |
| Schaffen Sie Zugang von einer anderen Fläche her | Zugang mit langem Werkzeug | Hinzugefügte Aufspannung, Bezugsflächen-Beziehungen und Dichtungsanforderungen |
Ein genauer passendes Rohlingmaß ist nicht automatisch günstiger. Eine leicht verfügbare Lagergröße kann insgesamt kostengünstiger sein als ein speziell hergestellter Rohling, und etwas zusätzliches Material kann erforderlich sein, um das Teil zu positionieren oder zu spannen. Ebenso kann das Durchbrechen einer Tasche durch eine andere Fläche die erforderliche Werkzeugüberkragung verkürzen, gleichzeitig aber zusätzlichen Aufwand für Aufspannung oder Verschluss erfordern. Vergleichen Sie die vollständigen Bearbeitungswege.
Bei einem Gehäuse identifizieren Sie den Hohlraum, der von Komponenten eingenommen wird, die Montage- und Dichtflächen sowie jede Tiefe, die lediglich von einem früheren Modell übernommen wurde. Dadurch wird eine CNC-Fräsprüfung konkret: Bewerten Sie zunächst die freigegebene Geometrie, dann kalkulieren Sie sinnvolle Alternativen separat. Eine Geometrieänderung erfordert eine Konstruktionsfreigabe; eine allein geringere abzutragende Volumenmenge begründet noch keine bessere Bauteilvariante.
Häufig gestellte Fragen
Ist eine tiefere Tasche immer teurer?
Nein. Die Tiefe ist nur einer von mehreren Einflussfaktoren – neben Öffnungsgröße, Werkstoff, geforderten Oberflächen, Werkzeugen und Aufspannung. Sie erhöht oft den Bearbeitungsaufwand, doch eine breite, tiefe Tasche mit gutem Zugang kann einfacher zu bearbeiten sein als eine flachere Struktur, die auf einen sehr kleinen Fräser beschränkt ist. Vergleichen Sie die tatsächliche Geometrie und den Bearbeitungsweg.
Löst eine Fünf-Achs-Bearbeitung das Problem tiefer Taschen?
Sie kann den Zugang verbessern, wenn durch Kippen die Tasche freigelegt oder ein kürzeres Werkzeug ermöglicht wird. Sie kann jedoch weder einen Fräser noch einen Spannfutter durch eine engere Öffnung führen, als der erforderliche Freiraum zulässt, und sie eliminiert auch nicht die Späneabfuhr. Die vorgeschlagene Orientierung muss mit der umgebenden Bauteilgeometrie kompatibel sein.
Soll die gesamte mechanische Bearbeitungszugabe vom Rohling entfernt werden?
Nein. Die Bearbeitungszugabe ist gezielt reservierter Werkstoff für Nachbearbeitung oder eine spätere Operation. Das Reduzieren unnötig großer Rohlingmassen unterscheidet sich vom Eliminieren des für die Endbearbeitung einer Fläche erforderlichen Materials. Behalten Sie ausreichend Material für den gewählten Rohlingszustand, die Spannmethode und die Bearbeitungsreihenfolge bei.
Technische Quellen
Sandvik Coromant: Formeln und Definitionen für die Fräsarbeit — metrisch; Fräsen von Bohrungen und Hohlräumen/Taschen; sowie Tipps-Film: Große Überkragung — Optimierung der Bearbeitungsbedingungen (veröffentlichtes Transkript). Harvey Performance: Anatomie eines Schaftfräsers und 5 Fragen, die Sie stellen sollten, bevor Sie einen Schaftfräser auswählen. Die Rohlingsabmessungen und die Abtragsrate in der Berechnung sind hypothetische Eingabewerte.



