Auf dieser Seite
Die Ausrüstungsliste einer Werkstatt benennt Ressourcen, die möglicherweise Ihre Bauteile unterstützen. Um die CNC-Maschinenkapazitäten einzuschätzen, verknüpfen Sie jeden Eintrag mit einer Zeichnungsvorgabe und trennen dann die in der Liste genannten Informationen von den noch zu klärenden Fakten zur Konfiguration, Messung und Verfügbarkeit. Ein bekanntes Maschinenmodell kann die Diskussion eingrenzen; allein sein Name lässt jedoch mehrere wichtige Fragen offen.
Das nützliche Ergebnis ist eine annotierte Liste: Dieses Gerät kommt für diese Merkmale an diesem Standort infrage, wobei folgende Punkte noch zu verifizieren sind. Dadurch wird verhindert, dass ein beeindruckender Bestand an Maschinen zu einer unbegründeten Schlussfolgerung über das gesamte Bauteil führt.
Lesen Sie jede Zeile im Hinblick auf ein Teilmerkmal
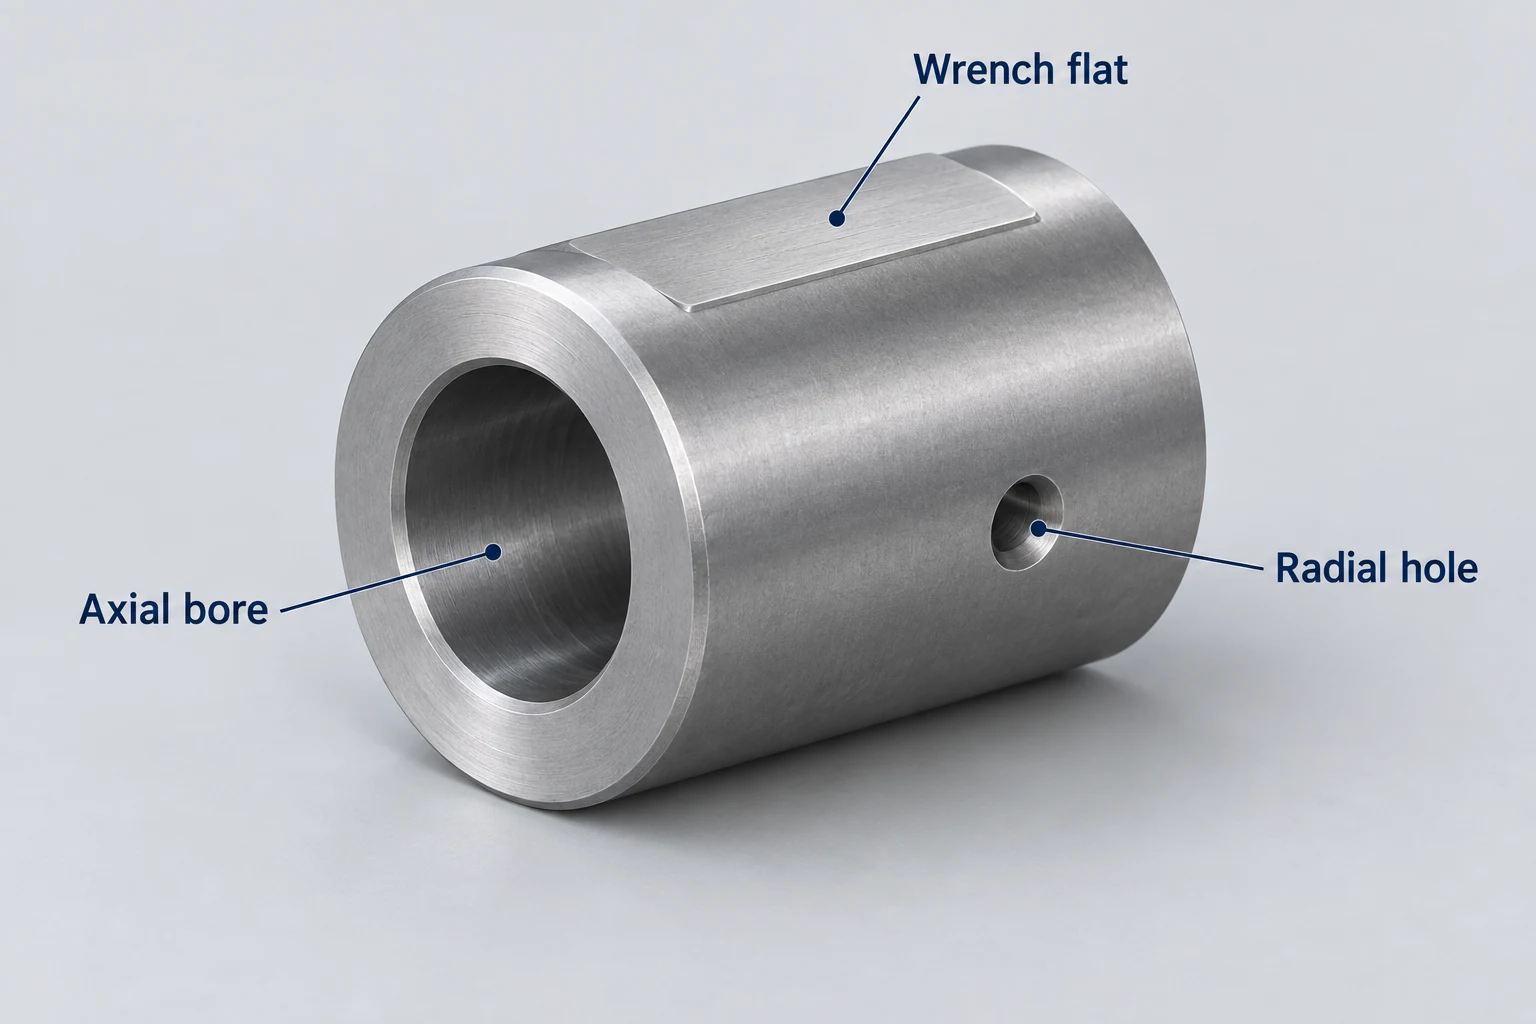
Betrachten Sie diese hypothetische Ausrüstungsliste für eine Kupplungshülse mit axialer Bohrung, Außendurchmessern, Schraubflächen und radialen Bohrungen. Die zugehörige Zeichnung legt zudem die Lage der Stirnfläche relativ zur Bohrungsachse fest und gibt eine Eloxierung vor. Ziel der Übung ist es, die Einträge zu interpretieren, ohne einen fertigen Fertigungsplan vorauszusetzen.
Halten Sie die ursprünglichen Beschreibungen des Lieferanten sichtbar. Eine Umformulierung von „CNC-Drehzentrum“ zu „komplette Hülse-Bearbeitung“ würde stillschweigend eine Fähigkeit hinzufügen, die im Eintrag niemals genannt wurde. Der Leitfaden für Bearbeitungsverfahren erläutert die Operationen hinter diesen Merkmalsbezeichnungen.
| Aufgeführter Eintrag | Relevante Anforderung | Was die Zeile belegt | Noch erforderliche Nachweise |
|---|---|---|---|
| Zweiachsiges Drehzentrum — Standort A | Bohrung und Außendurchmesser | Klasse der Drehmaschine | Installiertes Werkzeug; Eignung für diese Merkmale |
| Fräsmaschine (VMC) — Standort A | Schraubflächen und radiale Bohrungen | Klasse der Fräsmaschine | Spannvorrichtung; Werkzeugzugang; geometrische Beziehungen der Merkmale |
| Rotationsindexierer — Standort A | Orientierung der radialen Bohrungen | Ein aufgeführtes rotatives Zubehör | Zugeordnete Hauptmaschine; Steuerungsanschluss; nutzbare Indexierart |
| Brücken-CMM — Standort A | Geometrie zwischen Bohrung und Stirnfläche | Eine aufgeführte Koordinatenmesseinrichtung | Tastzugang; Bezugsfestlegung; geeignete Messunsicherheit |
| Zweite Fräsmaschine (VMC) — Standort B | Mögliche alternative Fräsressource | Ausrüstung an einem anderen Standort | Konfiguration; Übertragung der Aufspannung; aktuelle Verfügbarkeit |
| Eloxierung — Partner | vorgegebener Behandlungszustand | Ein angebotener externer Prozess | Bearbeiter und Leistungsumfang; Übertragung der Anforderungen; Endkontrollen |
Ein fehlender Eintrag stellt ebenfalls einen offenen Punkt dar. Eine kurze öffentliche Inventarliste kann Prüfzubehör oder externe Dienstleistungen auslassen; sie beweist jedoch nicht, dass diese Ressourcen nicht verfügbar sind.
Die dritte Spalte vermerkt, was die Formulierung unterstützt. Die letzte Spalte identifiziert die fehlende Verbindung zu dieser Zeichnung. Selbst die Einträge bei Standort A benötigen ein aktuelles Datum und eine Anlagenreferenz, falls in der vollständigen Liste mehrere ähnliche Maschinen erscheinen.
Prüfen Sie die auf dieser Maschine installierten Optionen.
Eine Modellfamilie kann verschiedene Spindeln, Achsen, Revolver und optionale Funktionen umfassen. Die Seite von Haas zu Revolvern und angetriebenen Werkzeugen, beispielsweise, unterscheidet Konfigurationen mit standardmäßigem angetriebenem Werkzeug von Modellen, bei denen es optional ist. Das ist ein Grund, die tatsächliche Konfiguration der gelieferten Maschine zu ermitteln, anstatt sämtliche im Prospekt angebotenen Merkmale zu übernehmen. [1]
Für die Hülse unterstützt ein Drehzentrum-Eintrag die Untersuchung des Bohrungs- und Außendurchmessers. Für radiales Bohren oder Fräsen an derselben Maschine ist eine geeignete angetriebene Werkzeugausrüstung sowie eine entsprechende Positionierungsanordnung erforderlich. Ein Prospekt, der diese Option zeigt, bestätigt nicht, dass die aufgeführte Anlage tatsächlich darüber verfügt.
Erste Nachweisaktualisierung: Der Lieferant identifiziert die aufgeführte Drehmaschine und bestätigt, dass sie keine angetriebene Werkzeugausrüstung besitzt. Vermerken Sie in der Zeile „nur Drehmerkmale im vorgeschlagenen Fertigungsablauf“. Die Flächen und radialen Bohrungen bleiben einer vorgeschlagenen Fräsaufspannung zugeordnet, deren Standort und Zugänglichkeit weiterhin geprüft werden müssen. Die neue Tatsache schränkt nur eine Zeile ein; sie schließt weder die gesamte Werkstatt aus noch bestätigt sie die vorgeschlagene Fräsaufspannung.
Wenden Sie dieselbe Disziplin auf den separaten Dreh-Eintrag an. Das Dreh-Handbuch von Haas unterscheidet zwischen synchroner Steuerung und der halbwertigen vierten Achse als Steuerungsanordnung. Für Bohrungen an festen Winkelpositionen kann eine Indexierung ausreichend sein. Notieren Sie, an welche Fräsmaschine der Indexer angeschlossen ist und wie er gesteuert wird, bevor Sie die beiden Bestandspositionen als eine nutzbare Konfiguration behandeln.[2]
Sobald die Fräsmaschine identifiziert ist, umfasst das Lesen der VMC-Spezifikationen die Verfahrwege, Freiräume, Last- und Werkzeuggrenzen. Diese Prüfungen gehören zur ausgewählten Aufspannung; die Liste verweist lediglich auf die zu bewertende Anlage.
Lesen Sie die Prüfzeile als Messsystem.
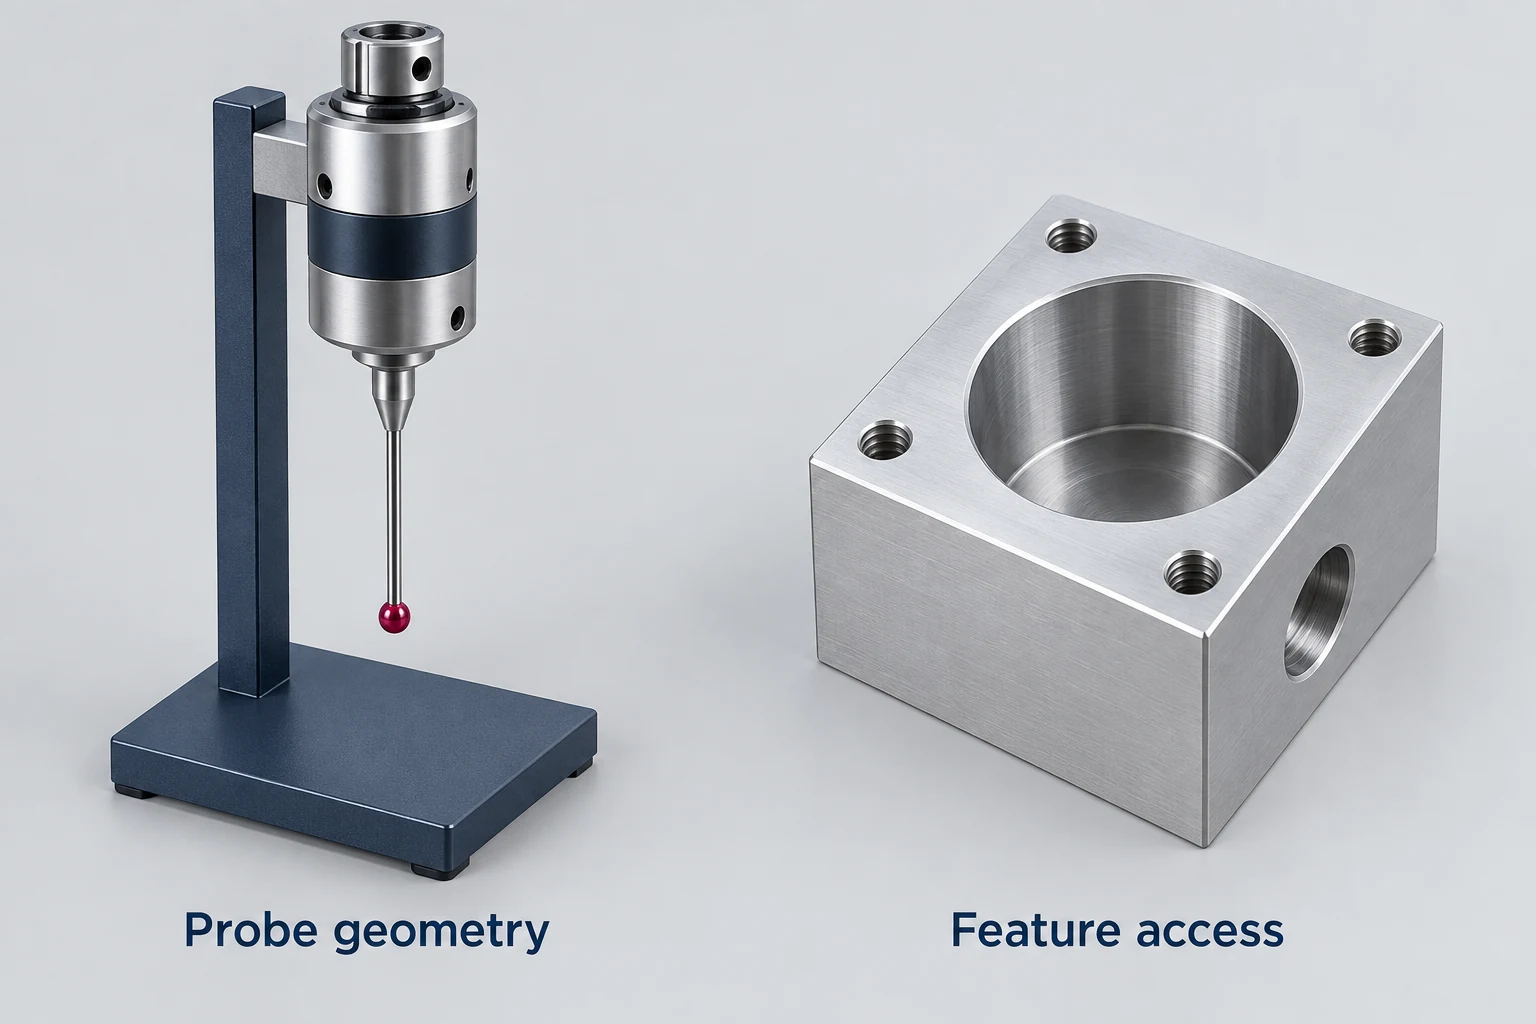
„Bridge CMM“ beschreibt Geräte, die zur Prüfung der Hülse beitragen können. Offen bleibt, wie der Tastkopf die Bohrung und die Stirnfläche erreicht, wie die Bezugsachse festgelegt wird und wie die geforderte Beziehung bewertet wird. Das Messvolumen einer Maschine kann diese frästeilspezifischen Fragen nicht beantworten.
Die CMM-Support-Wissensdatenbank von Renishaw: Taststifte beschreibt verschiedene Taststiftanordnungen und -verlängerungen für unterschiedliche Zugangsbedingungen und benennt zudem Konfigurations- und Stabilitätsaspekte. Die installierte Tastkopfanordnung ist ebenso relevant wie das CMM-Modell. [3]
Halten Sie physischen Zugang und Messgeeignetheit getrennt. Ein Taststift mag eine Oberfläche erreichen, während die gesamte Messmethode dennoch hinsichtlich der geforderten Merkmalscharakteristik überprüft werden muss. Das NIST erläutert, dass CMM-Messaufgaben sich erheblich von Kalibrierbedingungen unterscheiden können, weshalb die aufgabenspezifische Messunsicherheit berücksichtigt werden muss. [4]
Zweites Aktualisierungsbeleg: Der Lieferant stellt die vorgeschlagene Taststiftanordnung sowie einen zeichnungsbezogenen Messplan für Bohrung und Stirnfläche bereit. Vermerken Sie „Zugang und Methode beschrieben“ für dieses Merkmal und prüfen Sie anschließend die Eignung der Methode für die spezifizierte Anforderung. Dies stellt einen stärkeren Beleg dar als der Name des CMM. Es handelt sich weiterhin um eine Beschreibung der vorgeschlagenen Prüfung – noch vor Vorliegen eines Fertigungsergebnisses.
Ein Kalibrierzertifikat enthält zusätzliche Informationen zum Messgerät und zu seiner Kalibrierung. Die Spurenhaltigkeits-Leitlinie des NIST erläutert, warum allein die Kalibrierung nicht die Spurenhaltigkeit jedes nachfolgenden Messergebnisses sicherstellt und warum Spurenhaltigkeit nicht die Eignung für einen bestimmten Anwendungsfall gewährleistet. Die Aussage muss stets an die konkrete Messung gebunden bleiben. [5]
Binden Sie Standort und Verfügbarkeit an jede Zeile.
Die zweite Vertikal-Fräsmaschine (VMC) gehört Standort B. Sie kann eine sinnvolle Alternative sein, doch ein Standortwechsel kann eine weitere Spannvorrichtung, ein anderes Werkzeugset, eine neue Programm-Vorbereitung oder eine andere Messanordnung erfordern. Zwei identische Modellnamen lassen diese Abhängigkeiten ungelöst. Bewahren Sie beim Vergleich der Gesamtausrüstung das Feld „Standort“ auf.
Die Anodisierlinie gehört zum vorgeschlagenen Lieferumfang, bleibt jedoch als Partnerleistung gekennzeichnet. Dokumentieren Sie, wer die Behandlungsanforderungen erhält und wer den zurückgelieferten Zustand verifiziert. Die bildungsbasierte Leitlinie der ISO/IAF-Audit-Praxisgruppe zu externen Anbietern behandelt die Spezifikationsübertragung und die Verifizierung extern bereitgestellter Leistungen. Sie verwandelt jedoch nicht die Ausrüstung eines Partners in den eigenen Maschinenpark der Werkstatt.[6]
Fügen Sie schließlich ein Datum zu den Verfügbarkeitsangaben hinzu. Eine technisch geeignete Maschine kann gerade mit einem anderen Auftrag belegt sein, sich in der Rüstung befinden oder einer Wartung unterzogen werden. Das Modellbasierte-Unternehmen-Programm des NIST unterscheidet zwischen der Abstimmung von Produktanforderungen auf die Prozessfähigkeit und dem Management von Ressourcenkapazität sowie -verfügbarkeit für die Terminplanung.[7]Dokumentieren Sie die vorgeschlagene Produktionsressource und ihren aktuellen Planungsstatus getrennt von der Geräteanzahl.
Führen Sie die annotierte Liste zusammen mit der Zeichnungsrevision, gegen die sie geprüft wurde, in das CNC-Bearbeitungs-RFQ ein. Jeder geklärte Punkt muss seine stützende Information benennen; jeder offene Punkt bleibt mit der betroffenen Geometrie, dem Standort oder der Ressource verknüpft.
Ausrüstungsliste – FAQ
Benötigt eine Ausrüstungsliste die Seriennummer jeder Maschine?
Für eine erste Prüfung reichen eine klare Anlagenreferenz, ein Modell, eine Konfiguration und ein Standort aus, um die behandelte Ressource eindeutig zu identifizieren. Eine präzisere Identifikation wird nützlich, sobald diese Anlage mit Konfigurationsdokumenten, Kalibrierungsunterlagen oder einer vereinbarten Produktionszuweisung verknüpft wird.
Bietet eine neuere Maschine automatisch bessere Fertigungsfähigkeit?
Das Alter allein begründet keine Eignung für ein Bauteil. Vergleichen Sie die installierten Funktionen, den Zustand, die vorgesehene Aufspannung und die Messmethode mit den tatsächlichen Anforderungen. Ein neueres Modellname lässt diese auftragsbezogenen Fakten weiterhin offen.
Können zwei identische Maschinenmodelle als Ersatz dienen?
Möglicherweise – nach Prüfung ihrer tatsächlichen Konfigurationen und der erforderlichen Vorbereitung für die Teileübernahme zwischen Maschinen. Spannvorrichtungen, Werkzeuge, Programme und Prüfeinrichtungen können abweichen. Notieren Sie sämtliche erforderliche Einrichtung oder Verifizierung, bevor Sie die zweite Maschine als nutzbaren Alternativplatz zählen.
Was sagt mir eine nicht datierte Ausrüstungsliste?
Sie liefert eine erste Beschreibung der Ressourcen des Zulieferers. Sie belegt jedoch weder, welche Anlagen noch am angegebenen Standort vorhanden sind, noch ob sie für den vorgesehenen Auftrag verfügbar sind. Beschaffen Sie eine aktuelle Bestätigung für die Zeilen, die für Ihr Bauteil relevant sind.
Technische Quellen
- Haas Automation. Revolverköpfe und angetriebene Werkzeuge. Standard- und optionale Konfigurationen.
- Haas Automation. Dreh-/Reitstock – Ergänzung zum Bedienungsmanual: 1 – Drehvorrichtung – Einführung. Anordnungen der Drehsteuerung.
- Renishaw. CMM-Support-Wissensdatenbank: Taststifte. Taststift-Konfigurationen, Zugänglichkeit und Auswahlkriterien.
- NIST. Rückführbarkeit, Kalibrierung und Messunsicherheitsfragen im Zusammenhang mit Koordinatenmessmaschinen und anderen komplexen Instrumenten. Verfasserzusammenfassung; aufgabenbezogene Unsicherheit.
- NIST. Messtechnische Rückführbarkeit: Häufig gestellte Fragen und NIST-Richtlinie, Abschnitte 5.1.1–5.1.4.
- ISO 9001-Auditing Practices Group. Leitfaden für externe Anbieter, 2016. Leitlinien für Ausbildungszwecke im Bereich Auditierung
- NIST. Modellbasiertes Unternehmensprogramm. Fähigkeit, Kapazität und Verfügbarkeit.



