På denna sida
En verkstadens utrustningslista identifierar resurser som kan stödja din del. För att bedöma CNC maskinkapaciteter kopplar du varje post till ett krav i ritningen, och separerar sedan den information som anges i listan från de konfigurations-, mät- och tillgänglighetsfakta som fortfarande saknas. En välkänd maskinmodell kan begränsa diskussionen; dess namn ensamt lämnar flera viktiga frågor obesvarade.
Det användbara resultatet är en kommenterad lista: denna resurs är en kandidat för dessa funktioner, på denna plats, med dessa poster som fortfarande behöver verifieras. Detta förhindrar att en imponerande inventering omvandlas till en ogrundad slutsats om hela delen.
Läs varje rad i förhållande till en delens funktion
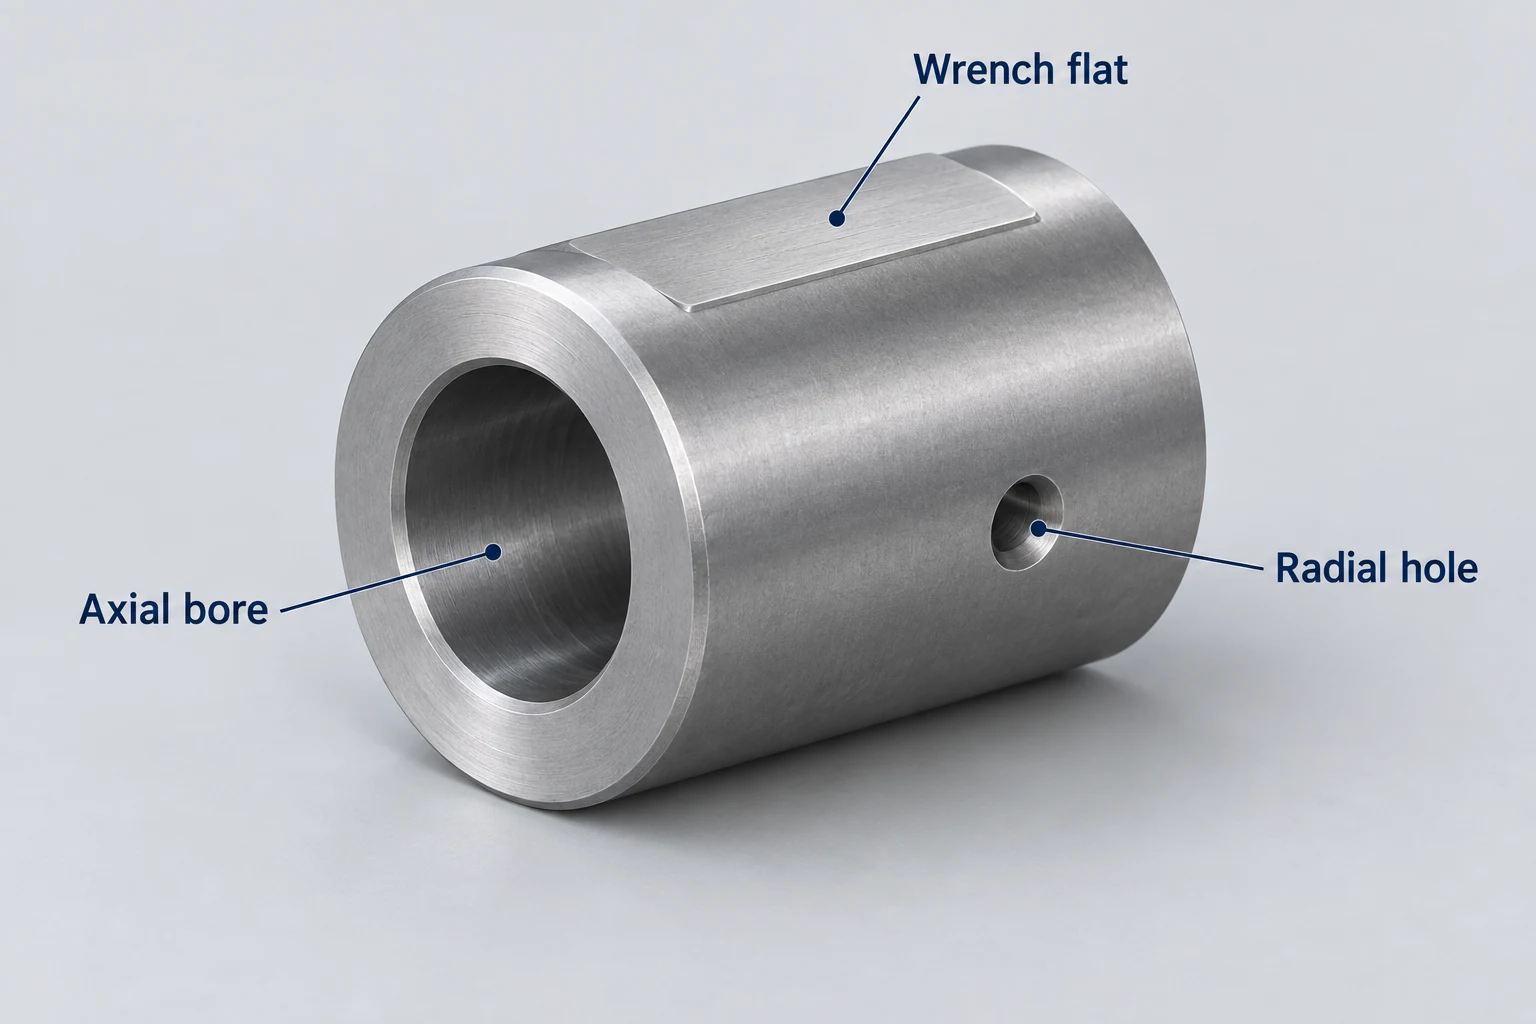
Överväg denna hypotetiska utrustningslista för en kopplingshylsa med axial borrning, yttre diametrar, fästflätor och radiella hål. Dess ritning styr även en ändyta i förhållande till borrningsaxeln och specificerar anodisering. Övningen går ut på att tolka posterna utan att anta en färdig tillverkningsplan.
Behåll leverantörens ursprungliga beskrivningar synliga. Att omformulera “CNC vridcentrum” som “fullständig bearbetning av hylsan” skulle tyst införa en kapacitet som aldrig angetts i posten. Bearbetningsprocessguiden förklarar de operationer som ligger bakom dessa funktionsnamn.
| Listad post | Relevant krav | Vad raden fastställer | Bevis som fortfarande saknas |
|---|---|---|---|
| Tvåaxligt vridcentrum — Plats A | Borrning och yttre diametrar | Klass av vridmaskin | Installerad verktygsutrustning; lämplighet för dessa funktioner |
| VMC — Plats A | Fästflätor och radiella hål | Klass av fräsmaskin | Hållningsanordning; verktygsåtkomst; samband mellan funktioner |
| Rotationsindexerare — Plats A | Orientering av radiella hål | En listad rotationsaccessor | Tilldelad värdmaskin; styranslutning; användbar indexeringsläge |
| Bridge CMM — Plats A | Geometri mellan borrning och ändyta | En listad koordinatmätmaskin | Probåtkomst; referensmetod; lämplig osäkerhet |
| Andra VMC — Plats B | Möjlig alternativ fräsresurs | Utrustning på en annan plats | Konfiguration; överföring av montering; aktuell tillgänglighet |
| Anodisering — partner | Specificerad värmebehandlingskondition | En erbjuden extern process | Processör och omfattning; överföring av krav; slutliga kontroller |
En saknad post är också en öppen punkt. En kort offentlig inventering kan utelämna inspektionsaccessoarer eller externa tjänster; den innebär inte att dessa resurser är otillgängliga.
Den tredje kolumnen registrerar vad formuleringen stödjer. Den sista kolumnen identifierar den saknade kopplingen till detta ritningsunderlag. Även posterna på plats A kräver ett aktuellt datum och en tillgångsreferens om flera liknande maskiner förekommer i den fullständiga listan.
Kontrollera de alternativ som är installerade på den maskinen.
En modellfamilj kan omfatta olika spindlar, axlar, torn och valfria funktioner. Haas’ Turrets & Live Tooling-sida, till exempel, skiljer mellan konfigurationer med standard live tooling och modeller där den är valfri. Det är en anledning att fastställa den levererade maskinens faktiska konfiguration i stället för att importera varje funktion som erbjuds i dess broschyr. [1]
För sleeve:n stödjer en post för svarvcenter undersökning av borrningens och yttre diameterns mått. Radial borrning eller fräsning på samma maskin kräver en lämplig drivbar verktygsanordning och positionsbestämning. En broschyr som visar det alternativet bekräftar inte att den listade tillgången faktiskt har den funktionen.
Första uppdateringen av bevis: leverantören identifierar den listade svarven och bekräftar att den saknar drivbara verktyg. Annotera raden med ”endast svarvfunktioner i den föreslagna bearbetningsvägen”. Planytorna och de radiala hålen förblir tilldelade en föreslagen fräsningssättning, vars placering och tillgänglighet fortfarande behöver granskas. Den nya fakta begränsar en rad; den förkastar varken hela verkstaden eller bekräftar fräsningssättningen.
Tillämpa samma disciplin på den separata roterande posten. Haas rotarmanual skiljer mellan synkron styrning och dess halvfjärde-axel-styrningsanordning. För borrningar i fasta vinkelpositioner kan positionering (indexering) vara tillräcklig. Registrera vilken fräs som indexeraren är ansluten till och hur den styrs innan de två inventeringsposterna behandlas som en enda användbar konfiguration.[2]
När fräsen är identifierad täcker läsning av VMC-specifikationer respektive rörelseområde, fria utrymmen, belastningsgränser och verktygsbegränsningar. Dessa kontroller hör hemma i den valda sättningen; listan pekar endast på den tillgång som ska utvärderas.
Läs inspektionsraden som ett mätningssystem.
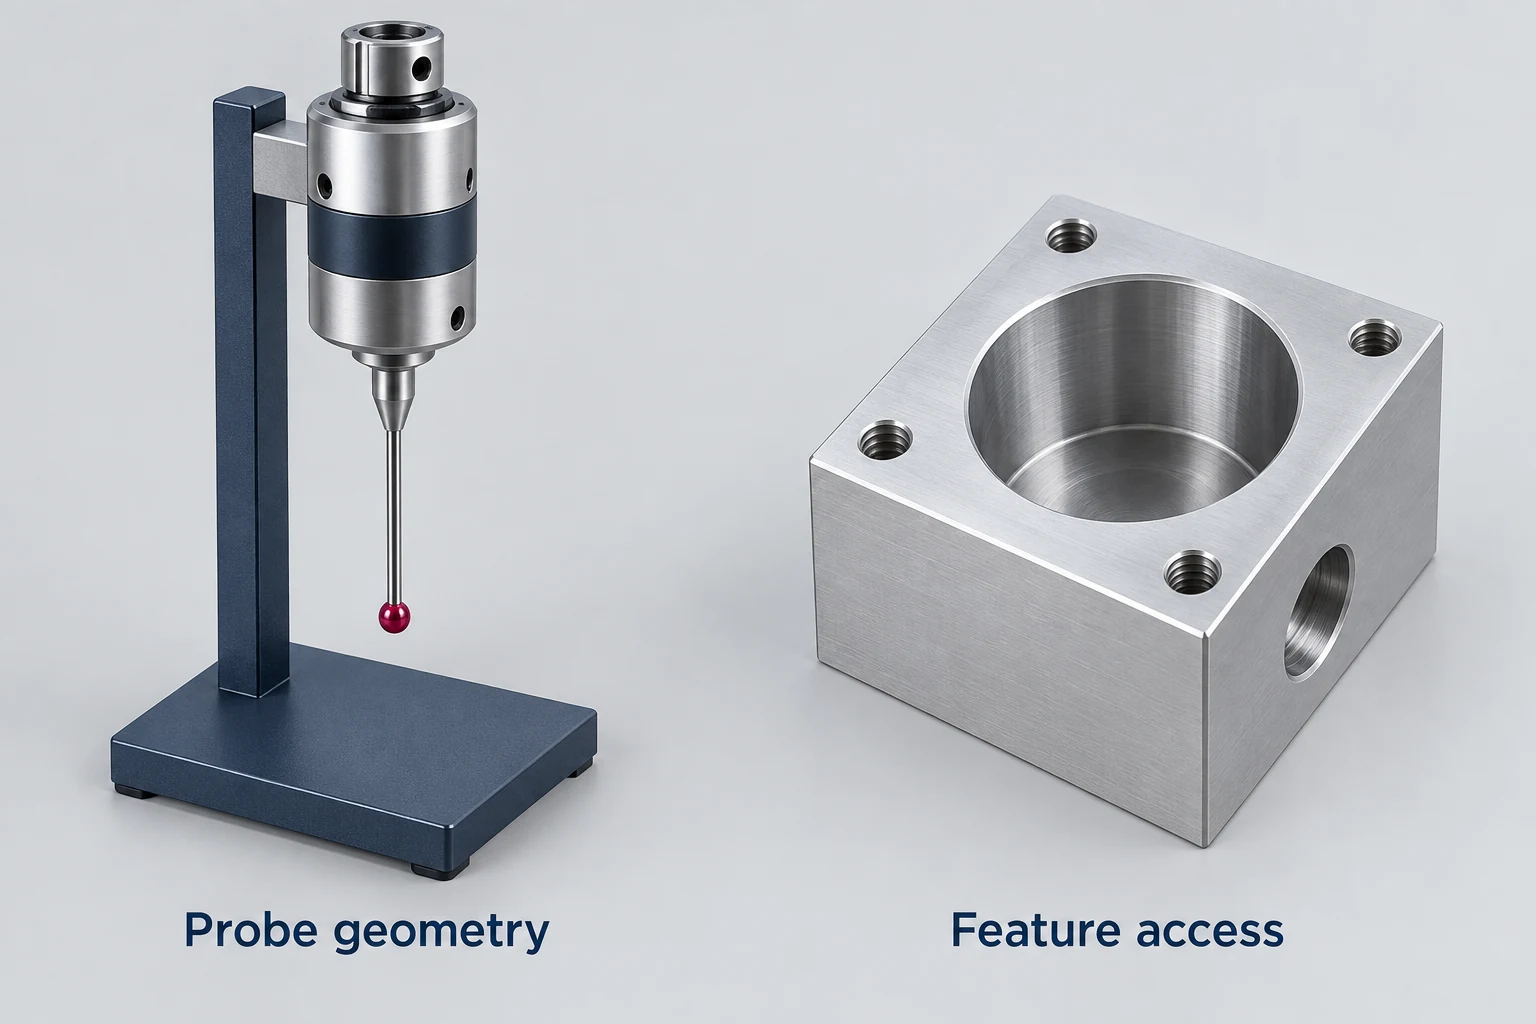
“Bridge CMM” beskriver utrustning som kan bidra till kontrollen av skaftet. Det lämnar öppet hur sonden når bohret och ändytan, hur referensaxeln fastställs och hur den specificerade relationen utvärderas. En maskins mätvolym kan inte svara på dessa frågor på funktionsnivå.
Renishaws CMM Support Knowledgebase: Styli beskriver olika stylusanordningar och förlängningar för olika tillträdesbehov, samt identifierar överväganden kring konfiguration och stabilitet. Den installerade sondanordningen är lika viktig som CMM-modellen. [3]
Håll fysiskt tillträde och mätningens lämplighet åtskilda. En stylus kan nå en yta även om hela metoden fortfarande behöver granskas för den krävda egenskapen. NIST förklarar att CMM-mätuppgifter kan skilja sig väsentligt från kalibreringsförhållandena, vilket kräver bedömning av uppgiftsspecifik osäkerhet. [4]
Andra bevisuppdateringen: leverantören levererar den föreslagna stylusanordningen samt en mätplan kopplad till ritningen för bohret och ändytan. Registrera ”tillträde och metod beskrivna” för den egenskapen, och utvärdera sedan metoden med avseende på dess lämplighet för den specificerade kravställningen. Detta är starkare bevis än CMM-namnet. Det är fortfarande en beskrivning av den föreslagna kontrollen, innan något produktionsresultat finns.
Ett kalibreringscertifikat lägger till information om instrumentet och dess kalibrering. NIST:s riktlinjer för spårbarhet förklarar varför kalibrering ensam inte etablerar spårbarhet för varje efterföljande resultat, och varför spårbarhet inte automatiskt innebär lämplighet för ett visst användningsområde. Håll påståendet knutet till den faktiska mätningen. [5]
Håll plats och tillgänglighet kopplade till varje rad
Den andra VMC:n tillhör plats B. Den kan vara en användbar alternativ lösning, men att byta plats kan kräva en annan spännanordning, verktygspaket, programförberedelse eller mätanordning. Två identiska modellnamn lämnar dessa beroenden olösta. Behåll fältet för plats när utrustningstotaler jämförs.
Anodiseringslinjen bör ingå i det föreslagna leveransomfånget, samtidigt som den fortfarande markeras som partnerarbete. Registrera vem som tar emot behandlingskraven och vem som verifierar den återlämnade produkten. ISO/IAF:s grupp för revisionspraxis utbildningsvägledning om externa leverantörer behandlar överföring av specifikationer och verifiering av externt utfört arbete. Den omvandlar inte en partners utrustning till verkstadens egen inventering.[6]
Slutligen ska tillgänglighetsinformation kopplas till ett datum. En tekniskt lämplig maskin kan vara upptagen med ett annat arbete, ställas in eller underhållas. NIST:s Model-Based Enterprise-program skiljer mellan att matcha produktkrav mot processkapacitet och att hantera resurskapacitet och tillgänglighet för schemaläggning.[7]Registrera den föreslagna produktionsresursen och dess nuvarande planeringsstatus separat från antalet utrustningsenheter.
Ta med den kommenterade listan till RFQ för CNC-bearbetning tillsammans med ritningsrevisionen den granskades mot. Varje löst objekt ska identifiera sin stödande information; varje öppet objekt ska förbli kopplat till den berörda funktionen, platsen eller resursen.
Vanliga frågor om utrustningslistor
Kräver en utrustningslista serienumret för varje maskin?
För en inledande granskning kan en tydlig tillgångsreferens, modell, konfiguration och plats identifiera den resurs som diskuteras. Mer specifik identifiering blir användbar när denna tillgång kopplas till konfigurationsregister, kalibreringsdokument eller en överenskommen produktionsuppgift.
Ger en nyare maskin automatiskt bättre kapacitet?
Ålder ensam fastställer inte lämplighet för en del. Jämför de installerade funktionerna, tillståndet, den föreslagna uppställningen och mätmetoden mot de faktiska kraven. Ett nyare modellnamn lämnar fortfarande dessa jobbspecifika fakta öppna.
Kan två identiska maskinmodeller fungera som ersättningar?
Möjligen, efter att ha kontrollerat deras faktiska konfigurationer och den förberedelse som krävs för att överföra arbetet. Fixtur, verktyg, program och inspektionsanordningar kan skilja sig åt. Registrera all nödvändig uppställning eller verifiering innan den andra maskinen räknas som en användbar alternativ lösning.
Vad säger en utrustningslista utan datum?
Den ger en inledande beskrivning av leverantörens resurser. Den fastställer inte vilka tillgångar som fortfarande finns på den angivna platsen eller är tillgängliga för det föreslagna arbetet. Hämta en aktuell bekräftelse för de rader som är relevanta för din del.
Tekniska källor
- Haas Automation. Tårn och drivna verktyg. Standard- och valfria konfigurationer.
- Haas Automation. Rotations-/svansstock – Operatörsmanualens komplettering: 1 – Rotation – Inledning. Rotationsstyrningsanordningar.
- Renishaw. CMM-supportens kunskapsbas: Stylus. Styluskonfigurationer, tillträde och urvalskriterier.
- NIST. Spårbarhet, kalibrering och mätosäkerhetsfrågor gällande koordinatmätmaskiner och andra komplexa instrument. Författarens sammanfattning; uppgiftsspecifik mätosäkerhet.
- NIST. Metrologisk spårbarhet: Vanliga frågor och NIST:s policy, avsnitt 5.1.1–5.1.4.
- ISO 9001-gruppen för revisionspraxis. Vägledning om: Externa leverantörer, 2016. Utbildningsvägledning för revision.
- NIST. Model-Based Enterprise-program. Förmåga, kapacitet och tillgänglighet.



