På denna sida
Synliga fräsavtryck kan vara acceptabla om delen uppfyller sina krav på mått, geometri, ytkvalitet och överenskommen utseende. Ett regelbundet fräsmönster är inte automatiskt ett fel. Ett lokalt skårsår, upphöjt material eller en förändring i ytkvaliteten på en funktionsyta kräver närmare granskning; enbart en fotografi kan inte fastställa orsaken eller avgöra om godkännande är möjligt.
Den användbara bedömningen är om den berörda ytan redan uppfyller sina krav, kräver ytterligare inspektion eller skulle dra nytta av en annan ytbehandling. Att ta bort avtryck enbart för att de är synliga kan förändra en funktion som annars var korrekt.
Läs avtrycken innan ytan förändras
Fräsning lämnar en yta där successiva skärande kanter och fräspassager avlägsnar material. Deras överlappning kan ge upphov till bågar, parallella linjer eller övergångar mellan banor. Fräsknivens geometri och skärningsförhållanden påverkar detta mönster. Sandvik Coromants diskussion om ytkvalitet vid maskinbearbetning skiljer mellan synliga avtryck och krävd ytkvalitet; vår handledning om hur CNC-fräsning fungerar placerar dem i bearbetningssekvensen.[1]
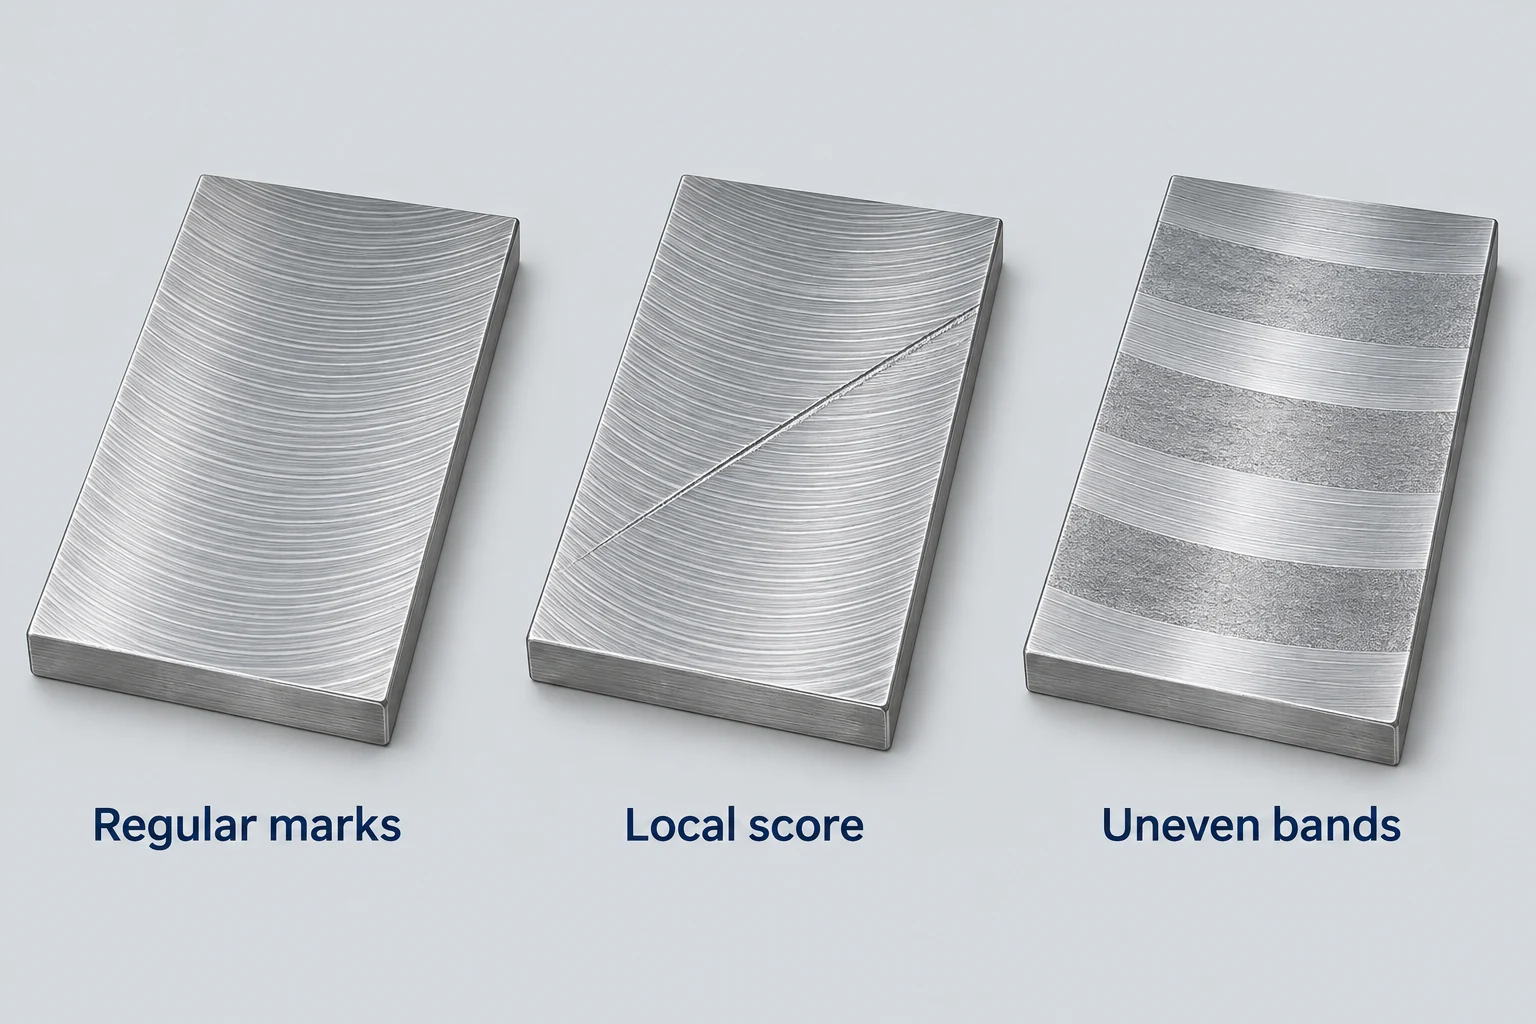
Sök efter skillnaden mellan ett upprepat mönster och en lokal avbrottspunkt: en isolerad ränna som korsar mönstret, en revbenliknande fläck, en upphöjd kant eller ojämna band. Detta är observationer att dokumentera – inte diagnoser. Vibration, skärande kantens skick och andra processförhållanden kan påverka ytan; liknande utseenden kan ha olika orsaker.[1]
Jämför liknande områden under konstant belysning. En spegling kan göra ett annars subtilt mönster framträdande, medan en annan vinkel kan dölja det. Dokumentera denna förändring i synlighet utan att betrakta någon av vyerna som en ytråhetmätning.
Innan polering eller strålning utförs ska den berörda platsen markeras på ritningen, och hela ytan samt det lokala avtrycket ska fotograferas. Delens identitet och nuvarande tillstånd ska bevaras för granskning. Ställ frågan vilken kontroll som skiljer ett utseendeproblem från ett problem med ytkvalitet, mått eller form. En närbild utan angiven plats för funktionen är betydligt mindre användbar.
Bedöm den berörda ytan utifrån dess funktion
Börja med den godkända ritningen och de överenskomna orderkraven, inklusive allmänna anteckningar, refererade specifikationer och eventuellt godkänt utseendeprov. En yta utan egen lokal ytfinish-angivelse kan ändå omfattas på annat ställe. Om kravet saknas eller är oklart ska det lösas tillsammans med den ansvarige ingenjören i stället för att själv fastställa en råhetsgräns vid mottagning.
Ra är genomsnittet av absoluta höjdavvikelserna för en råhetsprofil från dess medellinje över den utvärderade längden. Det är inte en visuell kvalitetsgrad, en gräns för skrapdjup eller ett planhetsresultat. Mätriktning och utvärderingsförhållanden är avgörande, och ett genomsnitt beskriver inte varje lokal egenskap. NIST:s metrologiguidance förklarar profilutvärdering, medan Mitutoyos informationsblad om ytråhet skiljer mellan råhet, vågighet och ytdefekter.[2]
| Berörd yta | Fastställande av krav | Användbar kontroll | Disposition |
|---|---|---|---|
| Icke-kritisk inre yta | Specificerad yta och kantförhållande | Tillämpliga anteckningar; lokalt upphöjt material | Behåll strukturen om kraven är uppfyllda |
| Synlig täckyta | Överenskommen ytkvalitet | Referensprov och betraktningsförhållanden | Diskutera en kosmetisk förändring om ytkvaliteten inte uppfyller kraven |
| Monterings- eller sätesyta | Specificerad geometri och struktur | Planhet, orientering och struktur enligt krav | Mät den aktuella egenskapen innan omarbete |
| Tätnings- eller glidyta | Ytförhållande specifikt för gränsytan | Markera plats, riktning och tillämpliga strukturgränser | Granska gränsytan innan dess finish ändras |
| Tätt sittande passningsborrning | Slutlig storlek, form och råhet | Specificerade borrningskontroller i den berörda zonen | Utvärdera borttagning eller behandling mot passformen |
En råhetsrapport måste även hänvisa till relevant plats och mätvillkor. En profil som tagits på annat ställe på en bred yta kan inte i sig lösa en fråga om en enskild isolerad markering. Begär istället en kontroll som avser den tvistade zonen i stället för att använda ett orelaterat genomsnitt som svar.
Samma synliga linje kan därför kräva olika åtgärder på en kapslingsvägg och en tätningsyta. Om en del uppfyller den specificerade Ra-värdet men har en lokal ränna ska eventuella separata krav på ytfel samt gränsytans behov kontrolleras. Om geometrin ligger utanför toleransen löser inte en estetiskt attraktiv ytfinish detta fel.
Välj en finish baserat på vilket problem den kan lösa
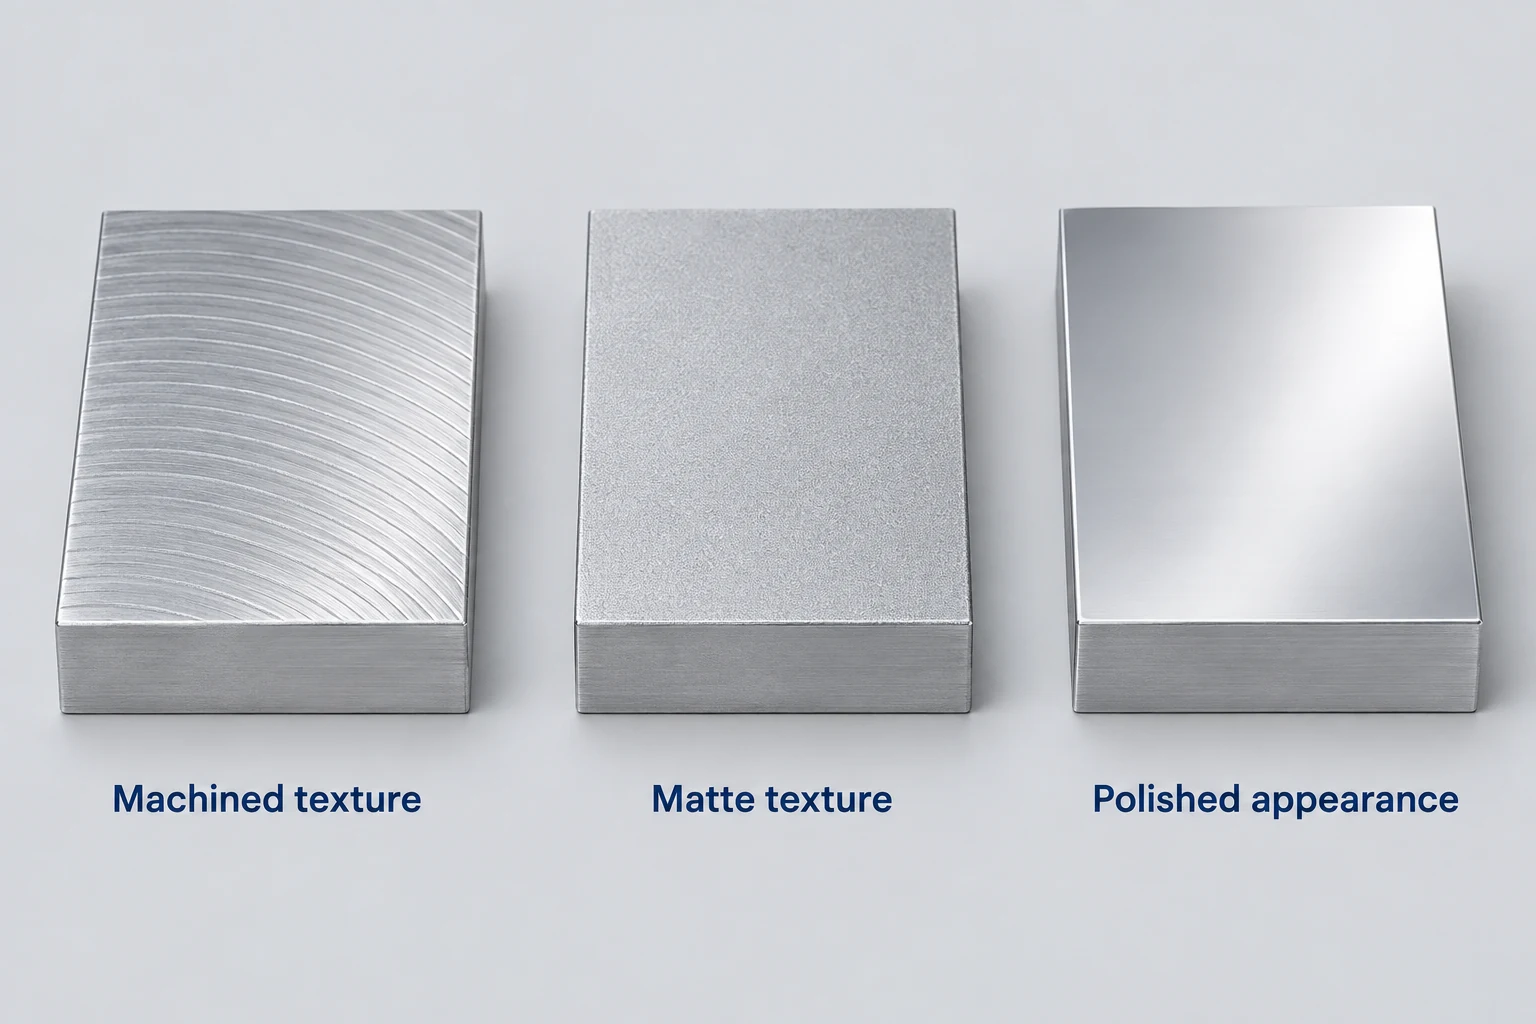
Behåll den maskinbearbetade ytan när den uppfyller de krävda funktionen och utseendet. Det finns ingen anledning att ta bort allt spår av bearbetning endast för att ge delen ett mer färdigt utseende. Detta beslut inkluderar fortfarande den specificerade kantbehandlingen och eventuella tillämpliga ytbegränsningar.
Överväg en matt behandling vid krav på utseende. Abrasivstrålning kan skapa en annan struktur på lämpliga delar, men en matt yta är inte bevis för att en underliggande skråma har tagits bort. Granska den faktiska ursprungsytan och en representativ provbehandlad yta när utseendet styr valet. Godkänn inte enbart processnamnet som godkännandekriterium.[3]
Överväg kontrollerad abrasiv slutförning när material måste avlägsnas. Polering eller släta kan minska maskinbearbetningsmärken, men avlägsnande av material förändrar också den yta som ska godkännas. Den krävda materialavtagningen, återstående mått och kantform avgör om operationen är lämplig. 3Ms vägledning för abrasiva produkter listar både borttagning av maskinbearbetningsmärken och kantavrunning eller avrundning, vilket illustrerar varför gränsdragningen är avgörande.[4]
Välj anodisering för dess specificerade ytsegenskaper och utseende på lämplig aluminium. Det är inte ett substitut för att korrigera en oacceptabel maskinbearbetad yta. En skråma eller skavskada som går in i grundmetallen kräver en egen korrektiv åtgärd; att förnya oxidlagret tar inte bort den. Beläggningen påverkar även måtten. Kom överens om förberedelse och slutlig ytkondition som en del av behandlingen.[5]
Vår CNC-fräsningstjänst skiljer mellan leveransvillkor med maskinbearbetad yta, kornstrålning och anodisering. En föreslagen ytbehandling bör ange det problem den löser och de ytor den påverkar.
Skydda funktionella egenskaper innan ombearbetning
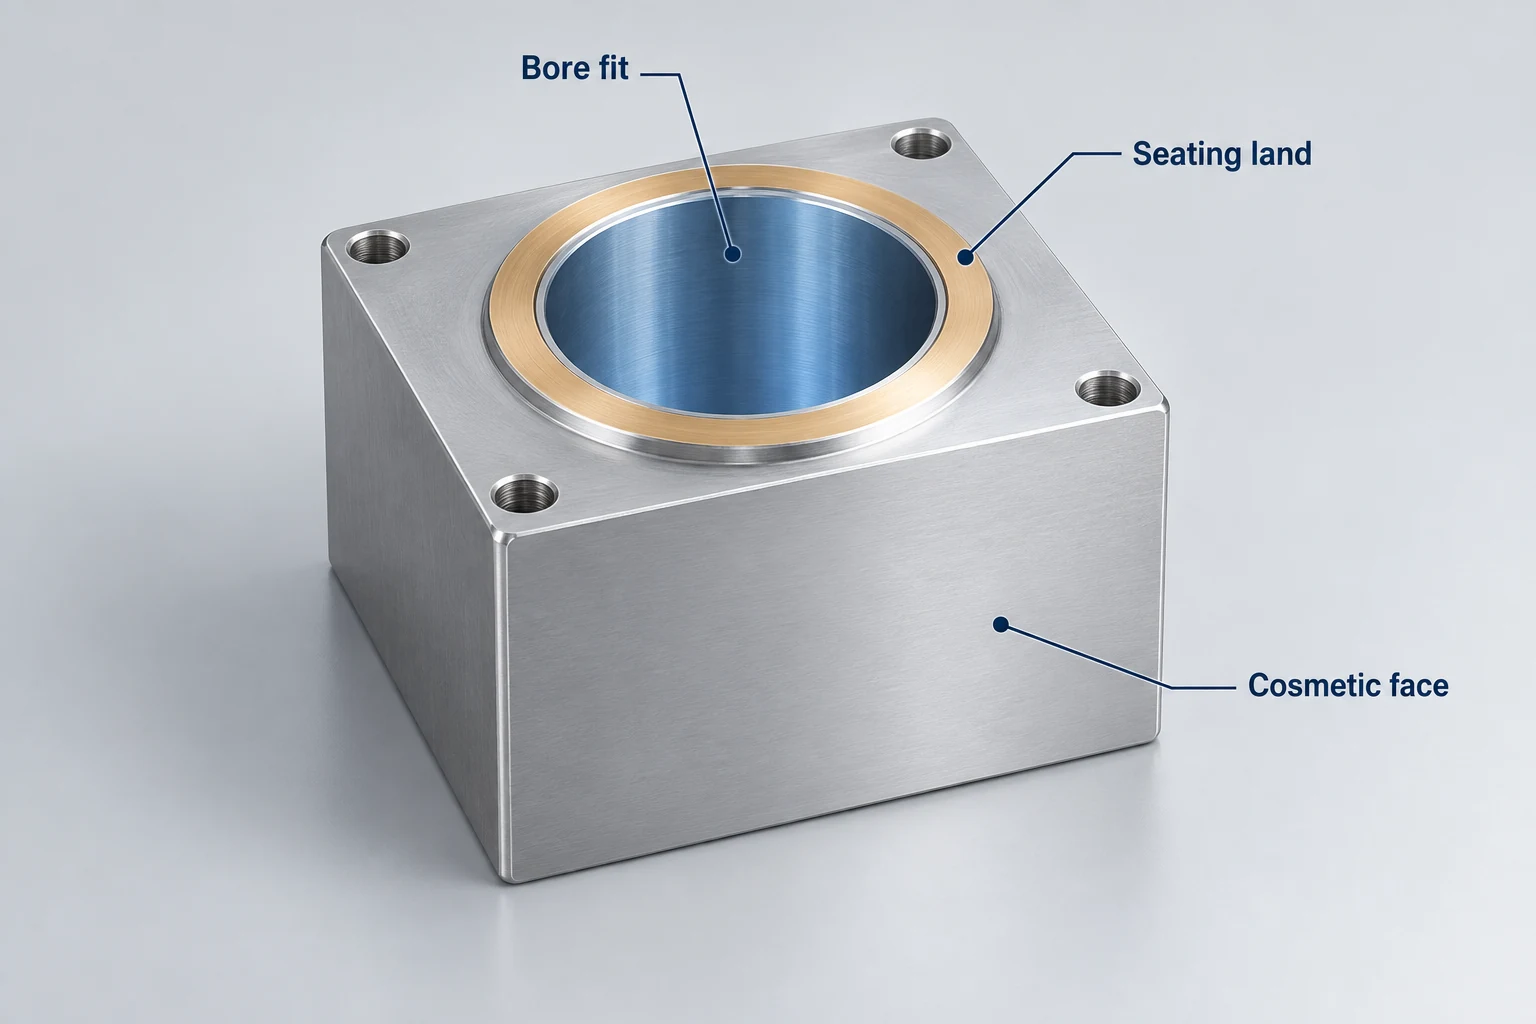
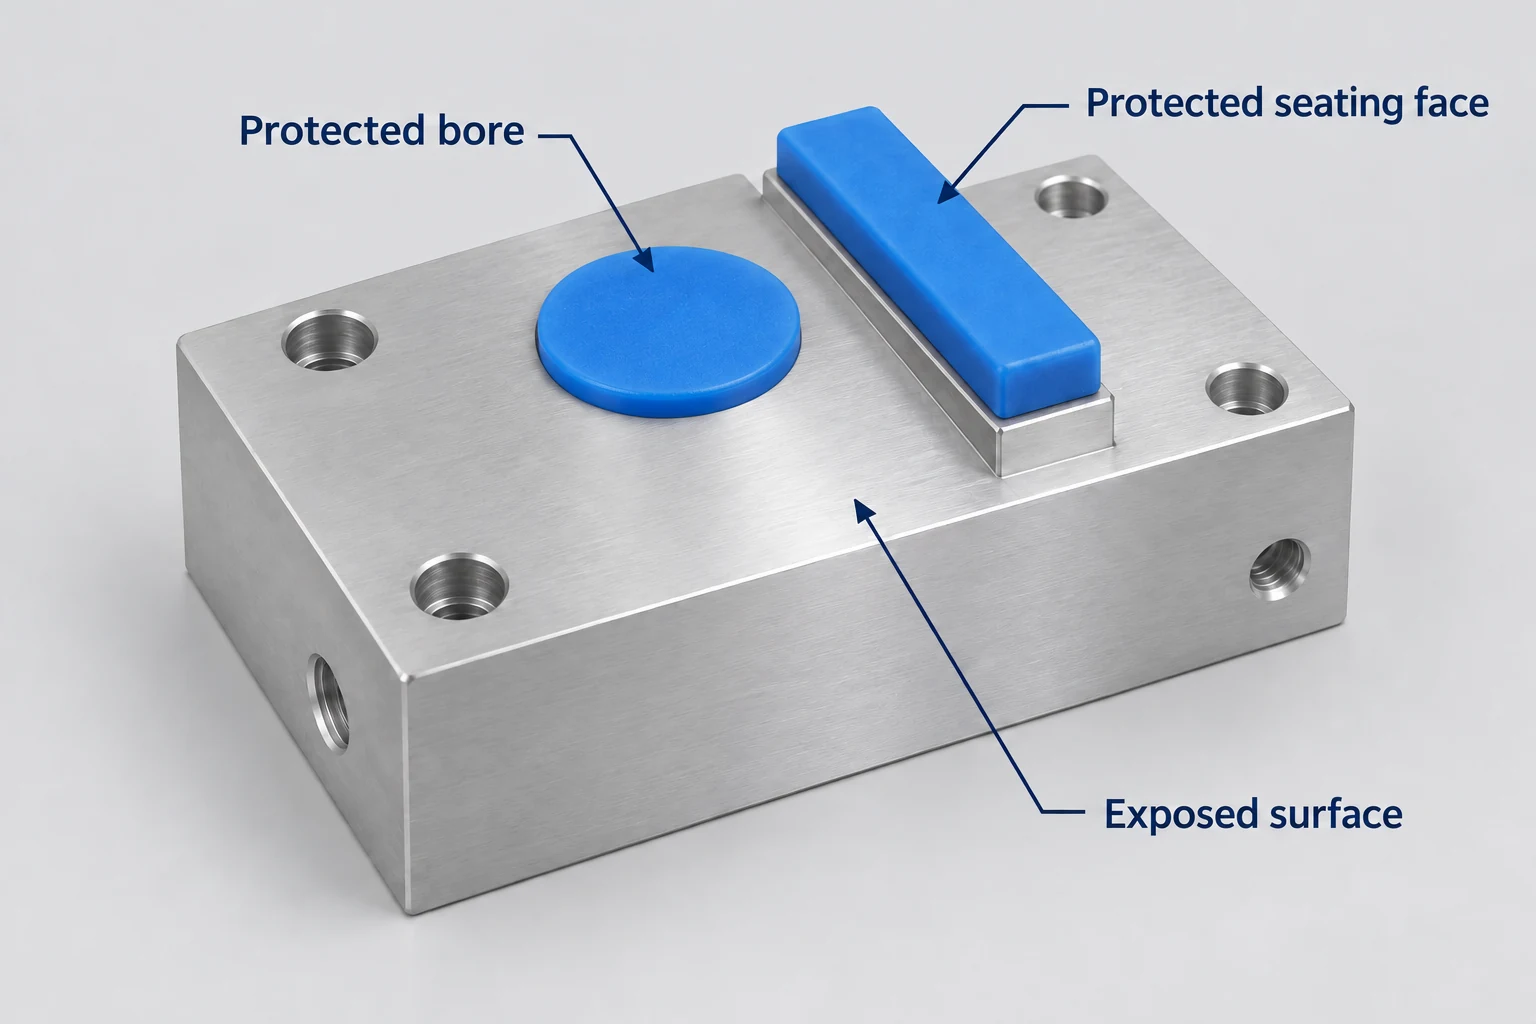
Överväg ett hölje vars yttre yta kräver en mer enhetlig utseende, medan dess borrning används för att placera en annan komponent. Att behandla båda områdena på samma sätt kan ändra borrningen trots att klagomålet avser yttanytan. Definiera var den föreslagna bearbetningen börjar och slutar, samt vilka sätesytor, gängor, kanter eller kontaktytor som måste behålla sin krävda tillstånd.
För materialavtagande bearbetning ska återstående dimensionsutjämning och kantform bedömas innan man godkänner att släta bort en märkning. För anodisering ska beläggningsstyrkan och den dimensionsmässiga förändringen hanteras, inklusive om vissa områden kräver maskering. Maskering är ett processspecifikt förslag som ska granskas tillsammans med bearbetaren, inte en garanti för att varje skyddad gräns kommer att vara osynlig.[4] [5]
Dokumentera den godkända ändringen och verifiera de egenskaper som den kan påverka i det krävda slutliga tillståndet. Om ytan inte kan bringas i överensstämmelse utan att förlora en funktionell dimension eller kant är kosmetisk ombearbetning inte en adekvat åtgärd. Ingenjörsgranskningen måste ta upp delens återstående krav.
För nästa beställning ska dessa yt-zoner, utseendereferenser och villkor för slutkontroll inkluderas i ritningspaketet. CNC-bearbetnings-RFQ-handboken visar hur denna definition kopplas ihop med övriga inköpsomfattning.
Vanliga frågor om fräsmarkeringar
Kan två delar med samma Ra-segervärde se olika ut?
Ja. Ra sammanfattar profilhöjderna men beskriver inte fullständigt strukturens mönster, riktning eller avstånd mellan strukturerna. Delar kan ha samma Ra-värde men ändå skilja sig åt i utseende. Använd en separat utseendereferens när visuell konsekvens är viktig.[2]
Betyder ”som-fräsad” att alla fräsmarkeringar är acceptabla?
Nej. Det anger en levererad yttilstånd, inte tillstånd att ignorera ritningskrav. Storlek, geometri, ytytstrukturgränser, kantförhållanden och eventuella överenskomna utseendekriterier gäller fortfarande.
Kan ett nageltest avgöra om en repa är godkänd?
Nej. Att känna en märkning kan hjälpa till att lokalisera den, men det mäter inte dess djup eller fastställer överensstämmelse med en specificerad ytytstruktur eller defektgräns. Använd den inspektionsmetod som är lämplig för det aktuella kravet.
Bör hela delen få en enda kosmetisk ytbehandling?
Endast när denna behandling är kompatibel med alla berörda ytor. En synlig yttre yta, en passningsborrning och en elektrisk kontakt kan kräva olika behandlingsgränser. Ange yt-zonerna istället för att utsträcka en kosmetisk förändring över hela komponenten.
Tekniska källor
- Sandvik Coromant. Fräsning – principer, “Ytytan på en fräsd del”, förhandsgranskning av utgivare; samt Lösning av vanliga fräsproblem i vardagliga sammanhang, utgiven av Fastenal, 9 mars 2026. Synliga fräsavtryck och faktorer som påverkar fräsresultatet.
- NIST. Introduktion till ytytans metrologi (2010). Profilutvärdering och råhetsspecifikationer. Mitutoyo. Ytytans råhet – mätning, Bulletin nr. 1984. Ytkomponenter och mätöverväganden.
- Herb Tobben, Clemco Industries. Ytbehandling: Det handlar om att se bra ut, The Shot Peener, hösten 2004. Strålmedier, processförhållanden och ansökningsområden för matt yta.
- 3M. Standard Abrasives – belagda, sammansatta och icke-vovna produkter&. Borttagning av maskinavtryck, polering, kantavkantning och avrundning.
- Aluminum Anodizers Council. Vanliga frågor om anodiserad aluminium. Dimensionella effekter, maskering och skador som sträcker sig in i grundmaterialet.



