På denna sida
Nej. Många CNC-maskiner accepterar program i G-kodsformat, men de kommandon, cyklerna och maskinfunktionerna som stöds kan variera. Vissa styrpaneler erbjuder även konversationella programmeringsformat. En gemensam språkfamilj innebär inte att alla program är utbytbara.
För en köpare av delar är den praktiska skillnaden mellan konstruktionsdefinitionen, de planerade bearbetningsoperationerna och programmet som förberetts för en specifik maskin.
G-kod är ett vanligt format, inte en universell implementation
Program i G-kod-stil organiserar instruktioner i block som innehåller kommandon och värden. Dessa kan beskriva rörelse, matning och relaterade bearbetningsåtgärder. LinuxCNC dokumenterar till exempel sitt språk som baserat på RS274/NGC och förklarar hur G- och M-kommandon förekommer i dessa block.
Styrutrustningar kan dela kända kommandon samtidigt som de skiljer sig åt vad gäller stödda cykler, variabler, hjälpfunktioner eller syntax. En programmerare måste använda dokumentationen för den aktuella styrutrustningen och maskinen. Vår guide till hur ett CNC-system styr rörelse förklarar vad som händer efter att instruktionerna tolkats.
Konversationell programmering är en annan väg. HEIDENHAINS TNC 320-manual beskriver både dess dialogstyrda Klartext-språk och ISO-formatprogrammering. Detta är ett exempel på en styrutrustning som stödjer olika format, inte bevis för att varje styrutrustning accepterar båda.
En postprocessor förbereder maskinspecifik utdata
I en CAM-arbetsflödesprocess definierar programmeraren operationer, verktyg och verktygsvägar utifrån delens geometri. En postprocessor konverterar sedan denna tillverkningsdata till programformatet för målmaskinen. Den gör mer än att endast ändra filnamnstillägget.
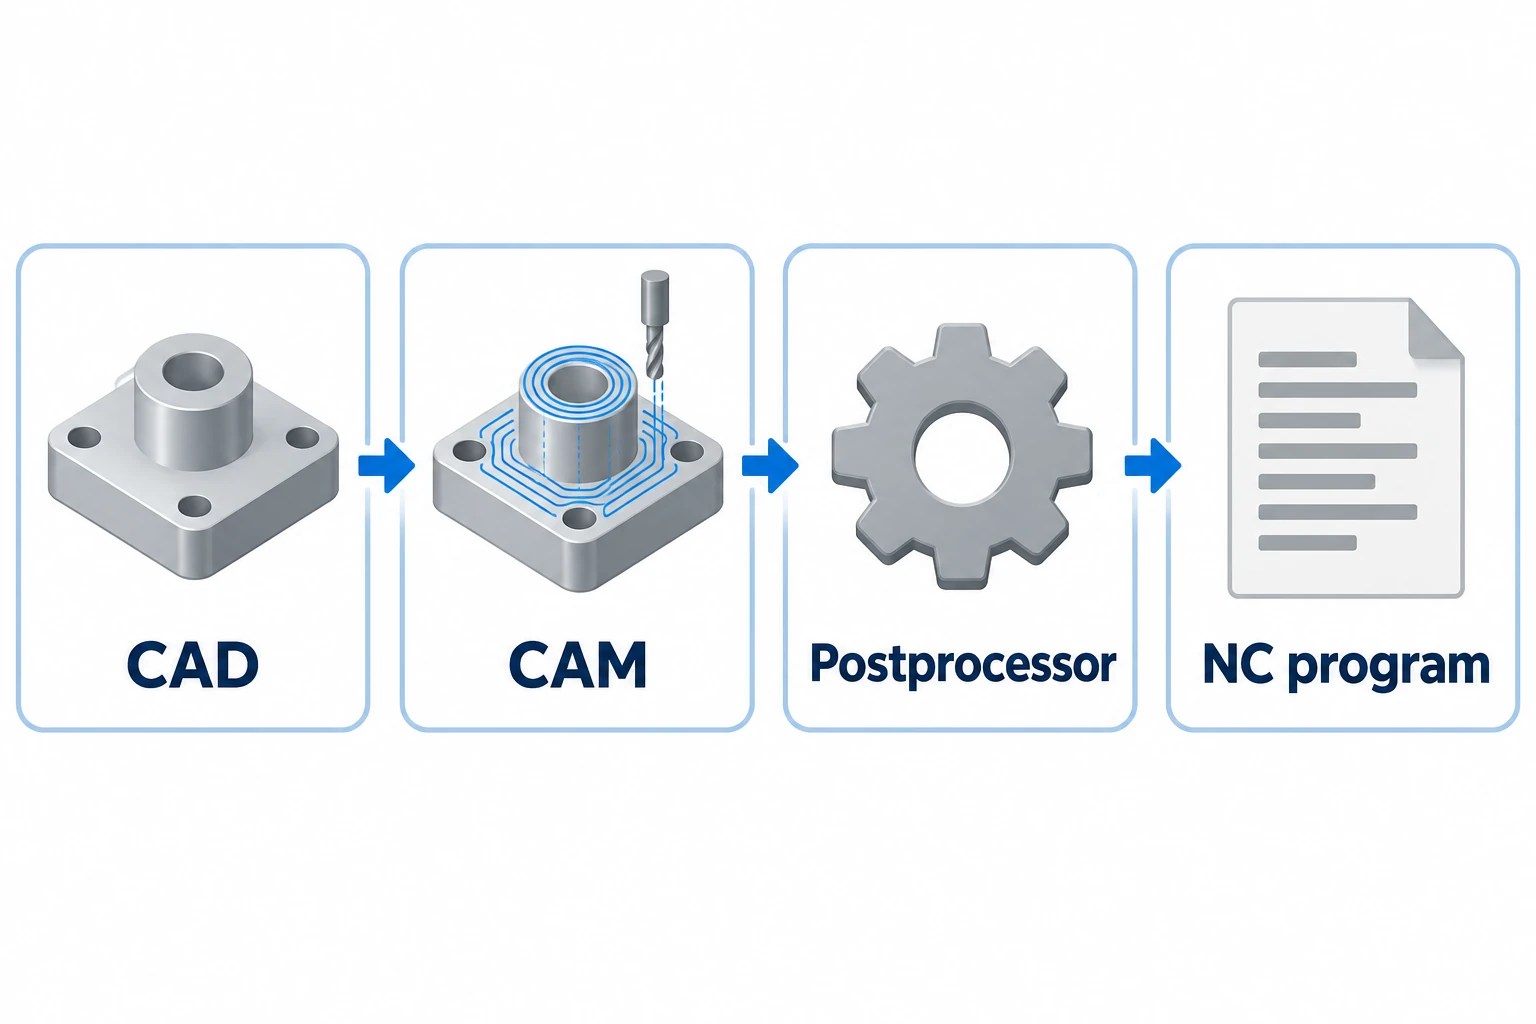
Autodesk’s introduktion till postprocessor beskriver maskinspecifik utdata och separat hantering av programstart, verktygsbyten och rörelse. Dess postbibliotek varnar också för att en standardpostprocessorkonfiguration inte nödvändigtvis matchar en specifik CNC-konfiguration. Att välja ett liknande maskinnamn är därför en utgångspunkt för verifiering.
| Lager | Vad som måste stämma överens | Vad det inte bevisar |
|---|---|---|
| Programformat | Accepterad syntax, cykler och funktioner | Den fysiska installationen är korrekt |
| Maskinkonfiguration | Tillgängliga axlar, alternativ och hjälpåtgärder | En annan maskin använder identiskt beteende |
| Jobbinställning | Verktygsmonteringar, förskjutningar, råmaterial och spännanordningar | Den färdiga delen uppfyller sin ritning |
Termen “NC-program” används fortfarande för filer som körs av moderna CNC-styrutrustningar. Förklaringen av skillnaden mellan NC och CNC separerar denna terminologi från äldre styrarkitekturer.
Samma styrutrustning garanterar inte en återanvändbar installation
Även inom en styrgrupp måste kompatibiliteten kontrolleras. I manualen för TNC 320 anges uttryckligen att program från andra HEIDENHAIN-konturstyrningar kan innehålla element som den inte godtar.
Det finns ett andra problem utöver språkkompatibilitet: den fysiska arbetsuppgiften. Om en spännanordning höjer upp delen måste arbetsreferensen och tillgängliga frihöjd anpassas till den nya höjden. Att byta verktygsuppsättning kan också påverka verktygsdata. Ingen av dessa ändringar kräver nödvändigtvis ett annat programmeringsspråk.
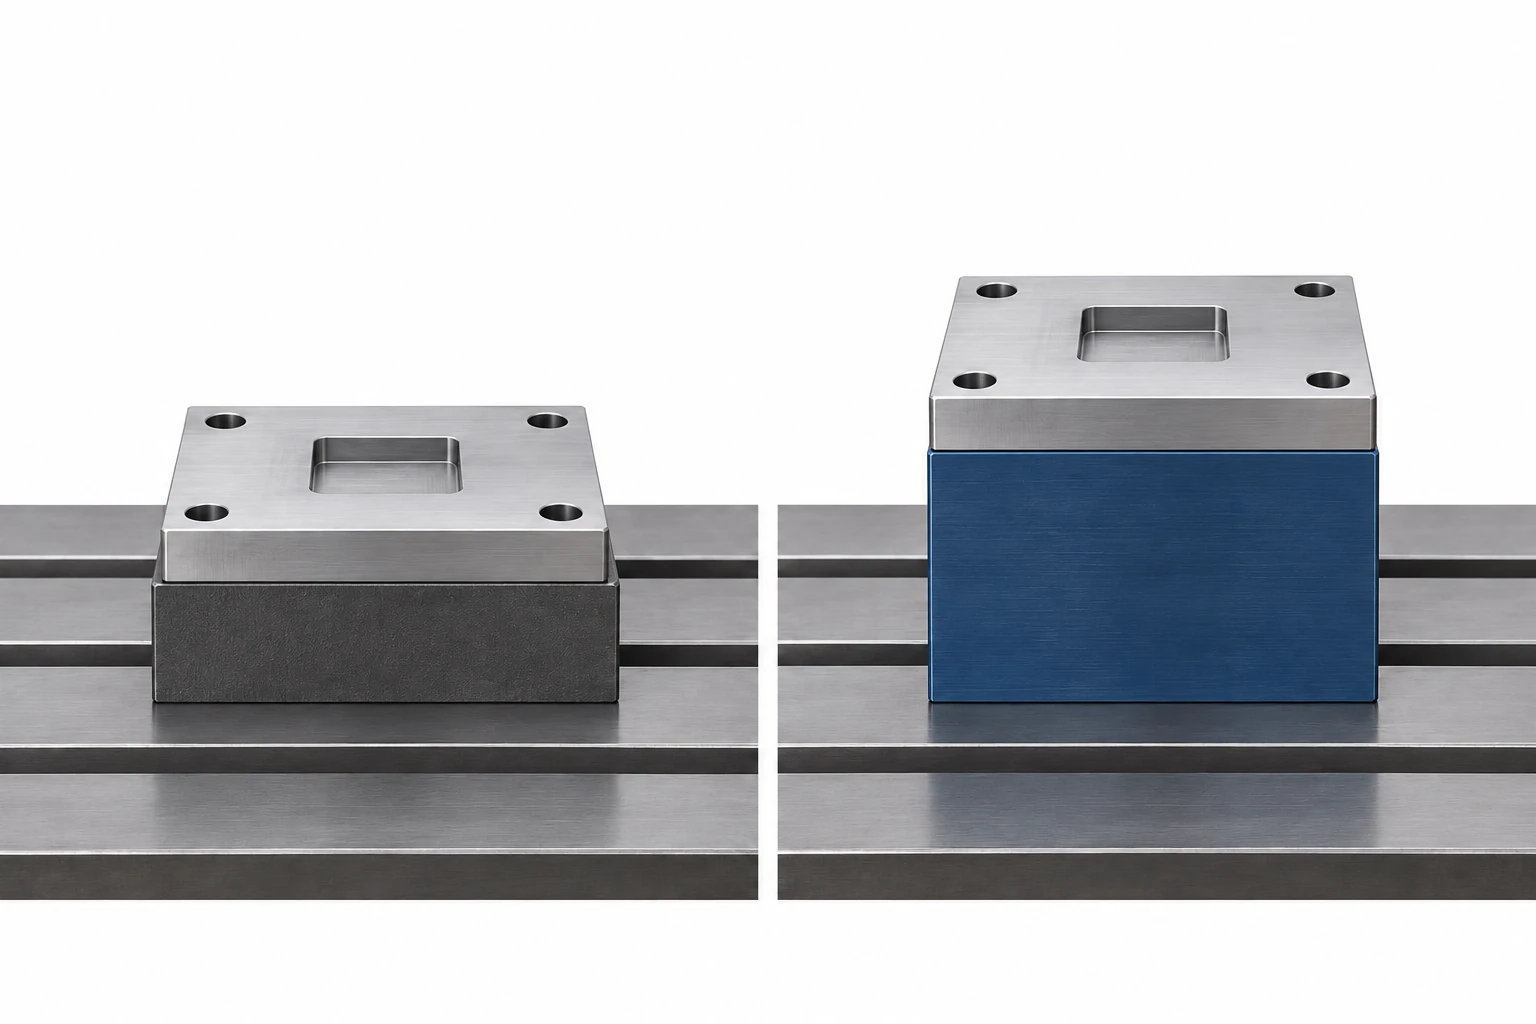
Ett program som läses in utan syntaxfel har endast klarat en kontroll. Dess rörelser, verktyg och frihöjder måste fortfarande verifieras mot den avsedda uppsättningen. Den här skillnaden förhindrar att ”koden accepteras” felaktigt tolkas som ”arbetsuppgiften är klar”.
För utlagda delar skicka definitionen av delen.
Tillverkningsteamet förbereder normalt det maskinspecifika programmet utifrån den överenskomna geometrin och kraven. En köpare behöver vanligtvis inte välja ett styrningsspråk. Ange aktuell konstruktion och godkännandekrav med hjälp av CNC-bearbetnings RFQ-guide.
Om överföring av en befintlig process ingår i beställningen ska detta identifieras separat. Programrevisionen, målmaskinen, verktygen och installationsprotokollen är lika viktiga som ritningen; en gammal NC-fil ensam definierar inte hela tillverkningsprocessen.
Vanliga frågor
Kan jag göra ett program kompatibelt genom att byta .nc-tillägg mot ett annat?
Nej. Att döpa om en fil översätter inte dess instruktioner eller ändrar den krävda maskinkonfigurationen. Filnamngivning och accepterad programsyntax är separata frågor.
Är en STEP-fil ett CNC-programmeringsspråk?
Nej. En vanlig STEP-modell som används för utbyte av delar levererar konstruktionsdata. Tillverkningsarbetsflödet måste fortfarande definiera operationerna och generera instruktioner som är anpassade till maskinen. En modell och ett körbart bearbetningsprogram har olika syften.
Måste varje CNC-program skapas i CAM-programvara?
Nej. Program kan även skrivas manuellt eller förberedas via stödda konversationsfunktioner på styrningen. CAM är användbart för många arbetsflöden, men dess närvaro är inte vad som gör en maskin till en CNC-maskin.
Tekniska källor
LinuxCNC, Översikt över G-kod, avsnitt 1. HEIDENHAIN, Användarhandbok för Klartextprogrammering TNC 320, NC-programvara 77185x-18, oktober 2023, sida 80. Autodesk, Introduktion till postprocessorer i Fusion, uppdaterad den 4 september 2025, och Postbibliotek för Autodesk Fusion, kompatibilitetsinformation.



