På denna sida
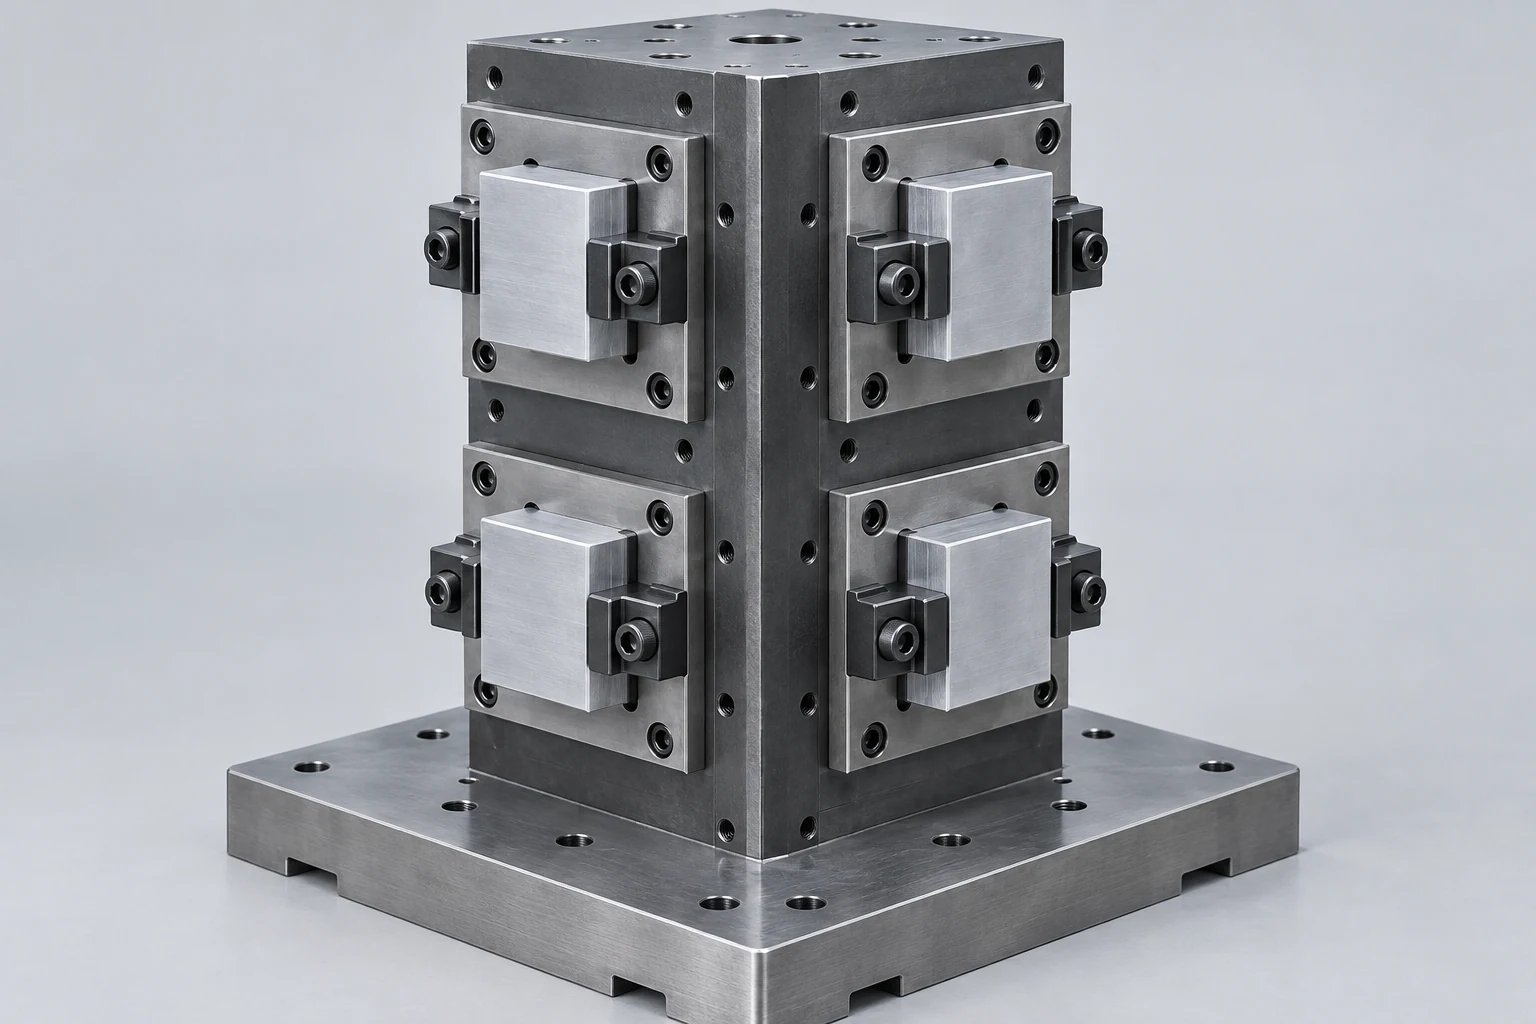
Inom CNC-metallbearbetning är en gravsten en vertikal, flersidig fästutrustning som bär arbetsuppspänningsanordningar och delar på sina ytor. Den är inte en separat typ av CNC-maskin. Dess syfte är att organisera flera arbetsstycken i en enda inladdad anordning med lämplig tillgänglighet till varje station. På en enkel-spindel bearbetningscentral skär ett station-för-station-program delarna i följd; att fylla fler ytor skapar inte fler skärande spindlar.[1]
En användbar tombstone-plan förklarar mer än bara hur många halvfabrikat som får plats. Den identifierar vad varje station innehåller, hur delen är placerad, vilka programkoordinater som adresserar den samt vad som tas bort från fixturerna när cykeln avslutas.
Tilldela delar till stationer innan antalet stationer räknas
En tombstone förekommer vanligtvis på en horisontell fräsningssentral, där ett lämpligt roterande bord presenterar sina ytor för spindeln. Jämförelsen mellan vertikal och horisontell fräsning förklarar denna orientering. Här är den viktiga enheten stationen: en definierad plats för att hålla ett arbetsstycke under en bearbetningsoperation.
Tänk på en hypotetisk kvadratisk tombstone med fyra användbara ytor, A till D, och två stationer per yta. A1 och A2 tillhör yta A; samma namngivning fortsätter till och med D2. Det ger 4 × 2 = 8 belastade delpositioner, förutsatt att varje station håller en del. Det sägs ingenting ännu om antalet färdiga delar per cykel.
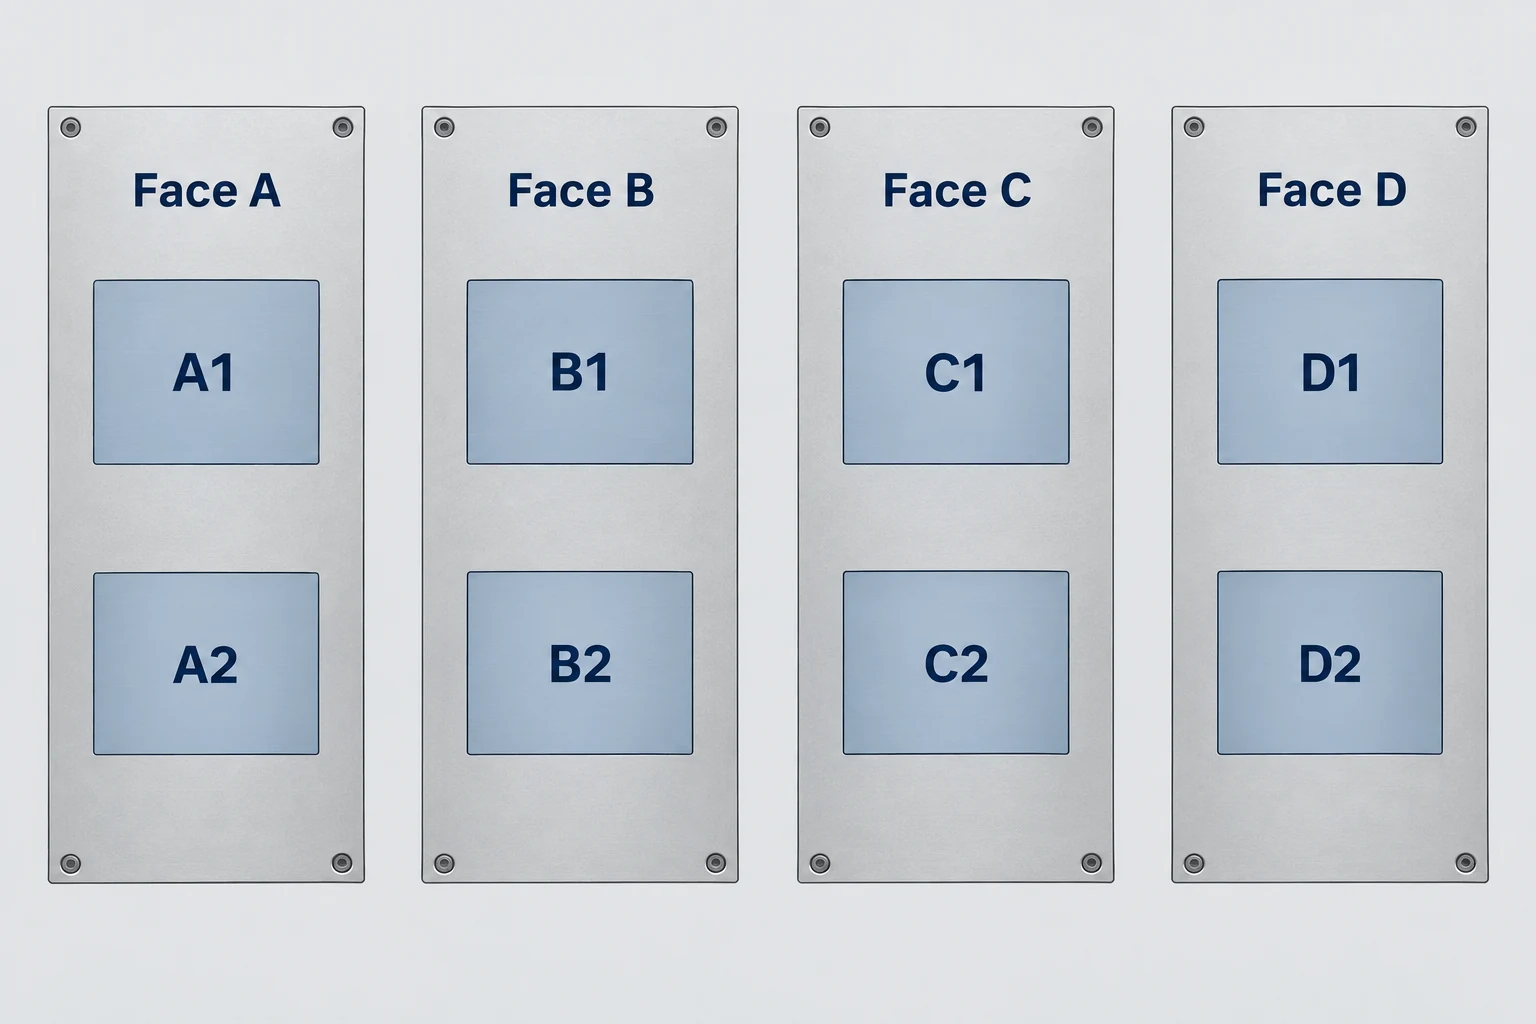
Alla åtta positioner kan utföra samma operation. Alternativt kan vissa hålla råmaterial medan andra håller delar som redan bearbetats på en annan sida. I den andra anordningen innebär en upptagen station inte nödvändigtvis att en nästan färdig del finns där. Processplanen måste skilja mellan utdata från första operationen och färdigutdata.
Ordningen är också viktig. CAM-system kan ordna upprepade arbetssteg efter montering, bearbetningsoperation eller verktyg, beroende på arbetsflödet och postprocessor. Att gruppera ett verktygs arbete över flera stationer kan minska verktygsbyten, men det innebär fler rörelser mellan delar. Färre verktygsbyten fastställer inte den totala cykeltiden.[2]
Ge varje station en plats och en identitet
Gravstenen fungerar som en gemensam bärlösning; varje arbetsstycke kräver fortfarande definierade positioneringskontakter och fastspänning. Positioneringshållare fastställer läget. Spännklor håller delen mot de avsedda kontaktytorna och motverkar bearbetningsbelastningarna. Ett monteringshålsmönster är användbart för att ordna utrustning, men det positionerar inte i sig självt de funktionella egenskaperna hos det färdiga arbetstycket.[3]
Följ referenskedjan från maskinens gränssnitt till gravstenen, sedan till stationens fästutrustning och delen. En reproducerbar bärlösningsanslutning bevisar inte att ett råmaterial är korrekt placerat i sin egen nisch. Skärvor, metallspån eller felaktig laddningsorientering kan bryta denna kedja vid den sista kontakten.
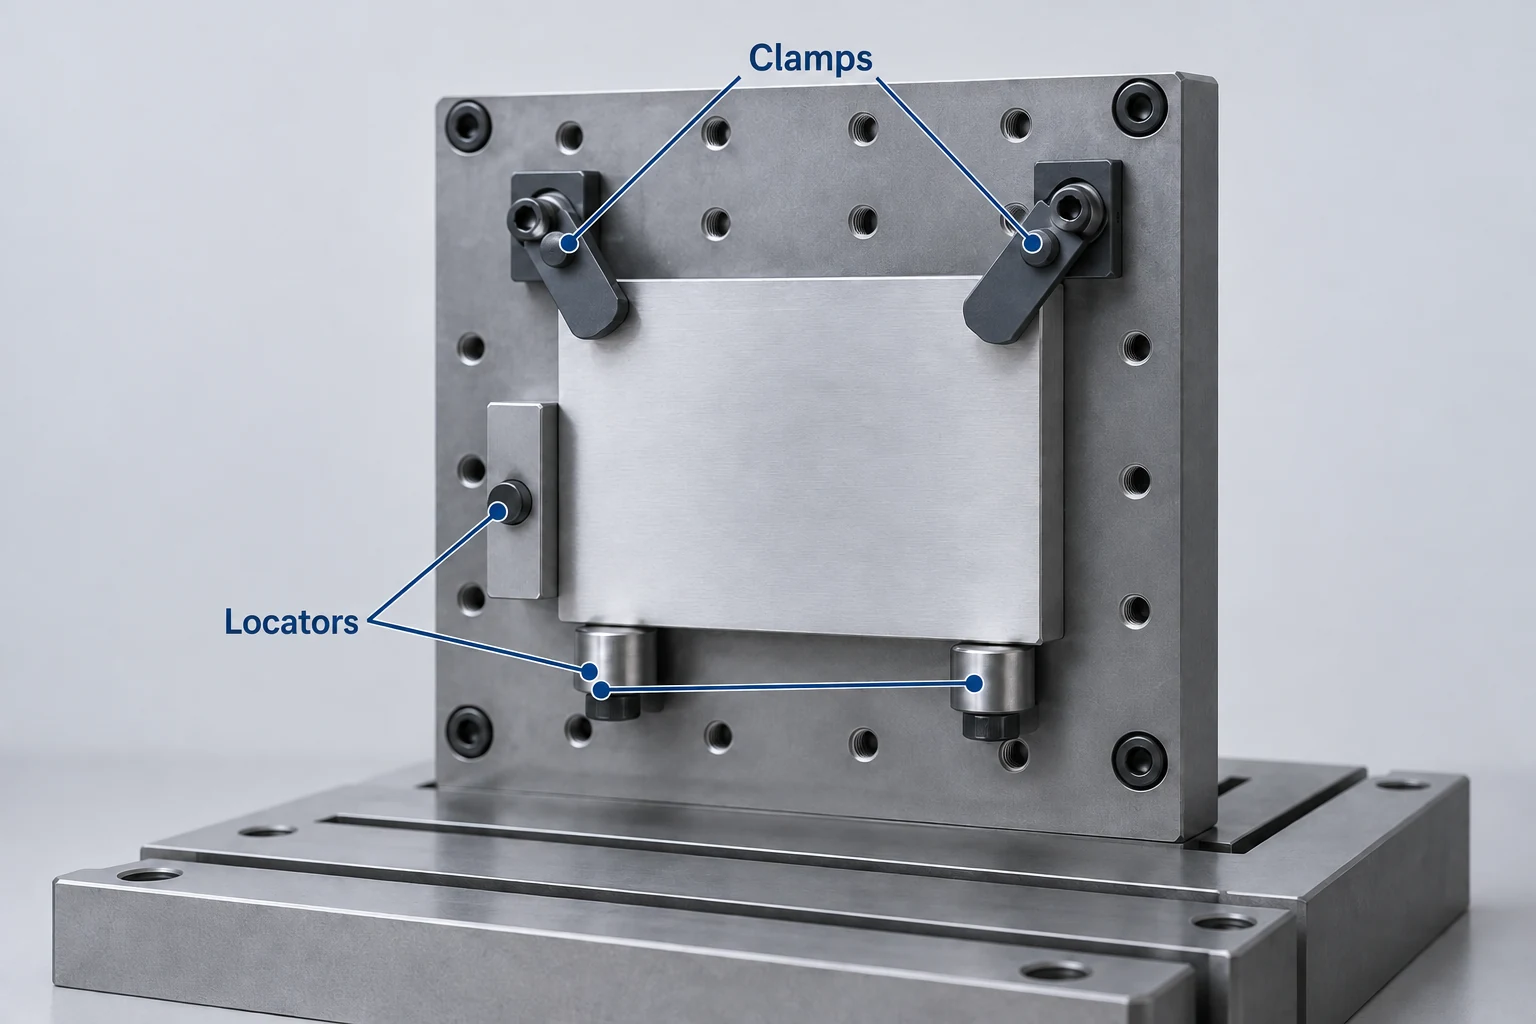
En stationsbeteckning som exempelvis A1 är en fysisk adress. En arbetsförskjutning definierar en koordinatreferens som används av CNC-programmet. Registrera hur de två hänger ihop, inklusive den krävda indexerade orienteringen. Samma delprogram kan upprepas vid olika förskjutningar, men styrningen och postprocessorn måste stödja den valda anordningen. En förskjutning kan inte kompensera för en del som är felplacerad eller rör sig under bearbetning.[2] [4]
| Stationsregister | Vad som ska specificeras tydligt | Otydlighet som undviks |
|---|---|---|
| Fysisk adress | Yta och position, t.ex. A1 | Kontrollera fel nisch |
| Del och bearbetningsoperation | Delnummer, revision och inkommande tillstånd | Ladda en färdig eller delvis färdig del som råmaterial |
| Positioneringskontakter | Placeringsyta, stopp och orienteringsfunktion | Acceptera en spänd men felplacerad del |
| Programreferens | Koordinattilldelning och indexerad orientering | Köra den korrekta bearbetningsvägen vid fel station |
| Avlastningsstatus | Nästa operation eller destination för färdigdel | Blanda pågående arbete med färdiga delar |
Detta är en dokumentationsstruktur, inte en instruktion för konfigurering av styrutrustning. Behåll den konsekvent med den faktiska fästutrustningen, programrevisionen och inspektionsplanen.
Kontrollera den fullständigt monterade fästningen
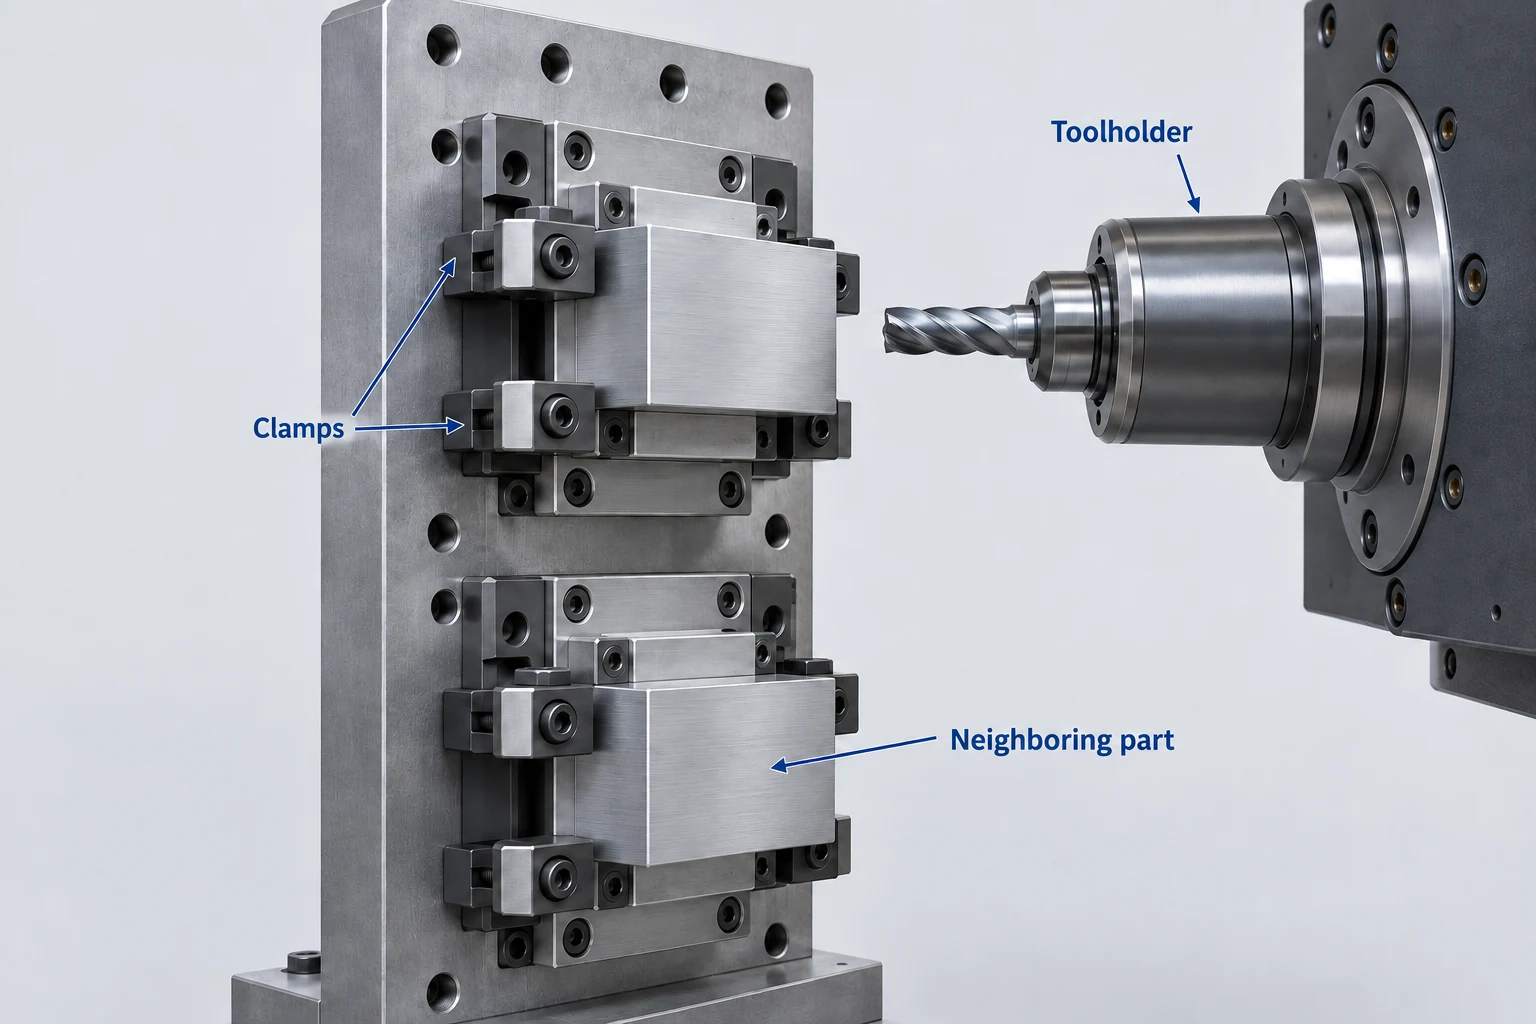
Utför utrymmesgranskningen med råmaterial och spännklor monterade. Inkludera alla framträdande fästelement, lokaliseringskontakter och närliggande arbetsstycken samt gravstenens kropp. En station kan vara tillgänglig i isolering, men bli blockerad så snart den intilliggande positionen är upptagen.
Kontrollera hela verktygsmonteringen. Fräsverktyget kan nå en detalj samtidigt som den bredare hållaren närmar sig en närliggande del eller ett spännfack. Granska inmatning, utmatning och färd mellan stationer, samt vägen som används för att indexera den belastade fixtur. Att skärningspositionerna är fria vid två ytor bevisar inte att rörelsen däremellan är fri.[5]
Lastgranskningen omfattar även bärfunktionen och all fästutrustning, inte bara delarna. Haas dokumentation för pallpooler anger till exempel lastkapaciteten i termer av arbetsstycke plus fästutrustning och definierar en omgivningsvolym för fästutrustning och arbetsstycke. Använd gränserna och lastförhållandena för den faktiska maskinen, roterande enheten och pallanordningen. [6] Vår guide för läsning av specifikationer för fräscentrum förklarar varför respektive rörelseområden och lastbegränsningar svarar på olika frågor.
Lämna ett trovärdigt utlopp för spån och tillträde för rengöring av positioneringskontakterna. Uprättstående delar kan hjälpa spån att falla bort, men kantlistor och lägre stationer kan samla ihop dem. Mer tätt packade delar kan därför skapa rengörings- och positioneringsproblem även när fräsbanorna passar.[3]
Se till att beläggning och delstatus är entydiga
Planera laddningsrutinen kring stationsschemat vid en angiven laddningsposition, i enlighet med maskinens föreskrivna driftprocedur. Detta innebär inte tillträde till arbete inuti en aktiv bearbetningscykel.
- Ta bort den tilldelade utmatningen.
- Rengör positioneringskontakterna.
- Placera den korrekta inkommande delen.
- Bekräfta dess positionering och spännförhållande.
Ett kompatibelt pallsystem kan erbjuda en separat laddningsstation med eget program och schemaläggningskontroller. En tombstone ensam ger inte den stationen eller garanterar obemannad produktion.[6]
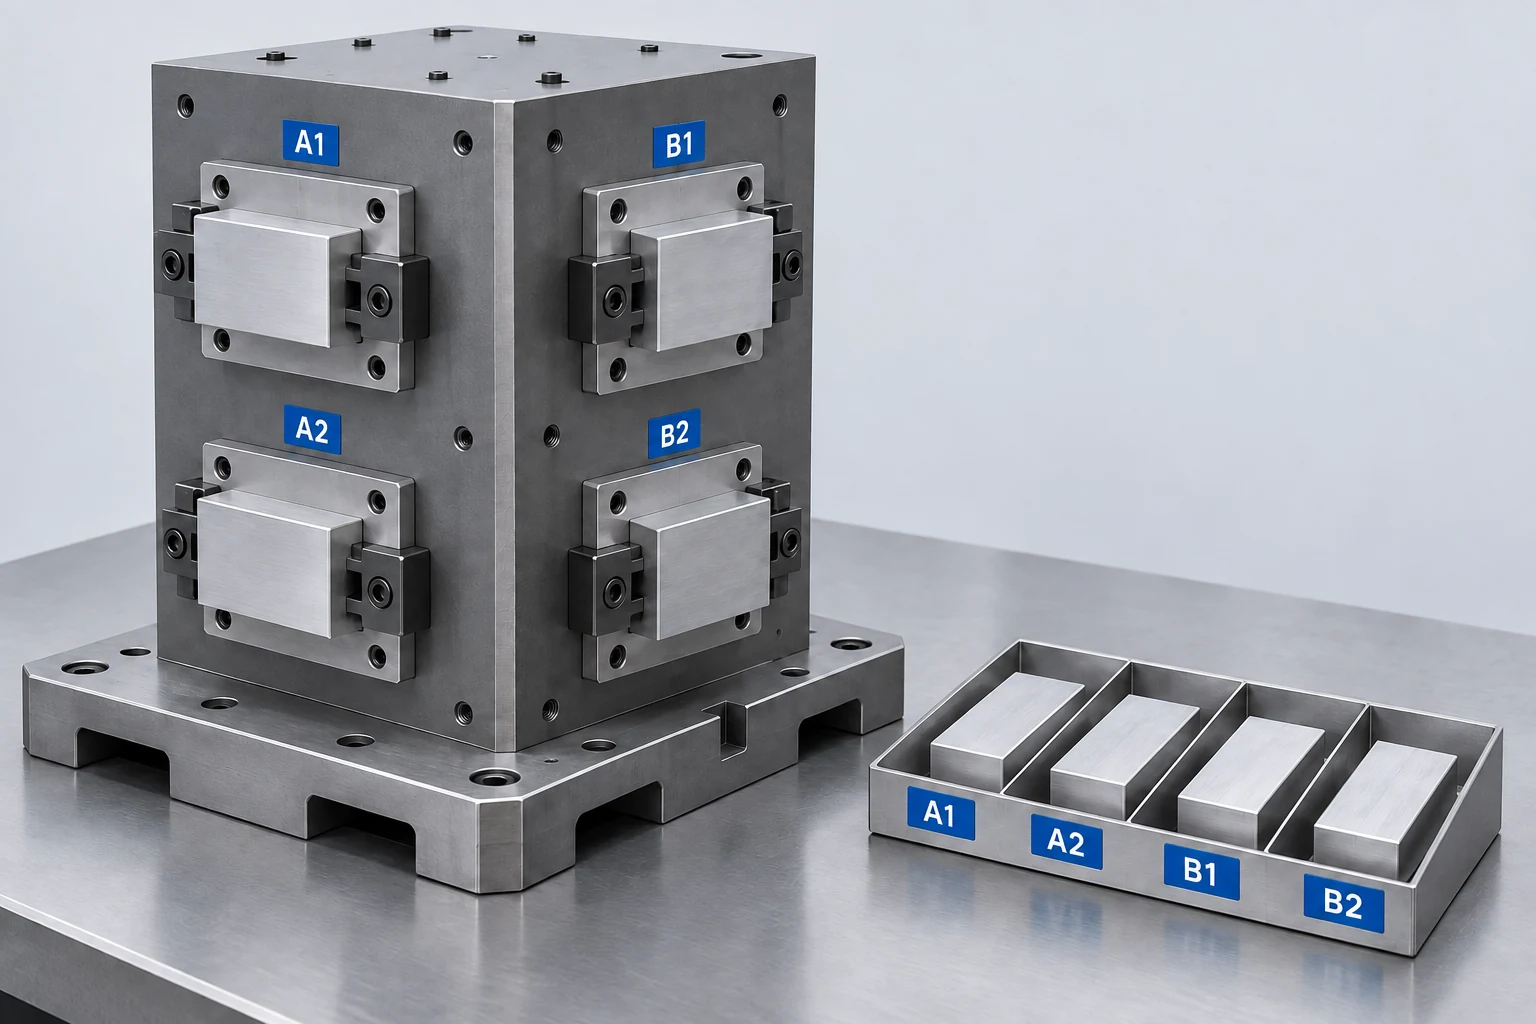
Avgör hur ett saknat blank eller inaktiverad station hanteras innan jobbet startas. Den fysiska belastningen och det valda programmet måste överensstämma; att helt enkelt lämna en position tom säger inte till styrningen att utelämna den stationens operationer. Improvisera inte utelämnandet genom att anta att alla mellanliggande rörelser är ofarliga.[2]
Behåll stationens identitet vid undersökning av ett resultat. Om ett platsrelaterat problem upprepat följer A2 medan andra stationer förblir konsekventa, hjälper det mönstret till att rikta kontrollerna mot A2:s kontakter, koordinattilldelning och laddningsförhållande. Det diagnostiserar dock inte orsaken i sig. På samma sätt ska delar som väntar på en annan bearbetning separeras från delar som är klara för slutkontroll.
För en inköpt komponent är den användbara diskussionen hur den föreslagna anordningen bibehåller ritningens funktionsrelationer och ger de krävda levererade delarna. VETCNC:s CNC-fräsningstjänst kopplar samman dessa delkrav med bearbetning, kontroll och leveransomfattning.
CNC-gravsten-FAQ
Kan en gravsten användas på en vertikal bearbetningscentral?
Ja, om maskinens och fixturernas anordning ger den erforderliga tillgängligheten, stödet och frihetsgraden. En vertikal flersidig fixtur visar inte automatiskt alla sina ytor mot en nedåtriktad spindel; installationen kräver en lämplig metod för att nå varje erforderlig yta.[7]
Kan olika artikelnummer dela en och samma gravsten?
Det går, om fästutrustningen, programmet, verktygssatsen och lastningsplanen stödjer kombinationen. Ange tydligt artikelnummer, revision och operation för varje station. Delar som ser liknande ut är inte utbytbara enbart för att de passar samma hållare.
Ger en gravsten med åtta stationer åtta färdiga delar per cykel?
Endast om alla åtta belastade positioner slutför sin krävda tillverkningsväg under den aktuella cykeln. Stationer som är avsedda för mellanoperationer producerar arbetsmaterial i framställning. Tomma positioner, kontrollresultat och senare operationer påverkar också antalet färdiga delar.
Kräver varje gravstensyta endast en arbetsförskjutning?
Det finns ingen universell regel om en förskjutning per yta. Varje programmerad instans kräver korrekt koordinatdefinition. Antalet och användningen av förskjutningar beror på spännanordningens layout, CAM-utdata och styrutrustningens funktioner; stationkartan måste motsvara denna implementering.[2]
Tekniska källor
- Hennig. Stallion Tombstones. Flersidiga fäststrukturer och roterande tillträde.
- Autodesk Fusion Help. Post Process tab reference. Arbetskoordinatinstanser och operationsordning.
- Carr Lane Manufacturing. Guide To Locating &Clamping Principles. Lokalisering, begränsning och spånfrigång.
- Haas Automation. Mill Operator’s Manual — Part Setup, avsnitt 8.5–8.6. Arbets- och roterande koordinatreferenser.
- Rana Udayveer Singh, Autodesk. How to Leverage Collision Detection During Machine Simulation in Autodesk Fusion. Maskin-, råmateriell-, verktygshållar- och fästutrustningskontroller genom simulerad rörelse.
- Haas Automation. 6+1-palletpool. Full lastkapacitet, belastad volym och pallplanering.
- Carr Lane Manufacturing. 3+1-, 3+2- och samtidig 5-axlig bearbetning. Indexerad åtkomst och kompatibla roterande konfigurationer.



