W tym artykule
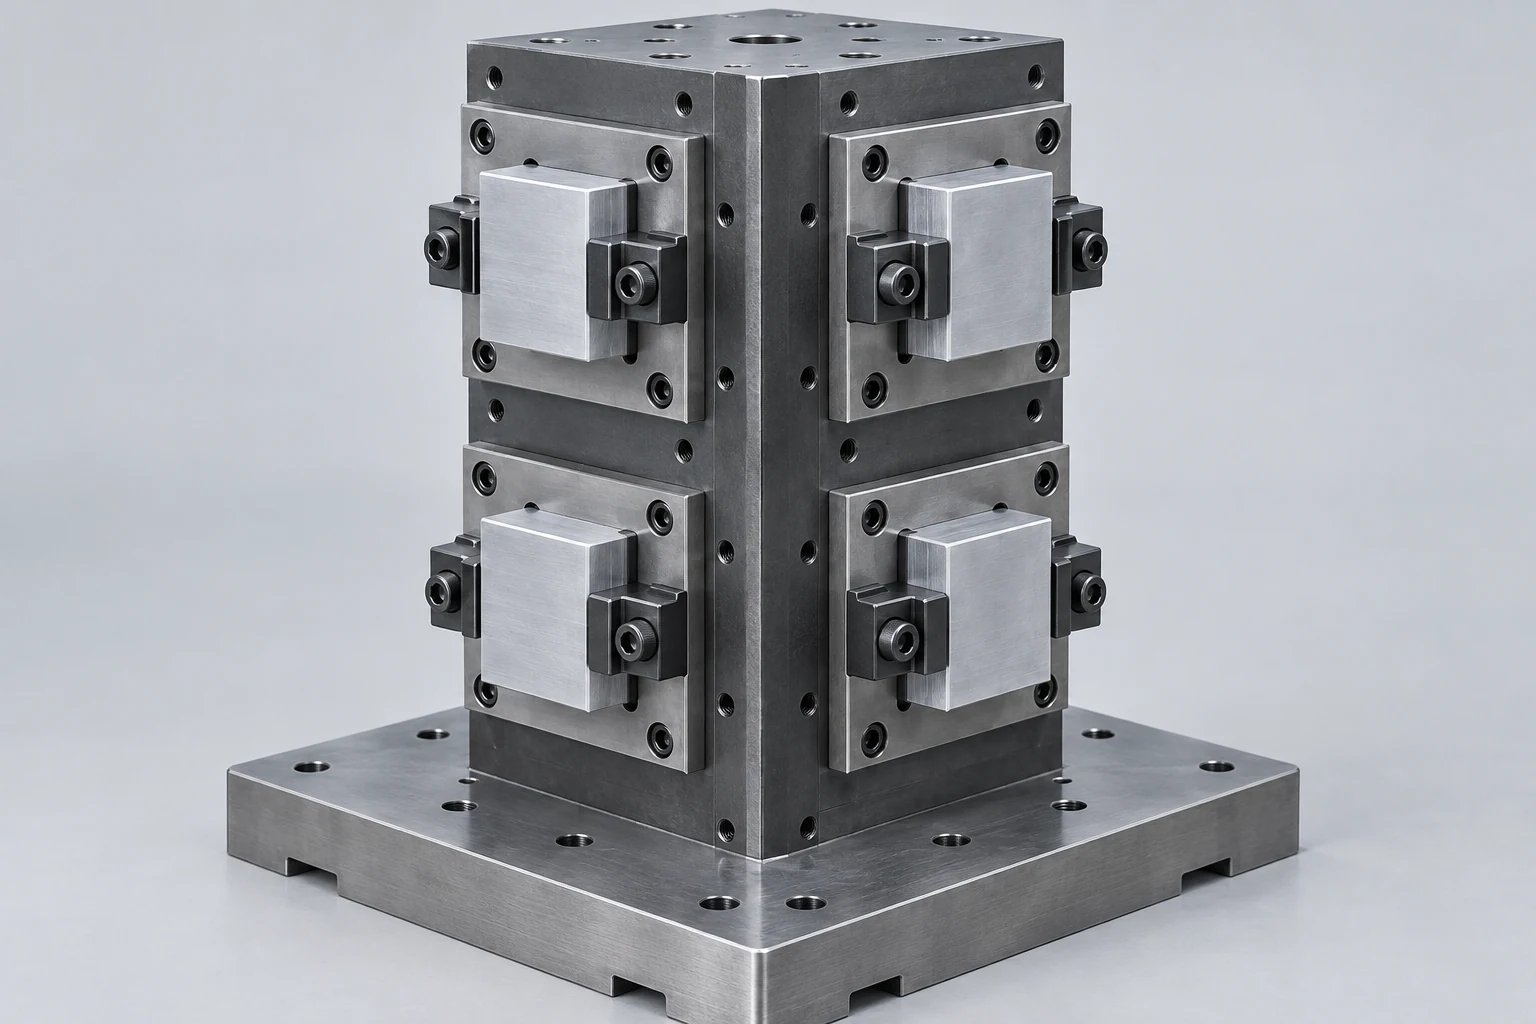
W obróbce CNC metali tombstone to pionowa, wielościanowa podstawa mocująca z wieloma ścianami roboczymi, która przenosi uchwyty i obrabiane części na swoich ścianach. Nie jest ona osobnym typem maszyny CNC. Jej celem jest uporządkowanie kilku przedmiotów obrabianych w jednej, załadowanej konfiguracji z odpowiednim dostępem do każdej stacji. W centrum frezarskim z pojedynczym wrzecieniem program realizowany stacja po stacji cięcie kolejnych części w określonej kolejności; wykorzystanie większej liczby ścian nie powoduje powstania dodatkowych wrzecieni tnących.[1]
Przydatny plan tulei montażowych (tombstone) wyjaśnia więcej niż tylko, ile półfabrykatów zmieści się na niej. Określa, co znajduje się na każdej stacji, jak część jest zlokalizowana, które współrzędne programu ją adresują oraz co zostaje zdjęte z uchwytu po zakończeniu cyklu obróbkowego.
Zmapuj części przed policzeniem stanowisk
Tombstonka zwykle pojawia się na poziomowym centrum obróbkowym, gdzie odpowiedni stół obrotowy prezentuje swoje powierzchnie wrzecionu. Porównanie frezowania pionowego i poziomego wyjaśnia tę orientację. Tutaj kluczową jednostką jest stacja: jedno określone miejsce mocowania przedmiotu obrabianego podczas wykonywania operacji.
Rozważmy hipotetyczną prostopadłościenną tuleję montażową z czterema użytkowymi ścianami, oznaczonymi literami A–D, oraz dwoma stanowiskami na każdą ścianę. Stanowiska A1 i A2 należą do ściany A; takie samo nazewnictwo kontynuuje się aż do D2. Oznacza to 4 × 2 = 8 pozycji załadowanych części, przy założeniu, że każde stanowisko przechowuje jedną część. Nie podano jeszcze informacji o liczbie ukończonych części na jeden cykl.
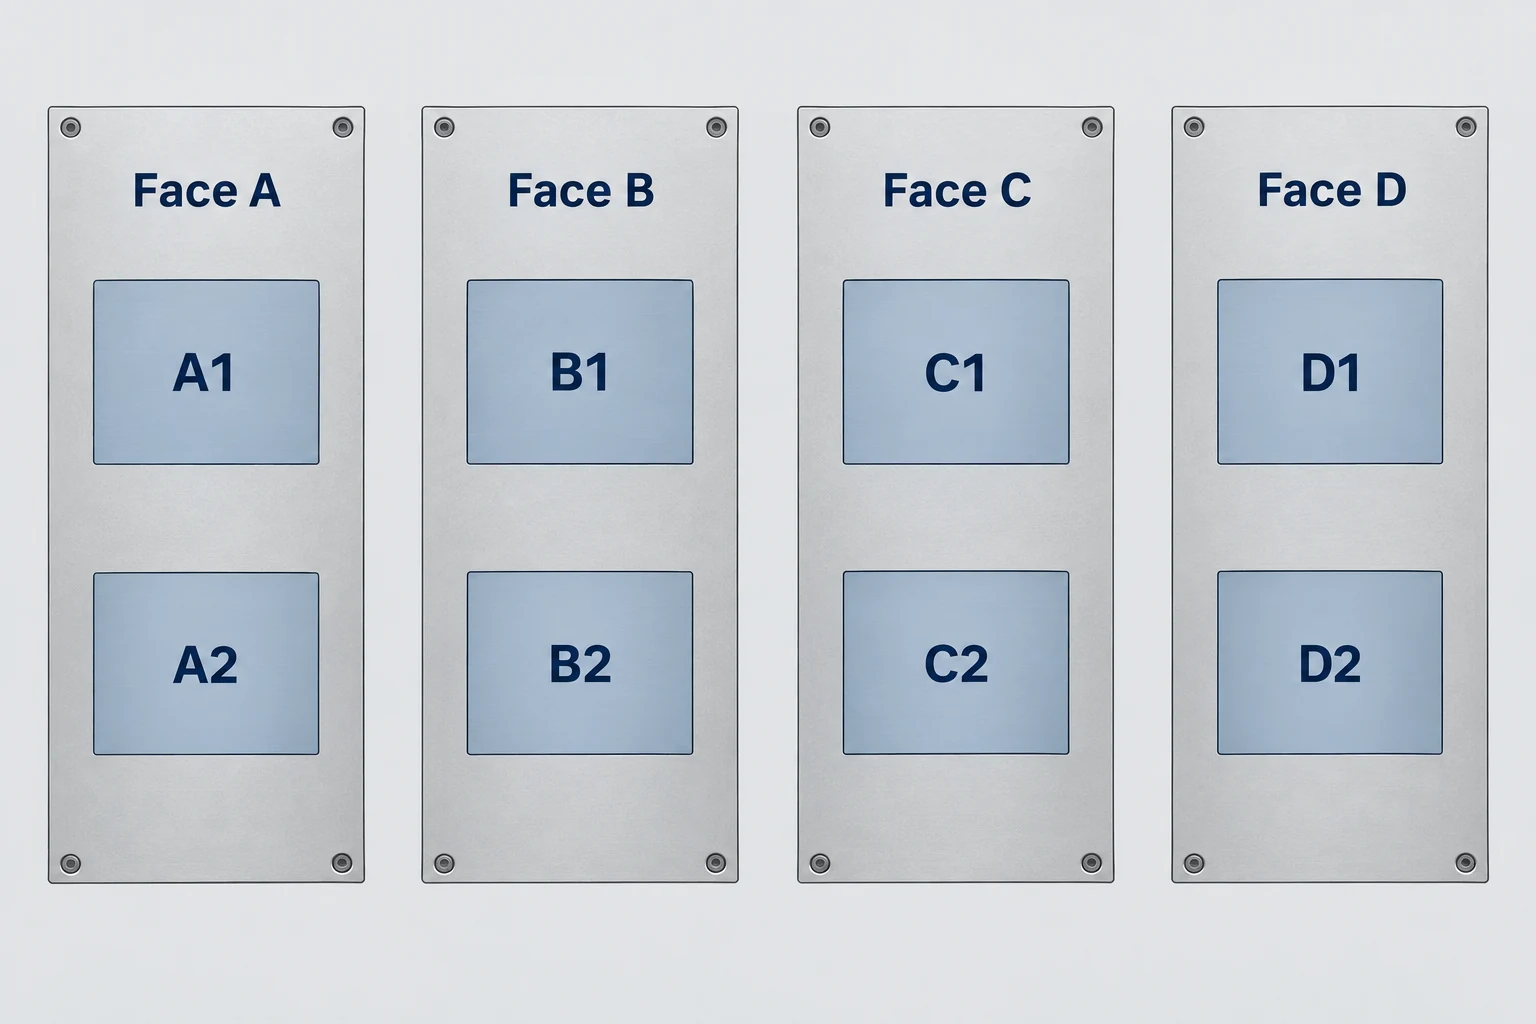
Wszystkie osiem pozycji może wykonywać tę samą operację. Alternatywnie, niektóre mogą zawierać półfabrykaty, podczas gdy inne – części już obrabiane z innej strony. W drugim układzie zajęta stacja nie musi koniecznie zawierać części prawie gotowej. Plan procesowy musi rozróżniać wyroby po pierwszej operacji od wyrobów gotowych.
Kolejność działań ma również znaczenie. Systemy CAM mogą uporządkować powtarzane operacje według przygotowania, operacji lub narzędzia, w zależności od przepływu pracy i postprocesora. Grupowanie prac wykonywanych jednym narzędziem na kilku stacjach może zmniejszyć liczbę wymian narzędzi, ale zwiększa ruchy między częściami. Mniejsza liczba wymian narzędzi nie określa całkowitego czasu cyklu.[2]
Przypisz każdej stacji położenie oraz tożsamość
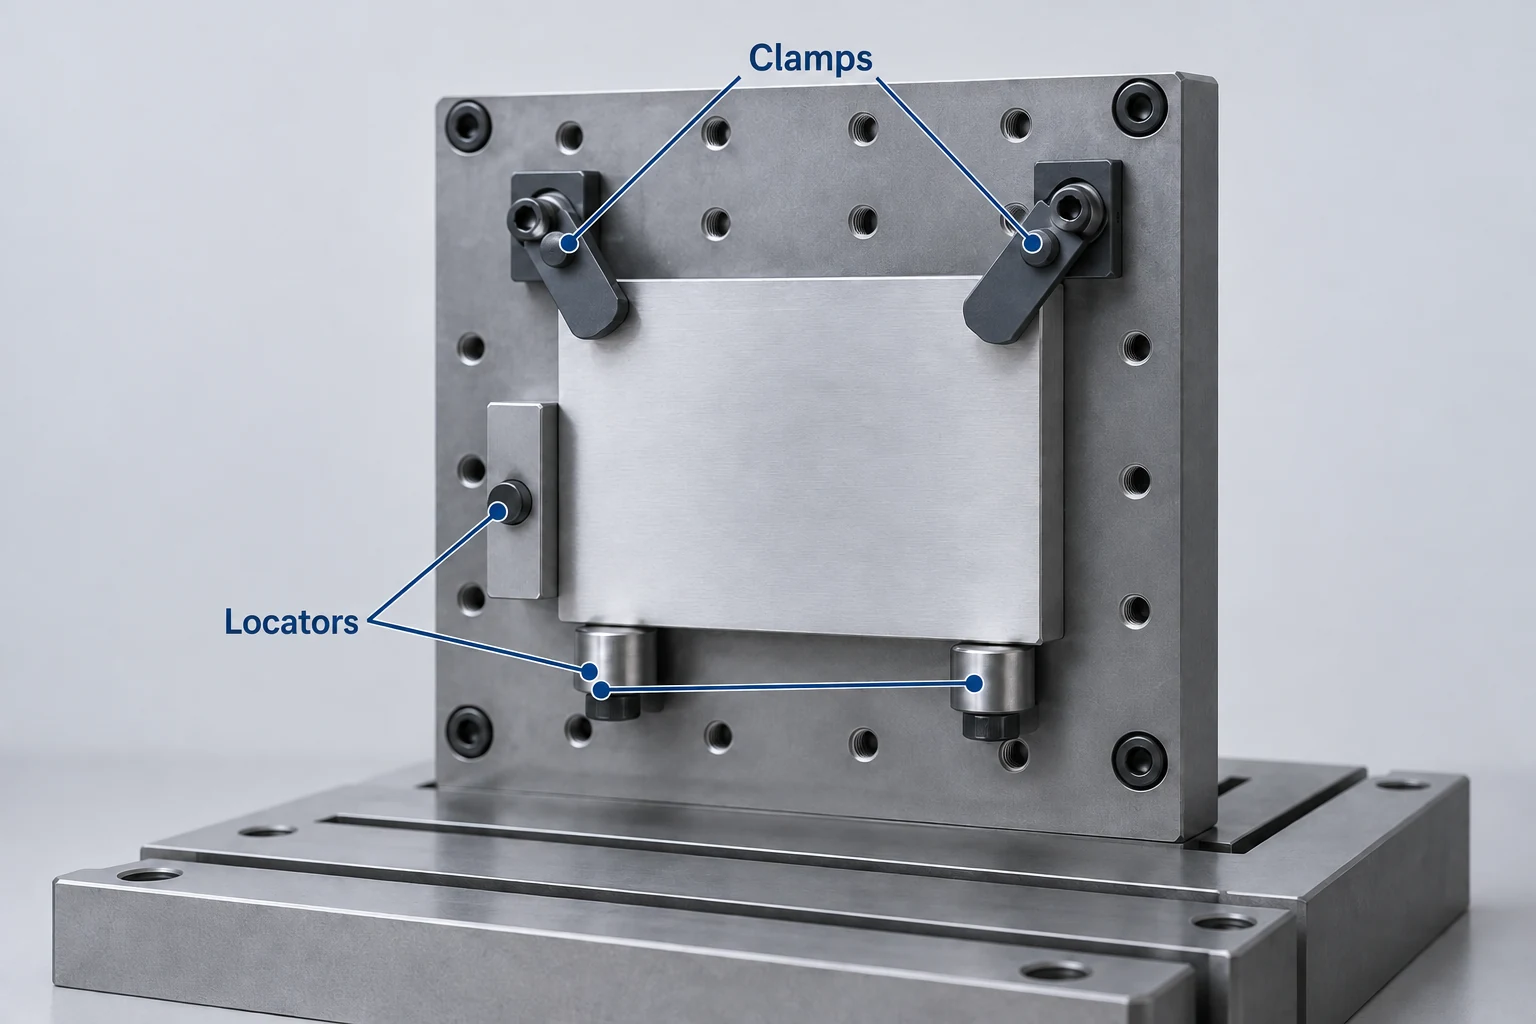
Tombstone zapewnia wspólny nośnik; każdy przedmiot obrabiany wymaga jednak zdefiniowanych punktów lokalizacji i zabezpieczenia. Elementy lokalizujące ustalają położenie przedmiotu. Zaciski przytrzymują część w kierunku przewidzianych punktów kontaktu i przeciwstawiają się obciążeniom występującym podczas obróbki. Siatka otworów montażowych ułatwia rozmieszczenie elementów mocujących, ale sama w sobie nie lokalizuje funkcjonalnych cech gotowej części.[3]
Śledź łańcuch odniesień od interfejsu maszyny przez tombstone do uchwytu stacji i dalej do detalu. Powtarzalne połączenie nośnika nie gwarantuje, że surowa część została prawidłowo osadzona w swoim gnieździe. Zacieki, wióry lub błędna orientacja przy załadunku mogą zerwać ten łańcuch na ostatnim punkcie kontaktu.
Etykieta stanowiska, np. A1, jest fizycznym adresem. Przesunięcie robocze definiuje układ współrzędnych używany przez program CNC. Zapisz, jak te dwa elementy się odpowiadają, w tym wymaganą orientację indeksowaną. Ten sam program obróbkowy może być powtarzany przy różnych przesunięciach, jednak sterownik i postprocesor muszą obsługiwać wybraną konfigurację. Przesunięcie nie może skompensować części nieprawidłowo zamocowanej lub przemieszczającej się podczas frezowania.[2] [4]
| Rejestr stacji | Co należy jawnie określić | Nieporozumienia, które zapobiega |
|---|---|---|
| Adres fizyczny | Powierzchnia i położenie, np. A1 | Sprawdzanie niewłaściwego gniazda |
| Detal i operacja | Numer detalu, rewizja i stan wejściowy | Ładowanie gotowego lub częściowo gotowego detalu jako surowca |
| Elementy lokalizujące | Powierzchnia osadzenia, ograniczniki i cecha orientacyjna | Akceptowanie zacisku detalu, który został błędnie osadzony |
| Odwołanie do programu | Przypisanie współrzędnych i orientacja indeksowana | Wykonywanie poprawnej ścieżki na niewłaściwej stacji |
| Stan rozładowania | Następna operacja lub miejsce przeznaczenia gotowego detalu | Mieszanie części w trakcie obróbki z gotowymi detalami |
Jest to struktura rekordu, a nie przepis na konfigurację sterownika. Zachowaj jej spójność z rzeczywistym uchwytem, wersją programu oraz planem kontroli.
Sprawdź całkowicie załadowany uchwyt
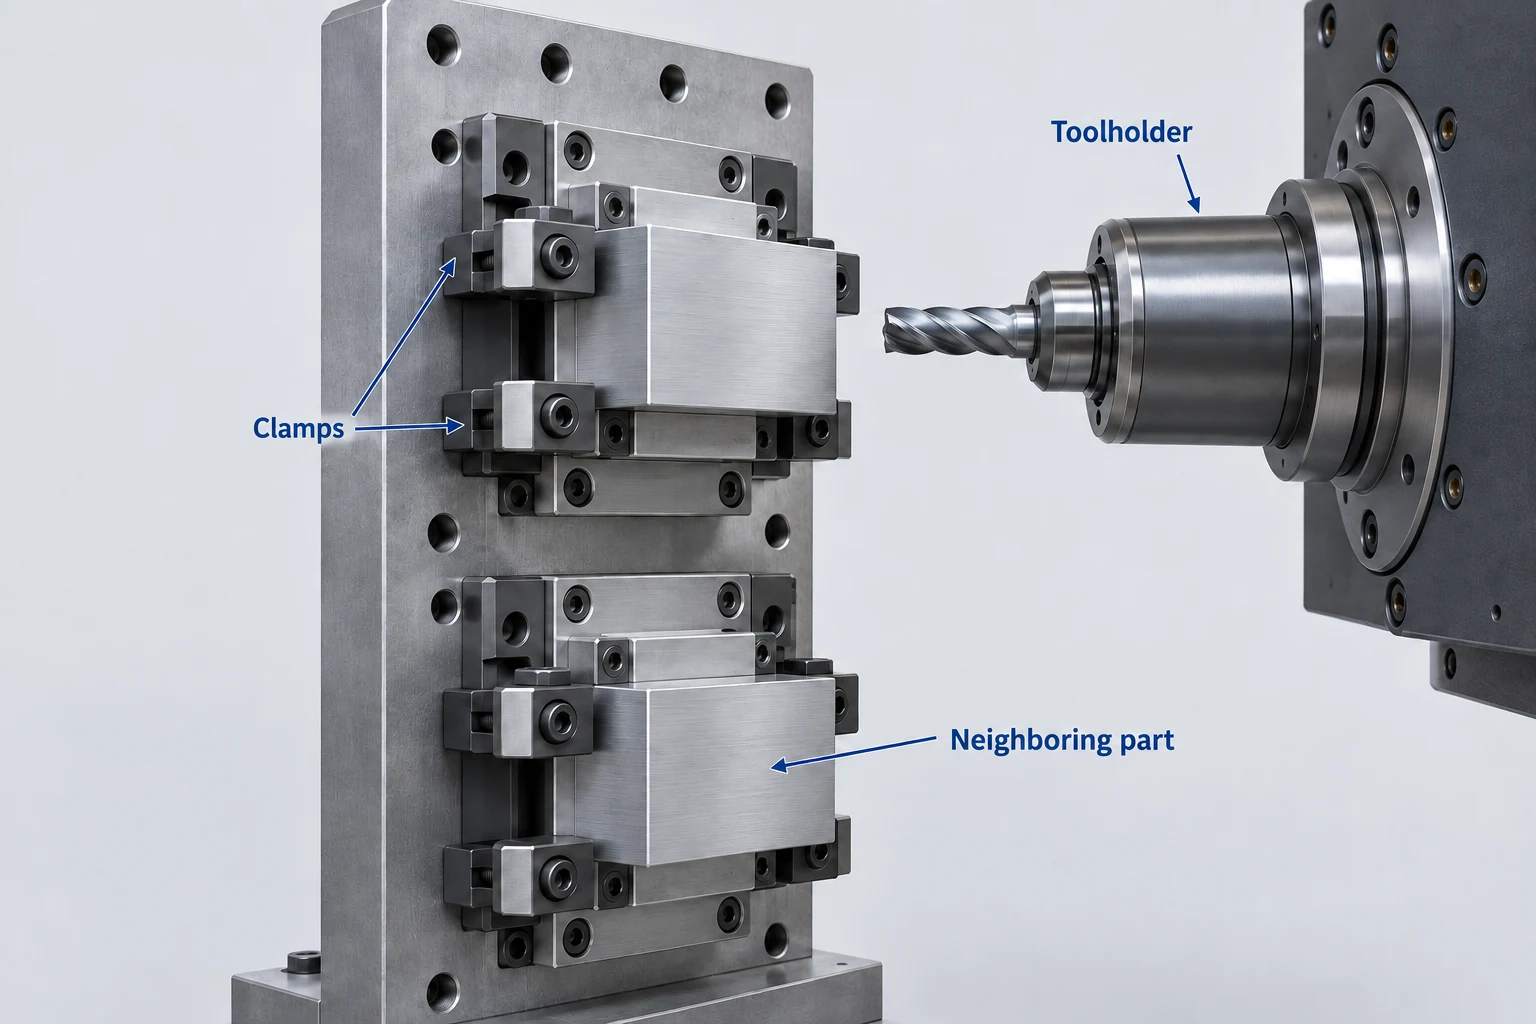
Przeprowadź analizę dostępnej przestrzeni z założonymi surowcami i zaciskami. Uwzględnij wszystkie wystające elementy mocujące, elementy lokalizujące, sąsiednie detale oraz korpus tombstone. Stacja może być osiągalna pojedynczo, ale stać się niedostępna po zajęciu sąsiedniego położenia.
Sprawdź całą zestawę narzędzi. Frez może dotrzeć do elementu, podczas gdy szerszy uchwyt zbliża się do sąsiedniej części lub zacisku. Przeanalizuj wejście, wyjście oraz przejazd między stacjami, a także trasę używaną do indeksowania załadowanego uchwytu. Brak kolizji w pozycjach cięcia na dwóch powierzchniach nie oznacza, że ruch pośredni jest wolny od kolizji.[5]
Przegląd obciążenia obejmuje również nośnik oraz całą technologię uchwytną, nie tylko same części. Na przykład dokumentacja systemu paletowego Haas określa dopuszczalne obciążenie jako sumę masy przedmiotu obrabianego i technologii uchwytną oraz definiuje otoczkę obejmującą uchwyt i przedmiot obrabiany. Należy stosować granice i warunki obciążenia właściwe dla konkretnej maszyny, układu obrotowego oraz układu paletowego.[6] Nasz przewodnik po czytaniu specyfikacji centrów frezarskich wyjaśnia, dlaczego zakresy przejść i wartości obciążenia odpowiadają na różne pytania.
Zapewnij wiarygodne odprowadzanie wiórków oraz dostęp do czyszczenia powierzchni lokalizacyjnych. Części ustawione pionowo mogą sprzyjać odpadaniu wiórków, ale występy i niższe stacje mogą je gromadzić. W związku z tym bardziej zagęszczone rozmieszczenie części może powodować problemy z czyszczeniem i prawidłowym osadzeniem nawet wtedy, gdy ścieżki narzędzia są poprawne. Wskazówki firmy Carr Lane traktują odprowadzanie wiórków i powtarzalną lokalizację jako powiązane aspekty projektowania uchwytów.[3]
Zapewnij jednoznaczność statusu załadunku i części
Zaplanuj procedurę załadunku w oparciu o mapę stacji w wyznaczonym miejscu załadunku, zgodnie z obowiązującą procedurą eksploatacyjną maszyny. Nie oznacza to możliwości pracy wewnątrz aktywnego cyklu obróbkowego.
- Usuń przypisany wynik.
- Wyczyść powierzchnie osadzania.
- Umieść odpowiednią część wejściową.
- Potwierdź prawidłowe osadzenie i stan zacisku.
Kompatybilny system paletowy może zapewnić osobne miejsce załadunkowe z własnym programem i kontrolą harmonogramu. Samo cmentarzysko (tombstone) nie zapewnia takiego miejsca ani nie gwarantuje produkcji bezobsługowej.[6]
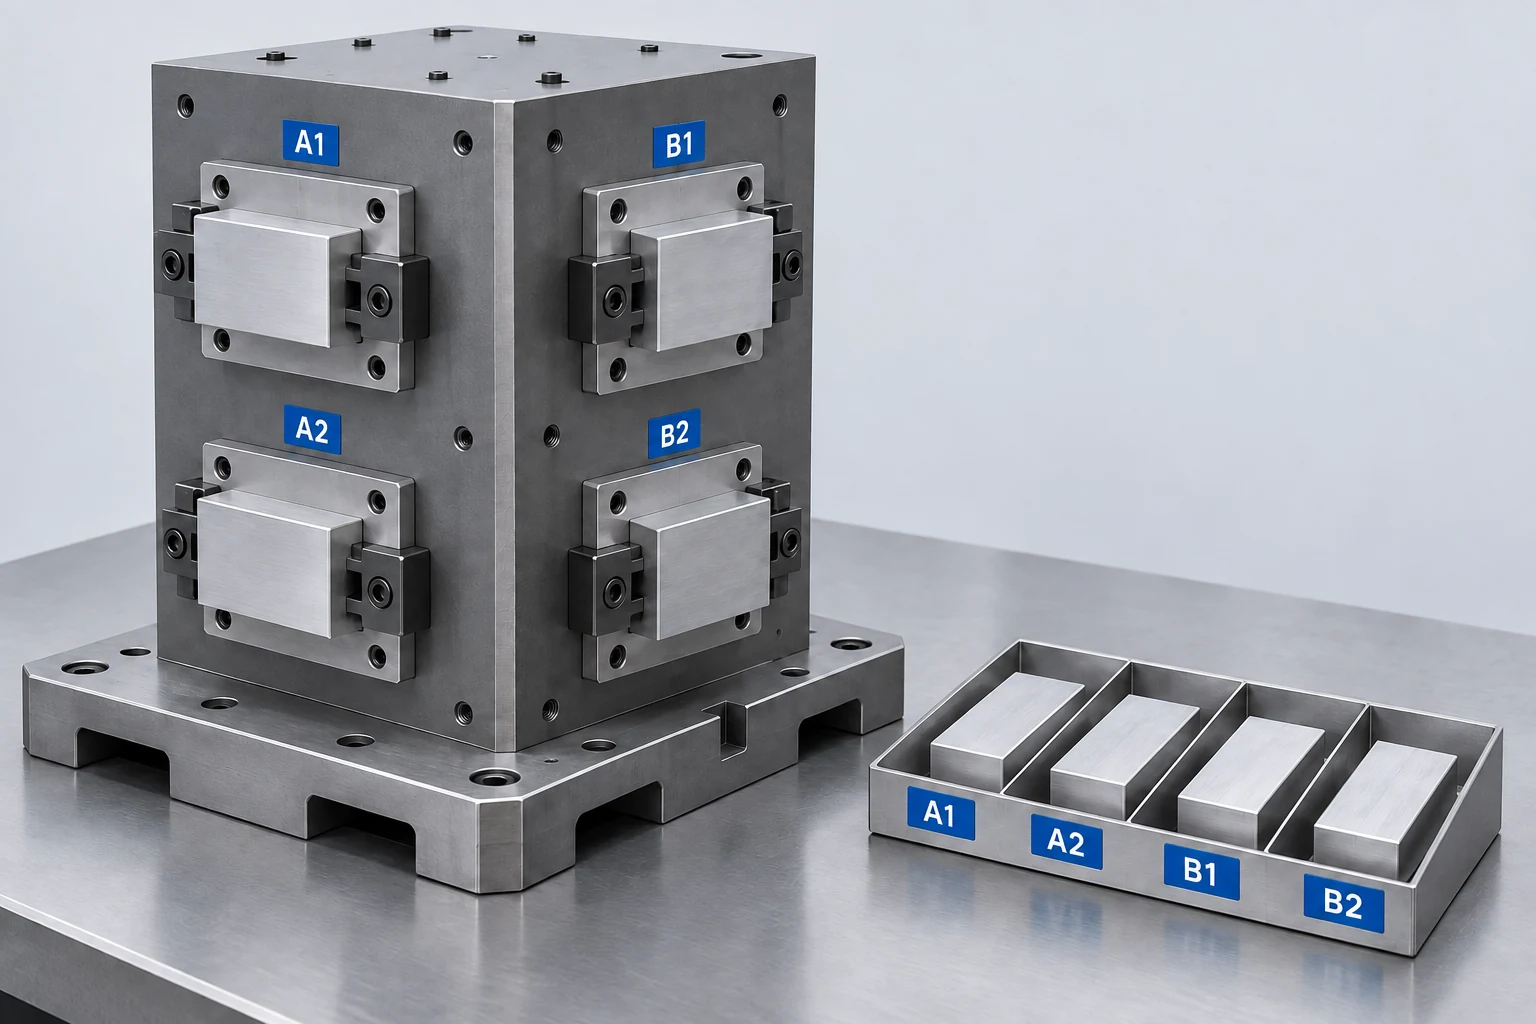
Zdecyduj wcześniej, jak obsłużyć brakujące półfabrykaty lub wyłączone stacje przed uruchomieniem zadania. Rzeczywiste obciążenie fizyczne i wybrany program muszą się zgadzać; pozostawienie pozycji pustej nie informuje sterowania o pominięciu operacji danej stacji. Nie należy spontanicznie pomijać operacji, zakładając, że wszystkie pośrednie ruchy są bezpieczne.[2]
Zachowaj identyfikację stacji podczas analizy wyniku. Jeśli problem związany z lokalizacją powtarza się systematycznie przy stacji A2, podczas gdy pozostałe stacje działają stabilnie, taki wzór kieruje diagnozę ku powierzchniom kontaktowym, przypisaniu układu współrzędnych oraz warunkom załadunku stacji A2. Sam w sobie nie diagnozuje jednak przyczyny usterki. Podobnie należy oddzielić części oczekujące na kolejną operację od tych gotowych do końcowej kontroli.
W przypadku zakupionego elementu istotna jest dyskusja na temat tego, jak zaproponowane ułożenie zachowuje relacje między cechami wymienionymi na rysunku i zapewnia uzyskanie części zgodnych z wymaganiami. VETCNC Usługa frezowania CNC łączy te wymagania dotyczące części z zakresem obróbki, kontroli i dostawy.
CNC – często zadawane pytania dotyczące uchwytów typu tombstone
Czy uchwyt typu tombstone można stosować na pionowym centrum frezarskim?
Tak, o ile układ maszyny i przyrządu zapewnia wymagany dostęp, podparcie oraz luz. Pionowy wielościanowy przyrząd nie prezentuje automatycznie wszystkich swoich powierzchni wobec wrzeciona skierowanego w dół; konfiguracja musi zapewniać odpowiedni sposób osiągnięcia każdej wymaganej powierzchni.[7]
Czy różne numery części mogą współdzielić jeden uchwyt typu tombstone?
Mogą, o ile uchwyty, program sterujący, zestaw narzędzi oraz plan załadunku wspierają taką kombinację. Należy wyraźnie określić numer części, jej rewizję oraz operację dla każdej stacji. Części o podobnym wyglądzie nie są wzajemnie zamienne wyłącznie dlatego, że mieszczą się w tym samym gnieździe.
Czy ośmiostanowiskowy uchwyt typu tombstone dostarcza ośmiu gotowych części w jednym cyklu?
Tylko wtedy, gdy wszystkie osiem załadowanych pozycji ukończy wymaganą trasę produkcyjną w tym cyklu. Stacje przypisane do operacji pośrednich generują półfabrykaty. Liczbę gotowych części wpływają również puste pozycje, wyniki kontroli jakości oraz późniejsze operacje.
Czy każda ściana uchwytu typu tombstone wymaga tylko jednego przesunięcia układu współrzędnych roboczych?
Nie ma uniwersalnej reguły „jeden przesunięcie na każdą powierzchnię”. Każda zaprogramowana instancja wymaga poprawnej definicji współrzędnych. Liczba i sposób stosowania przesunięć zależą od układu przyrządu, danych wyjściowych systemu CAM oraz funkcji sterownika; mapa stacji musi być zgodna z tą realizacją.[2]
Źródła techniczne
- Hennig. Stallion Tombstones. Wielostronne struktury uchwytnicze oraz dostęp obrotowy.
- Pomoc Autodesk Fusion. Dokumentacja karty Post Process. Przykłady układów współrzędnych roboczych oraz kolejność operacji.
- Carr Lane Manufacturing. Przewodnik po zasadach lokalizacji i zaciskania. Lokalizacja, ograniczenie ruchu i odprowadzanie wiórków.
- Haas Automation. Podręcznik operatora frezarki — przygotowanie części, rozdziały 8.5–8.6. Układy współrzędnych roboczych i obrotowych.
- Rana Udayveer Singh, Autodesk. Jak wykorzystać wykrywanie kolizji podczas symulacji maszyny w Autodesk Fusion. Kontrola maszyny, materiału, uchwytu narzędzia i uchwytu części poprzez symulację ruchu.
- Haas Automation. System palet 6+1. Pełne obciążenie, gabaryt załadowanej maszyny oraz harmonogramowanie palet.
- Carr Lane Manufacturing. Frezowanie 3+1, 3+2 oraz jednoczesne frezowanie 5-osiowe. Dostęp indeksowany i kompatybilne konfiguracje obrotowe.



