W tym artykule
Nie. Wiele maszyn CNC akceptuje programy w stylu kodu G, ale obsługiwane polecenia, cykle i funkcje maszynowe mogą się różnić. Niektóre sterowniki oferują również formaty programowania rozmowowego. Wspólne pochodzenie językowe nie czyni każdego programu wymiennym.
Dla kupującego części praktyczna różnica dotyczy definicji projektu, zaplanowanych operacji obróbkowych oraz programu przygotowanego dla konkretnej maszyny.
G-code to powszechny format, a nie jedna uniwersalna implementacja
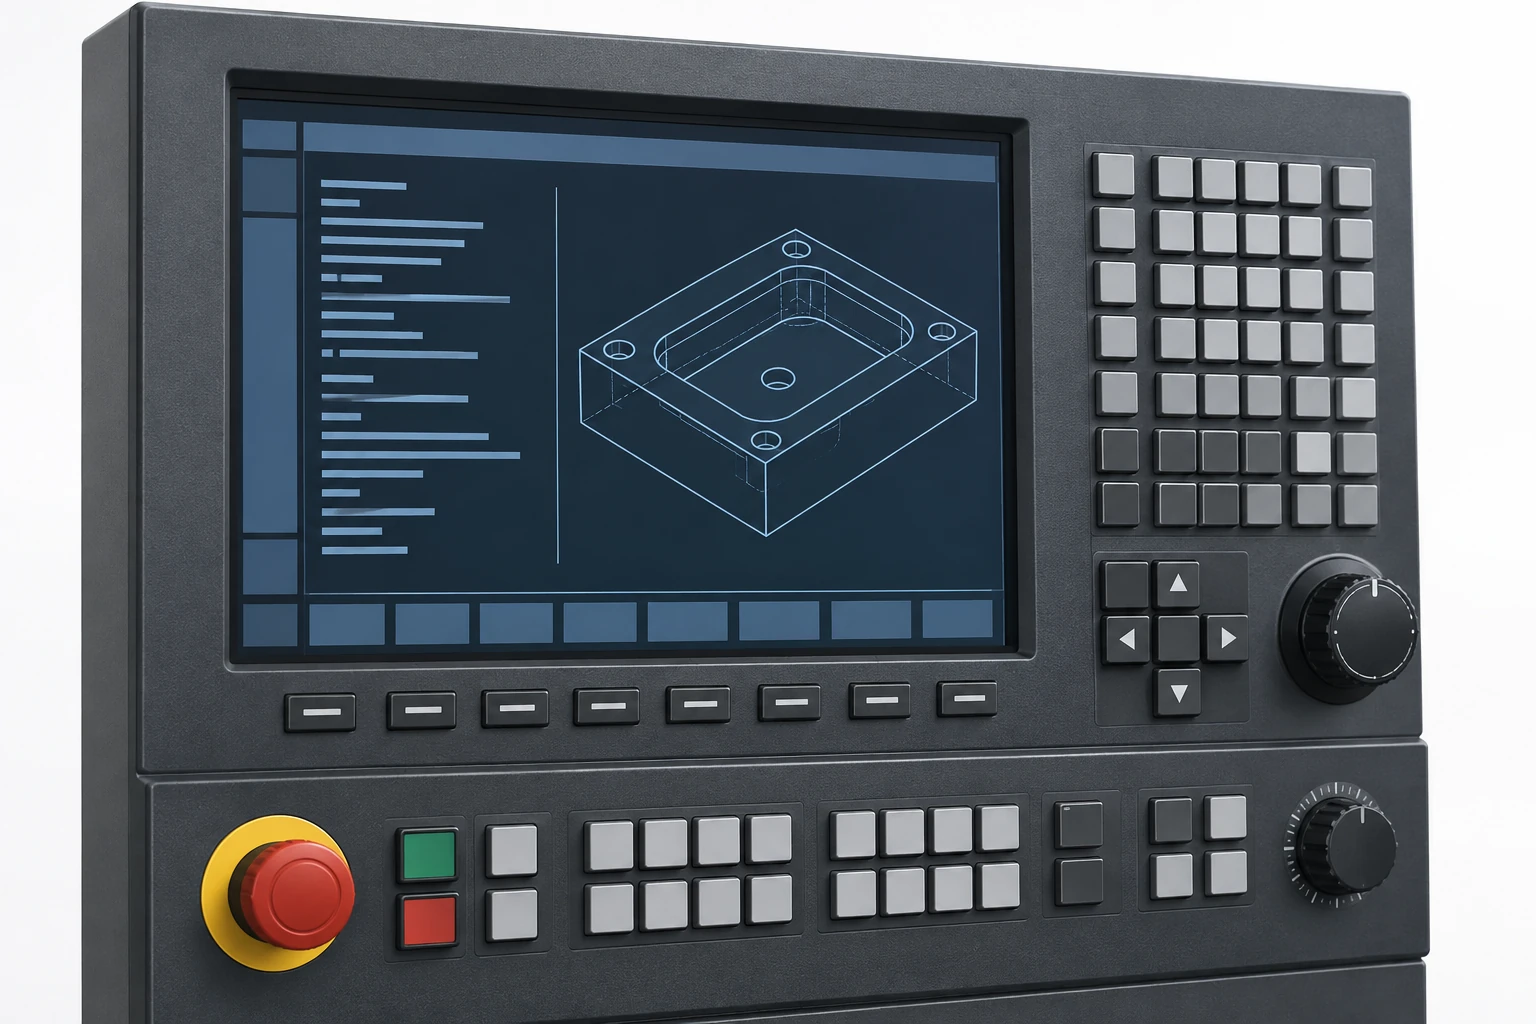
Programy w stylu kodu G organizują instrukcje w bloki zawierające polecenia i wartości. Mogą one opisywać ruch, posuw oraz powiązane działania obróbkowe. Na przykład LinuxCNC dokumentuje swój język jako oparty na standardzie RS274/NGC i wyjaśnia, jak polecenia G i M pojawiają się w tych blokach.
Sterowniki mogą współdzielić znane polecenia, ale różnić się obsługiwaniem cykli, zmiennych, funkcji pomocniczych lub składni. Programista musi korzystać z dokumentacji dotyczącej docelowego sterownika i maszyny. Nasz przewodnik po tym, jak system CNC kontroluje ruch maszyny wyjaśnia, co dzieje się po interpretacji instrukcji.
Programowanie konwersacyjne to inna możliwość. W instrukcji obsługi sterownika HEIDENHAIN TNC 320 opisano zarówno język Klartext prowadzony dialogiem, jak i programowanie w formacie ISO. Jest to przykład jednego sterownika obsługującego różne formaty, a nie dowód na to, że każdy sterownik akceptuje oba formaty.
Postprocesor przygotowuje dane wyjściowe specyficzne dla danej maszyny
W przepływie pracy CAM programista definiuje operacje, narzędzia i ścieżki narzędzi na podstawie geometrii detalu. postprocesor konwertuje następnie te dane produkcyjne do formatu programu przeznaczonego dla docelowej maszyny. Obejmuje to więcej niż zmiana rozszerzenia nazwy pliku.
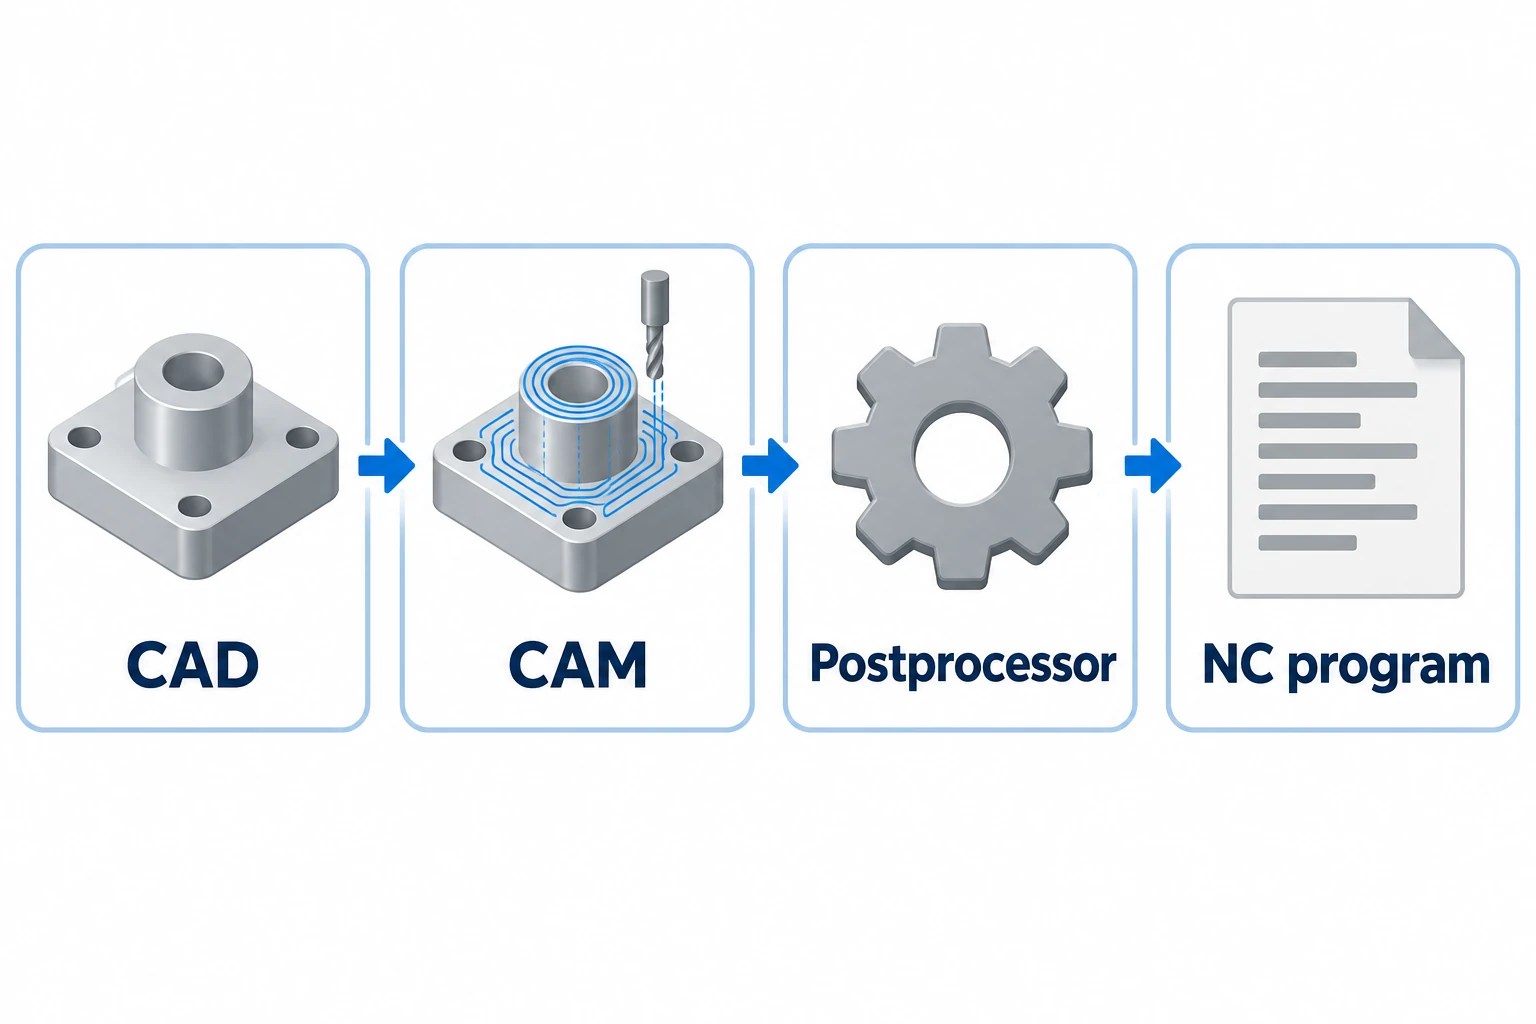
Wprowadzenie do postprocesora firmy Autodesk opisuje wyjście specyficzne dla maszyny oraz osobne obsługę startów programu, wymiany narzędzi i ruchów. Biblioteka postprocesorów wskazuje również, że standardowy postprocesor może nie być zgodny z konkretną konfiguracją CNC. Wybór nazwy podobnej maszyny stanowi więc punkt wyjścia do weryfikacji.
| Warstwa | Co musi być zgodne | Czego to nie dowodzi |
|---|---|---|
| Format programu | Akceptowana składnia, cykle i funkcje | Fizyczna konfiguracja jest poprawna |
| Konfiguracja maszyny | Dostępne osie, opcje i działania pomocnicze | Inna maszyna wykorzystuje identyczne zachowanie |
| Przygotowanie zadania | Zestawy narzędzi, korekty, surowiec i uchwyty | Gotowy detal spełnia wymagania rysunku |
Termin „program NC” jest nadal używany do plików uruchamianych przez nowoczesne sterowniki CNC. Wyjaśnienie różnicy między NC a CNC oddziela tę terminologię od starszych architektur sterowania.
To samo sterowanie nie gwarantuje wielokrotnego wykorzystania ustawienia
Nawet w obrębie jednej rodziny sterowników należy sprawdzić zgodność. W instrukcji obsługi TNC 320 wyraźnie zaznaczono, że programy pochodzące z innych sterowników konturowych HEIDENHAIN mogą zawierać elementy, których ten sterownik nie akceptuje.
Po sprawdzeniu zgodności języka pojawia się drugi problem: fizyczne przygotowanie zadania. Jeśli uchwyt podnosi detal, to punkt odniesienia obróbki i dostępna wolna przestrzeń muszą uwzględniać nową wysokość. Zmiana zestawu narzędzi może również wpływać na dane narzędziowe. Żadna z tych zmian nie wymaga koniecznie innego języka programowania.
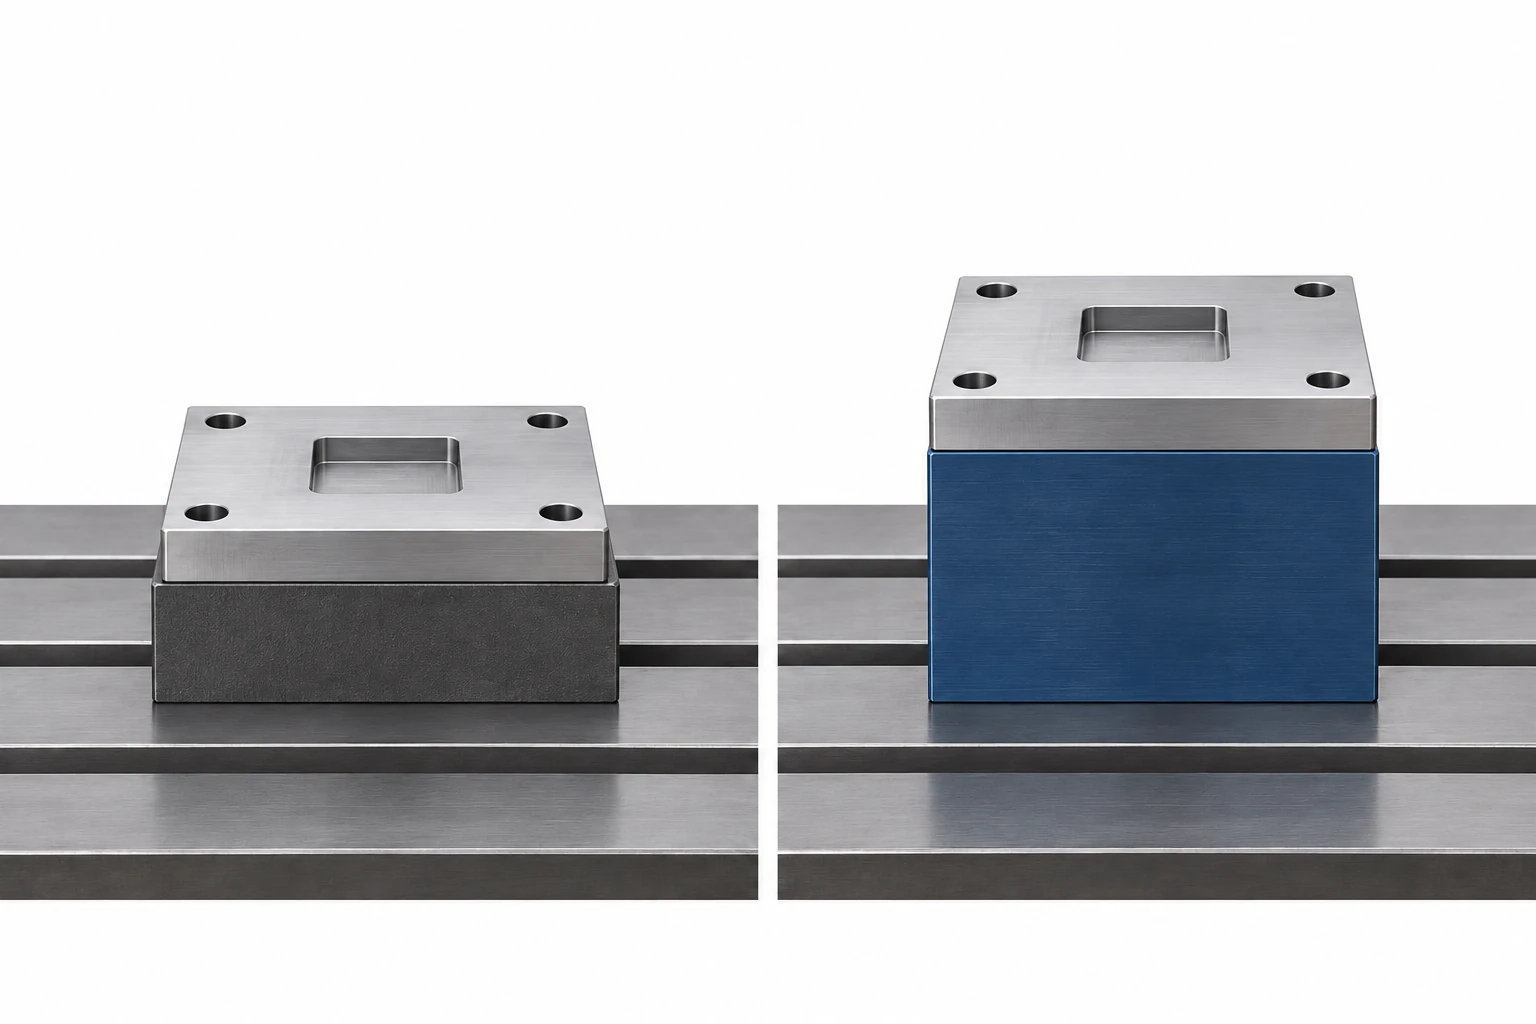
Program załadowany bez błędu składniowego przeszedł tylko jedną kontrolę. Jego ruchy, narzędzia i wolne przestrzenie nadal wymagają weryfikacji w odniesieniu do zaplanowanej konfiguracji. Ta różnica zapobiega błędnej interpretacji komunikatu „kod został zaakceptowany” jako „zadanie jest gotowe do realizacji”.
Dla części zewnętrznych prześlij definicję części
Zespół produkcyjny zwykle przygotowuje program dostosowany do konkretnej maszyny na podstawie uzgodnionej geometrii i wymagań. Zamawiający zazwyczaj nie musi wybierać języka sterownika. Prześlij aktualny projekt i wymagania akceptacyjne zgodnie z poradnikiem zapytania ofertowego dotyczącym frezowania CNC.
Jeśli przeniesienie istniejącego procesu jest częścią zamówienia, należy to określić osobno. Wersja programu, maszyna docelowa, narzędzia oraz dokumentacja przygotowania stanowiska mają takie samo znaczenie jak rysunek techniczny; stary plik NC sam w sobie nie definiuje pełnego procesu produkcyjnego.
Najczęściej zadawane pytania
Czy można uzyskać kompatybilny program, zmieniając rozszerzenie .nc na inne?
Nie. Zmiana nazwy pliku nie tłumaczy jego instrukcji ani nie modyfikuje wymaganej konfiguracji maszyny. Nazewnictwo plików i akceptowana składnia programu są sprawami oddzielnymi.
Czy plik STEP jest językiem programowania CNC?
Nie. Typowy model STEP stosowany do wymiany części zawiera dane projektowe. Przepływ pracy produkcyjnej nadal wymaga zdefiniowania operacji oraz wygenerowania instrukcji dopasowanych do konkretnej maszyny. Model i wykonywalny program obróbkowy spełniają różne funkcje.
Czy każdy program CNC musi pochodzić z oprogramowania CAM?
Nie. Programy mogą być również tworzone ręcznie lub przygotowywane za pomocą wspieranych funkcji dialogowych dostępnych bezpośrednio na panelu sterowania. CAM jest przydatny w wielu przepływach pracy, ale jego obecność nie decyduje o tym, czy maszyna jest maszyną CNC.
Źródła techniczne
LinuxCNC, Przegląd G-code, rozdział 1. HEIDENHAIN, Instrukcja obsługi programowania tekstowego TNC 320, oprogramowanie NC 77185x-18, październik 2023 r., strona 80. Autodesk, Wprowadzenie do postprocesorów w Fusion, zaktualizowane 4 września 2025 r., oraz Biblioteka postprocesorów dla Autodesk Fusion, informacje o zgodności.



