W tym artykule
Widoczne ślady frezowania mogą być akceptowalne, o ile część spełnia wymagania dotyczące wymiarów, geometrii, chropowatości powierzchni oraz uzgodnionego wyglądu. Regularny wzór narzędzia nie jest automatycznie wadą. Lokalne zadrapanie, wypukła warstwa materiału lub zmiana struktury powierzchni na obszarze roboczym wymagają szczegółowej kontroli; sama fotografia nie pozwala określić przyczyny ani podjąć decyzji o akceptacji.
Użyteczną decyzją jest określenie, czy powierzchnia objęta wpływem już spełnia swoje wymagania, wymaga dodatkowej kontroli, czy też skorzystałaby na innym wykończeniu. Usuwanie śladów wyłącznie ze względu na ich widoczność może zmienić cechę, która w przeciwnym razie była poprawna.
Oceń ślady frezowania przed zmianą powierzchni
Frezowanie pozostawia powierzchnię w wyniku działania kolejnych krawędzi skrawających i przebiegów narzędzia usuwających materiał. Ich nachodzenie na siebie może tworzyć łuki, linie równoległe lub przejścia między ścieżkami. Geometria frezu oraz warunki skrawania wpływają na ten wzór. W dyskusji Sandvik Coromant dotyczącej chropowatości powierzchni po obróbce rozróżnia się widoczne ślady od wymaganej jakości powierzchni; nasz przewodnik po działaniu frezarki CNCumieszcza je w kolejności operacji obróbkowych.[1]
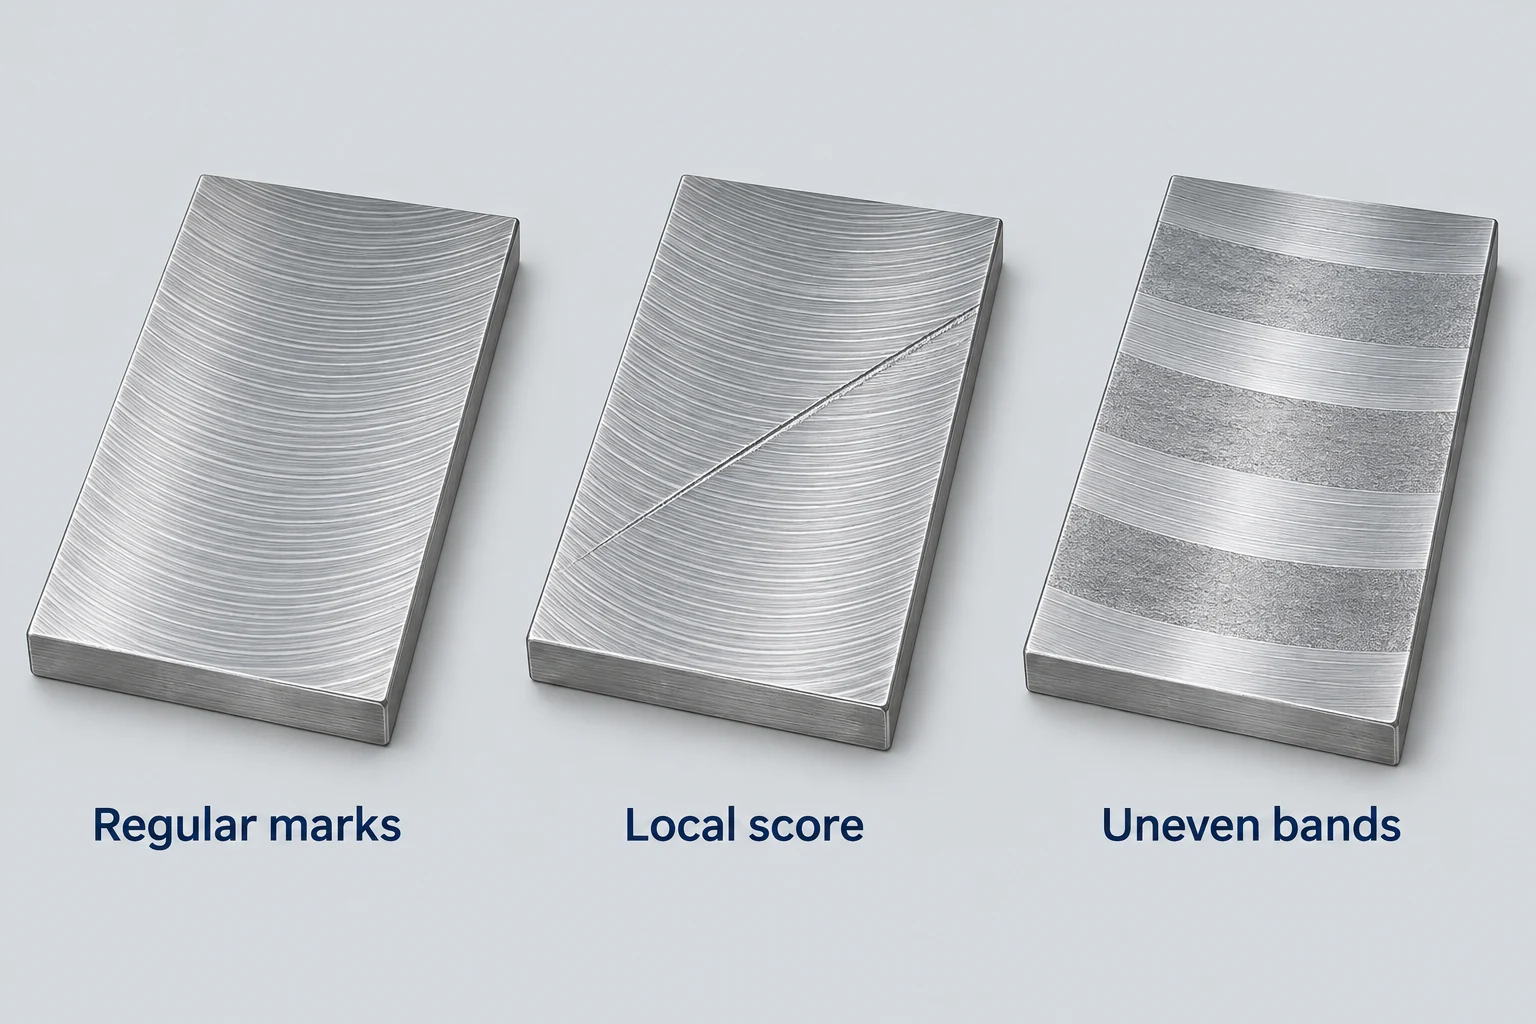
Wyszukaj różnicę między powtarzającym się wzorem a zlokalizowaną przerwą: izolowaną bruzdą przecinającą wzór, plamą przypominającą rozdarcie, wypukłą krawędzią lub nieregularnymi pasami. Są to obserwacje do zapisania, a nie diagnozy. Wibracje, stan krawędzi skrawającej oraz inne warunki procesu mogą wpływać na powierzchnię; podobny wygląd może mieć różne przyczyny.[1]
Porównuj podobne obszary przy stałym oświetleniu. Odbicie może uczynić subtelny wzór wyraźnym, podczas gdy inny kąt widzenia może go ukryć. Zanotuj tę zmianę widoczności, nie traktując żadnego z tych widoków jako pomiaru chropowatości.
Zanim przystąpisz do polerowania lub piaskowania, zanotuj miejsce uszkodzenia na rysunku i zrób zdjęcie całej powierzchni oraz lokalnego znaku. Zachowaj identyfikację części i jej aktualny stan do celów przeglądu. Zapytaj, który pomiar pozwoli rozróżnić wadę wyglądową od problemu z fakturą powierzchni, wymiarami lub kształtem. Zdjęcie zbliżone bez wskazania położenia cechy jest znacznie mniej przydatne.
Oceń powierzchnię objętą wpływem ze względu na jej funkcję
Rozpocznij od wydanej dokumentacji technicznej oraz uzgodnionych wymagań zamówienia, w tym ogólnych uwag, odniesień do specyfikacji i wszelkich zatwierdzonych próbek wyglądu. Powierzchnia bez własnego lokalnego oznaczenia wykończenia może być objęta wymaganiami w innym miejscu dokumentacji. Gdy wymaganie brakuje lub jest niejasne, należy je wyjaśnić z odpowiedzialnym inżynierem – nie wolno samodzielnie przyjmować granicznej wartości chropowatości przy odbiorze.
Ra uśrednia bezwzględne odchylenia wysokości profilu chropowatości od jego linii średniej na długości ocenianej. Nie jest to ocena wizualna, ograniczenie głębokości zadrapań ani wynik płaskości. Kierunek pomiaru i warunki oceny mają znaczenie, a wartość średnia nie opisuje każdego lokalnego szczegółu. Wskazówki metrologiczne NIST wyjaśniają ocenę profilu, natomiast biuletyn Mitutoyo dotyczący chropowatości powierzchni rozróżnia chropowatość, falistość i wady powierzchni.[2]
| Powierzchnia objęta wpływem | Ustalanie wymagań | Przydatna kontrola | Postępowanie |
|---|---|---|---|
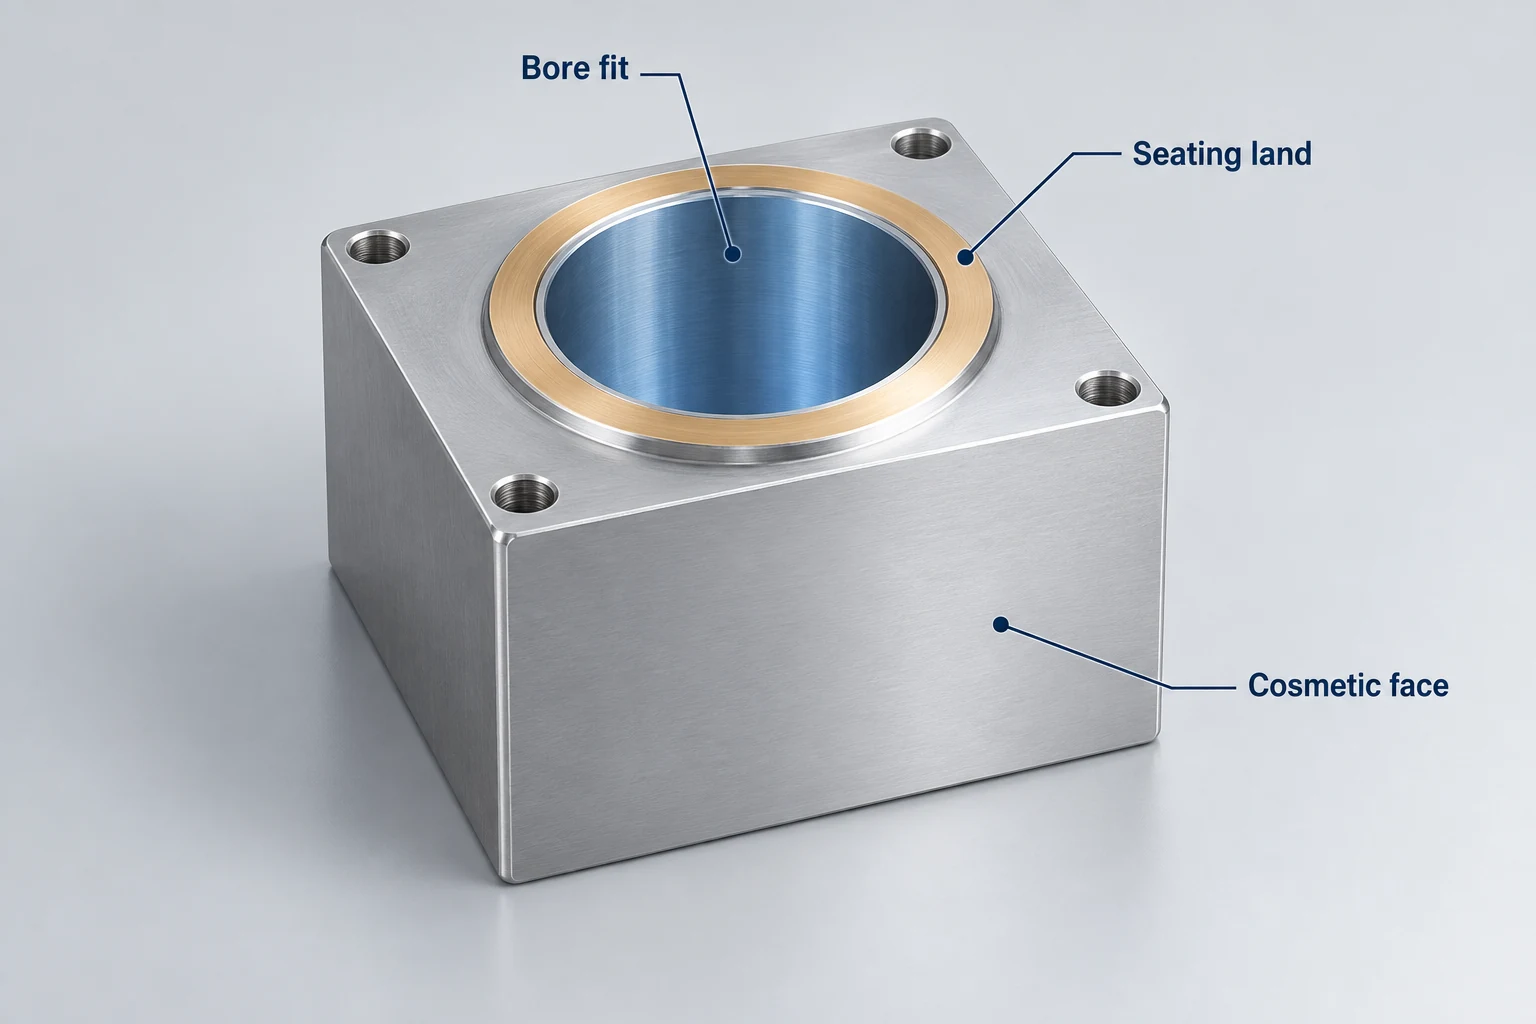
| Niekrytyczna powierzchnia wewnętrzna | Określone warunki powierzchni i krawędzi | Obowiązujące uwagi; lokalnie występujący nadmiar materiału | Zachowaj teksturę, jeśli spełnione są wymagania |
| Widoczna powierzchnia przykrywająca | Uzgodniony wygląd | Próbka referencyjna i warunki oglądania | Omów zmianę estetyczną, jeśli wygląd nie spełnia wymagań |
| Powierzchnia montażowa lub oporowa | Określona geometria i tekstura | Płaskość, orientacja i tekstura zgodnie z wymaganiami | Zmierz odpowiednią wielkość przed przetwarzaniem |
| Powierzchnia uszczelniająca lub ślizgowa | Warunki powierzchni specyficzne dla danego połączenia | Oznacz położenie, kierunek oraz obowiązujące limity tekstury | Przeanalizuj połączenie przed zmianą jego wykończenia |
| Dokładnie dopasowany otwór | Ostateczne wymiary, kształt i tekstura | Sprawdzenie określonego otworu w obszarze objętym wpływem | Oceń konieczność usuwania lub obróbki w kontekście dopasowania |
Sprawozdanie z pomiaru chropowatości musi również określać odpowiednie położenie pomiaru oraz warunki jego wykonania. Ślad uzyskany w innym miejscu szerokiej powierzchni nie może sam w sobie rozstrzygać wątpliwości dotyczących pojedynczego, izolowanego znacznika. Zleć pomiar skupiony na spornym obszarze zamiast korzystać z niepowiązanej średniej jako odpowiedzi.
Ta sama widoczna linia może więc wymagać różnych działań w przypadku ścianki obudowy i powierzchni uszczelniającej. Jeśli detal spełnia określony parametr Ra, ale posiada lokalną bruzdę, sprawdź osobne wymagania dotyczące wad powierzchni oraz potrzeby danego połączenia. Jeśli geometria wykracza poza tolerancję, atrakcyjne wykończenie estetyczne nie rozwiązuje tego niezgodności.
Wybierz wykończenie zgodnie z problemem, który potrafi rozwiązać
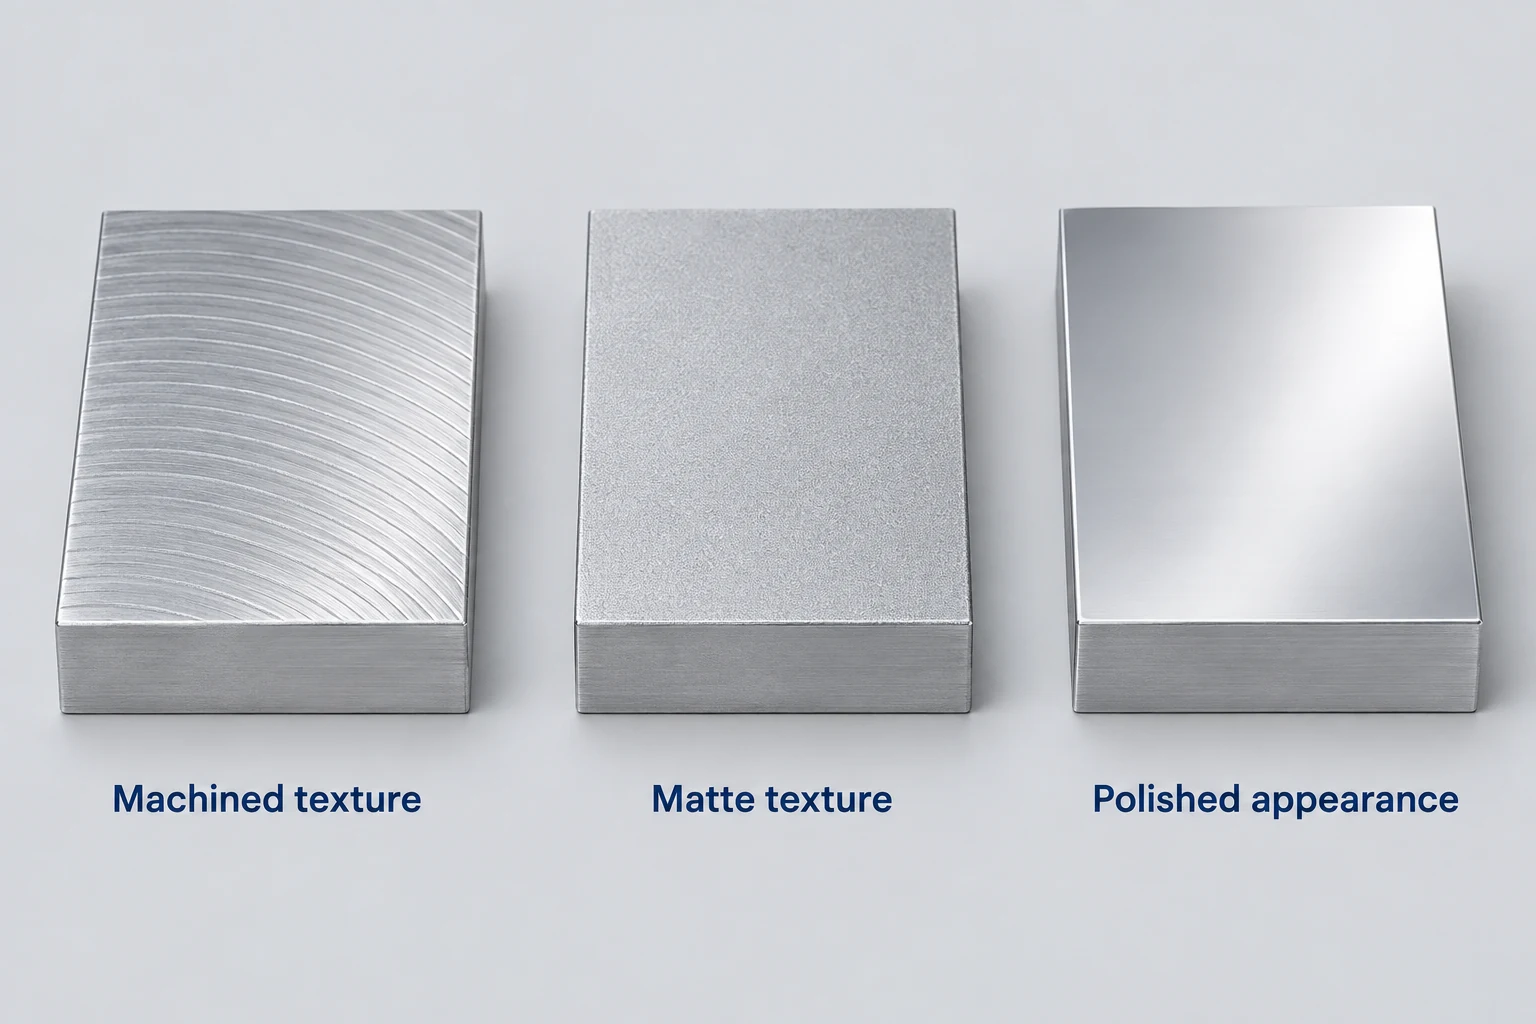
Zachowaj powierzchnię po obróbce skrawaniem, jeśli spełnia ona wymagane funkcje i wygląd.Nie ma potrzeby usuwania wszystkich śladów skrawania wyłącznie w celu nadania części bardziej wykończonego wyglądu. Decyzja ta obejmuje nadal określoną obróbkę krawędzi oraz wszelkie stosowne ograniczenia dotyczące powierzchni.
Rozważ zastosowanie matowej obróbki w przypadku wymagań dotyczących wyglądu.Ścieranie ścierną może nadać inną teksturę odpowiednim elementom, ale powierzchnia matowa nie stanowi dowodu usunięcia istniejącej rysy. Przy wyborze opartym na wymaganiach estetycznych należy przeanalizować rzeczywistą początkową powierzchnię oraz reprezentatywny próbkę po obróbce. Nie należy zatwierdzać samej nazwy procesu jako kryterium akceptacji.[3]
Rozważ kontrolowaną obróbkę ścierną w przypadku konieczności usunięcia materiału.Polerowanie lub łagodzenie mogą zmniejszyć ślady frezowania, ale usunięcie materiału zmienia również powierzchnię podlegającą akceptacji. Wymagana ilość usuniętego materiału, pozostałe wymiary oraz kształt krawędzi decydują o przydatności danej operacji. Wskazówki dotyczące produktów ściernych firmy 3M obejmują zarówno usuwanie śladów obróbki maszynowej, jak i zaokrąglanie krawędzi lub tworzenie promieni, co ilustruje znaczenie wyraźnego rozgraniczenia tych zastosowań.[4]
Wybierz anodowanie ze względu na określone właściwości powierzchniowe i wygląd na odpowiednich stopach aluminium.Nie jest ono zamiennikiem korekty niedopuszczalnej powierzchni po obróbce skrawaniem. Rysa lub wgniecenie sięgające do metalu podstawowego wymaga własnej operacji korekcyjnej; odnowienie warstwy tlenkowej nie usuwa jej. Powłoka wpływa również na wymiary. Zgodę należy osiągnąć zarówno co do stanu przygotowania, jak i końcowego stanu powierzchni jako części procesu obróbki.[5]
Nasza usługa frezowania CNC rozróżnia warunki dostawy: po obróbce skrawaniem, po piaskowaniu i po anodowaniu. Proponowana obróbka powinna określać problem, który ma rozwiązać, oraz powierzchnie, które zostaną zmienione.
Ochronij funkcjonalne cechy przed przetwarzaniem wtórnym.
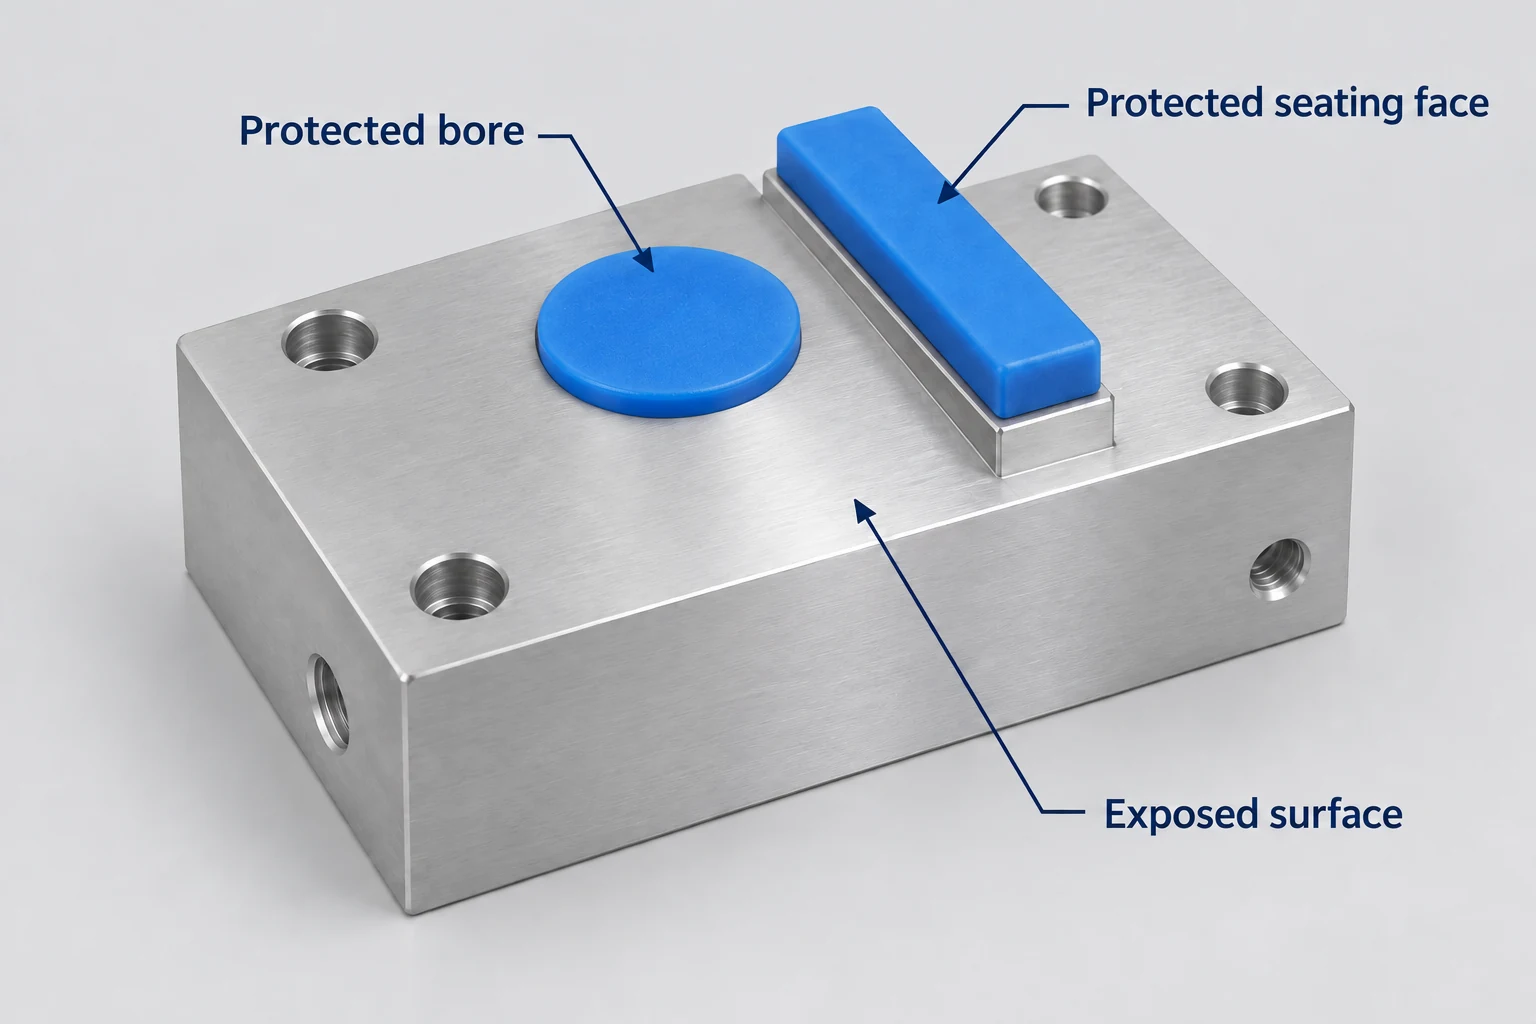
Rozważ obudowę, której zewnętrzna powierzchnia wymaga bardziej jednolitego wyglądu, podczas gdy otwór wewnątrz służy do pozycjonowania innego komponentu. Jednakowe traktowanie obu obszarów mogłoby zmienić otwór, mimo że skarga dotyczy wyłącznie zewnętrznej powierzchni. Należy dokładnie określić zakres proponowanej obróbki (gdzie rozpoczyna się i kończy) oraz które powierzchnie montażowe, gwinty, krawędzie lub strefy styku muszą zachować swój wymagany stan.
W przypadku prac wiążących się z usuwaniem materiału oceniaj pozostałą tolerancję wymiarową oraz kształt krawędzi przed zatwierdzeniem łagodzenia śladu. W przypadku anodowania uwzględnij grubość powłoki oraz zmiany wymiarowe, w tym konieczność maskowania wybranych obszarów. Maskowanie to propozycja specyficzna dla danego procesu, którą należy omówić z wykonawcą – nie stanowi ona gwarancji, że wszystkie chronione granice będą niewidoczne.[4] [5]
Zarejestruj zatwierdzoną zmianę i zweryfikuj cechy, które może ona wpływać na wymagany stan końcowy. Jeśli powierzchni nie da się doprowadzić do zgodności bez utraty funkcjonalnego wymiaru lub krawędzi, korekta czysto estetyczna nie stanowi wystarczającego sposobu postępowania. Ocena inżynierska musi uwzględniać pozostałe wymagania stawiane danej części.
W kolejnym zamówieniu przenieś te strefy powierzchniowe, odniesienia do wyglądu oraz warunki ostatecznej kontroli jakości do zestawu dokumentacji technicznej. przewodnik po zapytaniu ofertowym (RFQ) dotyczącym CNC pokazuje, jak połączyć tę definicję z resztą zakresu zakupowego.
FAQ dotyczące śladów frezowania
Czy dwie części o tym samym parametrze Ra mogą wyglądać inaczej?
Tak. Parametr Ra podsumowuje wysokości profilu, ale nie opisuje w pełni wzoru, kierunku ani rozstawu struktury powierzchni. Elementy mogą mieć identyczną wartość Ra, a mimo to różnić się wyglądem. Gdy ważna jest spójność wizualna, należy użyć osobnego odniesienia do wyglądu.[2]
Czy określenie „jak po obróbce” oznacza, że każdy ślad frezowania jest dopuszczalny?
Nie. Określenie to identyfikuje rzeczywistą stan powierzchni po obróbce, a nie upoważnia do ignorowania wymagań rysunkowych. Nadal obowiązują tolerancje wymiarowe, geometryczne, chropowatości powierzchni, stan krawędzi oraz wszelkie uzgodnione kryteria wyglądu.
Czy test paznokciem może rozstrzygnąć, czy zadrapanie spełnia wymagania?
Nie. Odczuwanie śladu może pomóc w jego zlokalizowaniu, ale nie mierzy jego głębokości ani nie potwierdza zgodności z określonymi wymaganiami dotyczącymi chropowatości lub dopuszczalnych wad. Należy stosować metodę kontroli odpowiednią dla danego wymagania.
Czy cała część powinna otrzymać jedno wykończenie estetyczne?
Tylko wtedy, gdy dane wykończenie jest kompatybilne ze wszystkimi powierzchniami objętymi obróbką. Widoczna powierzchnia zewnętrzna, otwór montażowy oraz miejsce kontaktu elektrycznego mogą wymagać różnych granic obróbki. Należy precyzyjnie określić strefy, zamiast rozszerzać zmianę estetyczną na całą część.
Źródła techniczne
- Sandvik Coromant. Frezowanie — zasady, „Wykończenie powierzchni części po obróbce”, podgląd wydawcy; oraz Rozwiązywanie codziennych wyzwań związanych z frezowaniem końcówkowym, wydane przez Fastenal, 9 marca 2026 r. Widoczne ślady obróbki skrawaniem oraz czynniki wpływające na wyniki frezowania.
- NIST. Wprowadzenie do metrologii wykończenia powierzchni (2010). Ocena profilu i parametry chropowatości. Mitutoyo. Pomiar chropowatości powierzchni, Biuletyn nr 1984. Składowe powierzchni oraz uwagi dotyczące pomiaru.
- Herb Tobben, Clemco Industries. Wykończenie powierzchni: chodzi wyłącznie o dobry wygląd, The Shot Peener, jesień 2004 r. Środki piaskujące, warunki procesowe oraz zastosowanie wykończenia matowego.
- 3M. Standard Abrasives — produkty powlekane, klejone i nietkane&. Usuwanie śladów obróbki skrawaniem, polerowanie, zaokrąglanie krawędzi oraz tworzenie promieni zaokrąglenia.
- Aluminum Anodizers Council. FAQ dotyczące anodowanego aluminium. Wpływ na wymiary, maskowanie oraz uszkodzenia przenikające do metalu podstawowego.



