En esta página
Las marcas de fresado visibles pueden ser aceptables cuando la pieza cumple con sus requisitos dimensionales, geométricos, de textura superficial y de apariencia acordada. Un patrón regular de herramienta no constituye automáticamente un defecto. Una marca localizada, material levantado o un cambio de textura en una superficie funcional requiere una inspección más detallada; una fotografía aislada no permite determinar la causa ni decidir su aceptación.
La decisión útil consiste en determinar si la superficie afectada ya cumple sus requisitos, necesita una inspección adicional o se beneficiaría con un acabado distinto. Eliminar las marcas únicamente por ser visibles puede alterar una característica que, de otro modo, era correcta.
Interprete las marcas antes de modificar la superficie
El fresado deja una superficie conforme las aristas cortantes sucesivas y los pasos de corte van eliminando material. Su solapamiento puede generar arcos, líneas paralelas o transiciones entre trayectorias. La geometría de la fresa y las condiciones de corte influyen en dicho patrón. La discusión de Sandvik Coromant sobre el acabado superficial mecanizado distingue las marcas visibles de la calidad superficial requerida; nuestra guía sobre cómo funciona el fresado CNC las sitúa dentro de la secuencia de mecanizado.[1]
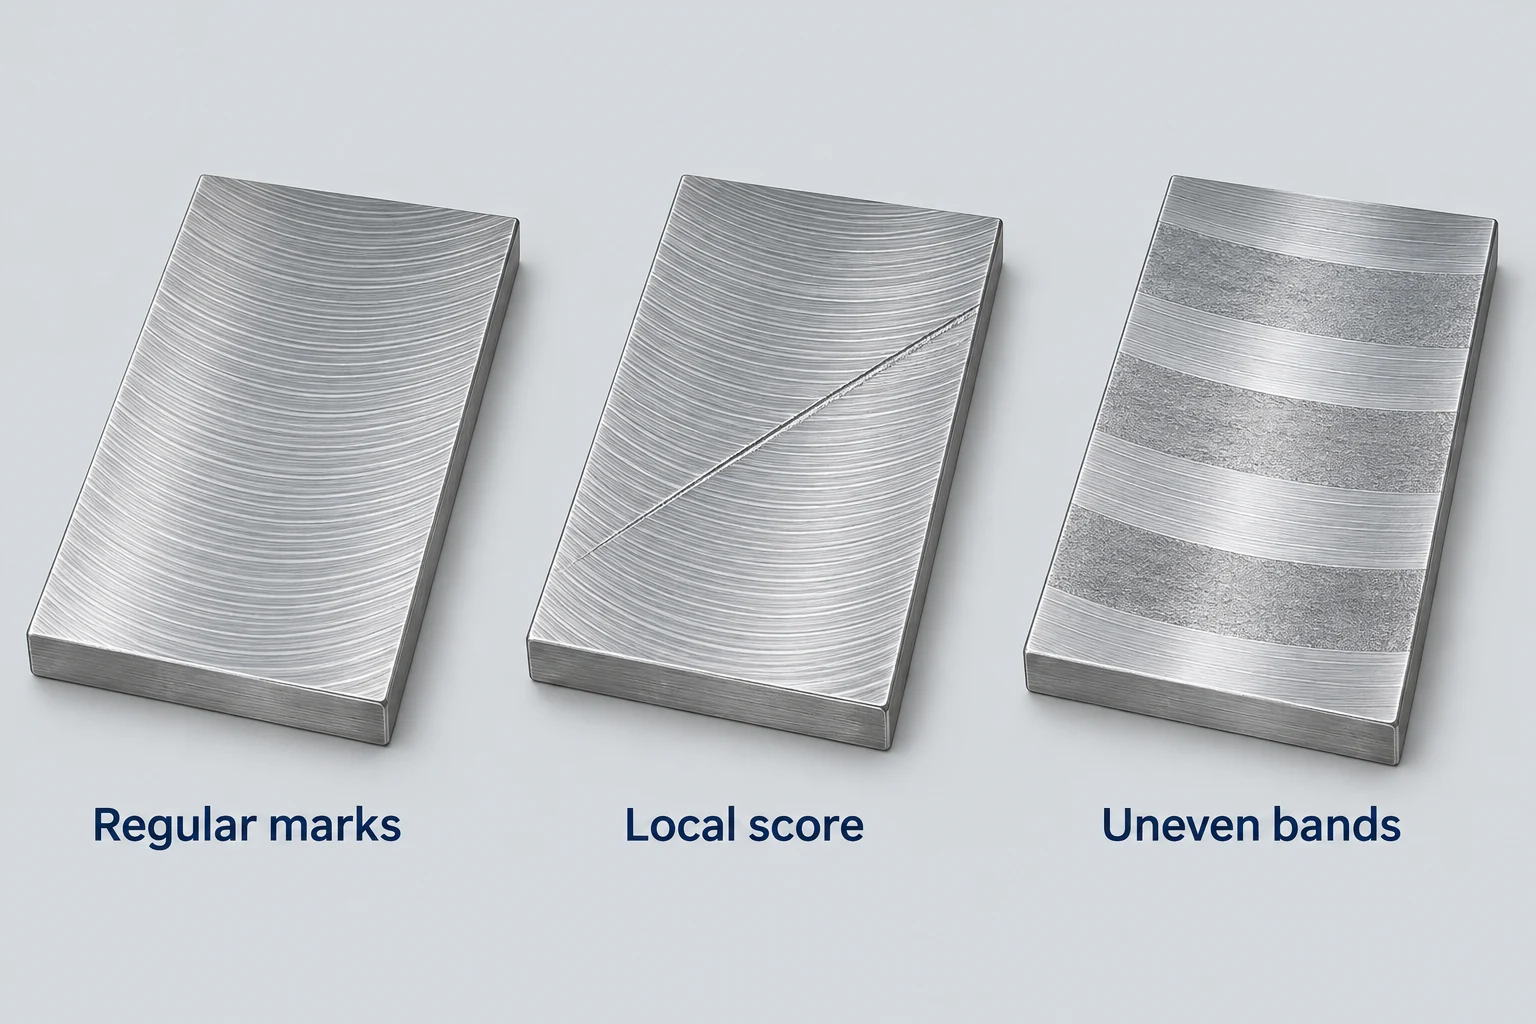
Busque diferencias entre un patrón repetitivo y una interrupción localizada: una ranura aislada que cruce el patrón, una zona con aspecto desgarrado, un borde levantado o bandas irregulares. Estas son observaciones que deben registrarse, no diagnósticos. Vibraciones, estado de la arista cortante y otras condiciones del proceso pueden afectar la superficie; apariencias similares pueden tener causas distintas.[1]
Compare áreas equivalentes bajo iluminación uniforme. Un reflejo puede hacer prominente un patrón sutil, mientras que otro ángulo lo puede ocultar. Registre ese cambio en la visibilidad sin considerar ninguna de las vistas como una medición de rugosidad.
Antes de pulir o granallar cualquier superficie, registre la ubicación afectada en el plano y tome fotografías de la cara completa, así como de la marca localizada. Mantenga la identidad de la pieza y su estado actual para su revisión. Pregunte qué verificación permitiría distinguir un problema de apariencia de uno de textura, tamaño o forma. Una imagen de acercamiento sin indicar la ubicación de la característica es mucho menos útil.
Evalúe la superficie afectada según su función
Comience con el plano aprobado y los requisitos acordados del pedido, incluidas las notas generales, las especificaciones de referencia y cualquier muestra de apariencia aprobada. Una superficie sin su propia indicación local de acabado puede estar cubierta en otra parte del documento. Cuando el requisito esté ausente o sea poco claro, resuélvalo con el ingeniero responsable en lugar de inventar un límite de rugosidad en recepción.
Ra promedia las desviaciones absolutas de altura del perfil de rugosidad respecto a su línea media sobre la longitud evaluada. No es una calificación visual, un límite de profundidad de rayaduras ni un resultado de planicidad. La dirección de medición y las condiciones de evaluación son relevantes, y un valor promedio no describe todas las características locales. Las directrices metrológicas del NIST explican la evaluación de perfiles, mientras que el boletín de Mitutoyo sobre rugosidad superficial distingue entre rugosidad, ondulación y defectos superficiales.[2]
| Superficie afectada | Requisito a determinar | Verificación útil | Disposición |
|---|---|---|---|
| Cara interna no crítica | Condición especificada de superficie y arista | Notas aplicables; material elevado local | Conservar la textura si se cumplen los requisitos |
| Cara visible de cubierta | Apariencia acordada | Muestra de referencia y condiciones de observación | Discutir un cambio cosmético si la apariencia no cumple los requisitos |
| Cara de montaje o asiento | Geometría y textura especificadas | Planicidad, orientación y textura según lo requerido | Medir la característica relevante antes del reproceso |
| Cara de sellado o deslizamiento | Condición superficial específica para la interfaz | Marcar ubicación, dirección y límites de textura aplicables | Revisar la interfaz antes de modificar su acabado |
| Agujero de ajuste estrecho | Tamaño final, forma y textura | Verificaciones del agujero especificadas en la zona afectada | Evaluar la eliminación o el tratamiento en función del ajuste |
Un informe de rugosidad también debe referirse a la ubicación relevante y a las condiciones de medición. Un trazado realizado en otra zona de una cara amplia no puede, por sí solo, resolver una preocupación sobre una marca aislada. Solicite la verificación que aborde específicamente el área en disputa, en lugar de utilizar un valor promedio no relacionado como respuesta.
La misma línea visible puede requerir, por tanto, acciones distintas en una pared de carcasa y en una cara de sellado. Si una pieza cumple el valor especificado de Ra pero presenta una ranura local, compruebe cualquier requisito separado de defectos superficiales y las necesidades de la interfaz. Si la geometría está fuera de tolerancia, un acabado cosmético atractivo no resuelve dicho incumplimiento.
Elija un acabado según el problema que pueda resolver
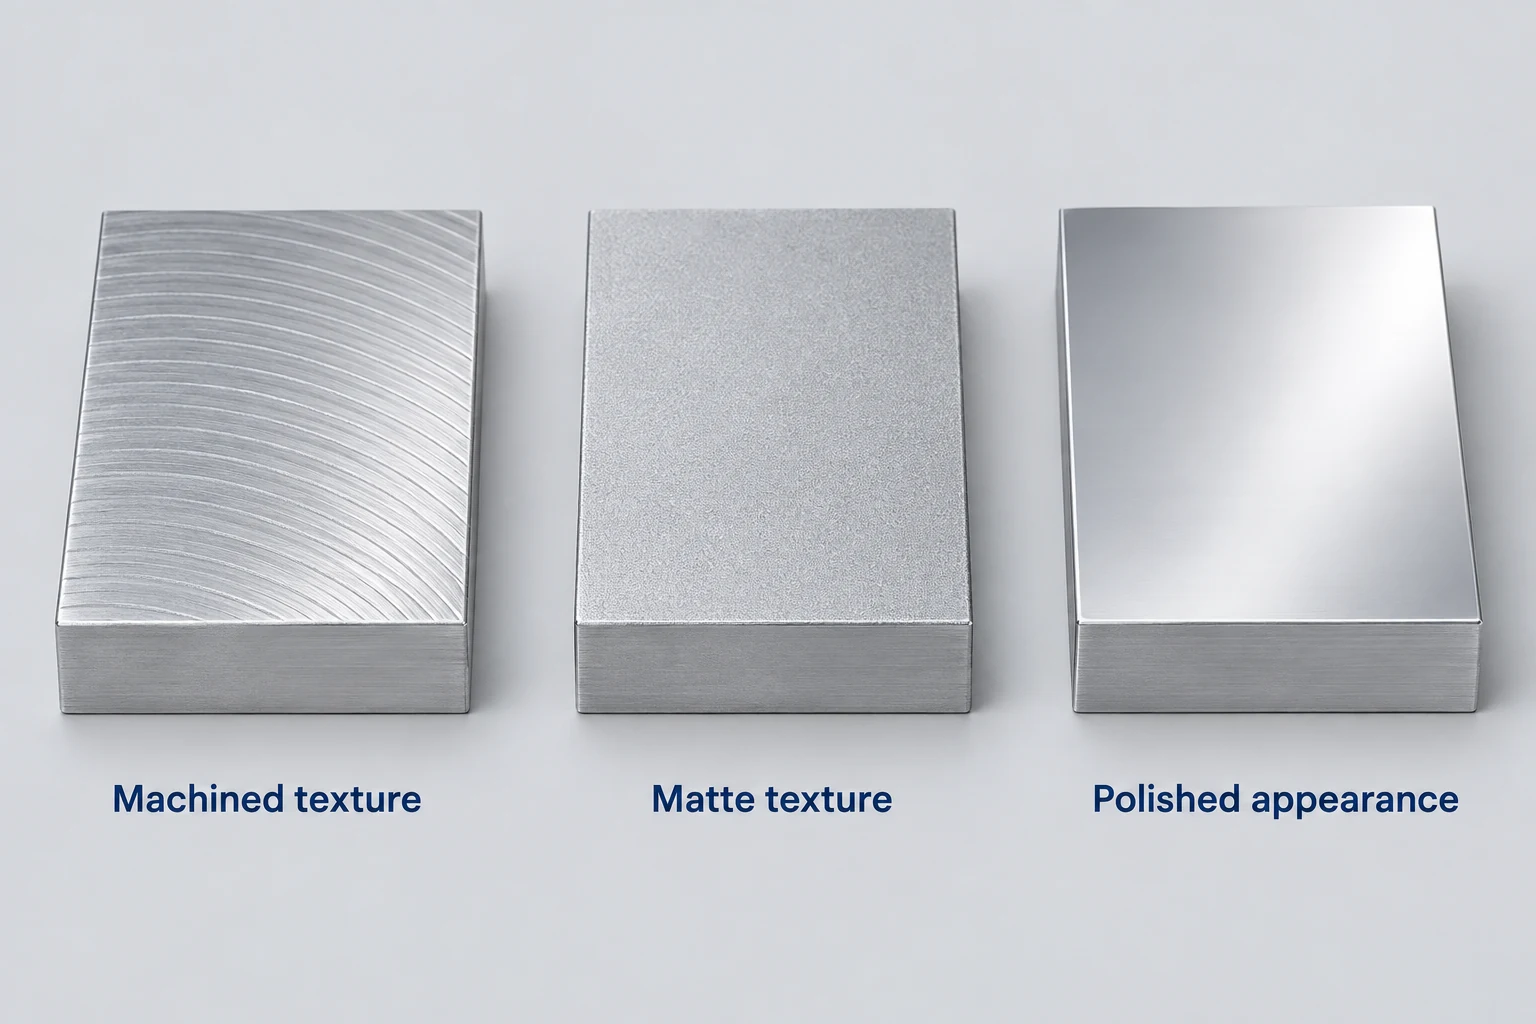
Mantenga la superficie tal como se mecanizó cuando satisfaga la función y la apariencia requeridas. No es necesario eliminar toda evidencia del corte únicamente para que la pieza parezca más acabada. Esta decisión sigue incluyendo el tratamiento de bordes especificado y cualquier restricción superficial aplicable.
Considere un tratamiento mate para requisitos de apariencia. El granallado abrasivo puede crear una textura diferente en piezas adecuadas, pero una superficie mate no constituye evidencia de que una rayadura subyacente haya sido eliminada. Revise la superficie inicial real y una muestra representativa tratada cuando la apariencia determine la elección. No apruebe únicamente el nombre del proceso como criterio de aceptación.[3]
Considere el acabado abrasivo controlado cuando sea necesario retirar material. El pulido o el acabado mixto pueden reducir las marcas de mecanizado, pero la retirada de material también modifica la superficie que se va a aceptar. La cantidad requerida de retirada, las dimensiones restantes y la forma del borde determinan si la operación es adecuada. Las guías de productos abrasivos de 3M incluyen tanto aplicaciones para la eliminación de marcas de mecanizado como para el redondeo o chaflanado de bordes, ilustrando por qué este límite es relevante.[4]
Elija el anodizado por sus propiedades superficiales y apariencia especificadas en aluminio adecuado. No sustituye la corrección de una superficie mecanizada inaceptable. Una rayadura o mella que penetre en el metal base requiere su propia operación correctiva; la renovación de la capa de óxido no la elimina. El recubrimiento también afecta las dimensiones. Acuerde las condiciones de preparación y estado final como parte del tratamiento.[5]
Nuestro servicio de fresado CNC distingue entre condiciones de entrega tal como se mecanizó, granallada y anodizada. Un acabado propuesto debe indicar claramente el problema que resuelve y las superficies que modifica.
Proteja las características funcionales antes del retrabajo.
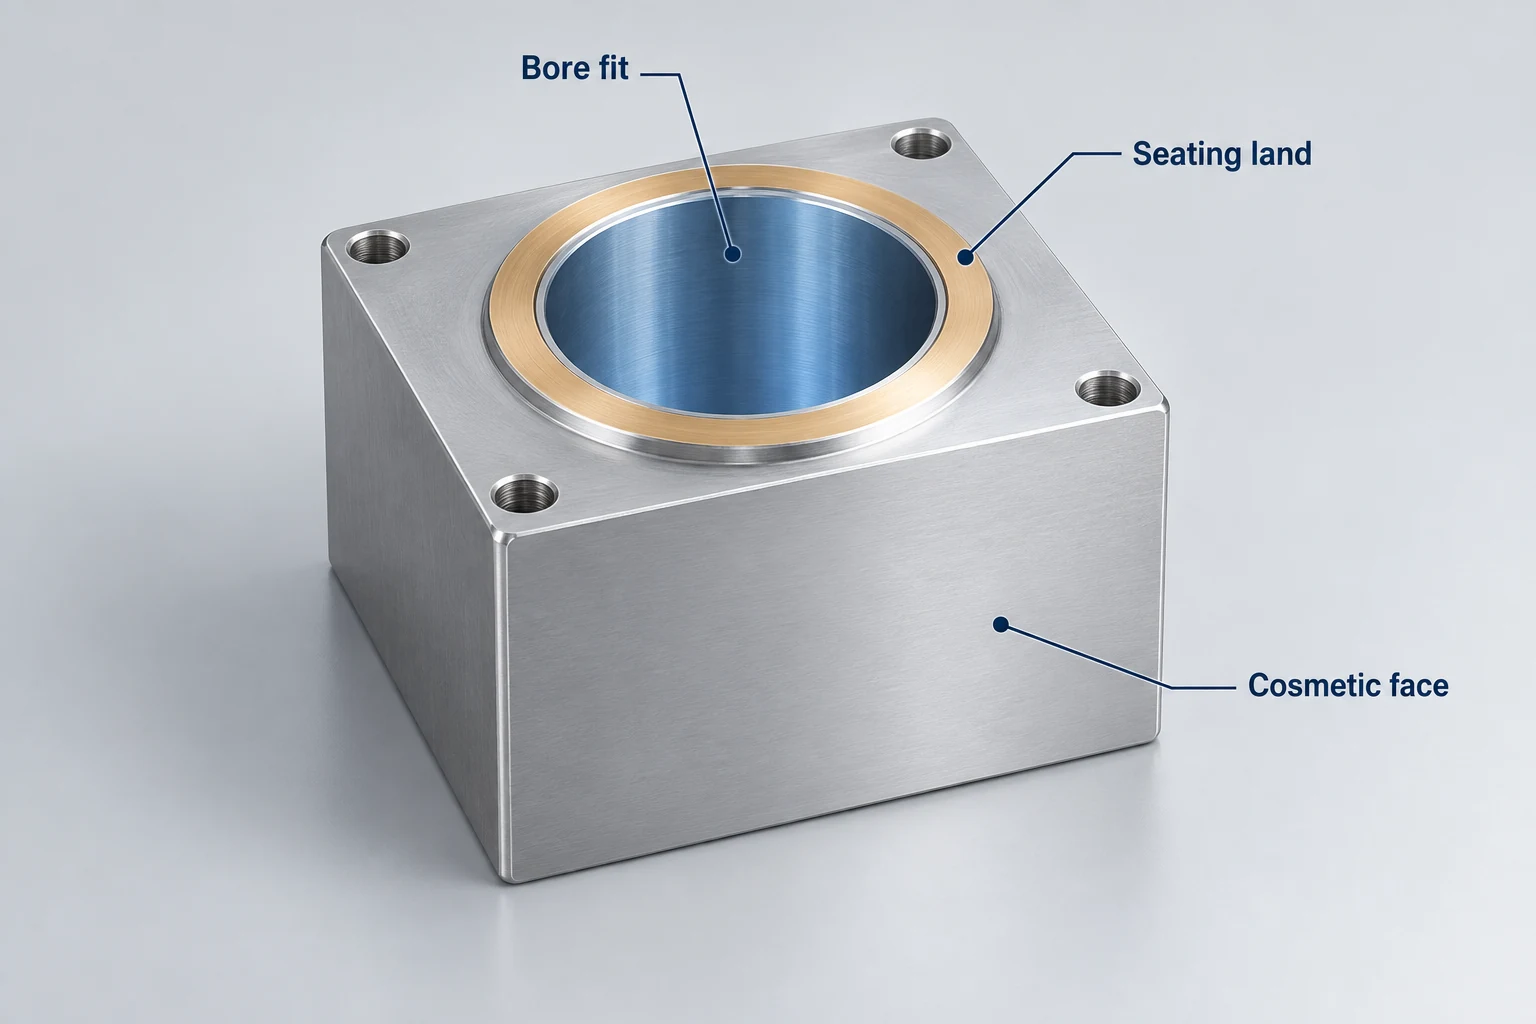
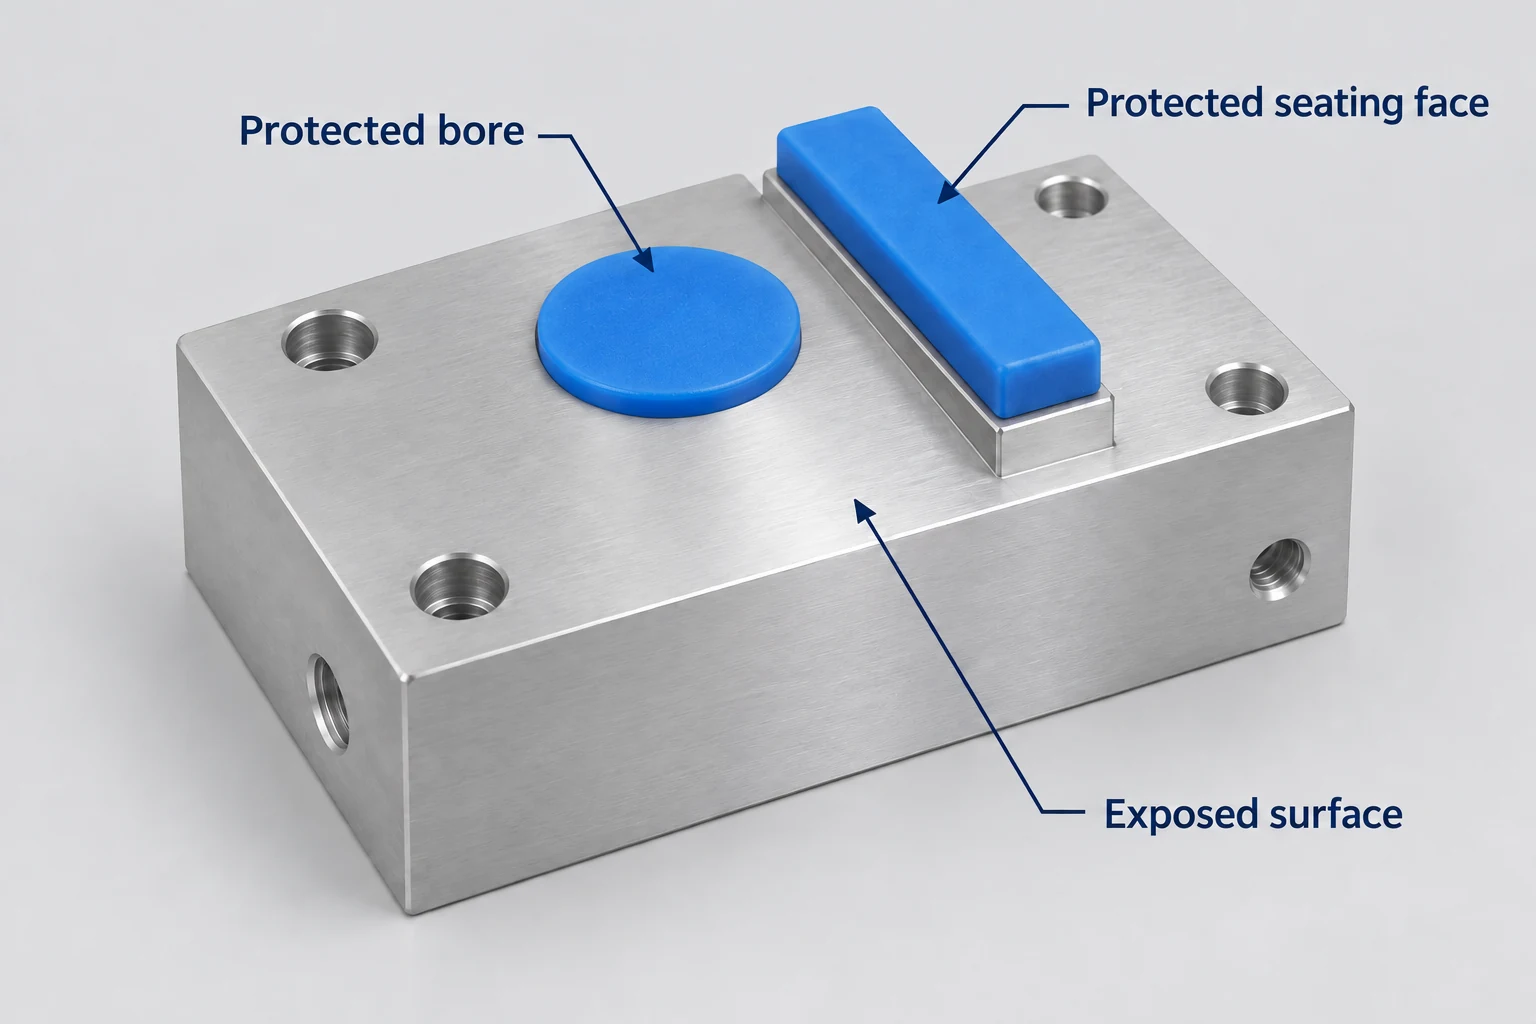
Considere una carcasa cuya superficie exterior requiere una apariencia más uniforme, mientras que su agujero cilíndrico (bore) sirve para ubicar otro componente. Tratar ambas zonas de forma idéntica podría modificar el diámetro del agujero, aun cuando la queja se refiera únicamente a la superficie exterior. Defina con precisión dónde comienza y termina el trabajo propuesto, así como qué superficies de asiento, roscas, aristas o zonas de contacto deben conservar su condición requerida.
Para trabajos de mecanizado por arranque de material, evalúe el sobreespesor dimensional restante y la forma del borde antes de aceptar eliminar una marca mediante un acabado continuo. Para el anodizado, considere el espesor del recubrimiento y el cambio dimensional, incluida la necesidad de enmascarar áreas seleccionadas. El enmascaramiento es una propuesta específica del proceso que debe revisarse con el proveedor del tratamiento, no una garantía de que cada límite protegido sea invisible.[4] [5]
Registre el cambio aprobado y verifique las características que este pueda afectar en la condición final requerida. Si la superficie no puede llevarse a cumplimiento sin perder una dimensión funcional o una arista crítica, el retrabajado cosmético no constituye una disposición adecuada. La revisión de ingeniería debe abordar todos los requisitos restantes de la pieza.
Para el próximo pedido, incorpore esas zonas superficiales, referencias de apariencia y condiciones de inspección final al paquete de planos. La guía de solicitud de cotización (RFQ) para mecanizado CNC explica cómo vincular esa definición al resto del alcance de compras.
Preguntas frecuentes sobre marcas de fresado
¿Pueden dos piezas con el mismo valor de Ra tener aspectos diferentes?
Sí. Ra resume las alturas del perfil; no describe completamente el patrón, la dirección ni el espaciado de la textura. Piezas distintas pueden compartir el mismo valor de Ra y presentar aspectos diferentes. Utilice una referencia visual separada cuando la consistencia aparente sea crítica.[2]
¿Significa «tal como se mecanizó» que cualquier marca de fresado es aceptable?
No. Este término identifica una condición superficial entregada, no una autorización para ignorar los requisitos del plano. Siguen aplicándose los límites dimensionales, geométricos, de rugosidad superficial, de estado de las aristas y cualquier criterio acordado de apariencia.
¿Puede una prueba con la uña determinar si una rayadura es aceptable?
No. Percibir una marca con la uña puede ayudar a localizarla, pero no mide su profundidad ni verifica el cumplimiento de un límite especificado de rugosidad o defecto. Utilice el método de inspección adecuado al requisito afectado.
¿Debe aplicarse un único acabado cosmético a toda la pieza?
Únicamente cuando dicho tratamiento sea compatible con todas las superficies afectadas. Una superficie exterior visible, un agujero de ajuste y un contacto eléctrico pueden requerir límites distintos para el tratamiento. Especifique las zonas en lugar de extender un cambio estético a toda la pieza.
Fuentes técnicas
- Sandvik Coromant. Fresado: principios, «Acabado superficial de una pieza mecanizada», vista previa del editor; y Resolución de problemas cotidianos en fresado con fresas de extremo, publicado por Fastenal, 9 de marzo de 2026. Marcas visibles de mecanizado y factores que afectan los resultados del fresado.
- NIST. Introducción a la metrología del acabado superficial (2010). Evaluación del perfil y parámetros de rugosidad. Mitutoyo. Medición de la rugosidad superficial, Boletín n.º 1984. Componentes de la superficie y consideraciones de medición.
- Herb Tobben, Clemco Industries. Acabado superficial: todo gira en torno a la apariencia, The Shot Peener, otoño de 2004. Medios de granallado, condiciones de procesamiento y aplicación de acabado mate.
- 3M. Standard Abrasives — Línea de productos revestidos, aglomerados y no tejidos. Aplicaciones para eliminación de marcas de máquina, pulido, desbaste de bordes y redondeo de cantos.
- Consejo de Anodizadores de Aluminio. Preguntas frecuentes sobre aluminio anodizado. Efectos dimensionales, enmascaramiento y daños que penetran en el metal base.



