Op deze pagina
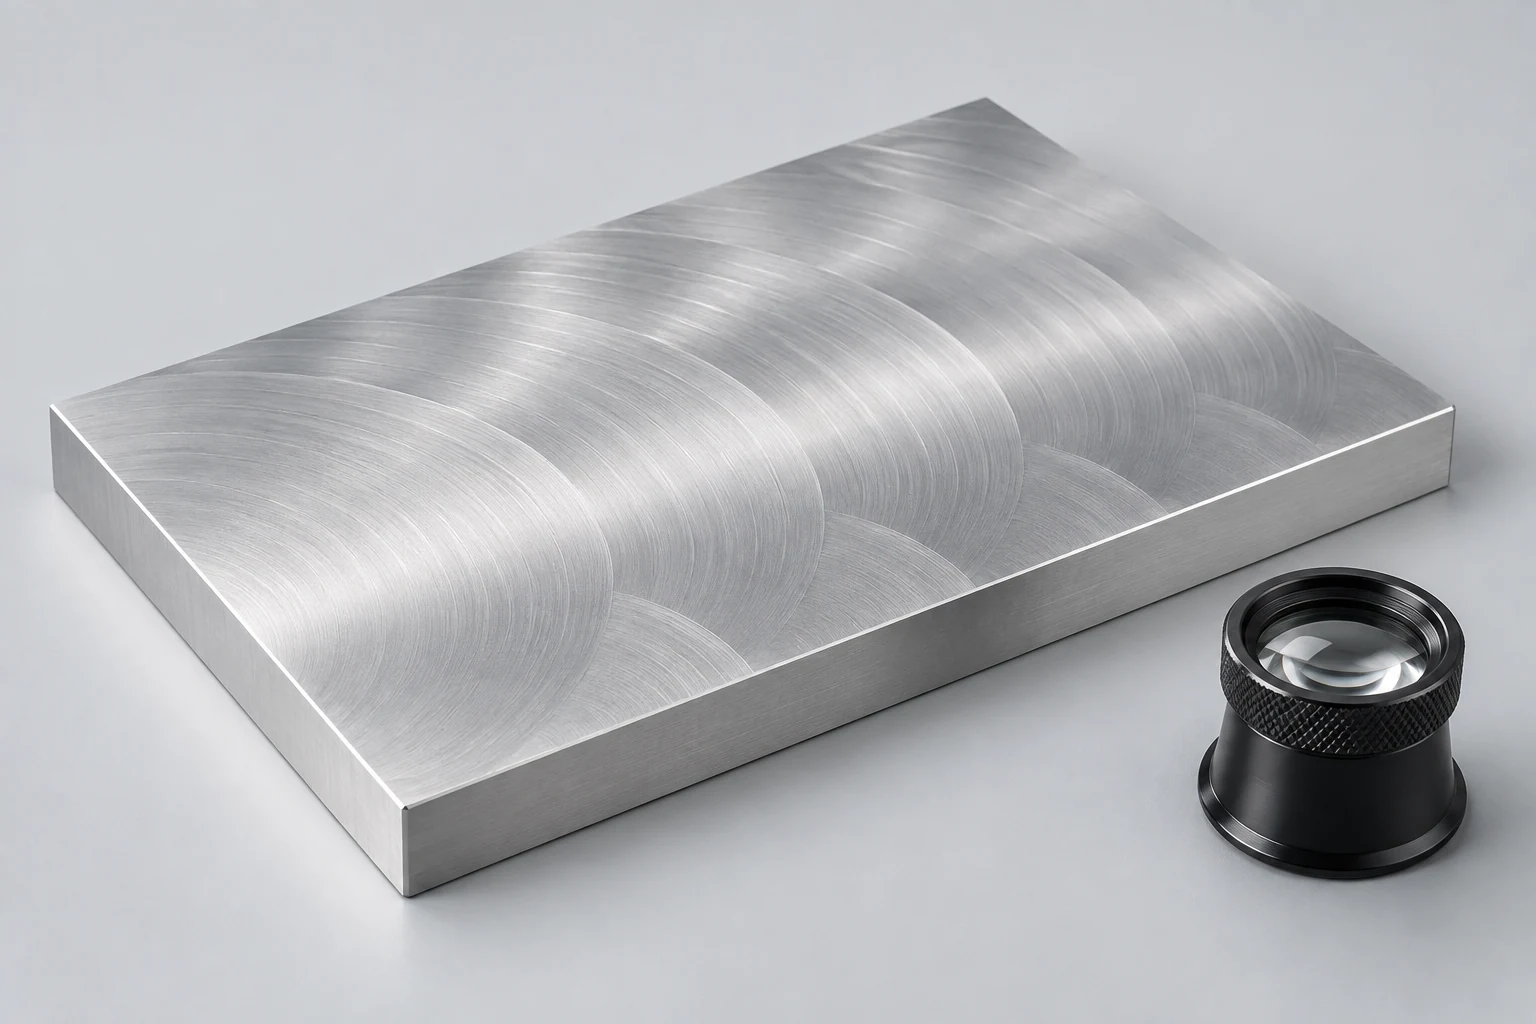
Zichtbare freessporen kunnen toelaatbaar zijn wanneer het onderdeel voldoet aan zijn dimensionale, geometrische, oppervlaktestrukturele en overeengekomen esthetische eisen. Een regelmatig snijpatroon is niet automatisch een gebrek. Een lokale insnoeiing, opstaand materiaal of een verandering in de textuur op een werkoppervlak vereist nadere beoordeling; een foto alleen kan de oorzaak niet vaststellen of de acceptatie beslissen.
De nuttige beslissing is of het getroffen oppervlak al voldoet aan zijn eisen, verdere inspectie nodig heeft of zou profiteren van een andere afwerking. Het verwijderen van sporen puur omdat ze zichtbaar zijn, kan een functie veranderen die anders correct was.
Lees de sporen voordat u het oppervlak wijzigt
Frezen laat een oppervlak achter doordat opeenvolgende snijkanten en doorgangen materiaal verwijderen. Hun overlap kan bogen, evenwijdige lijnen of overgangen tussen banen produceren. De snijgereedschapsgeometrie en de snijomstandigheden beïnvloeden dat patroon. In Sandvik Coromants bespreking van de oppervlakteafwerking na verspaning wordt onderscheid gemaakt tussen zichtbare sporen en de vereiste oppervlakkwaliteit; onze handleiding over hoe CNC-frezen werktplaats ze in de verspaningsvolgorde.[1]
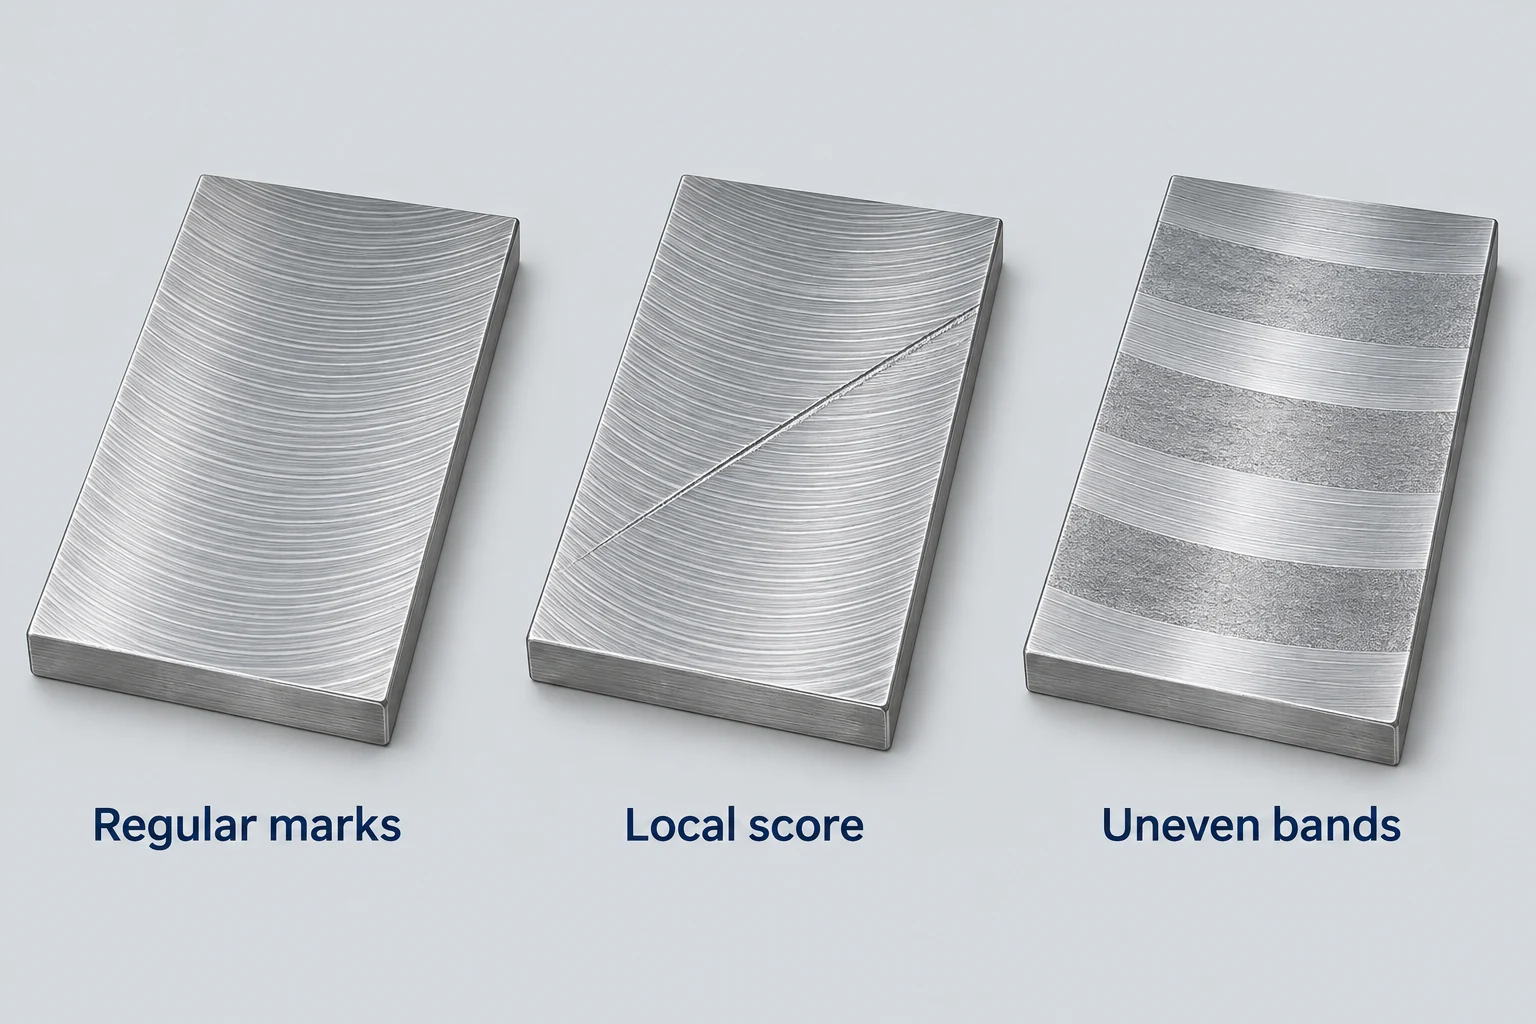
Let op het verschil tussen een herhaald patroon en een gelokaliseerde onderbreking: een geïsoleerde groef die dwars door het patroon loopt, een gescheurd ogend plekje, een verhoogde rand of ongelijke banden. Dit zijn waarnemingen die moeten worden vastgelegd, geen diagnoses. Trillingen, de staat van de snijkant en andere procesomstandigheden kunnen invloed hebben op het oppervlak; vergelijkbare verschijningen kunnen verschillende oorzaken hebben.[1]
Vergelijk gelijksoortige gebieden onder consistente belichting. Een weerkaatsing kan een anders subtiel patroon duidelijk zichtbaar maken, terwijl een andere hoek het juist kan verbergen. Noteer deze verandering in zichtbaarheid, zonder één van beide standpunten als ruwheidsmeting te beschouwen.
Voordat u iets polijst of straalt, noteert u de getroffen locatie op de tekening en maakt u een foto van het gehele oppervlak én van het lokale spoor. Bewaar de identiteit en huidige toestand van het onderdeel voor de beoordeling. Vraag welke controle een esthetisch probleem onderscheidt van een probleem met textuur, afmeting of vorm. Een close-up zonder aanduiding van de locatie van de functie is veel minder bruikbaar.
Beoordeel het getroffen oppervlak op basis van zijn functie
Begin met de vrijgegeven tekening en de overeengekomen ordervereisten, inclusief algemene aantekeningen, gerefereerde specificaties en eventuele goedgekeurde uiterlijkmonsters. Een oppervlak zonder eigen lokale afwerkingsaanduiding kan desondanks elders zijn geregeld. Als de vereiste ontbreekt of onduidelijk is, bespreek deze dan met de verantwoordelijke ingenieur in plaats van bij ontvangst een willekeurige ruwheidslimiet te bedenken.
Ra is het gemiddelde van de absolute hoogteafwijkingen van een ruwheidsprofiel ten opzichte van zijn middenlijn over de geëvalueerde lengte. Het is geen visuele kwaliteitsklasse, geen limiet voor krassendiepte en geen vlakheidresultaat. De meetrichting en evaluatievoorwaarden zijn van belang, en een gemiddelde beschrijft niet elk lokale kenmerk. De richtlijnen van NIST op het gebied van metrologie verklaren de profielbeoordeling, terwijl het oppervlakteruwheid-bulletin van Mitutoyo onderscheid maakt tussen ruwheid, golfvormigheid en oppervlaktegebreken.[2]
| Getroffen oppervlak | Vereiste vaststellen | Nuttige controle | Afhandeling |
|---|---|---|---|
| Niet-kritisch intern oppervlak | Gespecificeerde oppervlak- en randvoorwaarde | Toepasselijke aantekeningen; lokaal verhoogd materiaal | Behoud de textuur indien aan de vereisten is voldaan |
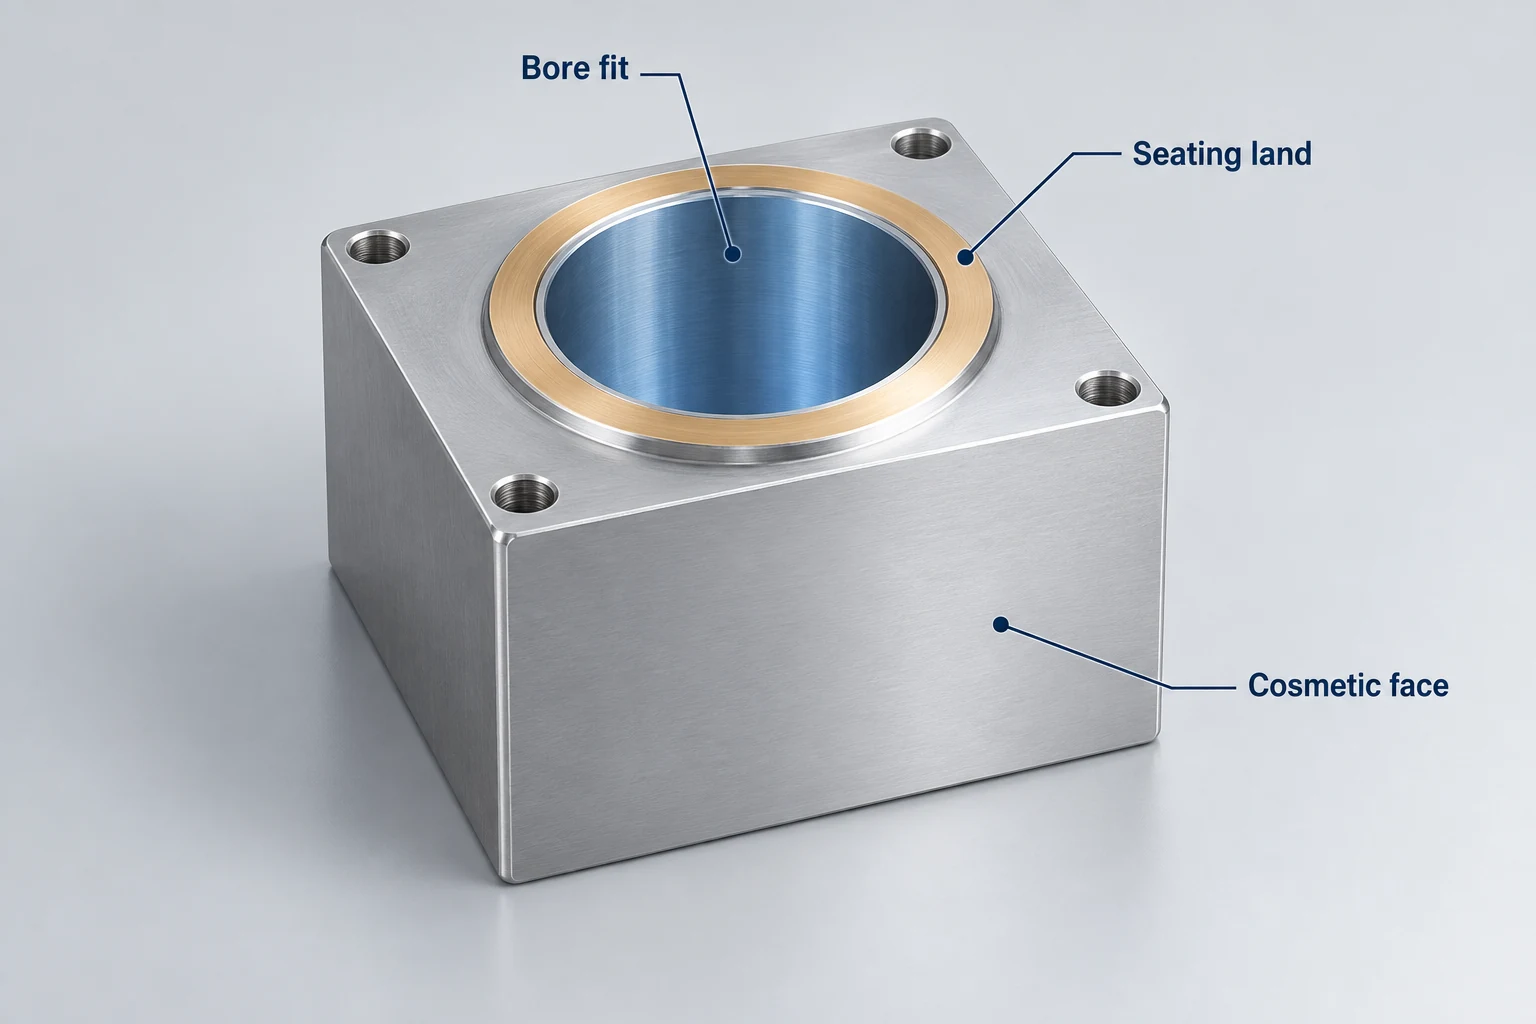
| Zichtbaar afdekoppervlak | Overeengekomen uiterlijk | Referentiemonster en beoordelingsomstandigheden | Bespreek een cosmetische wijziging als het uiterlijk tekort schiet |
| Montage- of steunvlak | Gespecificeerde geometrie en textuur | Vlakheid, oriëntatie en textuur volgens vereiste | Meet het relevante kenmerk vóór nabewerking |
| Afdicht- of glijoppervlak | Oppervlakvoorwaarde specifiek voor de interface | Geef de locatie, richting en toepasselijke textuurlimieten aan | Beoordeel de interface voordat u de afwerking wijzigt |
| Strak passende boring | Uiteindelijke afmeting, vorm en textuur | Gespecificeerde boringcontroles op het getroffen gebied | Beoordeel verwijdering of behandeling ten opzichte van de pasvorm |
Een ruwheidsrapport moet ook verwijzen naar de relevante locatie en meetomstandigheden. Een profielspoor dat elders op een breed oppervlak is genomen, kan op zichzelf geen zorg over één geïsoleerde markering wegnemen. Vraag de controle aan die specifiek het betwiste gebied bestrijkt, in plaats van een niet-gerelateerd gemiddelde als antwoord te gebruiken.
Dezelfde zichtbare lijn kan daarom verschillende acties vereisen op een behuizingswand en op een afdichtoppervlak. Als een onderdeel aan de gespecificeerde Ra voldoet maar een lokale groef heeft, controleer dan eventuele afzonderlijke eisen voor oppervlaktegebreken en de behoeften van de interface. Als de geometrie buiten tolerantie ligt, lost een aantrekkelijke cosmetische afwerking die fout niet op.
Kies een afwerking op basis van het probleem dat deze kan oplossen
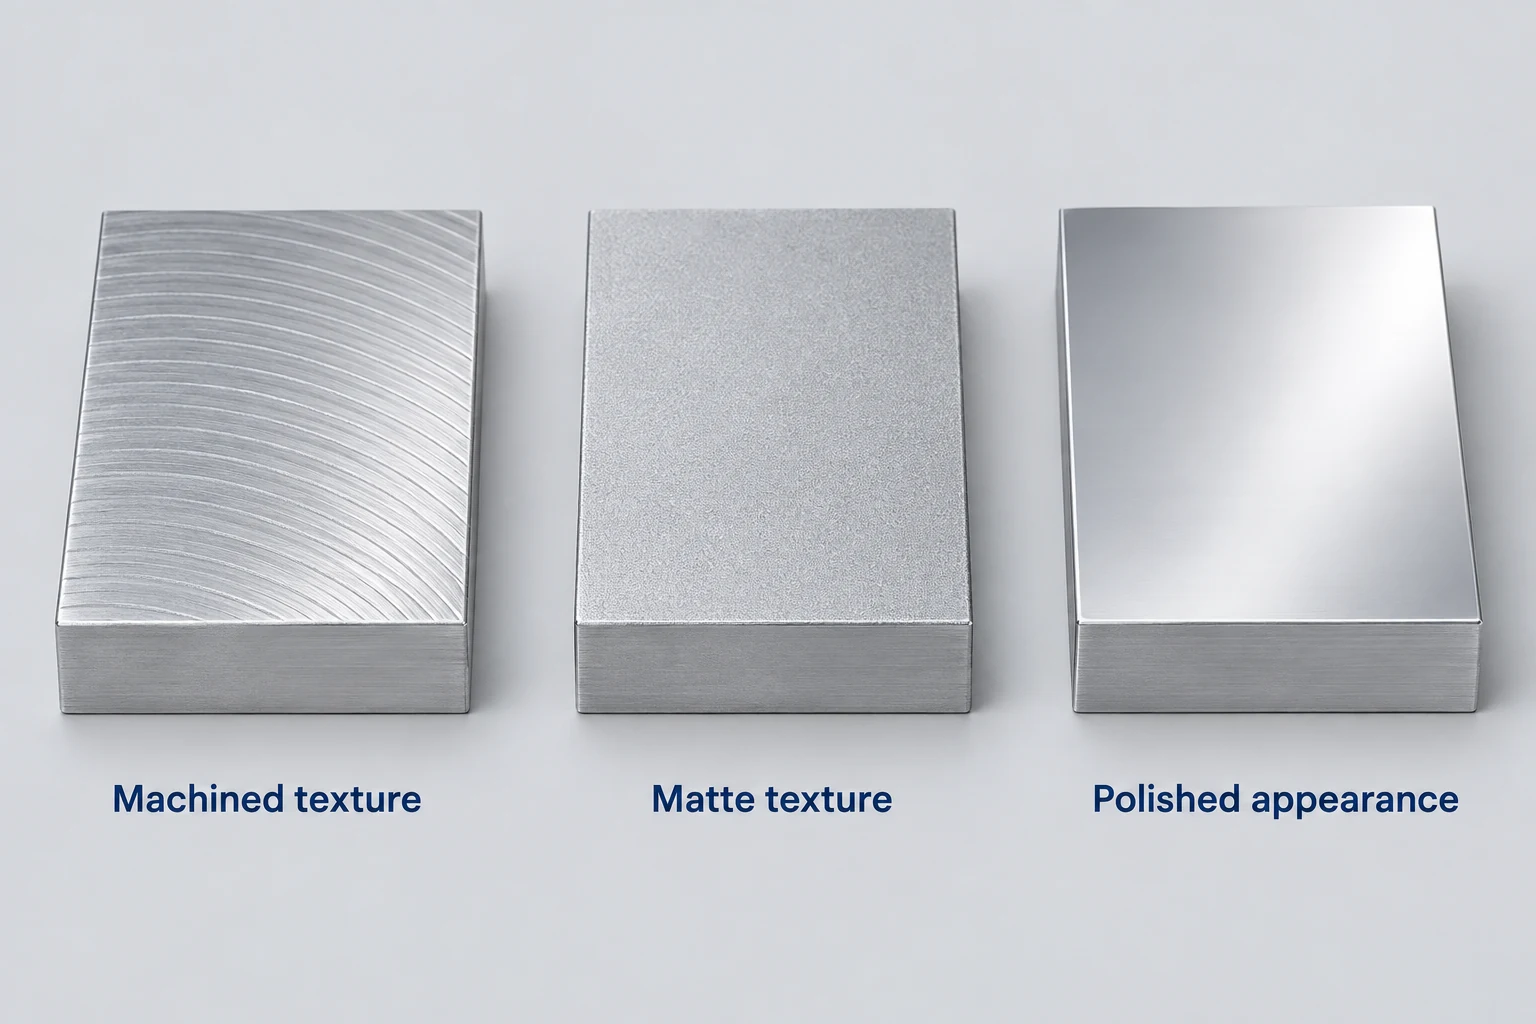
Behoud het as-machined-oppervlak wanneer dit voldoet aan de vereiste functie en het gewenste uiterlijk. Er is geen reden om alle sporen van bewerking te verwijderen alleen om het onderdeel ‘afgewerkter’ te laten lijken. Deze beslissing omvat nog steeds de gespecificeerde randbewerking en eventuele toepasselijke oppervlaktebeperkingen.
Overweeg een matte behandeling bij een eis op het uiterlijk. Stralen met schuurmiddelen kan een andere textuur creëren op geschikte onderdelen, maar een mat oppervlak is geen bewijs dat een onderliggende kras is verwijderd. Beoordeel het daadwerkelijke beginoppervlak en een representatief behandelde monster wanneer het uiterlijk de beslissingsfactor is. Keur de procesnaam niet als enig acceptatiecriterium goed.[3]
Overweeg gecontroleerde schuurafwerking wanneer materiaal moet worden verwijderd. Poolsen of afvlakken kan bewerkingsmarkeringen verminderen, maar materiaalverwijdering verandert ook het oppervlak dat wordt geaccepteerd. De vereiste hoeveelheid verwijdering, de resterende afmetingen en de vorm van de rand bepalen of de bewerking geschikt is. De richtlijnen van 3M voor schuurproducten vermelden zowel het verwijderen van bewerkingsmarkeringen als toepassingen voor het afronden of afkanten van randen, wat illustreert waarom deze grens van belang is.[4]
Kies anodiseren voor de gespecificeerde oppervlakte-eigenschappen en het uiterlijk op geschikt aluminium. Het is geen vervanging voor het corrigeren van een onaanvaardbaar bewerkt oppervlak. Een kras of inkeping die tot in het basismetaal reikt, vereist een eigen correctieve bewerking; het vernieuwen van de oxide-laag verwijdert deze niet. De coating beïnvloedt ook de afmetingen. Sprek af welke voorbereiding en eindtoestand deel uitmaken van de behandeling.[5]
Onze CNC-freeservice onderscheidt leveringscondities zoals as-machined, gestraald met kogels (bead-blasted) en geanodiseerd. Een voorgestelde afwerking moet het probleem noemen dat zij oplost en de oppervlakken die zij wijzigt.
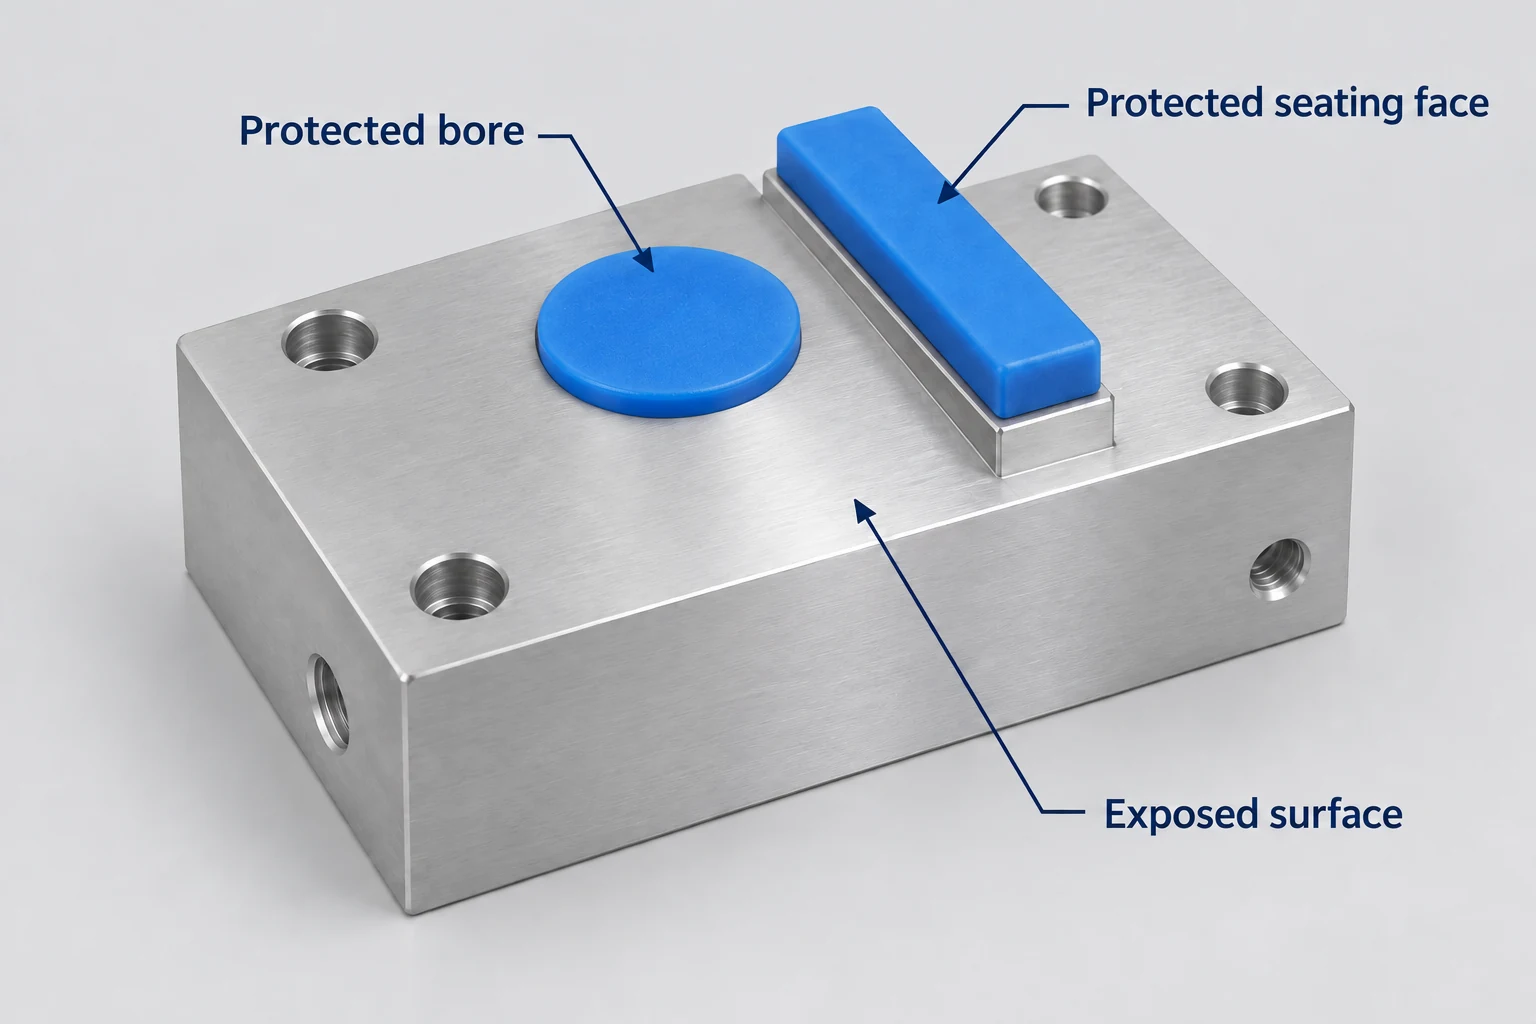
Bescherm functionele kenmerken vóór nabewerking.
Overweeg een behuizing waarvan het buitenoppervlak een uniformere uitstraling moet krijgen, terwijl de boring een ander onderdeel positioneert. Identieke behandeling van beide gebieden kan de boring wijzigen, ook al betreft de klacht uitsluitend het buitenoppervlak. Definieer waar de voorgestelde bewerking begint en eindigt, en welke aanslagvlakken, schroefdraadgebieden, randen of contactvlakken hun vereiste toestand moeten behouden.
Voor materiaalverwijderende bewerkingen bepaalt u de resterende afmetingstolerantie en vorm van de rand voordat u akkoord gaat met het wegwerken van een merk. Bij anodiseren houdt u rekening met de laagdikte en de afmetingsverandering, inclusief of geselecteerde gebieden moeten worden gemaskeerd. Maskeren is een processpecifieke aanbeveling die u samen met de verwerker moet bespreken, niet een toezegging dat elke beschermd grens onzichtbaar zal zijn.[4] [5]
Doe de goedgekeurde wijziging officieel op en controleer de kenmerken die deze kan beïnvloeden in de vereiste eindtoestand. Indien het oppervlak niet conform kan worden gebracht zonder verlies van een functionele afmeting of rand, is cosmetische nabewerking geen geschikte oplossing. De technische beoordeling moet ingaan op de resterende eisen voor het onderdeel.
Neem voor de volgende bestelling deze oppervlaktezones, visuele referenties en eindinspectievoorwaarden op in het tekeningspakket. De RFQ-handleiding voor CNC-verspaning laat zien hoe u deze definitie koppelt aan de overige aankoopomvang.
Veelgestelde vragen over freesmarkeringen
Kunnen twee onderdelen met dezelfde Ra-waarde er anders uitzien?
Ja. Ra vat de profielhoogten samen; het beschrijft niet volledig het patroon, de richting of de onderlinge afstand van de oppervlaktestructuur. Onderdelen kunnen dezelfde Ra-waarde hebben maar toch verschillend uit zien. Gebruik een aparte visuele referentie wanneer visuele consistentie van belang is.[2]
Betekent ‘zoals gefreesd’ dat elke freesmarkering toegestaan is?
Nee. Het geeft een geleverde oppervlakstoestand aan, niet toestemming om tekeningseisen te negeren. Afmetingen, geometrie, oppervlaktetextuurlimieten, randtoestand en eventuele overeengekomen visuele criteria blijven van kracht.
Kan een nageltest bepalen of een kras aanvaardbaar is?
Nee. Het voelen van een markering kan helpen bij het lokaliseren ervan, maar meet niet de diepte en stelt geen conformiteit vast met een gespecificeerde textuur of defectlimiet. Gebruik de inspectiemethode die past bij de betrokken eis.
Moet het gehele onderdeel één cosmetische afwerking ontvangen?
Alleen wanneer die behandeling compatibel is met alle betrokken oppervlakken. Een zichtbaar buitenvlak, een pasbore en een elektrisch contact kunnen verschillende behandelingsgrenzen vereisen. Geef de specifieke zones aan in plaats van een cosmetische wijziging over het gehele onderdeel uit te breiden.
Technische bronnen
- Sandvik Coromant. Frezen — Principe, „Oppervlakteafwerking van een verspaand onderdeel“, voorpublicatie door de uitgever; en Oplossen van alledaagse eindfrezen-uitdagingen, gepubliceerd door Fastenal, 9 maart 2026. Zichtbare verspaansporen en factoren die freesresultaten beïnvloeden.
- NIST. Inleiding tot oppervlakteafwerkingmetrologie (2010). Profielbeoordeling en ruwheidsparameters. Mitutoyo. Oppervlakteruwheidsmeting, Bulletin nr. 1984. Oppervlakcomponenten en meetoverwegingen.
- Herb Tobben, Clemco Industries. Oppervlakteafwerking: Het draait allemaal om er goed uitzien, The Shot Peener, najaar 2004. Stralingsmedia, procesomstandigheden en toepassing voor een matoppervlak.
- 3M. Standard Abrasives — Gecoat, Gebonden &en Niet-geweven productlijn. Verwijdering van verspaansporen, polijsten, afscherpen van randen en afronding van hoeken.
- Aluminum Anodizers Council. Veelgestelde vragen over geanodiseerd aluminium. Afmetingseffecten, maskeren en schade die zich uitstrekt tot het basismetaal.



