Nesta página
Marcas de fresamento visíveis podem ser aceitáveis quando a peça atende aos seus requisitos dimensionais, geométricos, de textura superficial e de aparência acordada. Um padrão regular de corte não é, por si só, um defeito. Uma ranhura localizada, material elevado ou alteração na textura de uma superfície funcional exige verificação mais detalhada; uma fotografia isolada não permite identificar a causa nem definir a aceitação.
A decisão útil consiste em avaliar se a superfície afetada já atende aos seus requisitos, necessita de inspeção adicional ou se se beneficiaria de um acabamento diferente. Remover marcas apenas por serem visíveis pode alterar uma característica que, de outra forma, estaria correta.
Analise as marcas antes de modificar a superfície
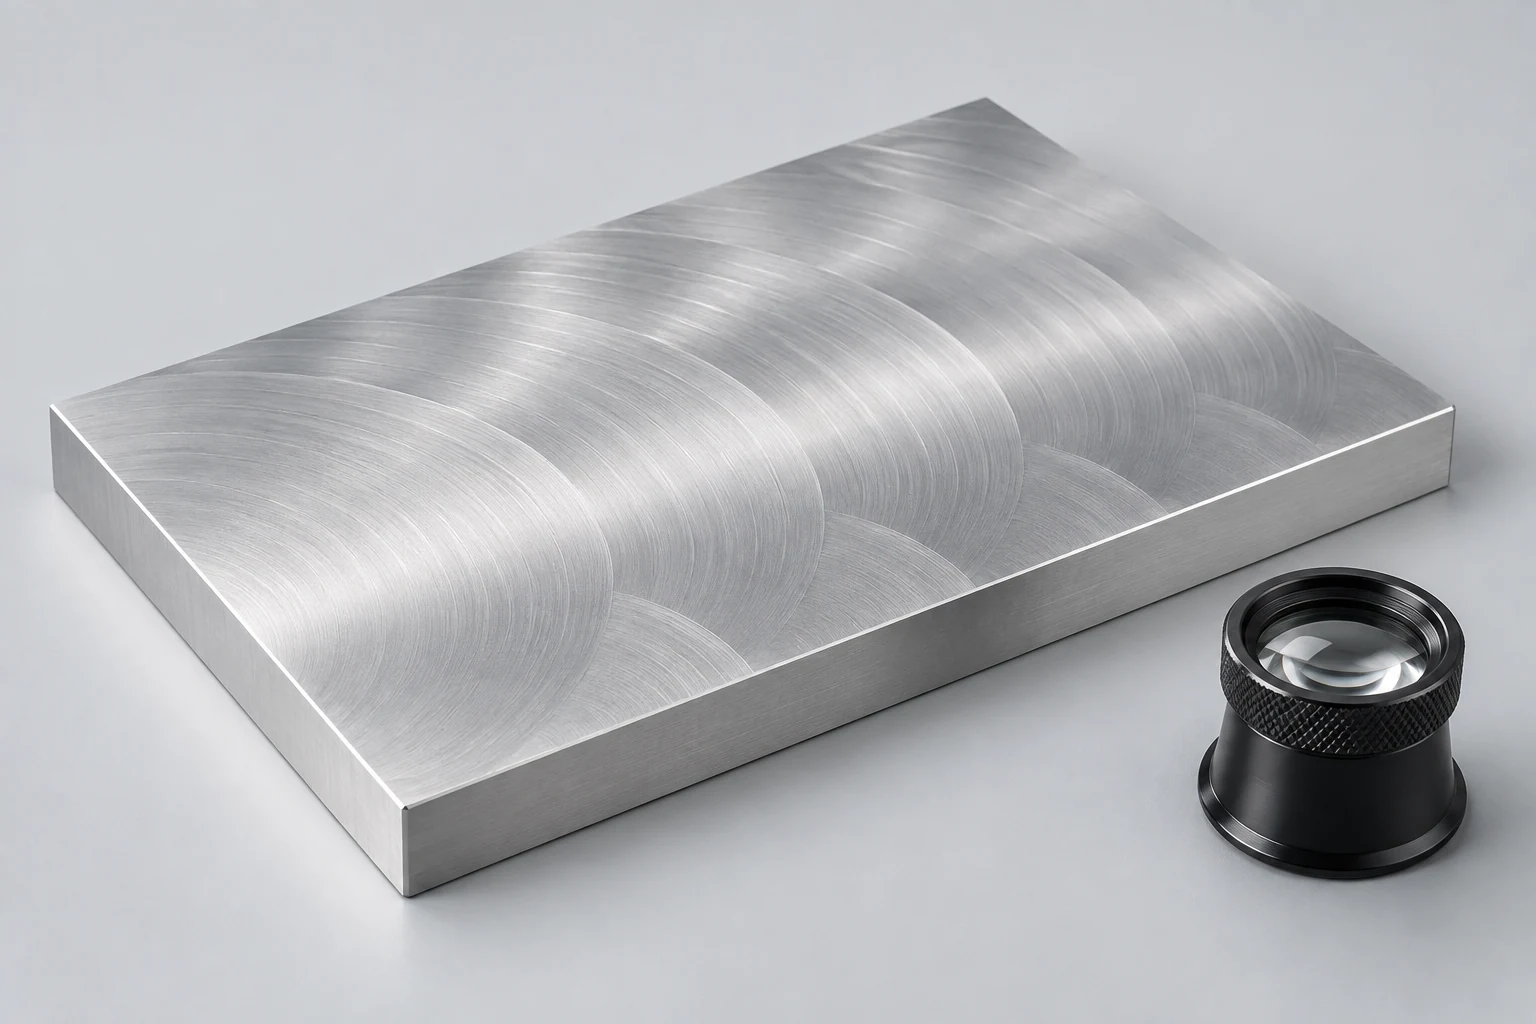
O fresamento deixa uma superfície conforme as arestas de corte sucessivas e as passadas removem material. A sobreposição dessas passadas pode gerar arcos, linhas paralelas ou transições entre trajetórias. A geometria da ferramenta e as condições de corte influenciam esse padrão. A discussão da Sandvik Coromant sobre o acabamento superficial usinado distingue marcas visíveis da qualidade superficial exigida; nosso guia sobre como funciona o fresamento CNC as posiciona dentro da sequência de usinagem.[1]
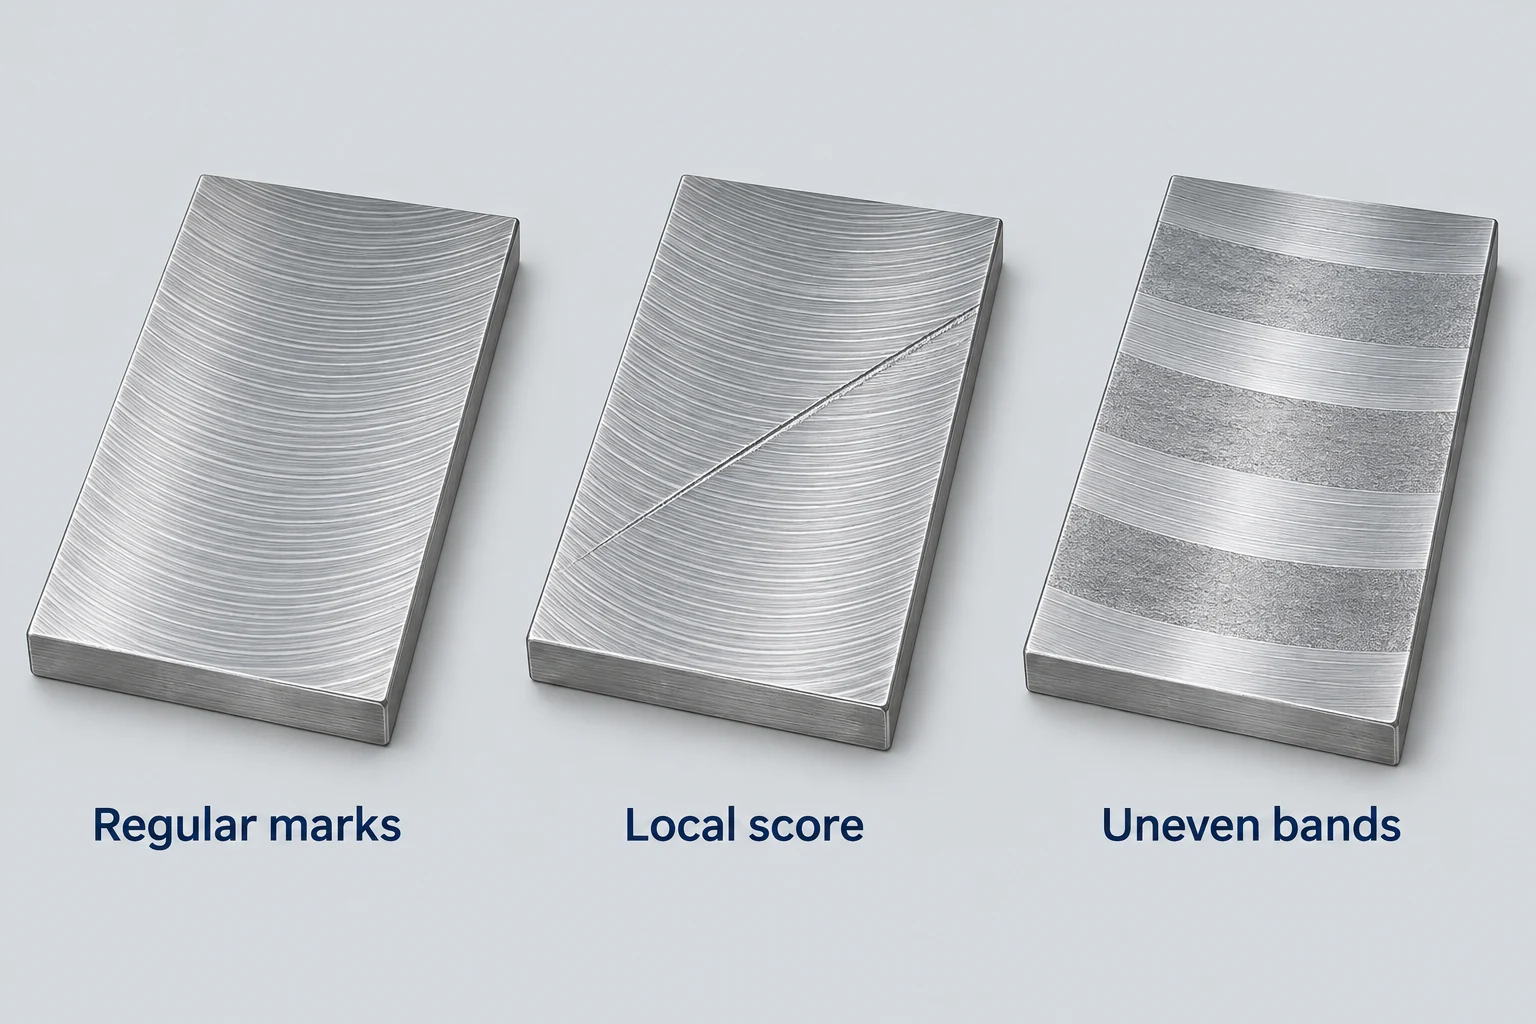
Procure diferenças entre um padrão repetitivo e uma interrupção localizada: uma ranhura isolada que cruza o padrão, uma área com aparência rasgada, uma borda elevada ou faixas irregulares. Trata-se de observações a serem registradas, não de diagnósticos. Vibrações, estado da aresta de corte e outras condições do processo podem afetar a superfície; aparências semelhantes podem ter causas distintas.[1]
Compare áreas semelhantes sob iluminação consistente. Um reflexo pode tornar proeminente um padrão de outra forma sutil, enquanto outro ângulo pode ocultá-lo. Registre essa variação na visibilidade sem considerar nenhuma das vistas como uma medição de rugosidade.
Antes de polir ou jatear qualquer superfície, registre a localização afetada no desenho técnico e fotografe tanto a face completa quanto a marca localizada. Mantenha a identidade da peça e seu estado atual para análise. Pergunte qual ensaio permitiria distinguir um problema de aparência de um problema de textura, dimensão ou forma. Uma foto de close-up sem indicação da localização da característica é muito menos útil.
Avalie a superfície afetada com base em sua função
Comece com o desenho liberado e os requisitos do pedido acordados, incluindo notas gerais, especificações referenciadas e qualquer amostra de aparência aprovada. Uma superfície sem sua própria indicação local de acabamento ainda pode estar coberta em outra parte do documento. Quando o requisito estiver ausente ou pouco claro, resolva-o com o engenheiro responsável, em vez de definir arbitrariamente um limite de rugosidade na recepção.
O parâmetro Ra calcula a média das desvios absolutos de altura de um perfil de rugosidade em relação à sua linha média ao longo do comprimento avaliado. Não se trata de uma classificação visual, de um limite de profundidade de arranhões ou de um resultado de planicidade. A direção da medição e as condições de avaliação são relevantes, e uma média não descreve todas as características locais. As orientações metrologicas do NIST explicam a avaliação de perfis, enquanto o boletim da Mitutoyo sobre rugosidade superficial distingue rugosidade, ondulação e defeitos superficiais.[2]
| Superfície afetada | Requisito a ser definido | Verificação útil | Destinação |
|---|---|---|---|
| Face interna não crítica | Condição especificada de superfície e aresta | Notas aplicáveis; material elevado local | Manter a textura se os requisitos forem atendidos |
| Face visível de cobertura | Aparência acordada | Amostra de referência e condições de inspeção | Discutir uma alteração cosmética caso a aparência não atenda aos critérios |
| Face de montagem ou assentamento | Geometria e textura especificadas | Planicidade, orientação e textura conforme exigido | Medir a característica relevante antes do retrabalho |
| Face de vedação ou deslizamento | Condição superficial específica para a interface | Marcar localização, direção e limites de textura aplicáveis | Analisar a interface antes de alterar seu acabamento |
| Furo de ajuste apertado | Dimensão final, forma e textura | Verificações específicas do furo na área afetada | Avaliar a remoção ou tratamento em função do ajuste |
Um relatório de rugosidade também deve indicar claramente a localização relevante e as condições de medição. Um traçado obtido em outra região de uma face ampla não pode, por si só, resolver uma preocupação relacionada a uma marca isolada. Solicite a verificação que aborde diretamente a área contestada, em vez de usar uma média irrelevante como resposta.
A mesma linha visível pode, portanto, exigir ações diferentes em uma parede de invólucro e em uma face de vedação. Se uma peça atende ao Ra especificado, mas apresenta um sulco local, verifique quaisquer requisitos adicionais de defeitos superficiais e as necessidades da interface. Se a geometria estiver fora da tolerância, um acabamento cosmético atraente não resolve essa falha.
Escolha um acabamento com base no problema que ele efetivamente resolve
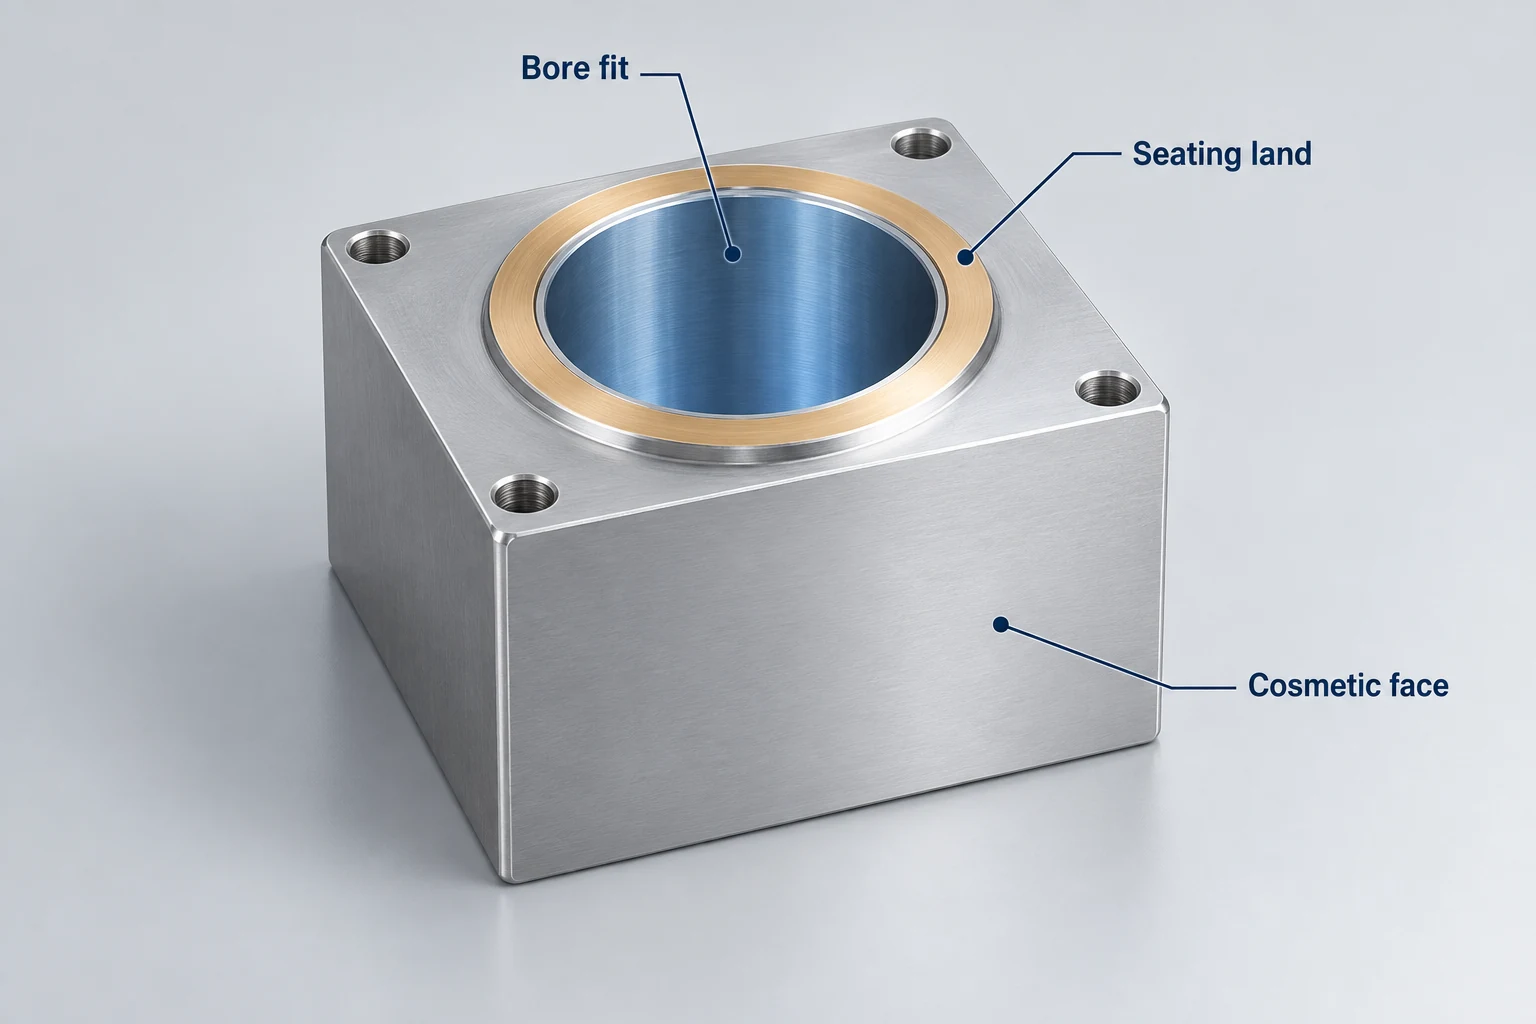
Mantenha a superfície conforme usinada quando ela satisfizer a função e a aparência exigidas. Não há necessidade de eliminar todos os vestígios do corte apenas para que a peça pareça mais acabada. Essa decisão ainda inclui o tratamento de bordas especificado e quaisquer restrições superficiais aplicáveis.
Considere um tratamento fosco para requisitos de aparência.A jateação abrasiva pode criar uma textura diferente em peças adequadas, mas uma superfície fosca não é evidência de que uma marcação subjacente tenha sido removida. Revise a superfície inicial real e uma amostra representativa tratada quando a aparência orientar a escolha. Não aproveite apenas o nome do processo como critério de aceitação.[3]
Considere o acabamento abrasivo controlado quando for necessário remover material.O polimento ou a mistura podem reduzir as marcas de usinagem, mas a remoção de material também altera a superfície que está sendo aceita. A quantidade necessária de remoção, as dimensões remanescentes e a forma da borda determinam se a operação é adequada. As orientações da 3M sobre produtos abrasivos listam tanto a remoção de marcas de máquina quanto aplicações de desbaste de bordas ou arredondamento, ilustrando por que essa distinção é importante.[4]
Escolha a anodização pelas propriedades superficiais e pela aparência especificadas, aplicável a alumínio adequado.Ela não é um substituto para a correção de uma superfície usinada inaceitável. Um arranhão ou entalhe que atinja o metal base exige sua própria operação corretiva; a renovação da camada de óxido não o remove. O revestimento também afeta as dimensões. Acordar a preparação e a condição final como parte do tratamento.[5]
Nosso serviço de fresagem CNC distingue condições de entrega conforme usinado, jateado com esferas de vidro (bead-blasted) e anodizado. Um acabamento proposto deve indicar claramente o problema que resolve e as superfícies que modifica.
Proteja as características funcionais antes de retrabalho
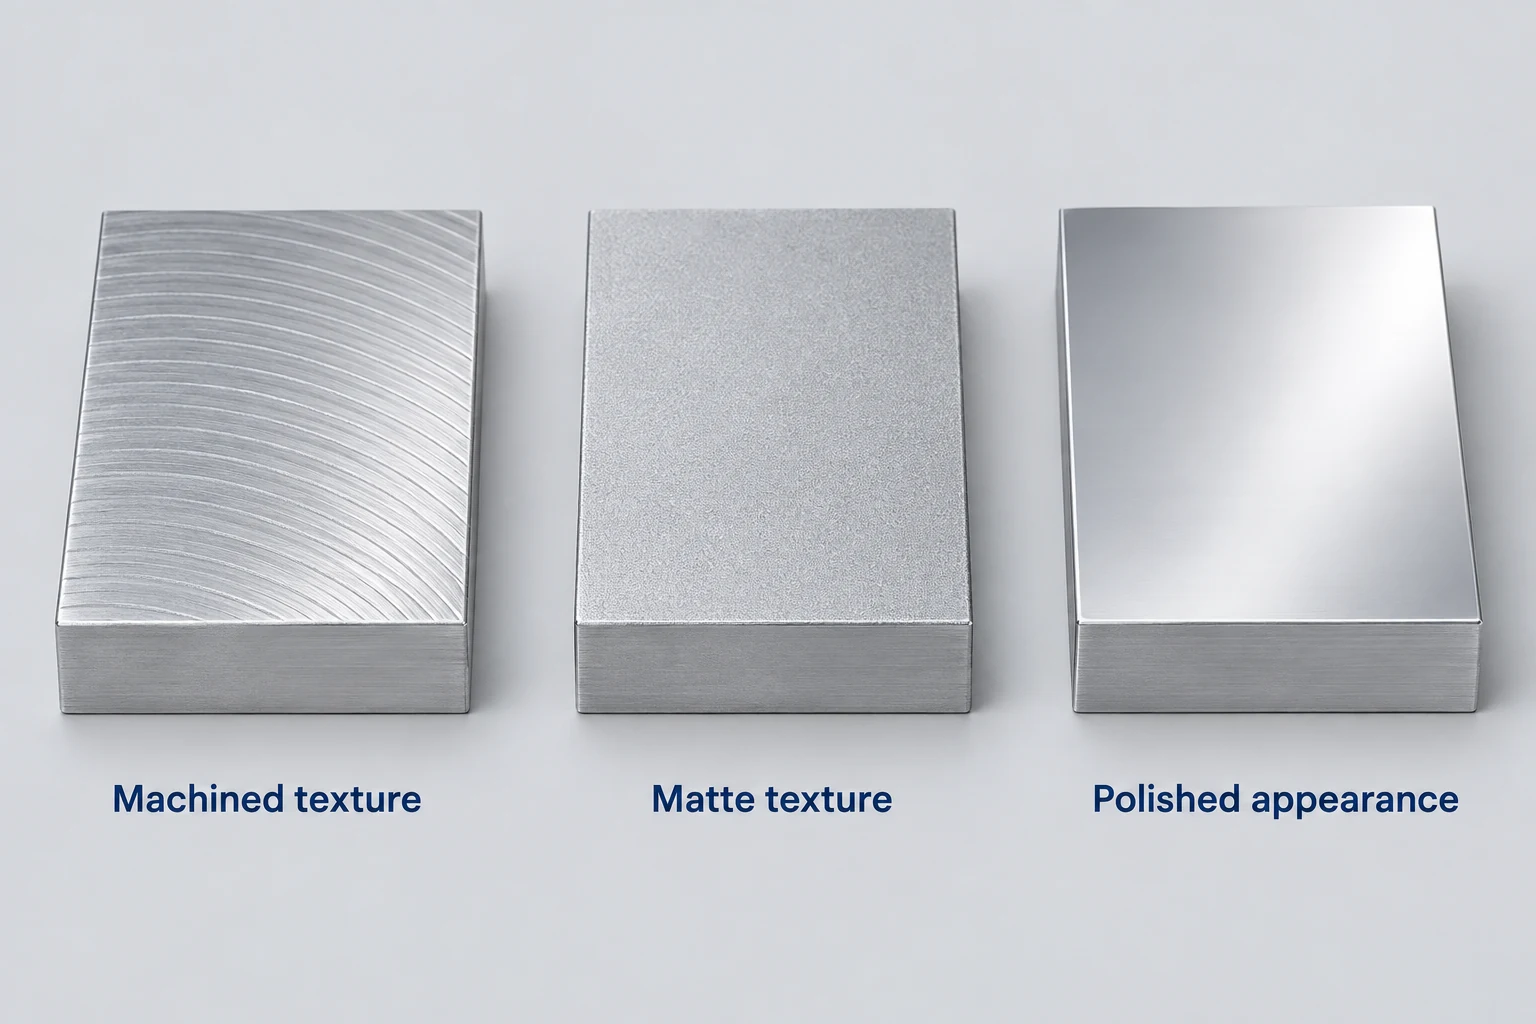
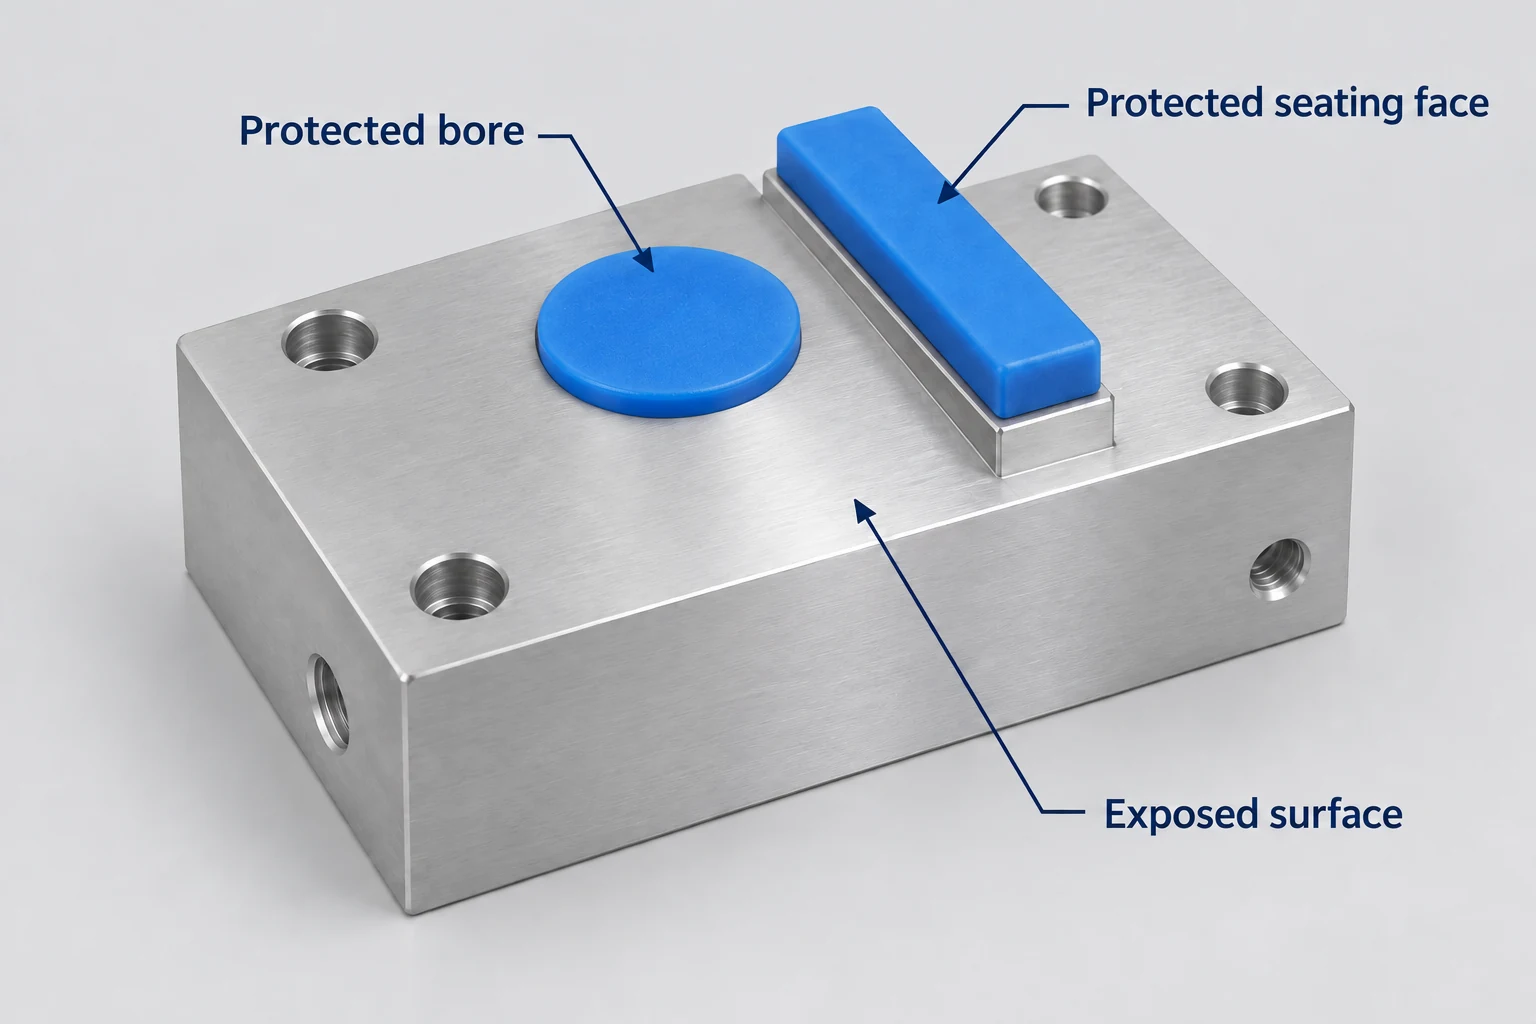
Considere uma carcaça cujo exterior exige uma aparência mais uniforme, enquanto seu furo posiciona outro componente. Tratar ambas as áreas de forma idêntica poderia alterar o furo, mesmo que a reclamação se refira apenas à superfície externa. Defina com precisão onde o trabalho proposto começa e termina, bem como quais planos de assentamento, roscas, bordas ou áreas de contato devem manter sua condição exigida.
Para trabalhos de remoção de material, avalie a folga dimensional remanescente e a forma da borda antes de concordar em suavizar uma marca. Para anodização, considere a espessura do revestimento e a variação dimensional, incluindo se determinadas áreas necessitam de máscara. A aplicação de máscara é uma proposta específica ao processo, a ser revisada com o fornecedor do tratamento, e não uma garantia de que todos os contornos protegidos ficarão invisíveis.[4] [5]
Registre a alteração aprovada e verifique as características que ela pode afetar na condição final exigida. Se a superfície não puder ser colocada em conformidade sem comprometer uma dimensão funcional ou uma borda crítica, o retrabalho cosmético não constitui uma solução adequada. A análise de engenharia deve abordar todos os requisitos remanescentes da peça.
Para o próximo pedido, incorpore essas zonas de superfície, referências de aparência e condições finais de inspeção no pacote de desenhos. O guia de solicitação de cotação (RFQ) para usinagem CNC mostra como vincular essa definição ao restante do escopo de compras.
Perguntas frequentes sobre marcas de fresagem
Duas peças com o mesmo valor de Ra podem apresentar aparências diferentes?
Sim. O parâmetro Ra resume as alturas do perfil, mas não descreve integralmente o padrão, a direção ou o espaçamento da textura. Peças podem apresentar o mesmo valor de Ra, mas aparências distintas. Utilize uma referência visual separada quando a consistência estética for essencial.[2]
A expressão “como usinado” significa que qualquer marca de fresagem é aceitável?
Não. Ela identifica uma condição superficial entregue, não uma autorização para ignorar os requisitos do desenho. As tolerâncias dimensionais, geométricas, de textura superficial, de borda e quaisquer critérios de aparência acordados continuam plenamente aplicáveis.
O teste com unha permite determinar se um arranhão é aceitável?
Não. A percepção tátil de uma marca pode auxiliar na sua localização, mas não mede sua profundidade nem comprova conformidade com limites especificados de textura ou defeito. Empregue o método de inspeção apropriado ao requisito afetado.
A peça inteira deve receber um único acabamento cosmético?
Apenas quando esse tratamento for compatível com todas as superfícies afetadas. Uma superfície externa visível, um furo de encaixe e um ponto de contato elétrico podem exigir limites distintos de tratamento. Especifique as zonas individualmente, em vez de estender uma alteração cosmética por toda a peça.
Fontes técnicas
- Sandvik Coromant. Fresamento — Princípios, “Acabamento superficial de uma peça usinada”, pré-visualização editorial; e Resolvendo Desafios Cotidianos no Fresamento com Fresas de Ponta, publicado pela Fastenal, 9 de março de 2026. Marcas visíveis de usinagem e fatores que afetam os resultados do fresamento.
- NIST. Introdução à Metrologia de Acabamento Superficial (2010). Avaliação de perfis e parâmetros de rugosidade. Mitutoyo. Medição de Rugosidade Superficial, Boletim nº 1984. Componentes da superfície e considerações de medição.
- Herb Tobben, Clemco Industries. Acabamento Superficial: Tudo Gira em Torno da Aparência, The Shot Peener, outono de 2004. Meios de jateamento, condições de processamento e aplicação de acabamento fosco.
- 3M. Standard Abrasives — Linha de Produtos Revestidos, Aglutinados e Não Tecido. Aplicações: remoção de marcas de máquina, polimento, chanframento de bordas e arredondamento de cantos.
- Conselho de Anodizadores de Alumínio. Perguntas Frequentes sobre Alumínio Anodizado. Efeitos dimensionais, máscara e danos que atingem o metal base.



