Nesta página
Não. Muitas máquinas CNC aceitam programas no estilo G-code, mas os comandos, ciclos e funções de máquina suportados podem variar. Alguns controles também oferecem formatos de programação conversacional. Uma família linguística compartilhada não torna todos os programas intercambiáveis.
Para um comprador de peças, a distinção prática está entre a definição do projeto, as operações de usinagem planejadas e o programa preparado para uma máquina específica.
O G-code é um formato comum, não uma implementação universal única
Programas no estilo G-code organizam instruções em blocos que contêm comandos e valores. Esses blocos podem descrever movimento, avanço e outras ações de usinagem relacionadas. O LinuxCNC, por exemplo, documenta sua linguagem como baseada no padrão RS274/NGC e explica como os comandos G e M aparecem nesses blocos.
Controles podem compartilhar comandos familiares, embora difiram nos ciclos suportados, nas variáveis, nas funções auxiliares ou na sintaxe. Um programador deve utilizar a documentação específica do controle e da máquina-alvo. Nosso guia sobre como um sistema CNC controla o movimento da máquina explica o que ocorre após a interpretação das instruções.
A programação conversacional é outra abordagem. O manual da HEIDENHAIN para o controlador TNC 320 descreve tanto sua linguagem Klartext guiada por diálogo quanto a programação no formato ISO. Trata-se de um exemplo de um único controlador que suporta diferentes formatos, e não de uma evidência de que todos os controladores aceitem ambos.
Um pós-processador prepara a saída específica para cada máquina
Em um fluxo de trabalho CAM, o programador define operações, ferramentas e trajetórias de ferramenta a partir da geometria da peça. Um pós-processador converte então esses dados de fabricação no formato de programa da máquina-alvo. Ele faz muito mais do que simplesmente alterar a extensão do nome do arquivo.
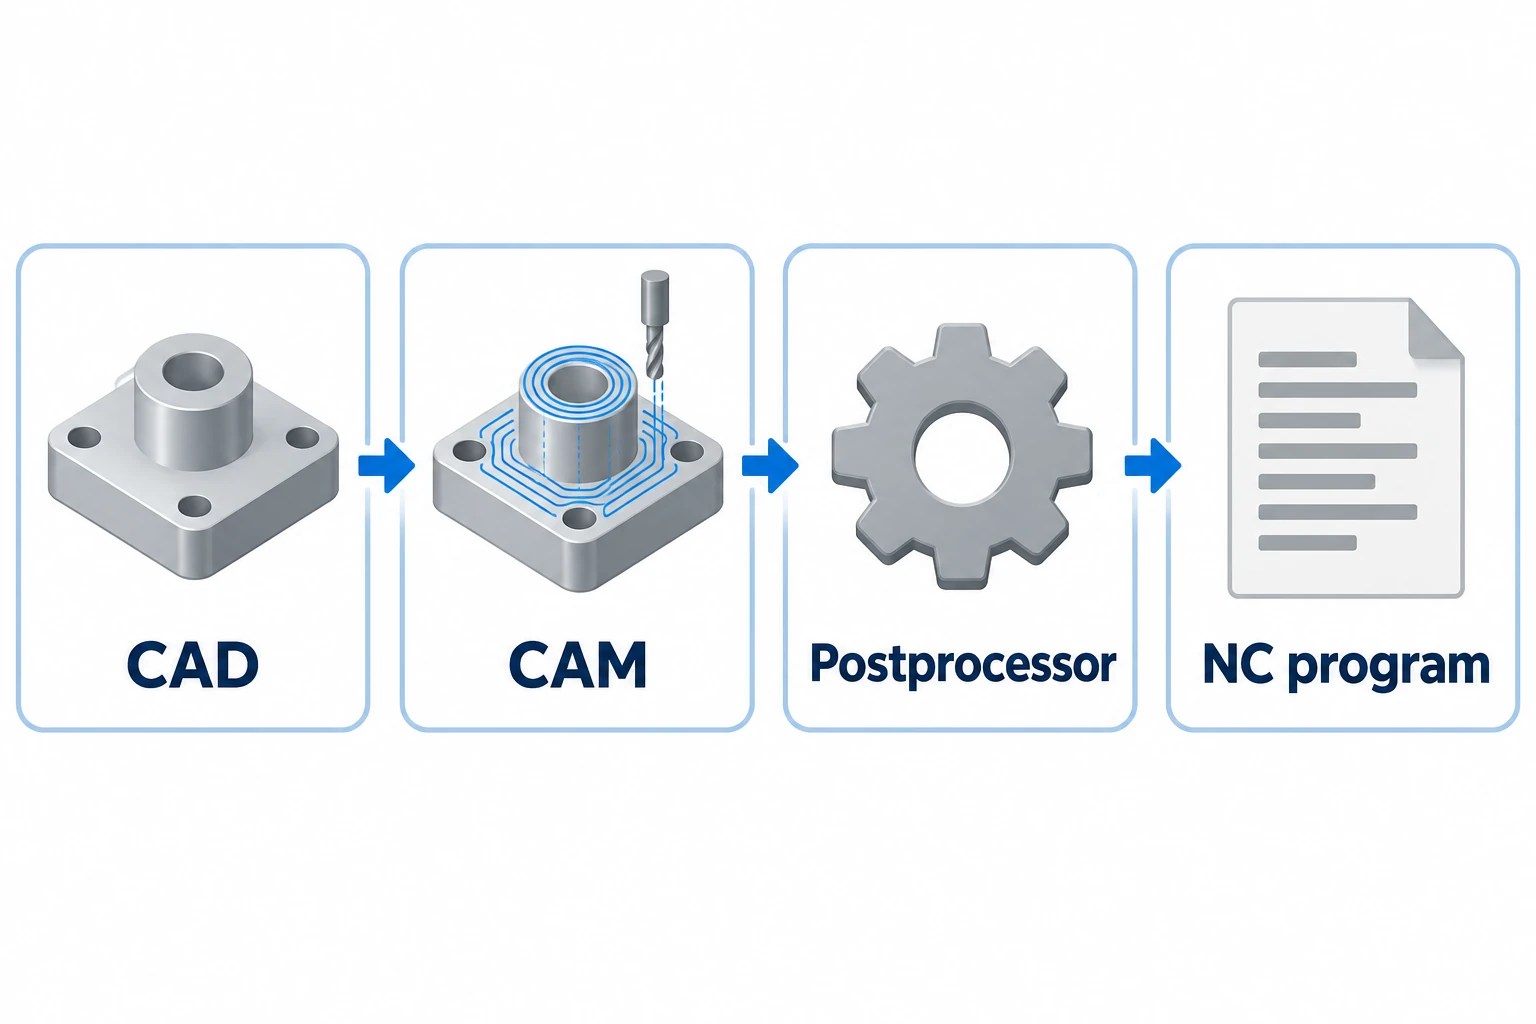
A introdução do pós-processador da Autodesk descreve saídas específicas para cada máquina e tratamento separado para o início de programas, trocas de ferramentas e movimentos. Sua biblioteca de pós-processadores também alerta que um pós-processador padrão pode não corresponder a uma configuração específica de CNC. Selecionar um nome de máquina semelhante é, portanto, um ponto de partida para verificação.
| Camada | O que precisa corresponder | O que isso não comprova |
|---|---|---|
| Formato do programa | Sintaxe, ciclos e funções aceitos | A configuração física está correta |
| Configuração da máquina | Eixos disponíveis, opções e ações auxiliares | Outra máquina utiliza comportamento idêntico |
| Preparação do trabalho | Conjuntos de ferramentas, compensações, matéria-prima e dispositivos de fixação | A peça acabada atende ao seu desenho |
O termo “programa NC” ainda é usado para arquivos executados por controles CNC modernos. A explicação NC versus CNC distingue essa terminologia das arquiteturas de controle mais antigas.
O mesmo controlador não garante uma configuração reutilizável
Mesmo dentro de uma família de controles, a compatibilidade precisa ser verificada. O manual do TNC 320 observa explicitamente que programas provenientes de outros controles de contorno HEIDENHAIN podem conter elementos que ele não aceita.
Existe um segundo problema após a compatibilidade de linguagem: o trabalho físico. Se um dispositivo de fixação eleva a peça, a referência de trabalho e a folga disponível devem refletir a nova altura. Alterar o conjunto de ferramentas também pode modificar os dados da ferramenta. Nenhuma dessas alterações exige necessariamente uma linguagem de programação diferente.
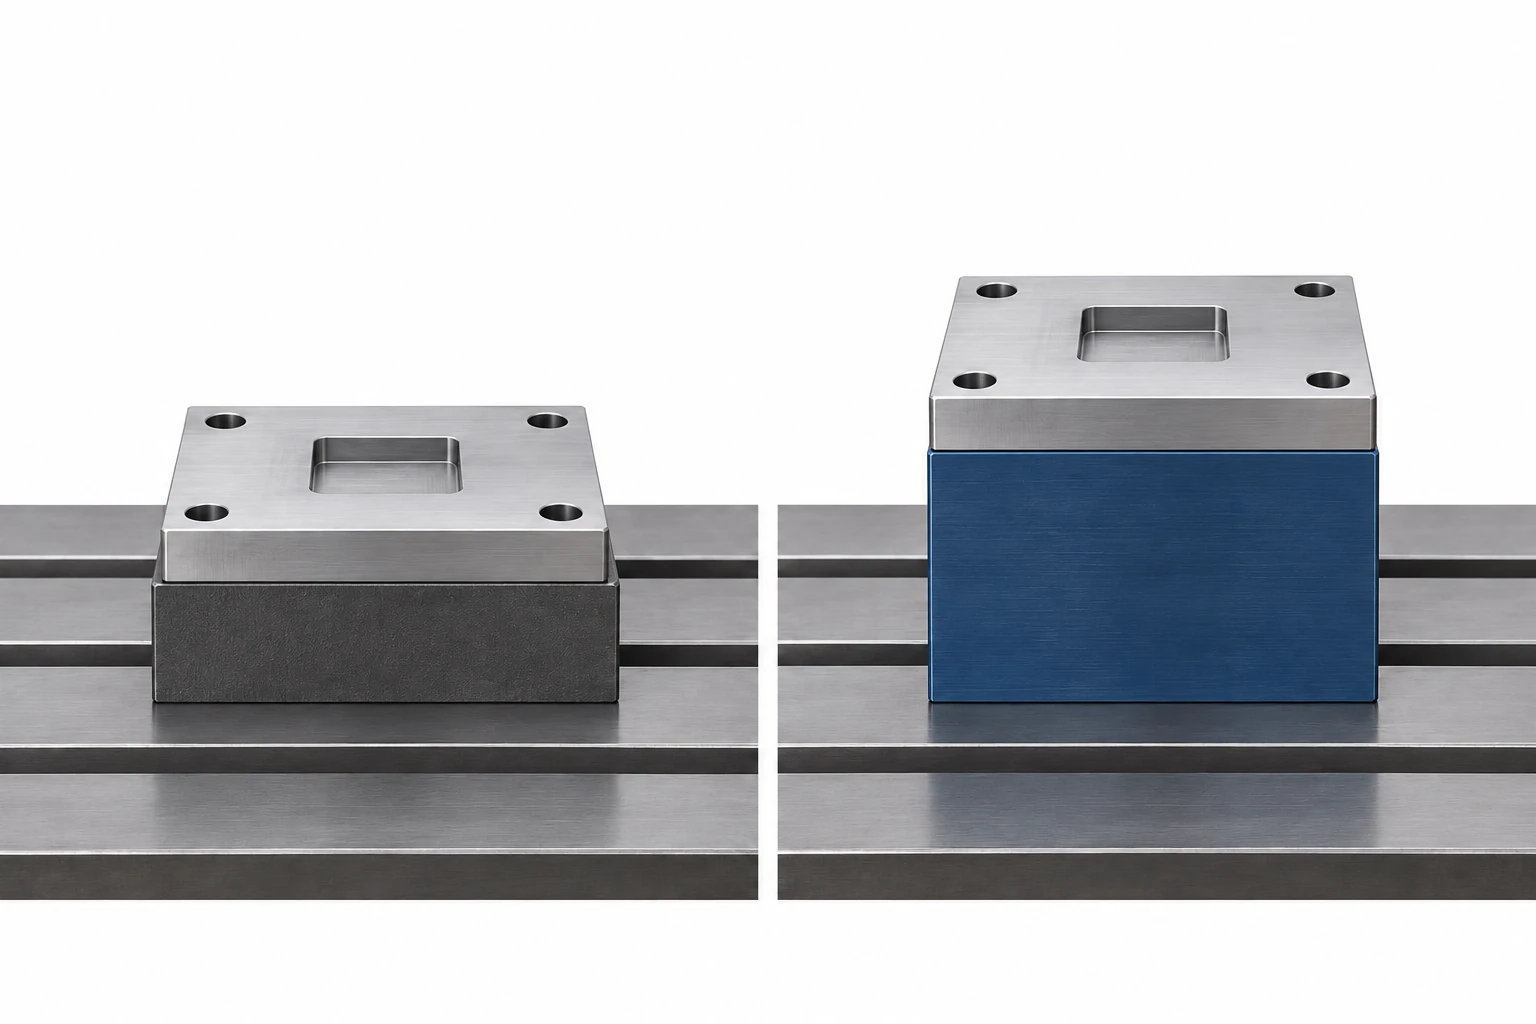
Um programa que carrega sem erro de sintaxe passou apenas por uma verificação. Seus movimentos, ferramentas e folgas ainda precisam ser validados em relação à configuração pretendida. Essa distinção evita que “o código foi aceito” seja confundido com “o trabalho está pronto”.
Para peças terceirizadas, envie a definição da peça
A equipe de manufatura normalmente prepara o programa específico para a máquina com base na geometria e nos requisitos acordados. Um comprador geralmente não precisa selecionar uma linguagem de controle. Forneça o projeto atual e os requisitos de aceitação utilizando o guia RFQ para usinagem CNC.
Se a transferência de um processo existente fizer parte do pedido, identifique-a separadamente. A revisão do programa, a máquina-alvo, as ferramentas e os registros de configuração são tão relevantes quanto o desenho; um arquivo NC antigo isoladamente não define todo o processo de manufatura.
Perguntas frequentes
Posso tornar um programa compatível alterando a extensão .nc para outra?
Não. Renomear um arquivo não traduz suas instruções nem modifica a configuração exigida pela máquina. A nomenclatura de arquivos e a sintaxe de programa aceita são assuntos distintos.
Um arquivo STEP é uma linguagem de programação CNC?
Não. Um modelo STEP comum, usado para troca de peças, fornece dados de projeto. O fluxo de trabalho de manufatura ainda precisa definir as operações e gerar instruções adequadas à máquina. Um modelo e um programa de usinagem executável têm finalidades diferentes.
Todo programa CNC deve ser gerado por software CAM?
Não. Os programas também podem ser escritos manualmente ou preparados por meio de funções conversacionais suportadas no próprio controlador. O software CAM é útil para muitos fluxos de trabalho, mas sua presença não é o que torna uma máquina CNC.
Fontes técnicas
LinuxCNC, Visão geral do G-code, seção 1. HEIDENHAIN, Manual do usuário para programação em Klartext TNC 320, software NC 77185x-18, outubro de 2023, página 80. Autodesk, Introdução aos pós-processadores no Fusion, atualizado em 4 de setembro de 2025, e Biblioteca de pós-processadores para Autodesk Fusion, informações de compatibilidade.



