Auf dieser Seite
Nein. Viele CNC-Maschinen akzeptieren Programme im G-Code-Stil, doch die unterstützten Befehle, Zyklen und Maschinenfunktionen können sich unterscheiden. Einige Steuerungen bieten zudem konversationelle Programmierformate an. Eine gemeinsame Sprachfamilie macht nicht jedes Programm austauschbar.
Für einen Teilekäufer besteht die praktische Unterscheidung zwischen der Konstruktionsdefinition, den geplanten Bearbeitungsschritten und dem für eine bestimmte Maschine erstellten Programm.
G-Code ist ein gängiges Format, nicht eine universelle Implementierung
Programme im G-Code-Stil organisieren Anweisungen in Blöcken, die Befehle und Werte enthalten. Diese können Bewegungsabläufe, Vorschübe und verwandte Bearbeitungsaktionen beschreiben. LinuxCNC dokumentiert beispielsweise seine Sprache als auf RS274/NGC basierend und erläutert, wie G- und M-Befehle in diesen Blöcken erscheinen.
Steuerungen können vertraute Befehle gemeinsam nutzen, unterscheiden sich jedoch hinsichtlich der unterstützten Zyklen, Variablen, Zusatzfunktionen oder Syntax. Ein Programmierer muss die Dokumentation für die Zielsteuerung und die Maschine verwenden. Unser Leitfaden zu wie ein CNC-System die Maschinenbewegung steuert erläutert, was nach der Interpretation der Anweisungen geschieht.
Die konversationelle Programmierung ist ein weiterer Weg. Das Handbuch der HEIDENHAIN-TNC-320 beschreibt sowohl die dialoggeführte Klartext-Sprache als auch die ISO-Format-Programmierung. Dies ist ein Beispiel dafür, dass eine Steuerung verschiedene Formate unterstützt – nicht der Beleg dafür, dass jede Steuerung beide Formate akzeptiert.
Ein Postprozessor bereitet maschinenspezifische Ausgaben vor
In einem CAM-Arbeitsablauf definiert der Programmierer Operationen, Werkzeuge und Werkzeugwege anhand der Teilgeometrie. Ein Postprozessor wandelt diese Fertigungsdaten dann in das Programmformat der Zielmaschine um. Dabei leistet er mehr als nur eine Änderung der Dateinamenserweiterung.
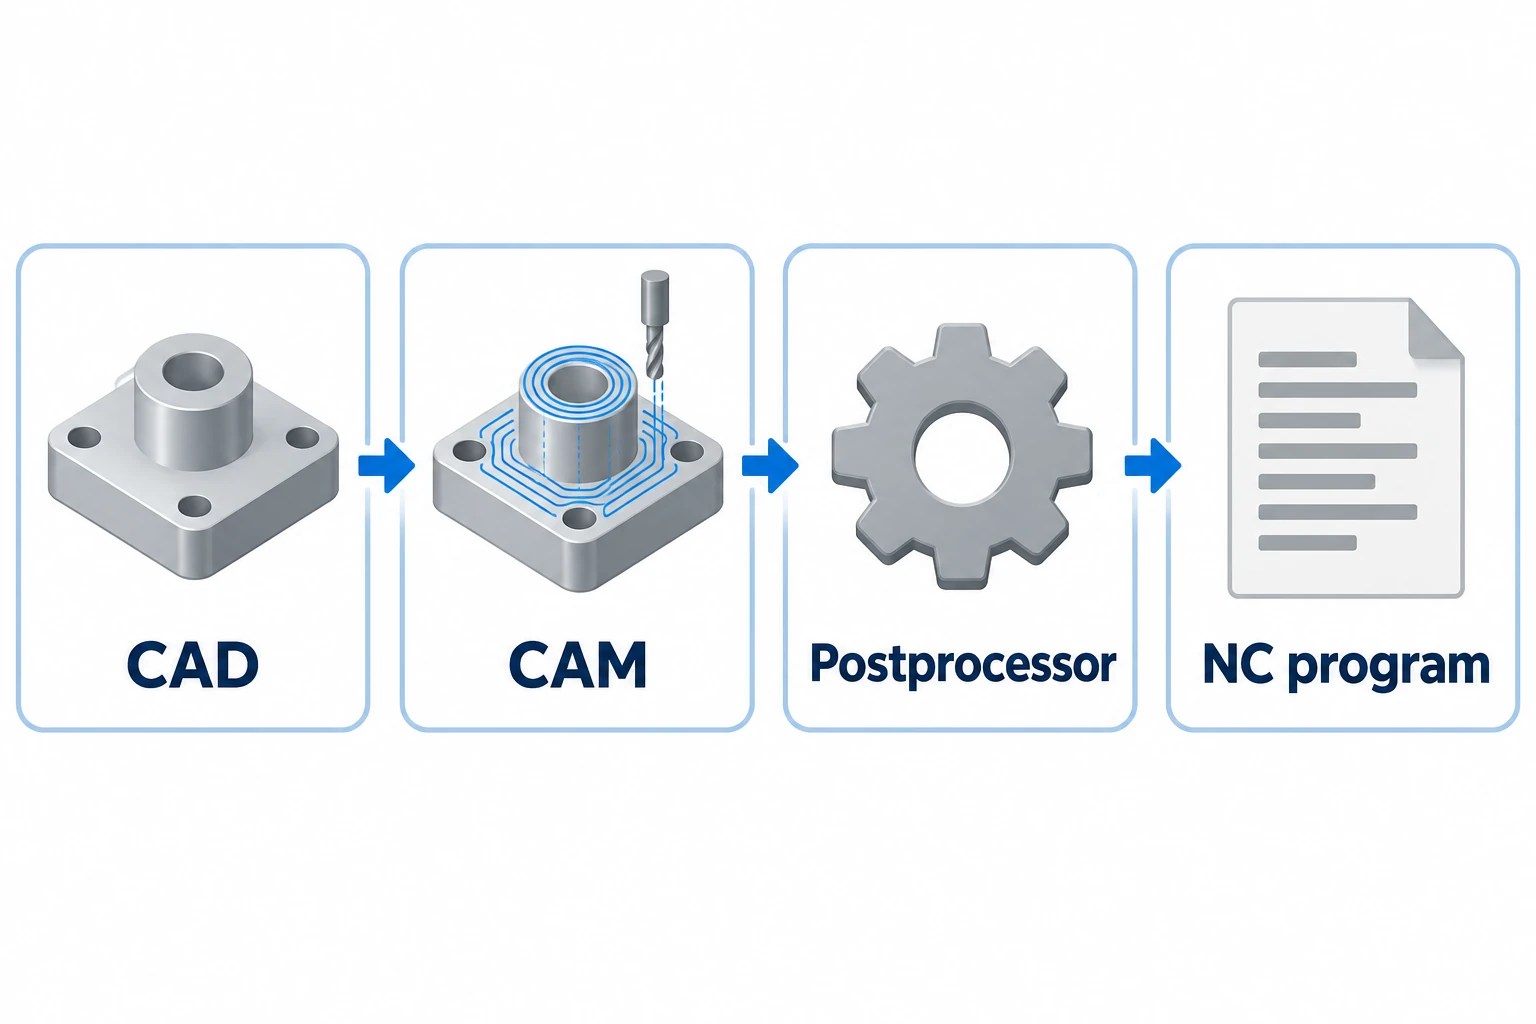
Die Einführung von Autodesk zu Postprozessoren beschreibt maschinenspezifische Ausgaben sowie separate Behandlung von Programmstarts, Werkzeugwechseln und Bewegungen. Die Postprozessor-Bibliothek weist zudem darauf hin, dass ein Standard-Postprozessor möglicherweise nicht mit einer bestimmten CNC-Konfiguration übereinstimmt. Die Auswahl eines ähnlichen Maschinennamens ist daher ein erster Schritt zur Verifikation.
| Schicht | Was übereinstimmen muss | Was es nicht beweist |
|---|---|---|
| Programmformat | Akzeptierte Syntax, Zyklen und Funktionen | Die physische Einrichtung ist korrekt |
| Maschinenkonfiguration | Verfügbare Achsen, Optionen und Zusatzfunktionen | Eine andere Maschine verhält sich identisch |
| Auftragseinrichtung | Werkzeugaufbauten, Werkzeugkorrekturen, Rohmaterial und Spannvorrichtungen | Das fertige Teil entspricht seiner Zeichnung |
Der Begriff „NC-Programm“ wird nach wie vor für Dateien verwendet, die von modernen CNC-Steuerungen ausgeführt werden. Die NC-gegen-CNC-Erklärung unterscheidet diese Terminologie von den älteren Steuerungsarchitekturen.
Dasselbe Steuerungssystem garantiert keine wiederverwendbare Einrichtung
Auch innerhalb einer Steuerungsfamilie muss die Kompatibilität geprüft werden. Das Handbuch der TNC 320 weist ausdrücklich darauf hin, dass Programme von anderen HEIDENHAIN-Kontursteuerungen Elemente enthalten können, die sie nicht akzeptiert.
Es gibt ein zweites Problem nach der Sprachkompatibilität: die physische Auftragseinrichtung. Wenn eine Spannvorrichtung das Werkstück anhebt, müssen Bezugspunkt und verfügbarer Freiraum die neue Höhe widerspiegeln. Auch ein Wechsel des Werkzeugaufbaus kann die Werkzeugdaten verändern. Keine dieser Änderungen erfordert zwangsläufig eine andere Programmiersprache.
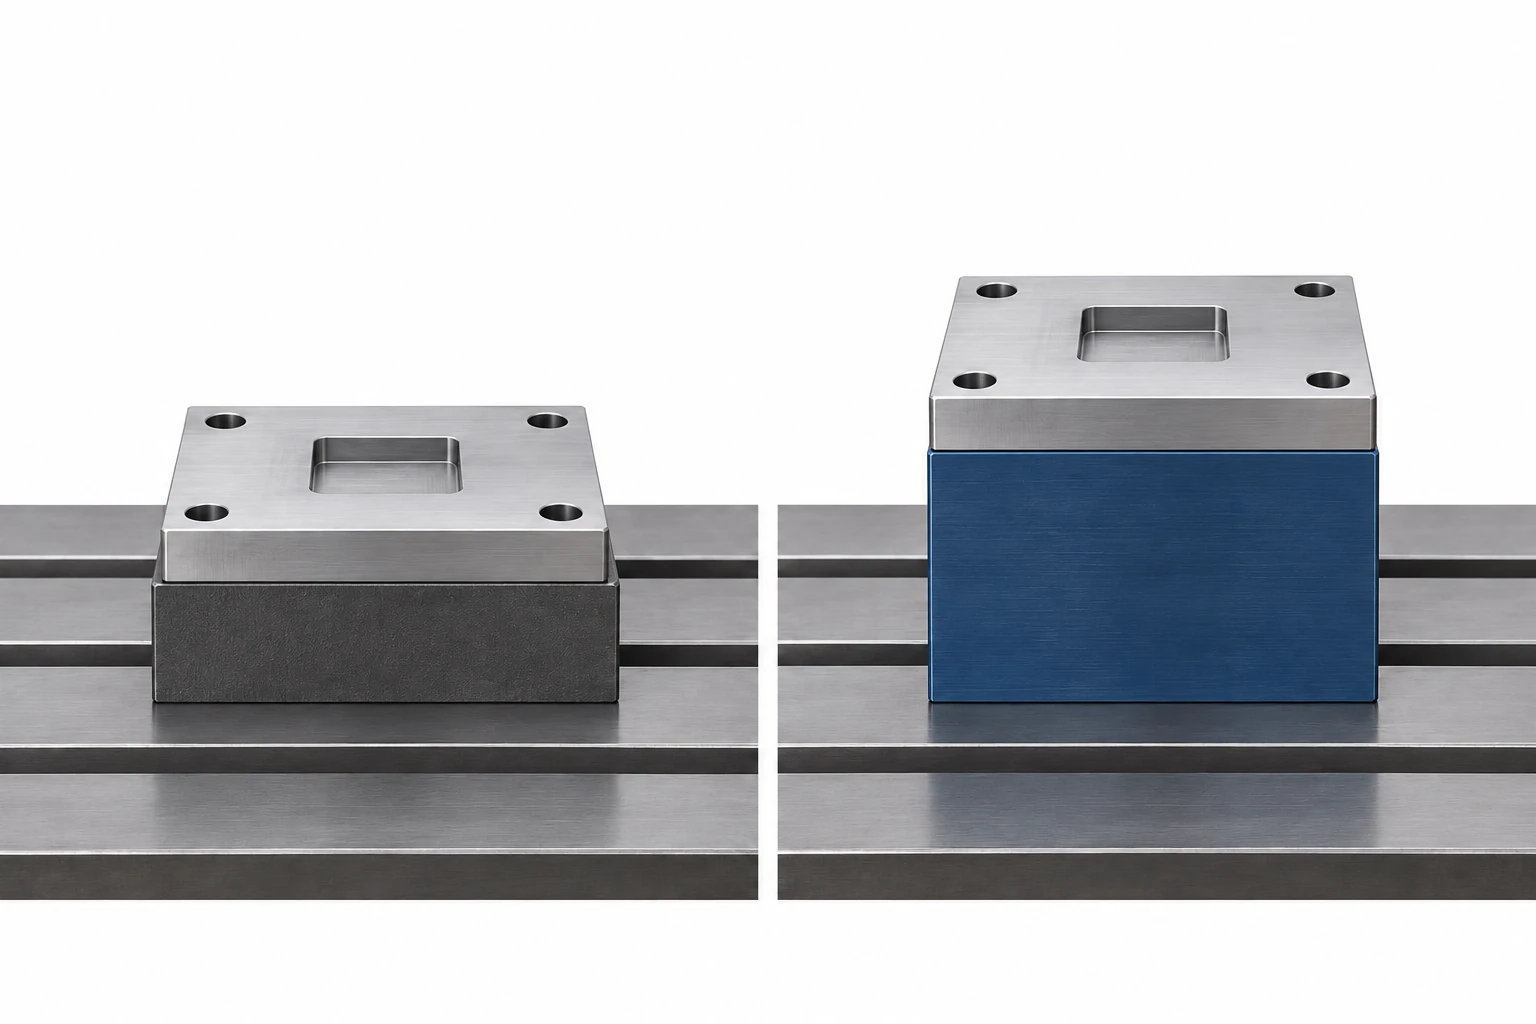
Ein Programm, das ohne Syntaxfehler geladen wird, hat lediglich eine einzige Prüfung bestanden. Seine Bewegungsabläufe, Werkzeuge und Freiräume müssen noch anhand der vorgesehenen Einrichtung verifiziert werden. Diese Unterscheidung verhindert, dass „der Code akzeptiert wurde“ fälschlicherweise mit „der Auftrag ist bereit“ gleichgesetzt wird.
Für fremdbezogene Teile senden Sie die Definition des Teils
Das Fertigungsteam erstellt normalerweise das maschinenspezifische Programm aus der vereinbarten Geometrie und den Anforderungen. Ein Einkäufer muss in der Regel keine Steuersprache auswählen. Geben Sie das aktuelle Konstruktionsmodell und die Abnahmekriterien mithilfe des CNC-Fertigungs-RFQ-Leitfadens an.
Falls die Übernahme eines bestehenden Prozesses Teil der Bestellung ist, ist dies gesondert anzugeben. Die Programmversion, die Zielmaschine, die Werkzeuge und die Einrichtungsunterlagen sind ebenso relevant wie die Zeichnung; eine alte NC-Datei allein definiert nicht den vollständigen Fertigungsprozess.
Häufig gestellte Fragen
Kann ich die Kompatibilität eines Programms erreichen, indem ich die Dateierweiterung .nc in eine andere umändere?
Nein. Das Umbenennen einer Datei übersetzt ihre Anweisungen nicht und ändert nicht die erforderliche Maschinenkonfiguration. Die Dateibenennung und die akzeptierte Programm-Syntax sind getrennte Themen.
Ist eine STEP-Datei eine CNC-Programmiersprache?
Nein. Ein gewöhnliches STEP-Modell für den Teileaustausch liefert Konstruktionsdaten. Der Fertigungsprozess muss die Bearbeitungsschritte weiterhin definieren und maschinenspezifische Anweisungen erstellen. Ein Modell und ein ausführbares Bearbeitungsprogramm erfüllen unterschiedliche Zwecke.
Muss jedes CNC-Programm aus CAM-Software stammen?
Nein. Programme können auch manuell erstellt oder über unterstützte konversationelle Funktionen direkt an der Steuerung vorbereitet werden. CAM ist für viele Arbeitsabläufe nützlich, doch ihre Anwesenheit macht eine Maschine nicht zu einer CNC-Maschine.
Technische Quellen
LinuxCNC, Überblick über G-Code, Abschnitt 1. HEIDENHAIN, Benutzerhandbuch für Klartextprogrammierung TNC 320, NC-Software 77185x-18, Oktober 2023, Seite 80. Autodesk, Einführung in Postprozessoren in Fusion, aktualisiert am 4. September 2025, sowie Postprozessor-Bibliothek für Autodesk Fusion, Kompatibilitätsinformationen.



